


Finitura a disco centrifugo o a barile centrifugo: quale macchina ad alta energia è più adatta ai vostri pezzi?
Confronto tra le tecniche di finitura di massa ad alta energia • Disco centrifugo e tamburo centrifugo • Guida alla selezione delle macchine
Quando la finitura vibratoria è troppo lenta o troppo delicata per il risultato desiderato, il passo successivo in termini di intensità è undisco centrifugoo uncilindro centrifugoEntrambe le macchine moltiplicano la forza effettiva tra il materiale abrasivo e i pezzi, riducendo drasticamente i tempi di ciclo per i componenti piccoli e difficili da rifinire. Tuttavia, raggiungono tale intensità in modi diversi, e questa differenza determina quale macchina sia più adatta ai vostri pezzi, alle dimensioni dei lotti e allo spazio disponibile.
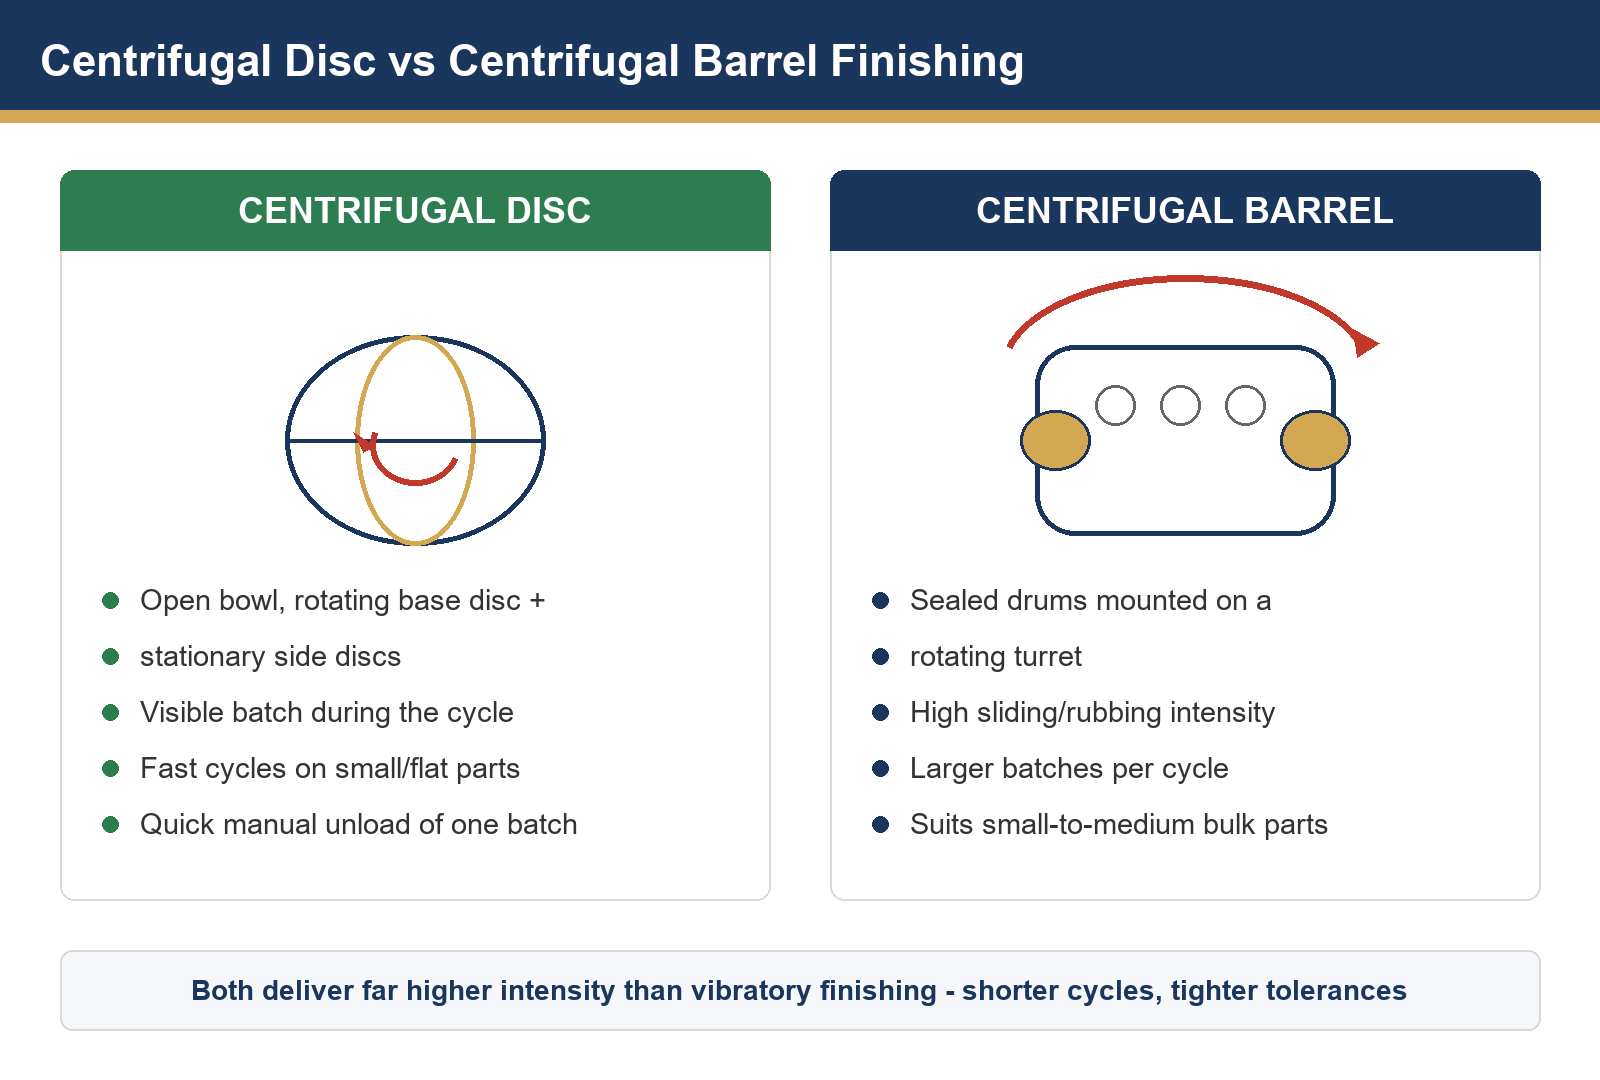
In una frase.Disco centrifugo = cicli più rapidi con il lotto sempre visibile e facile da controllare; cilindro centrifugo = azione di scorrimento più intensa con lotti sigillati più grandi. Entrambi sono gli strumenti ideali quando le ciotole vibranti impiegherebbero ore per raggiungere lo stesso risultato.
1. Perché esiste la fase di finitura ad alta energia
La finitura vibratoria è delicata e tollerante, ma la sua azione abrasiva è limitata dalla bassa pressione di contatto. I pezzi piccoli o duri, come elementi di fissaggio, componenti di orologi, viti medicali, ingranaggi di precisione e fusioni di gioielli, spesso richiedono molta più energia di sfregamento per sbavare, levigare o pre-lucidare in tempi commercialmente accettabili. Le macchine centrifughe risolvono questo problema facendo ruotare la massa da lavorare in modo che il materiale abrasivo prema sui pezzi con una forza molte volte superiore a quella che la sola gravità può fornire, moltiplicando la velocità di affinamento della superficie e mantenendo il processo controllabile e ripetibile.
2. Come funziona una macchina a disco centrifugo
Una macchina a dischi centrifughi è costituita da una vasca aperta con un potente disco rotante alla base e dischi o nervature laterali fisse. Il disco di base ruota ad alta velocità, imprimendo al materiale abrasivo e ai pezzi un movimento toroidale (ad anello); le nervature laterali fisse impongono differenze di velocità costanti, in modo che ogni pezzo venga strofinato continuamente da tutte le direzioni. Poiché la vasca è aperta, l'operatore può monitorare il lotto, aprire il coperchio a metà ciclo e prelevare campioni in pochi secondi. Lo scarico avviene in genere inclinando la vasca o aprendo uno sportello di scarico inferiore, seguito dalla separazione del materiale abrasivo su un vassoio di vagliatura.

3. Come funziona una macchina centrifuga a barile
Una macchina centrifuga a tamburo monta diversi tamburi sigillati su una torretta rotante. Mentre la torretta gira, ogni tamburo ruota a sua volta sul proprio asse, in modo che il materiale e i pezzi vengano trattenuti contro la parete del tamburo dalla forza centrifuga e scivolino continuamente lungo la "spalla" ascendente del carico. Questo produce l'azione di scorrimento/attrito più intensa di qualsiasi altro processo di finitura di massa a lotti. I tamburi sono sigillati, quindi il processo è silenzioso e pulito; tra un ciclo e l'altro i tamburi ruotano verso l'esterno per il carico e i lotti finiti vengono scaricati attraverso gli sportelli dei tamburi su un separatore.

4. Confronto affiancato
| Caratteristica | Disco centrifugo | Cilindro centrifugo |
| Principio di funzionamento | Ciotola aperta, disco di base rotante + dischi laterali fissi | Tamburi sigillati su una torretta rotante (moto epicicloidale) |
| Visibilità del batch | Completamente visibile; campioni rimovibili a metà ciclo | Sigillato: controllare solo a fine ciclo |
| Personaggio d'azione | Flusso toroidale ondulatorio; aggressivo ma controllabile | Massima intensità di scorrimento/attrito |
| dimensione del lotto | Da piccolo a medio | Da medie a grandi (somma di tutti i tamburi) |
| Scarico | Inclinazione della ciotola o sportello inferiore, scarico manuale rapido | Le porte del tamburo scaricano sul separatore |
| Parti tipiche | Piccoli componenti piatti/corti: elementi di fissaggio, stampaggi, gioielli, componenti per orologi | Componenti di piccole e medie dimensioni: ingranaggi, semilavorati, fusioni |
| Controllo di processo | Velocità regolabile; monitoraggio visivo del processo | Velocità della torretta e del tamburo regolabili; completamente racchiuso |
5. Quali parti sono compatibili con quale macchina?
- Scegliere il disco centrifugo quando:Hai bisogno di cicli di lavorazione brevissimi su piccoli pezzi, desideri ispezionare o campionare il lotto durante la produzione, oppure cambi spesso tipo di pezzo. Ideale per gioielli, casse di orologi, piccoli pezzi stampati e componenti elettronici.
- Scegliere il cestello centrifugo quando:È necessaria la massima intensità di levigatura o pre-lucidatura per componenti robusti di piccole e medie dimensioni in lotti più grandi: semilavorati, componenti forgiati o fusi, impianti dentali e medicali (con processi validati) e semilavorati per utensili da taglio.
- Continua a usare la stimolazione vibratoria quando:le parti sono più grandi, fragili o le superfici decorative non devono segnarsi a vicenda — vedi la nostra guida suscelta tra supporti ceramici e supporti in plasticaper opzioni più delicate.
6. Media e note composte
Le macchine ad alta energia richiedono materiali abrasivi in grado di sopportare forze maggiori: ceramica cotta di precisione per tagli aggressivi, materiali abrasivi legati con resina per metalli più teneri e materiali abrasivi in acciaio quando l'obiettivo è la lucidatura senza asportazione di materiale. Il dosaggio del composto è in genere continuo o a dosaggio controllato, anziché a lotti. Poiché la pressione di contatto è molto più elevata rispetto alla lavorazione vibratoria, è sempre consigliabile eseguire un controllo dimensionale su un lotto campione prima della produzione: i processi aggressivi possono alterare le tolleranze su elementi sottili o delicati.
7. Lista di controllo per la selezione e fase successiva
- Definire l'obiettivo:sbavatura, raggio del bordo, affinamento della superficie o pre-lucidatura — e la rugosità target, se specificata.
- Misurare il pezzo:la caratteristica più piccola, la sezione più sottile e se le parti possono toccarsi tra loro.
- Dimensionare il lotto:La produttività giornaliera determina se una macchina a dischi è più adatta a piccoli lotti veloci o una macchina a barile a lotti sigillati più grandi.
- Eseguire una prova di esempio:Invia i pezzi per una prova a tempo su entrambi i tipi di macchina e confronta la finitura, il tempo di ciclo e la variazione dimensionale prima dell'acquisto.
Sfoglia il nostromacchine centrifughe per la finitura dei dischiEmacchine centrifughe per la finitura di barili, oppure visualizza il testo completocollezione di macchine per la finituraper confrontare tutte le opzioni.
Disco o cilindro? Lascia che siano i tuoi componenti a decidere.
Inviaci dei campioni e il risultato finale desiderato. Il nostro team effettuerà delle prove comparative e ti consiglierà la macchina, il materiale e il ciclo di stampa più adatti, basandosi su risultati concreti.
Contatta il nostro team di finituraSito web ufficiale:www.surface-polish.com | Indirizzo email di supporto:info@surface-polish.com
 +86-592-2381506


 Rete IPv6 supportata
