Finition par disque centrifuge ou par tambour centrifuge : quelle machine à haute énergie convient à vos pièces ?
Comparatif des procédés de finition de masse à haute énergie • Disque centrifuge et tambour centrifuge • Guide de sélection des machines
Lorsque la finition vibratoire est trop lente ou trop douce pour obtenir le résultat souhaité, l'étape suivante, en termes d'intensité, consiste à…disque centrifugeou uncylindre centrifugeCes deux machines multiplient la force effective entre les supports et les pièces, réduisant considérablement les temps de cycle pour les petites pièces difficiles à usiner. Cependant, elles atteignent cette intensité différemment, et cette différence détermine la machine la mieux adaptée à vos pièces, à la taille de vos lots et à votre espace au sol.
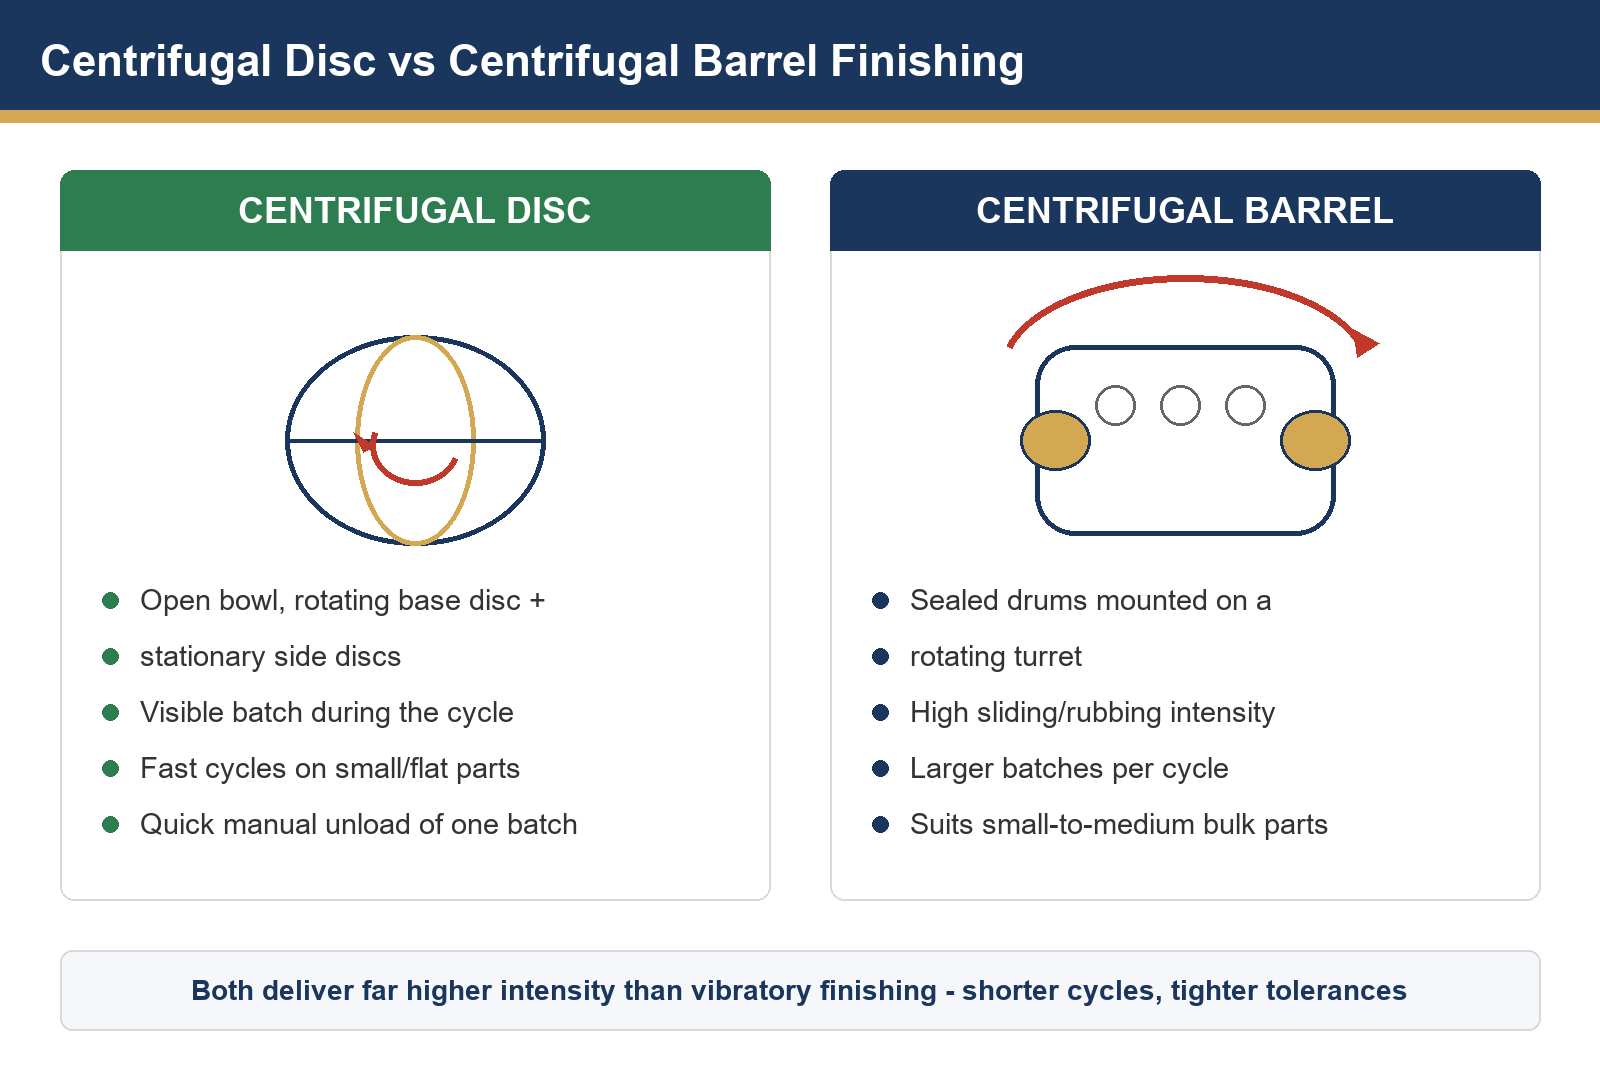
En une phrase.Disque centrifuge = cycles ultra-rapides avec un contrôle facile et une visibilité optimale du lot ; tambour centrifuge = action de glissement maximale pour les lots plus importants et scellés. Ces deux outils sont privilégiés lorsque les bols vibrants nécessiteraient des heures pour obtenir le même résultat.
1. Pourquoi existe la finition à haute énergie
Le polissage vibratoire est doux et tolérant, mais son action abrasive est limitée par une faible pression de contact. Les petites pièces ou les pièces dures — fixations, composants horlogers, vis médicales, engrenages de précision, pièces moulées de joaillerie — nécessitent souvent une énergie de frottement bien supérieure pour être ébavurées, lissées ou pré-polies dans un délai acceptable. Les machines centrifuges résolvent ce problème en faisant tourner la masse à traiter, de sorte que le média abrasif exerce une pression bien plus importante sur les pièces que la gravité seule, multipliant ainsi la vitesse de finition de surface tout en garantissant la contrôlabilité et la reproductibilité du processus.
2. Fonctionnement d'une machine à disque centrifuge
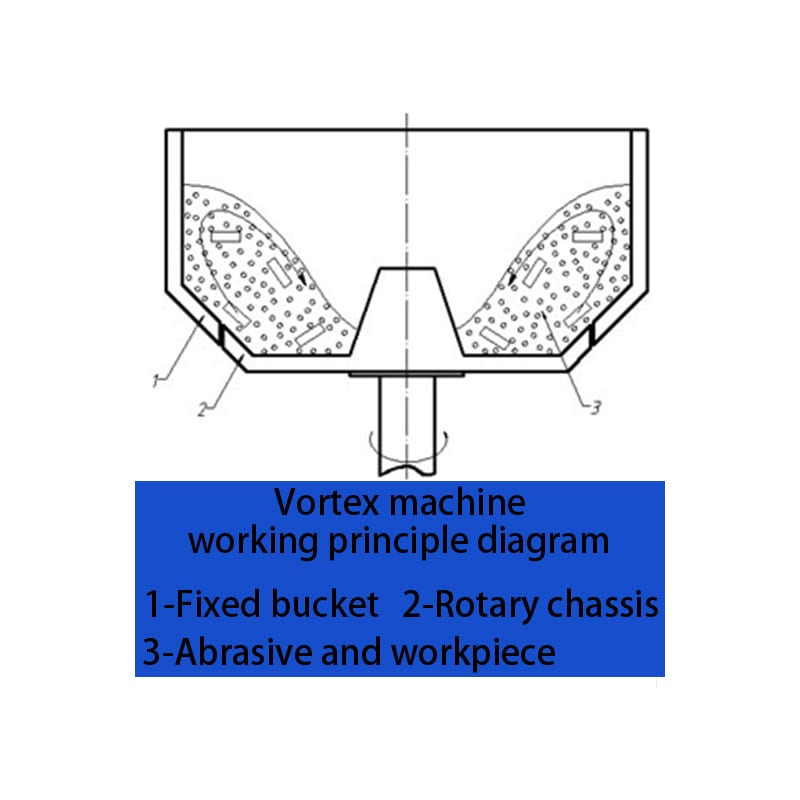
Une machine à disques centrifuges est un bol ouvert muni d'un puissant disque rotatif à sa base et de disques ou nervures latérales fixes. Le disque de base tourne à grande vitesse, imprimant aux particules et aux matériaux un mouvement de roulement toroïdal (en forme d'anneau) ; les disques ou nervures latérales fixes imposent des différences de vitesse constantes, assurant ainsi un frottement continu de chaque pièce dans toutes les directions. Le bol étant ouvert, l'opérateur peut surveiller le cycle, ouvrir le couvercle en cours et prélever des échantillons en quelques secondes. Le déchargement s'effectue généralement par basculement du bol ou par ouverture d'une porte de vidange inférieure, suivi de la séparation des matériaux sur un plateau de tamisage.
3. Fonctionnement d'une machine à tambour centrifuge
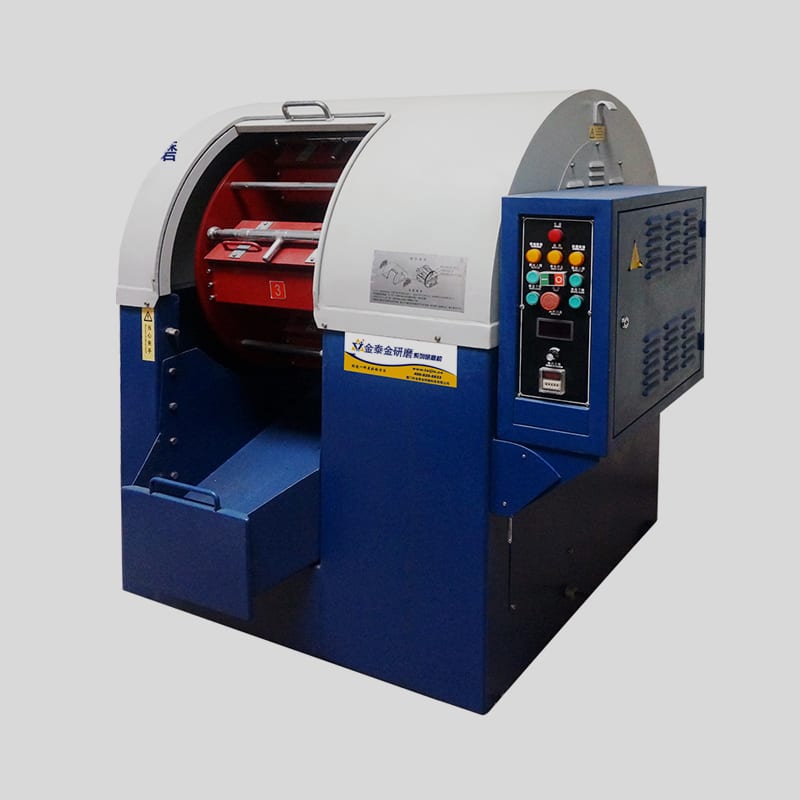
Une machine à tambours centrifuges monte plusieurs tambours étanches sur une tourelle rotative. La rotation de la tourelle entraîne celle de chaque tambour sur son propre axe, maintenant ainsi les matériaux et les pièces contre la paroi du tambour grâce à la force centrifuge. Ces matériaux glissent ensuite continuellement le long de la paroi ascendante. Ce procédé génère le frottement le plus intense de tous les procédés de finition de masse par lots. L'étanchéité des tambours garantit un fonctionnement silencieux et propre. Entre les cycles, les tambours pivotent pour le chargement, et les lots finis sont déchargés par les portes des tambours sur un séparateur.
4. Comparaison côte à côte
| Fonctionnalité | Disque centrifuge | tambour centrifuge |
| Principe de fonctionnement | bol ouvert, disque de base rotatif + disques latéraux fixes | Tambours étanches sur une tourelle rotative (mouvement planétaire) |
| visibilité des lots | Entièrement visible ; échantillons amovibles en cours de cycle | Scellé — vérifier uniquement en fin de cycle |
| Personnage d'action | Flux toroïdal roulant ; agressif mais contrôlable | Intensité maximale de glissement/friction |
| Taille du lot | De petite à moyenne taille | Moyen à grand (somme de tous les tambours) |
| Déchargement | Cuvette basculante ou porte inférieure, vidange manuelle rapide | Les portes du tambour se déchargent sur le séparateur. |
| Pièces typiques | Petites pièces plates/courtes : fixations, pièces embouties, bijoux, pièces d’horlogerie | Pièces en vrac de petite à moyenne taille : engrenages, ébauches usinées, pièces moulées |
| Contrôle des processus | Vitesse réglable ; surveillance visuelle du processus | Vitesses de tourelle et de tambour réglables ; entièrement fermé |
5. Quelles pièces sont compatibles avec quelle machine ?
- Choisissez un disque centrifuge lorsque :Vous avez besoin de cycles de production ultra-courts pour les petites pièces, vous souhaitez contrôler ou prélever des échantillons du lot en cours de fabrication, ou vous changez fréquemment de type de pièces ? Idéal pour la joaillerie, les boîtiers de montres, les petites pièces embouties et les composants électroniques.
- Choisissez un tambour centrifuge lorsque :Vous avez besoin d'un lissage ou d'une intensité de pré-polissage maximale sur des pièces robustes de petite à moyenne taille en lots plus importants — ébauches usinées, composants forgés ou coulés, implants dentaires et médicaux (avec des processus validés) et ébauches d'outils de coupe.
- Privilégiez le mode vibratoire lorsque :Les pièces plus grandes, fragiles ou aux surfaces décoratives ne doivent pas se marquer mutuellement — consultez notre guide surchoix entre supports céramiques et plastiquespour des options plus douces.
6. Notes sur les médias et les notes composées
Les machines à haute énergie nécessitent des médias capables de supporter une force accrue : céramique cuite avec précision pour les usinages agressifs, médias à liant plastique pour les métaux tendres et médias en acier pour le brunissage sans enlèvement de matière. Le dosage des composés est généralement continu ou mesuré, et non par lots. La pression de contact étant bien supérieure à celle des travaux vibratoires, il est impératif de réaliser un contrôle dimensionnel sur un échantillon avant la production ; les procédés agressifs peuvent en effet modifier les tolérances sur les pièces fines ou délicates.
7. Liste de vérification de la sélection et prochaine étape
- Définir l'objectif :ébavurage, arrondi des arêtes, raffinement de surface ou pré-polissage — et la rugosité cible si spécifiée.
- Mesurer la pièce :plus petite caractéristique, section la plus fine et possibilité pour les pièces de se toucher.
- Dimensionner le lot :Le débit journalier détermine si une machine à disques, avec ses petits lots rapides, ou une machine à barils, avec ses lots scellés plus importants, est plus adaptée.
- Effectuer un essai d'essai :Envoyez des pièces pour un essai chronométré sur les deux types de machines et comparez la finition, le temps de cycle et le changement dimensionnel avant d'acheter.
Parcourez notremachines de finition à disque centrifugeetmachines de finition à tambour centrifuge, ou consultez la version complètecollection de machines de finitioncomparer toutes les options.
Disque ou barillet ? Laissez vos pièces décider.
Envoyez-nous des échantillons de pièces et votre objectif de finition. Notre équipe effectuera des essais comparatifs et vous recommandera la machine, le média et le cycle les plus adaptés, en se basant sur des résultats concrets.
Contactez notre équipe de finitionSite officiel :www.surface-polish.com | Adresse e-mail d'assistance :info@surface-polish.com
 +86-592-2381506


 Réseau IPv6 pris en charge