Finition de masse pour pièces imprimées en 3D : ébavurage et polissage des composants de fabrication additive
Post-traitement pour la fabrication additive • Ébavurage, lissage et polissage • Pièces fabriquées par FDM, SLA/DLP, SLS et fabrication additive métallique
L'impression 3D permet de produire des pièces proches de leur forme finale, mais rarement d'une surface parfaitement lisse. Les marques de support, les lignes de couches, la poudre partiellement fusionnée et les arêtes vives constituent autant d'obstacles entre une impression récente et un composant commercialisable ou fonctionnel.finition de masse— le traitement vibratoire, en tonneau et magnétique avec les médias appropriés — est la méthode la plus économique pour combler cet écart pour les lots de pièces, sans intervention manuelle sur chaque pièce.
Pourquoi c'est important.Le ponçage manuel ne permet pas une production à grande échelle et atteint mal les rainures internes. La finition en série traite chaque pièce de manière identique — y compris les trous, les rainures et les structures en treillis — et transforme le post-traitement, qui constituait un goulot d'étranglement, en une étape de production reproductible.
1. Pourquoi les pièces imprimées en 3D nécessitent un post-traitement
Chaque procédé de fabrication additive laisse une signature de surface spécifique : le dépôt de fil fondu (FDM) révèle les stries des couches et les points de contact des supports ; les impressions résine (SLA/DLP) présentent des protubérances de support et, en cas de polymérisation incomplète, des zones collantes ; les pièces SLS sortent de la poudre avec une surface granuleuse et frittée ; les pièces métalliques fabriquées par FAO présentent des surfaces brutes de fabrication rugueuses ainsi que des marques d’élimination des supports. Au-delà de l’aspect esthétique, ces défauts affectent l’ajustement, la résistance à la fatigue, la propreté pour les applications médicales ou alimentaires, et l’adhérence de la peinture, du placage ou du revêtement. La finition en série permet de corriger tous ces défauts mécaniquement, par lots.
2. Défis liés au processus d'impression
| Procédé AM | Problèmes de surface typiques | Approche de finition de masse |
| FDM (PLA, PETG, ABS) | Crêtes de couches, cicatrices de soutien, enfilage | Nettoyage par vibration ou par rotation en tonneau avec des coquilles de noix/épis de maïs ou des médias plastiques fins ; des cycles doux protègent les parois minces |
| Résine SLA/DLP | Points de support, bords verts fragiles, zones brillantes à mates | Cuisson post-polymérisation d'abord, puis finition vibratoire avec des abrasifs plastiques fins ; l'application d'un enduit humide permet d'éviter l'écaillage. |
| Nylon SLS/MJF (PA12) | Peau frittée granuleuse, poudre emprisonnée dans les trous | Le polissage par vibration ou par tribofinition avec des billes de céramique ou de plastique permet de lisser et de sceller la surface ; il améliore l’absorption du colorant. |
| Fabrication additive métallique (SLM/DMLS) | Texture brute de fabrication, marques de fixation des supports, éclaboussures | Finition par centrifugation ou vibration avec médias céramiques ; composés en plusieurs étapes pour l’ébavurage puis le polissage |
3. Choix des machines par type de pièce
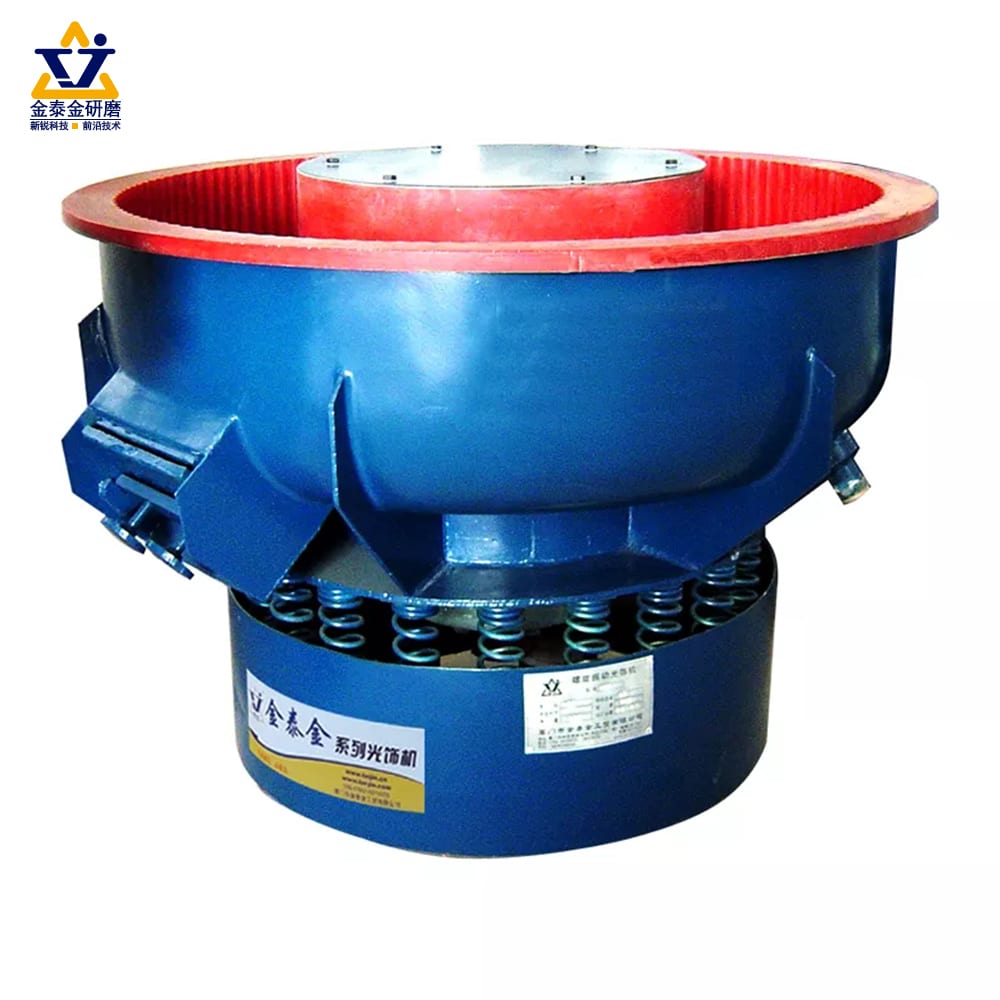
- Machines de finition vibratoire:Le format par défaut pour les lots de petites et moyennes pièces imprimées. Les bols permettent de manipuler délicatement les formes fines ; les bacs accueillent les pièces plus longues ou plus volumineuses.
- Polisseuses à tambour rotatif :Lissage économique des impressions plastiques robustes ; les supports organiques secs servent également d'étape de séchage et de brillance.
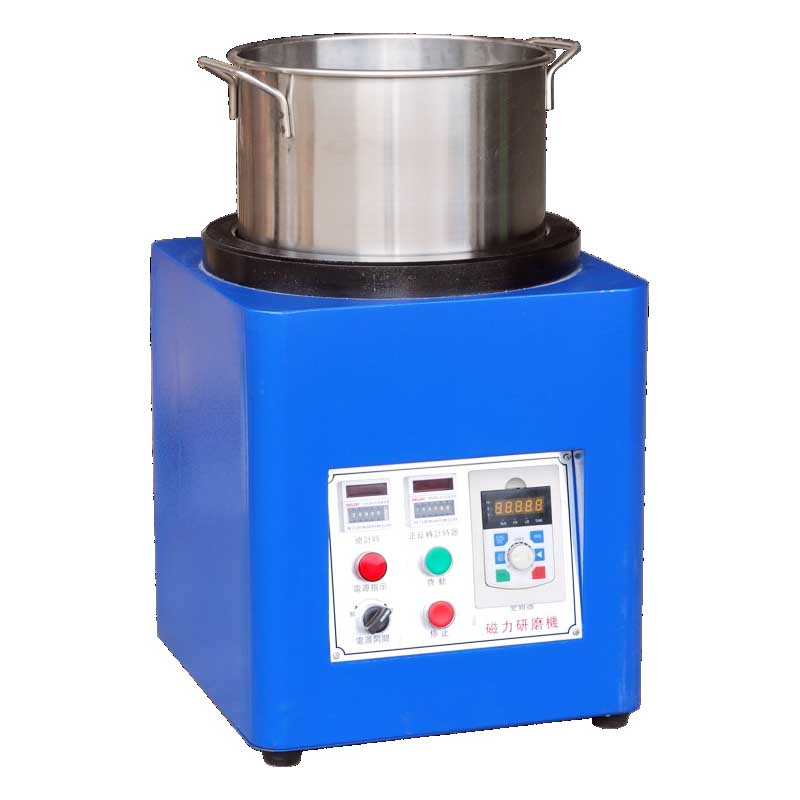
- machines de finition magnétique:Les aiguilles propulsées par des champs magnétiques permettent d'atteindre des trous profonds, des filetages et des canaux complexes — idéal pour les petites pièces métalliques AM ou en résine avec des mécanismes internes complexes.
- Machines centrifuges :lorsque le temps de cycle ou les spécifications de surface sont exigeants pour les pièces métalliques ; intensité maximale par unité de surface au sol.
4. Association des milieux et des composés
| Matériau de la pièce | Médias recommandés | Composé / Notes |
| PLA / PETG / ABS | Coquilles de noix (24#–36#), puis rafles de maïs fines pour la brillance | Procédé à sec ; cycles courts en premier lieu — les thermoplastiques peuvent s’arrondir rapidement |
| Résine SLA/DLP | Médias à liant plastique fin (triangle ou tétraèdre) | Traitement vibratoire humide avec un composé doux ; post-cuisson complète avant le polissage par culbutage |
| Nylon SLS/MJF | Supports en céramique ou en plastique, de taille moyenne | Le lissage améliore également les résultats de la teinture ; soufflez d’abord pour enlever la poudre des trous. |
| Fabrication additive métallique (Ti6Al4V, 316L, AlSi10Mg) | Céramique de précision (grain agressif en premier, grain fin en second) | Procédé en deux étapes : ébavurage/affinage, puis polissage ; validation de la variation dimensionnelle |
5. Flux de travail étape par étape
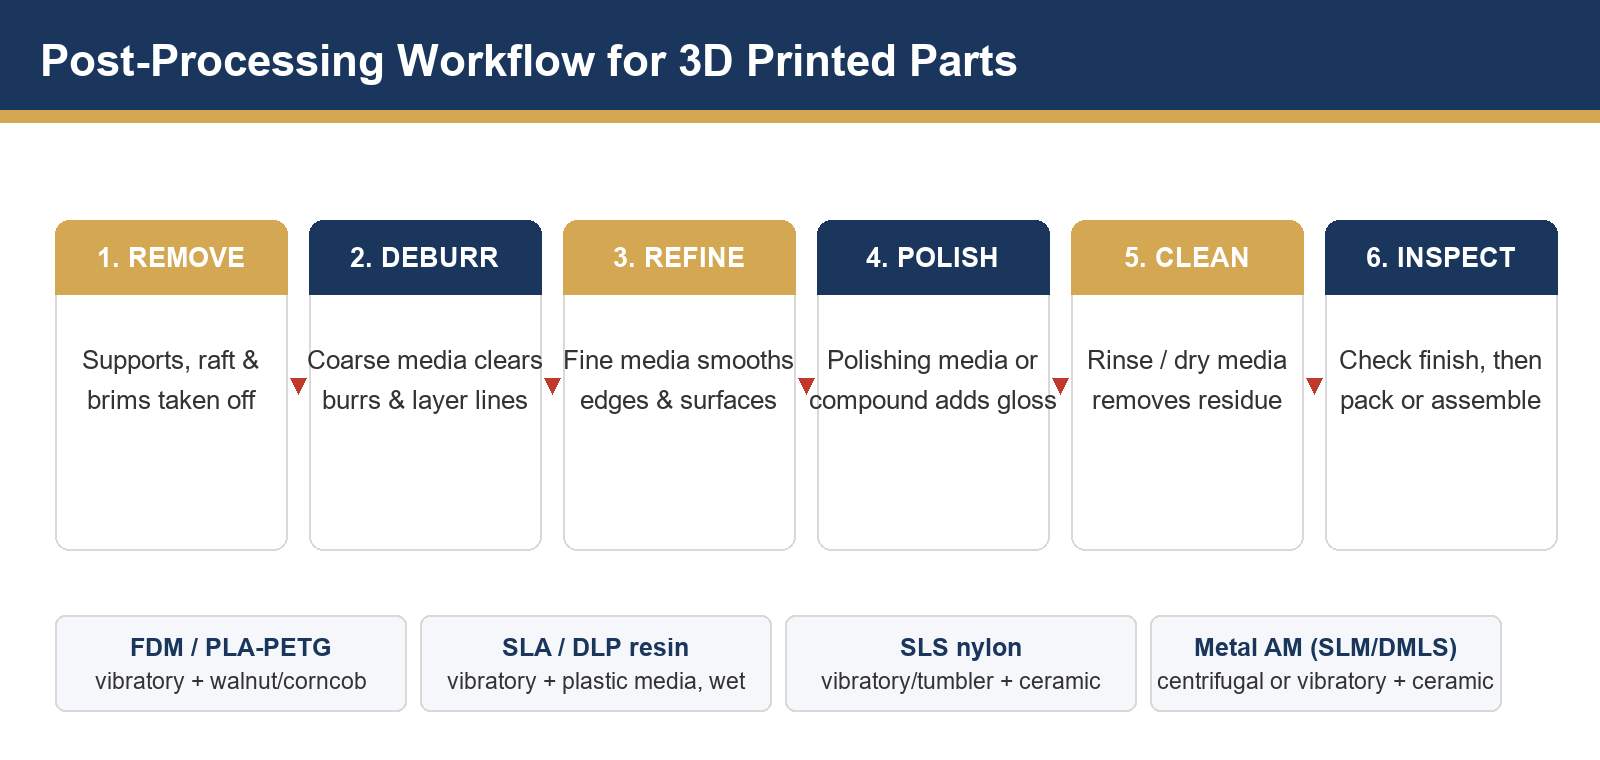
1. Retirez les supports et le radeau.
Coupez ou cassez les supports avant toute finition de masse — les médias ne peuvent pas éliminer efficacement les gros morceaux de support.
2. Ébavurage grossier.
Mettez en place une stratégie médiatique agressive pour faire disparaître les cicatrices de soutien, les bavures et les lignes de couches les plus disgracieuses.
3. Affiner les surfaces.
Une étape de ponçage plus fine lisse les bords et uniformise la surface pour un aspect final homogène.
4. Polissage (facultatif).
Pour les pièces à usage esthétique, une étape de polissage avec un média ou un composé ajoute de la brillance — des rafles de maïs sèches pour les plastiques, des médias en porcelaine ou en acier pour les métaux.
5. Nettoyer et sécher.
Rincez les résidus de composé humide ou faites tourner dans un épi de maïs sec pour éliminer la poussière et les huiles.
6. Inspecter et emballer.
Vérifier la régularité de la finition et les dimensions critiques par rapport à la norme du premier article avant l'emballage.
6. Défauts courants et solutions
| Défaut | Cause probable | Réparer |
| Des pièces collées ensemble ou des supports coincés dans des trous | Médias surdimensionnés ; bol surchargé | Utilisez des supports plus petits ou de tailles mixtes ; réduisez le taux de charge — consultez notreguide des dommages entre pièces |
| Bords trop arrondis, parois amincies | Cycle trop long ou médias trop agressifs | Raccourcir les cycles, utiliser un média de qualité inférieure, vérifier les dimensions à chaque essai |
| Surface mate et terne après polissage | Médias contaminés ; dose de composé incorrecte | Nettoyer ou remplacer le support ; administrer la dose de composé en petites quantités et fréquemment. |
| Poudre piégée dans les canaux SLS | Pré-nettoyage insuffisant | Nettoyage préalable par soufflage/ultrasons ; utiliser des aiguilles magnétiques pour les canaux profonds |
7. Protéger les détails fins pendant la finition
Le même contact qui lisse une surface peut aussi endommager les parois fines, les filetages fins et les arêtes vives. Veillez à utiliser des rapports média/pièce généreux, évitez les mélanges de médias durs et mous sauf si cela est prévu, et effectuez toujours un contrôle dimensionnel sur un échantillon marqué. Pour les consommables, consultez notre catalogue.médias de finition à secetmédias céramiquesgammes.
Vous souhaitez optimiser le post-traitement de vos impressions 3D ?
Envoyez-nous vos échantillons imprimés et les spécifications de la surface cible. Notre équipe effectuera des essais de finition et vous recommandera la machine, le support et le cycle adaptés, en vous fournissant les résultats.
Contactez notre équipe de finitionSite officiel :www.surface-polish.com | Adresse e-mail d'assistance :info@surface-polish.com
 +86-592-2381506


 Réseau IPv6 pris en charge