Finition de masse des montures de lunettes en acétate : du mat vieilli au brillant miroir
Processus de polissage des montures en acétate • Nettoyage en tonneau + retouches sur établi • Un processus reproductible pour la production de lunettes
Les montures en acétate fraîchement usinées sortent de la machine CNC avec un aspect crayeux, des marques d'outils le long des biseaux et des charnières mates. Leur transformation en ce brillant profond et mouillé qui caractérise les lunettes haut de gamme est un processus en plusieurs étapes, dont le plus gros du travail revient à…finition de masseIl ne s'agit pas d'un polissage manuel. Voici le processus utilisé par les usines de lunettes pour finir des centaines de montures par lot avec des résultats constants.
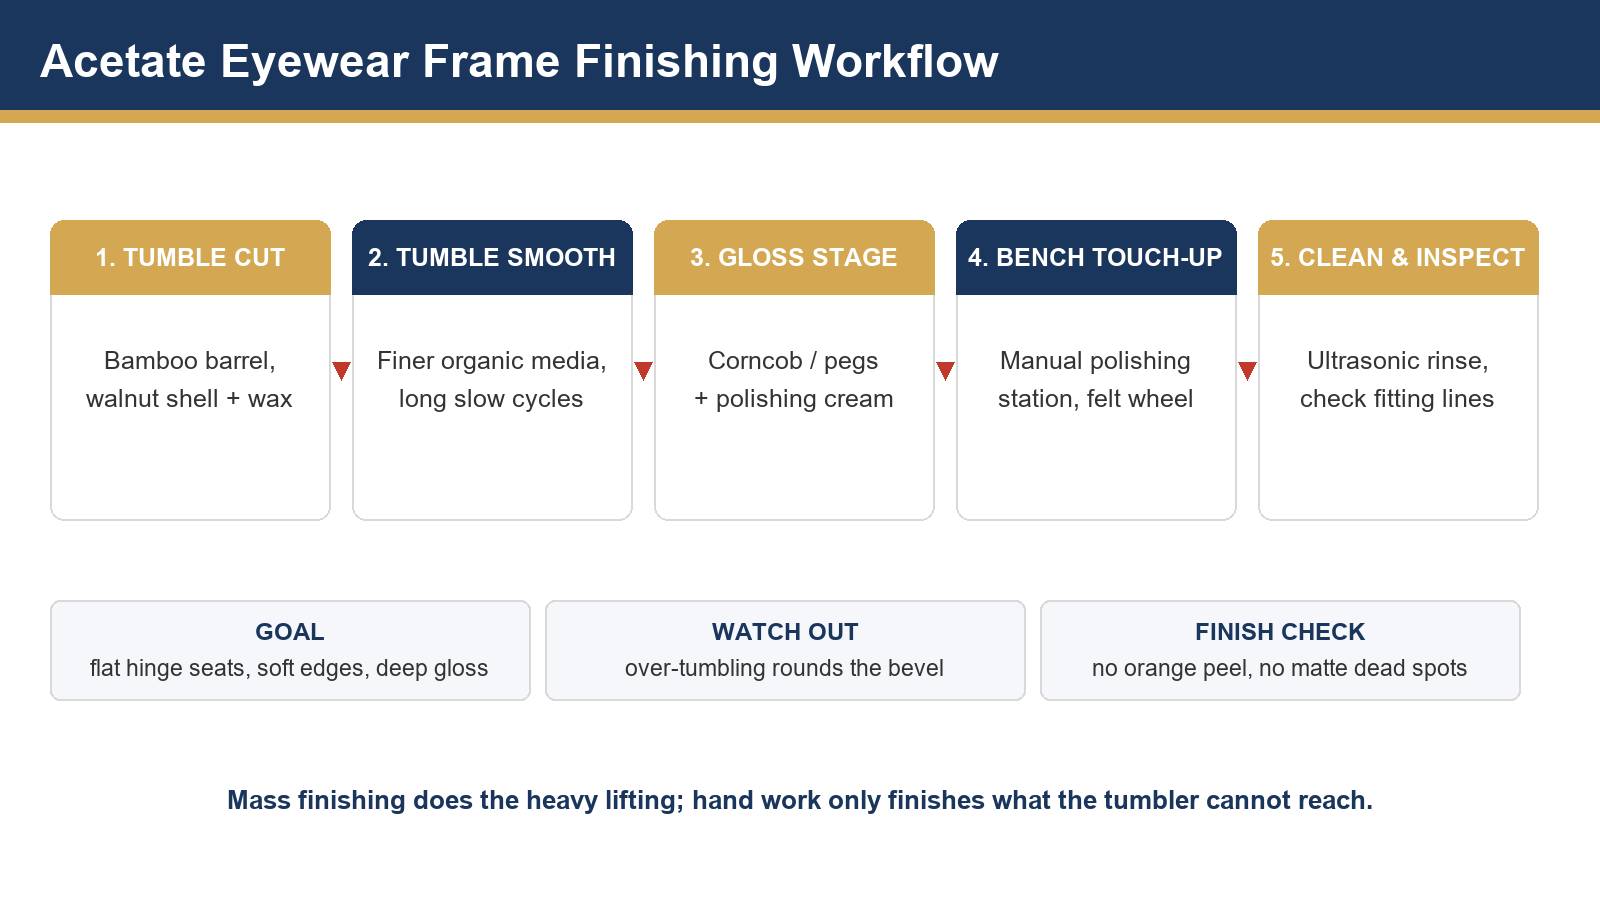
Pourquoi la finition de masse en premier ?Une polisseuse rotative traite chaque monture de manière identique, y compris le dessous du pont et les courbes des branches, des zones difficiles d'accès pour les doigts et les meules de polissage. Seules les finitions manuelles sont ensuite réalisées, ce qui réduit considérablement le temps de travail par lot.
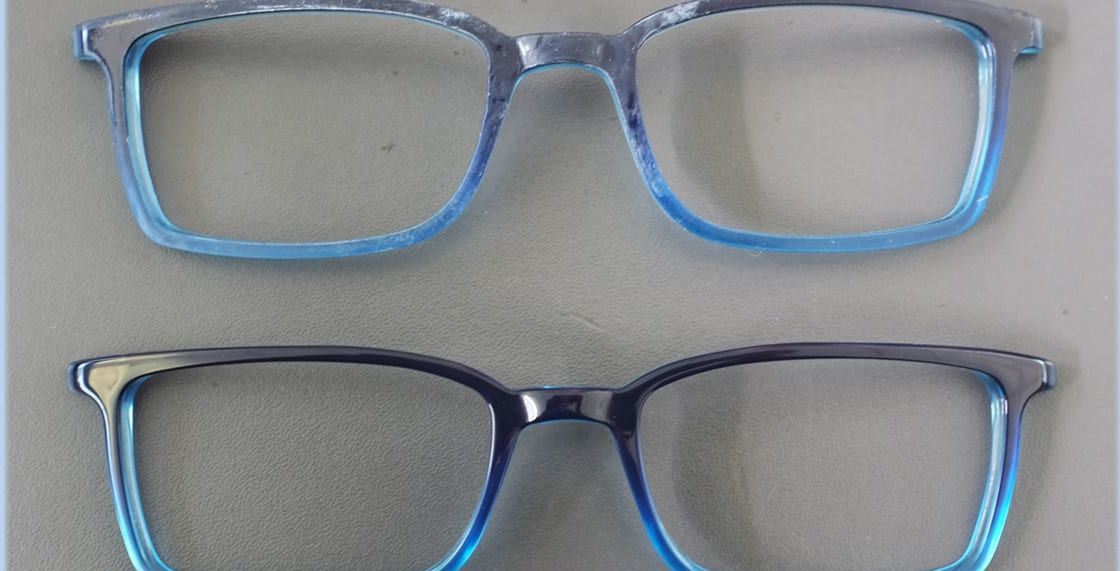
1. Point de départ : À quoi ressemble un cadre usiné ?
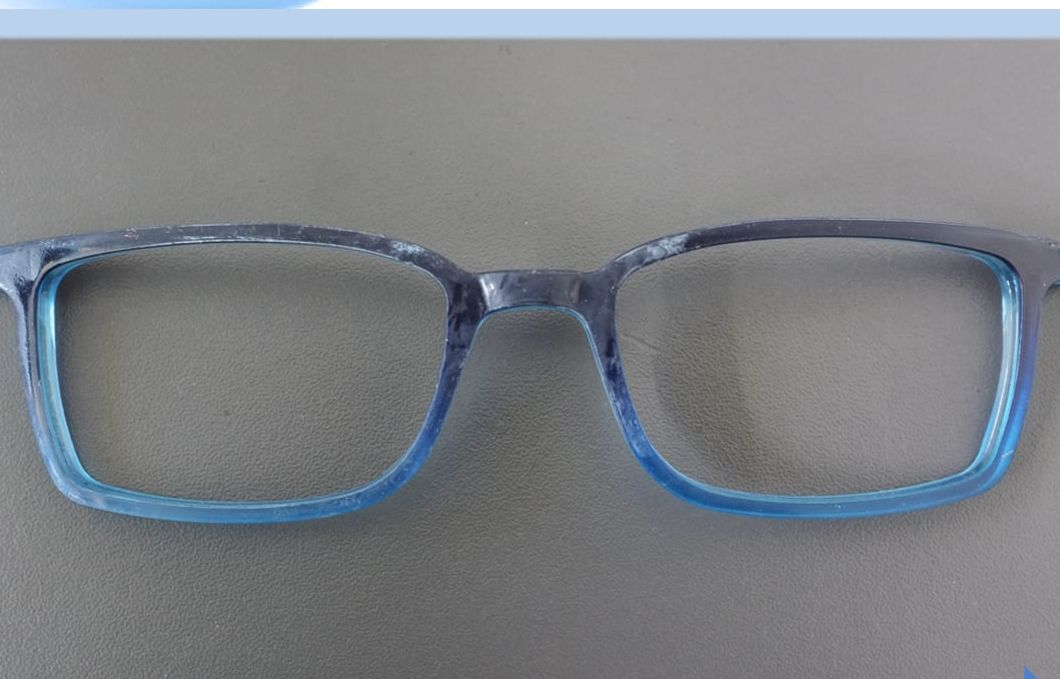
À ce stade, il est normal de constater des marques de coupe, un léger blanchiment dû aux contraintes autour des rainures et un voile laiteux général. L'objectif des étapes suivantes est de les éliminer sans modifier la géométrie de la monture : l'angle de biseau et l'ajustement des verres doivent être préservés.
2. Étape 1-2 : Découpe par tribofinition puis lissage
Les cadres sont placés dans un tambour rotatif ou une cuve vibrante remplie de matériaux organiques secs. La première étape utilise des coquilles de noix à gros grains mélangées à une cire de polissage pour estomper les marques d'outils ; la seconde étape utilise des matériaux plus fins pour un lissage uniforme. Les cycles longs et lents sont la norme : l'acétate réagit progressivement, et toute précipitation se traduit par des zones plates et brillantes sur les surfaces courbes.
- Médias:On commence par trier les coquilles de noix, puis on utilise des épis de maïs ou des chevilles en bois — voir notreGuide comparatif des coquilles de noix et des épis de maïs.
- Machines :Les barils octogonaux en bambou produisent un doux mouvement de cascade, décrit en détail dans notreProcédure opérationnelle normalisée (SOP) pour machine à polir le bambou.
- Points de contrôle :Les charnières s'ajustent parfaitement, les marques d'outils ont disparu, il ne reste plus de traces de blanchiment dans les rainures.
3. Étape 3 : L'étape de la brillance
Des rafles de maïs fines ou des chevilles en bois chargées de crème à polir permettent d'obtenir le brillant final. Le composé est appliqué par petites quantités et fréquemment ; un excès de produit pâte les surfaces acétate et les ternit. Les pâtes à polir en barres chargées de charges, conçues pour les plastiques, sont les plus performantes ; consultez les produits compatibles dans notre gamme.composés de finitiongamme.
4. La différence visible
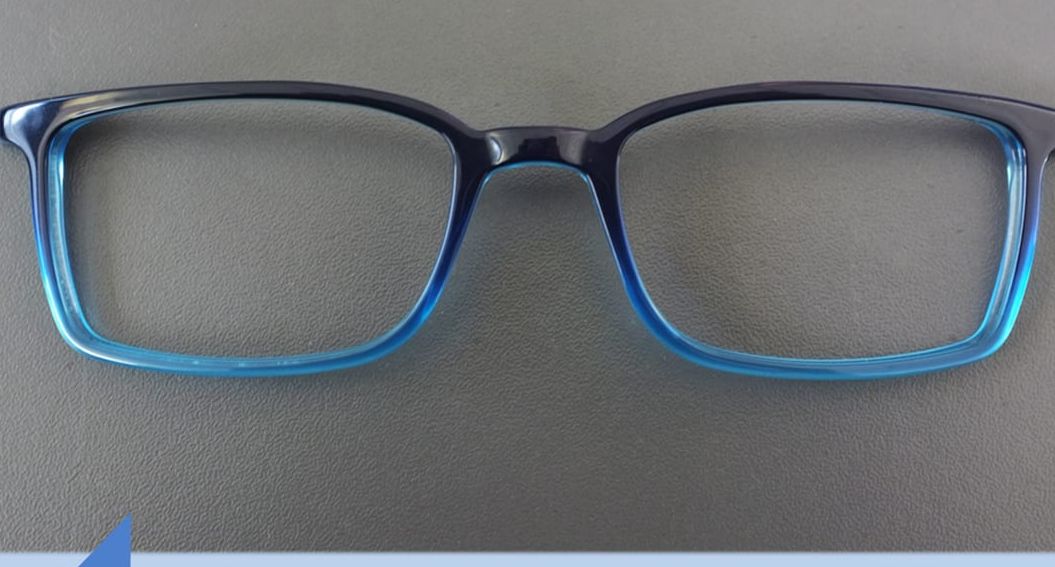
5. Étape 4 : Retouches sur banc
Un poste de polissage manuel à station unique prend en charge ce que le tambour de polissage ne peut pas : les joints étroits des charnières, les lignes des sièges de lentilles et la finition des bords. Des roues en feutre et en mousseline, enduites de cires fines pour le polissage du plastique, permettent d'obtenir sur ces zones le même niveau de brillance que les surfaces polies par tambour.guide de la machine à polir monoposteCe document décrit en détail les choix de roues, de composés et de vitesses.
6. Étape 5 : Nettoyage, inspection et pièges courants
- Faire le ménage:Le rinçage ultrasonique élimine les résidus de cire des canaux et des gravures.
- Inspecter:Sous une lumière diffuse, recherchez une texture peau d'orange, des zones mates et mortes ou des biseaux arrondis.
- Piège n° 1 — la chute excessive :Effectuez des cycles bien au-delà des spécifications, arrondissez le biseau et adoucissez le profil avant. Suivez le nombre d'heures cumulées.
- Piège n° 2 — médias douteux :Les noix usagées chargées de poussière d'acétate cessent de couper et commencent à enduire ; renouveler le média selon le calendrier prévu.
- Piège n° 3 — ignorer la logique de la persévérance :Passer directement à l'étape de polissage lisse les marques d'outils au lieu de les éliminer.
7. Créez votre propre recette
Commencez par utiliser des recettes publiées, puis ajustez-les par essais témoins : conservez un cadre de contrôle marqué par lot et enregistrez la durée de cycle à chaque étape. Pour les options de machine, comparez nosmachines à polir à tambour rotatifet nous approvisionner en consommables auprès de notremédias de finition à seccatalogue.
Vous installez ou modernisez votre ligne de finition de cadres ?
Envoyez-nous des échantillons de cadres et la finition souhaitée. Nous vous fournirons un protocole détaillé, étape par étape, incluant les machines, les supports et les durées de cycle.
Contactez notre équipe de finitionSite officiel :www.surface-polish.com | Adresse e-mail d'assistance :info@surface-polish.com
 +86-592-2381506


 Réseau IPv6 pris en charge