Guide du brunissage avec des médias en acier : comment obtenir un brillant miroir et quand ne pas l’utiliser
Médias de finition de l'acier • Broches, billes et disques • Procédé de brunissage, association des composés et limites
Steel MediaCe média est unique en finition de masse : il est le seul à polir presque entièrement sans abrasion. Des picots, des billes et des disques en acier inoxydable trempé frottent les pièces sous une pression combinée, comprimant les micro-aspérités pour obtenir une surface dense et brillante – l’aspect bruni que les acheteurs associent à la quincaillerie, aux pièces d’horlogerie et aux apprêts de bijoux de qualité. Utilisé correctement, il offre une brillance qu’aucun média en céramique ou en plastique ne peut égaler. Mal utilisé, il ternit les métaux tendres, masque les défauts et endommage votre machine. Ce guide aborde les deux cas.
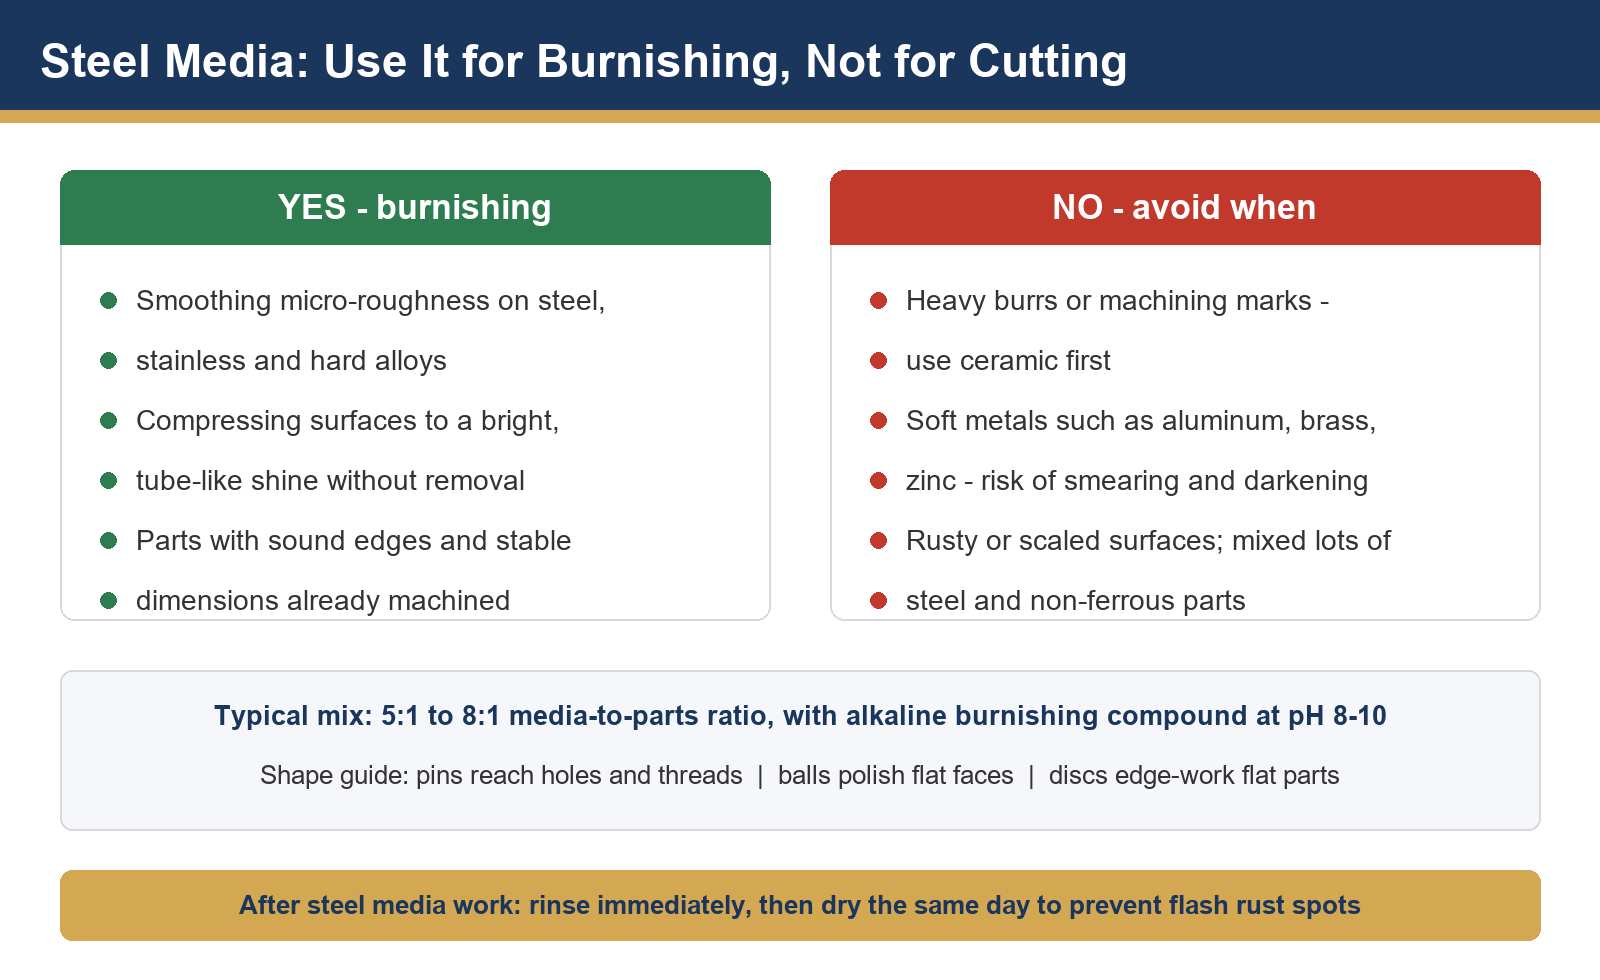
Idée centrale.Les médias en acier n'enlèvent pas de métal ; ils le redistribuent. C'est pourquoi leur brillance est éclatante, mais leur pouvoir correcteur quasi nul : toute bavure, marque ou ligne d'usinage à éliminer doit avoir été préalablement enlevée lors d'une étape de coupe.
1. Ce que fait réellement Steel Media
Le brunissage est un procédé de compression de surface. Sous la pression combinée de centaines de contacts d'acier trempé par minute et d'un composé de brunissage alcalin, les aspérités de surface s'aplanissent et se déforment. Il en résulte une surface réfléchissante et écrouie, sans perte de matière et avec une variation dimensionnelle quasi nulle ; c'est précisément pourquoi l'acier est privilégié pour les pièces de précision où les tolérances sont critiques.
2. Formes et dimensions des supports en acier
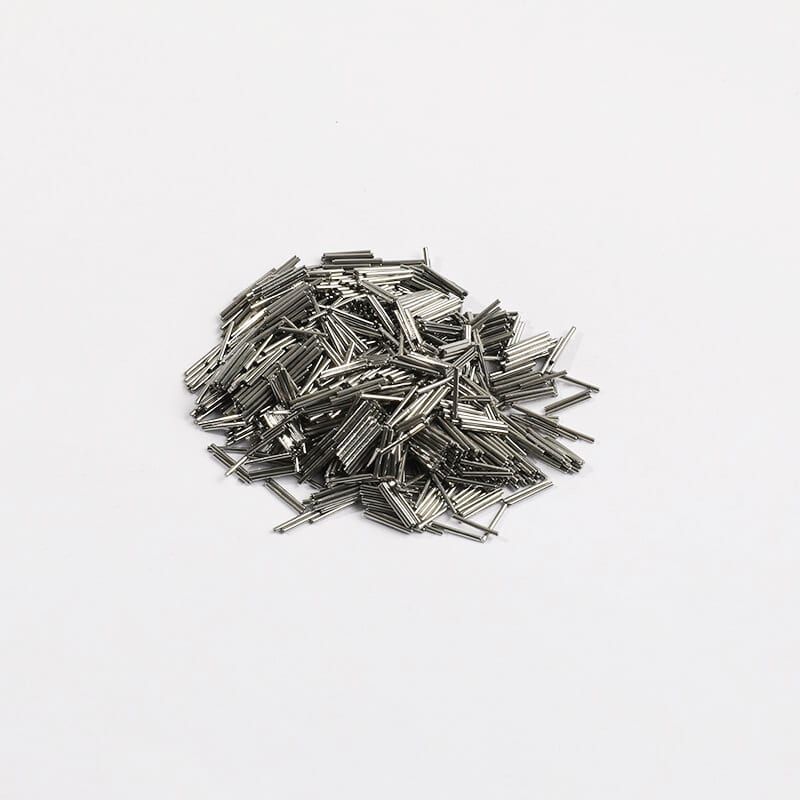
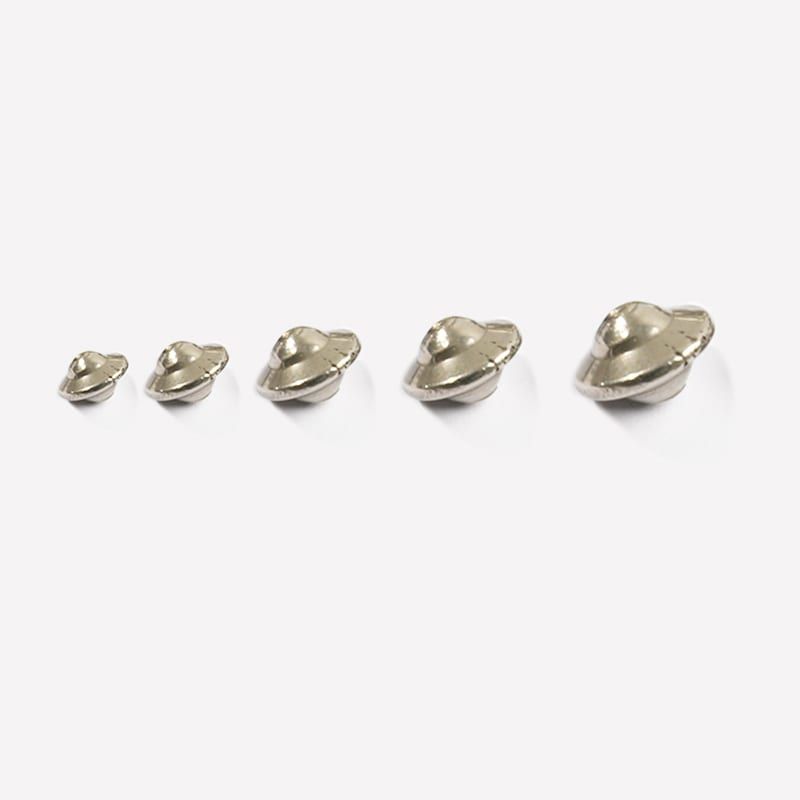
| Forme | Idéal pour | Attention |
| Épingles (aiguilles) | Filetages, trous, canaux complexes — typiques des machines de finition magnétique | Peut s'insérer dans des détails très fins inférieurs à 0,5 mm. |
| Boules / boules de service | faces planes, anneaux, surfaces de pièces et de logos | Roule sur les bords ; mauvaise tenue dans les creux |
| Disques / coins | emboutissage à plat, faces de lames, travail des bords | Les jantes à disque tranchantes peuvent laisser des micro-rayures sur les alliages tendres. |
3. Association des composés et paramètres de processus
- Composé de brunissage alcalin :Elle préserve l'éclat de l'acier, empêche les impuretés de se détacher et assure la lubrification. Une solution légèrement alcaline constitue généralement le point de départ.
- Rapport média/parties :Pour les pièces en vrac, un rapport de 5:1 à 8:1 en volume est recommandé ; des rapports plus élevés protègent les pièces délicates du contact entre elles.
- Durée du cycle :Le brunissage est rapide une fois les surfaces pré-lissées ; effectuez des cycles courts et inspectez les surfaces plutôt que de vous engager dans des cycles longs.
- Discipline de la rouille :Ne jamais laisser les médias en acier humide reposer toute la nuit sans circulation de composé — l'eau libre provoque une rouille éclair qui se transmet au lot suivant.
4. Là où Steel Media brille (littéralement)
- Boîtiers et bracelets de montres après préfinition céramique.
- Apprêts de bijoux, chaînes et pièces moulées avant plaquage.
- Quincaillerie en acier inoxydable usiné nécessitant une finition uniforme, satinée à brillante.
- Lames de couteaux et faces d'outils où la stabilité dimensionnelle est importante.
5. Quand NE PAS utiliser de supports en acier
Trois modes de défaillance.(1) Métaux tendres — l'aluminium, le laiton et le zinc s'oxydent et noircissent sous la pression de l'acier au lieu de briller. (2) Surfaces rugueuses — les bavures et les marques profondes restent intactes après le brunissage ; il est conseillé de les ébavurer au préalable avec un abrasif céramique. (3) Lots mixtes — la présence de particules d'acier et de pièces non ferreuses en vrac dans un même lot entraîne une contamination, l'incrustation de particules et l'apparition de zones ternes.
6. Entretien et maintenance des supports en acier
Les médias en acier durent des années s'ils sont maintenus propres. Rincez-les après chaque utilisation, conservez-les immergés dans une solution de polissage ou complètement secs, et nettoyez-les périodiquement avec un produit nettoyant pour médias lorsque le brillant diminue. Les médias rouillés ou noircis doivent être nettoyés avant réutilisation ; l'utilisation de pièces en acier sale transfère instantanément des taches.
7. Liste de vérification pour une sélection rapide
- La surface est-elle déjà lisse ? Sinon, ajoutez d’abord une plaque céramique.
- Matériau de la pièce plus dur que le laiton ? Excellent choix. Plus tendre ? À reconsidérer.
- Besoin d'accéder aux filetages et aux canaux ? Des broches, idéalement dans une machine de finition magnétique.
- Besoin d'une brillance maximale pour vos surfaces planes ? Placez les billes de cuisson dans un bol vibrant.
Parcourez notremédias de finition de l'acierDécouvrez comment les broches fonctionnent à l'intérieur de notre gamme.machines de finition magnétique, ou consultez à nouveau notre guide surprévenir les dommages entre pièceslors du chargement de lots précieux.
Vous vous demandez si le brunissage convient à vos pièces ?
Envoyez-nous des échantillons de votre finition actuelle. Nous comparerons le brunissage sur acier aux alternatives céramiques et vous communiquerons les résultats concrets.
Contactez notre équipe de finitionSite officiel :www.surface-polish.com | Adresse e-mail d'assistance :info@surface-polish.com
 +86-592-2381506


 Réseau IPv6 pris en charge