Finition de masse des pièces en aluminium : ébavurage, lissage et polissage sans bavures
Finition de surface de l'aluminium • Sélection du média, du composé et du cycle • Des pièces usinées CNC aux composants cosmétiques
L'aluminium est l'un des métaux les plus gratifiants – et les moins tolérants – au traitement de surface en série. Il s'ébavure rapidement, se lisse magnifiquement et se polit pour obtenir un aspect satiné brillant du plus bel effet. Cependant, il est aussi sujet aux bavures sous les abrasifs agressifs, se tache si la suspension abrasive sèche dessus et perd plus rapidement la netteté de ses arêtes que l'acier. La différence entre une pièce en aluminium impeccable et une pièce bonne pour la casse réside presque toujours dans le choix de l'abrasif et la rigueur du processus.
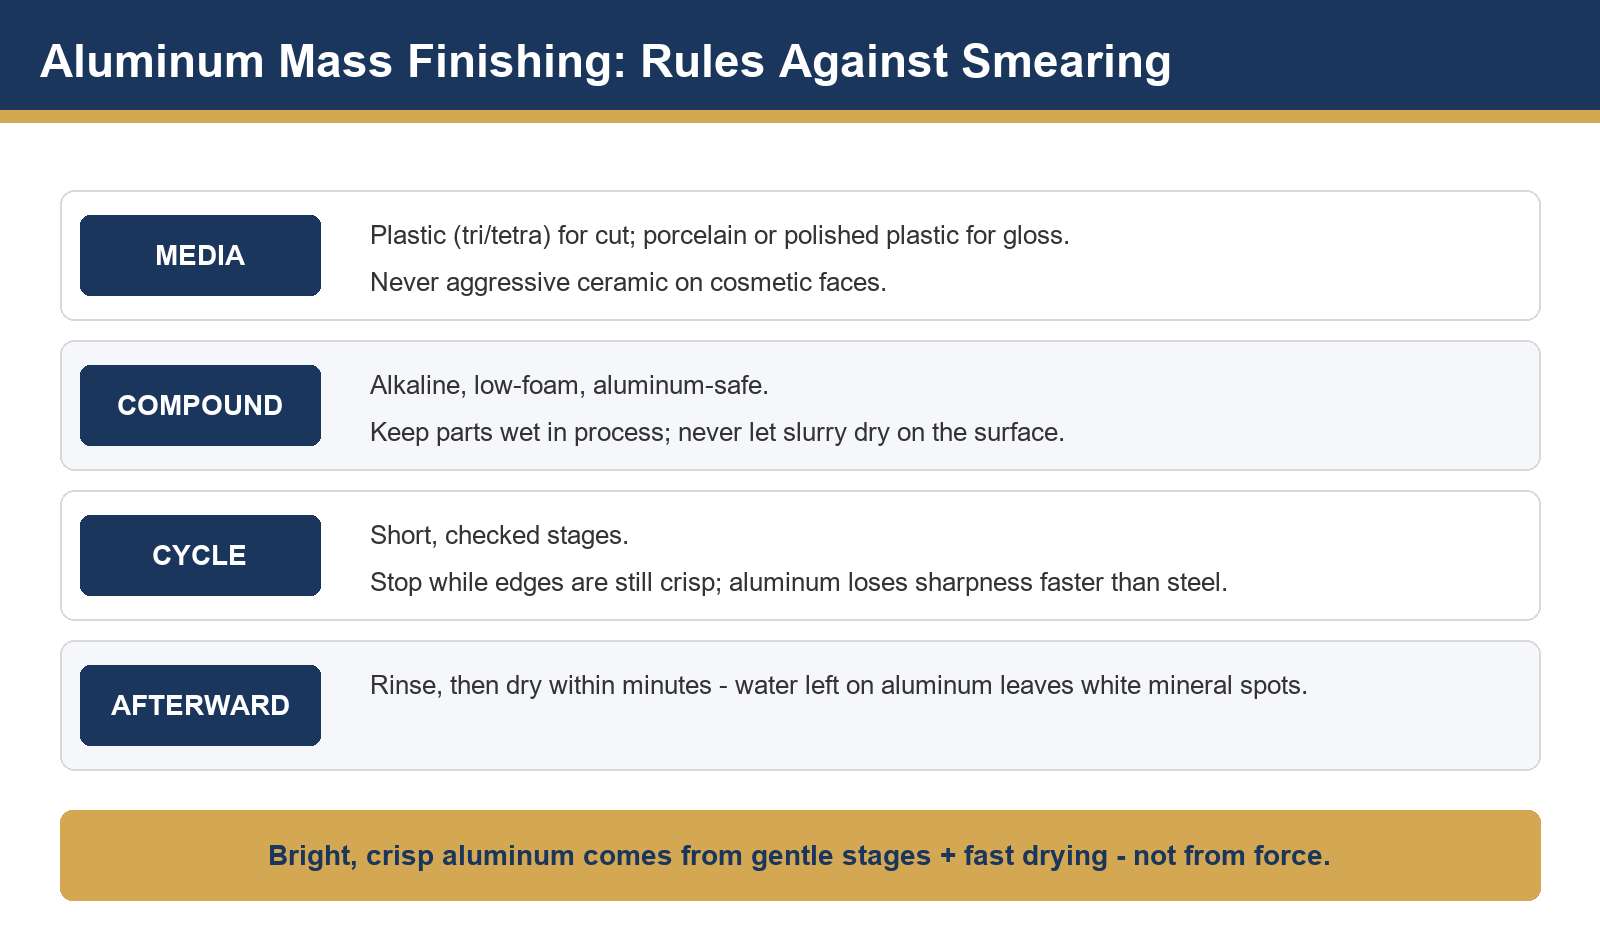
Le problème fondamental.L'aluminium est mou et collant. Les médias de coupe agressifs ne le coupent pas proprement : ils le repoussent et l'étalent, encrassant les surfaces de coupe et laissant des traces grises et polies. Tout ce guide vise à éviter ces traces.
1. Connaître sa surface de départ
- Pièces usinées CNC :Bavures importantes à la sortie de l'outil, traces d'usinage sur les faces. Nécessite une véritable coupe avant tout polissage.
- Composants moulés sous pression :Lignes de séparation, joints froids et porosité. Coupe légère suivie d'un lissage important ; noter que la porosité sous-jacente peut apparaître lorsque le matériau s'amincit.
- Pièces extrudées et embouties :Il s'agit principalement de travaux de lissage et d'arrondi des bords.
- Pièces liées à l'anodisation :La finition avant anodisation doit être uniforme — la moindre imperfection sera visible à travers le revêtement.
2. Choix du support : plastique en premier, céramique avec précaution
Pour l'aluminium, les médias abrasifs en plastique aggloméré sont le choix par défaut : leur abrasif élimine les rayures et leur coussinet protège les bords. La céramique de précision (en particulier la porcelaine fine) excelle pour les étapes de lissage et de polissage, associée au composé approprié. Un tableau comparatif complet est disponible dans notre [référence manquante].Guide des supports céramiques et plastiques; les deux familles sont disponibles dans notresupports plastiquesetmédias céramiquescatalogues.
| Scène | Médias | Objectif |
| Ébavurage / découpe | Triangles ou tétraèdres en plastique collé (moyen) | Éliminer les bavures et les lignes d'usinage sans laisser de traces. |
| Lisse | Plastique fin ou céramique légère | Texture satinée uniforme sur toutes les faces |
| Avant brillance | Porcelaine / céramique polie avec composé lustrant | Finition réfléchissante brillante, prête pour l'anodisation ou la vente |
3. Discipline composée
- Chimie sans danger pour l'aluminium :Les composés fortement alcalins attaquent les surfaces en aluminium ; choisissez des formulations portant la mention « sans danger pour l’aluminium et les alliages non ferreux ».
- Continuez à faire circuler le flux :Le dosage continu ou mesuré empêche les pièces de se dessécher par frottement — c'est par contact sec que le grippage commence.
- Rincer rapidement :La boue d'aluminium usée sèche en formant des dépôts blancs durs, difficiles à enlever par la suite.
4. Contrôle du cycle et protection des bords
Réalisez des étapes courtes et effectuez des mesures. Les bords de l'aluminium se dégradent visiblement plus vite que ceux de l'acier ; il est donc conseillé de comparer les pièces d'essai à une pièce témoin à chaque limite d'étape, notamment les filetages, les gorges de joints toriques et les surfaces planes de contact. Si votre lot comprend des sections épaisses et fines, il est recommandé de les séparer ; les éléments fins sont usinés bien avant les éléments épais.
5. Un exemple concret : supports en alliage pour moto
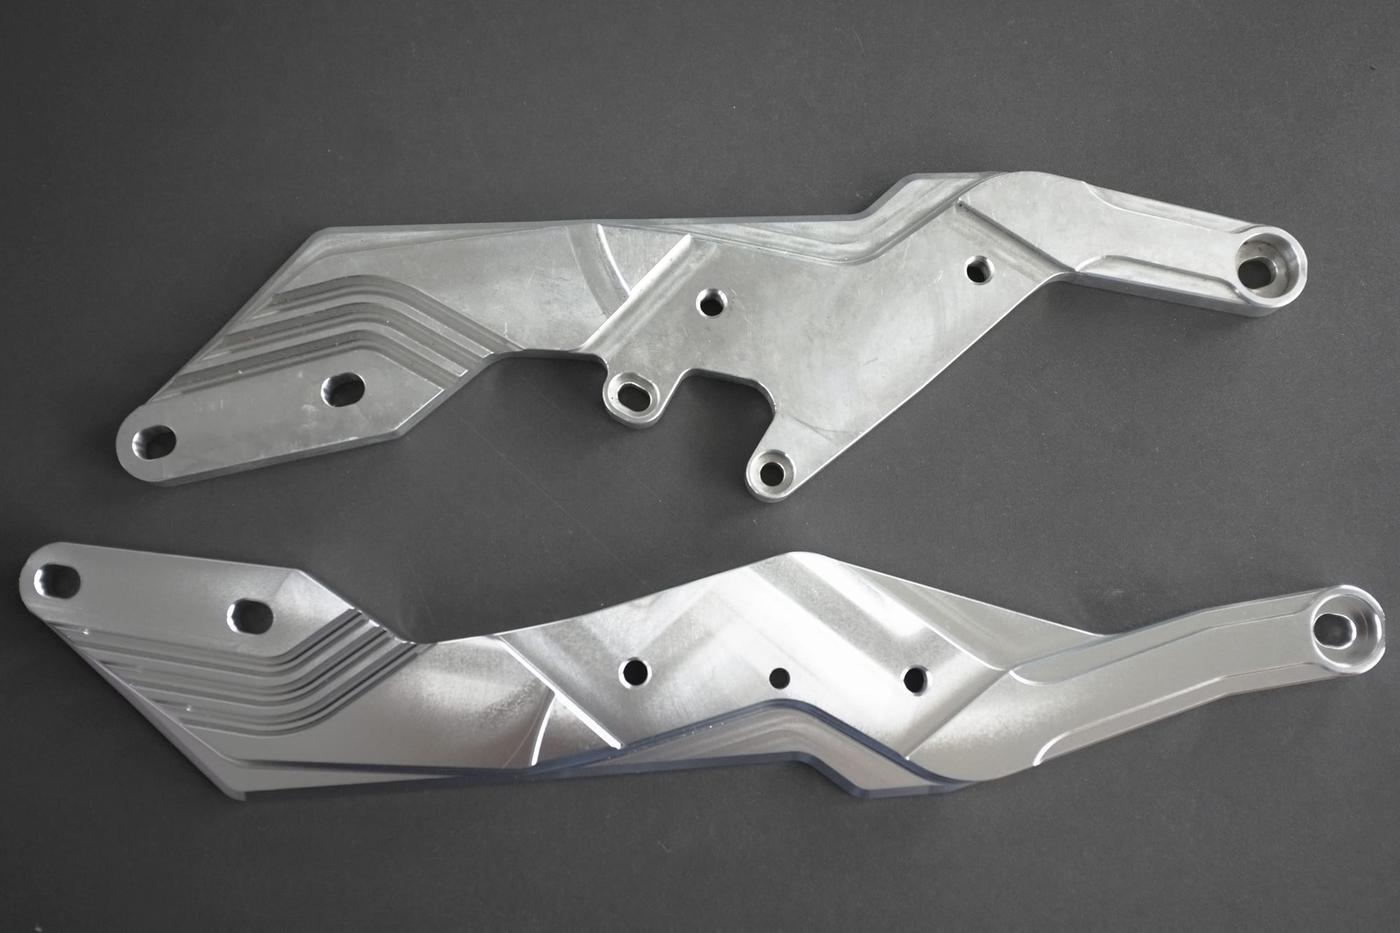
Le résultat escompté est visible : les aspérités de fonderie et d’usinage ont disparu, tandis que les textures travaillées restent nettes. Cet équilibre est obtenu grâce à une découpe progressive et douce, plutôt qu’à une seule passe agressive.
6. Défauts courants et solutions
| Défaut | Cause | Réparer |
| stries grises et floues | Médias trop agressifs ; composés affamés | Passez aux supports plastiques ; augmentez le dosage |
| Taches blanches poudreuses | Boue séchée en surface | Rincer immédiatement après le cycle ; ne jamais laisser les pièces humides toute la nuit. |
| Bords arrondis | Cycle trop long ou lots de tailles mixtes | Raccourcir les étapes ; trier les pièces par épaisseur de section |
| Médias logés dans les trous | Format média surdimensionné | Médias à coupe biseautée plus petite ou de tailles mixtes selon notre guide des petits trous |
7. Séchage rapide, finition propre
Le traitement humide se termine par une étape de séchage cruciale pour l'aluminium : l'eau stagnante sur les surfaces neuves provoque des taches minérales en quelques minutes. Un essorage ou un séchage sur éponge absorbante juste après le rinçage permet de préserver la propreté de la finition. Adaptez votre méthode de séchage à votre cadence de production grâce à notre outil.séchoirs de finition, et envoyez-nous les parties délicates chaque fois qu'une recette a besoin d'être testée.
Pièces en aluminium résistantes aux traces et aux taches ?
Envoyez des échantillons accompagnés de photos du défaut. Notre équipe identifiera la cause et vous fournira une formule de milieu et de composé testée.
Contactez notre équipe de finitionSite officiel :www.surface-polish.com | Adresse e-mail d'assistance :info@surface-polish.com
 +86-592-2381506


 Réseau IPv6 pris en charge