


Guide d'état de surface 125 Ra : obtenir une douceur d'usinage standard par tribofinition vibrante
Un état de surface 125 Ra (`ISO N7`) constitue la spécification de base de la fabrication industrielle moderne — suffisamment lisse pour les brides d'étanchéité, faces d'appui de supports et l'adhérence uniforme de peinture poudre ou placage, tout en restant économique en production à haut volume. Contrairement aux spécifications miroir qui exigent trois étapes séquentielles, la douceur d'usinage standard `N7` peut souvent être atteinte de manière constante en un seul cycle vibrant d'ébavurage et de nivellement bien réglé. SurfacePolish (Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.) s'appuie sur `200,000+` essais de finition vérifiés pour aider les ateliers à atteindre proprement les objectifs `N7` sans sur-tonneler ni arrondir les zones critiques.
Ce que signifie `125` micropouces (`ISO N7`) dans la fabrication industrielle
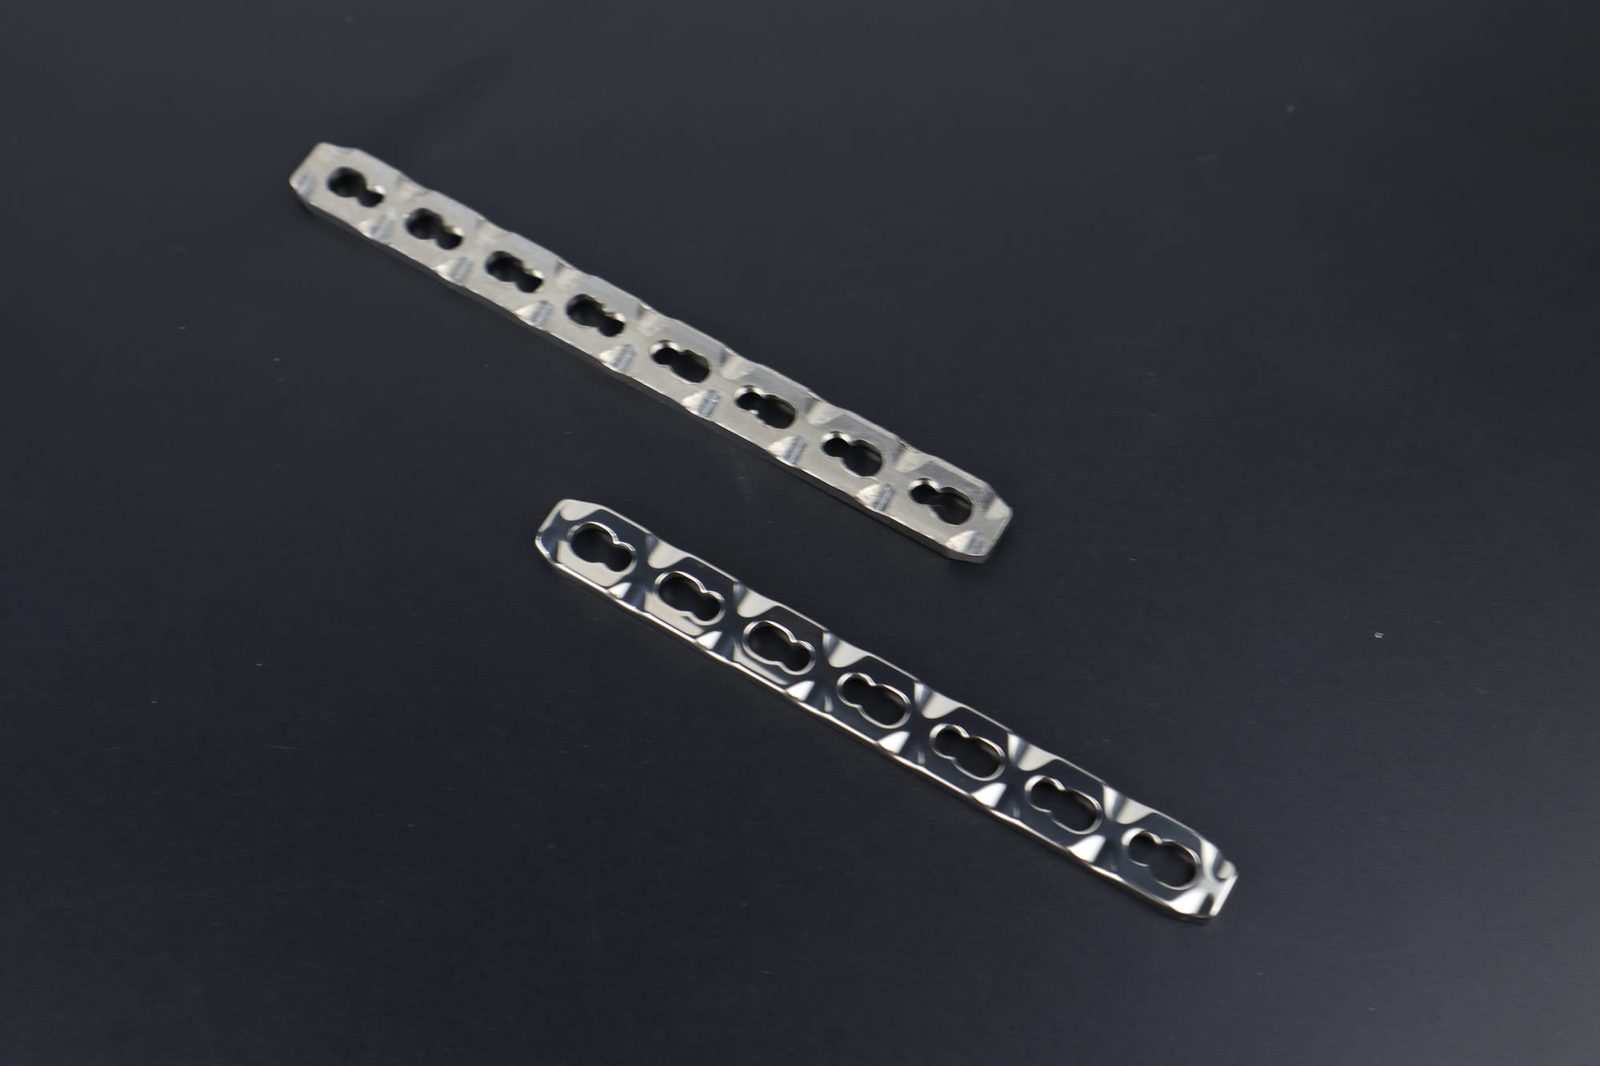
Comprendre pourquoi les concepteurs spécifient `N7` sur des supports structurels, collecteurs hydrauliques et carters commerciaux évite aux ateliers de finition de gaspiller du temps de cycle à rechercher un poli miroir inutile. Ce niveau représente une texture satinée mate nette et non réfléchissante, produite par fraisage moyen-fin, tournage ou tribofinition maîtrisée. Obtenue par tonnelage vibrant plutôt que par usinage directionnel seul, elle offre une uniformité de surface isotrope qui élimine les concentrateurs de contraintes des traces d'avance vives.
Aspect visuel face à l'uniformité tactile à `N7`
Une surface `N7` correctement finie paraît lisse au test de l'ongle propre et présente de légères micro-facettes uniformes non directionnelles plutôt que de profonds sillons de tour parallèles. Les arcs d'outil CNC directionnels passent souvent les contrôles nominaux au stylet tout en accrochant encore les joints toriques ou en laissant transparaître des lignes sous une anodisation fine. Le nivellement vibrant remplace ces crêtes directionnelles par un aspect mat isotrope régulier sur chaque face et angle interne.
Pourquoi les spécifications de classe `125` dominent les plans structurels et hydrauliques
Les goussets structurels aéronautiques, carters de transmission automobiles, corps de vannes pneumatiques et corps de pompes industrielles portent fréquemment des tolérances générales `N7` car des finitions plus serrées font grimper rapidement les coûts d'avance CNC. La tribofinition permet aux ateliers d'usinage d'utiliser des avances CNC d'ébauche à moyennes plus rapides en amont et de s'appuyer sur des lots en machine de tribofinition vibrante pour mettre toute la pièce en conformité tout en ébavurant simultanément chaque perçage transversal.
Maintenir les arêtes dimensionnelles tout en nivelant les traces d'outil
Beaucoup d'ingénieurs craignent que le tonnelage de pièces CNC brutes jusqu'à `N7` n'émousse les chanfreins de roulement ou les arêtes de référence. Associer la bonne densité de média à une minuterie de cycle maîtrisée casse proprement les bavures vives tout en enlevant une épaisseur négligeable sur les larges plats usinés. Vérifier les objectifs du tableau de conversion des états de surface parallèlement aux tolérances des ébauches brutes garde les cotes dimensionnelles totalement sûres.
| État entrant de la pièce | Famille d'alliage | Défaut principal à éliminer | Média SurfacePolish recommandé | Note composé & procédé | Résultat cible en sortie |
|---|---|---|---|---|---|
| Plats fraisés CNC moyens | Acier au carbone / inox `304` | Crêtes de passe de fraise & bavures de sortie | Triangles `ceramic media` à coupe moyenne | `LC10` + eau en continu | Mat isotrope `N7` uniforme |
| Supports en tôle estampée | Acier doux / galvanisé | Bavures de cisaillement & d'estampage | `ceramic media` à coupe rapide ou moyenne | `LC10` + séchage `35A`/`70A` + inhibiteur | Arêtes rayonnées propres, face `N7` |
| Plaques d'acier découpées au laser | Acier au carbone / allié | Scories d'oxyde dures affectées thermiquement | `ceramic media` à coupe rapide + `MC8` | Décapage acide `MC8` puis rinçage `LC10` | Mat sans oxyde prêt à peindre |
| Profilés usinés CNC | Aluminium `6061` / laiton | Crêtes d'avance & bavures de filetages fragiles | Cônes de `plastic media` résine | Avivage neutre `HM3` + rinçage | `N7` lisse sans martelage céramique |
| Carters industriels moulés sous pression | Zinc `Zamak` / aluminium moulé | Bavures de plan de joint & calamine de moule | Pyramides de `plastic media` résine | Circulation douce `HM3` ou `JTJ50` | Surface `N7` uniforme avant revêtement |
Choisir entre média céramique et plastique pour la conformité `N7`
Le choix entre média céramique et média plastique résine dépend directement de la dureté de l'alliage et de la sévérité des traces d'usinage entrantes. Les pierres céramiques coupent agressivement l'acier, la fonte et le titane, tandis que les cônes en résine plus légers protègent l'aluminium tendre, le laiton et le zinc des cratères de martelage.
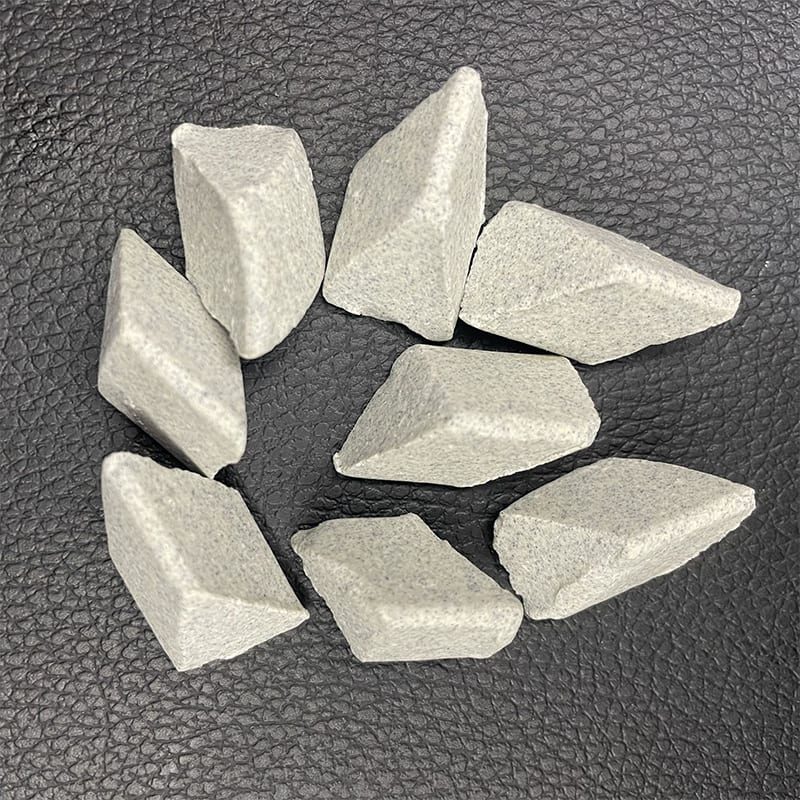
Média céramique à coupe moyenne pour acier, inox et fonte
Les alliages ferreux durs résistent aux abrasifs résine tendres, rendant le `ceramic media` dense à l'oxyde d'aluminium indispensable pour un nivellement `N7` économique. Sélectionnez des formes en triangle à coupe moyenne ou cylindre biseauté dimensionnées avec soin selon nos règles de dimensionnement anti-coincement des médias afin que le média ponte proprement sur les fentes et trous taraudés sans se coincer. Maintenez un tamisage et réapprovisionnement des médias régulier pour garder des faces de coupe vives à chaque poste.
Cônes en plastique résine pour pièces en aluminium, laiton et `Zamak`
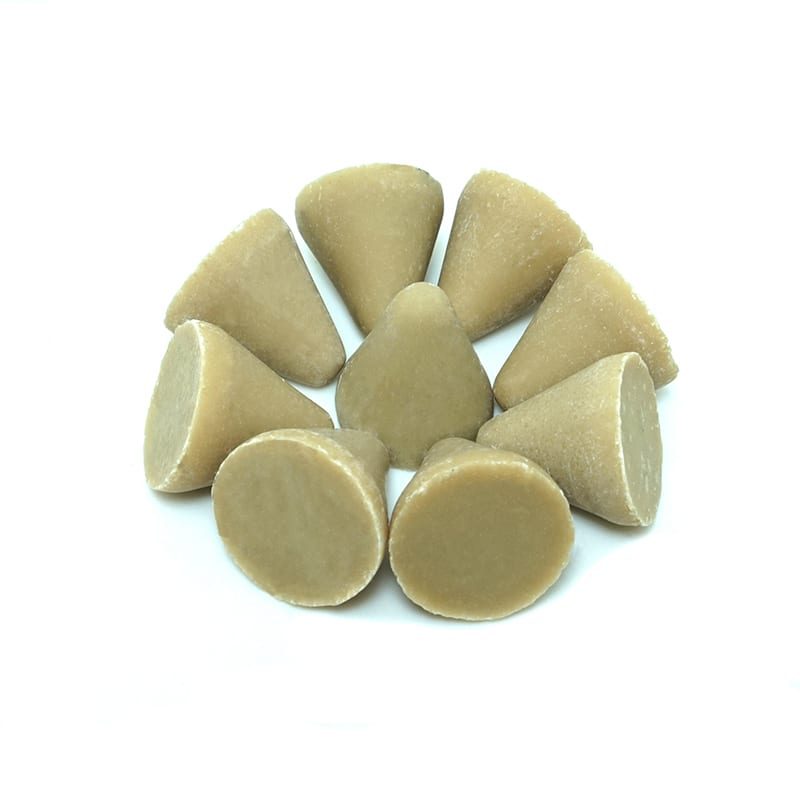
Passer des pierres céramiques lourdes sur des supports en aluminium `6061` ou en laiton échange vite les traces d'outil CNC contre des piqûres de martelage en peau d'orange pires que l'usinage brut. Le `plastic media` à liant résine pèse environ moitié moins que la céramique et amortit doucement les impacts, effaçant les crêtes de fraisage jusqu'à une finition satinée propre `N7` sans écraser les arêtes. Ajouter un court passage final de lissage au `JTJ50` affine encore l'uniformité visuelle avant anodisation ou chromatation.
Pourquoi le `Corncob` & `Walnut Shell` sec (`8#-80#`) ne peut niveler les traces d'outil `N7`
Les lits organiques secs de `corncob` et `walnut shell` (`8#-80#`) excellent pour l'absorption d'humidité et un léger lustrage sur des pièces déjà lisses, mais ils manquent de masse abrasive pour couper les pics métalliques jusqu'à `N7`. Tenter de corriger des lignes d'avance CNC rugueuses dans de la coquille de noix sèche gaspille des heures tout en laissant les crêtes brutes intactes. Réservez strictement les lits organiques secs aux retouches de brillance finale après nivellement humide céramique ou plastique et séchage chauffé `35A`/`70A`.
Sélection machine, dosage des composés et contrôle de l'eau pour lots `N7`
Une fois le média adapté à votre alliage, la stabilité de l'énergie machine et la propreté chimique gouvernent la répétabilité d'un lot à l'autre. Une eau recirculée sale ou des pompes à composés sous-alimentées glacent les pierres abrasives et bloquent la réduction `N7` à mi-poste. Un dosage discipliné transforme la finition `N7` en une opération de ligne prévisible et sans surveillance.

Cuves vibrantes `ZL` & `ZXL` face aux tonneaux centrifuges `LLB50`/`LLF120`
Les cuves vibrantes rondes `ZL` et rectilignes `ZXL` traitent proprement la grande majorité des pièces de production `N7` grâce à leurs grilles de séparation intégrées et leur circulation roulante douce. Lorsque des traces d'ébauche profondes sur aciers alliés durs ou pièces frittées compactes exigent un enlèvement de matière plus rapide, les machines à tonneau centrifuge `LLB50` et `LLF120` multiplient considérablement la pression abrasive pour comprimer les temps de cycle. Les bagues délicates à paroi mince ou les longs arbres de précision tournent également en douceur dans des tambours de tonneau rotatif amortis sans marques de collision.
Calibrage de `LC10`, `MC8`, `HM3` & `JTJ50` avec pompes péristaltiques
La lubrification chimique garde les pores abrasifs ouverts et évacue les fines métalliques hors de la zone de coupe. Associez l'ébavurage de l'acier à `LC10`, le décapage lourd de calamine de forgeage ou laser à `MC8`, l'avivage des non-ferreux à `HM3` et le lissage fin à `JTJ50`. Automatiser les débits par dosage péristaltique des composés maintient la concentration chimique constante sur les longues campagnes, éliminant la mousse par surdosage ou le glaçage par sous-dosage.
Contrôle de l'eau en continu et dégraissage ultrasonore en amont
Les fluides de coupe d'atelier et lubrifiants d'estampage enrobent le `ceramic media` poreux et bloquent l'action mouillante du `LC10` durant les premières minutes critiques du tonnelage. Prélaver les ébauches huileuses dans un nettoyeur à ultrasons élimine la graisse cachée des alésages taraudés afin que la coupe abrasive démarre proprement sur métal nu. Associer des ébauches propres à un rinçage en continu régulier et à une eau adoucie selon notre guide sur la dureté de l'eau en tribofinition garde les finitions `N7` nettes et sans taches.
Séchage post-tonnelage, prévention de la rouille et vérification métrologique
Sortir des pièces d'un cycle vibrant humide `N7` sans séchage ni vérification appropriés favorise la corrosion flash, les taches d'eau et les mesures incohérentes au stylet. Une manutention propre après finition protège la qualité de surface jusqu'aux cabines de peinture, chaînes de placage et bancs d'assemblage.
Séchage centrifuge chauffé `35A`/`70A` et inhibition de la rouille
Les composants en acier au carbone, fonte et métal fritté rouillent rapidement s'ils restent humides dans des paniers ouverts après un ébavurage humide `LC10`. Transférez immédiatement les pièces fraîchement rincées dans un sécheur centrifuge chauffé `35A` ou `70A` pour essorer proprement l'humidité des filetages borgnes et lamages sans traces d'eau. Lorsque le stockage en milieu humide exige une conservation prolongée en intérieur avant revêtement, appliquez scrupuleusement nos étapes de dosage d'inhibition de la rouille après tonnelage humide.
Vérification à la fois du `Ra` et du `Rz` sur les lots de production `N7`
Comme le `N7` autorise une texture de surface modérée, les rugosimètres portatifs valident parfois des moyennes `Ra` alors que de profondes rayures d'outil isolées restent visibles à l'œil nu. Associez les balayages standard `Ra` au stylet à des contrôles ponctuels `Rz` selon notre guide de mesure de rugosité de surface afin qu'un nivellement incomplet ou des rayures de grains errants ne passent jamais dans les expéditions clients. Afficher des éprouvettes témoins scellées près de chaque machine permet aux opérateurs de comparer visuellement la texture entre deux audits formels au stylet.
Prévention des chocs pièce contre pièce et du glaçage des médias
Les blocs usinés lourds ou supports estampés tranchants heurtent les pièces voisines dès que le ratio volumique média/pièce devient trop faible, laissant des marques en croissant qui font grimper le `Rz` au-delà des limites `N7`. Maintenez une hauteur de remplissage de média généreuse, inspectez les nervures de cuve selon notre guide de remplacement du revêtement polyuréthane de cuve et purgez rapidement les charges de pierres glacées selon notre protocole de glaçage des médias céramiques.
Recettes de finition `N7` par alliage : acier, aluminium, laiton et zinc
Maintenir un état de surface `N7` constant dans des ateliers multi-métaux exige d'ajuster le poids du média, le pH du composé et l'énergie du cycle à chaque substrat. Appliquer une recette lourde d'acier au carbone sur de l'aluminium tendre `6061` ou des pièces moulées en zinc `zamak` provoque un martelage en peau d'orange et un dépôt sombre en quelques minutes. Adapter les paramètres par alliage protège la métallurgie de surface et l'uniformité esthétique.
Supports en acier au carbone, acier allié et inox `304`
Les pièces ferreuses dures s'appuient sur des triangles ou cylindres biseautés tranchants en `ceramic media` à l'oxyde d'aluminium dosés avec `LC10` pour casser les scories laser et niveler les crêtes de fraisage CNC jusqu'à `N7`. Les supports forgés ou traités thermiquement portant une lourde calamine noire bénéficient d'un décapage acide initial au `MC8` avant de passer au rinçage propre `LC10` et au séchage centrifuge chauffé `35A`/`70A` avec inhibiteur de rouille.
Profilés et carters usinés en aluminium `6061`/`7075`
Les alliages d'aluminium tendres se déforment rapidement sous des pierres céramiques lourdes, troquant les crêtes d'outil contre des cratères martelés. Passez directement à des cônes ou pyramides amortis en `plastic media` résine associés au composé d'avivage neutre `HM3` afin que les bavures vives d'usinage se cisaillent proprement tandis que les faces de référence planes atteignent un ancrage satiné `N7` uniforme et brillant prêt pour l'anodisation incolore ou noire.
Pièces moulées sous pression en laiton, cuivre et `Zamak`
Les raccords en laiton non ferreux et pièces moulées en zinc `zamak` se ternissent vite dans des bains trop alcalins ou stagnants en circuit fermé. Associez `HM3` ou `JTJ50` à du `plastic media` fin dans une cuve `ZL` en débit continu régulier pour niveler proprement les bavures de plan de joint et marques d'attaque jusqu'à `N7` sans dézincification ni ouverture de porosités.
Pièces frittées de métallurgie des poudres et fabrication additive
Les engrenages en fer fritté poreux et supports en titane imprimés `DMLS` piègent le savon liquide dans les vides débouchants si les concentrations de composés sont trop élevées. Utilisez de petits cônes céramiques ou plastiques à dimensionnement anti-coincement des médias avec un rinçage en continu maîtrisé au `LC10`, suivi d'un séchage centrifuge prolongé `35A`/`70A` afin que l'humidité résiduelle ne ressurgisse jamais en rouille après emballage.
Comparaison des coûts de tribofinition `N7` face au meulage manuel et au tournage CNC fin
De nombreux ingénieurs fabrication choisissent par défaut des passes de finition lentes sur tours CNC ou des bandes abrasives manuelles pour respecter les cotes `N7` des plans, sans réaliser à quel point la tribofinition par lots réduit le coût unitaire. Déplacer le nivellement de surface hors du temps de broche vers des cellules vibrantes ou centrifuges autonomes libère une capacité machine-outil supérieure dans toute l'usine.
Récupérer des heures de broche CNC grâce à des avances amont plus rapides
Au lieu d'exécuter des passes de finition fines à faible avance sur des fraiseuses `5` axes coûteuses juste pour tenir la planéité `N7`, les ateliers peuvent programmer des pas d'ébauche plus rapides et laisser les cycles vibrants et centrifuges `ZL`, `ZXL` ou `LLB50` lisser simultanément les crêtes d'outil sur des centaines de pièces. Des temps de cycle CNC plus courts augmentent souvent nettement l'utilisation des broches sans sacrifier la conformité finale de surface.
Éliminer le meulage manuel à bande et la variabilité opérateur
Les bandes abrasives portatives et roues à lamelles créent des stries directionnelles, des rayons d'arête irréguliers et des coûts de main-d'œuvre ergonomique élevés qui varient fortement d'un opérateur à l'autre. Les `ceramic media` et `plastic media` vibrants traitent uniformément chaque contour exposé, poche et perçage transversal en un seul lot automatisé, transformant les retouches manuelles variables en contrôle de procédé répétable.
Réduire les taux de rebut en peinture, thermolaquage et placage aval
Les arêtes non ébavurées et sillons d'usinage directionnels provoquent le retrait des revêtements poudre fins sur les angles vifs et le cloquage des bains d'électrodéposition sur calamine huileuse. Livrer des pièces `N7` isotropes propres et détensionnées directement depuis des sécheurs chauffés `35A`/`70A` réduit drastiquement les rebuts de finition aval et les réclamations garantie.
Standardisation des fiches de réglage `N7` en atelier et audits multi-postes
Transformer un essai `N7` validé en une production fiable toute l'année repose sur une documentation opérateur claire et une maintenance proactive des médias. Verrouiller le contrôle d'entrée, le tamisage des médias et l'étalonnage des pompes garantit des résultats identiques entre équipes de jour et de nuit.
Affichage de fiches recettes `N7` plastifiées près de chaque machine
Affichez des fiches de réglage étanches à chaque poste `ZL`, `ZXL`, `LLB50` et `LLF120` précisant l'alliage brut de la pièce, le grade exact de média, le réglage du cadran de `peristaltic compound dosing`, le débit d'eau en continu, la durée du cycle et les limites de libération `Ra`/`Rz`.
Planification du tamisage hebdomadaire des médias et des inspections de revêtement
Les éclats de médias usés se coincent dans les fentes de pièces et ralentissent la circulation de la masse, tandis que des nervures de cuve en polyuréthane déchirées piègent des éclats abrasifs. Imposez des audits hebdomadaires de tamisage et réapprovisionnement des médias parallèlement aux contrôles des nervures de revêtement pour maintenir une efficacité de coupe constante sur chaque lot.
Audit des relevés premier article au stylet et des éprouvettes témoins visuelles
Vérifiez le premier panier de chaque nouveau lot usiné par des relevés multidirectionnels au stylet et une comparaison côte à côte avec des éprouvettes maîtresses physiques `N7` scellées. Une détection précoce repère un outillage CNC émoussé en amont ou une dérive de dosage avant qu'un poste entier ne sorte des tolérances.
Séparation des bacs ferreux et non ferreux pour éviter la contamination croisée
Ne mélangez jamais des lots d'acier au carbone avec de l'aluminium ou de l'inox dans les mêmes paniers de transfert ou cuves céramiques non rincées, car les fines de fer incrustées provoquent des piqûres de rouille galvanique sur la visserie aluminium et inox en aval.
Maîtrise de la dureté de l'eau et prévention de l'amortissement par mousse dans les cuves `N7`
Les variations saisonnières de dureté de l'eau municipale réagissent avec les composés `LC10` et `HM3` pour glacer les pierres `ceramic media` poreuses ou former d'épais tapis de mousse qui amortissent le cisaillement de coupe. Surveiller la dureté de l'eau en tribofinition en parallèle d'un `peristaltic compound dosing` étalonné maintient les taux de nivellement `N7` prévisibles à chaque poste.
Validation du cassage d'arête `N7` et du rayon de coin sous grossissement optique
Tandis que les relevés au stylet sur zones planes confirment la conformité `Ra`, les collecteurs hydrauliques haute pression et supports aéronautiques exigent également des rayons d'arête maîtrisés sans effacer les chanfreins de précision. Associer les audits au stylet à de rapides contrôles optiques de rayon d'arête lors de l'inspection premier article garantit que rugosité de surface et géométrie d'arête restent toutes deux dans les tolérances du plan.
Maintenir les sécheurs centrifuges `35A`/`70A` propres et étalonnés thermiquement
Des brouillards de savon résiduels ou peluches dans les paniers des sécheurs `35A`/`70A` transfèrent des traînées sur les pièces fraîchement nivelées juste avant contrôle. Planifiez des rinçages hebdomadaires des paniers et vérifiez les températures de soufflage afin que les pièces ferreuses et non ferreuses `N7` sortent parfaitement sèches et sans taches. Associer un séchage centrifuge propre à une protection inhibitrice immédiate sur acier au carbone élimine la corrosion au stockage entre finition et assemblage.
Coordination des paramètres métrologiques `N7` entre laboratoires AQ fournisseur et client
Les désaccords sur la conformité `N7` remontent souvent à des filtres de coupure de stylet, longueurs d'évaluation ou orientations d'échantillonnage divergents entre les instruments d'atelier et les laboratoires de contrôle d'entrée client. Figez des longueurs de palpage et réglages de filtres identiques sur chaque fiche de réglage, et contrôlez brides courbes ou diamètres tournés perpendiculairement aux arcs d'avance d'usinage afin que les deux laboratoires mesurent la même topographie de surface. Conserver des spécimens de référence étalonnés près de chaque cellule de finition assure la répétabilité quotidienne des mesures avant d'autoriser la libération de lots complets sur les lignes automobiles, hydrauliques, aéronautiques et de tôlerie industrielle à haut volume.
| Problème de procédé `N7` | Cause racine en atelier | Correction rapide | Standard préventif |
|---|---|---|---|
| Finition reste trop rugueuse (`> N7`) | Pierres céramiques glacées ou ébauches huileuses | Dégraissage ultrasonore ; purge média `MC8` | Prélavage lots huileux + rinçage en continu |
| Marques d'impact en croissant sur plats | Faible `media-to-part volume ratio` | Augmenter remplissage média ; ralentir rampe sortie | Afficher poids de charge standard par machine |
| Piqûres peau d'orange sur aluminium | Média céramique trop lourd sur `6061` tendre | Passer au `plastic media` résine + `HM3` | Verrouiller tableau alliage-média sur fiches ligne |
| Rouille flash dans trous taraudés | Séchage à l'air lent sur pièces acier humides | Essorer en sécheur `35A`/`70A` + inhibiteur | Séchage centrifuge chauffé obligatoire |
| Mousse épaisse en cuve bloquant la coupe | Excès de composé ou surdosage en eau douce | Réduire débit pompe ; rincer cuve propre | `peristaltic compound dosing` étalonné |
Capacités d'usine et approvisionnement vérifié en tribofinition
Atteindre une douceur d'usinage standard `N7` sur des lots de production très variés exige du matériel assorti, des grades de médias constants et un dosage chimique fiable fournis par SurfacePolish (`Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.`). Appuyés sur `200,000+` essais de finition pratiques, nos ingénieurs configurent des cellules vibrantes, centrifuges et de séchage rentables, adaptées à la géométrie exacte de vos pièces et aux tolérances de vos plans.
Machines, médias et composés intégrés sous un même toit
À travers `21 machine platforms` — couvrant les cuves vibrantes `ZL` et `ZXL`, les tonneaux centrifuges `LLB50`/`LLF120`, les lignes `rotary barrel tumbler`, les sécheurs centrifuges `35A`/`70A` et les postes `ultrasonic cleaner` — nous fournissons des `ceramic media`, `plastic media`, billes inox `304`, médias secs `corncob`/`walnut shell` (`8#-80#`) et composés `LC10`/`MC8`/`HM3`/`JTJ50`/`JTJ60` conçus pour fonctionner ensemble sans accroc. Un approvisionnement unifié supprime les approximations de compatibilité et stabilise la cadence de finition multi-postes.
Certifications qualité, droits de PI et essais gratuits sur pièces
SurfacePolish opère sous management de la qualité `ISO 00726Q01571R001` avec certifications machine `CE M.2023.206.C88121` et `CE M.2023.206.C88120`, appuyés par `24 granted Chinese IP rights`. Envoyez vos pièces brutes usinées, estampées ou moulées à notre laboratoire pour des essais gratuits de finition `N7`, une vérification complète par mesure au stylet et des paramètres de réglage de ligne documentés avant montée en cadence.
 +86-592-2381506


 Réseau IPv6 pris en charge
