


Médias abrasifs : ce que le grain et le corps décident réellement
Le média abrasif — ainsi que les formes matériaux abrasifs et matériau abrasif, que les acheteurs emploient indifféremment — se vend sous un nom — *céramique*, *plastique*, *bille de verre*, *oxyde d'aluminium*, *grenat* — et ce nom est ce qu'il y a de moins utile dans le produit. Deux charges vendues toutes deux comme médias céramiques peuvent différer d'un facteur dans leur vitesse de coupe, et deux charges vendues sous des noms de familles différents peuvent faire presque le même travail à un coût différent.
Ce qui décide réellement le résultat, ce sont trois propriétés, et ce sont elles qu'un acheteur devrait comparer :
- Le taux d'enlèvement — la quantité de matière que le média enlève par heure, à énergie donnée.
- Le corps — la matière dont le média est fait, qui détermine son usure, son comportement sur métal tendre et son risque de contamination.
- La portée — le plus grand détail dans lequel le média peut entrer, ce qui écarte la moitié de la gamme pour une pièce donnée.
Cette page traite de ces trois points, et de la seule chose que le média ne décide pas : si le procédé convient réellement à la pièce.
Précision d'abord : deux métiers emploient ce terme
« Média abrasif » s'emploie dans deux métiers différents, et un acheteur qui tombe sur le mauvais perd beaucoup de temps.
| Où on le rencontre | Ce que cela désigne | À quoi cela sert |
|---|---|---|
| Tribofinition | Corps abrasifs façonnés — céramique, plastique, porcelaine — brassés avec les pièces dans une machine | Ébavurage, rayonnage, lissage, brillantage |
| Sablage | Grain libre — média en billes de verre, abrasif au carbure de silicium, abrasif à l'oxyde d'aluminium, grenat — projeté sur une surface | Nettoyage, texturation mate, préparation avant revêtement |
Une remarque d'orthographe avant d'aller plus loin : ce site emploie l'orthographe britannique, vous verrez donc *aluminium* là où un acheteur américain cherche aluminum. Les deux désignent le même métal, et lorsque la distinction compte pour un terme de recherche — aluminum oxide abrasive est la forme américaine du même grain — la page emploie l'orthographe de l'acheteur pour que le terme soit trouvé.
Ce ne sont pas deux variantes d'une même chose. Le sablage projette le média sur la surface pour la nettoyer ou la texturer ; la tribofinition le frotte contre la pièce pour l'abraser. Un aspect mat sablé ne peut pas être obtenu dans un bol vibrant, et un rayon d'arête ne peut pas être produit par sablage. Cette page traite du sens tribofinition, parce que c'est le procédé dont traite le reste de ce site, et parce que les décisions d'achat sont assez différentes pour qu'un mélange des deux produise un cahier des charges raté.
Si ce qu'il vous faut est un média de sablage, dites-le explicitement dans la demande — la spécification tient à une grosseur de grain et à une dureté, et elle se chiffre sur échantillon plutôt que sur une machine.
Ce que le grain décide, et ce qu'il ne décide pas
Le grain, c'est l'agressivité de coupe du média. Nous le classons sur une échelle en six points, et les deux tableaux ne partagent pas leurs lettres :
``` meulage humide : VR / R / N / NF / F / FF meulage à sec : VR / R / M / MF / F / FF ```
Ce que le grain décide : le taux d'enlèvement et l'arête qu'il laisse. Un grain VR enlève une masselotte de fonderie et arrondit toutes les arêtes qu'il touche ; un grain FF avive une surface qu'il n'aurait jamais pu couper.
Ce que le grain ne décide pas : si le média atteint le détail. C'est la taille qui le fixe, et la règle est physique — le média ne doit jamais dépasser environ un tiers du plus petit détail de la pièce. Une fente de 3 mm exige un média inférieur à 3 mm, et aucun choix de grain ne supplante cette règle.
C'est sur cette séparation que la plupart des demandes de média échouent : l'acheteur spécifie un grain alors que le problème est la portée, ou spécifie une taille alors que le problème est l'usure.
Ce que le corps décide
Trois familles couvrent la majorité des travaux industriels, et elles échouent différemment.
| Corps | Coupe | S'use | Idéal sur | Échoue sur |
|---|---|---|---|---|
| Céramique / porcelaine | Rapide, tient sa forme | Lentement, garde ses arêtes | Alliages durs, cycles longs, surfaces fonctionnelles | Alliages tendres — coupe trop profond, beurre |
| À liant plastique | Plus doux, progressif | Plus vite, arrondit | Alliages tendres, parois minces, plastiques, travail avant placage | Enlèvement de matière — trop tendre pour couper à un taux utile |
| Organique sec (coquille de noix, rafle de maïs, bois, bambou) | Léger, absorbant | Progressif | Procédés à sec, matières tendres, polissage au compound | Tout ce qui demande de couper ; procédés humides |
La plage pratique est 3 à 10 mm en céramique contre 10 à 25 mm en plastique, et l'écart de taille n'est pas un hasard : le corps plus tendre a besoin de plus de masse pour fournir le même travail, il est donc employé plus gros.
La règle de contamination qui prime sur tout le reste. Une charge qui a tourné sur de l'acier porte des particules d'acier. Mettez du laiton, du cuivre ou du titane dans cette charge et le résultat est un point de rouille ou une rayure qui apparaît alors que la pièce est déjà polie. Le corps et le grain du média sont des décisions de procédé ; la contamination est une décision de discipline, et c'est celle qu'on rate le plus facilement parce que rien ne semble anormal avant que la pièce soit finie.
Ce que le média ne décide pas
C'est la partie de la page qui mérite d'être lue deux fois, car c'est là que l'argent se dépense sur la mauvaise chose.
Le média ne corrige pas une pièce que le procédé ne peut pas atteindre. Une bavure dans un perçage transversal, au fond d'un filetage, dans un évidement borgne profond — aucun grain, corps ni taille ne les atteint, parce que le média est plus gros que le détail ou que le flux ne l'y entraîne pas. Cela demande un autre procédé (un procédé magnétique à aiguilles, ou une opération secondaire), pas un autre média.
Le média ne restaure pas une surface qui a été sur-coupée. Si un grain grossier a déjà arrondi une arête au-delà du plan, un grain plus fin polit le dégât au lieu de le réparer. La séquence qui compte est celle-ci : choisir le grain le plus grossier que la tolérance permet, puis redescendre progressivement à partir de là.
Le média ne compense pas une charge épuisée. Une charge usée jusqu'à une seule petite taille circule différemment, se sépare différemment et coupe différemment. La durée de vie du média va de 20 à 200 heures de fonctionnement selon la matière et le cycle, et les signaux de remplacement sont que la finition cesse de s'améliorer, qu'un voile gris mat apparaît et que le même résultat demande un cycle plus long d'environ 20%. Le réapprovisionnement restaure la coupe mais rend la charge hétérogène ; un changement complet à intervalle défini est généralement plus reproductible.
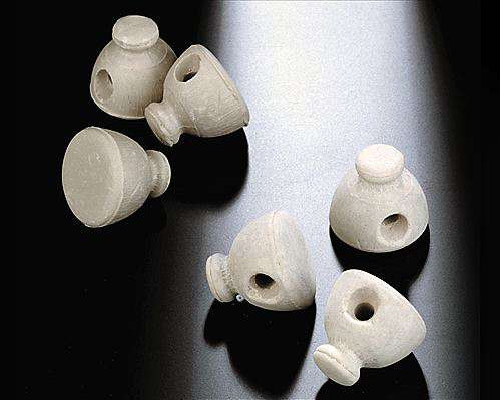
Petites pièces en forme de capuchon : le profil qui décide quel corps et quelle taille de média le travail exige.
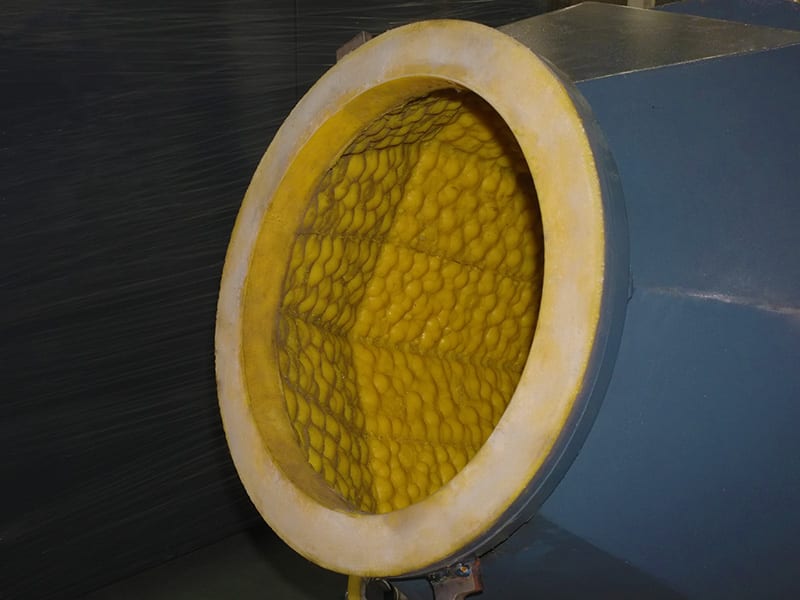
Un revêtement de cuve usé à la hauteur de travail : l'état de charge qui modifie la coupe avant tout changement de grain.
Les quatre questions qui fixent une spécification de média
Parcourez-les dans l'ordre ; chacune peut écarter la réponse que donnerait la suivante.
1. Où se trouve le défaut, et un média libre peut-il l'atteindre ? Si non, la réponse est un autre procédé, pas un média.
2. Quel est le plus petit détail ? C'est lui qui fixe la taille maximale — un tiers de sa dimension.
3. Combien de matière faut-il enlever, en dixièmes de millimètre ? C'est ce qui fixe le grain. « Ébavurer » n'est pas un chiffre.
4. Qu'est-ce qui ne doit pas changer ? Faces esthétiques, faces d'étanchéité, flancs de filetage, alésages. Le média ne sait pas quelle face compte, et le plan doit le dire.
Là où un média abrasif n'aidera pas
Être précis sur ce point est plus utile que n'importe quelle liste de familles, car ce sont les cas où l'on achète un changement de média pour constater ensuite qu'il ne fonctionne pas.
Une bavure dans un perçage transversal, au fond d'un filetage ou dans un évidement borgne profond. Le média est plus gros que le détail, ou le flux ne l'y entraîne pas. Aucun grain, corps ni taille ne l'atteint — la réponse est un autre procédé, ou une opération secondaire.
Une surface qui a déjà été sur-coupée. Un grain plus fin polit le dégât au lieu de le réparer. Si un grain grossier a arrondi une arête au-delà du plan, la pièce est hors tolérance et aucun choix de média ne la ramène.
Une pièce dont la paroi la plus mince est sous environ 0.5 mm. Le risque est la déformation, pas la coupe. Une machine à haute énergie ou une charge lourde plie la pièce avant de l'améliorer ; la solution est un procédé à plus faible énergie, pas un média plus doux.
Une exigence d'arête vive. Tout média libre émousse l'arête qu'il atteint. Si le plan spécifie « vif », cette classe de procédé ne peut pas le fournir du tout.
Une exigence de finition directionnelle. Une charge libre produit une finition non directionnelle ; si la spécification exige une orientation de poli définie, c'est le procédé qui est en cause, pas le média.
Une pièce qui doit rester propre d'une matière à l'autre. Une charge partagée transporte la contamination, et sur laiton, cuivre ou titane elle se voit comme une rayure ou un point de rouille après le polissage. Cela se règle en dédiant une charge ou en la nettoyant, pas en choisissant un autre média.
L'aval compte autant que le média
Deux cas en aval modifient la décision de média :
- Placage ou anodisation. La finition mécanique fixe la base sur laquelle le revêtement se construit. Deux lots polis à des teintes de base légèrement différentes se plaquent avec des aspects visiblement différents, et la différence n'est pas la faute du plaqueur. Là où l'aspect après revêtement compte, spécifiez une base constante, pas une brillance maximale.
- Assemblage ou contrôle. Une pièce avec du média coincé dans un filetage échoue à l'assemblage plutôt qu'à la réception. Planifiez l'étape de séparation et de rinçage avant d'acheter la charge, pas après.
Ce que nous dirons et ne dirons pas sur l'achat de médias chez nous
Nous fabriquons des équipements de finition ainsi que les médias et compounds qui y sont mis en œuvre, et nos corps en stock sont la céramique, le plastique, la porcelaine et la famille organique sèche — coquille de noix, rafle de maïs, bois et bambou. Voilà la gamme que nous pouvons chiffrer sur stock.
Lorsqu'une pièce demande une famille abrasive hors de cette gamme, nous le disons plutôt que d'étirer la réponse. La voie que nous suivons est celle du sur-mesure : la spécification se convient sur votre pièce et votre échantillon — un grain, une plage de taille, une forme, un corps et un comportement de coupe ou de brunissage — et elle est confirmée par un essai avant la commande. C'est la même base sur laquelle nous chiffrons toutes les autres parties du procédé, et c'est la seule honnête : « faites-le ressembler à cet échantillon » ne peut être ni commandé, ni contrôlé, ni rechiffré.
FAQ
Quelle différence y a-t-il entre média abrasif et matériau abrasif ? En pratique, aucune — ce sont deux noms du même produit, et les fournisseurs de tribofinition comme de sablage emploient les deux. Ce qui compte, c'est le sens que la demande vise : des corps façonnés brassés avec les pièces, ou du grain libre projeté sur une surface. Ce sont des procédés différents, avec des spécifications différentes.
Le média céramique est-il meilleur que le plastique ? Non. La céramique coupe plus vite et tient sa forme, elle convient donc aux alliages plus durs et aux cycles longs. Le plastique est plus doux, moins cher et progressif, et c'est le choix le plus sûr sur les alliages tendres, les parois minces et les pièces plastiques. La plage habituelle est 3 à 10 mm en céramique contre 10 à 25 mm en plastique.
Combien de temps dure une charge ? 20 à 200 heures de fonctionnement selon la matière et le cycle. La plage est assez large pour que la consommation doive être mesurée sur votre travail plutôt que supposée — et les signaux de remplacement fiables sont une finition qui cesse de s'améliorer, un voile gris mat et un cycle plus long d'environ 20% pour le même résultat.
Un même média peut-il traiter de l'acier puis du laiton ? Pas sans une discipline de nettoyage. Une charge qui a tourné sur de l'acier porte des particules d'acier, et sur laiton ou cuivre elles apparaissent comme des points de rouille après le polissage. Soit vous dédiez la charge, soit vous la nettoyez entre deux matières — et notez laquelle des deux, car c'est le genre de chose qui s'oublie d'une équipe à l'autre.
Fournissez-vous des médias de sablage comme la bille de verre ou le carbure de silicium ? Nos corps en stock sont la céramique, le plastique, la porcelaine et la famille organique sèche. Lorsqu'un travail demande une autre famille abrasive, nous le traitons comme une spécification sur mesure convenue sur votre pièce et votre échantillon, plutôt que de chiffrer un grain de stock que nous ne détenons pas.
Max Xu, service commercial — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
N° 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
Cet article traite du sens « tribofinition » de « média abrasif » ; il ne constitue pas une affirmation sur le résultat atteignable par une pièce donnée, ni une déclaration que toute famille abrasive est tenue en stock. Un procédé de finition est déterminé par la matière, la matière à enlever et la finition exigée ; le média d'une pièce donnée est donc confirmé par un essai sur cette pièce. Nous fabriquons des équipements de finition ainsi que les médias et compounds qui y sont mis en œuvre ; nous ne proposons pas de prestation d'atelier de finition.
 +86-592-2381506


 Réseau IPv6 pris en charge
