


Polissage acrylique en production : choisir le bon polisseur acrylique et la bonne voie de finition en masse
Obtenir un polissage acrylique propre sur un seul bloc de présentation avec un chiffon à la main est facile. Obtenir la même clarté optique sur des centaines de pièces PMMA usinées, découpées au laser ou moulées en une seule équipe, sans faire fondre les bords, sans voiler les faces planes ni faire exploser les tolérances, est un problème d'atelier complètement différent. La plupart des acheteurs qui recherchent un polisseur acrylique se heurtent à une confusion, car la même expression désigne les roues de polissage de loisir, les torches à flamme, les cuves à vapeur chimique et les systèmes industriels de tonnelage par lots.
Ce guide explique comment le polissage acrylique fonctionne sur un plancher de production, quand la finition en masse par lots surpasse le travail manuel à la roue, et comment polir l'acrylique proprement sans endommager le plastique sensible à la chaleur. Pour une terminologie plus large des équipements de notre catalogue, voir noms des machines de finition.
Pourquoi l'acrylique se comporte différemment du métal
L'acrylique (PMMA) est un thermoplastique amorphe, pas un alliage ductile. Ce seul fait change toutes les règles auxquelles vous êtes habitué avec les finitions métalliques : la chaleur s'accumule au lieu de se dissiper, les abrasifs tranchants étalent au lieu de couper proprement, et le mauvais solvant provoque un faïençage de contrainte des heures après la sortie de la pièce de la machine.

Comparaison en gros plan d'un bord acrylique usiné dépoli, d'un bord voilé par la chaleur d'un frottement à sec trop agressif, et d'un bord acrylique transparent obtenu par tonnelage par lots
L'accumulation de chaleur ramollit et étale la surface
Le métal conduit la chaleur de friction hors de la zone de contact vers le corps de la pièce. L'acrylique isole le point de contact, de sorte que la friction localisée fait monter rapidement la température de surface jusqu'à ce que le polymère ramollisse, s'étale et devienne laiteux. La maîtrise de la chaleur de friction est la contrainte principale de tout processus de polissage acrylique. Les passes à sec trop rapides ou sans lubrification vitrifient le média et voilent la pièce au lieu de la rendre transparente.
Les solvants et l'alcool déclenchent un faïençage différé
De nombreux ateliers essuient le PMMA usiné avec des solvants puissants ou des nettoyants à base d'alcool avant ou après le polissage, pour voir apparaître des micro-fissures en toile d'araignée plusieurs jours plus tard. L'acrylique usiné et découpé au laser porte des contraintes internes résiduelles le long du bord de coupe. Exposer les bords d'acrylique sous contrainte à des solvants incompatibles ou à des composés agressifs déclenche un faïençage de contrainte immédiat ou différé, ruinant des pièces qui semblaient transparentes sur le banc d'inspection.
La mollesse signifie que le poids du média peut marquer les faces planes
Comparé à l'acier inoxydable ou au laiton, l'acrylique coulé et extrudé se raye et se marque facilement sous de fortes charges ponctuelles. Les médias céramiques ou en acier à haute densité qui fonctionnent bien sur le métal martèleront les faces planes en acrylique en une texture peau d'orange. Adapter le poids et la forme du média à la mollesse du PMMA évite le matage de surface pendant le tonnelage par lots.

Comparaison agrandie des bords et des faces planes montrant le matage en peau d'orange dû à un média céramique lourd par rapport à une finition lisse avec des cônes plastiques légers
Géométrie des bords vs transparence optique
Les acheteurs demandent souvent des bords clairs comme un miroir avec des angles vifs comme un rasoir. En tonnelage par lots, le média enlève légèrement plus vite de la matière sur les angles exposés que sur les surfaces planes en creux, ce qui casse doucement les arêtes vives tout en lissant les marques de scie ou de fraise. Si votre plan exige des angles optiques parfaitement vifs en même temps qu'une face transparente, vous devez planifier ensemble votre surépaisseur d'usinage et votre séquence de tonnelage.
Quatre voies industrielles pour polir l'acrylique
Lorsque les ateliers cherchent des moyens de polir l'acrylique à grande échelle, quatre méthodes distinctes apparaissent sur le marché. Seules certaines d'entre elles ont leur place dans une ligne de production par lots reproductible, et comprendre la frontière entre elles permet d'éviter des investissements inutiles.
| Voie de polissage | Géométrie de pièce idéale | Potentiel de clarté optique | Préservation des bords | Régularité par lots |
|---|---|---|---|---|
| Tonnelage humide plastique et média | Lots petits à moyens usinés ou moulés | Base de pré-polissage satinée à lisse | Rayonnage des bords doux et uniforme | Élevée sur chaque pièce de la charge |
| Tonnelage à sec avec média organique | Montures de lunettes, boutons, blocs, petits boîtiers | Clarté et brillance de surface élevées | Bords lisses et arrondis agréables au toucher | Élevée lorsque le composé et le média restent secs |
| Polissage à la roue et composé | Grandes plaques planes, longs rails de présentation, prototypes uniques | Clarté miroir localisée élevée | Dépend fortement de l'habileté de l'opérateur | Variable d'une pièce à l'autre |
| Polissage à la flamme ou à la vapeur | Blocs coulés épais, canaux d'alésage internes | Brillance instantanée très élevée | Risque de déformation thermique ou de microfissuration | Sensible aux contraintes des pièces et au temps de maintien |
[DESIGN : Schéma de flux de travail côte à côte comparant le tonnelage humide/sec en batch dans un tonneau rotatif au polissage manuel pièce par pièce sur roue à polir]
Finition en masse humide avec machines de polissage humide à cuve plastique
Pour les composants acryliques usinés portant des marques de fraisage, des traces de sciage ou des stries de découpe laser, la finition en masse humide dans une machine de polissage humide à cuve plastique ou un bol vibrant offre la première passe la plus sûre. L'eau évacue la chaleur, rince les fines copeaux hors du lit d'abrasif et maintient l'abrasif ouvert. Le tonnelage humide élimine uniformément les marques d'outillage sans ramollir le polymère.
Tonnelage à sec en tonneau pour la brillance finale de l'acrylique
Une fois les marques d'outillage lissées, le tonnelage à sec en tonneau fait passer l'acrylique d'un état mat uniforme à une finition brillante et transparente. Les pièces tournent dans un tonneau de polissage chargé de médias organiques traités tels que des chevilles en bois, des coques de noix ou des rafles de maïs enduites de pâte. Le tonnelage à sec offre un polissage acrylique homogène sur des centaines de petites pièces simultanément.
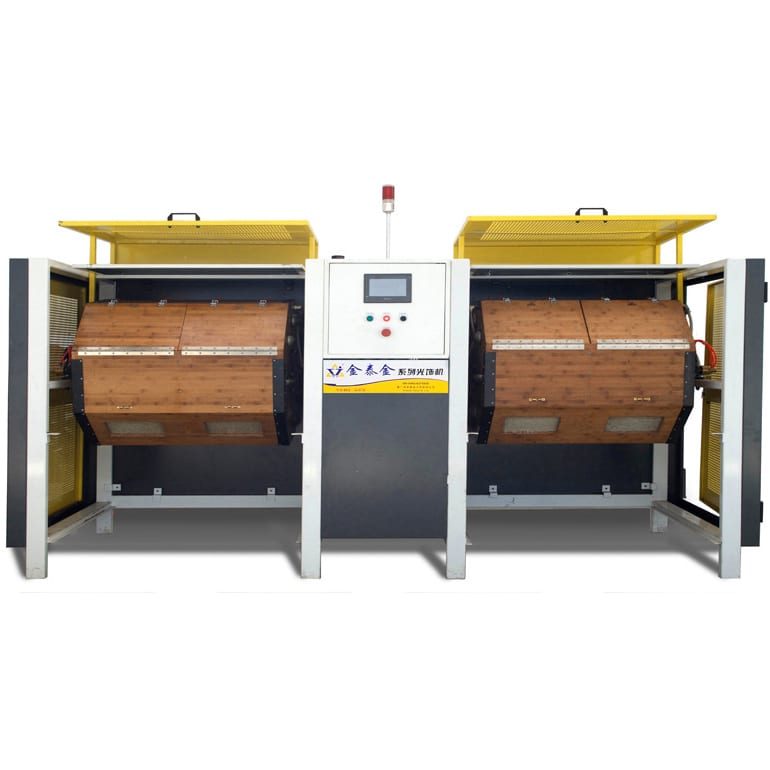
Chambre de tonneau ouverte montrant des pièces acryliques enfouies uniformément dans un média sec conditionné de coques de noix et de rafles de maïs
Polissage sur roue en tissu pour feuilles surdimensionnées et profilés
Les grands panneaux d'affichage et les longs profilés extrudés ne peuvent pas tenir dans un tonneau de tonnelage sans entrer en collision. Ces pièces passent sur une broche fixe équipée de roues en tissu souple. Nous ne fabriquons pas de roues à polir en tissu, de polisseuses portatives ni de pains de cire solide pour roues en tissu, car nos équipements sont axés sur la finition automatisée en batch en chambre.
Procédés par flamme et vapeurs chimiques
Les chalumeaux et les chambres à vapeur de solvant sont courants dans les ateliers de signalétique et les petites unités de fabrication. Les deux font fondre ou dissoudre une pellicule microscopique d'acrylique afin qu'elle s'écoule uniformément sur une pièce d'essai. Nous ne fabriquons ni chalumeaux à flamme ni cuves à vapeur chimique, et l'écoulement thermique ou chimique déclenche souvent une microfissuration sous contrainte sur les pièces découpées au laser.
Choisir un polisseur industriel pour acrylique
Le choix d'un polisseur pour acrylique dépend de la taille du batch, des dimensions des pièces et de la profondeur des marques d'outillage initiales. Une machine qui fait briller des montures de lunettes moulées peut caler sur de lourds blocs de collecteurs fraisés par CNC.

Tonneau de polissage à sec industriel à double barillet aux côtés d'une machine de polissage humide à cuve plastique sur le sol d'un atelier
Machines de polissage humide à cuve plastique pour les étapes de dégrossissage
Une machine de polissage humide à cuve plastique utilise un débit d'eau contrôlé, un mouvement de tonnelage doux et des médias à coupe fine pour effacer les stries de fraisage et les marques de sciage avant toute étape de brillantage. L'eau maintient la charge au frais et met en suspension la fine poussière de plastique afin qu'elle ne puisse pas se réincruster dans la surface tendre. Commencer par une étape de dégrossissage humide réduit considérablement le temps total de polissage à sec et évite les zones voilées.
Tonneaux de polissage à sec à double barillet et à double étage
Pour les montures de lunettes, les bouchons cosmétiques, les lentilles d'instruments et les petits blocs acryliques, les tonneaux de polissage à sec à double barillet et à double étage restent le polisseur pour acrylique de référence sur le sol de l'usine. Les barillets rotatifs soulèvent et font cascader doucement les pièces à travers les médias organiques secs sans impacts violents. Les configurations multi-barillets permettent à un atelier de réaliser simultanément le lissage grossier, le brillantage intermédiaire et le lustrage final dans des tambours séparés.
Machines de finition vibratoire pour pièces acryliques plus grandes ou plus lourdes
Lorsque les composants acryliques sont trop grands pour les chambres de tonneau standard ou nécessitent une séparation continue, une machine de finition vibratoire à revêtement polyuréthane offre une alternative à ciel ouvert. Le revêtement amortit les impacts tandis que le doux mouvement de roulement maintient les pièces séparées dans le lit de médias. Consultez notre guide complet sur la finition vibratoire pour comprendre en quoi le mouvement du bol et de la cuve diffère de la rotation du tonneau.
Machines à barillets centrifuges pour batches compacts de précision
Les minuscules pièces acryliques de précision — telles que les verres de montre, les diffuseurs optiques miniatures et les petits boîtiers médicaux — n'ont parfois pas le poids nécessaire pour s'enfoncer correctement dans un tonneau rotatif lent. Un système à barillets centrifuges de notre gamme de machines de finition en tonneau multiplie la gravité effective à l'intérieur de tambours scellés afin que les pièces plastiques légères restent immergées dans le lit de médias. Une force plus élevée exige des médias tendres soigneusement adaptés pour que les pièces légères ne s'écaillent pas contre la paroi du tambour.
Médias de tonnelage et composés pour le polissage de l'acrylique
Un polisseur pour acrylique n'est efficace que si les médias et le composé chargés à l'intérieur le sont. L'utilisation d'un abrasif inapproprié transforme le PMMA transparent en verre dépoli en quelques minutes.

Quatre bols de médias de finition pour acrylique montrant de fins cônes plastiques à liant résineux, des chips céramiques de pré-polissage, des coques de noix concassées et des granulés de rafles de maïs
Médias plastiques de pré-polissage et céramiques fines
Lorsque les pièces entrantes présentent des gradins de fraisage visibles ou de profondes stries de découpe laser, les médias organiques seuls ne nivelleront jamais la surface — ils ne feront que polir le fond des rayures. Il faut une étape de pré-dégrossissage utilisant des médias plastiques à liant résineux ou des formes céramiques douces de notre gamme de médias de rectification. Les médias plastiques à liant résineux correspondent plus étroitement à la tendreté de l'acrylique, coupant proprement les lignes d'outillage sans marquer les faces planes.
Bois dur, bambou et coques de noix pour le lissage intermédiaire
Après le dégrossissage humide, les pièces passent dans des médias intermédiaires secs — généralement de petites chevilles en bois dur, des goupilles en bambou ou des coques de noix calibrées de notre gamme de médias de finition à sec. Enduits d'une dose mesurée de crème ou de pâte à polir, ces supports naturels cisaillement doucement le fin voile laissé par la coupe humide. Un conditionnement régulier des médias est essentiel ici : des médias sous-enduits accrochent et rayent, tandis que des médias sur-enduits s'agglomèrent sur les angles des pièces.
Granulés de rafles de maïs pour le brillantage final à sec
La rafle de maïs est plus tendre et plus légère que la coque de noix, ce qui en fait le support standard pour la passe de brillantage final en polissage acrylique à sec. Elle absorbe l'huile ou la pâte résiduelle tout en lustrant la surface du polymère jusqu'à un éclat net et sans déformation. Réserver un tonneau de dernière étape exclusivement à la rafle de maïs propre évite de contaminer les pièces finies avec le grain grossier de dégrossissage.
Composés et pâtes sans solvants agressifs
Le tonnelage humide de l'acrylique repose sur des composés liquides neutres à faible mousse formulés pour lubrifier le plastique et maintenir les fines particules d'acrylique en suspension. Le tonnelage à sec de l'acrylique utilise des pâtes à polir spécialisées conçues pour enduire uniformément les médias en bois, coque de noix ou rafle de maïs sans laisser de traces grasses. Nous fournissons des composés liquides pour systèmes à médias humides et des pâtes sélectionnées pour les procédés de tonnelage à sec, sans jamais proposer de pains de cire solide destinés aux roues à polir en tissu.
Flux de travail batch étape par étape pour polir l'acrylique
Un polissage acrylique reproductible suit une séquence d'étapes stricte. Sauter l'étape de préparation ou mélanger des médias humides et secs dans le même tonneau coûte toujours plus de temps en retouches que cela n'en fait gagner.
| Étape | Objectif | Média et action typiques | Contrôle opérateur clé |
|---|---|---|---|
| 1. Contrôle à réception | Vérifier la qualité de coupe et l'état de contrainte | Contrôler les gouges de scie profondes, les fissures ou les bords laser brûlés | Rejeter ou pré-poncer les gouges profondes avant le chargement |
| 2. Dégrossissage humide | Effacer les marques de fraisage, de défonçage et de scie | Média plastique fin avec eau et composé neutre | Confirmer une surface mate uniforme sans points brillants |
| 3. Rinçage et séchage | Éliminer tout abrasif humide et toute humidité | Rinçage à l'eau propre suivi d'un séchage complet à l'air ou par essorage | Zéro résidu d'abrasif ou de traces d'eau avant les tonneaux secs |
| 4. Intermédiaire à sec | Éliminer le voile mat humide | Coquilles de noix ou chevilles de bois conditionnées avec pâte à polir | Surveiller la température du tonneau pour que la charge reste froide |
| 5. Éclaircissement final | Atteindre la clarté optique et un toucher propre | Média en rafles de maïs propre avec crème de finition légère | Inspecter sous lumière oblique pour détecter les tourbillons ou résidus de pâte |
[DESIGN : Panneau de progression en cinq étapes montrant une branche de lunettes en acrylique passant de la coupe CNC brute au mat humide, puis au lisse sec intermédiaire et à la finition optique transparente finale]
Inspection des marques de coupe à réception et des contraintes de recuit
Avant de charger un polisseur acrylique, examinez les bords à réception sous lumière rasante. Les marques profondes de scie à ruban ou les billes de laser fondues ne peuvent pas être éliminées rapidement par tonnelage sans sur-arrondir la géométrie globale de la pièce. Si les pièces en acrylique découpées au laser doivent subir un compoundage intensif, un traitement de relaxation des contraintes ou un recuit préalable empêche le faïençage des bords plus tard dans le cycle.
Exécution du dégrossissage humide jusqu'à l'uniformité de la surface
Chargez le tonneau humide ou la cuve vibrante avec suffisamment de média pour que les pièces ne s'entrechoquent jamais directement. Exécutez le dégrossissage humide jusqu'à ce que chaque face présente une texture mate uniforme et veloutée — tout comme l'élimination des marques de meulage et de ponçage sur métal avant l'éclaircissement. Ne transférez jamais un lot d'acrylique vers le polissage à sec tant que des points brillants isolés ou des lignes de défonçage profondes restent visibles.
Lavage et séchage complets entre les étapes humides et sèches
Transporter de l'abrasif humide ou de l'humidité dans un tonneau organique sec ruine toute la charge de coquilles de noix ou de rafles de maïs en agglomérant les granulés en boules collantes. Lavez soigneusement les pièces à l'eau propre, puis séchez-les complètement avant de les transférer dans le tonneau sec. Consultez notre guide sur le lavage et séchage séparés après finition pour comprendre pourquoi séparer le nettoyage humide des médias secs maintient les consommables propres.
Conditionnement des médias secs avant l'ajout des pièces
Ne versez jamais de pâte à polir brute directement sur des pièces en acrylique sèches dans un tonneau ; la pâte s'étalera en grumeaux épais dans les trous et les coins. Faites plutôt tourner la pâte avec des coquilles de noix ou des rafles de maïs seules jusqu'à ce que chaque granulé soit uniformément enrobé. Un média sec correctement conditionné polit uniformément les coins et les creux sans laisser d'accumulation de cire.

Essoreuse centrifuge et station de rinçage propre utilisées entre le dégrossissage humide plastique et le polissage en tonneau organique sec
Acrylique coulé vs extrudé vs imprimé en 3D
Tous les acryliques ne réagissent pas de manière identique dans un polisseur acrylique. Traiter le PMMA coulé, la plaque extrudée et les impressions en résine transparente comme un même matériau conduit à des bords fondus et des rebuts opaques.
Comparaison visuelle d'un bloc d'acrylique coulé, d'une bande d'acrylique extrudé et d'un prototype en acrylique imprimé en 3D SLA transparent montrant différents comportements de clarté des bords
Les poignées en acrylique coulé supportent mieux les frottements élevés
L'acrylique coulé en cellules a un poids moléculaire plus élevé, ce qui le rend plus dur, plus résistant à la chaleur et moins sujet aux bavures. Il tolère un dégrossissage humide plus soutenu et se polit jusqu'à un fini optique net dans les tonneaux à sec. L'acrylique coulé est la qualité la plus facile à polir de manière régulière dans les équipements de finition en masse par lots.
L'acrylique extrudé bave plus vite sous la chaleur
L'acrylique extrudé ramollit à une température plus basse et porte des contraintes d'extrusion directionnelles. Un tonnelage à sec agressif ou des charges de tonneau trop serrées peuvent faire gommer les bandes extrudées sur le média ou créer des ondulations. Maintenez les lots extrudés bien lubrifiés pendant le dégrossissage humide et surveillez de près la chaleur du tonneau pendant l'avivage à sec.
Les bords découpés au laser portent des contraintes thermiques cachées
La découpe laser laisse un bord brillant dès la sortie de la machine, ce qui incite à tort les acheteurs à sauter la finition. En réalité, ce bord retient des contraintes thermiques élevées et une micro-ondulation issue de l'impulsion du faisceau. L'acrylique découpé au laser nécessite un lissage humide doux avant le polissage à sec, et doit éviter complètement l'alcool ou les solvants agressifs.
Les résines acryliques transparentes imprimées en 3D nécessitent un support doux
Les résines photopolymères commercialisées comme « transparentes type acrylique » sont cassantes comparées au PMMA coulé et portent de fines lignes de couche. Les médias lourds ébrèchent les parois minces ou arrondissent les clips fragiles avant que les lignes de couche ne disparaissent. Utilisez de petits médias plastiques légers pour le lissage des couches et testez d'abord un lot échantillon pour confirmer la survie des parois.
Défauts courants de polissage de l'acrylique et solutions en atelier
Lorsqu'un lot de polissage d'acrylique ressort trouble, rayé ou collant, la cause remonte généralement à la propreté du média, au ratio de charge ou à un rinçage omis plutôt qu'à une machine défectueuse.
| Défaut observé | Cause racine la plus probable | Vérification immédiate en atelier | Action corrective |
|---|---|---|---|
| Voile blanc laiteux sur les faces planes | Grain de dégrossissage humide entraîné dans le média sec, ou média sec desséché | Inspecter le média sec pour détecter des agglomérats ou une poussière grisâtre | Tamiser ou remplacer le média sec souillé ; vérifier un rinçage et un séchage propres |
| Chocs et ébréchures entre pièces | Ratio média/pièces trop faible ; pièces entrant en collision dans la cuve | Observer le tonnelage de la charge en haut de cycle pour détecter les contacts pièce à pièce | Augmenter le volume de média par rapport aux pièces ou utiliser des compartiments séparateurs |
| Fissures en toile d'araignée le long des bords de coupe | Contraintes résiduelles de laser/usinage rencontrant un composé incompatible | Vérifier si les pièces ont été essuyées à l'alcool ou au solvant | Passer à un composé aqueux neutre ; recuire les pièces avant finition |
| Pâte graisseuse compactée dans les petits trous | Pâte ajoutée directement sur les pièces ou dose de pâte excessive | Vérifier l'agglomération du média et inspecter les rainures borgnes sous grossissement | Prémélanger la pâte dans le média sec seul ; réduire la dose et nettoyer le média |
| Coins arrondis sur les faces planes de précision | Dégrossissage humide trop long pour tenter d'effacer de profondes marques de scie | Mesurer la profondeur de coupe initiale avant le chargement | Améliorer la finition amont CNC/scie pour que le tonnelage humide reste bref |
[DESIGN : Tableau de dépannage en gros plan montrant quatre échantillons de défauts d'acrylique : choc par collision entre pièces, faïençage par solvant, accumulation de pâte dans un trou borgne et face trouble surchauffée]
Corriger le voile laiteux après tonnelage à sec
Un film laiteux signifie généralement soit que le dégrossissage humide a laissé des rayures grossières que le rafle de maïs sec ne peut effacer, soit que le média sec lui-même s'est saturé de vieille poussière d'acrylique. Un média sec neuf ne semble jamais crayeux ni gris. Si l'avivage ralentit et que les pièces deviennent troubles, tamisez la poussière fine ou renouvelez immédiatement la charge de média sec.
Arrêter les marques de collision entre pièces
Même une seule collision entre deux coins d'acrylique tranchants à l'intérieur d'un tambour en rotation laisse une ecchymose blanche en croissant permanente dans la matière transparente. Ne surchargez jamais un tonneau de pièces pour rechercher un rendement de poste plus élevé. Maintenez un coussin généreux de média autour de chaque pièce, ou utilisez des tonneaux compartimentés pour les blocs d'acrylique épais.
Dégager le média coincé dans les rainures et les trous de montage
Les petits granulés de noix ou les cônes en plastique ont tendance à se coincer dans les fentes de vis étroites et les contre-alésages borgnes. Une fois bloqués, ils empêchent la circulation du compound et rayent les pièces adjacentes lorsqu'ils se détachent en cours de cycle. Vérifiez la largeur des fentes des pièces par rapport aux dimensions du média avant de commander, et ne comptez jamais sur un tamis séparateur pour extraire un média coincé d'un trou borgne.
Élimination de la pâte tenace dans les recoins
Si la crème de polissage à sec s'accumule dans les logos gravés ou les angles serrés, un essuyage à sec ne fait qu'étaler la pâte plus profondément. Lavez brièvement les pièces finies dans de l'eau tiède avec un détergent doux compatible avec le PMMA, rincez à l'eau propre et séchez à l'air filtré ou avec une essoreuse centrifuge doublée pour pièces délicates. N'utilisez jamais d'acétone, de diluant à laque ou d'alcool isopropylique pour nettoyer la pâte sur l'acrylique.
Comment Xiamen Jin Tai Jin conçoit et accompagne les lignes de finition pour acrylique
Chez Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (marque : Jings Polish), nous travaillons dans la finition de surface depuis l'ouverture de notre atelier en 1992 et la création formelle de notre société en 2002, en livrant plus de 200,000+ ensembles de solutions de meulage et de polissage à des clients dans le monde entier. À travers notre portefeuille de machines, nous fabriquons 21 plateformes machines soutenues par 24 droits de propriété intellectuelle chinois accordés—dont 1 brevet d'invention, 17 brevets de modèle d'utilité et 6 brevets de dessin—sous la certification ISO 9001 `00726Q01571R001` (valable de 2026-06-03 à 2029-06-02) et les certifications CE `M.2023.206.C88121` (modèles verticaux, 8) et `M.2023.206.C88120` (modèles horizontaux, 13), valables jusqu'au 2028-07-24.

Vue d'ensemble de la gamme d'équipements de finition Jings Polish, incluant les tonneaux secs multi-barils, les cuves vibrantes et les essoreuses centrifuges dans un hall d'assemblage propre
Ce que nous fabriquons pour les lignes plastique et acrylique lunetterie
Nous fabriquons des machines de polissage humide pour plastique, des tonneaux de polissage à sec double-baril et double-étage, des cuves et bacs vibrants, des machines centrifuges à barils et à disques, des essoreuses centrifuges à chaleur et des équipements de nettoyage des médias. Dans nos lignes de finition pour lunetterie et plastique, nous fournissons des équipements dédiés et des flux de médias pour les composants en acétate, plastique et acrylique. Vous pouvez parcourir nos familles d'équipements dans notre catalogue en ligne.
Ce que nous ne fabriquons pas et ne promettons pas
Nous croyons qu'il faut énoncer clairement nos limites avant que vous ne demandiez un devis—comme nous le détaillons dans choisir un fournisseur de finition en masse. Nous n'exploitons pas un atelier de sous-traitance et n'acceptons pas de pièces pour du polissage payant, nous ne vendons pas de roues de polissage en tissu, de polisseuses portatives ou de pains de cire solide pour roues, nous ne fournissons pas d'abrasifs de sablage, de chalumeaux, de cuves à vapeur ou de services de revêtement/vernis, et nous ne concevons pas de formules de nettoyage chimique.
Délais honnêtes et comment nous évaluons vos pièces
Les machines standard ont un délai de fabrication de 25 à 35 jours, tandis que les lignes configurées sur mesure et les agencements de barils spécialisés nécessitent 45 à 60 jours. Comme chaque grade d'acrylique, épaisseur de paroi et marque de coupe initiale se comporte différemment, nous ne promettons pas d'essais gratuits sur échantillons par courrier ni ne garantissons de temps de cycle sans vérifier votre pièce réelle—envoyez des photos nettes de vos pièces en acrylique et de la finition cible via notre page solution de polissage sur mesure pour une évaluation technique initiale.
Comparaison de la finition acrylique avec les flux de travail des ateliers de sous-traitance métal
De nombreux ateliers de fabrication finissent à la fois des boîtiers plastique et des supports métalliques sous un même toit. Bien que les concepts de machines se recoupent, ne partagez jamais les charges de médias ni les barils entre l'acrylique et l'acier ou l'aluminium—les fines métalliques incrustées ruinent instantanément le PMMA transparent. Consultez nos guides finition en atelier de sous-traitance et finitions aluminium pour maintenir une séparation stricte des cellules multi-matériaux.
Questions fréquemment posées
Une machine de tonnelage peut-elle donner un véritable poli optique à l'acrylique ?
Oui, lorsque le processus suit la bonne séquence. La réduction humide élimine uniformément les marques de fraisage ou de sciage, et le tonnelage à sec par étapes en baril avec coque de noix et rafle de maïs amène l'acrylique usiné ou moulé à un brillant clair et uniforme.
Quel type de polisseuse pour acrylique convient le mieux aux petites séries de pièces ?
Pour les blocs usinés, les montures de lunettes et les boîtiers, une machine de polissage humide pour plastique associée à un tonneau de polissage à sec double-baril constitue la configuration industrielle standard. Elle sépare la coupe humide de l'éclaircissement à sec afin que les lots restent froids.
Pourquoi mes pièces en acrylique sont-elles devenues troubles dans le tonneau ?
Le trouble provient de la chaleur de friction pendant le fonctionnement à sec, de l'abrasif résiduel entraîné par la coupe humide, ou d'un média sec usé chargé de poussière. Vérifier le ratio pièces/média, rincer entre les étapes et renouveler le média sec élimine le voile.
Comment polir l'acrylique sans provoquer de fissures le long des bords découpés au laser ?
Évitez l'alcool, l'acétone et les nettoyants à solvant, qui déclenchent le crazing de contrainte sur le PMMA découpé au laser. Utilisez des compounds neutres à base d'eau pendant le lissage humide, et recuisez les pièces découpées au laser à forte contrainte avant le compoundage.
Peut-on polir des pièces en acrylique et en métal dans le même média ?
Non. La poussière métallique et l'abrasif céramique dur s'incrustent dans l'acrylique tendre et le rayent de façon permanente. Gardez les barils, les charges de médias et les paniers de rinçage strictement séparés pour le travail du plastique et de l'acrylique.
Quelles informations dois-je envoyer avant de demander un devis pour une polisseuse acrylique ?
Envoyez des photos nettes de vos pièces en acrylique montrant les marques de coupe ou de moulage actuelles, les dimensions globales des pièces, si le matériau est coulé ou extrudé, et votre volume de lot quotidien. Nos ingénieurs peuvent fournir une évaluation initiale du processus à partir de photos et de plans avant de configurer une machine.
[DESIGN : Liste de contrôle annotée pour la demande d'achat montrant les angles de prise de vue, les gros plans de bords et les notes de dimensionnement des lots pour les pièces en acrylique]
 +86-592-2381506


 Réseau IPv6 pris en charge
