


Choix d'une machine de polissage pour l'aluminium : concevoir un processus de finition de surface sans marques pour l'aluminium
L'aluminium semble facile à usiner sur une fraiseuse CNC, mais il punit plus vite qu'un acier inoxydable toute finition en masse négligée. Plongez des boîtiers en fonte ou des supports fraisés 6061 dans des triangles céramiques lourds de qualité acier ou dans un savon alcalin pour acier au sein d'une mauvaise machine de polissage pour l'aluminium, et en quelques minutes le lot ressort couvert de piqûres en peau d'orange, d'oxydation gris foncé et de coins meurtris.
Obtenir une finition propre et lisse du métal sur l'aluminium exige d'accorder le mouvement de la cuve, un média léger, une chimie neutre et un séchage rapide en un seul processus de finition de surface maîtrisé. Ce guide explique comment choisir une machine de polissage pour l'aluminium pour des lots coulés, emboutis et usinés CNC—et où le tonnelage libre cède la place au polissage à la roue ou aux fournisseurs d'anodisation. Pour les nuances de finition spécifiques aux alliages, voir finitions de l'aluminium et noms des machines de finition.
Pourquoi l'aluminium échoue dans les tonnels standard de qualité acier
L'aluminium est mou, léger et chimiquement réactif. Chaque règle d'atelier qui fonctionne sur l'acier au carbone ou l'acier inoxydable échoue lorsqu'elle est appliquée aveuglément aux alliages d'aluminium.

Comparaison en gros plan de supports en aluminium usinés CNC montrant de fortes marques en peau d'orange dues à la céramique, des taches sombres alcalines et une finition lisse au média plastique
La faible densité et la mollesse favorisent les marques en peau d'orange
Les triangles céramiques lourds et les billes d'acier trempé fonctionnent bien sur l'acier inoxydable résistant car ils portent un fort moment d'impact. Sur l'aluminium mou 6061, 5052 ou coulé sous pression, ce même média lourd martèle les faces planes en une peau d'orange bosselée et écrase les arêtes vives. Une machine de polissage pour l'aluminium efficace repose sur des médias plastiques légers à liant résineux et une action de cuve maîtrisée plutôt que sur l'impact de céramique lourde.
Les composés alcalins pour acier rendent l'aluminium gris foncé
Les savons de débitage standard pour acier fonctionnent à pH élevé pour prévenir la rouille des métaux ferreux—mais une chimie fortement alcaline attaque rapidement l'aluminium nu, laissant un film d'oxyde gris foncé ou noir tacheté sur tout le lot. Utilisez toujours des composés liquides neutres ou compatibles avec l'aluminium plutôt que des nettoyants pour acier ferreux.
Les pièces légères en aluminium flottent ou pontent dans un média épais
Comme l'aluminium pèse bien moins que l'acier ou le laiton, les minces supports emboutis en aluminium ou les pièces coulées creuses ont tendance à flotter au-dessus des lits de média dense au lieu de rester immergés dans la zone de coupe active. Un bon rapport volume média/pièces, une lubrification par composé et une géométrie de cuve adaptée maintiennent les pièces légères en circulation uniforme dans la charge.
Ne jamais partager les charges de média entre aluminium et acier
Faire passer des pièces en aluminium dans une cuve vibrante ou un bac de média ayant précédemment traité de l'acier au carbone ou des pièces en fonte incruste de la poussière d'acier microscopique dans la surface tendre de l'aluminium. Ces particules de fer piégées déclenchent plus tard des piqûres galvaniques et des points de corrosion. Réservez des charges de média séparées et des cuves propres exclusivement au travail de l'aluminium non ferreux.
Quatre architectures industrielles de machines de polissage pour l'aluminium
Dans notre gamme de machines, quatre architectures de cuve traitent proprement les pièces coulées, les profilés extrudés et les pièces usinées CNC en aluminium, sans les marquer.
| Architecture de machine | Mouvement du média et des pièces | Types de pièces en aluminium adaptés | Avantage opérationnel clé |
|---|---|---|---|
| Cuve vibrante circulaire (série `ZL`) | Flux spiral doux dans une cuve doublée de polyuréthane | Boîtiers coulés sous pression, supports emboutis, plaques de dissipateur thermique | Inspection ouverte ; plateau de séparation intégré évitant le tri manuel |
| Auge rectangulaire longue (`L1300`, `L1500`, `L1800`) | Vibration de cuve linéaire avec séparateurs en option | Profilés extrudés longs, cadres de rails, collecteurs fraisés lourds | Les séparateurs empêchent les blocs d'aluminium lourds d'entrer en collision |
| Disque / tonneau centrifuge (`LLF` / `LX`) | Rotation à haute accélération G avec cônes plastiques légers | Petits connecteurs CNC, entourages de caméra, clips de précision | Débit rapide sur pièces légères qui flottent dans les cuves |
| Polisseuse magnétique de précision (`OBD` / `HBPG`) | Cuve non magnétique avec aiguilles inoxydables en rotation | Boîtiers complexes avec filetages borgnes et ailettes de refroidissement | Nettoie les cavités internes sans déformer les fines nervures extérieures |

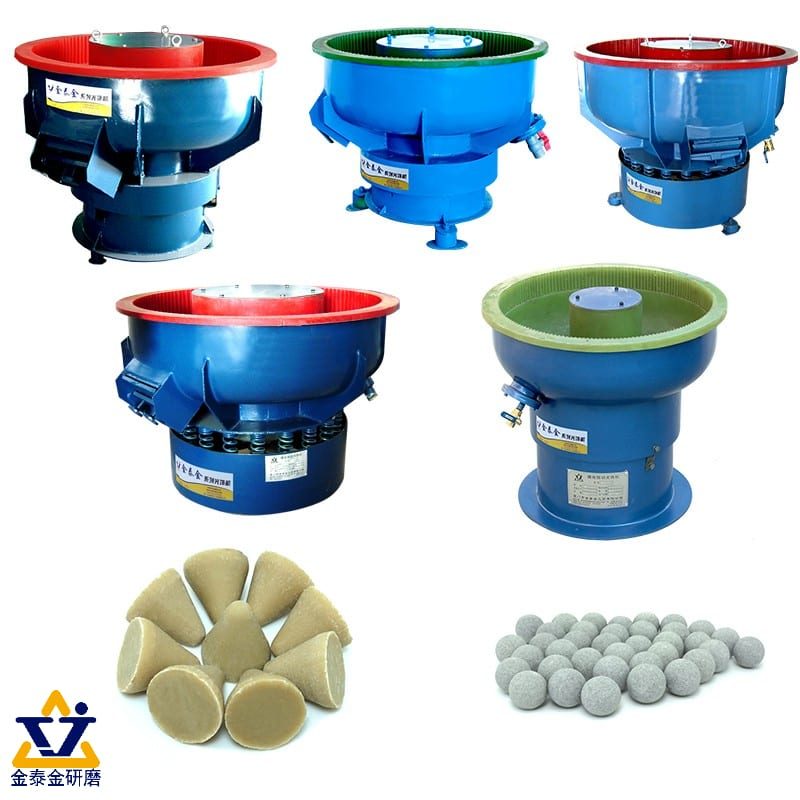
Alignement côte à côte d'une cuve vibrante circulaire ZL, d'une auge rectangulaire série L, d'une unité à disque centrifuge LLF120 et d'une polisseuse magnétique OBD
Cuves vibrantes pour pièces coulées sous pression et supports emboutis
Une machine de finition vibratoire (`série ZL`) avec un revêtement intérieur lisse en polyuréthane coulé amortit les pièces en aluminium tout en les faisant rouler doucement à travers des cônes en plastique liés à la résine. Les modèles équipés de plateaux de séparation intégrés (`ZL100C`, `ZL200C`, `ZL300C`, `ZL600C`, `ZL900C`) séparent automatiquement les pièces finies du média plastique en fin de cycle, évitant aux opérateurs de trier à la main des pièces coulées délicates dans un média humide. Consultez notre guide finition vibratoire pour comprendre comment le mouvement en spirale maintient les plaques d'aluminium plates séparées.
Cuves rectangulaires pour profilés longs et cadres fraisés
Les rails en aluminium extrudé, les équerres architecturales et les longs collecteurs CNC ne peuvent pas tourner autour de la colonne centrale d'une cuve circulaire sans se coincer latéralement. Les longues cuves rectangulaires (`L1300`, `L1500`, `L1800`) accueillent les pièces allongées dans l'axe de la cuve, tandis que des séparateurs amovibles doublés de polyuréthane isolent les blocs fraisés lourds afin que les arêtes vives n'entaillent jamais les faces adjacentes lors de longues passes de lissage. Les cuves divisées permettent aux ateliers de traiter des collecteurs en billette lourds par lots sans montages individuels à broches.
Unités à disque centrifuge pour petites pièces légères
Les fixations miniatures en aluminium, les entretoises de drone et les clips estampés fins n'ont pas assez de poids pour s'enfoncer dans une cuve vibratoire lente. Une unité à disque centrifuge (`LLF120`) ou un tonneau centrifuge de notre gamme machines de finition en tonneau multiplie doucement la pression effective du média à l'aide de cônes en plastique légers, ébavurant proprement en lots compacts.
Polisseuses magnétiques pour filetages borgnes et ailettes fines
L'aluminium étant non magnétique, une polisseuse de précision magnétique (`OBD-30` à `OBD-100` ou série `OBD-HBPG`) entraîne directement de fines aiguilles en acier inoxydable à l'intérieur des trous de vis étroits, des poches borgnes et des fines ailettes de refroidissement sans marteler les dimensions extérieures. Gardez les cycles magnétiques courts et bien lubrifiés avec un composé neutre afin que l'aluminium tendre reste brillant plutôt que martelé.
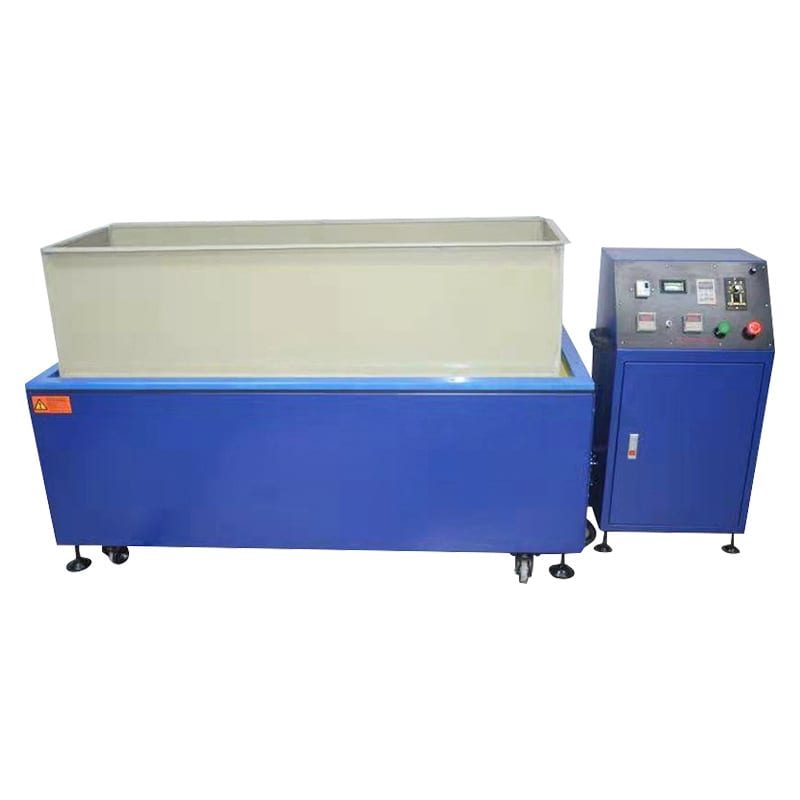
Gros plan d'une cuve de polisseuse de précision magnétique nettoyant les poches de vis borgnes sur un boîtier en aluminium usiné CNC
Aluminium coulé vs usiné CNC vs extrudé vs estampé
Toutes les pièces en aluminium ne réagissent pas de la même manière dans une machine de polissage de l'aluminium. Adapter votre procédé de finition de surface au mode de formage d'origine de la pièce évite les brides minces déformées et les taches de pores irrégulières.
| Forme d'aluminium | Défaut de surface typique | Média et action recommandés | Précaution clé |
|---|---|---|---|
| Pièces coulées sous pression | Bavures de plan de joint, amorces de carotte, peau poreuse | Cônes en plastique liés à la résine dans une cuve vibratoire (`ZL`) | Éviter de trop couper la peau dense mince jusqu'au cœur spongieux |
| Pièces en billette usinées CNC | Marques d'outil de pas de surfaçage, bavures de sortie, arêtes vives | Cônes en plastique d'abord ; cuve à haute alumine ou à traînée pour une finition brillante | Isoler les blocs de billette lourds dans des cuves divisées |
| Profilés et rails extrudés | Stries de filière et bavures de coupe à la scie aux extrémités | Longue cuve rectangulaire (`L1300`, `L1500`, `L1800`) | Maintenir les pièces alignées droites afin que les extrémités ne se heurtent jamais |
| Tôles estampées et clips fins | Collage face contre face et bords de découpe tranchants comme des rasoirs | Cuve vibratoire ouverte ou disque centrifuge (`LLF120`) | Maintenir un coussin de média généreux pour éviter de plier les languettes |
Boîtiers en aluminium coulé sous pression et limites de la peau poreuse
Les pièces coulées sous pression à haute pression forment une peau extérieure dense sur un métal intérieur légèrement plus poreux. Une coupe agressive traverse directement cette peau extérieure dense, exposant de minuscules piqûres de gaz sous-jacentes qui piègent le composé et forment des bulles lors de l'anodisation ou du thermolaquage en aval. Utilisez un média plastique doux et des temps de coupe courts sur les pièces coulées sous pression afin que la peau extérieure dense reste intacte.
Équerres en billette 6061 et 7075 usinées CNC
Les pièces en billette fraisées portent de nettes crêtes de pas de surfaçage laissées par les fraises à bout sphérique et de tenaces bavures de sortie le long des trous percés transversalement. Les cônes en plastique liés à la résine nivellent proprement les marches de fraisage en une base satinée métal lisse, tandis que les collecteurs en billette lourds ont leur place dans des cuves rectangulaires divisées (`L1300`, `L1500`, `L1800`) ou des machines à traînée à grande vitesse afin que les arêtes vives n'entaillent jamais les blocs adjacents. Des trajectoires d'outil propres en amont gardent les cycles de tonnelage courts et les arêtes nettes.
Rails, profilés en U et dissipateurs thermiques en aluminium extrudé
Les longs profilés extrudés portent des lignes de filière longitudinales et de rugueuses bavures de scie à ruban aux deux extrémités coupées. Les cuves vibratoires circulaires coincent les longs rails contre le dôme central, tandis que les cuves rectangulaires (`L1300`, `L1500`, `L1800`) finissent proprement les profilés en U droits le long d'un lit linéaire. Vérifiez l'espacement des ailettes sur les dissipateurs extrudés par rapport aux dimensions du média plastique usé afin que les cônes ne se coincent jamais entre les ailettes de refroidissement.
Plaques minces en aluminium estampé et clips légers
Les équerres minces estampées se collent face contre face dans les tonneaux rotatifs lents et flottent à la surface des charges céramiques denses. Une machine de finition vibratoire ouverte ou une unité à disque centrifuge (`LLF120`) maintient les clips légers immergés et séparés dans le média plastique, arrondissant uniformément les bords cisailés vifs sans plier les languettes délicates.
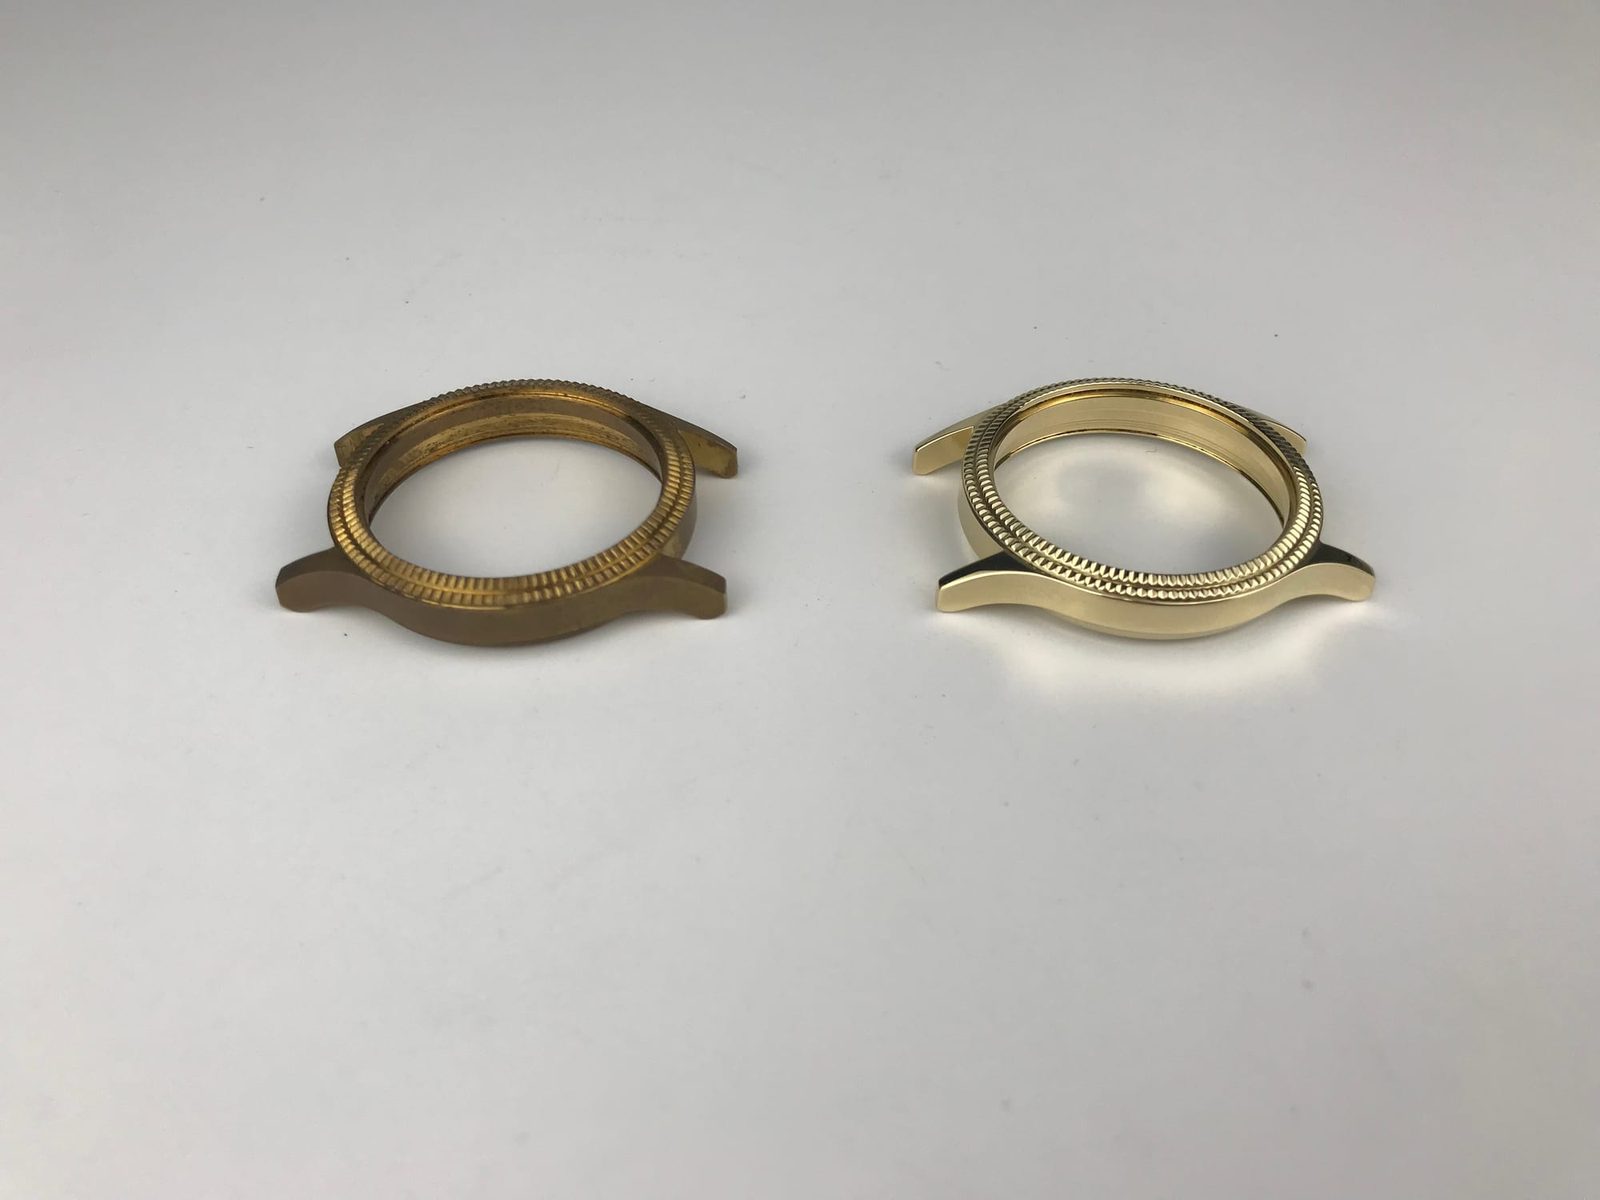
Panneau d'échantillons en aluminium en quatre parties comparant un boîtier moulé sous pression, une équerre en billette fraisée CNC, un canal de dissipateur extrudé et un clip en aluminium estampé
Concevoir un processus de finition de surface sans marques pour l'aluminium
Un processus de finition de surface reproductible sur aluminium sépare l'ébavurage grossier du lissage brillant, en gardant chaque étape fraîche, propre et bien amortie.
[CONCEPTION : Schéma d'un processus de finition de surface de l'aluminium en cinq étapes montrant une cavité brute fraisée CNC, une réduction aux médias plastiques, un rinçage propre, un brunissage brillant et une finition séchée par essorage]
Étape 1 : Dégraisser le liquide de refroidissement d'usinage et inspecter les bavures
Le liquide de refroidissement en inondation CNC et les agents de démoulage pour moulage sous pression enrobent immédiatement les médias plastiques, transformant les cônes abrasifs en formes glissantes et non coupantes. Lavez les pièces huileuses avant de charger toute machine de polissage d'aluminium, et ébarbez en amont les amorces de carotte surdimensionnées ou les grosses bavures de sciage. Consultez les marques de meulage et de ponçage pour comprendre pourquoi le nivellement des marques mécaniques profondes en amont économise des heures dans le tonneau.
Étape 2 : Réduction aux médias plastiques liés à la résine
Chargez des cônes ou pyramides en plastique préformés liés à la résine de notre gamme d'abrasifs de meulage—jamais de céramique de coupe lourde—pour effacer les stries de fraisage CNC, les lignes de joint et les bavures vives. Les médias plastiques partagent une matrice plus tendre, plus proche de l'aluminium, coupant proprement tout en laissant une base mate uniforme et lisse au métal prête pour l'éclat ou la préparation à l'anodisation.
Étape 3 : Brunissage non abrasif ou éclat organique à sec
Lorsque les plans exigent un lustre brillant plutôt qu'un mat uniforme, faites suivre la réduction aux médias plastiques de billes céramiques à haute teneur en alumine ou d'un tonneau organique doux à sec en coque de noix et rafle de maïs de notre ligne de médias de finition à sec. La rafle de maïs sèche chargée d'une crème de polissage légère fait ressortir un éclat chaud et propre sur les pièces de quincaillerie en aluminium pré-lissées. Confirmez la granulométrie de la rafle de maïs lors de la commande de médias organiques à sec.
Étape 4 : Rinçage propre immédiat et séchage par essorage centrifuge
L'eau résiduelle du composé sèche rapidement en formant des anneaux minéraux blancs et des taches d'eau sombres sur l'aluminium nu. Rincez rapidement les lots finis à l'eau propre et séchez-les dans un sécheur centrifuge à chaleur (`35`, `35A`, `70` ou modèles `70A`). Consultez notre guide de lavage et séchage séparés après finition pour une disposition correcte de la cellule de rinçage et séchage.

Déchargement d'un sécheur centrifuge à chaleur de supports en aluminium brillants et sans taches immédiatement après rinçage à l'eau propre
Médias, composés et limites honnêtes sur l'aluminium
Choisir les consommables et savoir où notre équipement s'arrête permet d'éviter les défauts inattendus ou les échecs d'anodisation en aval.
| Étape de finition | Choix des médias | Composé / Action | Garde-fou clé pour l'aluminium |
|---|---|---|---|
| Ébavurage et élimination des stries CNC | Cônes / pyramides en plastique liés à la résine | Composé liquide neutre (support `JTJ60` / `JTS5` / `HM3`) | Éviter les triangles céramiques lourds sur les alliages tendres |
| Brunissage brillant | Sphères lisses à haute teneur en alumine ou billes d'acier | Composé éclaircissant lubrifiant | Amortir les pièces lourdes pour que les billes ne martèlent pas les faces planes |
| Éclat final à sec | Coque de noix ou rafle de maïs conditionnée | Pâte de polissage au tonneau à sec | Les pièces doivent être parfaitement sèches avant d'entrer dans les médias organiques |
| Anodisation / Placage / Vernis transparent | Traités par un fournisseur spécialisé en aval | Non fournis par nous | Nous livrons uniquement la finition mécanique brute |

Présentation des consommables de finition pour aluminium montrant des cônes en plastique liés à la résine, des sphères lisses à haute teneur en alumine, des granulés de rafle de maïs secs et des composés liquides Jings Polish
Adapter la forme des médias plastiques aux trous et aux ailettes de refroidissement
Les dissipateurs thermiques en aluminium, les boîtiers de capteurs et les blocs de vannes comportent des fentes étroites et des trous taraudés. Les cônes et les pyramides n'ont pas de faces planes parallèles, ce qui leur permet de mieux résister au pontage dans les fentes étroites que les cubes. Dimensionnez toujours les médias plastiques en fonction de votre plus petit trou à l'aide des dimensions des copeaux usés, afin que les cônes qui rétrécissent ne se coincent jamais dans les alésages.
Composés de polissage Jings vérifiés pour métaux non ferreux
Ne faites jamais fonctionner l'aluminium dans de l'eau du robinet simple ou avec des décapants agressifs pour rouille d'acier. Utilisez des composés vérifiés pour métaux fins et de brillantage—tels que `compound-JTJ60` (polissage métaux fins), `compound-JTS5` (finition de précision pour tôles minces) et `compound-HM3` (polissage final)—pour lubrifier les médias plastiques et maintenir les fines particules d'aluminium en suspension jusqu'à leur évacuation par le drain. Nous fournissons des composés liquides pour systèmes à médias humides et certaines pâtes pour le tonnelage à sec, sans jamais concevoir de formules chimiques de nettoyage sur mesure.
Limites honnêtes : anodisation, placage et polissage à la roue
De nombreux acheteurs demandent si une machine de polissage d'aluminium remplace l'anodisation par brillantage, le polissage chimique ou le polissage à la roue en tissu. La finition en masse offre une finition mécanique uniforme, métal lisse, mate, satinée ou brunie, non directionnelle. Nous ne proposons pas d'anodisation, de polissage chimique, d'électropolissage, de placage, de scellement par vernis transparent, de roues de polissage en tissu ni de polisseuses portatives—et nous n'exploitons pas d'atelier de sous-traitance.
Éviter les traînées sombres de carbure de silicium avant l'anodisation
Si vos pièces en aluminium passent en anodisation décorative après le tonnelage, informez votre fournisseur de médias dès le départ. Certains grains abrasifs lourds laissent des traînées microscopiques sombres incrustées dans les pores de l'aluminium tendre qui apparaissent comme des stries nuageuses après l'anodisation. Des cônes plastiques liés à la résine propres, associés à un rinçage minutieux, gardent l'aluminium brillant et prêt pour les anodiseurs en aval.

Comparaison côte à côte d'un support en aluminium tonnelé avec médias plastiques, lisse et prêt pour l'anodisation, versus une pièce tachée de traînées sombres due à un mauvais média
Erreurs courantes lors du polissage de l'aluminium en lots
Évitez ces quatre erreurs d'atelier lors de l'utilisation d'une machine de polissage d'aluminium sur plusieurs équipes de production.
[DESIGN : Matrice de dépannage montrant quatre défauts de finition de l'aluminium : marbrures céramiques profondes, taches alcalines sombres, cônes plastiques coincés dans les trous de vis et anneaux de taches d'eau blanches]
Utiliser des triangles céramiques qualité acier sur des pièces coulées minces
Chercher à accélérer l'ébavurage de l'aluminium en chargeant des pièces dans des triangles céramiques grossiers pour coupe d'acier martèle les angles, déforme les nervures minces et laisse des rayures profondes qui prennent deux fois plus de temps à lisser ensuite. Commencez toujours la coupe de l'aluminium avec des médias plastiques liés à la résine soigneusement adaptés à la tendreté de l'alliage et à l'épaisseur de paroi des pièces. Une fois qu'une face plane est martelée par une céramique lourde, les cônes plastiques ne peuvent plus faire remonter les bosses.
Utiliser de l'eau de composé sale qui se transforme en boue grise
Les fines d'aluminium s'oxydent rapidement dans l'eau de composé sale et recirculée, recouvrant les pièces d'un film gris terne qui semble taché même lorsqu'elles sont lisses. Gardez les drains de cuve dégagés, maintenez un débit régulier d'eau et de composé frais, et nettoyez périodiquement les médias plastiques afin que la charge reste brillante et exempte de boue d'aluminium graisseuse.
Tamis de drain vibratoire propre évacuant les fines d'aluminium oxydées loin des cônes plastiques liés à la résine
Surcharger des blocs usinés lourds sans séparateurs
Même dans les médias plastiques, les collecteurs en aluminium lourds usinés dans la masse s'entrechoquent s'ils sont chargés trop densément dans une cuve vibratoire ouverte. Maintenez un volume de médias généreux ou utilisez des auges rectangulaires compartimentées (`L1300`, `L1500`, `L1800`) pour garder les pièces lourdes bien séparées du chargement au déchargement. Une densité de lot prudente prévient les chocs de tonnelage.
Laisser l'aluminium humide sécher à l'air dans des paniers empilés
L'eau piégée entre des plaques d'aluminium empilées crée des taches d'hydroxyde blanches en quelques heures. Transférez les charges rincées directement dans une essoreuse centrifuge à chaleur (modèles `35`, `35A`, `70` ou `70A`) avant l'emballage ou l'expédition vers l'anodisation.
Comment Xiamen Jin Tai Jin construit les lignes de finition pour l'aluminium
Chez Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (marque : Jings Polish), notre atelier a démarré en 1992 et notre société a été formellement établie en 2002, livrant plus de 200,000+ ensembles de solutions de meulage et de polissage à des clients dans le monde entier. À travers notre catalogue, nous fabriquons 21 plateformes de machines soutenues par 24 droits de propriété intellectuelle chinois accordés—dont 1 brevet d'invention, 17 brevets de modèle d'utilité et 6 brevets de dessin—sous la certification ISO 9001 `00726Q01571R001` (valide de 2026-06-03 à 2029-06-02) et les certifications CE `M.2023.206.C88121` (modèles verticaux, 8) et `M.2023.206.C88120` (modèles horizontaux, 13), valides jusqu'au 2028-07-24.

Baie d'usine Jings Polish présentant des cuves vibratoires circulaires ZL, des auges rectangulaires série L, des unités centrifuges LLF et des essoreuses centrifuges pour la finition des métaux non ferreux
Équipements, médias plastiques et composés que nous fabriquons
Nous fabriquons des cuves vibratoires circulaires (série `ZL` avec plateaux de séparation), des auges rectangulaires (`L1300`, `L1500`, `L1800`), des machines de finition à tonneau, des unités à disque et à tonneau centrifuges (série `LLF120`, `LX`), des polisseuses de précision magnétiques (séries `OBD` et `HBPG`), des machines de finition à entraînement, des essoreuses centrifuges à chaleur (`35`, `35A`, `70`, `70A`) et des nettoyeurs de médias pour cellules d'atelier automatisées. Nous fabriquons également des médias plastiques liés à la résine, des billes à haute teneur en alumine, des coques de noix, des rafles de maïs et des composés vérifiés `JTJ60`, `JTS5`, `HM3` et `LC10` pour les flux de travail non ferreux et multi-métaux.
Limites claires sur ce que nous ne fournissons pas
Conformément à nos normes choisir un fournisseur de finition en masse et finition en atelier de sous-traitance, nous énonçons clairement notre périmètre. Nous n'exploitons pas d'atelier de sous-traitance ni ne traitons de pièces clients payantes ; nous ne proposons pas d'anodisation, de polissage chimique, d'électropolissage, de placage, de passivation ni de scellement par vernis transparent ; nous ne vendons pas de roues de polissage en tissu, de polisseuses portatives, de ponceuses à bande ni d'abrasifs de sablage ; et nous ne concevons pas de formules chimiques de nettoyage sur mesure ni ne fournissons de pains de cire solides pour roues.
Délais de fabrication standard et sur mesure
Les configurations standard de machine de polissage d'aluminium sont expédiées dans un délai de production de 25 à 35 jours une fois les spécifications confirmées. Les auges rectangulaires conçues sur mesure, les séparateurs compartimentés et les lignes intégrées de séparation et de séchage nécessitent 45 à 60 jours pour la fabrication et les essais.
Demander une évaluation initiale à partir de photos de pièces
Nous ne promettons pas d'essais gratuits d'échantillons par courrier ni ne garantissons de valeurs de rugosité de surface avant d'examiner votre pièce. Envoyez des photos nettes en gros plan de vos pièces en aluminium montrant les marques d'usinage, les nervures minces, les dimensions des trous, la nuance d'alliage, la finition cible et l'objectif de lot quotidien via notre page solution de polissage sur mesure—nos ingénieurs peuvent évaluer vos photos et dessins pour recommander la machine et le flux de médias plastiques adaptés, y compris en complément de la finition des alliages de cuivre ou des finitions en acier inoxydable.
Questions fréquemment posées
Quelle est la meilleure machine de polissage d'aluminium pour les boîtiers usinés CNC ?
Une cuve vibratoire circulaire à revêtement polyuréthane (série `ZL`) avec des cônes plastiques liés à la résine est le choix standard pour les boîtiers en aluminium usinés CNC, car elle amortit les pièces et les sépare automatiquement au déchargement. Pour les blocs lourds usinés dans la masse qui ne peuvent pas se toucher, utilisez une auge rectangulaire divisée (`L1300`, `L1500`, `L1800`) ou une machine de finition à entraînement.
Pourquoi mes pièces en aluminium sont-elles devenues noires ou gris foncé dans le tonneau ?
Les taches sombres se produisent lorsque l'aluminium est tonnelé avec des composés pour acier fortement alcalins, de l'eau de composé sale chargée de boue métallique oxydée, ou des médias contaminés par de la poussière d'acier au carbone. Passez à un composé liquide neutre compatible avec l'aluminium, rincez les drains proprement et gardez les médias non ferreux strictement séparés des charges en acier ferreux.
Une machine de polissage d'aluminium peut-elle créer une finition miroir sans roue de polissage ?
La finition en masse avec des billes à haute teneur en alumine ou des rafles de maïs sèches produit un lustre bruni propre, brillant et non directionnel sur les contours et cavités complexes. Cependant, pour une réflexion miroir optique sans distorsion sur de grandes tôles planes, le polissage dédié à la roue en tissu (que nous ne fabriquons pas) reste nécessaire.
Quel média de tribofinition permet de lisser l'aluminium sans marquer les angles ?
Les cônes et pyramides en plastique lié à la résine offrent une finition mate metal smooth sans déformer les bords tendres de l'aluminium ni les fines ailettes de refroidissement. Évitez les triangles céramiques lourds de coupe d'acier sur les pièces minces ou tendres en métaux non ferreux, et dimensionnez les cônes en fonction des dimensions des copeaux usés afin qu'ils ne se coincent jamais.
Comment éviter les taches d'eau sur l'aluminium après la tribofinition humide ?
Rincez immédiatement les pièces finies à l'eau propre après le déchargement et séchez-les rapidement dans un sécheur centrifuge à chaleur (`35` ou série `70`) plutôt que de laisser l'eau de compound sécher à l'air dans des paniers ouverts ou des plateaux empilés.
Quelles photos dois-je envoyer avant de commander une machine de polissage pour l'aluminium ?
Envoyez des photos nettes en gros plan montrant les marques CNC actuelles ou les bavures de fonderie sous pression, les plus petits trous ou les espaces entre ailettes de refroidissement, les dimensions hors tout, le poids de la pièce, la nuance d'alliage, la finition cible et le volume de lot quotidien. Nos ingénieurs peuvent recommander l'architecture de cuve et la qualité de média plastique appropriées à partir des photos et des plans avant d'établir le devis.
[DESIGN : Liste de contrôle annotée pour la demande d'achat montrant les angles de prise de vue des pièces en aluminium, les mesures des espaces entre ailettes et les notes sur la nuance d'alliage]
 +86-592-2381506


 Réseau IPv6 pris en charge
