


Brossé, satiné ou miroir : comment spécifier et produire chaque finition
Les mots brossé, satiné et miroir sont employés à la légère dans les bureaux d'études, les ateliers d'usinage et les services achats. En pratique, la différence entre ces finitions des métaux n'est pas seulement cosmétique. Elle dicte la façon dont un alliage résiste à la corrosion atmosphérique, la facilité avec laquelle une surface peut être désinfectée dans un établissement hygiénique, le type de plan de maintenance qu'elle impose en service et — point critique — les opérations de fabrication nécessaires pour la reproduire de façon répétable à l'échelle industrielle. Quand les plans spécifient une finition de surface par des étiquettes commerciales vagues plutôt que par des paramètres de production définis, les pièces issues de fournisseurs différents — ou même de lots distincts — correspondent rarement. Ce guide détaille ce qui sépare réellement les finitions brossée, satinée et miroir, comment éliminer toute ambiguïté sur vos plans, et comment chaque grade est produit en fabrication par lots. Si vous avez déjà des pièces sorties troubles, voilées ou décolorées et devez identifier la cause racine d'un défaut de surface inattendu, commencez par notre guide de procédé sur le polissage de l'inox. Si votre difficulté principale est de choisir les bons vecteurs chimiques ou agents de brillantage liquides pour les nuances inoxydables, consultez notre revue du polish pour acier inoxydable. Pour une analyse des pains de cire massifs face aux pâtes hydrosolubles, reportez-vous à notre comparaison des pains de polissage pour acier inoxydable. Cet article se concentre strictement sur la définition des trois finitions, l'établissement de spécifications opposables sur plan et la conception de gammes de production multi-étapes qui atteignent le grade visé sur le plancher d'usine.
1. Ce que chaque nom de finition signifie réellement (et ce qu'il ne signifie pas)
Dans le vocabulaire d'atelier, brossé, satiné et miroir décrivent trois états de surface optiques et tactiles distincts. Chaque finition réfléchit la lumière différemment parce que chacune correspond à une micro-topographie distincte, créée par des mécanismes précis de coupe mécanique ou de brunissage. ``` ─-------------------------------------------------------------------------─ │ SCHÉMA COMPARATIF DES PROFILS DE SURFACE │ ─-------------------------------------------------------------------------─ │ 1. BROSSÉ (ASTM n° 4) │ │ Rainures parallèles et directionnelles créées par abrasifs linéaires liés │ │ /\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\ │ │ [Sens unidirectionnel │ Forte texture tactile │ Ligne spéculaire diffuse] │ ─-------------------------------------------------------------------------─ │ 2. SATINÉ │ │ Micro-dépressions aléatoires, micro-martelées ou multidirectionnelles │ │ ~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~. │ │ [Sens non directionnel │ Texture mate douce │ Lueur douce multi-angles] │ ─-------------------------------------------------------------------------─ │ 3. MIROIR (ASTM n° 8) │ │ Micro-crêtes planarisées ; surface laminée à plat par déformation plastique │ │ _________________________________________________________________ │ │ [Aucun sens discernable │ Lisse comme du verre │ Vraie réflexion spéculaire] │ ─-------------------------------------------------------------------------─ ```
Brossé (ASTM n° 4) — un grain directionnel visible et tangible
Une finition brossée — désignée historiquement dans les normes architecturales et de laminage comme une finition ASTM n° 4 — se caractérise par de fines lignes abrasives parallèles, tracées uniformément selon un seul axe. Lorsque vous inspectez une pièce inoxydable brossée sous une source lumineuse directe, vous voyez un reflet linéaire net et allongé, orienté perpendiculairement aux lignes de grain. Passez un ongle perpendiculairement au grain : vous sentez une résistance mécanique nette ; passez-le parallèlement au grain : la surface paraît lisse. Une finition brossée est obtenue en faisant suivre mécaniquement des grains abrasifs fixes sur le métal, en contact linéaire continu, ce qui nivele les crêtes tout en laissant des micro-sillons parallèles.
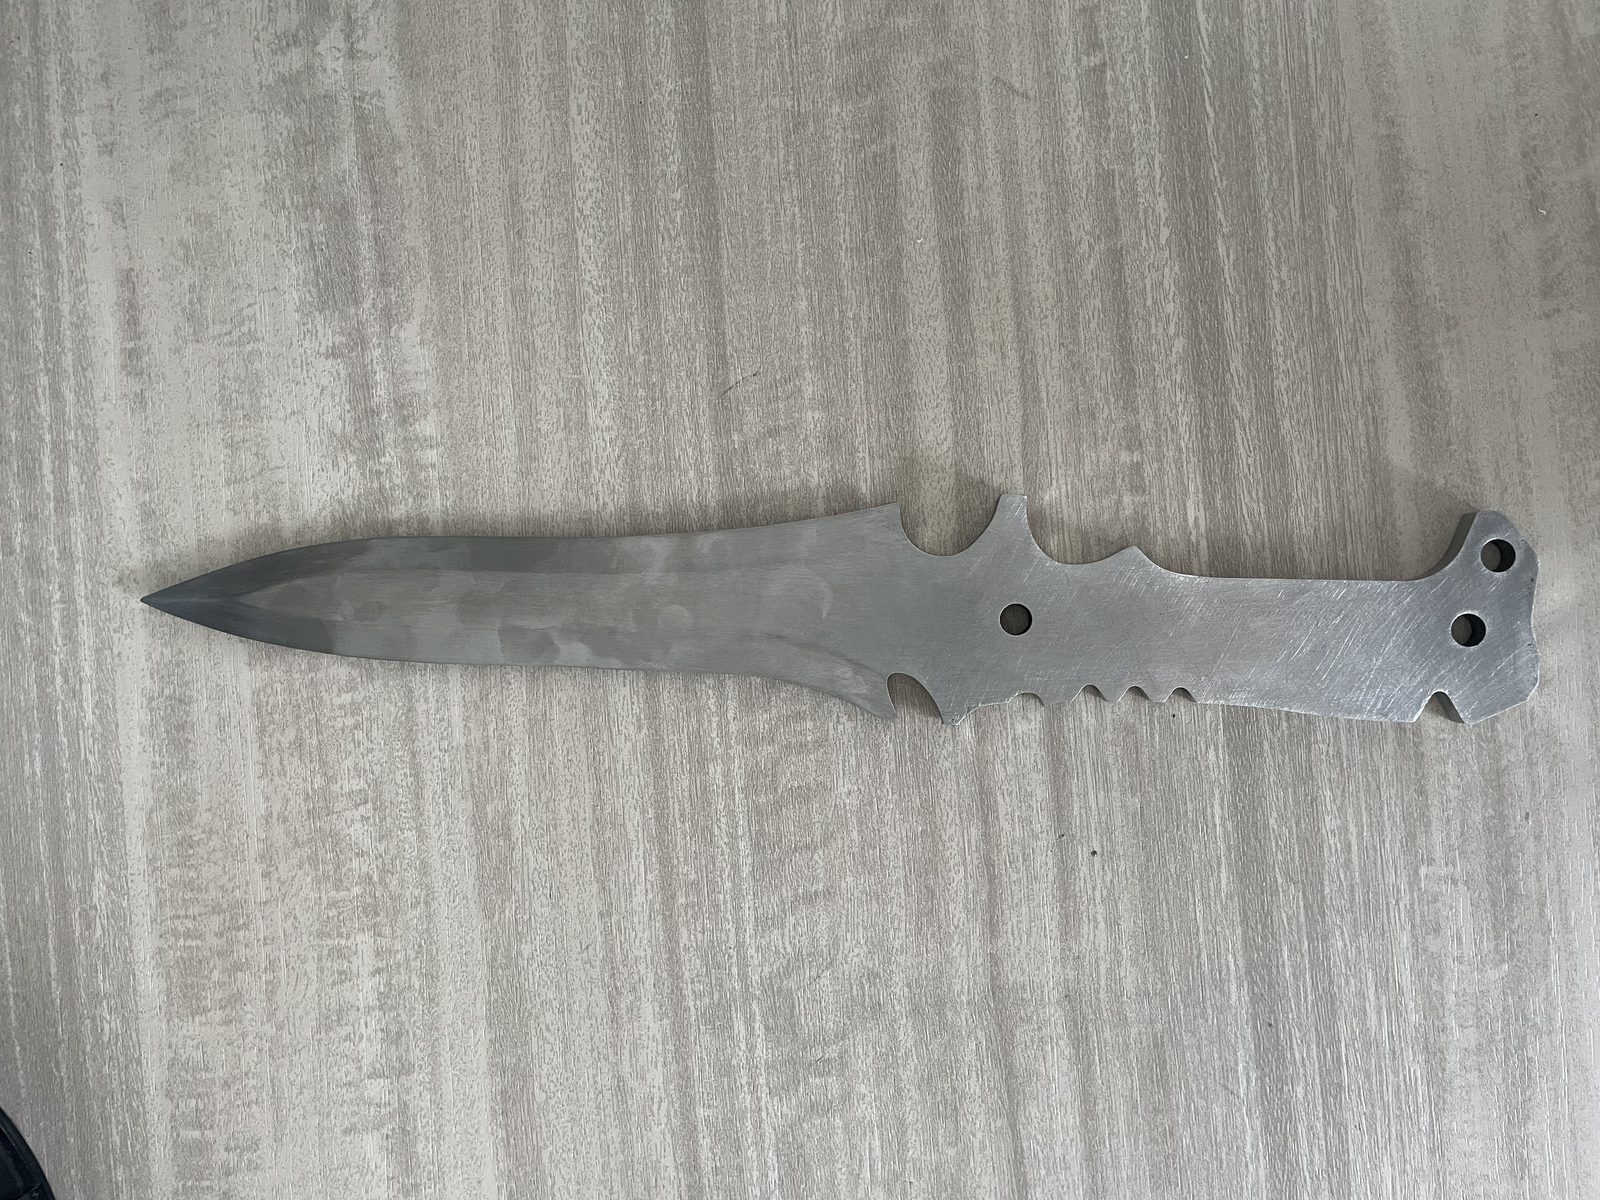
Grain directionnel issu du meulage — le point de départ que sous-entend généralement une prescription brossée.
Satiné — non directionnel, peu éblouissant, le grade intermédiaire
Une finition satinée est souvent confondue avec une finition brossée, mais sa micro-géométrie est fondamentalement différente. Alors qu'une surface brossée présente un « grain » (ou sens) nettement unidirectionnel, une véritable finition satinée est non directionnelle, soyeuse au toucher, et offre un lustre doux et diffus qui répartit la lumière incidente uniformément sous tous les angles. Sous grossissement, une finition satinée de qualité ne montre pas de micro-sillons parallèles continus. Elle se compose de rayures microscopiques qui se chevauchent et vont dans plusieurs directions, ou de minuscules cupules en creux. Faute d'orientation de grain dominante, la finition satinée réfléchit la lumière par un éclat mat et doux plutôt que par des reflets spéculaires nets. Elle apporte la douceur visuelle d'une surface fine sans l'éblouissement directionnel d'une tôle brossée ni la réflectivité exigeante d'un miroir.
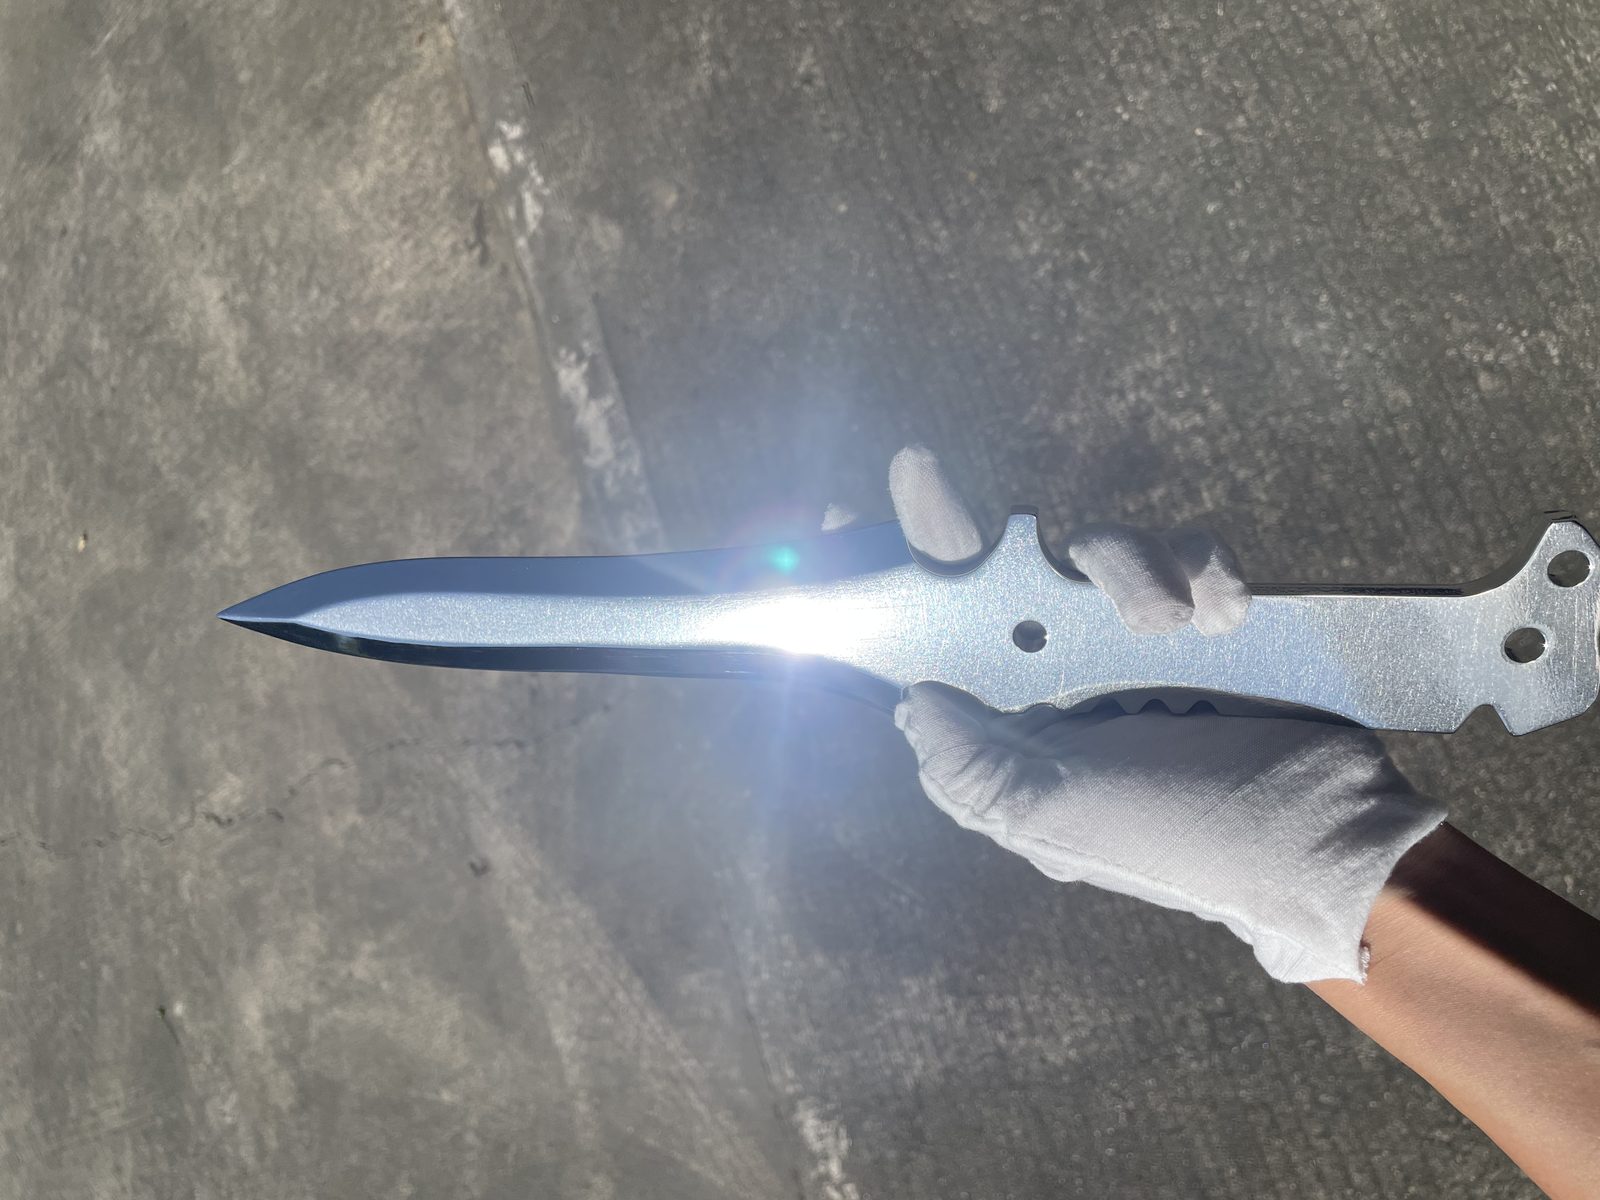
Satiné : un champ uniforme et non directionnel, sans grain dominant.
Miroir (ASTM n° 8) — réflexion véritable et texture invisible
Une véritable finition miroir — souvent spécifiée comme finition ASTM n° 8 — représente le sommet du raffinement mécanique d'une surface. Dans cet état, la surface métallique a été nivelée, lissée et brunie jusqu'à élimination de tous les motifs de rayures visibles, des marques de meulage directionnelles et des micro-vides. Une surface miroir ne se contente pas de paraître brillante : elle produit une réflexion spéculaire nette et sans distorsion. Si vous placez un document imprimé perpendiculairement à une surface ASTM n° 8, vous devez pouvoir lire le texte réfléchi sans distorsion optique ni voile. Au toucher, elle paraît totalement sans frottement, comme une glace polie. Y parvenir exige d'éliminer les crêtes d'usinage grossières et de brunir progressivement la couche externe du métal jusqu'à ce qu'elle soit plane, par des opérations mécaniques multi-étapes.
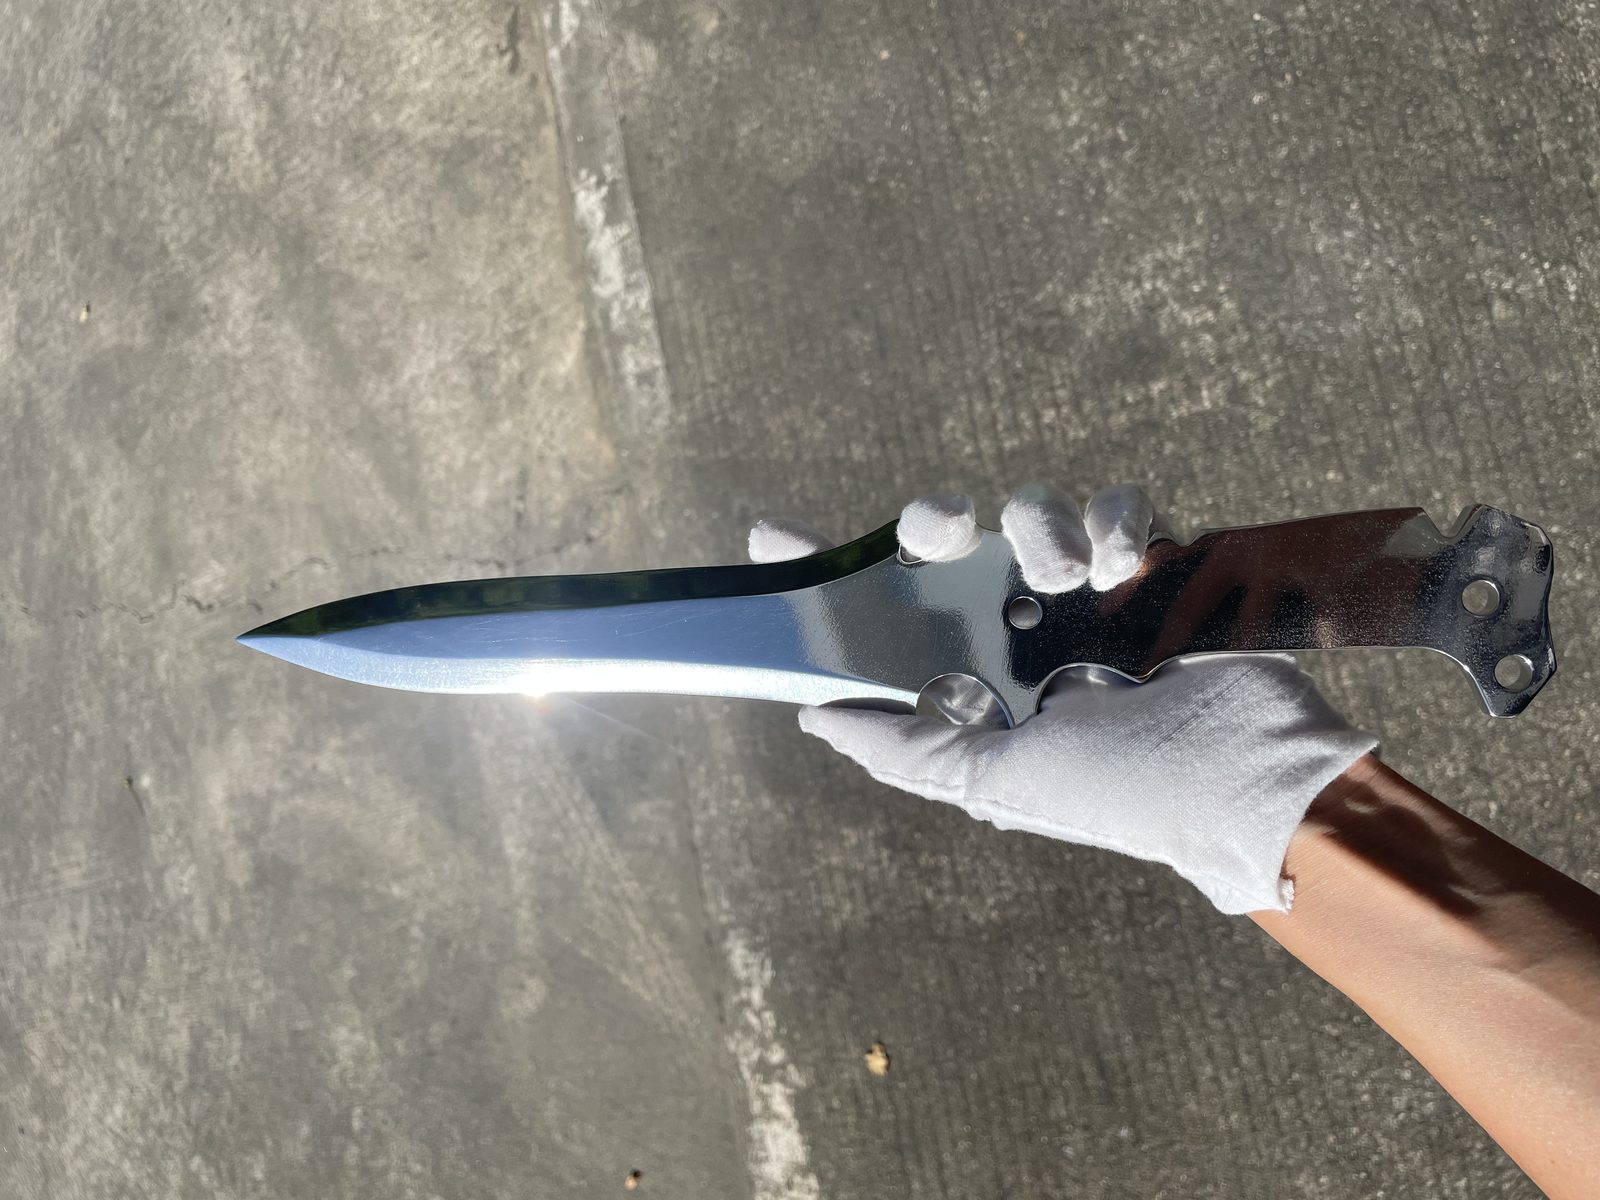
Miroir : le reflet est la preuve — la surface résout son environnement.
Pourquoi le nom seul ne constitue pas une spécification
Écrire « finition brossée » ou « finition miroir » dans le bloc de notes d'un plan de fabrication ouvre la porte à une large variabilité. Ces termes commerciaux décrivent une impression visuelle générale, pas un seuil physique opposable. Pour un fournisseur, une « finition brossée » consiste à passer une enveloppe contre une roue à lamelles au grain 80 grossier sur une meuleuse portative. Pour un autre, c'est faire passer une tôle dans une ligne automatisée à bande large, alimentée en lubrifiant, équipée d'une bande d'alumine au grain 240 suivie d'une brosse oscillante non tissée. Les deux fournisseurs ont livré une surface qualifiable de « brossée », et pourtant les deux pièces seront totalement dépareillées une fois assemblées côte à côte sur un ensemble fini. Critère d'évaluation | Finition brossée (ASTM n° 4) | Finition satinée | Finition miroir (ASTM n° 8) | Trait visuel dominant | Lignes de grain linéaires nettes, parallèles et unidirectionnelles | Éclat diffus doux et peu éblouissant ; non directionnel | Réflexion spéculaire vraie et sans distorsion ; zéro grain | Caractère tactile | Traînée directionnelle nette en travers du grain | Toucher lisse, soyeux et peu frottant dans toutes les directions | Totalement lisse ; contact de type verre | Sens de surface dominant | Strictement unidirectionnel (parallèle au mouvement de l'outil) | Non directionnel, aléatoire ou isotrope | Non directionnel ; aucun sens discernable | Aptitude à masquer les rayures | Excellente (les rayures parallèles se fondent dans le grain) | Moyenne (masque bien les frottements de manipulation) | Très faible (chaque rayure capillaire ressort) | Sensibilité aux traces de doigts | Moyenne (l'huile s'accumule dans les lignes de grain) | Faible (la texture diffuse résiste aux salissures visibles) | Élevée (les huiles de surface créent un voile immédiat) | Voie de production en lot dominante | Ponceuse à bande large ou linisseuse à course linéaire sur montage | Tribofinition vibratoire avec médias fins plastique/céramique | Brunissage multi-étapes en tonneau centrifuge ou vibratoire à billes |
2. Le piège de la spécification : même nom, surface différente
L'échec d'approvisionnement le plus courant en finition métallique survient lorsqu'un ingénieur d'études inscrit Finition : inox satiné sur un plan de production, valide un échantillon doré polonais à la main par un atelier de prototypage local, puis attribue un lot de plusieurs milliers de pièces à une usine de production à l'étranger. À l'arrivée du lot, les pièces paraissent voilées, ternes ou trop réfléchissantes par rapport à l'échantillon. Le fournisseur n'a pas forcément triché sur le procédé : le plan n'a simplement pas spécifié la surface sans ambiguïté. ``` ─-------------------------------------------------------------------------------─ │ LA PRESCRIPTION DE FINITION SANS AMBIGUÏTÉ EN 4 CHAMPS │ ─-------------------------------------------------------------------------------─ │ │ │ CHAMP 1 : CLASSIFICATION NORMATIVE │ │ [ASTM A480 n° 4 / EN 10088-2 2J / DIN 17440] │ │ + │ │ CHAMP 2 : TÉMOIN PHYSIQUE CONSERVÉ │ │ [Référence : échantillon maître de finition QA-SS-04, rév. B] │ │ + │ │ CHAMP 3 : FENÊTRE DE RUGOSITÉ MESURÉE │ │ [Seuils haut et bas de rugosité vérifiés par traçage au palpeur] │ │ + │ │ CHAMP 4 : DÉSIGNATION DU SENS DIRECTIONNEL │ │ [Unidirectionnel parallèle à la référence A / Non directionnel multi-axes (M)] │ │ │ ─-------------------------------------------------------------------------------─ │ RÉSULTAT : zéro écart entre sites de fabrication dispersés et sous-traitants │ ─-------------------------------------------------------------------------------─ ```
D'où vient l'ambiguïté — la séquence abrasive, pas l'étiquette
Les normes de classification des surfaces (comme l'ASTM A480 ou l'EN 10088-2) décrivent l'aspect et les méthodes de production typiques des finitions inoxydables, mais elles ne fixent pas de recette universelle. Une spécification ASTM n° 4 autorise une finition avec des abrasifs allant largement du grain 120 au grain 320. Un fabricant qui finit de l'inox nuance 304 avec des bandes de carbure de silicium neuves et affûtées au grain 120 générera des micro-sillons profonds et agressifs, à crêtes de vallée vives. Un autre fournisseur qui travaille avec des bandes d'alumine au grain 240 ayant déjà traité des centaines de pièces produira des sillons peu profonds et arrondis, au lustre nettement plus élevé. Les deux procédés sont techniquement conformes à une étiquette générique « ASTM n° 4 », et pourtant leur comportement fonctionnel et leur aspect optique sont totalement différents.
Les quatre champs qui rendent une spécification de finition non ambiguë
Pour établir un plan de production que deux fournisseurs indépendants interpréteront à l'identique, une spécification d'ingénierie doit contenir quatre champs distincts :
- La désignation normative : référencez une base de norme industrielle, comme l'ASTM A480 (n° 4, n° 6, n° 7 ou n° 8) ou les désignations de finition ISO 1302.
- La référence d'un échantillon physique conservé : citez un échantillon maître physique précis détenu au contrôle qualité, par exemple « La finition doit correspondre visuellement au témoin maître conservé réf. SS-FIN-04, rév. C ».
- Une fenêtre de rugosité mesurée convenue : définissez à la fois une limite haute et un seuil bas de rugosité, vérifiés sur les tracés au palpeur du contrôle qualité. Ne spécifier qu'une rugosité maximale est une erreur dangereuse : une pièce polie parfaitement lisse passera une limite haute de rugosité tout en paraissant totalement fausse à côté d'un composant satiné. Spécifiez une plage acceptable qui traduit les exigences fonctionnelles.
- Le sens du grain : précisez l'orientation directionnelle de la texture par rapport à une référence du plan, par exemple « Sens parallèle au grand axe de la référence A » pour les pièces brossées, ou « Non directionnel / multidirectionnel (M) » pour les surfaces satinées et miroir.
Ce qui se passe quand on omet l'échantillon
L'instrumentation seule ne peut pas décrire entièrement une surface esthétique. Un rugosimètre mesure les écarts de profil vertical le long d'une ligne 2D. Il ne mesure ni la réflectivité, ni l'angle de diffusion, ni la teinte ambiante. Il est parfaitement possible d'usiner deux témoins inoxydables qui affichent des valeurs moyennes de rugosité identiques, alors que l'un paraît blanc argenté brillant et l'autre sombre, trouble et bruni. Cela tient à la forme des crêtes et des vallées (nombre de crêtes et largeur des vallées), qui modifie la réfraction de la lumière même lorsque la hauteur moyenne crête-à-vallée est numériquement comparable. Sans témoin physique conservé et signé à la fois par le bureau d'études et par l'usine, l'évaluation de la conformité visuelle au quai de réception devient un débat sans issue sur la perception personnelle.
Lire l'affirmation de finition d'un fournisseur pour ce qu'elle dit vraiment
Lorsque vous examinez un devis de fournisseur externe, lisez ses affirmations de finition avec un regard mécanique. Si un devis indique « poli commercial standard », c'est l'aveu qu'il utilisera les meules, les médias abrasifs ou les tampons à main qui se trouvent montés sur ses postes de finition cette semaine-là. S'il annonce « poli miroir » sans préciser les étapes de pré-meulage, les formulations de compound ni une gamme automatisée sur machine de tribofinition vibratoire, il s'appuie probablement sur un opérateur avec un touret à polir à face ouverte. Cette voie manuelle peut donner un aspect réfléchissant sur les plats larges d'un prototype, mais elle arrondira les arêtes critiques, creusera les trous de dégagement et dérivera d'un lot à l'autre.
3. Choisir entre les trois : la décision d'ingénierie
Choisir entre surfaces brossée, satinée et miroir est rarement une décision purement esthétique. Chaque grade porte des avantages fonctionnels et des vulnérabilités mécaniques distinctes en service. ``` ─-------------------------------------------------------------------------─ │ MATRICE DE CHOIX DE FINITION EN INGÉNIERIE │ ─-------------------------------------------------------------------------─ │ │ │ HYGIÈNE & SANITAIRE │ │ [Pharmacie, laiterie, salles blanches, bioprocédés] │ │ --\> SPÉCIFIER : MIROIR (ASTM n° 8) ou ÉLECTROPOLI │ │ --\> POURQUOI : un profil plat supprime les micro-crevasses ; empêche le biofilm │ │ │ │ FORTE EXPOSITION AUX CONTAMINANTS & MILIEU MARIN │ │ [Installations côtières, enceintes offshore, lavage chimique] │ │ --\> SPÉCIFIER : SATINÉ ou POLI SPÉCULAIRE (ÉVITER LE BROSSÉ UNIPOLAIRE) │ │ --\> POURQUOI : les vallées brossées piègent le sel ; le non directionnel l'évacue │ │ │ │ MANIPULATION FRÉQUENTE & ARCHITECTURE │ │ [Panneaux d'ascenseur, carters de machine, enceintes, points de contact] │ │ --\> SPÉCIFIER : BROSSÉ (ASTM n° 4) ou SATINÉ NON DIRECTIONNEL │ │ --\> POURQUOI : le grain directionnel masque l'usure, l'abrasion et les traces │ │ │ ─-------------------------------------------------------------------------─ ```
Nettoyabilité et hygiène — quand le miroir est la seule réponse acceptable
Dans la manutention de semi-conducteurs, la transformation laitière, les réacteurs biopharmaceutiques et la fabrication de dispositifs médicaux, les crevasses microscopiques de surface constituent des risques de contamination. Les micro-gorges parallèles d'une finition brossée créent des micro-vallées abritées où les résidus chimiques, les bactéries et les particules peuvent se loger, en résistant au lavage par aspersion standard en place (CIP). Une finition miroir, en aplatissant les aspérités microscopiques et en écrasant les micro-crêtes élevées, réduit les points d'adhésion mécanique. Les fluides s'écoulent proprement, les matières biologiques ne trouvent aucun point d'ancrage et les protocoles d'essuyage demandent un frottement minimal. Lorsque l'hygiène, l'absence de particules et la nettoyabilité absolue sont des exigences fonctionnelles, la finition miroir est le choix d'ingénierie nécessaire.
Comportement à la corrosion — pourquoi le brossé piège ce que le miroir évacue
L'acier inoxydable doit sa résistance à l'oxydation à une couche passive d'oxyde de chrome (Cr_2O_3) ultra-fine et continue. Si tous les alliages inoxydables propres forment ce film en présence d'oxygène atmosphérique, la topographie physique de la surface influence fortement la façon dont ce film survit en environnement agressif. Une surface brossée grossière installée en extérieur marin ou en ambiance chimique industrielle est nettement plus sensible aux taches de thé et à la piqûration localisée qu'une surface miroir ou satinée fine équivalente. Les cristaux de sel, les chlorures en suspension et les aérosols chimiques industriels se déposent dans les vallées parallèles du grain brossé. L'eau de pluie ou l'humidité s'accumule dans ces micro-crevasses, créant des micro-cellules stagnantes et appauvries en oxygène sous les dépôts salins. Cette concentration locale en chlorures attaque le film passif et amorce une corrosion par piqûres. Une surface miroir spéculaire, dépourvue de ces vallées microscopiques, évacue rapidement l'humidité de l'air et les fluides de lavage, maintenant le film passif uniformément exposé à l'oxygène ambiant.
Éblouissement et dissimulation des rayures — là où le brossé gagne en service
Là où l'inox brossé perd du terrain en performance hygiénique, il excelle dans les environnements durs à fort contact. Un panneau miroir impeccable est une surface sans indulgence. Un seul contact avec la bague d'un opérateur, un outil tombé ou un essuyage abrasif avec un chiffon d'atelier laisse immédiatement une rayure capillaire très visible. De plus, une forte réflectivité spéculaire provoque un éblouissement intense sous l'éclairage LED industriel en plafond ou en plein soleil, entraînant une fatigue oculaire sur les pupitres de commande et les carters de machine. Une surface brossée (ASTM n° 4) diffuse la lumière ambiante dure en un reflet linéaire doux. Plus important encore, le métal étant déjà préconditionné par des milliers de micro-rayures fines et parallèles, les abrasions quotidiennes légères qui suivent le grain se fondent invisiblement dans le motif. Pour les carters d'équipement industriel, les cabines d'ascenseur et les tables de préparation en restauration soumises à une usure quotidienne continue, l'inox brossé conserve sa qualité perçue bien plus longtemps qu'une tôle finie miroir.
Réparation — quel grade peut être repris après un dommage
Avant de finaliser une prescription de surface sur un plan, examinez comment le composant sera réparé lorsqu'il sera rayé lors de l'assemblage en aval, du transport ou de l'exploitation sur site :
- Finitions brossées : reprise simple sur site. Avec des tampons abrasifs non tissés ou des ponceuses linéaires portatives à tambour accordées à la spécification de grain d'origine, un technicien expérimenté peut brosser parallèlement au grain initial et fondre une rayure de manipulation locale dans le champ environnant sans laisser de marques témoins évidentes.
- Finitions satinées : retouche locale modérément difficile. Fondre une réparation localisée dans un champ satiné non directionnel et isotrope exige un fondu soigné avec des outils orbitaux ou une micro-billardage local. Toute pression locale excessive crée un halo brillant ou décoloré.
- Finitions miroir : réparation sur site extrêmement difficile. On ne retouche pas une surface ASTM n° 8 avec des outils à main. Polir une rayure isolée au touret portatif enlève du métal localement, creuse le reflet et laisse une distorsion optique appelée « peau d'orange » ou effet de lentille. Restaurer une véritable surface miroir demande généralement de déposer le composant, de niveler tout le panneau par abrasifs grossiers, puis de reprendre entièrement les étapes de coupe et de polissage de couleur sur machines fixes.
4. Comment chaque grade est produit à l'échelle industrielle
L'un des écarts les plus marqués entre l'ingénierie de conception et l'exécution en fabrication réside dans la compréhension de la production des grades de surface en volume. Un prototypiste peut polir presque toute géométrie avec des limes, des feuilles de papier abrasif et un arbre à polir ouvert. En production de masse continue, les méthodes de finition se répartissent en voies mécaniques distinctes. Les vibrateurs industriels à cuve rectangulaire permettent de traiter des pièces en lots discrets dans des lits de médias roulants continus, pour des finitions satinées uniformes et des pré-finitions avant placage.
Voie A — bande abrasive et roue non tissée (panneaux plats, faible volume)
Une frontière d'ingénierie honnête : les meuleuses automatiques à bande large, les linisseuses à table plate et les ponceuses planétaires à tube sont des classes de machines-outils spécialisées pour les produits en tôle, les plaques planes et les tubes structurels simples. Nous ne fabriquons pas de systèmes de meulage à bande large pour tôles. Toute revue objective de la finition métallique doit cependant reconnaître que, pour les tôles planes continues, les plaques architecturales et les longs profilés, les lignes à bande large sont la voie industrielle standard pour créer des finitions brossées directionnelles ASTM n° 4. Ces machines font défiler les pièces plates sous des têtes tendues par ressorts portant de larges bandes abrasives enrobées, lubrifiées par des huiles minérales ou des émulsions hydrosolubles, puis sous des rouleaux à lamelles oscillants de type Scotch-Brite non tissé pour ébavurer et unifier le grain. Lorsque les pièces sont petites, embouties, coulées ou présentent des contours tridimensionnels complexes avec poches, nervures et bossages internes, le meulage à bande large ne peut pas atteindre les surfaces et la tribofinition mécanique prend le relais.
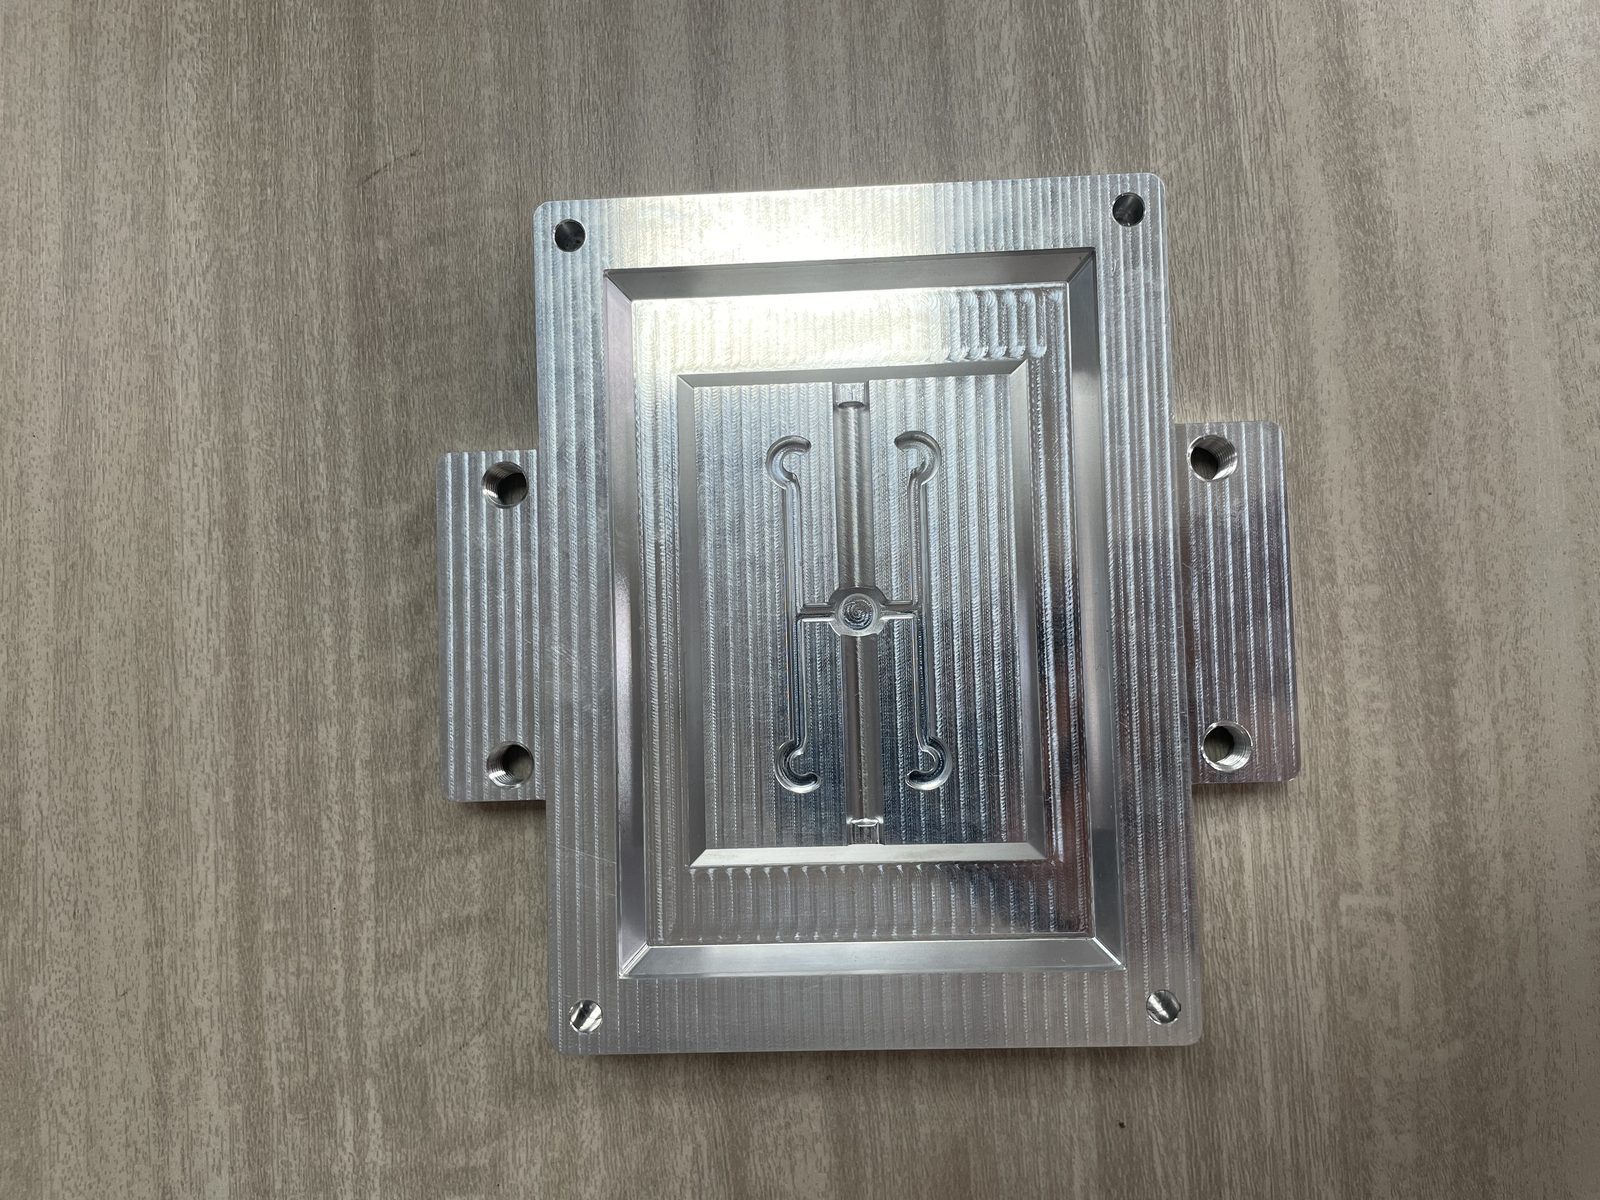
Brut d'usinage : les traces directionnelles d'outil dont vous partez.
Voie B — tribofinition vibratoire (pièces en lot, satiné et brossé)
Pour la production à grande échelle de pièces tridimensionnelles — raccords usinés, charnières embouties, carters de collecteur, supports médicaux —, les machines de tribofinition vibratoire offrent une voie efficace vers des surfaces satinées et pré-polies régulières. Dans une cuve vibrante industrielle ou un vibrateur à cuve, des centaines de pièces sont immergées dans un lit dynamique de médias abrasifs préformés, alimenté en continu par un flux d'eau et de compound chimique. L'entraînement excentrique de la machine vibratoire fait circuler toute la charge selon un mouvement de roulement hélicoïdal ordonné. Comme les médias entourent les pièces de toutes parts, ils abrasent simultanément chaque arête, face et poche extérieure. En choisissant des médias denses à liant plastique imprégnés d'abrasifs fins au carbure de silicium ou à l'alumine, la tribofinition vibratoire crée une finition satinée non directionnelle exceptionnellement uniforme sur de grands lots, en éliminant totalement les lignes de manipulation manuelle et la variation d'une pièce à l'autre.
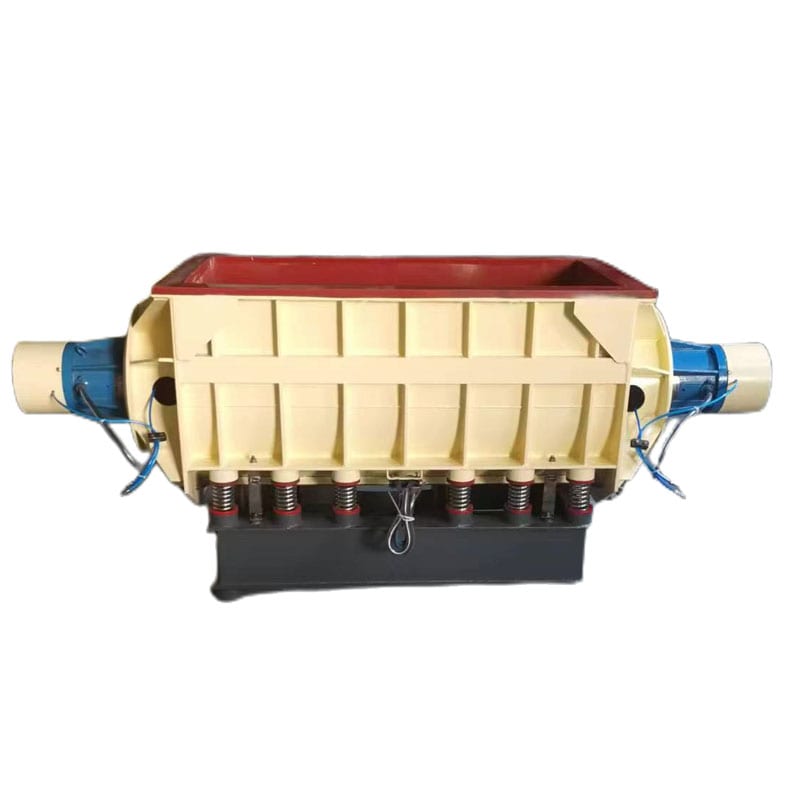
Voie B : pièces en lot dans un lit de médias roulants.
Voie C — tonneau centrifuge et brunissage à billes (miroir sur petites pièces)
Obtenir un lustre miroir spéculaire sur de grands volumes de pièces petites et moyennes sans polissage manuel exige une énergie mécanique intense. C'est le domaine des machines de tribofinition en tonneau centrifuge et des brunisseurs vibratoires à haute énergie. ``` ─-------------------------------------------------------------------------─ │ PROCÉDÉ EN TONNEAU CENTRIFUGE : DYNAMIQUE DE ROTATION PLANÉTAIRE │ ─-------------------------------------------------------------------------─ │ │ │ [Rotation du plateau principal : sens anti-horaire] │ │ \<--- │ │ │ │ +-------------------+ +-------------------+ │ │ │ TONNEAU n°1 │ │ TONNEAU n°2 │ │ │ │ (Tourne sens │ │ (Tourne sens │ │ │ │ horaire, forte G) │ │ horaire, forte G) │ │ │ │ [Médias + pièces] │ │ [Médias + pièces] │ │ │ +-------------------+ +-------------------+ │ │ │ │ O [Moyeu central] │ │ │ │ +-------------------+ +-------------------+ │ │ │ TONNEAU n°4 │ │ TONNEAU n°3 │ │ │ │ (Tourne sens │ │ (Tourne sens │ │ │ │ horaire, forte G) │ │ horaire, forte G) │ │ │ │ [Médias + pièces] │ │ [Médias + pièces] │ │ │ +-------------------+ +-------------------+ │ │ │ │ ---\> │ ─-------------------------------------------------------------------------─ │ ACTION : jusqu'à 10-20 G, les médias glissent contre les pièces sans │ │ aucun choc pièce sur pièce, produisant de vraies finitions miroir isotropes. │ ─-------------------------------------------------------------------------─ ``` Une machine à tonneau centrifuge monte plusieurs tambours de traitement étanches à la périphérie d'un grand plateau central. Tandis que le plateau tourne rapidement dans un sens, les tambours individuels contre-tournent sur leurs propres axes. Cette cinématique planétaire à double rotation soumet le lit de médias à des forces gravitationnelles atteignant 10 à 20 fois la gravité normale. À l'intérieur des tambours, les pièces et des médias de finition en acier non abrasifs à haute densité, ou des billes de porcelaine microcristalline, glissent les unes contre les autres sous une forte pression de compactage. Au lieu de couper du métal, cette action de glissement à haute énergie déforme plastiquement les crêtes microscopiques de la surface, aplatissant la surface au niveau moléculaire. Le résultat est une véritable finition miroir isotrope obtenue sur des centaines de composants en vrac par lot, avec des arêtes vives préservées et aucune distorsion de ligne de joint.
Accorder la forme et la taille des médias au grade visé
On ne produit pas une finition satinée ou miroir raffinée avec des pierres à dégrossir d'usage général. La géométrie des médias régit directement le profil de surface et le contour des arêtes : choisir le bon profil de média — du cylindre céramique agressif au cône résine fin — détermine la façon dont les abrasifs entrent en contact avec les contours de la pièce.
- Formes angulaires (triangles, étoiles) : les angles vifs attaquent fortement les congés internes et les pieds de soudure. Elles sont idéales pour les étapes de coupe initiales, mais leurs arêtes peuvent laisser de petites marques de martelage sur les faces inoxydables tendres si elles sont utilisées en fin de gamme.
- Formes à rayon (cônes, paraboloïdes, sphères) : les médias arrondis glissent sur les faces planes et roulent sur les contours usinés sans mordre. Pour une finition satinée non directionnelle, les cônes plastique à liant résineux avec un mélange abrasif fin donnent une texture mate et soyeuse, sans aucune ligne de suivi visuelle.
- Billes de porcelaine et d'acier non abrasifs à haute densité : utilisés exclusivement pour le brunissage miroir. Comme ces médias ne contiennent aucun grain abrasif, ils n'enlèvent pas de matière. Leur masse élevée et leur surface extérieure lisse brunissent à plat les crêtes microscopiques sous une forte lubrification fluide.
Géométries des médias de tonnelage céramique : triangles, cylindres et sphères haute densité, conçus pour des opérations précises de coupe et de brunissage selon le matériau. Pour consulter des tableaux dimensionnels complets et des recommandations de composition selon les types céramique, synthétique et organique, explorez notre guide de choix des médias de tonnelage.

La forme décide où les médias peuvent atteindre : les angles vifs coupent, les formes à rayon fondent.
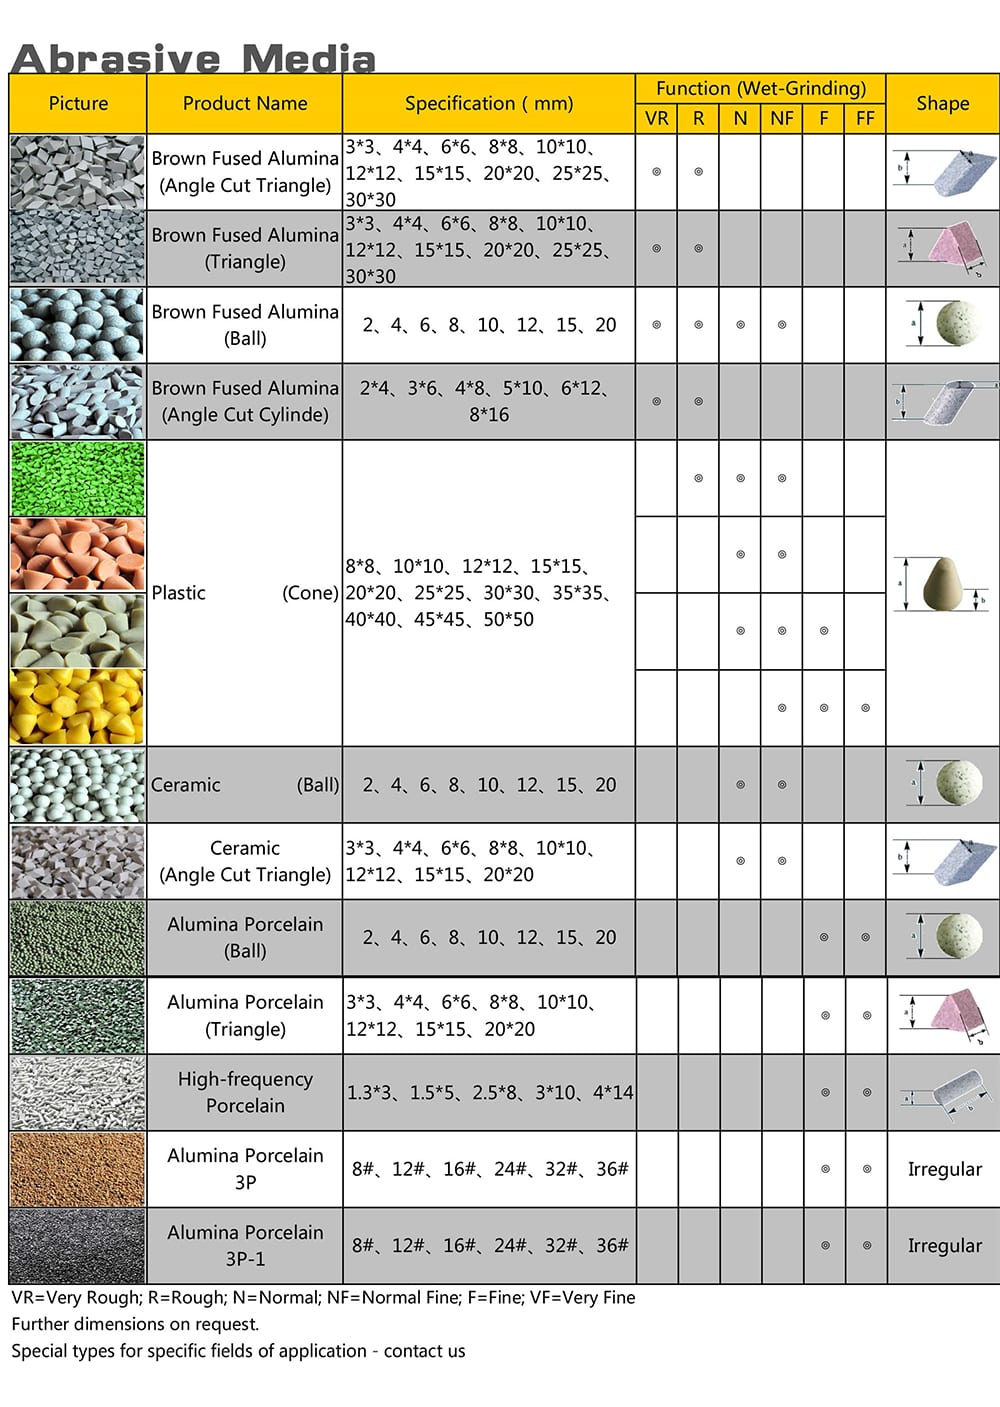
La même logique de géométrie s'applique aux médias céramique, plastique et alumine.
Ce que fait le compound à chaque étape
Doser de l'eau du robinet pure dans une machine vibratoire ou centrifuge ne donnera pas une finition de qualité. Les compounds de finition sont des agents chimiques formulés avec précision qui remplissent trois fonctions distinctes :
- Lubrification et contrôle de la couche limite : lors de la coupe fine et du traitement satiné, le compound contrôle le coefficient de frottement entre les grains abrasifs et le substrat inoxydable. Si la lubrification est trop mince, les médias mordent agressivement, déchirent le métal et laissent des rainures grossières ; si elle est trop épaisse, les médias hydroplanent et le taux d'enlèvement de matière s'effondre.
- Émulsification et mise en suspension des copeaux : à mesure que les médias abrasent le métal, des particules d'inox microscopiques se détachent dans le bain. Un compound de qualité encapsule ces fines particules et les maintient en suspension, afin qu'elles soient évacuées en continu par les lumières de vidange au lieu de se redéposer dans les pores de la surface.
- Brillantage chimique et passivation : lors des étapes finales de brunissage miroir à billes, des compounds légèrement acides ou neutralisés par des inhibiteurs nettoient les oxydes microscopiques de surface, permettant aux billes d'acier trempé ou de porcelaine de contacter un métal pur et brillant. Cette action chimique révèle un lustre spéculaire profond et authentique, tout en reconstruisant simultanément un film passif résistant à la corrosion.
5. La séquence multi-étapes que personne ne documente
Dans les opérations de finition expérimentées, les surfaces miroir et satinées fines ne sont jamais produites en une seule étape. Sauter des étapes progressives est la première raison pour laquelle les ateliers d'usinage perdent des heures de traitement pour n'obtenir que des composants troubles et rayés. ``` ─-------------------------------------------------------------------------─ │ LA GAMME DE FINITION PROGRESSIVE EN 3 ÉTAPES │ ─-------------------------------------------------------------------------─ │ │ │ PIÈCE BRUTE D'USINAGE OU D'EMBOUTISSAGE │ │ [Traces de fraisage lourdes, bavures d'outil, calamine, rayures grossières] │ │ │ │ │ v │ │ ÉTAPE 1 : COUPE (NIVELLEMENT DE LA MATIÈRE) │ │ Équipement : auge vibratoire ou cuve renforcée │ │ Médias : triangles céramique à coupe moyenne à rapide / cylindres à angle coupé │ │ Compound : formulation de nettoyage acide / alcaline et détergente │ │ Objectif : niveler complètement les crêtes d'outil ; rugosité uniforme │ │ │ │ │ v │ │ ÉTAPE 2 : FONDU (UNIFICATION AVANT POLISSAGE) │ │ Équipement : cuve vibratoire ou finisseur à disque centrifuge │ │ Médias : cônes synthétiques plastique à liant résineux, grain fin │ │ Compound : formulation de brunissage lubrifiante douce │ │ Objectif : effacer les micro-sillons de l'étape 1 ; sens satiné uniforme │ │ │ │ │ v │ │ ÉTAPE 3 : BRILLANTAGE SPÉCULAIRE (BRUNISSAGE) │ │ Équipement : tonneau centrifuge haute énergie ou auge vibratoire │ │ Médias : sphères de porcelaine non abrasives / aiguilles d'inox trempé │ │ Compound : tensioactif de chélation et de conditionnement de surface │ │ Objectif : déformer plastiquement les micro-crêtes ; obtenir le miroir │ │ │ ─-------------------------------------------------------------------------─ ```
Pourquoi on ne passe pas du brut d'usinage au miroir
Les surfaces inoxydables usinées, embouties ou découpées au laser présentent des crêtes de profil microscopiques aux vallées profondes et abruptes. Si un opérateur place directement une pièce brute d'usinage dans une étape de finition miroir avec des sphères de porcelaine fine ou un disque de coton ouvert, les médias de brunissage lisses ne peuvent pas ciseler ces crêtes profondes et abruptes. L'outil de brunissage se contente de marteler, de rouler et d'étaler le sommet des crêtes métalliques par-dessus les micro-vallées sous-jacentes. À l'œil nu, la pièce peut paraître brillante à un coup d'œil rapide, mais examinez-la sous une lumière ponctuelle vive et vous verrez un réseau de rayures troubles et déformées, piégées sous une peau de surface étalée.
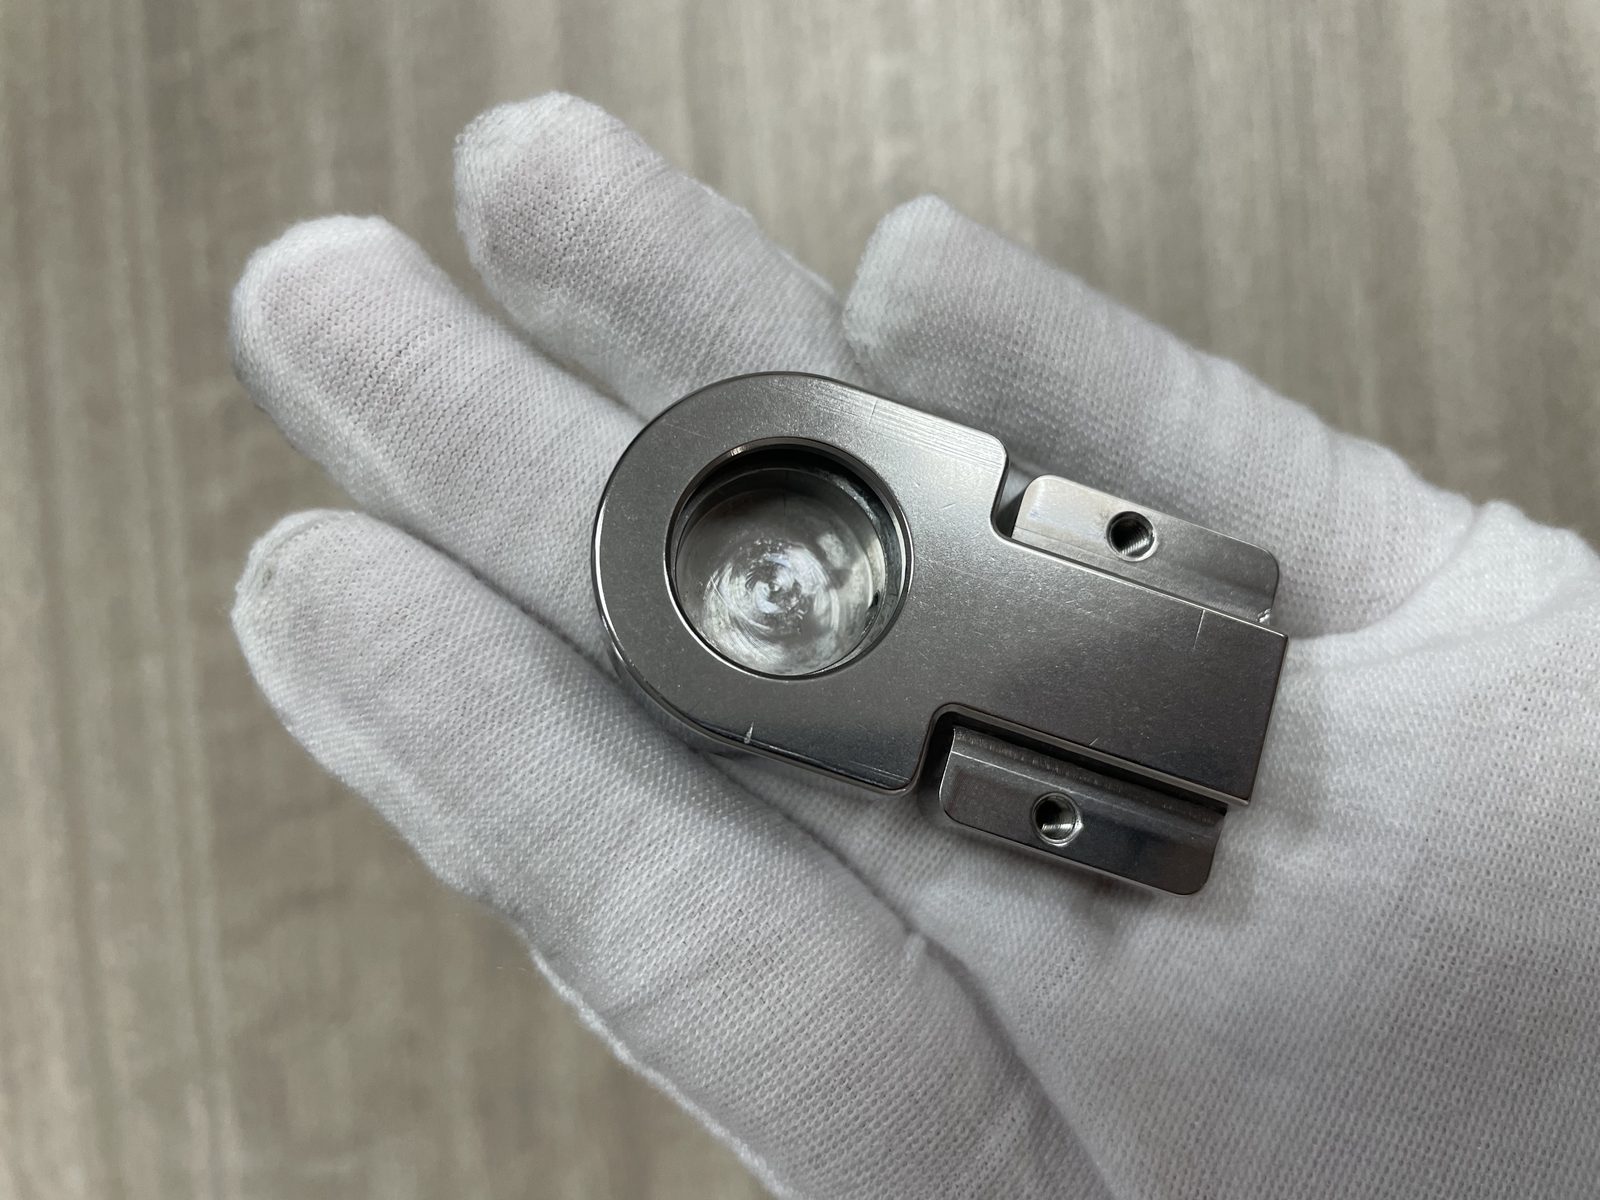
Finition mixte en pratique : alésage brillanté, corps satiné, une seule pièce.
Pour obtenir une véritable finition miroir, le métal doit être nivelé progressivement, de sorte que la profondeur des vallées de l'étape abrasive précédente soit entièrement effacée par l'étape en cours.
Étape 1 — coupe (effacer les marques de l'opération précédente)
La première étape a un seul objectif mécanique : le nivellement complet de la matière. Elle doit abraser les passes d'outil CNC grossières, les couches refondues d'EDM, les scories de découpe laser ou les rayures de manipulation profondes, jusqu'à une profondeur uniforme et maîtrisée.
- Voie industrielle en masse : traitez les pièces dans un vibrateur à cuve avec des triangles céramique à angle coupé de coupe moyenne et un rinçage continu par un compound émulsifiant.
- Voie manuelle / plane en lot : réalisez le tracé linéaire initial du grain avec des bandes abrasives enrobées de grain gros à moyen (typiquement du grain 120 au grain 180 en alumine).
- Le critère de sortie : ne quittez pas l'étape 1 tant que toutes les traces directionnelles de coupe et les rayures localisées subsistent. S'il reste des gouges d'outil profondes, les étapes de polissage en aval ne feront que les mettre en évidence.
Étape 2 — fondu (unifier la surface)
L'étape 2 fait passer la pièce d'un état brut nivelé à un pré-poli intermédiaire lisse.
- Voie industrielle en masse : transférez les pièces dans une cuve vibratoire circulaire chargée de cônes plastique à liant résineux haute densité ou de fines pyramides synthétiques. La matrice plastique plus légère et plus tendre amortit le contact, arrondit les profils de vallées abrupts et élimine les lignes de meulage grossières laissées par les médias céramique.
- Le point de transition : c'est à l'étape 2 qu'une véritable finition satinée est finalisée. Si votre plan vise un aspect non directionnel, soyeux et peu éblouissant, le procédé s'arrête ici. Les pièces passent par un dégraissage aux ultrasons, un rinçage à l'eau propre et un séchage centrifuge à air chaud.
Étape 3 — brillantage (élever la réflectivité sans couper plus profond)
Si votre plan spécifie une véritable finition miroir (ASTM n° 8), les pièces ayant franchi l'étape 2 passent à un poste de brillantage dédié.
- Voie industrielle en masse : chargez les pièces dans une machine à tonneau centrifuge haute énergie remplie de sphères de porcelaine lisses non abrasives ou de grenaille d'acier inoxydable polie. Dosée avec un compound de brillantage acide ou neutre spécialisé, la machine génère une pression de glissement intense qui aplatit les aspérités microscopiques sans enlever de matière.
- Voie manuelle / arbre ouvert : la pièce passe sur un tour à polir ouvert. Elle reçoit d'abord un polissage de coupe avec une roue en coton cousu spiralé rigide ou en sisal, chargée de compound émeri noir ou tripoli brun, immédiatement suivi d'un polissage de couleur final avec une roue en flanelle à feuilles libres chargée de compound à l'oxyde de chrome vert.
Affinage progressif multi-étapes démontré sur de la quincaillerie de précision : traces d'outil d'usinage grossières transformées en pré-poli fin, puis brunissage miroir spéculaire.
Quand changer les médias plutôt que le compound
Lorsqu'une passe de procédé n'atteint pas l'aspect visé, les opérateurs perdent souvent du temps à verser des compounds chimiques coûteux dans le bain alors que le problème est mécanique, ou à remplacer des tonnes de médias pierre alors que le problème est purement chimique :
- Quand il faut changer les médias : si, sous grossissement, la pièce montre encore des rayures linéaires profondes, des traces d'outil parallèles ou des cupules de micro-peau d'orange, vos médias abrasifs sont soit trop grossiers, soit mal formés pour atteindre les rayons de la pièce, soit vous êtes passé à une étape fine trop tôt. Aucun compound chimique n'effacera un sillon abrasif ; il faut revenir à un grade de média plus agressif.
- Quand il faut changer le compound : si la surface métallique est lisse et ne montre aucune rayure distincte, mais paraît voilée, trouble, jaunie ou décolorée, vos médias sont mécaniquement sains, mais votre chimie a échoué. Vous êtes confronté à un redépôt de copeaux métalliques, à un pH de solution incorrect, à une précipitation minérale due à une eau dure ou à un dosage de compound épuisé. Rincez le système et ajustez le dosage chimique.
6. Les finitions mixtes sur une même pièce
Certains composants d'ingénierie parmi les plus exigeants portent deux finitions de surface sur la même pièce de métal continue : une poignée de porte architecturale avec des embases polies miroir et une tige de préhension brossée ; un boîtier de montre de luxe avec des chanfreins très lustrés flanquant un flanc satiné fin ; ou un instrument chirurgical avec des manches satinés antireflets reliés à des pointes de travail en miroir spéculaire, lisses comme du verre. ``` ─-------------------------------------------------------------------------─ │ SCHÉMA DE MASQUAGE ET DE MONTAGE SÉLECTIFS │ ─-------------------------------------------------------------------------─ │ │ │ ÉTAPE 1 : TRAITEMENT EN MASSE JUSQU'À LA FINITION DE BASE │ │ Pièce entière traitée par étapes vibratoires jusqu'à une base SATINÉE. │ │ [===================================================================] │ │ │ │ ÉTAPE 2 : MASQUAGE ÉLASTOMÈRE / MONTAGE DE PRÉCISION │ │ Des manchons EPDM / silicone élastiques se serrent sur les zones à satiner. │ │ +-------------------+ +-------------------+ │ │ │ ZONE MASQUÉE : │ │ ZONE MASQUÉE : │ │ │ │ Satin préservé │ │ Satin préservé │ │ │ +-------------------+ +-------------------+ │ │ │ │ │ │ v v │ │ ÉTAPE 3 : EXPOSITION SÉLECTIVE À L'OPÉRATION DE LUSTRE │ │ Pointe de travail ou panneau central démasqué, poli jusqu'au lustre miroir │ │ [ZONE MIROIR POLIE] │ │ │ ─-------------------------------------------------------------------------─ │ DÉFAUT CRITIQUE À ÉVITER : infiltration de médias sous la limite de masque │ │ créant une zone de transition irrégulière et ondulée (distorsion de raccord) │ ─-------------------------------------------------------------------------─ ```
Où apparaissent les finitions mixtes (panneau décoratif et arête fonctionnelle)
Les finitions mixtes sont choisies pour des raisons opérationnelles pratiques autant que pour l'esthétique industrielle. Sur les vannes de régulation aéronautiques et les équipements de transformation pharmaceutique, les surfaces d'étanchéité fonctionnelles, les gorges de joint torique et les sièges de vanne sont brunies jusqu'à une finition ultra-lisse à faible frottement pour garantir un joint étanche aux fluides, tandis que les brides structurelles externes conservent une finition satinée non directionnelle afin de réduire les coûts de production de la masse de pièces et d'éliminer l'éblouissement à l'assemblage. Sur les outils à main, les corps de préhension satinés évitent le glissement de la main en conditions huileuses, tandis que les mâchoires de travail sont polies spéculairement pour résister à la corrosion et au piégeage chimique.
Masquage et montage pour une finition sélective
Produire des finitions mixtes sur des pièces en vrac exige une conception d'outillage précise. On ne colle pas simplement un mince ruban adhésif vinyle sur une pièce avant de la plonger dans une auge vibratoire industrielle : l'action de frottement implacable des pierres abrasives lourdes décolle les bords du ruban en quelques minutes, laissant des limites de raccord déchiquetées et ruinées.
- Manchons de masquage élastomères moulés : les composants de grande série utilisent des manchons de masquage en silicone moulé sur mesure ou en polyuréthane coulé. Ces enveloppes élastomères résilientes se clipsent étroitement sur les zones à protéger des opérations suivantes. L'outil de masquage comporte des nervures d'étanchéité moulées qui compriment le métal, établissant une barrière mécanique étanche empêchant les pierres de média et les boues de compound de ramper sur les faces finies.
- Montage sur broches rigides : pour les pièces traitées en cellules de polissage automatisées ou sur finisseurs à entraînement, les pièces sont montées sur des broches mécaniques rigides. Des colliers de serrage sur mesure couvrent les zones protégées tout en n'exposant que les faces visées aux flux de médias haute énergie ou aux roues de polissage.
Où les finitions mixtes causent le plus de reprises
Le taux de rebut le plus élevé sur les composants à finition mixte apparaît sur la ligne de transition (la limite de raccord). Si un opérateur réalise un fondu à la main entre un champ brossé et un plat miroir, la roue de polissage dérive inévitablement au-delà de la limite, créant une ligne de démarcation ondulée et irrégulière, aux arêtes arrondies. Sur les composants de précision, les lignes de transition doivent s'aligner sur une rupture de conception nette — un épaulement usiné, une gorge de dégagement ou un rayon d'angle interne. Une rupture naturelle offre un point d'appui physique au masquage, protège la zone à préserver et produit des limites de démarcation nettes et répétables, sans erreur humaine.
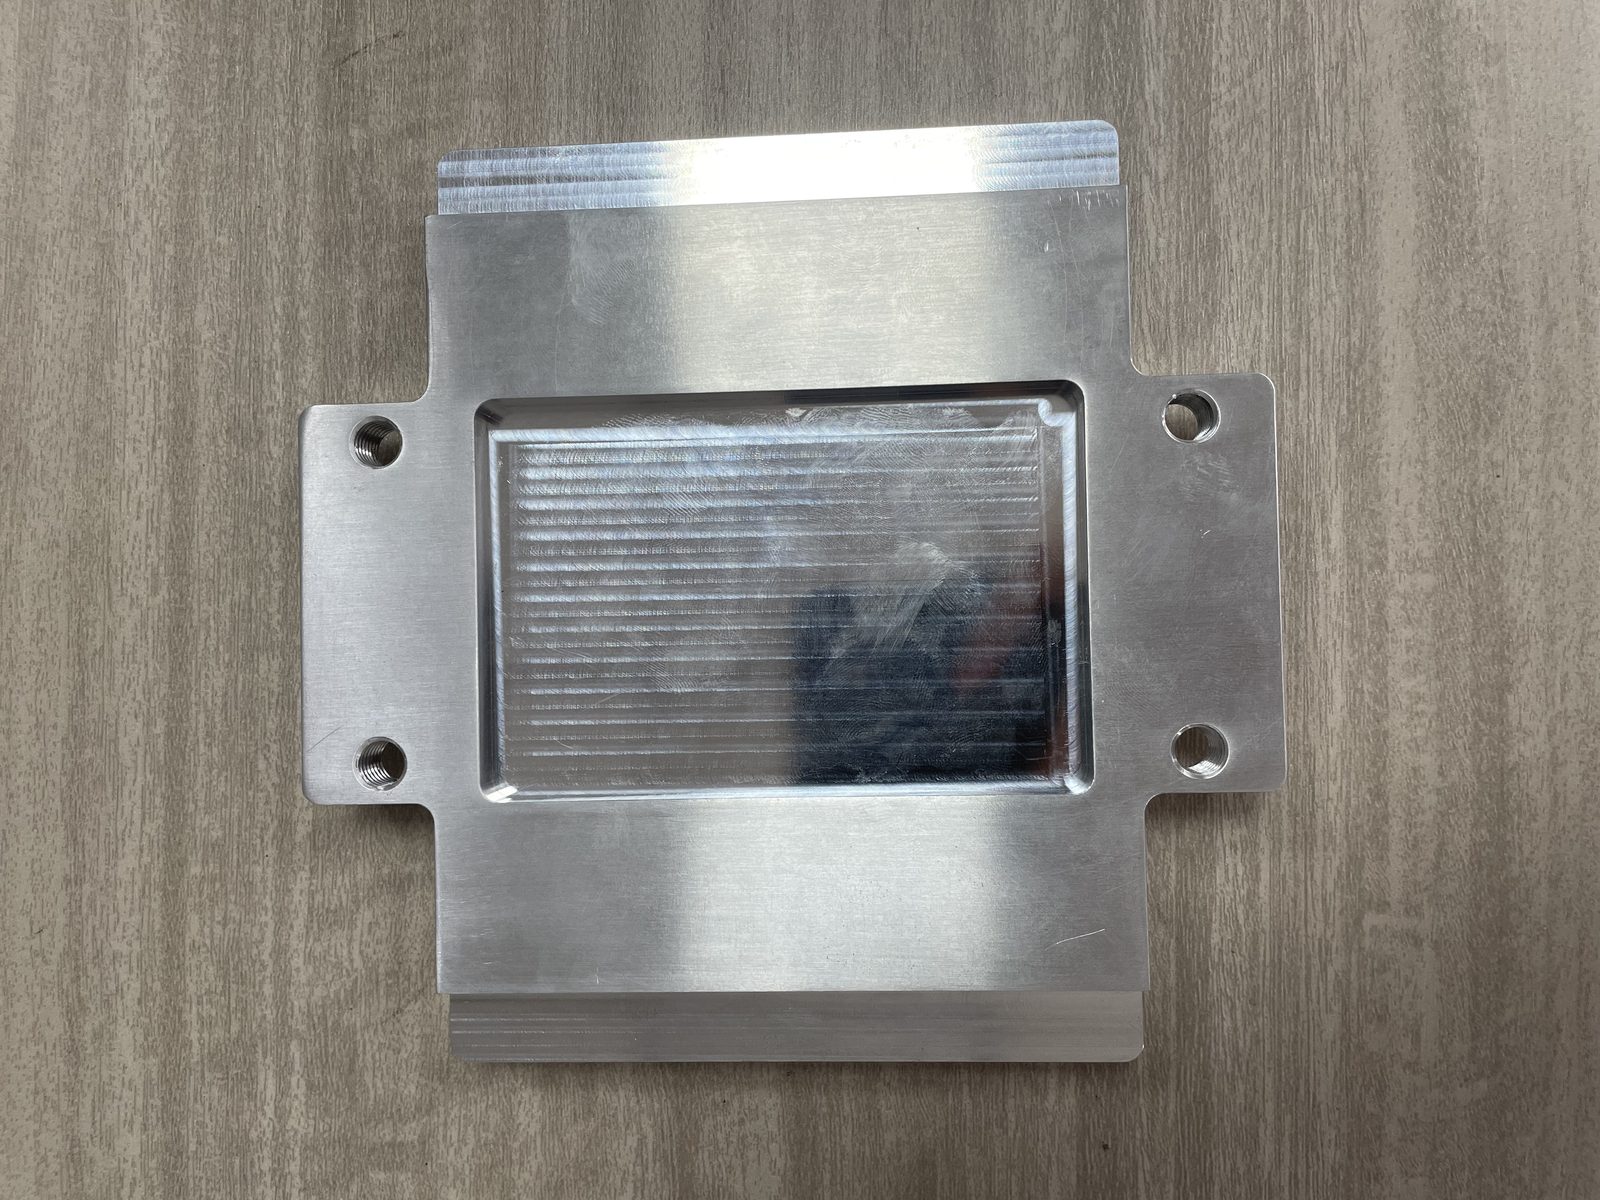
Où s'arrête une finition : faces externes finies, intérieur intact.
7. Modes de défaillance et ce qu'ils révèlent
Lorsqu'un lot de composants finis échoue à l'inspection finale du contrôle qualité, les chefs de ligne sautent souvent aux conclusions, en réglant les vitesses machine ou en jetant des charges de médias encore fonctionnelles. La plupart des échecs de tribofinition présentent des symptômes physiques clairs qui pointent directement vers un déséquilibre mécanique ou chimique précis. Défaut de surface observé | Mécanisme racine | Routine d'inspection en atelier | Action corrective | Taches troubles irrégulières et inégales ; halos décolorés sur les plats | Les marques de meulage grossier précédentes n'ont pas été nivelées ; ou le mélange de médias contient des débris usés et sous-dimensionnés. | Inspectez la surface en éclairage oblique à faible angle ; cherchez des rayures directionnelles courant sous le voile. | Renvoyez la charge à l'étape 1 de nivellement ; tamisez les médias usés sous-dimensionnés ; vérifiez la durée minimale de passe par étape. | La surface ne développe aucun lustre spéculaire ; reste gris foncé | Le dosage de compound chimique est épuisé ; déséquilibre acide ; ou l'eau d'atelier est excessivement dure. | Mesurez le pH à la vidange ; essuyez les pièces mouillées avec un chiffon blanc propre pour vérifier un redépôt sombre de copeaux métalliques. | Augmentez le dosage de compound frais ; installez une filtration adoucisseuse ; vérifiez le rinçage continu des lumières de vidange. | Arrondi excessif des arêtes ; trous de dégagement creusés en cuvette | La densité et la masse des médias sont trop élevées ; le temps de cycle est excessif ; ou les pièces roulent librement sans montage protecteur. | Mesurez le diamètre des trous et le profil de casse d'arête au comparateur optique par rapport au plan de la pièce maîtresse. | Passez à des médias plus petits et moins denses ; raccourcissez le cycle ; installez des séparateurs ou des montages cloisonnés. | Lignes de rayures brossées ondulées, croisées ou désorientées | Suivi linéaire mal guidé ; pièces ayant tourné pendant la passe de bande ; ou vitesse d'avance manuelle fluctuante sous la tête. | Tracez visuellement les rayures individuelles sur toute la longueur de la pièce par rapport à une règle droite. | Verrouillez les guides d'avance mécaniques ; maintenez une tension de bande constante et une vitesse de convoyeur régulière ; supprimez le guidage manuel. | Peau d'orange / distorsion spéculaire marbrée sur finition miroir | Chaleur de frottement localisée extrême pendant le polissage ; ou pression de brunissage excessive martelant le grain du métal. | Examinez le reflet sous un motif de grille ; cherchez une distorsion ondulée et bosselée rappelant la peau d'une orange. | Réduisez la pression de contact ; diminuez la fréquence d'entraînement du moteur ; augmentez le débit de refroidissement fluide pour éviter l'écoulement de surface par frottement. | Taches de thé rapides ou rouille flash dans les heures suivant le déchargement | Contamination par acier au carbone en suspension ; médias utilisés auparavant sur des pièces carbone ; ou séchage lent à l'air ambiant. | Réalisez un test ferroxyl standard ou une exposition à l'humidité de 24 h pour identifier les inclusions de fer libre sur la surface inoxydable. | Séparez totalement les médias inox des lignes acier carbone ; utilisez un rinçage de passivation acide dédié ; séchez immédiatement en force. |
Décomposition diagnostique : le « pourquoi » derrière les défaillances
#### Taches troubles et halos Quand une pièce satinée ou miroir présente des îlots ternes et troubles entourés de zones brillantes, la faute tient presque toujours à une coupe incomplète à l'étape 1. L'opérateur a vu la surface devenir uniformément brillante et a sorti la charge trop tôt. Les micro-crêtes élevées ont été brunies à plat, mais les vallées plus profondes laissées par la fraiseuse primaire ou la presse d'emboutissage grossière n'ont jamais été entièrement excisées. La tache trouble est la lumière diffusée par ces micro-vallées en creux et inachevées. #### La surface ne brille pas (redépôt de smut sombre) En traitement humide vibratoire et centrifuge, les copeaux d'inox abrasés sont microscopiques et réactifs. Si le débit de compound est réduit pour « économiser les produits chimiques », ou si les grilles de drainage se bouchent avec des éclats de médias, le bain devient une boue abrasive sale. Les pierres en mouvement martèlent cette poussière d'inox en suspension directement dans les pores microscopiques des pièces. Au lieu d'un lustre argenté éclatant, le lot ressort avec un aspect gris plomb, comme non lavé. #### Rouille flash sur acier inoxydable L'acier inoxydable ne devrait jamais rouiller dans des conditions ambiantes intérieures normales. Lorsque des pièces fraîchement polies développent de petites taches rougeâtres peu après leur sortie de la cellule de finition, l'un de deux événements de contamination s'est produit :
- Contamination croisée : la machine de finition, les cuves de lavage ou les pierres de média ont servi auparavant à ébavurer des pièces en acier au carbone ou en fonte ductile. Des particules de fer libre microscopiques incrustées dans le revêtement polyuréthane poreux des médias ont été martelées dans le substrat inoxydable, créant des cellules de rouille galvanique actives. Consacrez toujours des charges de médias et des équipements de revêtement distincts exclusivement au traitement de l'acier inoxydable.
- Séchage évaporatif lent : laisser des pièces mouillées sécher lentement à l'air sur un chariot d'atelier permet à l'eau du robinet chargée en chlorures de s'évaporer en cellules de gouttelettes chimiques concentrées, qui piquent le métal brut avant que son film d'oxyde passif puisse se reconstruire naturellement. Faites toujours passer immédiatement les pièces mouillées par un rinçage à l'eau déminéralisée propre et séchez-les instantanément avec des essoreuses centrifuges chauffantes, des tunnels de séchage à air chaud continu ou des tonneaux d'absorption à épis secs chauffés.
8. Comment vérifier que vous avez reçu le grade spécifié
Les litiges qualité entre usines de fabrication et baies de réception coûtent des milliers de dollars aux ateliers d'usinage en commandes refusées. Pour éviter les désaccords subjectifs sur les finitions visuelles, établissez un protocole de vérification documenté et opposable. ``` ─-------------------------------------------------------------------------------─ │ AUDIT DE VÉRIFICATION DE FINITION À LA RÉCEPTION │ ─-------------------------------------------------------------------------------─ │ │ │ 1. AUDIT VISUEL SOUS ÉCLAIRAGE CONTRÔLÉ │ │ Source : 1000–1500 lux, éclairage diffus blanc neutre 5000 K │ │ Méthode : tenir la pièce de production à côté du témoin maître conservé │ │ Angle de vue : comparer à 30°, 60° et 90° d'incidence │ │ │ │ │ v │ │ 2. MESURE AU PROFILOMÈTRE DE SURFACE │ │ Instrument : profilomètre à contact à palpeur calibré │ │ Longueur de coupure (λc) : réglée selon ISO 4288 d'après la rugosité attendue │ │ Tracés : prendre 3 tracés distincts (parallèle, perpendiculaire, 45° au bord) │ │ Critère : les paramètres de profil doivent tomber DANS la fenêtre min/max du plan │ │ │ │ │ v │ │ 3. PISTE D'AUDIT DOCUMENTAIRE │ │ Le procès-verbal de réception doit consigner : │ │ Lot de production / numéro de coulée │ │ Référence de série du témoin maître conservé │ │ Date d'étalonnage et réglage de coupure du profilomètre à palpeur │ │ Signature de l'inspecteur, date et décision finale (accepté/refusé) │ │ │ ─-------------------------------------------------------------------------------─ ```
Comparaison visuelle avec l'échantillon conservé
L'inspection visuelle ne doit jamais être réalisée au hasard sous des tubes fluorescents clignotants d'atelier ou en plein soleil. Inspectez les pièces dans une cabine d'inspection équipée d'un éclairage standard 5000 K (lumière du jour neutre) fournissant 1000 à 1500 lux de lumière diffuse. Tenez le composant de production directement à côté du témoin maître de finition conservé et sérialisé. Faites pivoter les deux pièces ensemble selon des angles d'incidence de 30°, 60° et 90° par rapport à la source lumineuse :
- Pour les surfaces brossées : vérifiez que les lignes de grain courent strictement parallèlement à la référence spécifiée, sans onduler ni dériver hors axe. Inspectez les limites d'extrémité pour vous assurer que le grain ne se perd pas près des chanfreins de bord.
- Pour les surfaces satinées : vérifiez que la surface présente un éclat diffus régulier et uniforme, sans aucune ligne de suivi de grain directionnelle, sans rayures zébrées ni marques de brunissage locales brillantes.
- Pour les surfaces miroir : vérifiez la netteté d'une cible quadrillée reflétée dans la surface. Cherchez une distorsion optique, un voile ou des tours circulaires récurrents laissés par des roues de polissage déséquilibrées.
Rugosité mesurée — ce qu'il faut demander à votre fournisseur
Lors de l'audit du dossier qualité d'un fournisseur, n'acceptez pas un certificat de conformité qui indique simplement « Finition de surface : OK ». Exigez les données de tracé d'inspection primaires :
- Longueur de coupure du filtre (λc (longueur d'onde de coupure)) : une lecture de rugosité sans longueur d'évaluation ni réglage de filtre identifiés n'a techniquement aucun sens. Une lecture prise avec une coupure 0.8 mm donnera un résultat mathématique différent de celle prise avec une coupure 2.5 mm sur la même surface physique. Vérifiez que leur laboratoire de contrôle qualité respecte les normes ISO 4288 pour le choix du filtre.
- Tracés de mesure multi-axes : sur les finitions brossées, un seul tracé parallèle au fond d'un sillon abrasif enregistrera une lecture artificiellement lisse. Le dossier d'inspection doit présenter des tracés au palpeur pris perpendiculairement à l'orientation du grain, là où l'instrument mesure les vraies hauteurs crête-à-vallée à travers les stries abrasives. Sur les surfaces satinées et isotropes, les tracés doivent être enregistrés selon plusieurs axes pour confirmer un sens non directionnel régulier.
Le dossier d'inspection qui évite les litiges
Pour éviter les litiges qualité récurrents entre les niveaux de la chaîne d'approvisionnement, établissez un procès-verbal de réception de finition non ambigu qui documente :
- Le numéro de plan, l'indice de révision et le code de suivi de la commande d'achat.
- L'identifiant précis du témoin physique conservé utilisé pour l'audit visuel.
- Le numéro de série étalonné et le rayon de pointe du palpeur du profilomètre utilisé pour la vérification.
- Les valeurs de rugosité mesurées haute et basse vérifiées sur trois emplacements de surface distincts.
- Une confirmation de contrôle obligatoire attestant que les protocoles de nettoyage et de passivation ont été réalisés avant l'emballage.
En capturant ces enregistrements objectifs, vous transformez le contrôle qualité de finition d'un débat visuel émotionnel en une base d'ingénierie répétable et défendable.
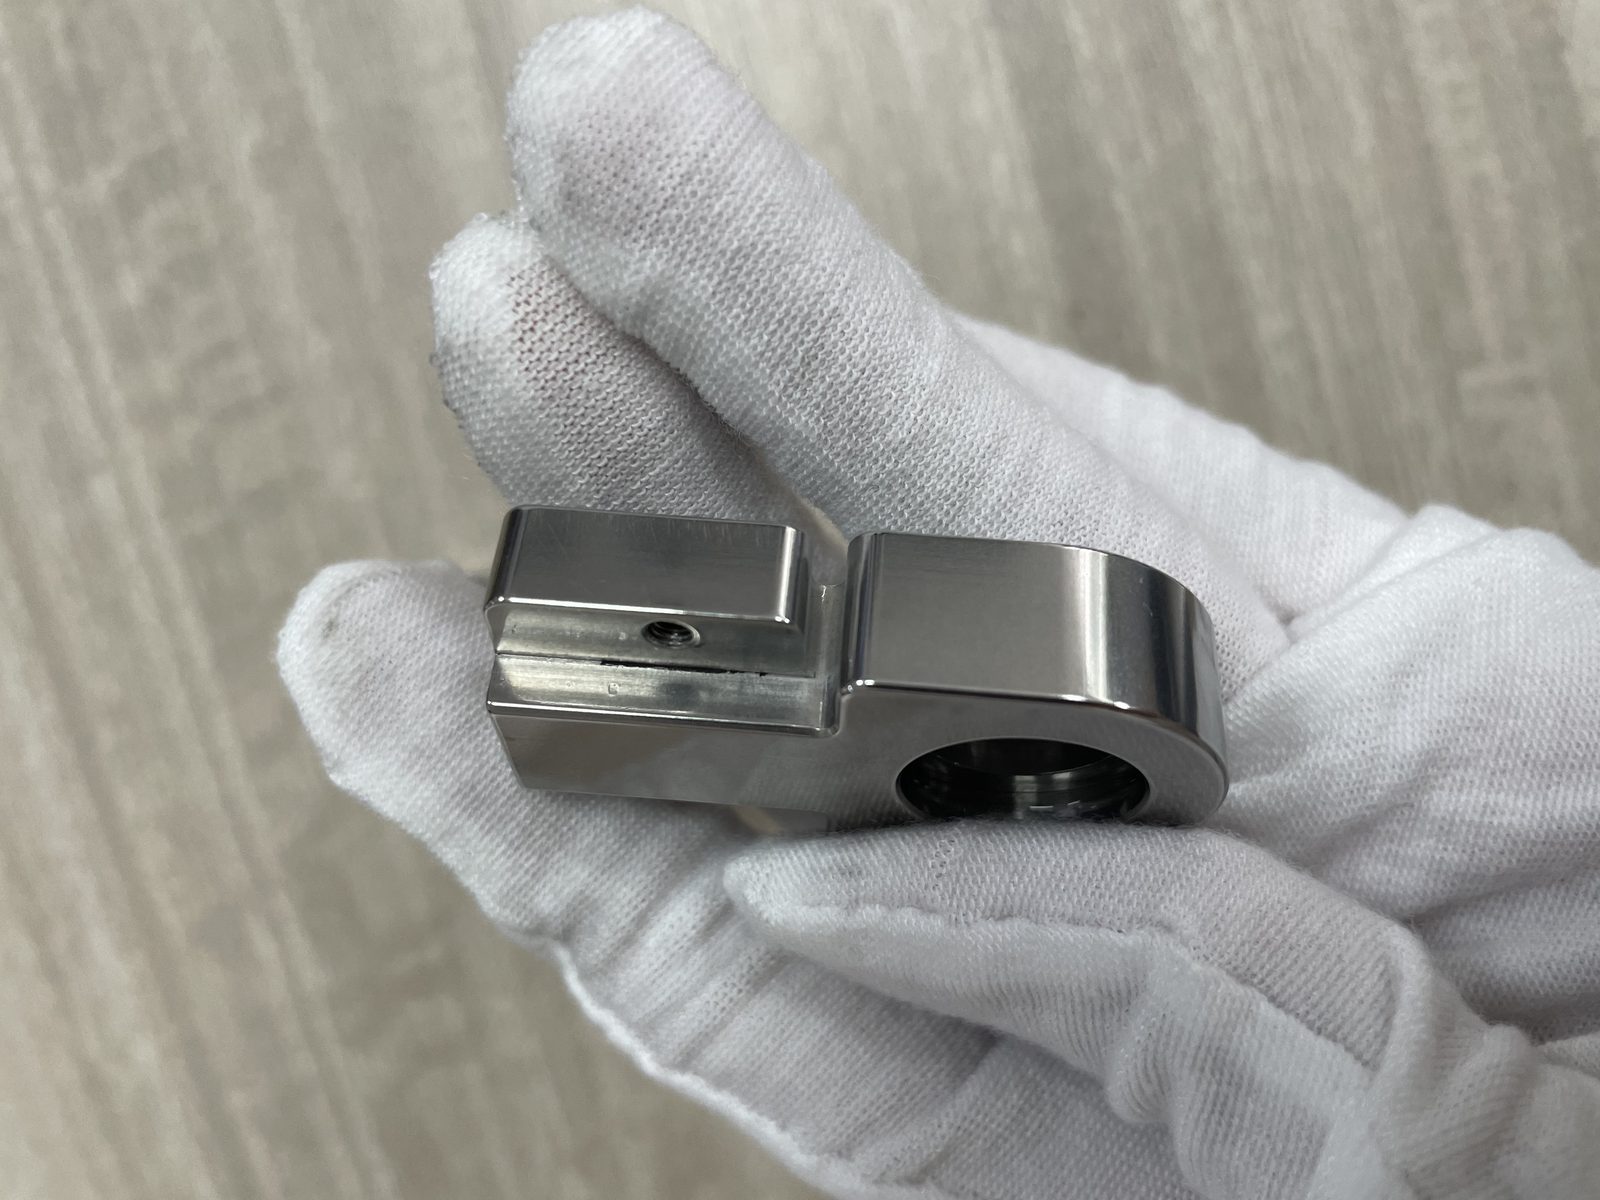
Finition miroir sur une pièce usinée — le grade que l'on peut remettre à un inspecteur.
9. Questions fréquentes (FAQ)
1. Le satiné est-il identique au brossé ?
Non. Si les termes sont souvent employés indifféremment dans la conversation, ils décrivent deux profils de surface distincts. Une finition brossée possède un grain (ou sens) volontaire, visible et unidirectionnel, créé par des abrasifs linéaires qui tracent des lignes parallèles sur le métal. Une finition satinée est non directionnelle ou multidirectionnelle, offrant un lustre mat, lisse et peu éblouissant, sans motif de grain parallèle.
2. Peut-on convertir une finition brossée en miroir sans réusiner ?
Oui, à condition que la pièce ait une épaisseur de paroi suffisante pour supporter l'enlèvement de matière nécessaire. Vous ne pouvez toutefois pas passer directement d'une surface brossée à un polissage miroir. Les micro-gorges linéaires parallèles de la surface brossée doivent d'abord être recoupées et complètement nivelées par des étapes de meulage intermédiaires (par exemple tonnelage plastique à grain fin ou linisage orbital) afin d'effacer la profondeur des vallées avant que les médias de brunissage miroir puissent révéler une véritable réflexion spéculaire.
3. Quelle finition spécifier pour une pièce manipulée quotidiennement ?
Pour les pièces à fort trafic soumises à un contact manuel régulier, à la manipulation d'outils ou à une usure par glissement de routine, une finition brossée (ASTM n° 4) ou une finition satinée non directionnelle fine constitue le meilleur choix d'ingénierie. Les rayures et abrasions de surface mineures subies en service quotidien se fondent naturellement dans le champ micro-texturé existant, alors qu'une finition miroir révélera immédiatement chaque rayure capillaire et chaque trace de doigt.
4. Une finition miroir coûte-t-elle plus cher à produire qu'une finition brossée ?
Oui. Produire une véritable finition miroir (ASTM n° 8) exige davantage d'étapes de fabrication séquentielles, des progressions de médias plus serrées, un équipement de brunissage haute densité spécialisé ou un polissage manuel qualifié au tour, ainsi qu'un nettoyage méticuleux entre les étapes pour éviter toute contamination croisée de grain. Par conséquent, le coût de fabrication et d'inspection par pièce d'une véritable finition miroir est nettement plus élevé que celui d'une pièce brossée ou satinée intermédiaire.
5. Peut-on obtenir une finition régulière sur des pièces de lots différents ?
Oui, mais uniquement si votre plan remplace les étiquettes génériques par une spécification opposable en quatre champs : une classification normative industrielle, une référence à un témoin maître physique conservé, une fenêtre d'acceptation de rugosité mesurée convenue et une direction de sens déclarée. En production de masse, le traitement des pièces dans des systèmes automatisés de finition vibratoire ou centrifuge offre une régularité lot à lot bien supérieure à celle obtenue en s'appuyant sur des opérateurs de meulage manuel.
6. Que faire si le « n° 4 » de mon fournisseur ne correspond pas à celui de mon fournisseur précédent ?
L'ASTM A480 autorise une large fenêtre abrasive dans la définition de son n° 4. Si deux fournisseurs interprètent cette norme avec des types de médias abrasifs différents (alumine contre carbure de silicium, par exemple) ou des progressions de grain différentes, leurs pièces physiques seront différentes. Pour résoudre cet écart, fournissez à vos fournisseurs un témoin de référence physique identique, auditez leur progression de médias de meulage et inscrivez une fenêtre de rugosité mesurée stricte ainsi qu'une spécification de sens de grain sur le plan de la pièce.
Audit technique et prochaines étapes pour votre équipe
Combler l'écart entre l'intention de conception et le matériel fini exige de traiter la finition de surface comme une discipline de machine-outil maîtrisée, et non comme une réflexion après coup.
- Auditez votre bibliothèque de plans : recherchez dans votre base CAO active les prescriptions héritées du type « polir selon convenance », « polir brillant » ou « finition satinée » isolée. Révisez ces plans pour y intégrer la structure en quatre champs : norme, référence de témoin physique conservé, fenêtre de rugosité mesurée et direction du sens de grain.
- Établissez des témoins limites physiques : fabriquez ou procurez des témoins de finition maîtres certifiés pour vos alliages actifs. Conservez les étalons de référence maîtres dans votre laboratoire qualité sous conditions climatiques contrôlées, et délivrez des témoins de travail sérialisés en double à vos ateliers mécaniques principaux et à vos baies de réception.
- Alignez la gamme de production sur la géométrie : reconnaissez les limites de passage à l'échelle de la finition manuelle. Pour les tôles planes et les cadres carrés simples, le linisage automatisé à bande large linéaire reste la référence. Pour les composants tridimensionnels complexes, de précision et de grande série, évaluez le passage à des systèmes automatisés de tribofinition vibratoire ou à des équipements de finition centrifuge haute énergie pour garantir des cassages d'arêtes répétables, des lustres satinés non directionnels uniformes et un brunissage miroir sur de grands volumes de production.
Fondée à Xiamen en 1992, notre usine conçoit et construit des équipements automatisés de finition en masse sous certification ISO 9001 (certificat 00726Q01571R001, valable jusqu'en juin 2, 2029) et selon les normes européennes CE (valables jusqu'en juillet 24, 2028 sur 21 plateformes de machines). Soutenus par 24 droits de propriété intellectuelle chinois accordés (dont 1 brevet d'invention, 17 brevets de modèle d'utilité et 6 brevets de dessin ou modèle), nos plateformes d'équipement couvrent 6 lignes de machines distinctes, avec des délais de livraison standard de 25–35 jours et des systèmes sur mesure livrés en 45–60 jours. Pour discuter des volumes de cuve, des formulations de médias ou de l'intégration de lignes de procédé pour votre usine, explorez notre répertoire complet de machines pour les équipements de tribofinition, ou contactez notre équipe d'ingénierie technique pour examiner la géométrie de vos composants, la nuance de matériau et vos cadences de production cibles.
 +86-592-2381506


 Réseau IPv6 pris en charge
