


Machine à tonneaux centrifuges : comment elle fonctionne et comment la spécifier
Une machine à tonneaux centrifuges n'est pas une machine vibrante plus rapide. C'est une géométrie différente, qui échange la commodité du chargement contre la pression de contact, et cet échange modifie les pièces auxquelles elle convient.
Si vous hésitez encore entre les trois voies de finition — tonneau rotatif, vibratoire ou centrifuge — cette décision appartient à une autre page : machines de polissage à tonneau. Si vous avez déjà restreint le choix à la famille centrifuge et devez maintenant trancher entre le type à disque et le type à tonneau, la comparaison se trouve ici : tonneau centrifuge ou disque centrifuge. Cette page part du principe que le type à tonneau est votre candidat et traite de son fonctionnement, des cas où il est le mauvais choix et de la rédaction d'un cahier des charges.
Ce que fait réellement une machine à tonneaux centrifuges
Les acheteurs qui recherchent une machine de finition à tonneaux centrifuges ont généralement des pièces trop longues à traiter dans un bol vibrant ou qui s'abîment dans un tonneau classique. Un tonneau centrifuge — ou tonneau de polissage centrifuge — résout les deux problèmes par la force centrifuge planétaire, en offrant la pression de contact la plus élevée de nos machines de finition à tonneau.
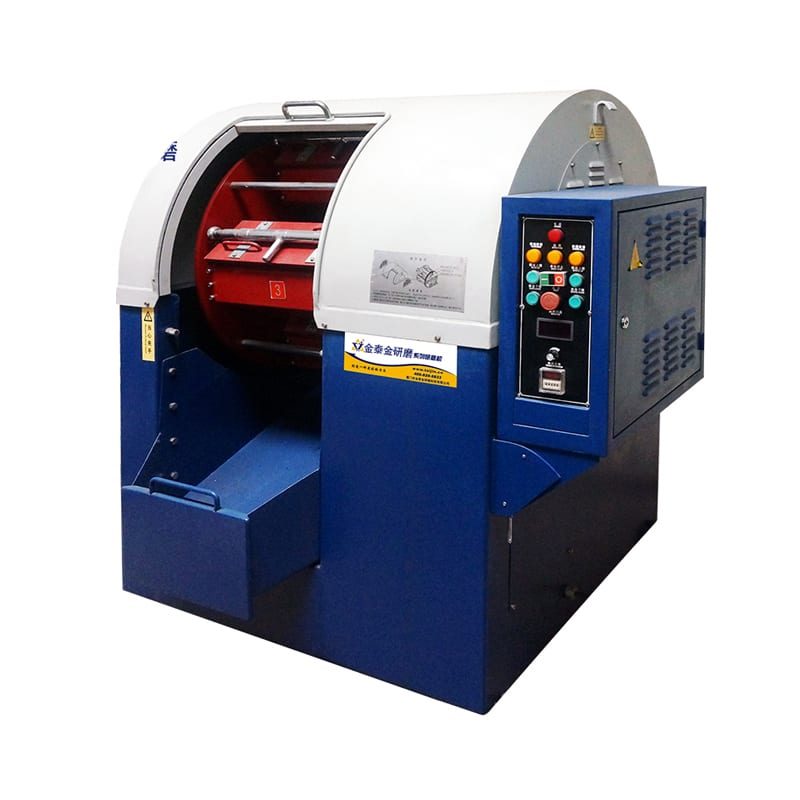
Les trois mouvements réunis dans une seule machine : tourelle, tonneaux, médias
Une machine à tonneaux centrifuges fonctionne comme une grande roue à grande vitesse, combinant trois mouvements simultanés dans un même bâti :
- Rotation de la tourelle principale : Une roue de tourelle centrale tourne sur un arbre horizontal et emporte des tambours étanches sur sa périphérie.
- Contre-rotation des tonneaux : Des courroies, des chaînes ou des engrenages entraînent chaque tambour sur son propre axe, en sens inverse de la tourelle principale.
- Coulissement des médias compactés : Dans chaque tambour, les pièces, les médias, l'eau et le compound sont plaqués contre la paroi extérieure tout en coulissant régulièrement.
Pourquoi les tonneaux tournent en sens inverse
Si les tambours étaient fixes sur la tourelle, la force centrifuge plaquerait pièces et médias contre la paroi extérieure comme du linge dans une essoreuse. La contre-rotation de chaque tonneau ramène la masse compactée autour de l'axe du tambour pour former un paquet dense en coulissement, ce qui donne une abrasion par glissement pur, sans collisions de pièces en suspension.
Ce que le régime à haute gravité change par rapport à une machine vibrante
Dans un bol vibrant, la pression de coupe ne provient que de la gravité normale et du poids des médias. Dans un tonneau centrifuge, la rotation planétaire engendre plusieurs fois la gravité normale à l'intérieur de chaque tambour, ce qui modifie le comportement du procédé de trois façons :
- Enlèvement de matière plus rapide : La pression de contact multipliée enfonce les grains abrasifs dans les bavures tenaces d'inox ou de titane que les bols vibrants polissent à peine.
- Séparation pièce à pièce : Le paquet de médias étant comprimé sous forte charge, les pièces restent piégées et amorties dans la matrice de médias au lieu de heurter les pièces voisines.
- Texture de surface isotrope : Le coulissement multidirectionnel sous haute pression produit une finition uniforme et non directionnelle, souvent appelée finition iso centrifuge, sur les engrenages, les roulements et les implants médicaux.
D'où vient le nom « Harperizing »
Les anciens plans aérospatiaux et médicaux prescrivent souvent le « Harperizing » plutôt que la finition à tonneaux centrifuges. Du nom de la société Harper, le terme désigne simplement le tonnelage centrifuge planétaire dans un tambour étanche à contre-rotation.
Les deux familles cachées sous le nom « centrifuge »
Les acheteurs qui recherchent une machine de finition centrifuge ou une machine de polissage centrifuge confondent souvent les deux architectures distinctes qui partagent cette étiquette : les machines à tonneau et les machines à disque.
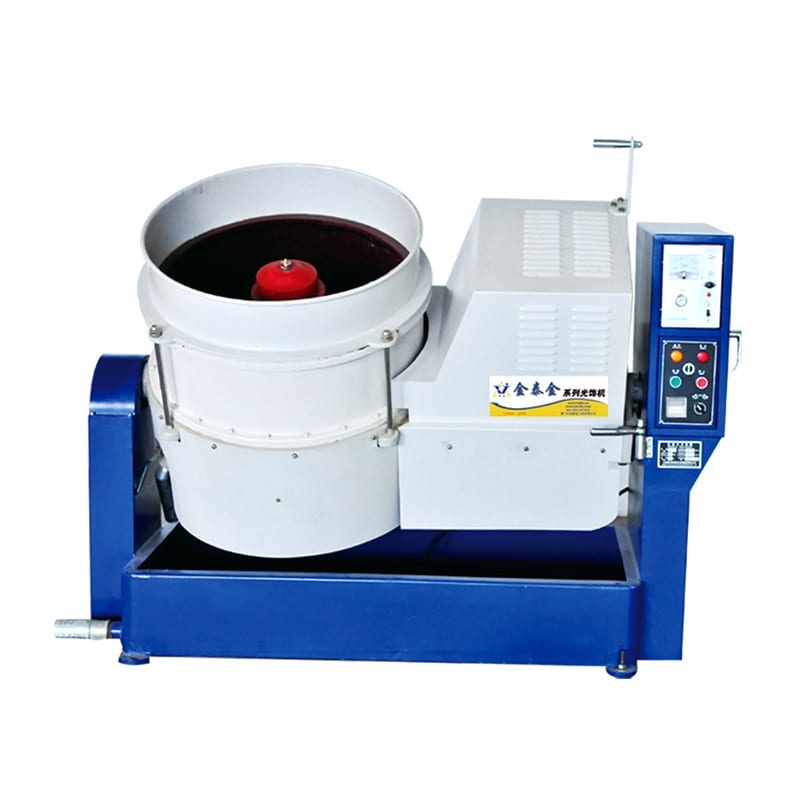
Machines à tonneau — des tambours étanches sur une tourelle
Dans une machine à tonneaux centrifuges, comme notre série OBD-BJ, les chambres sont des tambours polygonaux fermés et garnis de caoutchouc, montés autour d'une tourelle rotative. L'opérateur charge une quantité dosée de médias, de pièces, d'eau et de compound, verrouille le couvercle étanche et lance un cycle en tambour fermé.
Machines à disque — une cuve ouverte avec un disque rotatif au fond
Dans une machine de finition à disque centrifuge — ou finisseuse à disque centrifuge, comme notre série CF de la gamme machines de finition à disque — une cuve ouverte en polyuréthane repose au-dessus d'un disque de fond rotatif. Ce disque entraîne pièces et médias dans un roulement continu.
Pourquoi elles ne sont pas interchangeables
Ces deux machines ne sont pas interchangeables. Une machine à disque ouvert rince en continu, se charge vite et s'automatise facilement, mais l'intervalle entre le disque rotatif et la paroi fixe peut pincer les pièces très fines.
Une machine à tonneau enferme le lot dans un tambour clos, sans intervalle de disque, et développe une pression de coulissement plus élevée pour les coupes lourdes ou le brunissage miroir. La contrepartie est un déchargement de lot plus lent entre les cycles.
Quelle machine pour quelle pièce
Choisissez une machine à disque pour les lots volumineux de petites pièces embouties ou de raccords robustes exigeant un ébavurage rapide et des délais courts. Choisissez un tonneau centrifuge lorsque les pièces sont délicates, fines ou de grande valeur, lorsqu'il faut un rayon prononcé ou un brunissage miroir, ou lorsque des bords minces viendraient se coincer dans l'intervalle du disque.
Quand le tonneau centrifuge est la bonne réponse (et quand il ne l'est pas)
La plupart des brochures donnent l'impression qu'une machine d'ébavurage centrifuge peut traiter toutes les pièces de votre atelier. En réalité, le tonnelage planétaire à haute énergie a des limites physiques nettes.
Quatre conditions qui désignent le tonneau centrifuge
Un polisseur centrifuge est le meilleur candidat lorsque votre travail remplit une ou plusieurs de ces quatre conditions :
- Petites pièces de grande valeur qui ne tolèrent aucun choc : Plaques osseuses, brackets dentaires, boîtiers de montre et raccords aérospatiaux restent séparés dans les médias compactés.
- Alliages difficiles qui bloquent les bols vibrants : Titane, Inconel, aciers à outils et nitinol réagissent vite à la pression de coulissement à haute gravité.
- Prépolissage isotrope ou brunissage miroir : Aubes de turbine, implants et dents d'engrenage reçoivent un lissage uniforme sur les pieds et les flancs.
- Pièces embouties fines qui coincent les intervalles de disque : Clapets de compresseur, cales et petites rondelles restent en sécurité dans un tambour étanche.
Trois conditions qui l'écartent
À l'inverse, trois configurations de pièces vous indiquent immédiatement qu'un tonneau centrifuge est la mauvaise machine :
- Pièces moulées grandes, volumineuses ou lourdes : L'ouverture des tonneaux et le diamètre des tambours limitent la taille des pièces. Une pièce sans dégagement suffisant pour les médias marquera le revêtement ou heurtera la paroi.
- Arbres longs, profilés ou plaques planes larges : Les pièces allongées ne peuvent pas culbuter dans un tambour compact et relèvent d'un vibrateur à cuve rectangulaire.
- Trous borgnes profonds et étroits à ébavurer au fond : Les médias céramiques ou plastiques compactés ne circulent pas jusqu'au fond d'un alésage borgne profond ; utilisez plutôt des aiguilles magnétiques.
Utilisez le tableau de décision à quatre colonnes ci-dessous pour vérifier si votre pièce a sa place dans un tonneau centrifuge.
| Situation de votre pièce | Tonneau centrifuge adapté ? | Pourquoi cela fonctionne ou échoue | Meilleure alternative sinon |
|---|---|---|---|
| Petites pièces de précision exigeant un lustre miroir sans choc | Oui | Les médias compactés amortissent les pièces et évitent les collisions | Aucune pour un traitement en lot libre |
| Trous traversants et rainures en retrait à ébavurer | Oui | La force de coulissement élevée pousse les médias fins dans les rainures | Finisseuse à aiguilles magnétiques pour trous ultra-fins |
| Pièces moulées lourdes ou bâtis structurels | Non | Le diamètre du tambour et l'ouverture du couvercle limitent l'encombrement des pièces | Vibrateur à cuve rectangulaire ou finisseuse à entraînement |
| Arbres, tiges ou tôles planes | Non | Longueur de tambour insuffisante pour que les pièces roulent librement | Vibrateur linéaire à cuve ou ponceuse à large bande |
| Petites pièces embouties uniformes en grand volume à ébavurer vite | Oui | La pression de contact élevée élimine les bavures en cycles courts | Finisseuse à disque centrifuge pour un déchargement plus rapide |
| Pièces complexes à parois minces sujettes à l'écrasement | Sous conditions | Une vitesse de tourelle excessive ou des médias lourds peuvent déformer les parois | Tonneau à vitesse variable en régime bas ou tonneau rotatif |
| Alésages borgnes profonds avec bavures au fond | Non | Les médias compactés pontent au-dessus des ouvertures borgnes profondes | Finition à aiguilles magnétiques ou ébavurage thermique |
La comparaison honnête avec la finition vibratoire
Les acheteurs demandent souvent si un tonneau centrifuge remplacera leur machine de finition vibratoire existante. Aucune des deux machines ne remplace l'autre.
La finition vibratoire travaille à plus basse énergie sur des cycles plus longs, en cuve ouverte, et convient aux pièces moyennes et grandes faciles à charger au palan. La finition à tonneaux centrifuges concentre une forte force de coulissement dans un tambour étanche compact, pour les pièces petites, difficiles ou délicates. Avoir les deux machines dans le même atelier est normal : les bols vibrants traitent l'ébavurage courant et les grosses pièces moulées, tandis que le tonneau centrifuge traite les alliages difficiles, les pièces chirurgicales et le brunissage fin.
Comment spécifier la machine
Lorsque vous travaillez avec une société de polissage centrifuge ou un constructeur de machines, le cahier des charges part de votre pièce et non d'un code de brochure. Dans notre usine de Xiamen, fondée en mille neuf cent quatre-vingt-douze, nous construisons des équipements sur vingt et une plateformes de machines et six lignes de produits, appuyés par vingt-quatre droits de propriété intellectuelle chinois agréés.
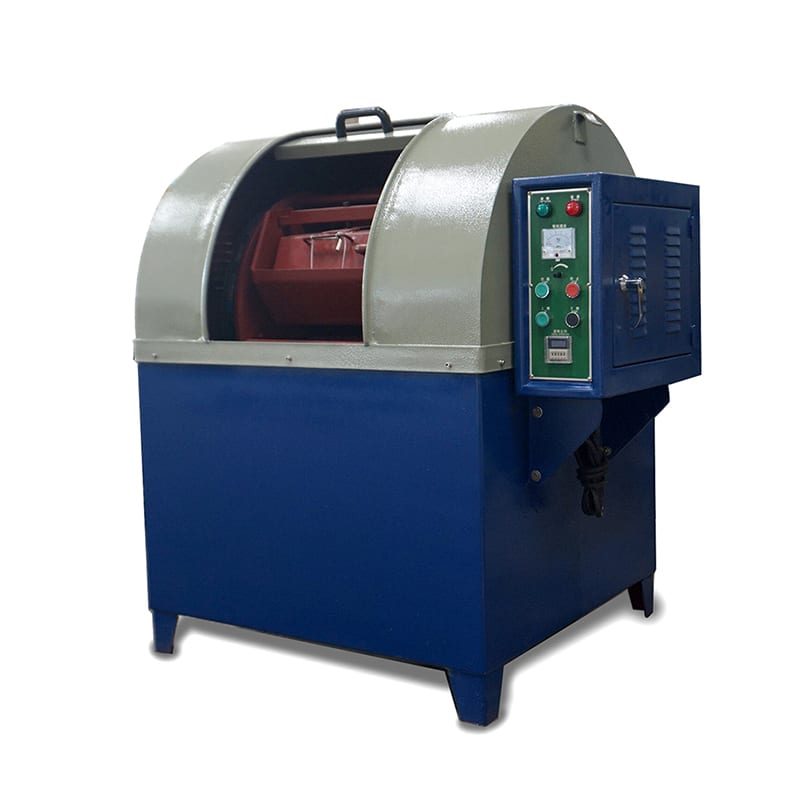
Partez de la pièce, pas de la machine
Avant d'examiner les tailles de tourelle, fixez quatre données sur votre pièce de production :
- Taille maximale de la pièce : Le diamètre et la longueur internes du tambour doivent laisser un dégagement de médias suffisant autour de la plus grande diagonale de la pièce.
- Poids du lot et débit : Le volume total par poste et la taille des lots déterminent la capacité du tambour.
- Alliage et rigidité des parois : Les pièces embouties en laiton mince et l'acier à outils trempé exigent des pressions de contact différentes.
- Niveau de surface visé : Un ébavurage en une seule étape demande une seule granulométrie de médias, tandis qu'une finition miroir impose des changements de médias en plusieurs étapes.
Nombre de tonneaux et volume — ce que disent les chiffres
Les machines à tonneaux centrifuges sont généralement construites avec deux, quatre ou six tambours sur la tourelle. Une erreur courante consiste à croire que plus de tonneaux signifie automatiquement une production plus élevée.
Plus de tonneaux ne veut pas toujours dire une meilleure machine. Ajouter des tambours réduit le diamètre de chacun et limite la taille des pièces, même si cela permet à un atelier de traiter des lots distincts dans un seul cycle équilibré. Concentrez-vous sur la charge utile totale par lot et sur la fréquence des changements de lot.
Plage de vitesse et de contrôle — ce dont vous avez réellement besoin
Une machine à vitesse fixe n'est acceptable que si votre usine traite chaque jour exactement la même pièce en acier embouti. Dès que vous traitez plusieurs géométries de pièces, alternez coupe et brunissage ou traitez des pièces à parois minces, un variateur de fréquence s'impose.
La vitesse variable permet aux opérateurs de travailler à tourelle rapide pour l'ébavurage initial et plus lentement pour un affinage doux ou des pièces délicates, tandis que la commande PLC positionne les tambours à hauteur de chargement par impulsions.
Chargement, déchargement et séparation
Ne spécifiez jamais un tonneau centrifuge sans avoir prévu comment les pièces et les médias entrent et sortent des tambours. Contrairement à un bol vibrant ouvert, les tonneaux centrifuges étanches doivent être ouverts et vidés entre les lots.
Les petites unités utilisent des tambours déposables, tandis que les unités industrielles comme notre plateforme OBD-BJ à séparation automatique basculent les tambours au-dessus d'un crible vibrant motorisé. Lorsque les lots changent souvent, la vitesse de déchargement dicte la production journalière.
La liste de vérification du cahier des charges
Avant de demander une offre formelle, confirmez ces huit points sur votre fiche de spécification :
- Dimensions et poids des pièces : Plans de vos pièces les plus grandes, les plus petites et les plus fragiles.
- État initial de la matière : Usinée, emboutie, moulée, découpée au laser ou traitée thermiquement.
- Objectif de surface : Ébavurage des arêtes, préparation mate avant placage ou brunissage miroir.
- Volume et fréquence des lots : Tailles de lots et rotations journalières.
- Mode de déchargement des tambours : Tambours déposables pour les petits lots ou tambours basculants avec criblage motorisé.
- Commandes VFD et PLC : Mémorisation de recettes pour les vitesses de tourelle et les minuteries de cycle.
- Séparateurs de tonneau : Cloisons internes pour isoler les pièces délicates.
- Utilités de l'usine : Alimentation électrique, eau de rinçage et évacuation avec décantation.
Médias et compound dans une machine à haute énergie
Vous ne pouvez pas prendre des médias vibratoires grossiers et du savon dans un vibrateur à cuve pour les verser dans un tonneau centrifuge. L'environnement à haute gravité qui règne dans un tambour étanche modifie l'usure des médias et le comportement du compound.
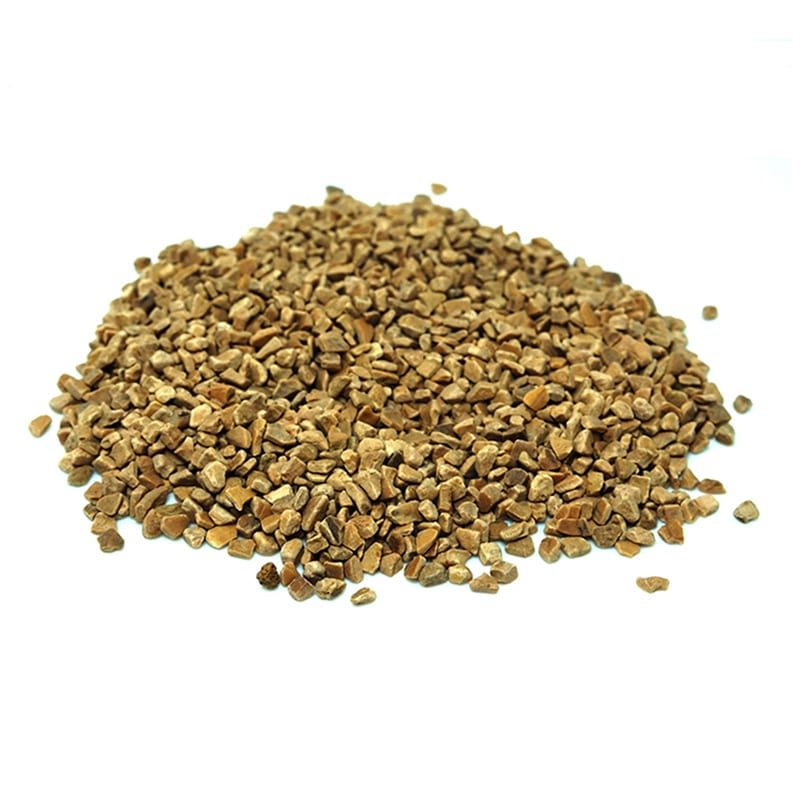
Pourquoi le choix des médias est plus restreint que sur une machine vibrante
Les quartiers de céramique grossiers et coupants qui fonctionnent dans un bol vibrant se réduisent en gravier et raient les pièces sous la pression centrifuge à haute énergie.
Les tonneaux centrifuges exigent des médias abrasifs plus petits, plus denses et plus doux — cylindres céramiques fins, sphères, cônes à coupe d'angle ou médias plastiques haute densité pour l'aluminium et le laiton. La force de la tourelle multipliant la pression de contact, les médias fins coupent vite dans un tonneau centrifuge tout en laissant un profil de surface bien plus lisse. Pour en savoir plus sur les formes de médias, consultez notre guide de sélection des médias pour tonneau vibrant.
Médias non abrasifs pour le travail miroir
Pour un lustre miroir sur des bijoux, des lunettes de montre ou des instruments médicaux, les ateliers passent à des médias de finition en acier non abrasifs, à des billes de porcelaine ou à des coques de noix sèches. Les médias non abrasifs n'enlèvent aucun métal : ils écrasent à froid les micro-pics en une réflexion miroir.
Ce que le compound doit faire différemment à haute gravité
Dans un tambour étanche, sans écoulement de drainage continu pendant le cycle, l'eau et les compounds de finition doivent résister à un frottement intense et à une forte production de copeaux :
- Stabilité thermique et lubrification élevées : La force de coulissement multipliée génère une chaleur rapide dans un tambour clos garni de caoutchouc, ce qui exige un film lubrifiant robuste pour éviter le glaçage.
- Forte suspension des copeaux : Les fines métalliques abrasées ne pouvant pas s'évacuer pendant la rotation, le compound doit les maintenir en suspension pour qu'elles ne se réincrustent pas dans les pièces.
- Chimie à faible mousse : Un excès de mousse ou de gaz dans un tonneau étanche crée une pression sous le couvercle et prive la zone de coulissement de lubrification.
La séquence en trois étapes
Atteindre une finition avant placage ou miroir dans un tonneau centrifuge suit une séquence stricte en trois étapes, qui ne peut pas être sautée :
- Étape un — Coupe : Des médias céramiques fins et denses et un compound de coupe éliminent les bavures et les marques d'outil.
- Étape deux — Affinage : Des médias plastiques lisses ou une céramique fine affinent la surface en une base satinée régulière.
- Étape trois — Brunissage : De la porcelaine non abrasive, des médias acier ou des coques de noix sèches compriment la base satinée en un éclat miroir.
Modes de défaillance propres aux machines centrifuges
Lorsqu'un lot en tonneau centrifuge se passe mal, la haute énergie amplifie vite l'erreur. Un réglage erroné qui se voit à peine dans un bol vibrant peut plier des pièces minces ou user les revêtements en quelques passes.
Diagnostiquer les défauts de haute énergie avant de mettre les pièces au rebut
Avant de modifier votre recette de médias, vérifiez toujours trois bases mécaniques sur un tonneau centrifuge. Contrôlez le niveau de remplissage total des tambours, le réglage de vitesse de la tourelle et l'équilibrage des masses entre les tambours opposés de la roue.
Le tableau de dépannage à quatre colonnes
Utilisez le tableau de diagnostic ci-dessous pour identifier et corriger les défaillances propres aux équipements à tonneaux centrifuges.
| Symptôme de surface ou de machine | Cause racine | Contrôle en atelier | Action corrective |
|---|---|---|---|
| Les pièces ressortent pliées ou marquées sur les parois minces | Vitesse de tourelle trop élevée, tambour sous-rempli ou médias trop lourds | Comparez les zones déformées à l'épaisseur de paroi et au taux de remplissage | Réduisez la vitesse de tourelle par variateur, augmentez la part de médias ou passez à des médias plastiques plus légers |
| Les trous ou rainures internes retiennent encore des bavures | Taille de média trop grande pour entrer dans les trous ou pièces imbriquées | Vérifiez si les médias pontent au-dessus des ouvertures | Passez à des cônes ou des aiguilles plus petits et réduisez la densité de chargement des pièces |
| Des rayures profondes ou des stries grossières apparaissent | Médias trop coupants pour la pression à haute gravité ou contenant des éclats écrasés | Tamisez un seau de médias pour détecter les fragments brisés | Éliminez par tamisage les éclats écrasés et passez à une céramique plus fine et plus ronde |
| La surface devient trouble au lieu d'atteindre le miroir | L'étape finale a utilisé des médias abrasifs ou des copeaux sales ont contaminé le tambour | Vérifiez si les médias de finition contiennent du grain abrasif | Rincez soigneusement les revêtements du tonneau et utilisez des médias non abrasifs pour le brunissage |
| Le revêtement polyuréthane du tonneau s'use prématurément | Tambours utilisés avec un volume de remplissage insuffisant ou un grain non lubrifié | Mesurez la hauteur totale de charge dans le tambour avant de fermer | Maintenez un niveau de remplissage correct et dosez suffisamment de compound lubrifiant |
| Les résultats varient d'un tonneau à l'autre | Dosage d'eau inégal, courroies d'entraînement détendues ou usure inégale des médias | Échantillonnez et comparez séparément les pièces de chaque tambour | Contrôlez la tension des courroies de contre-rotation et standardisez le dosage du compound |
Coût : ce qui le détermine
Lorsque les bureaux d'études évaluent une installation de tonneaux centrifuges, ne regarder que le prix d'achat de la machine rate la réalité d'exploitation. Le coût total du procédé provient de cinq postes qui se comportent différemment des lignes vibratoires ouvertes.
Cinq postes de coût dans une installation centrifuge
Toute exploitation de tonneaux centrifuges paie cinq composantes de coût récurrentes :
- Amortissement de l'équipement : Coût d'investissement fixe de la tourelle, de l'entraînement de contre-rotation et du crible, réparti sur le volume de lots.
- Usure des médias : Les médias céramiques ou acier haute densité coûtent plus cher à l'achat et s'usent plus vite sous pression multipliée.
- Dosage du compound : Compounds liquides très lubrifiants et eau dosés par lot.
- Main-d'œuvre de rotation : Temps opérateur consacré à ouvrir les couvercles, vider les tambours et cribler les pièces.
- Rebut et reprise : Risque de sur-coupe ou de déformation des pièces si la vitesse et les minuteries sont mal configurées.
Pourquoi le temps de cycle ne dit pas tout
Les brochures se vantent souvent qu'un tonneau centrifuge finit les pièces en une fraction d'un cycle vibratoire. C'est physiquement vrai tant que la tourelle tourne, mais les responsables d'atelier paient un temps porte à porte, et pas seulement un temps de rotation.
Un tonneau centrifuge a un cycle court, mais le chargement, le verrouillage des couvercles, le vidage et le criblage prennent plus de temps que le déchargement d'un disque centrifuge ou d'un bol vibrant. Quand les lots sont petits et changent souvent, le temps gagné pendant la rotation est absorbé par la manutention manuelle des tambours.
Où le volume change l'économie
L'économie du tonneau centrifuge brille sur les pièces de précision de grande valeur comme les implants et les aubes de turbine, là où les bols vibrants sont insuffisants, ainsi que sur les lots récurrents utilisant des tambours basculants automatiques avec criblage vibrant.
Gardez nos limites de fabrication en tête lorsque vous préparez votre budget : nous construisons des machines de finition de masse, des médias et des compounds. Nous ne proposons pas de traitement de pièces sous-traité, de galvanoplastie, d'anodisation, de sablage, de traitement thermique ni d'outils de polissage à main.
Questions fréquentes sur la finition à tonneaux centrifuges
Quelle différence entre un tonneau centrifuge et un disque centrifuge ?
Une machine à tonneaux centrifuges monte des tambours étanches autour d'une roue de tourelle verticale et presse pièces et médias en un paquet dense à haute pression, idéal pour les composants délicats, minces ou de haute précision. Une machine à disque centrifuge utilise une cuve fixe ouverte avec un disque de fond rotatif, échangeant la pression maximale contre un chargement plus rapide et une automatisation plus simple sur de petites pièces robustes.
Une machine à tonneaux centrifuges peut-elle produire une finition miroir ?
Oui, dans les limites de la finition de masse. Passer d'une coupe céramique fine à un affinage plastique, puis finir avec de la porcelaine non abrasive, des médias acier ou des coques de noix sèches, donne un lustre miroir brillant sur les boîtiers de montre, les bijoux et les implants. Les plaques optiques parfaitement planes exigent encore un rodage plan.
Quelles pièces ne doivent pas entrer dans un tonneau centrifuge ?
Ne chargez pas de grosses pièces moulées qui dépassent le dégagement du tambour, d'arbres longs ou de panneaux plats qui ne peuvent pas culbuter dans le tonneau, ni de pièces dont les bavures se cachent au fond d'alésages borgnes profonds. Les tubes à parois minces et délicats doivent aussi tourner à vitesse de tourelle réduite pour que le poids des médias compactés ne déforme pas les parois.
En quoi la finition à tonneaux centrifuges diffère-t-elle de la finition vibratoire ?
La finition vibratoire secoue une cuve ouverte à gravité normale pour un ébavurage doux et polyvalent sur de nombreuses tailles de pièces. La finition à tonneaux centrifuges fait tourner des tambours étanches à contre-rotation à plusieurs fois la gravité normale : elle coupe plus vite les bavures tenaces tout en amortissant les pièces délicates dans un paquet de médias comprimé.
Faut-il un tonneau ou plusieurs ?
Les machines à tonneaux centrifuges montent toujours au moins deux tambours opposés (souvent quatre) pour garder la tourelle rapide équilibrée. Quatre tambours permettent de traiter un lot combiné plus important ou quatre lots de pièces équilibrés en poids en une seule fois.
Quels médias utilisent les machines à tonneaux centrifuges ?
Les tonneaux centrifuges utilisent des médias denses et lisses qui résistent à l'écrasement : cylindres céramiques fins pour l'acier, cônes plastiques pour l'aluminium, et billes acier non abrasives, porcelaine ou coques de noix pour le brunissage miroir. Pour dimensionner le volume des tonneaux et les recettes de médias adaptées à vos pièces, contactez-nous via notre page de contact pour examiner vos plans.
 +86-592-2381506


 Réseau IPv6 pris en charge
