


Compounds pour l'aluminium : ce que la chimie doit faire et que les abrasifs ne peuvent pas
L'abrasif coupe l'aluminium (aluminum en orthographe américaine) — et lorsqu'un acheteur recherche compounds for aluminum, il s'agit du même produit. C'est le compound qui décide si la coupe laisse une surface vendable.
Cette distinction fait tout le sujet de cette page, car l'aluminium est le métal où la moitié chimique du processus est la plus facile à rater — et où la défaillance ressemble à un problème d'abrasif, si bien que l'acheteur change la charge et le résultat ne s'améliore pas.
Trois particularités de l'aluminium distinguent les exigences du compound de celles de l'acier, et chacune exclut une classe de produits.
Pourquoi un compound pour acier échoue sur l'aluminium
Un compound formulé pour l'acier est construit autour d'une surface dure, sujette à l'écrouissage, qui supporte un bain alcalin et une chimie de coupe puissante. L'aluminium n'est rien de tout cela.
1. Il est amphotère — il réagit aussi bien avec les acides qu'avec les bases. Un compound fortement alcalin attaque l'aluminium lui-même, et pas seulement l'oxyde qui le recouvre. Le résultat visible est une surface noircie ou tachetée qu'aucun polissage ne rattrape, parce que le métal a été attaqué chimiquement plutôt que fini mécaniquement. C'est la cause la plus fréquente de la réclamation « l'aluminium est devenu noir », et c'est un problème de compound mis sur le compte de l'abrasif.
2. Il s'oxyde en quelques minutes. L'aluminium fraîchement coupé forme presque immédiatement une couche d'oxyde au contact de l'air et de l'eau. Ce n'est pas un défaut, mais cela signifie que le compound doit maintenir la surface dans un état constant entre l'étape de coupe et l'étape de brillantage — en voie humide, cela veut dire que le bain doit être piloté et non laissé à lui-même.
3. Il s'étale au lieu de se détacher en copeaux. Là où l'acier coupe et éjecte un copeau, l'aluminium se déforme et s'étale. La couche étalée piège le compound et la boue d'abrasion, et un compound qui ne maintient pas la boue en suspension laisse ce mélange repolir la surface jusqu'à la rendre mate. C'est la version aluminium du voile gris qui affecte l'inox.
Ce qui en découle : le compound pour aluminium est choisi pour ce qu'il ne fait pas — ne pas attaquer, ne pas laisser de résidu qui s'oxyde, ne pas retenir la boue d'abrasion contre la surface — avant d'être choisi pour la vitesse à laquelle il coupe.
Les quatre exigences, dans l'ordre de leur importance
| Exigence | Ce qui se dégrade si elle est négligée | Comment le vérifier avant le lot |
|---|---|---|
| pH dans la plage compatible avec l'aluminium | Attaque chimique : une surface tachetée et noircie que le polissage ne peut pas rattraper | Essai sur une pièce de rebut du même alliage ; un changement de couleur en 15 minutes est le signal |
| Boue d'abrasion maintenue en suspension | Étalement et gris terne, diagnostiqués à tort comme un abrasif usé | Surveiller le bain : s'il ne s'éclaircit pas, la boue recircule |
| Aucun résidu qui piège l'eau | Traces d'eau et film blanc après séchage, surtout dans les zones aveugles | Sécher une pièce et la laisser une nuit dans le coin le plus défavorable de l'atelier |
| Couleur constante d'un lot à l'autre | Défauts de galvanoplastie sur des pièces qui semblaient identiques à la sortie de la machine | Conserver un échantillon limite de la couleur de base acceptée, pas seulement une valeur de rugosité |
La troisième est celle qui coûte le plus cher et qui est le moins souvent contrôlée. L'aluminium retient l'eau exactement là où un résidu de compound est le plus difficile à rincer — trous borgnes, jeu sous une fixation, bords laminés. Une pièce parfaite à la réception et qui montre des taches une semaine plus tard a échoué au rinçage, pas au polissage.
Le budget temps dans lequel le compound travaille. Un cycle de coupe sur aluminium dure 10 à 20 minutes pour un ébavurage léger et plus longtemps lorsqu'il faut enlever de la matière ; un cycle de brillantage dure 2 à 8 heures. Le compound doit maintenir la surface dans un état constant sur toute cette durée — en particulier sur le long cycle de brillantage, un bain qui dérive se voit comme un changement de couleur plutôt que de rugosité, et c'est la couleur que l'acheteur voit.
Deux pièges spécifiques à l'aluminium
Piège 1 : le compound est bon, l'eau ne l'est pas. Dans une zone d'eau dure, le calcium de l'eau réagit avec le compound et laisse un film qui se lit comme un défaut du compound. Avant de changer de compound, vérifiez l'eau — c'est un test moins coûteux qu'un nouveau fût de produit.
Piège 2 : un compound « universel » utilisé à la fois sur acier et sur aluminium. Une charge et un compound partagés, c'est la configuration qui donne les résultats les plus déroutants, car la boue d'acier dans un bain aluminium est une contamination, alors que la boue d'aluminium dans un bain acier est sans effet. Si les deux métaux passent sur une même ligne, le compound et la charge doivent être changés entre les matières — et le changement doit être consigné par écrit, car c'est l'étape que l'on saute en équipe chargée.
Quand le compound n'est pas le bon levier
Être franc là-dessus évite beaucoup de produit acheté puis retourné :
- La pièce est noire parce qu'elle a été trop usinée. Un compound ne peut pas restituer du métal enlevé. Si la surface est attaquée ou si les arêtes sont arrondies au-delà du plan, la solution est en amont, pas dans un autre fût.
- La pièce est mate parce que l'abrasif est usé. La durée de vie de l'abrasif va de 20 à 200 heures de fonctionnement, et les signaux de remplacement sont une finition qui cesse de s'améliorer, un voile gris mat et un cycle environ 20% plus long. Un compound neuf sur une charge usée ne rétablit pas la coupe.
- La pièce présente une bavure interne. Aucun compound n'atteint un trou croisé ou le fond d'un filetage ; c'est une question de procédé. La même règle physique que pour l'abrasif — l'abrasif ne doit jamais dépasser environ un tiers de la plus petite caractéristique, donc une rainure de 3 mm demande un abrasif inférieur à 3 mm — régit ce que le compound peut atteindre, car la chimie n'agit que là où le média l'emporte.
- Une paroi mince. En dessous d'environ 0.5 mm, le risque sur l'aluminium est une déformation due à la chaleur et à la manutention plutôt qu'à la chimie : la réponse est un changement de famille de procédé et non un autre compound ; le seuil est un point de départ, à confirmer sur votre section lors d'un essai plutôt qu'à traiter comme une règle.
- L'exigence est isotrope. Une charge libre produit une finition non directionnelle grâce à l'abrasif, et non à la chimie.
Ce que nous avons réellement en stock pour l'aluminium
Nous fabriquons les abrasifs et les compounds qui tournent dans nos machines, et la partie spécifiquement aluminium de la gamme est réduite et précise — ce qui est la façon honnête de la décrire :
- Un compound de polissage liquide vert / huile de rectification pour pièces en aluminium et en métal, utilisé comme chimie de l'étape de coupe.
- Un compound de rectification pour aluminium sous forme liquide verte, pour la même étape lorsqu'une coupe plus forte est spécifiée.
Les deux sont fournis en 20 kg fûts, l'unité de travail d'un atelier qui fait tourner une machine et non d'un laboratoire qui fait un essai. À côté, la gamme générale couvre les fluides métal, inox et acétate, une solution abrasive et un brillanteur abrasif, une poudre dégraissante et antirouille, ainsi qu'un agent électrolytique — tous à l'échelle 20 kg baril ou 50 kg fût.
Ce que nous ne ferons pas, c'est qualifier l'un d'eux d'universel. Un compound qui fonctionne bien sur acier et sur aluminium à la même concentration n'est pas un produit que nous revendiquerions, car la plage de pH qui convient à l'acier attaque l'aluminium.
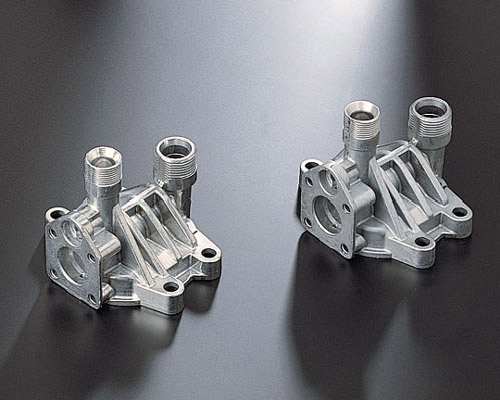
Deux carters de pompe en aluminium moulé sous pression après finition : bossages filetés et faces usinées d'un éclat régulier.
Carters de pompe en aluminium moulé sous pression après finition — le type de pièce où le compound doit faire le plus sans attaquer. À lire ici : les bossages filetés et la face usinée sont d'un éclat régulier, ce qui est le résultat d'un bain dont le pH est dans la bonne plage, et les nervures entre les bossages n'ont pas été arrondies, ce qu'un compound hors de la plage de pH compatible avec l'aluminium commencerait à montrer en premier.
Ce qu'il faut joindre à une demande sur un compound pour aluminium
- L'alliage, pas seulement « aluminium » — 6061, 7075 et un alliage de fonderie se comportent différemment dans le même bain, et la plage de pH du compound doit convenir à celui que vous utilisez.
- L'étape à laquelle le compound est destiné : coupe, brillantage, nettoyage ou protection contre la corrosion entre les étapes.
- Le procédé : voie humide ou sèche, et quelle famille de machines.
- L'état de surface exigé ensuite — une valeur de rugosité *et* une exigence de couleur si la pièce est ensuite galvanisée ou anodisée.
- L'eau, si elle est dure ou provient d'un forage ; elle modifie le comportement au rinçage autant que le compound.
- La taille de commande. Les compounds sont expédiés en 20 kg baril ou 50 kg fût selon le produit, et une machine standard est livrée en 25 à 35 jours à partir de l'acompte, les abrasifs et le compound pouvant voyager dans la même caisse — de sorte que le premier essai peut tourner dès l'arrivée au lieu d'attendre une commande de consommables séparée.
- Le problème existant, s'il y en a un : à quoi ressemble la pièce aujourd'hui et à quelle étape cela a changé.
FAQ
Puis-je utiliser un compound de polissage inox sur l'aluminium ? Pas sans risque, et c'est la cause la plus fréquente d'un essai décevant sur aluminium. Un compound formulé pour une surface dure sujette à l'écrouissage est généralement plus agressif et plus alcalin que ce que l'aluminium tolère. Le résultat est une attaque ou un étalement, et ajouter du temps de cycle aggrave les deux au lieu de les corriger.
Pourquoi les pièces en aluminium noircissent-elles pendant le polissage ? Presque toujours une réaction chimique plutôt que mécanique — un bain hors de la plage de pH compatible avec l'aluminium, ou un compound qui attaque le métal au lieu de l'oxyde. Le test consiste à passer une pièce de rebut du même alliage dans le bain suspect et à l'observer pendant 15 minutes ; un changement de couleur désigne la chimie et non l'abrasif.
Comment éviter les traces d'eau sur l'aluminium ? Séchez la pièce dans un sécheur centrifuge plutôt qu'à l'air, rincez avant que l'eau ne puisse transporter des résidus dans les zones aveugles, et vérifiez si l'eau elle-même est dure. Un compound qui se rince proprement en eau douce peut laisser un film en eau dure, et c'est ce film qui s'oxyde.
Le choix du compound change-t-il l'éclat atteignable ? Il change surtout la question de savoir si vous *atteignez* cet éclat, plus que son niveau maximal. L'abrasif fixe le profil de surface ; le compound décide si la boue d'abrasion est évacuée, de sorte que ce que vous voyez est bien ce profil et non sa version étalée.
Les compounds pour aluminium diffèrent-ils selon les alliages ? La plage de pH relève de la même classe de contrainte, mais un alliage de fonderie poreux et une pièce corroyée en 6061 se comportent différemment dans le même bain — la pièce moulée retient du bain dans les pores et exige un rinçage différent. Indiquez l'alliage dans la demande, car il change le rinçage et le séchage autant que le compound.
Max Xu, Ventes — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
N° 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
Cet article décrit comment un compound pour aluminium est spécifié ; il ne constitue pas une affirmation sur le résultat atteignable par un alliage particulier. Un procédé de finition est déterminé par la matière, la quantité de matière à enlever et la finition exigée ; le compound et sa concentration pour une pièce donnée sont donc confirmés par un essai sur cette pièce. Nous fabriquons des équipements de finition ainsi que les abrasifs et les compounds qui y sont mis en œuvre ; nous ne proposons pas de prestation de finition à façon.
 +86-592-2381506


 Réseau IPv6 pris en charge
