


Automatisation de l'ébavurage : quand une ligne automatisée est rentable, et quand elle ne l'est pas
L'automatisation de l'ébavurage ne se décide pas au niveau de la machine. Elle se décide au niveau de la main-d'œuvre autour de la machine — et c'est là que la plupart des projets d'automatisation échouent, car la machine est la partie facile à chiffrer, tandis que la manutention est celle qui décide du retour sur investissement.
Une ligne qui exige encore qu'un opérateur charge les paniers à la main a automatisé la finition et laissé la main-d'œuvre en place. Le temps de cycle s'est amélioré, le coût de main-d'œuvre non, et le projet est jugé réussi en atelier et décevant dans les comptes.
Cette page traite de cette décision : ce que l'automatisation change réellement, les quatre postes de coût qui la déterminent, le seuil de volume qui la rend rentable et les charges qui doivent rester manuelles. Elle ne décrit volontairement pas ce qu'est un système d'ébavurage automatisé — les machines restent les mêmes machines. Ce qui change, c'est la manutention qui les entoure.
La distinction qui fait ou défait le dossier de rentabilité
Trois choses différentes sont appelées « automatisation de l'ébavurage », et leur économie est totalement différente :
| Ce qui est automatisé | Ce que cela supprime | Ce que cela ne supprime pas | Moteur du retour sur investissement |
|---|---|---|---|
| Le cycle de finition (une machine avec stockage de programmes API, dosage automatique, cycles minutés) | Le jugement de l'opérateur et la variabilité des cycles | Le chargement, le déchargement, le transfert entre les étapes | La régularité des lots, pas la main-d'œuvre |
| La manutention (transfert de paniers, convoyeur, chargement par robot, séparation automatique) | Les mains de l'opérateur sur la pièce | Les décisions de procédé, le contrôle | Le coût de main-d'œuvre par pièce |
| La cellule complète (manutention + finition + séchage + interface de contrôle) | L'essentiel de la main-d'œuvre manuelle | Le coût d'investissement (CAPEX), l'emprise au sol, le changement de série | Le volume et la stabilité de la famille de pièces |
La plupart des devis vendus comme « automatisation » correspondent à la première ligne. L'essentiel du retour sur investissement attendu par les acheteurs se trouve dans la deuxième ligne. C'est dans l'écart entre ces deux lignes que les projets d'automatisation échouent, et c'est pourquoi une machine équipée d'un API n'est pas le même achat qu'une ligne automatisée.
Des rondelles arrivant dans la cellule à la main : la manutention sur laquelle porte réellement la décision d'automatisation.
Les quatre postes de coût, et celui qui surprend les acheteurs
Une installation de finition se compose normalement de quatre coûts distincts, devisés séparément, et lors d'un premier projet la machine ne représente généralement qu'environ la moitié du total, et non la totalité :
- La machine. Le poste le plus important, et le seul que la plupart des acheteurs comparent.
- Médias et composés. Un coût d'exploitation plutôt qu'un achat. À commander avec la machine afin que le premier essai puisse démarrer dès l'arrivée.
- Les montages porte-pièces et l'équipement de séchage. Les montages sont réalisés sur mesure pour la pièce : une affaire comportant quatre variantes exige donc quatre jeux — et un montage à refaire retarde le démarrage de la production. Le séchage vient en second, car un procédé humide sans essoreuse centrifuge laisse un film dans les zones borgnes qui se traduit par des taches plusieurs semaines plus tard.
- Le transport, l'installation, ainsi que la main-d'œuvre et la formation du premier mois. Ces postes figurent rarement sur un devis et sont pourtant des coûts réels.
L'argument de l'automatisation se joue sur les lignes 3 et 4. Un robot ne rend pas la machine moins chère ; il modifie les lignes 3 et 4 et ajoute un cinquième poste que les devis omettent souvent : l'ingénierie nécessaire pour que la manutention fonctionne avec votre famille de pièces.
Une cellule automatisée conçue autour d'une seule référence est peu coûteuse à construire et impossible à faire évoluer. Une cellule automatisée conçue pour une famille coûte plus cher à construire, mais c'est elle qui survit à un changement de produit.
Le seuil de volume : ce qui le détermine réellement
Il n'existe pas de volume de rentabilité universel, mais la question a une structure, et cette structure est la même dans tous les ateliers :
L'automatisation est rentable lorsque le contenu en main-d'œuvre par pièce est élevé par rapport à la valeur de la pièce et que la famille de pièces est stable.
Quatre variables déterminent de quel côté de la ligne se situe une affaire :
- Le temps de cycle par lot. Un ébavurage léger dure 10 à 20 minutes dans une machine vibrante ; un polissage haute finition dure 2 à 8 heures. Cet écart constitue tout l'argument. Dans le bas de la fourchette, le chargement et le déchargement peuvent facilement dépasser le cycle — la machine n'est pas la contrainte et l'automatiser ne change presque rien. Dans le haut de la fourchette, le cycle domine et la main-d'œuvre de manutention ne représente qu'une faible part du temps d'atelier : l'automatisation achète alors de la régularité plutôt que de la main-d'œuvre.
- Les pièces par poste. Plus le nombre est élevé, plus il vaut la peine de supprimer la main-d'œuvre de manutention. Un atelier qui traite quelques centaines de pièces par poste n'obtient pas la même réponse qu'un autre qui en traite des dizaines de milliers.
- La stabilité de la famille de pièces. L'automatisation est spécifique. Une ligne qui produit quatre variantes avec des changements de série fréquents supporte un coût de changement que la cellule manuelle absorbe à moindre frais : c'est la raison la plus fréquente pour laquelle une cellule automatisée reste en dessous de son dossier de rentabilité.
- La valeur de la pièce. Sur un composant de grande valeur, l'argument de l'automatisation est souvent la régularité et la réduction des dommages plutôt que la main-d'œuvre — un transfert automatisé ne fait pas tomber les pièces et ne varie pas d'un opérateur à l'autre.
Deux de ces quatre variables poussent vers l'automatisation et deux l'en écartent : c'est pourquoi la réponse honnête est un calcul et non un seuil. Un seuil publié qui ignore la mixité des pièces est un argument commercial, pas une donnée d'ingénierie.
Les charges qui doivent rester manuelles
Être précis sur ce point est plus utile qu'un argument général en faveur de l'automatisation, car les échecs sont prévisibles :
Les travaux mixtes, à faible volume et à forte variété. Si l'atelier produit quarante références en petites quantités, le coût des changements de série et des montages absorbe l'économie de main-d'œuvre. La cellule manuelle est généralement moins chère et toujours plus souple.
Les pièces comportant un détail qui exige un jugement. Une bavure à l'intersection de perçages croisés, un filet qui doit rester net, une face esthétique à ne pas toucher — autant de cas qui exigent une décision de contrôle que l'automatisation ne prend pas. Une cellule automatisée peut exécuter le cycle ; elle ne peut pas décider si la pièce est acceptable.
Les pièces très petites ou très légères. Le transfert, l'orientation et la présentation deviennent le problème d'ingénierie plutôt que la finition. Une pièce qui doit être orientée individuellement coûte plus cher à automatiser que la finition qu'elle reçoit. La règle dimensionnelle qui régit le procédé régit aussi l'automatisation : le média ne doit jamais dépasser environ un tiers du plus petit détail, si bien qu'une pièce présentant un détail de 3 mm exige un média inférieur à 3 mm — et un média fin implique des grilles fines, une séparation plus lente et un système de manutention conçu autour des fines plutôt que des pièces.
Les pièces qui s'emmêlent ou s'emboîtent. L'automatisation repose sur une présentation prévisible. Une charge qui s'emboîte différemment à chaque cycle est une charge que le déchargeur automatique aura du mal à traiter, et la capacité de l'opérateur manuel à le remarquer constitue un vrai travail.
Un procédé qui n'est pas encore stable. Automatiser un procédé non validé revient à figer les mauvais paramètres. L'une des raisons de le valider d'abord manuellement est qu'une cellule manuelle se modifie facilement ; une cellule automatisée, non.
Une ligne où le bruit est déjà à la limite. Une machine vibrante fonctionne à 75 à 85 dB(A) à un mètre. Dans une cellule manuelle, l'opérateur va et vient ; dans une cellule automatisée, la machine tourne en continu et les personnes travaillent à côté, ce qui transforme une exposition intermittente tolérable en exposition continue. Des plots d'isolation, un entraînement souple et une cuve capotée sont les trois mesures qui la réduisent, et elles ont leur place dans le cahier des charges plutôt que dans la réclamation après installation. L'ordre qui fonctionne est le suivant : cellule manuelle → valider le procédé → stabiliser la recette → puis automatiser la manutention autour d'un procédé connu. Automatiser d'abord, c'est acheter une machine qui produit le mauvais résultat de manière fiable.

Petits axes de chaîne, rouleaux et plaques de maillon en grande série : la charge qui justifie d'automatiser la manutention.
Ce qui change à l'intérieur de la machine, et ce qui ne change pas
La distinction entre automatiser le cycle et automatiser la manutention se lit aussi à l'intérieur de l'équipement.
Ce qu'apporte une machine pilotée : des programmes enregistrés, des paramètres de cycle reproductibles, un dosage et une minuterie qui ne dépendent pas de l'opérateur. C'est réellement précieux — c'est la différence entre un procédé qui tient son résultat et un procédé qui dérive au fil des postes. C'est pourquoi une machine pilotée constitue une bonne première étape même lorsque la manutention reste manuelle.
Ce que cela change aussi : les pièces d'usure deviennent mesurables. La durée de vie du média est de 20 à 200 heures de fonctionnement, et les signaux de remplacement — la finition cesse de progresser, un voile gris mat apparaît, un cycle dure environ 20% de plus pour le même résultat — sont exactement ce qu'une ligne automatisée doit détecter, parce que personne ne surveille les pièces. Automatiser sans ces signaux, c'est automatiser la production d'une dérive non détectée.
Ce qu'elle n'apporte pas : la pièce doit toujours entrer et sortir. Une machine équipée d'un séparateur change la donne : la séparation automatique en fin de cycle réduit la manutention manuelle et le risque de dommage au déchargement, et elle rend le procédé plus régulier parce que la séparation devient une phase du cycle et non une opération de l'opérateur. C'est une véritable étape vers l'automatisation, et souvent celle qui apporte le plus de valeur — avant tout robot.
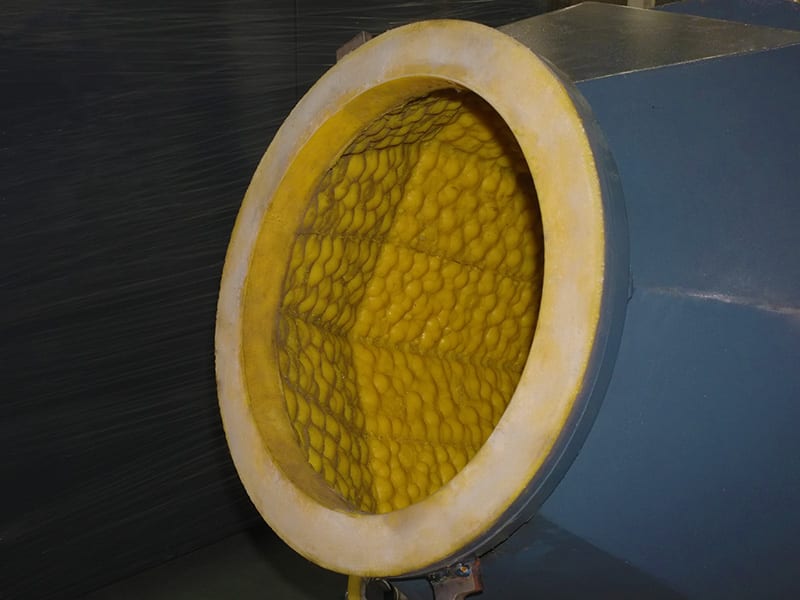
L'intérieur d'une cuve : ce que la machine peut automatiser, c'est le cycle dans cette chambre, pas les mains qui travaillent autour.
La séquence qui fonctionne
Si l'objectif est une ligne qui s'amortit, l'ordre des étapes compte plus que le montant de l'investissement :
- Valider le procédé dans une cellule manuelle. Établir le média, le composé, le cycle et le critère d'acceptation lors d'un essai. Aucune autre décision n'est possible avant.
- Réduire les opérations manuelles les plus coûteuses, une à la fois. En général, la séparation d'abord, le séchage ensuite, le transfert en troisième — car ce sont les opérations qui consomment de la main-d'œuvre sans apporter de valeur.
- Stabiliser la recette et la consigner par écrit. Une cellule automatisée exécute ce qu'on lui donne. Une recette qui ne vit que dans la tête d'un opérateur ne peut pas être automatisée.
- Automatiser la manutention autour du procédé validé, et la concevoir pour la famille de pièces plutôt que pour une seule pièce.
- Automatiser ensuite l'interface de contrôle — code-barres ou comptage de pièces au niveau de la cellule, afin que les données de débit existent sans que quiconque les note.
La plupart des projets décevants sautent l'étape 1 ou l'étape 3. Une ligne qui automatise un procédé non validé automatise la variabilité en même temps que la main-d'œuvre.
Planifier les dates en fonction du créneau de fabrication, et non de l'idée. Une machine standard est livrée en 25 à 35 jours à compter de l'acompte ; une configuration réalisée sur commande demande 45 à 60 jours, et l'ajout d'un séparateur ou d'une essoreuse l'allonge encore. L'ingénierie d'automatisation et les jeux de montages se déroulent en parallèle de ce créneau, et non après — c'est pourquoi l'étape 1 ne peut pas être reportée : un essai qui se termine une fois la machine construite est un essai qui ne peut plus la modifier.
Les questions à poser avant de valider un budget d'automatisation
- Ce qui est exactement automatisé — le cycle, la manutention ou la cellule complète ? Obtenir la réponse par écrit, car les trois modèles de retour sur investissement sont différents.
- Quel poste de main-d'œuvre est supprimé, et combien de minutes par pièce cela représente-t-il ? Si le chiffre ne peut pas être énoncé, le dossier de rentabilité n'existe pas encore.
- Que se passe-t-il lors d'un changement de série ? Combien de variantes la ligne peut-elle traiter, et combien de temps prend un changement de série. C'est le chiffre qui condamne la plupart des cellules automatisées.
- Quel est le coût des montages par variante ? Les montages sont réalisés sur mesure pour la pièce ; une affaire à quatre variantes exige quatre jeux, et la cinquième variante coûte un jeu de plus.
- Qu'est-ce qui est inclus dans le devis, et qu'est-ce qui ne l'est pas ? La machine ne représente souvent qu'environ la moitié du total. Demander les quatre postes de coût séparément, pour que le total en soit vraiment un.
- Quelles sont l'emprise au sol et les exigences d'alimentation ? La surface au sol et une alimentation triphasée 380 V ou 415 V en 50 Hz relèvent de modifications du bâtiment et non de la machine, et un transformateur pour une machine en 415 V est un article à long délai. Une ligne planifiée autour d'une alimentation inadaptée est une ligne qui attend.
- Quel est l'essai de réception de la cellule automatisée ? Un chiffre de débit dans quelles conditions, sur quelle pièce, sur combien de postes. Une ligne automatisée réceptionnée sur une démonstration plutôt que sur une campagne de production décevra.
Questions fréquentes
Une machine équipée d'un API relève-t-elle de l'automatisation de l'ébavurage ? Elle automatise le cycle, pas la main-d'œuvre. Une machine pilotée offre des paramètres reproductibles et retire le jugement de l'opérateur du procédé, ce qui est précieux — mais la pièce doit toujours être chargée et déchargée à la main, sauf si la manutention est automatisée elle aussi. Ce sont deux achats distincts, avec deux retours sur investissement distincts.
Quel volume justifie une ligne d'ébavurage automatisée ? Il n'existe pas de chiffre universel, et tout seuil publié qui ignore la mixité des pièces doit être considéré comme un argument commercial. La décision dépend du temps de cycle par lot, du nombre de pièces par poste, de la stabilité de la famille de pièces et de la valeur des pièces. Le calcul utile consiste à multiplier les minutes de main-d'œuvre de manutention par pièce par le nombre de pièces, puis à comparer le résultat au coût de l'équipement de manutention.
Un petit atelier doit-il automatiser ? Automatiser les opérations qui consomment de la main-d'œuvre sans apporter de valeur, une à la fois — la séparation, puis le séchage, puis le transfert. Un petit atelier qui automatise la séparation et le séchage capte souvent l'essentiel de l'économie disponible sans acheter de robot. L'automatisation est une séquence, pas une décision unique.
L'ébavurage robotisé est-il meilleur que la finition en masse ? Ils résolvent des problèmes différents. Un robot présente une pièce à un outil ; la finition en masse présente une charge à de nombreuses pièces à la fois. Le robot est la bonne réponse pour les pièces grandes, uniques et de forte valeur, ainsi que pour les détails qu'une charge libre ne peut atteindre. La finition en masse est la bonne réponse pour les lots de petites et moyennes pièces. Beaucoup d'ateliers ont besoin des deux, pour des familles de pièces différentes.
Qu'est-ce qui est généralement absent d'un devis d'automatisation ? Les montages, l'équipement de séchage, le transport et l'installation, l'ingénierie d'intégration de la manutention à votre famille de pièces, ainsi que la main-d'œuvre et la formation du premier mois. Lors d'un premier projet, la machine ne représente souvent qu'environ la moitié du total, et les postes qui surprennent les acheteurs sont ceux qui ne sont pas la machine.
Max Xu, Ventes — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
N° 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
Cet article décrit comment évaluer un projet d'automatisation de l'ébavurage ; il ne donne pas de prix pour une ligne particulière et ne constitue pas une affirmation sur le retour sur investissement d'une installation donnée. Un procédé de finition est déterminé par la matière, la matière à enlever et la finition exigée ; la fenêtre de procédé d'une pièce donnée est donc confirmée par un essai sur cette pièce. Nous fabriquons des équipements de finition ainsi que les médias et les composés qui y sont mis en œuvre ; nous ne proposons pas de prestation de finition à façon.
 +86-592-2381506


 Réseau IPv6 pris en charge
