


Procédé d'ébavurage : une séquence de décisions, pas un procédé
« Procédé d'ébavurage » est une expression qui cache une bifurcation. Il n'existe pas un procédé unique appelé ébavurage — il existe une séquence de décisions, et presque tous les projets d'ébavurage qui ont échoué ont échoué à la première décision plutôt qu'à la machine.
La séquence est courte, et elle n'est pas facultative :
Quel type de bavure est-ce ? → Où est-elle attachée ? → Alors seulement, quel procédé ?
La plupart des acheteurs arrivent à la troisième question en premier. Ils comparent des cuves, des tonneaux, des disques et des unités magnétiques — qui sont des réponses à une question jamais posée, et le résultat est une machine correctement spécifiée pour la mauvaise bavure.
Première étape : quel type de bavure est-ce ?
Une bavure n'est pas une seule chose. Le métal qui pend d'une arête y est arrivé par un mécanisme précis, et ce mécanisme décide s'il s'agit de métal libre que l'on peut couper, ou de quelque chose qui ressemble à une bavure sans en être une :
| Type de bavure | Comment elle se forme | Comment elle se comporte | Ce qui l'enlève |
|---|---|---|---|
| Bavure d'usinage (arête roulée ou arrachée) | l'outil quitte la pièce et la matière se déforme plastiquement avant de se séparer | métal écroui attaché par une racine ; plus dur que le métal de base | un procédé de coupe ; les médias doivent être assez durs pour la bavure, pas seulement pour la pièce |
| Bavure d'estampage / de découpe | la rupture par cisaillement laisse une arête roulée du côté de la matrice | une arête régulière sur tout le profil, dans un seul plan | un procédé de coupe, en surveillant le contact pièce contre pièce : ces bavures sont fines et s'enchevêtrent |
| Bavure thermique / scories (laser, plasma, découpe au chalumeau) | le métal fondu se solidifie sur l'arête de coupe ; des oxydes et une ligne de laitier dur | dure, cassante, avec une zone affectée thermiquement juste à côté | plus proche de l'élimination de calamine que de la rupture d'arête ; un média fin peut ne pas l'atteindre |
| Jets de moulage et plan de joint | le métal s'échappe du joint de moule, ou les faces de la matrice ne se referment pas | une aile dans un plan, parfois avec un repli à froid à proximité | un enlèvement contre une ligne de repère — pas une rupture d'arête |
| Pas une bavure : un repli, une doublure, une fissure | métal replié ou doublé sans se séparer | ressemble à une bavure, est attaché sur toute sa longueur, n'a aucune racine libre | rien dans une machine de finition — à corriger en amont |
Cette dernière ligne est la plus coûteuse du tableau. Un repli ne peut pas être enlevé par ébavurage parce que ce n'est pas une arête libre ; un cycle plus long arrondit tout ce qui l'entoure et laisse le repli.
La distinction qui compte le plus est la première ligne contre la troisième. Une bavure d'usinage est du métal écroui sur une arête coupée ; les scories thermiques sont une couche d'oxyde et de laitier fusionnée à une face de coupe. Elles se ressemblent sur une photographie, elles exigent des procédés différents, et un média choisi pour l'une décevra sur l'autre.
Deuxième étape : où la bavure est-elle attachée ?
Le type vous dit ce que vous enlevez. L'emplacement vous dit si le procédé peut l'atteindre. C'est là que la plupart des voies sont éliminées, et c'est une question de géométrie, pas une question de machine.
| Où se trouve la bavure | Ce qu'elle exclut | Ce qui reste |
|---|---|---|
| Arête extérieure, profil ouvert | pas grand-chose — c'est le cas facile | toute voie à médias libres convient : cuve, auge, tonneau |
| À l'intérieur d'un trou transversal ou au fond d'un filet | un flux de médias libres, dont on ne peut pas garantir qu'il entre et se retourne | un contact souple — finition magnétique, ou un média nettement plus fin avec un cycle plus long |
| Un perçage borgne profond ou une rainure étroite | les cas où le média est plus gros que la caractéristique | rien, sauf si le média entre : le média ne doit jamais dépasser environ un tiers de la plus petite caractéristique, donc un perçage de 3 mm appelle des médias inférieurs à 3 mm |
| Une face qui ne doit pas être touchée | tout procédé par lots, sauf s'il peut être masqué ou maintenu à l'écart | un procédé avec maintien (disque, montage de type « drag ») ou une opération manuelle |
| Toutes les arêtes à la fois, contact pièce contre pièce admis | rien — c'est le cas par lots | tonneau, auge, haute énergie |
Deux règles rendent cette étape utilisable. Des médias plus petits qu'environ un tiers de la plus petite caractéristique, sinon la caractéristique n'est pas ébavurée du tout — une caractéristique de 3 mm appelle des médias inférieurs à 3 mm, ce qui implique une granulométrie fine et un cycle plus long. Et le contrôle de terrain qui prend une minute : mettez la pièce dans un sac avec un échantillon de la charge — si le média n'entre pas à la main, il n'entrera pas dans la machine.
La seconde moitié de la règle porte sur ce qui n'est *pas* demandé. Si le plan impose une tolérance sur une face que la charge va toucher, le procédé enlève la tolérance en même temps que la bavure, et aucun réglage de procédé n'y remédie — la réponse est un autre procédé, ou un masquage.
Troisième étape : maintenant, choisissez le procédé
Avec le type connu et l'emplacement vérifié, le procédé se choisit généralement de lui-même. Nous construisons quatre voies, et elles diffèrent par la façon dont l'abrasif est mis en contact avec la bavure — pas par la marque de machine :
| Voie | Comment l'abrasif atteint la bavure | Convient à | Coûts |
|---|---|---|---|
| Vibratoire (cuve ou auge) | une charge qui défile devant la pièce en masse | pièces courantes, tailles mélangées, caractéristiques où le flux peut entrer | plus lent sur une bavure épaisse ; il coupe toute la surface |
| Tonneau / rotatif | toute la charge tourne ensemble | formes simples qui culbutent librement | charge dédiée à la pièce, changement lent, contact pièce contre pièce |
| Centrifuge (tonneau ou disque) | forte énergie dans de petits compartiments, ou une pièce maintenue contre un outil rotatif | pièces compactes exigeant un cycle court ; une coupe locale maîtrisée | l'intensité arrondit les arêtes — le contrôle du chargement compte |
| Magnétique | une masse d'aiguilles souples attirée vers la pièce, qui suit son contour | petites pièces de précision ; bavures dans les rainures, les trous transversaux, les fonds de filet | petite enveloppe de travail ; pas d'enlèvement massif |
La comparaison n'est pas « laquelle est la meilleure », mais laquelle atteint la bavure sans couper ce que le plan protège. Une cuve atteint une arête générale à bas coût, mais pas un fond de filet ; la finition magnétique atteint un fond de filet, mais n'enlèvera pas une grosse bavure d'estampage en une passe.
Un ébavurage léger sur une machine vibratoire ou au tonneau tourne 10 à 20 minutes. C'est ce chiffre qu'il faut retenir : l'ébavurage est d'ordinaire l'étape bon marché, et un cycle annoncé en heures est soit autre chose qu'un ébavurage, soit chargé d'une seconde tâche. Un polissage de haute finition tourne 2 à 8 heures, et c'est un autre achat.
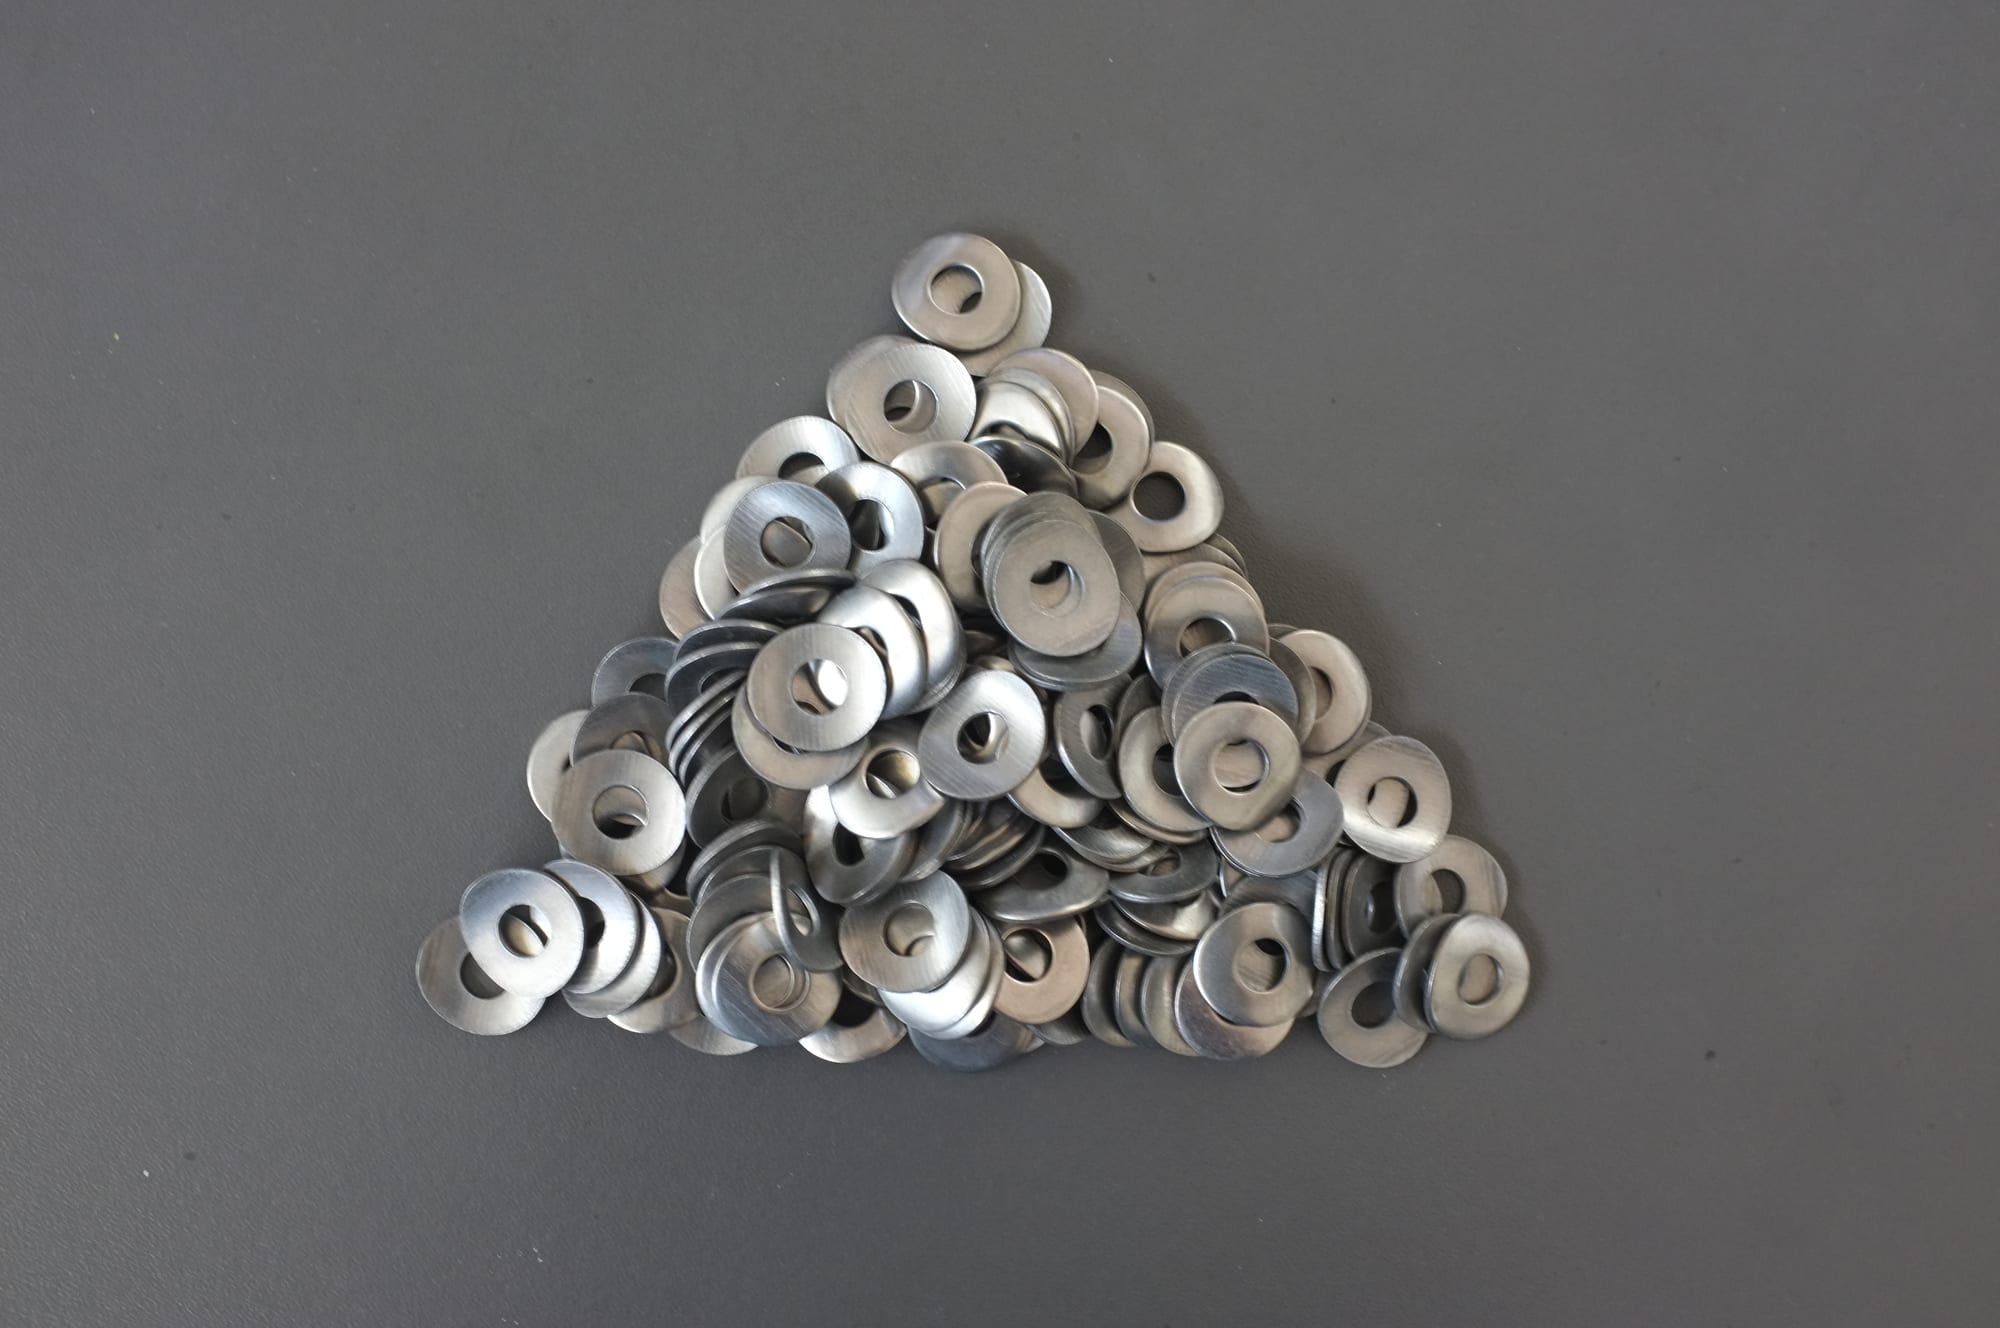
Rondelles avec une bavure sur les deux arêtes : le type de bavure qui décide quel procédé vient en troisième, pas en premier.
Les quatre ordres qui décident du coût
On reproche au choix du procédé des problèmes qui sont en réalité des problèmes de séquencement. Ces quatre points méritent d'être tranchés avant de choisir une machine :
1. Ébavurer avant ou après le traitement thermique ? Une bavure sur une pièce ensuite durcie devient plus dure que le média censé la couper, et l'étape chiffrée sur une pièce tendre prend désormais beaucoup de temps, ou échoue. Ébavurer en premier coûte généralement moins cher — sauf si le traitement thermique apporte sa propre calamine et ses déformations, ce qui est une seconde opération à prévoir.
2. Ébavurer avant ou après le dépôt ou le revêtement ? Avant, dans presque tous les cas : un revêtement suit l'arête sur laquelle il est déposé, et une bavure sous un revêtement est une bavure recouverte. Ébavurer après le dépôt retire le revêtement de l'arête.
3. Ébavurer avant ou après la dernière passe d'usinage ? Si une face fonctionnelle reste à usiner, l'ébavurage vient après — sinon la seconde opération crée une bavure neuve sur la face que l'on vient de nettoyer.
4. Ébavurer et sécher en une seule étape, ou en deux ? Un procédé humide laisse un film dans les caractéristiques borgnes, et sur les pièces ferreuses une surface fraîche rouille immédiatement. Le sécheur fait partie de la machine, pas d'un lendemain ; le coût de son omission se voit en taches plutôt qu'en défaut évident.
Ce que l'on voit quand la mauvaise décision a été prise
| Ce que l'on voit | Quelle décision a mal tourné | Ce qu'il faut vérifier | Ce qu'il faut faire |
|---|---|---|---|
| Arêtes extérieures propres, trou transversal encore vif | le contrôle d'emplacement a été sauté | la taille des médias face à la caractéristique | un procédé qui l'atteint, ou admettre qu'il n'y arrive pas |
| Bavure toujours là après un long cycle, arêtes arrondies | le type a été mal lu — scories ou repli, pas une arête libre | si la « bavure » a une racine libre | changer de procédé pour les scories ; un repli se corrige en amont |
| Cotes en bas de tolérance mais arêtes superbes | une seule étape a été chargée de couper et de finir | rupture d'arête par rapport au plan | scinder en deux opérations |
| Pièces enchevêtrées, imbriquées ou cabossées | une voie par lots sur des pièces fines ou imbriquées | le contact pièce contre pièce dans la charge | compartiment, montage, ou un procédé avec maintien |
| Brillantes, puis un voile gris mat en milieu de lot | une charge épuisée, pas un défaut de procédé | les heures de service des médias | changement complet à intervalle défini |
| Taches de rouille un jour après la finition | l'étape de séchage a été omise | la séquence de rinçage et de séchage | un sécheur avec la machine, et une durée de séchage définie |
| Médias retrouvés à l'intérieur des pièces | la règle de taille a été violée | la taille des médias face à la plus petite caractéristique | des médias plus petits, un masquage, ou un autre procédé |
| Brillante dans un sens, terne dans l'autre | l'exigence de finition n'a jamais été écrite | la rugosité mesurée dans deux directions | spécifier la surface, pas seulement « ébavurer » |
Les deux premières lignes sont cette page en miniature : l'une est une défaillance d'emplacement, l'autre une défaillance de type, et ni l'une ni l'autre ne se corrige avec un autre réglage de machine.
Quelles pièces vous remplacez, et lesquelles vous ajustez. La charge est un consommable, et ses trois signaux sont la finition qui cesse de s'améliorer, un voile gris mat qui apparaît là où il n'y en avait pas la semaine dernière, et le même résultat qui demande environ 20% de plus. La durée de vie des médias est de 20–200 heures de service selon la matière et le cycle — une fourchette trop large pour qu'une horloge la gouverne, ce sont donc les signaux qui disent quand changer. Le revêtement polyuréthane de 20–35 mm sur une auge est la deuxième pièce d'usure : c'est la surface contre laquelle la pièce est pressée, et un revêtement usé jusqu'à la tôle est une réparation, pas un complément. Les moteurs, les entraînements et les grilles du séparateur tombent en panne visiblement et bruyamment, ce qui est la manière facile.
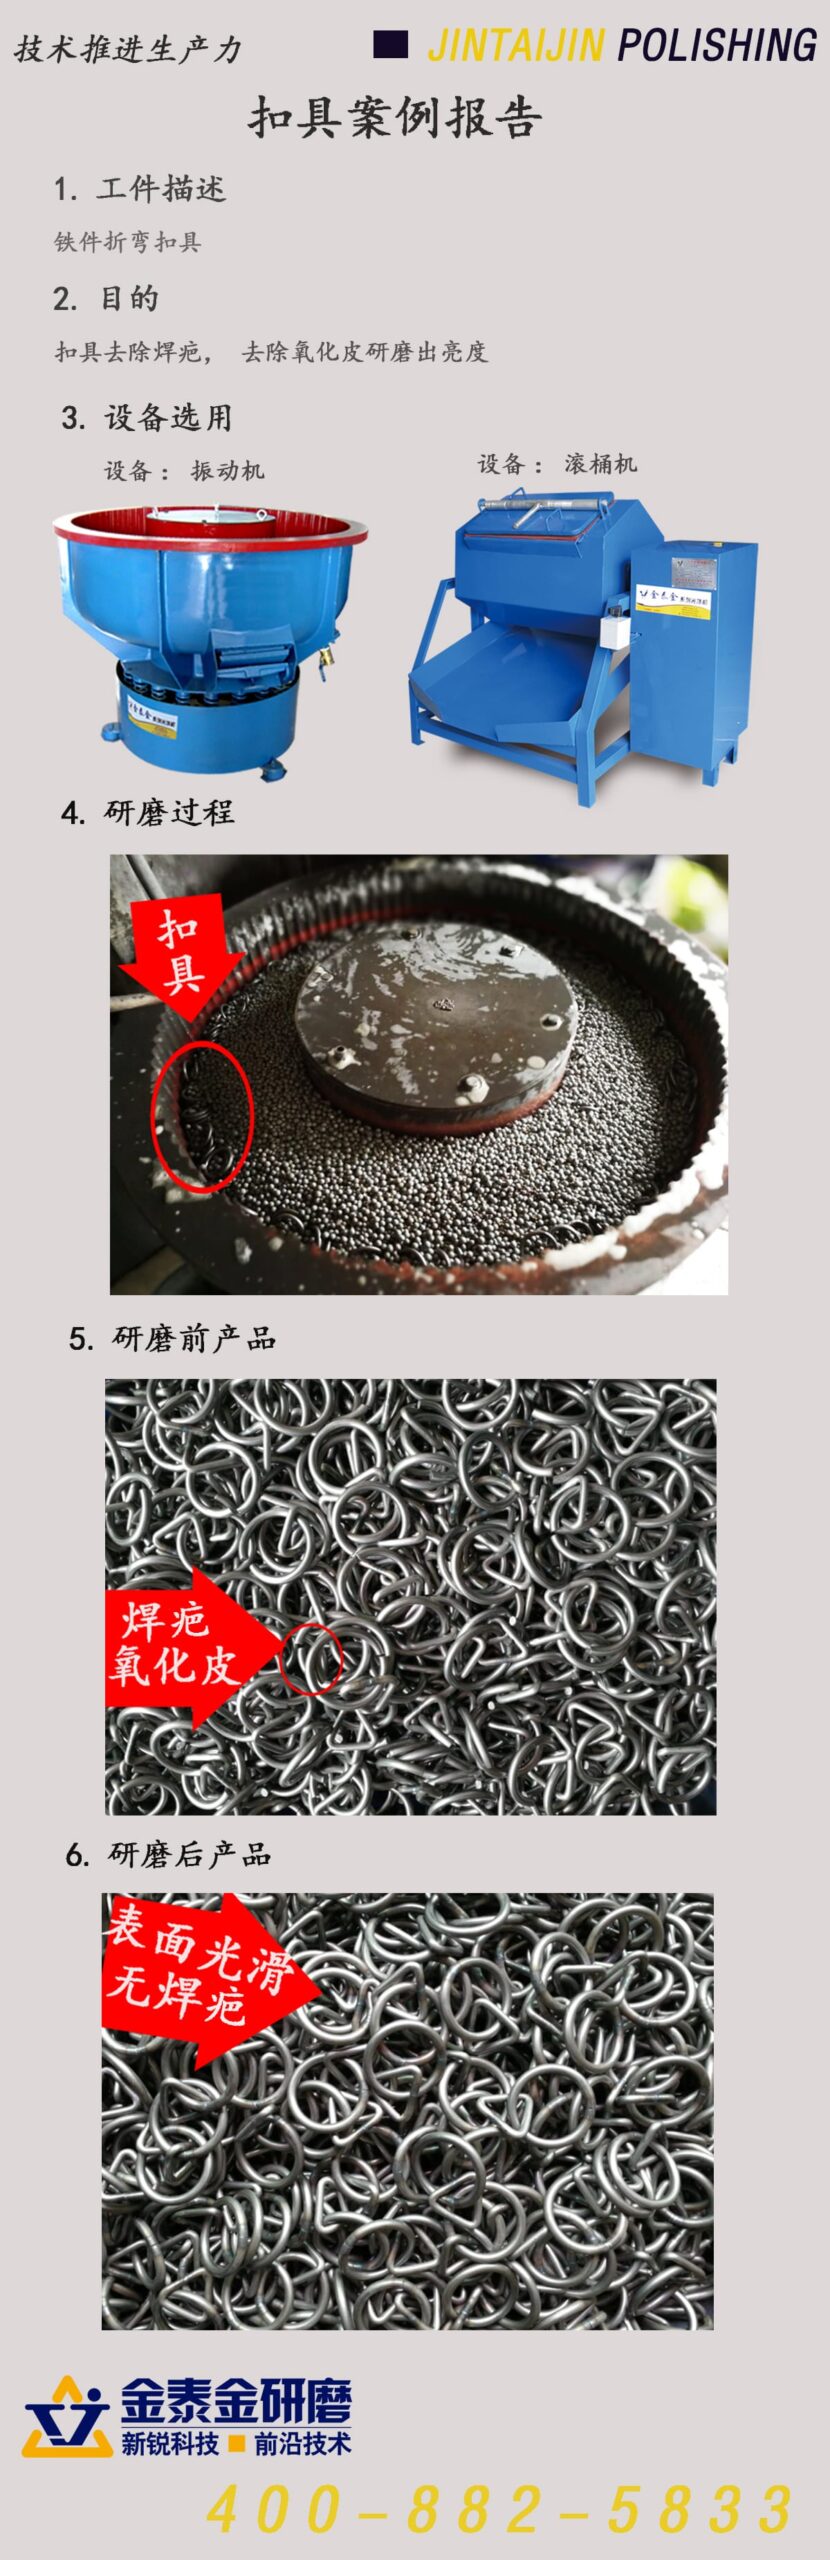
Une armature de boucle avant finition : la caractéristique en relief, ici, est un cordon de soudure portant de l'oxyde, pas une bavure d'usinage. Elle relève des troisième et quatrième lignes du tableau des types — plus proche de l'élimination de calamine que de la rupture d'arête — et c'est pourquoi « la bavure » doit être identifiée avant qu'un procédé soit retenu. Un média choisi pour casser une arête fraisée usera sa coupe sur ce cordon et laissera le travail d'arête à moitié fait.
Là où le procédé ne fera pas le travail
- Un repli, une doublure ou une fissure. Pas une arête libre. Un procédé de finition arrondit le métal autour et laisse le défaut.
- Une bavure plus grosse que ce que la tolérance permet de couper. L'ébavurage enlève de la matière sur l'arête ; si le plan n'accepte pas cet enlèvement, la réponse est en amont (outil, avance, autre opération), pas un cycle plus long.
- Une caractéristique que les médias ne peuvent pas atteindre. Le « non » honnête le plus fréquent.
- Une pièce qui ne survivra pas à la manutention. Des pièces très fines, très polies ou déjà revêtues peuvent être plus abîmées par le chargement que par le procédé.
- Une pièce unique avec une seule arête. Le travail manuel est souvent moins cher que la mise en place d'une charge, et le dire est plus utile qu'un devis.
- Une exigence formulée en « pas de bavure ». Non contrôlable. Une hauteur de bavure limite, un rayon de rupture d'arête ou un échantillon limite le sont aussi ; un procédé ne peut pas être validé contre un adjectif.
Des rondelles inoxydables à l'état entrant, portant le deuxième type du tableau — une bavure de rupture par cisaillement issue de la découpe, qui fait le tour de tout le profil dans un seul plan, et le type le plus susceptible de s'enchevêtrer dans une charge par lots. Jugez d'abord l'état entrant : une pièce qui montre déjà des marques de manutention ne s'améliorera pas dans une voie à haute énergie, et l'arête qui doit changer est celle que le plan contrôle.
Ce qu'il faut trancher avant qu'un procédé soit chiffré
La demande qui obtient une réponse utilisable porte la séquence par écrit :
- Ce qu'est la bavure — usinage, estampage, thermique, jet de moulage — et de quelle opération elle provient.
- Où elle se trouve, plan annoté : toutes les arêtes ou des arêtes précises, et quelles faces ne doivent pas être touchées.
- La matière à enlever, en dixièmes de millimètre, pas le mot « ébavurer ».
- Le critère d'acceptation : hauteur de bavure limite, rayon de rupture d'arête, un échantillon limite, et la rugosité avec la direction de mesure précisée.
- La place de l'étape dans la gamme — avant ou après le traitement thermique, le dépôt et la dernière passe d'usinage.
- La matière et son état, et si la charge est dédiée.
- Volume, mélange, et si un séparateur et un sécheur sont inclus.
Chaque machine que nous expédions est mise en route avec une charge de médias avant son départ ; les machines standard partent en 25–35 jours à compter de l'acompte (45–60 jours pour une machine construite à la commande), le transit maritime depuis Xiamen est de 30–40 jours, et la commande minimum est d'une machine. Un essai renvoie une finition, un cycle et une consommation de médias mesurée sur votre pièce — parce que un cycle publié suppose une matière et un enlèvement qui ne sont peut-être pas les vôtres, et cette réserve sépare un procédé d'une promesse.
Les quatre voies sont présentées côte à côte dans la gamme de machines ; les granulométries et les formes de médias figurent dans les gammes céramique et plastique, et les familles centrifuge, magnétique et tonneau sont les voies citées plus haut. La liste de contrôle pour préparer un essai de finition sur échantillon vaut la peine d'être utilisée avant d'envoyer les pièces.
FAQ
Quelle est la différence entre l'ébavurage et la rupture d'arête ? La rupture d'arête est l'arrondi maîtrisé d'une arête à un rayon défini ; l'ébavurage est l'enlèvement de la bavure elle-même. Ils se font généralement dans la même opération, mais ce sont des critères d'acceptation différents — une pièce peut être exempte de bavure et avoir encore une arête qui n'atteint pas le rayon du plan.
Le type de bavure change-t-il vraiment le procédé ? Oui, et c'est la décision qui coûte le plus cher quand on la saute. Une bavure d'usinage écrouie se coupe ; les scories thermiques sont plus proches de l'élimination de calamine ; un repli n'est pas une bavure et ne peut pas être enlevé par finition. Trois défauts d'apparence voisine, trois réponses.
Une seule machine peut-elle ébavurer toutes les pièces de l'atelier ? Non. Une cuve couvre la plage la plus large, mais elle ne peut pas atteindre une caractéristique dans laquelle aucun média n'entre, elle coupe toute la surface plutôt qu'une arête choisie, et elle n'est pas rentable sur une grosse pièce unique. La voie suit la géométrie.
Combien de temps doit durer un cycle d'ébavurage ? Un ébavurage léger tourne 10 à 20 minutes. Si un devis est en heures, demandez quelle seconde tâche fait ce cycle — un polissage de haute finition tourne 2 à 8 heures, et confondre les deux est courant.
Quelle est l'erreur d'ébavurage la plus fréquente ? Choisir la machine avant d'avoir identifié la bavure. Cela produit une machine bien spécifiée, adaptée à un défaut que la pièce n'a pas, et l'erreur n'apparaît qu'après le premier lot.
L'ébavurage se contrôle-t-il, ou relève-t-il du jugement ? Il se mesure : hauteur de bavure, rayon de rupture d'arête et échantillon limite convenu à l'avance. La discipline tient à la façon de mesurer la hauteur de bavure et l'évolution d'arête ; sans elle, une spécification ne peut pas être appliquée.
Max Xu, Ventes — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
N° 31, route de Xinchang, zone industrielle de Xinyang, district de Haicang, Xiamen
info@surface-polish.com
Un procédé de finition est déterminé par la matière, la matière à enlever et la finition exigée ; la configuration d'une pièce précise est donc confirmée par un essai sur cette pièce — un cycle publié suppose une matière et un enlèvement qui ne sont peut-être pas les vôtres. Nous fabriquons les équipements de finition, ainsi que les médias et les compounds qui y travaillent ; nous ne proposons pas de prestation de finition à façon.
 +86-592-2381506


 Réseau IPv6 pris en charge
