


Machines de tribofinition par plongée : la seule famille où la pièce est maintenue, pas culbutée
La tribofinition par plongée est l'exception parmi les familles de finition en masse, et la différence est mécanique plutôt qu'une question de degré : la pièce est bridée dans un montage et entraînée à travers les médias, au lieu d'être jetée dans une charge et culbutée avec elle.
Cette seule différence explique ce que la tribofinition par plongée sait faire et qu'aucun bol, tonneau ou cuve ne peut faire, et elle explique aussi pourquoi elle coûte plus cher par pièce et pourquoi c'est la mauvaise réponse pour une grande part des travaux pour lesquels on la chiffre.
Cette page traite de la décision : ce que le montage vous apporte, quelles pièces le justifient, et quand un procédé à médias libres fera le même travail pour une fraction du coût.
Ce que le montage change réellement
Dans tout procédé à médias libres — bol, cuve, tonneau, centrifuge — la pièce se déplace avec la charge, ou la charge se déplace devant la pièce, mais l'orientation de la pièce n'est pas maîtrisée. Elle présente la face que le flux veut bien lui donner, et le contact est statistique.
La tribofinition par plongée supprime ce hasard. La pièce est maintenue dans un montage fixé sur une tête de plongée rotative, qui la plonge dans un lit de médias à une profondeur, une vitesse et un angle maîtrisés.
Quatre conséquences directes :
| Maintenu dans un montage | Ce que cela implique pour le résultat |
|---|---|
| L'orientation est fixe | Chaque face reçoit le contact choisi, et non celui que le flux lui aurait donné |
| La profondeur d'immersion est un réglage | On peut finir une bande choisie, ou la pièce entière, en changeant la profondeur de plongée |
| La pièce ne peut pas heurter une autre pièce | Les chocs entre pièces sont éliminés par construction, non par la discipline de chargement |
| Les pièces montées sont traitées individuellement | Le débit horaire est inférieur à celui d'un procédé en lot, par conception |
La dernière ligne est le coût. Tout ce qui précède est ce que vous achetez.
Quand la tribofinition par plongée est la bonne réponse
Quatre situations justifient le coût du montage, et il vaut la peine de les examiner dans cet ordre :
1. La pièce est assez grande, lourde ou de valeur suffisante pour qu'un procédé en lot soit un risque. Une aube de turbine, un insert de matrice de grande taille, un instrument médical dont la surface finie ne doit pas être marquée — ce sont des pièces où une seule pièce abîmée coûte plus que la finition.
2. Une zone précise doit être finie et le reste ne doit pas être touché. La profondeur d'immersion et l'angle du montage permettent de travailler un bord d'attaque, un pied de soudure ou un rayon précis tandis que le reste de la pièce reste hors des médias. Aucun procédé à médias libres ne sait le faire.
3. La géométrie ne survivra pas à une charge libre. Les pièces longues, fines ou fragiles se pontent, s'emmêlent ou se déforment en lot. Dans un montage, elles sont soutenues.
4. La pièce exige une arête orientée ou maîtrisée. L'orientation étant fixée, la tribofinition par plongée peut produire une arête maîtrisée sur une caractéristique définie — capacité différente d'un « arrondi uniforme ».
Le profil de pièce qui appelle la tribofinition par plongée, en une ligne : *grande ou de valeur, avec une caractéristique définie, en volume faible ou moyen.*
L'arithmétique qui tranche. Un cycle d'ébavurage sur une machine à médias libres dure 10 à 20 minutes ; un cycle d'avivage dure 2 à 8 heures. Une cellule de tribofinition par plongée ne supprime pas ce temps — elle remplace une opération manuelle sur une caractéristique précise, si bien que la comparaison à faire est avec l'opération manuelle qu'elle remplace, non avec le cycle du bol. Si la pièce exige aujourd'hui 30 minutes de travail manuel qualifié sur un bord d'attaque, un cycle en montage de durée comparable est un gain net. Si elle n'en exige aucune, le montage est un coût pur.
Et le côté consommables suit la même logique. La durée de vie des médias va de 20 à 200 heures de fonctionnement selon le matériau et le cycle, si bien que le coût de média par pièce suit la longueur du cycle — laquelle, sur une pièce unique montée, est imputée à cette pièce au lieu d'être partagée sur un lot. C'est la seconde moitié de la comparaison de coûts, et c'est celle que les acheteurs oublient.
Quand c'est la mauvaise réponse
C'est la partie que les concurrents omettent, et c'est là que l'argent se perd.
Les petites pièces en volume. Un montage tient une pièce (ou quelques-unes). Si la pièce est une vis de 10 mm, le coût de montage par pièce et la main-d'œuvre de chargement par pièce seront plusieurs fois le coût de finition. Un bol fera le même travail pour une fraction du coût par pièce, et la couverture statistique suffit pour une pièce aussi petite.
Les pièces sans caractéristique critique. Si l'exigence est de « casser toutes les arêtes », la tribofinition par plongée résout un problème qui n'existe pas. Le montage achète la maîtrise de l'orientation, et si rien ne dépend de l'orientation, vous payez pour rien.
Une géométrie simple et robuste. Une équerre plate avec un ébavurage général sur toutes les arêtes sortira d'un bol vibrant dans le même état, en une fraction du temps, sans montage à réaliser.
Une caractéristique plus petite que ce que le média peut atteindre. La tribofinition par plongée donne la maîtrise de l'orientation, pas celle de la portée. Le média ne doit jamais dépasser environ un tiers de la plus petite caractéristique, et cette règle s'applique ici exactement comme dans un bol — une rainure de 3 mm exige un média inférieur à 3 mm, dans une machine qui coûte plusieurs fois plus cher. La maîtrise de l'orientation n'achète pas l'accès.
Mix élevé, volume faible. Chaque famille de pièces exige son propre montage. Un atelier qui tourne quarante références a besoin de quarante montages, et le coût des montages plus les changements de série vont dominer. C'est la raison la plus fréquente de contre-performance d'une cellule de tribofinition par plongée.
Quand la bavure est tout le problème. La tribofinition par plongée est un procédé de surface et d'arête. Si la seule exigence est d'enlever une bavure sur une pièce robuste, la maîtrise supplémentaire est inutile et la pénalité de débit constitue tout le coût.
À quoi ressemblent les chiffres publiés, pour situer l'échelle
Nous ne publions pas de gamme de tribofinition par plongée qui nous soit propre — nous construisons à partir d'une pièce, ce qui est abordé plus bas. Pour donner une idée de l'échelle à laquelle tournent ces machines, les chiffres publiés dans le catalogue d'un fabricant européen (série DF d'OTEC, échantillon 2019) se situent dans cette plage :
| Modèle | Dimensions (mm) | Capacité du tambour (L) | Poids net (kg) | Postes de travail |
|---|---|---|---|---|
| DF 40 | — | 60 | 322 | 3 |
| DF 3/4 | 1415 × 1050 × 2500 | 80 | ~900 | 3/4 |
| DF 80 | — | 95 | 530 | 5 |
| DF 5/6 | 1565 × 1155 × 2550 | 114 | ~1100 | 5/6 |
| DF 7/8 | 1740 × 1360 × 2680 | 200 | 1700 | 7/8 |
Les cinq modèles publiés annoncent tous une profondeur d'immersion maximale de 250 mm. La gamme va d'une petite unité à tambour de 60 litres et 3 postes de travail jusqu'à un tambour de 200 litres avec 7/8 postes de travail — à noter que les deux plus petits modèles ne sont pas de simples réductions : les DF 40 et DF 80 embarquent 3 et 5 postes de travail dans un encombrement bien moindre, ce dont un atelier avec une seule famille de pièces de forte valeur a réellement besoin.
Une réserve sur ce tableau, énoncée parce qu'elle compte : la source est un PDF de fabricant dont la révision imprimée n'est pas établie, daté de 2019 d'après ses métadonnées. Il est utilisé ici comme ordre de grandeur pour la classe de machine, non comme spécification actuelle, et les conditions auxquelles la machine est proposée aujourd'hui ne sont pas établies par ce document. Les chiffres indiquent la taille de machine de cette famille ; ils ne disent pas quoi acheter. Lisez ces chiffres comme un ordre de grandeur, non comme notre spécification. Ils vous disent qu'une machine de tribofinition par plongée est un appareil sur pied d'environ 1.5 à 1.8 m dans chaque dimension horizontale, avec un tambour dans la bande 80–200 litres et 3 à 8 postes de travail — information dont un acheteur a besoin pour juger si la cellule tiendra dans ses locaux et si le débit est du bon ordre. Les chiffres exacts pour une pièce précise doivent venir du montage et de l'essai, pas d'un catalogue.
Ce qu'un fournisseur doit réellement savoir avant de chiffrer une machine
La tribofinition par plongée se chiffre sur un montage, et le montage se chiffre sur la pièce. C'est pourquoi la demande doit porter plus d'informations qu'une demande de bol ou de tonneau :
- Le plan, avec la caractéristique à finir repérée et les surfaces à ne pas toucher repérées.
- La matière à enlever sur cette caractéristique, en dixièmes de millimètre — pas « polir ».
- La masse de la pièce et la façon dont elle peut être maintenue. Où le montage peut la saisir sans la marquer.
- L'exigence d'immersion : la pièce entière, ou une bande de celle-ci.
- Le volume et la structure des lots — combien de références, et combien de pièces de chacune.
- Le critère d'acceptation, et l'existence d'un échantillon limite.
- Les conditions du site : la cellule exige du triphasé 380 V ou 415 V en 50 Hz et un sol qui reprend la masse de la machine, et elle fonctionne à 75 à 85 dB(A) à un mètre. Sur un appareil sur pied de cette taille, les deux relèvent du bâtiment plutôt que de la machine.
Le montage est l'endroit où un projet de tribofinition par plongée réussit ou échoue. Un montage qui saisit la pièce par une face esthétique, ou qui la laisse bouger dans son logement, produit un résultat non reproductible, et aucun réglage de procédé ne corrige un montage.
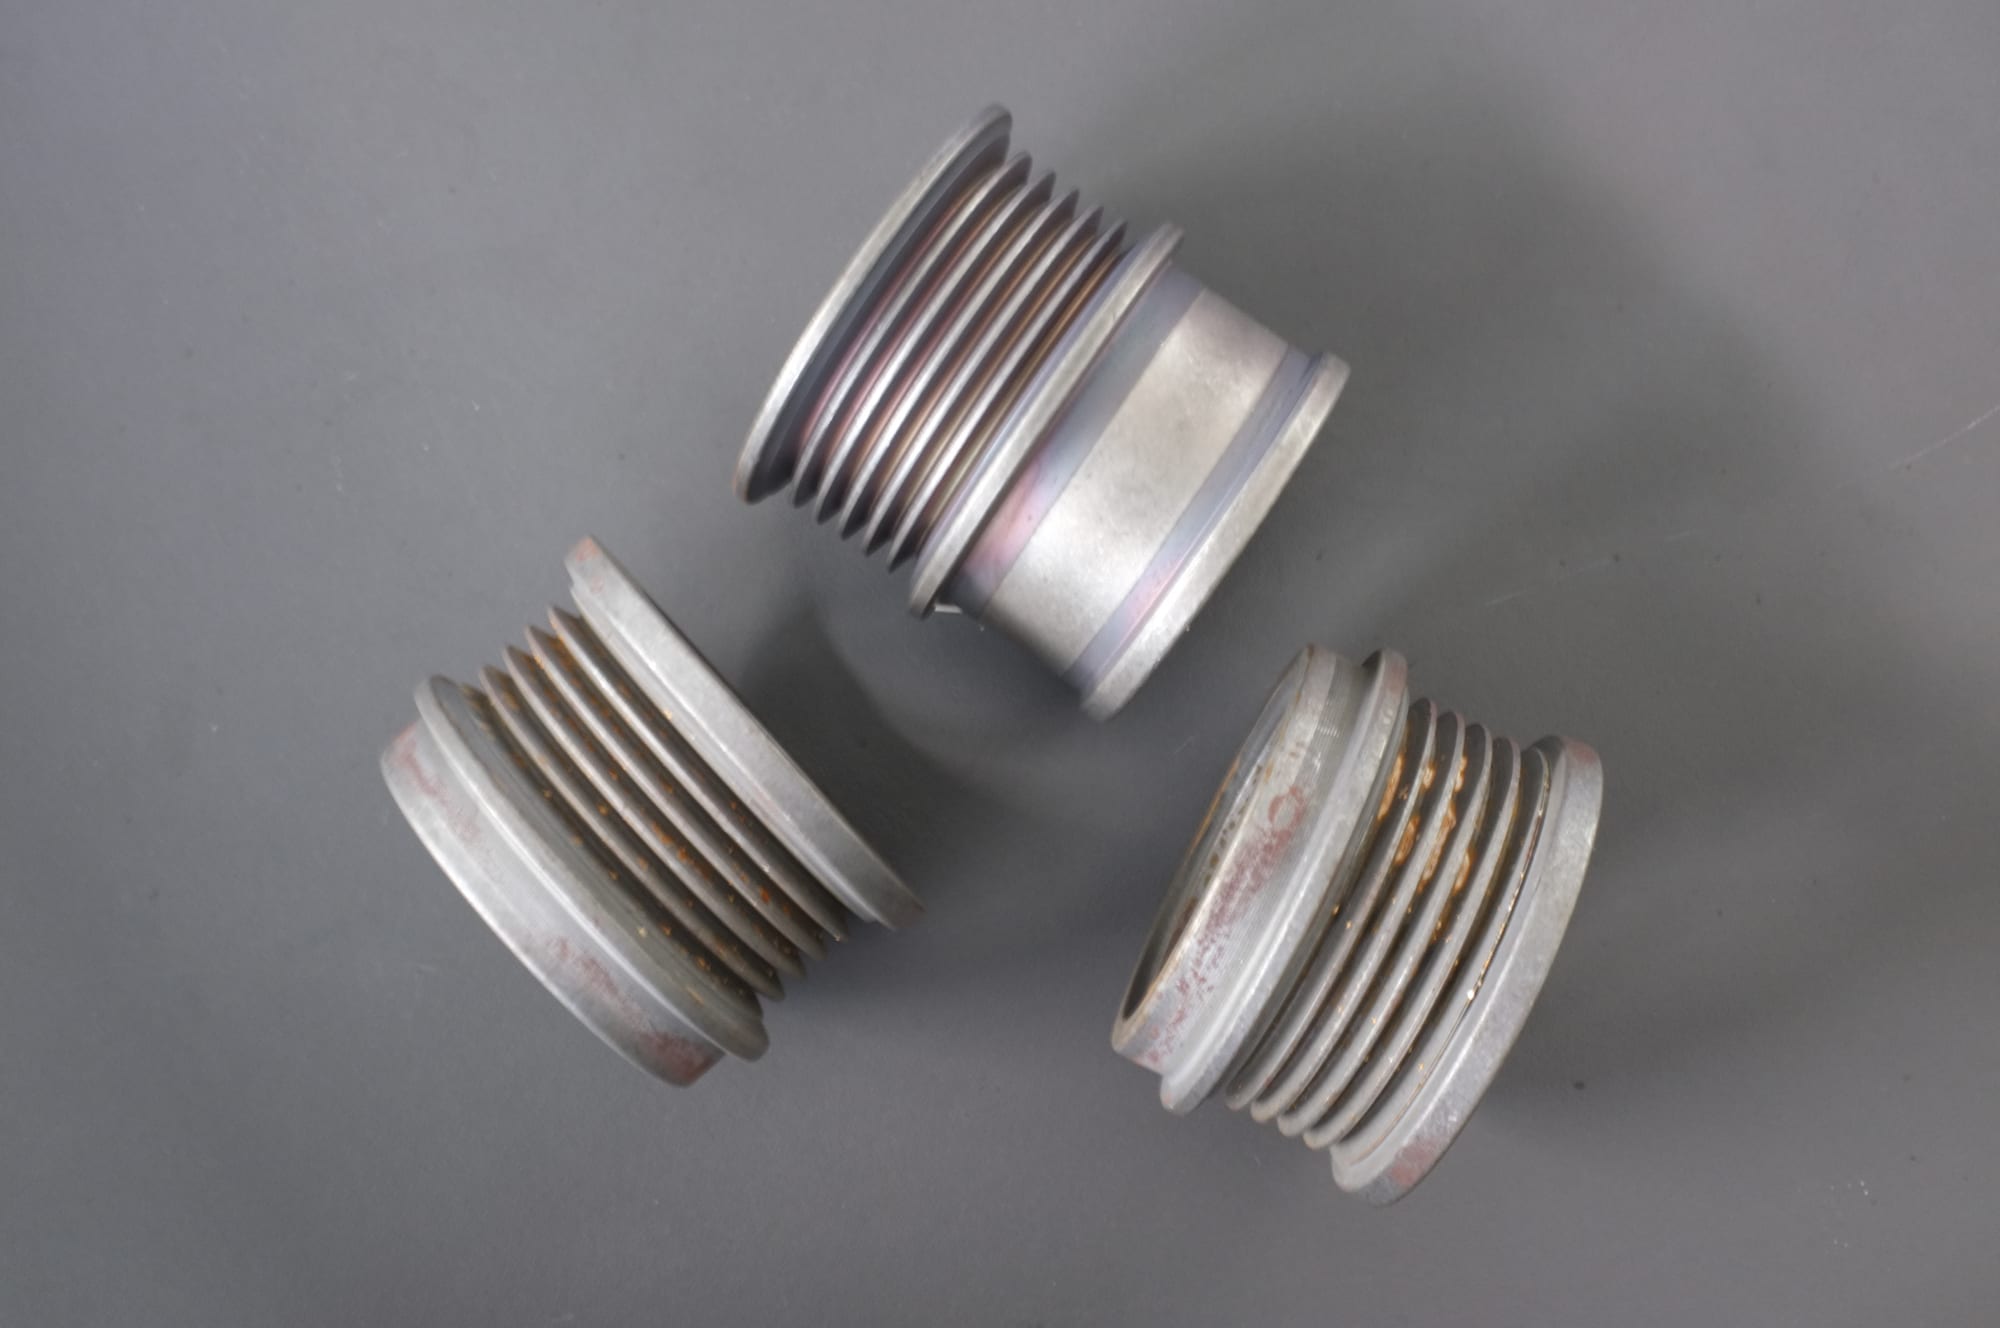
Raccords filetés avec de l'oxyde dans les gorges et de la rouille sur les crêtes : l'état qu'un procédé à pièce maintenue peut traiter de façon sélective.
Des pièces du type où la question du montage décide si la tribofinition par plongée est seulement viable. Ces raccords présentent de l'oxyde dans les gorges et de la rouille sur les crêtes — le genre d'état qu'un procédé à pièce maintenue peut traiter sélectivement, parce que la profondeur d'immersion et l'angle du montage permettent de présenter les parois des gorges tout en gardant les crêtes hors des médias. En charge libre, la même pièce est travaillée partout à la fois, ce qui convient au nettoyage et pas à une arête maîtrisée.
Ce que nous dirons et ne dirons pas de notre propre gamme
Nous fabriquons des équipements de finition ainsi que les médias et compounds qui y sont mis en œuvre, et nous construisons à partir d'une pièce plutôt qu'à partir d'une ligne de catalogue. Concrètement :
- Si votre pièce justifie la tribofinition par plongée, nous examinerons la construction d'une machine autour de votre montage et de votre pièce — de la même façon que nous spécifions toute autre machine, à partir du plan et d'un essai.
- Nous ne chiffrerons pas un numéro de modèle de catalogue pour la tribofinition par plongée, parce que nous n'en publions pas. Ce que nous ferons, c'est partir de votre pièce, proposer une configuration et réaliser un essai sur vos pièces avant que la spécification soit figée.
- L'essai est le livrable, pas la fiche technique : le montage, les médias, la profondeur d'immersion et le cycle sont établis sur votre pièce.
C'est la même base sur laquelle nous chiffrons toutes les autres familles. C'est aussi pourquoi la liste de renseignements ci-dessus est plus longue qu'elle n'en a l'air — un devis de tribofinition par plongée est d'abord un devis de montage.
Questions fréquentes
Quelle différence y a-t-il entre la tribofinition par plongée et la tribofinition vibratoire ? En tribofinition vibratoire, les pièces sont libres dans une charge et la charge se déplace devant elles ; le contact est statistique et l'orientation n'est pas maîtrisée. En tribofinition par plongée, chaque pièce est bridée dans un montage et entraînée à travers les médias, de sorte que le contact sur chaque face est un réglage. Le montage coûte de l'argent et limite le débit, et en échange il offre une maîtrise qu'une charge libre ne peut pas donner.
La tribofinition par plongée est-elle plus rapide que la tribofinition vibratoire ? Par pièce, généralement non — un montage traite une pièce ou quelques-unes à la fois, tandis qu'un bol traite un lot. Les affirmations publiées sur la tribofinition par plongée portent sur l'intensité de traitement par unité de surface sur la pièce plutôt que sur le débit, et ce ne sont pas les mêmes mesures. La tribofinition par plongée gagne sur une caractéristique définie d'une grande pièce, où l'alternative n'est pas un procédé en lot plus rapide mais une opération manuelle.
La tribofinition par plongée peut-elle remplacer le polissage manuel sur une pièce complexe ? Pour une caractéristique que le lit de médias peut atteindre et qui peut être maintenue dans un montage, elle peut remplacer une opération manuelle et rendre le résultat reproductible. Pour une caractéristique que le lit de médias ne peut pas atteindre — un passage interne profond, un évidement borgne — non, et la réponse honnête est un autre procédé.
Faut-il un montage différent pour chaque pièce ? Oui, en pratique. Le montage est taillé pour la pièce, si bien qu'un travail avec quatre variantes exige quatre jeux. C'est pourquoi la tribofinition par plongée convient à un volume faible à moyen et à des pièces de forte valeur, plutôt qu'à un atelier à mix élevé.
Quels volumes justifient une cellule de tribofinition par plongée ? Il n'y a pas de seuil universel, mais la structure est la suivante : le coût de montage et de chargement par pièce doit être faible relativement à la valeur de la pièce protégée. Cela pointe vers un volume faible ou moyen, une valeur élevée par pièce et une caractéristique définie — pas vers de petites pièces en grande série, où un bol est à la fois moins cher et suffisant.
La machine peut-elle ne finir qu'une partie d'un composant ? Oui — c'est l'une des raisons de l'utiliser. La profondeur d'immersion est un réglage, si bien que le montage peut ne présenter au lit de médias que le bord d'attaque, un pied de soudure ou un rayon précis, le reste de la pièce restant à l'écart.
Max Xu, Ventes — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
N° 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
Les chiffres de la série DF cités sont des valeurs de catalogue tierces publiées (PDF OTEC, date des métadonnées 2019, révision imprimée non établie), données pour l'échelle uniquement ; elles ne constituent pas notre spécification et aucune machine n'est proposée sur cette base. Un procédé de finition est déterminé par le matériau, la matière à enlever et la finition exigée, si bien que la configuration d'une pièce précise est confirmée par un essai sur cette pièce. Nous fabriquons des équipements de finition ainsi que les médias et compounds qui y sont mis en œuvre ; nous ne proposons pas de prestation d'atelier de finition.
 +86-592-2381506


 Réseau IPv6 pris en charge
