


Finition de l'or et de l'argent en production : choisir des chambres de finition en masse plutôt que des bains agressifs
Lorsqu'une usine de bijouterie, un fabricant de boîtiers de montres ou un atelier de quincaillerie en métaux précieux dépasse le stade de l'établi unique, la finition de l'or et de l'argent sterling cesse d'être un exercice manuel. Chaque gramme de poussière d'or aspiré dans une hotte d'extraction ou dissous par un bain chimique agressif de poli pour argent entame directement la marge matière. Parallèlement, les bagues coulées, les maillons de filigrane et les fermoirs estampés comportent des contre-dépouilles serrées qu'aucune roue en tissu ne peut atteindre.
Ce guide couvre les flux de travail de finition de l'or et de l'argent en lots utilisant des chambres de finition en masse industrielles — polisseuses à aiguilles magnétiques, machines à disque centrifuge et tonneaux secs à média organique — tout en distinguant le véritable équipement de production des crèmes de poli pour or domestiques et des bains chimiques. Pour une nomenclature plus large des équipements de notre catalogue, voir noms des machines de finition et finition des alliages de cuivre.
Pourquoi l'or et l'argent exigent des règles de finition différentes
Les métaux précieux sont tendres, denses, non magnétiques et coûteux au gramme. Chaque règle appliquée à l'ébavurage de l'acier change lorsque la pièce est en or karaté ou en argent fin.
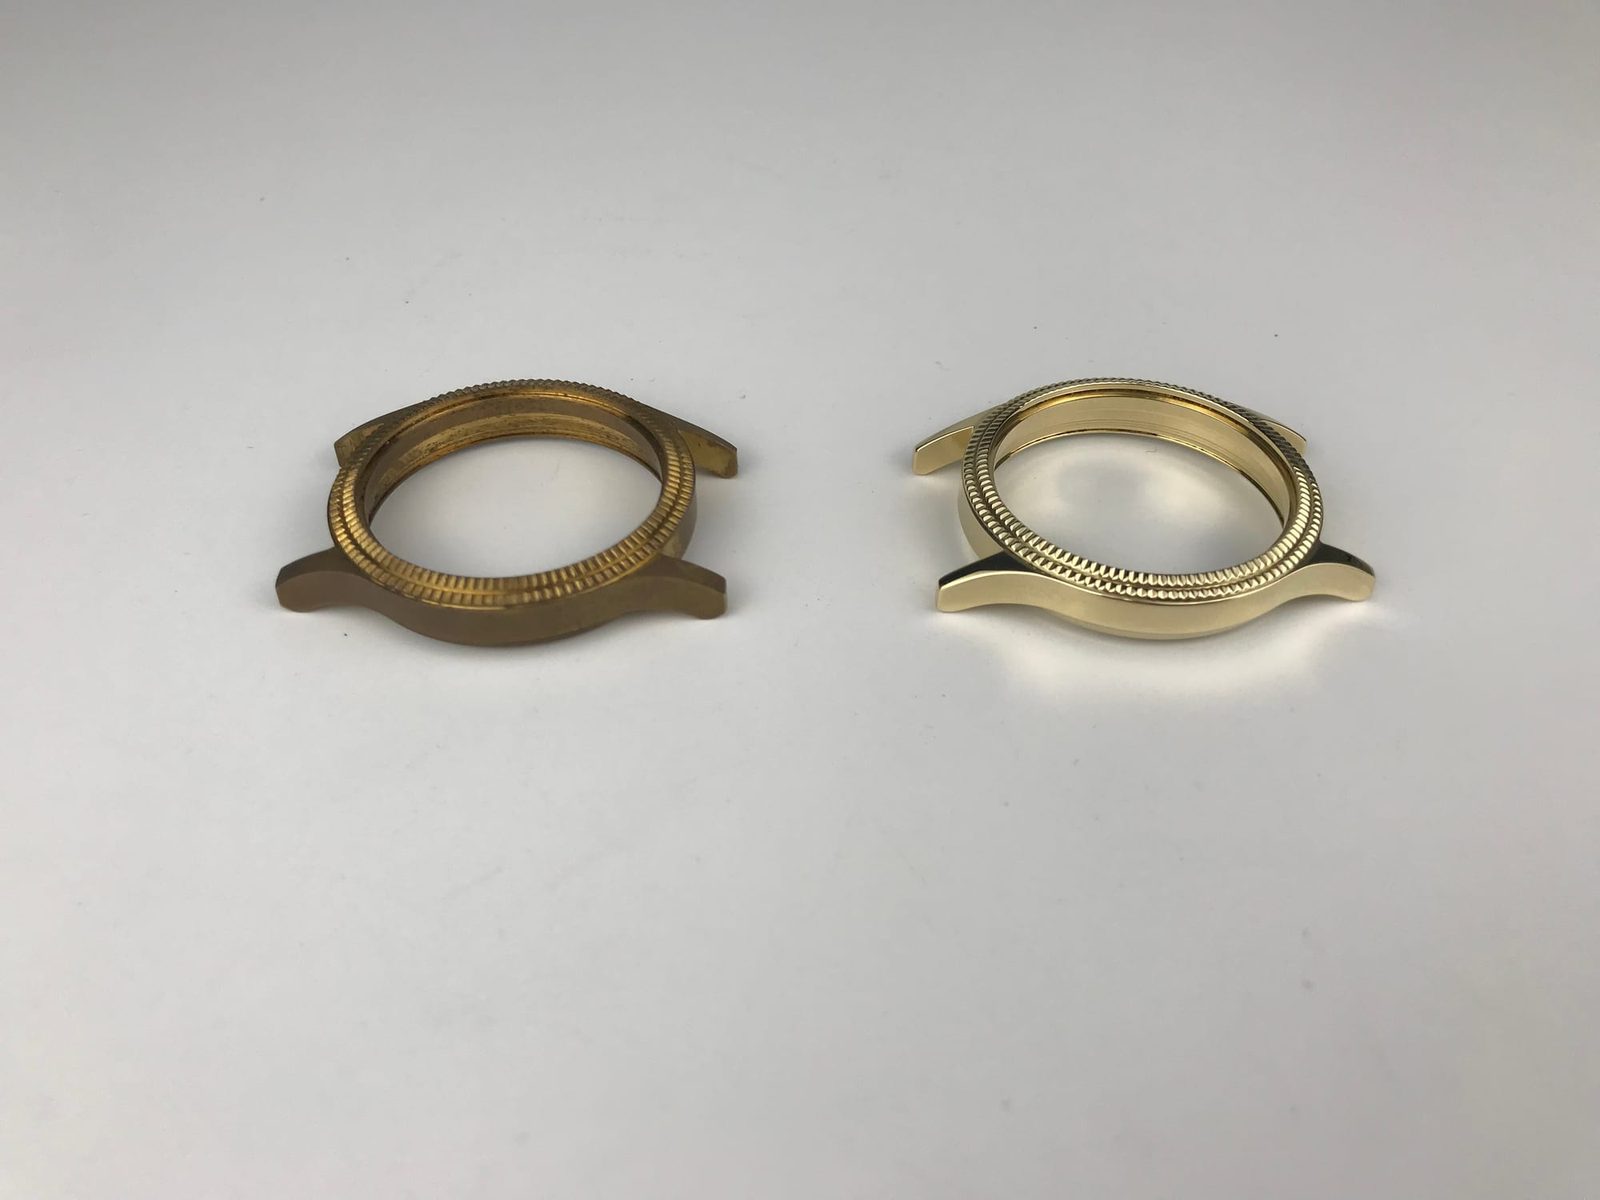
Plateau d'échantillons de finition de métaux précieux comparant des bagues en or brutes issues de la coulée à la cire perdue, des maillons de filigrane brunisseurs par aiguilles magnétiques et des breloques en argent éclaircies en tonneau sec
Minimiser la perte de matière précieuse lors du lissage
Le meulage de l'acier avec des triangles céramiques agressifs élimine rapidement le métal et personne ne pèse les copeaux. En finition de l'or, chaque microgramme raclé sur une pièce coulée reste piégé dans l'eau de compound sale à moins d'être récupéré. Les ateliers de production s'appuient sur des médias plastiques doux de réduction, des billes de brunissage non abrasives et des aiguilles magnétiques en inox qui compriment les pics de surface plutôt que de meuler le métal en masse.
Atteindre sous les griffes, le filigrane et les maillons creux
Les bagues coulées à la cire perdue, les maillons de chaîne creux et les lunettes de montre dissimulent une peau de coulée rugueuse à l'intérieur des évidements de galerie et sous les griffes à pierres. Presser une roue en tissu rotative contre ces renfoncements arrondit les griffes délicates tout en laissant les angles internes ternes. Les aiguilles de finition en masse et les médias de tonnelage fins pénètrent dans les évidements de filigrane sans déformer la géométrie extérieure du sertissage.

Sertissage de bague en or agrandi montrant des aiguilles magnétiques en inox atteignant proprement sous les griffes et à l'intérieur des évidements de galerie
Pourquoi l'argent se ternit plus vite que l'or lors des cycles humides
L'argent fin et sterling réagit facilement au soufre, aux chlorures et à l'humidité résiduelle, virant au gris ou au jaune s'il reste humide après le tonnelage. L'or résiste à l'oxydation, mais les alliages roses et jaunes riches en cuivre se tachent encore si le rinçage est insuffisant. L'utilisation de compounds liquides propres et non corrosifs et le séchage immédiat des pièces dans un essoreuse centrifuge préviennent le ternissement post-cycle.
Tonneaux de studio d'établi versus unités de production industrielles
Les tonneaux compacts de table vendus pour les studios à établi unique constituent une classe de produit différente conçue pour de petites séries artisanales, non pas inférieure — ils servent simplement de petits volumes d'artisanat. Les ateliers industriels traitant des lots de production quotidiens passent à des machines de sol robustes — telles que nos `HBPG-01`, `HBPG-02`, `OBD`, `LLF120` et tonneaux secs multi-cuves — conçues pour une séparation de lots reproductible, un refroidissement et une fiabilité en équipe.
Quatre voies industrielles pour la finition de l'or et de l'argent
Dans notre portefeuille de machines, quatre voies de chambre traitent les pièces coulées, les pièces estampées et la quincaillerie décorative en métaux précieux. Chacune sert une étape distincte entre l'ébarbage brut et la présentation finale.
| Voie de finition | Média et action | Meilleure étape pour métaux précieux | Risque de perte de métal |
|---|---|---|---|
| Polisseuse de précision magnétique (`OBD` / `HBPG`) | Aiguilles fines en acier inoxydable entraînées par des aimants rotatifs | Nettoyage post-coulée, éclaircissement du filigrane, renfoncements des griffes | Très faible — les aiguilles martèlent et nettoient sans meuler |
| Disque / tonneau centrifuge (`LLF` / `LX`) | Rotation à haute gravité avec plastique fin lié à la résine ou porcelaine | Lissage de la peau de coulée à la cire perdue et des légères marques d'ébarbage | Faible à modéré — contrôlé par la granulométrie du média plastique |
| Cuve vibrante (série `ZL`) | Tonnelage en spirale doux dans une chambre doublée de polyuréthane | Lots plus importants de quincaillerie en argent, boucles, couverts | Faible lorsqu'associé à des cônes plastiques ou des billes à haute teneur en alumine |
| Tonneau sec à média organique | Coquilles de noix broyées ou rafles de maïs avec pâte à polir | Lustre final chaleureux, élimination de l'huile et éclat miroir | Pratiquement nul — brunissage sec pur |

Aperçu de l'équipement en quatre panneaux montrant un polisseur de précision magnétique, une machine à disque centrifuge, une cuve vibrante en polyuréthane et un tonneau sec à double barillet
Polisseurs de précision magnétiques pour filigrane et pièces coulées
L'or et l'argent étant tous deux non magnétiques, ils sont des candidats idéaux pour un polisseur de précision magnétique (`HBPG-01`, `HBPG-02`, `OBD-30` à `OBD-100`). De fines aiguilles en acier inoxydable tourbillonnent dans l'eau et le composé liquide, se glissant directement sous les sertis de pierres, à l'intérieur des anneaux et à travers les maillons de chaînes. Le finissage magnétique avive uniformément les pièces coulées complexes sans arrondir les arêtes vives des chatons.
Machines à disque centrifuge pour un lissage rapide des zones de carottes
Les pièces coulées à la cire perdue présentent une microporosité et une légère texture que les aiguilles magnétiques seules ne peuvent égaliser. Une machine à disque centrifuge (telle que notre série `LLF120`) de notre gamme machines de finition par tonneau et à disque entraîne un média plastique fin à liant résineux uniformément sur les surfaces coulées. L'action du disque centrifuge nivelle uniformément la peau de coulée tout en préservant l'intégrité des griffes délicates.
Cuves vibrantes pour la grande argenterie et les couverts
Les cuillères en argent sterling, boucles de ceinture, médaillons religieux et lourdes garnitures décoratives nécessitent une capacité de cuve ouverte plutôt que des tambours compacts pour bijoux. Une machine de finition vibrante garnie de polyuréthane lisse protège l'argent tendre tout en polissant les pièces dans des cônes plastiques ou des billes céramiques à haute teneur en alumine. Consultez notre guide de finition vibrante pour comprendre comment le flux spiral en cuve ouverte évite les marques entre pièces.
Tonneaux secs pour un éclat chaud final
Après le lissage humide et le rinçage, le tonneau sec avec coques de noix broyées ou rafles de maïs de notre gamme médias de finition à sec confère un éclat net et sans déformation de polissage de l'or et de polissage de l'argent. La pâte à polir pré-mélangée enrobe chaque granulé uniformément, lustrant doucement les faces courbes et en creux sans accrocher les griffes. Le tonneau sec organique produit un lustre uniforme par lot sans traces de roue manuelle.

Tonneau de polissage sec à double barillet chargé de coques de noix conditionnées et de médias de rafles de maïs pour l'avivage des métaux précieux
Finition en masse vs bains chimiques et roues à polir en tissu
Les acheteurs recherchant un polissage de l'or ou un polissage de l'argent comparent souvent les chambres de finition en masse aux bains d'acide liquide et aux roues en tissu fixes. Comprendre ce que chaque méthode fait réellement permet de protéger les pièces coulées fragiles.
| Critère de comparaison | Chambre de finition en masse (magnétique / centrifuge / sèche) | Bain chimique liquide pour argent | Roue à polir en tissu & pain de rouge |
|---|---|---|---|
| Principe de fonctionnement | Martelage mécanique par aiguilles, lissage plastique ou lustrage organique à sec | Dissolution chimique du ternissement par sulfure d'argent | L'opérateur presse la pièce contre un tissu en rotation chargé de pain de cire |
| Accès aux creux & au filigrane | Atteint l'intérieur des maillons, des griffes et des détails gravés | Atteint partout où le liquide mouille, mais laisse la surface gravée/mate | Ne peut pénétrer dans les filigranes serrés ni les creux internes des anneaux |
| Effet sur la texture de surface | Lisse et avive les crêtes métalliques pour plus d'éclat | Élimine uniquement le ternissement ; peut dépolir les surfaces miroir en cas de trempage excessif | Confère un brillant miroir élevé sur les faces externes dégagées |
| Notre périmètre de fourniture | Nous fabriquons les chambres, les médias et les composés liquides | Non fourni — nous ne vendons pas de bains chimiques ni de bains d'acide | Non fourni — nous ne vendons pas de roues en tissu ni de pains de cire solides |
[DESIGN : Comparaison côte à côte d'un pendentif en filigrane d'or complexe fini uniformément dans un bain d'aiguilles magnétiques versus un accès inégal à la roue manuelle sur les bords externes uniquement]
Pourquoi les bains chimiques pour argent ne sont pas un véritable polissage
Les bains pour argent de supermarché dissolvent chimiquement le ternissement sombre de sulfure d'argent en quelques secondes, ce qui semble pratique sur l'argenterie ternie. Cependant, les bains chimiques ne lissent jamais les rayures ni n'avivent la peau de coulée terne — et un trempage répété laisse une surface crayeuse et poreuse qui se ternit encore plus vite ensuite. Nous ne fournissons pas de bains chimiques pour argent, de bains de placage, d'électropolissage ni de services de passivation.
Où les roues à polir en tissu restent pertinentes — et où elles échouent
Sur de larges bracelets manchettes en or plat ou de lourdes plaques de trophées nécessitant une réflexion miroir maximale sur face dégagée, un polisseur expérimenté sur roue en tissu offre une clarté de surface inégalée. Pourtant, sur des lots de bagues délicates ou de chaînes creuses, les roues accrochent les maillons, arrondissent les facettes nettes et laissent du rouge gras incrusté dans les sertis. Nous ne fabriquons pas de roues à polir en tissu, de polisseuses portatives ni de pains de cire solides pour roues en tissu.
Utiliser la finition en masse pour réduire considérablement le temps de polissage manuel
La plupart des moyennes et grandes bijouteries combinent des chambres par lots avec un minimum de retouches finales. Le nettoyage par aiguilles magnétiques et le lissage plastique centrifuge éliminent la texture rugueuse de coulée sur l'ensemble du lot, ne laissant qu'un rapide passage final — ou aucun — pour les surfaces planes dégagées. L'automatisation des étapes de pré-polissage et d'avivage des creux multiplie la production par ouvrier qualifié.
Une récupération simplifiée des poussières de métaux précieux
La finition par voie humide en masse piège chaque minuscule particule d'or ou d'argent abrasé dans l'eau du compound et les sédiments de drainage plutôt que de la souffler dans les filtres à air de l'atelier. Les bassins de décantation et les sacs filtrants propres permettent aux ateliers de récupérer proprement les fines de métaux précieux à partir de l'eau de rinçage. Le traitement humide en circuit fermé protège à la fois la qualité de l'air pour les travailleurs et la récupération des métaux précieux.

Installation de rinçage humide en circuit fermé et de filtration par décantation conçue pour capturer les fines de métaux précieux dans l'eau de décharge du compound
Médias et compounds pour les lots d'or et d'argent
Choisir le mauvais abrasif abîme les métaux précieux tendres plus vite que l'acier. Associez soigneusement nos médias de meulage et médias de finition à sec à la dureté de votre carat et à l'étape de surface.

Quatre bols de médias de finition pour métaux précieux montrant de fins cônes en plastique lié à la résine, des billes de brunissage lisses en alumine haute, des aiguilles magnétiques en inox et des granulés de rafles de maïs à sec
Cônes fins en plastique lié à la résine pour la peau de coulée
Les pièces brutes de coulée nécessitent une coupe douce pour effacer la peau de revêtement et les marques de micro-marches avant tout début de brillantage. Les cônes et pyramides fins en plastique lié à la résine coupent en douceur sans marquer les bords de l'or ou de l'argent tendres. N'utilisez jamais de triangles céramiques grossiers et lourds de qualité acier sur des pièces coulées en or minces.
Billes en alumine haute et aiguilles magnétiques en inox pour le brunissage
Une fois la peau de coulée lissée, les billes céramiques non abrasives en alumine haute ou les fines aiguilles magnétiques en inox compriment les pics de surface en un lustre brillant et propre avec un enlèvement de métal négligeable. Les aiguilles magnétiques travaillent à l'intérieur de la filigrane et sous les griffes, tandis que les billes en alumine haute roulent doucement sur les courbes ouvertes. Les médias de brunissage font briller le métal en comprimant les pics, non en meulant la matière.
Coque de noix et rafles de maïs pour le polissage final à sec de l'or
Pour le brillantage final à sec, la coque de noix concassée et les granulés de rafles de maïs tendres chargés d'une crème à polir propre confèrent un polissage de l'or⟧/IA⟧ chaud et sans traces sur les lots. Gardez des tonneaux secs dédiés séparés pour l'or et l'argent afin que les fines de cuivre ou d'argent ne se transfèrent jamais sur l'or blanc à haut carat. Confirmez la granulométrie des rafles de maïs lors de la commande de médias organiques secs pour les sertissages délicats.
Compounds liquides qui brillantent sans tacher
Utilisez des cycles humides centrifuges, vibratoires et magnétiques pour métaux précieux avec de l'eau propre et des compounds liquides vérifiés tels que `compound-JTJ60` (polissage fin des métaux), `compound-JTS5` (finition délicate des tôles minces) ou `compound-HM3` (polissage final). Nous fournissons des compounds liquides pour systèmes à médias humides et sélectionnons des pâtes pour le tonnelage à sec, sans jamais concevoir de formules chimiques de nettoyage sur mesure.
Flux de travail par lots étape par étape pour la finition de l'or et de l'argent
Une ligne cohérente de finition de l'or suit une séparation stricte des étapes afin que le grain grossier ne contamine jamais les tonneaux de brillantage final.
[DESIGN: Flux de travail en quatre étapes pour métaux précieux montrant des bagues brutes de coulée entrant dans le lissage centrifuge en plastique, le brillantage par aiguilles magnétiques, le séchage par essorage propre et la finition à sec aux rafles de maïs]
Étape 1 : Nettoyage des attaques et pré-nettoyage ultrasonique ou par lavage
Coupez proprement les attaques et meulez les importants talons de coulée en amont avant de charger toute chambre de finition en masse, comme décrit dans les marques de meulage et de ponçage. Lavez complètement les résidus de plâtre de revêtement et les huiles des mains afin que le lit de médias reste propre. Le plâtre de revêtement résiduel raye l'or tendre et obstrue les fines aiguilles magnétiques.
Étape 2 : Lissage humide doux ou nettoyage par aiguilles magnétiques
Chargez les pièces coulées délicates dans une machine à disque centrifuge avec des médias plastiques fins pour le lissage de la peau, ou dans un polisseur de précision magnétique (séries `OBD` / `HBPG`) avec de fines aiguilles en inox pour nettoyer les creux et brunir brillamment la filigrane. Maintenez un volume généreux de médias par rapport aux pièces afin que les bagues lourdes ne se heurtent jamais entre elles. Testez d'abord le temps de cycle sur un petit lot pour protéger les griffes délicates et les poinçons.
Étape 3 : Rinçage propre immédiat et séchage par essorage centrifuge
Sortir de l'argent sterling ou de l'or rose d'un bain humide et le laisser sécher à l'air dans des paniers crée des taches d'eau et des anneaux de ternissement rapides. Rincez rapidement les pièces à l'eau propre et séchez-les dans un sécheur centrifuge à chaleur (modèles `35`, `35A`, `70` ou `70A`). Consultez notre guide de lavage et séchage séparés après finition pour comprendre pourquoi un séchage propre et rapide préserve le ton brillant du métal.

Déchargement du panier du sécheur centrifuge à chaleur de breloques en argent sterling brillantes et sans taches immédiatement après rinçage à l'eau propre
Étape 4 : Brillantage en tonneau sec avec coque de noix ou rafles de maïs
Transférez les pièces parfaitement sèches dans un tonneau rotatif sec dédié chargé de médias de coque de noix ou de rafles de maïs pré-conditionnés et d'une pâte à polir légère. Faites tourner jusqu'à ce que la surface atteigne un éclat net et uniforme, puis tamisez proprement les médias. Ne chargez jamais de pièces humides dans des médias organiques secs, sinon la charge s'agglomère et tache l'argent.
Défauts courants lors de la finition de l'or et de l'argent—et solutions d'atelier
Lorsqu'un lot de métaux précieux ressort trouble, marqué ou terni, vérifiez ces quatre causes d'atelier avant de changer de machine.
| Défaut observé | Cause racine probable | Vérification immédiate | Solution d'atelier |
|---|---|---|---|
| Creux en peau d'orange sur les bandes plates | Médias trop lourds ou collision pièce contre pièce | Inspecter le volume médias/pièces et le poids des copeaux | Passer à des cônes plastiques plus légers ou augmenter le coussin de médias |
| Film gris ou jaunâtre sur l'argent | Composé usé, eau sale ou séchage à l'air trop lent | Vérifier la limpidité de l'eau de rinçage et le temps de séchage | Rincer le bain, utiliser un composé frais et sécher immédiatement en essoreuse centrifuge |
| Goupilles inox égarées coincées dans la filigrane | La longueur/diamètre des goupilles correspond à la fente de réglage étroite | Inspecter les griffes et les maillons de chaîne à la loupe | Changer le calibre des goupilles et utiliser une récupération par rinçage et tamisage minutieux |
| Voile laiteux après tonnelage à sec avec rafles de maïs | Pièces humides introduites dans le tonneau sec ou média organique usé | Toucher le média sec pour détecter l'humidité ou une poussière gris foncé | Confirmer d'abord que les pièces sont parfaitement sèches ; remplacer le média sec saturé |
[DESIGN : Tableau de dépannage en gros plan de quatre défauts sur métaux précieux : marques de média sur un anneau en or, ternissement par taches d'eau sur argent, goupille magnétique coincée dans une griffe et film trouble de rafles de maïs]
Éviter les chocs pièce contre pièce sur les bagues lourdes et les bracelets
Les chevalières en or massif ou les bracelets en argent massif ont suffisamment de poids pour se bosseler mutuellement dans une chambre de tonnelage si le coussin de média est trop mince. Garder une densité de charge modérée, maintenir un volume de média complet ou utiliser des tonneaux compartimentés pour les pièces lourdes individuelles. Protéger les joncs plats des marques de collision épargne des heures de ponçage manuel.
Prévenir les taches de ternissement sombre sur l'argent sterling
L'argent sterling se ternit rapidement lorsqu'il est exposé à de l'eau de rinçage sale ou à l'air humide dans des paniers humides. Toujours rincer à l'eau propre immédiatement après le déchargement, essorer complètement et stocker l'argent fini dans des plateaux secs et couverts. Un séchage rapide est la défense la plus simple contre le ternissement de l'argent après finition.
Éliminer les goupilles ou médias coincés dans les maillons de chaîne
Les maillons de chaîne fins et les boîtiers de fermoir creux retiennent facilement de petits copeaux plastiques ou des goupilles magnétiques. Toujours tester les dimensions des médias et des goupilles par rapport à l'ouverture de votre maillon le plus étroit avant de lancer la production complète. N'oubliez pas que les médias usés rétrécissent avec le temps et peuvent se coincer dans des ouvertures que les médias neufs dégageaient.
Éviter la contamination croisée avec les métaux de base
Ne jamais finir l'or ou l'argent dans un tonneau, une cuve vibrante ou une charge de média ayant précédemment traité du laiton, de l'acier ou de l'aluminium. La poussière d'acier ou de laiton incrustée raye l'or tendre et déclenche des taches galvaniques sur l'argent. Réserver des chambres et des bacs à médias séparés exclusivement aux métaux précieux—une règle fondamentale couverte dans la finition en atelier de façonnage.
Comment Xiamen Jin Tai Jin construit des lignes de finition pour métaux précieux
Chez Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (marque : Jings Polish), notre atelier a démarré en 1992 et notre société a été officiellement créée en 2002, livrant plus de 200,000+ ensembles de solutions de meulage et de polissage à des clients dans le monde entier. À travers notre catalogue, nous fabriquons 21 plateformes de machines soutenues par 24 droits de propriété intellectuelle chinois accordés—dont 1 brevet d'invention, 17 brevets de modèle d'utilité et 6 brevets de dessin—sous la certification ISO 9001 `00726Q01571R001` (valable de 2026-06-03 à 2029-06-02) et les certifications CE `M.2023.206.C88121` (modèles verticaux, 8) et `M.2023.206.C88120` (modèles horizontaux, 13, dont `HBPG-01` et `HBPG-02`), valables jusqu'au 2028-07-24.

Baie d'assemblage propre de Jings Polish montrant les polisseuses de précision magnétiques HBPG, les unités à disque centrifuge LLF120, les tonneaux de polissage à sec et les essoreuses centrifuges
Équipements, médias et composés que nous fabriquons
Nous fabriquons des polisseuses de précision magnétiques (`OBD-30` à `OBD-100` et `OBD-HBPG` / `HBPG-01` / `HBPG-02`), des unités à disque centrifuge et à tonneau (`LLF120`, série `LX`), des tonneaux de polissage à sec à double tonneau et double étage, des cuves vibrantes (série `ZL`), des essoreuses centrifuges thermiques (`35`, `35A`, `70`, `70A`) et des nettoyeurs de médias. Nous fournissons également des cônes plastiques à liant résineux, des billes à haute teneur en alumine, des coques de noix, des rafles de maïs et des composés liquides vérifiés (`HM3`, `JTJ50`, `JTJ60`, `JTS5`, etc.).
Limites honnêtes sur ce que nous ne fournissons pas
Conformément à notre politique choisir un fournisseur de finition de masse, nous énonçons clairement notre périmètre. Nous n'exploitons pas un atelier de façonnage à forfait et ne polissons pas les pièces en or et en argent des clients contre rémunération ; nous ne vendons pas de roues de polissage en tissu, de pains de cire rouge massifs, d'outils rotatifs à main ni de bains chimiques de trempage pour argent ; nous n'offrons pas de dorure, de rhodiage, de passivation ni de vernis de finition transparent ; et nous ne concevons pas de formules chimiques sur mesure.
Délais standard et personnalisés
Les équipements standard magnétiques, centrifuges, à tonneau sec et d'essorage sont expédiés avec un délai de production de 25 à 35 jours. Les lignes configurées sur mesure et les agencements multi-tonneaux spécialisés ont un délai de fabrication de 45 à 60 jours.
Demander une évaluation initiale avec des photos de pièces
Nous ne promettons pas d'essais gratuits d'échantillons envoyés par courrier ni de garantie de temps de cycle sans vérifier votre pièce. Envoyez des photos nettes de vos pièces coulées en or ou en argent, des ouvertures de filigrane, du type d'alliage et de la quantité de lot via notre page solution de polissage sur mesure—nos ingénieurs peuvent fournir une recommandation initiale de machine et de média à partir de photos et de plans, ou aider les usines multi-matériaux à comparer avec les finitions d'aluminium et les finitions d'acier inoxydable.
Questions fréquemment posées
Quelle est la meilleure machine pour finir des pièces coulées en or avec des griffes complexes ?
Une polisseuse de précision magnétique (série `OBD` ou `HBPG`) est le choix standard pour les pièces coulées en or complexes et la filigrane, car les fines goupilles inox tourbillonnent dans les recoins étroits et sous les griffes sans arrondir les bords extérieurs du chaton ni retirer de poids d'or mesurable.
Un tonneau magnétique élimine-t-il les grosses marques de carotte sur l'or et l'argent ?
Non. Les goupilles magnétiques nettoient la texture de surface légère et rehaussent la brillance dans les recoins, mais elles n'enlèvent pas les grosses amorces de carotte ni la peau de revêtement profonde. Coupez et ébarbez les carottes en amont, puis utilisez un média plastique fin dans une machine à disque centrifuge avant l'éclat magnétique.
Le poli chimique pour argent est-il sûr pour les lots de bijoux de production ?
Les bains chimiques liquides éliminent rapidement le ternissement de surface, mais ils ne lissent pas les rayures et peuvent laisser une surface poreuse et mate en cas de surutilisation. La finition de masse avec médias plastiques, goupilles magnétiques et rafles de maïs sèches lisse et brunisse l'argent mécaniquement sans bains acides agressifs.
Comment minimiser la perte de métaux précieux pendant le tonnelage en lot ?
Évitez les médias céramiques à coupe agressive sur l'or et l'argent tendres. N'utilisez des cônes plastiques à liant résine fin que là où la peau de coulée nécessite un nivellement, et privilégiez les aiguilles magnétiques non abrasives, les billes de brunissage à haute teneur en alumine et les médias secs en noix ou en rafles de maïs pour l'avivage.
Pourquoi mes pièces en argent ont-elles taché ou terni juste après le polissage humide ?
L'argent se tache rapidement lorsque l'eau de compound sèche lentement sur le métal dans des paniers ouverts. Rincez immédiatement l'argent fini à l'eau propre et séchez rapidement la charge dans une essoreuse centrifuge chauffante (`35` ou série `70`) avant l'emballage.
Quels détails dois-je envoyer avant de commander un équipement pour la finition de l'or ou de l'argent ?
Envoyez des photos nettes en gros plan de vos pièces coulées ou embouties montrant la filigrane ou les ouvertures de trous, les dimensions hors tout, le type d'alliage et le volume de lot quotidien. Nos ingénieurs peuvent recommander l'architecture de chambre et la qualité de média appropriées à partir des photos et des plans.
[DESIGN : Liste de contrôle annotée pour demande d'acheteur montrant des gros plans de pièces coulées, des ouvertures de griffes/filigranes et des notes de volume de lot pour l'or et l'argent]
 +86-592-2381506


 Réseau IPv6 pris en charge
