


Fréquence, amplitude et temps de cycle en finition vibratoire
Fréquence, amplitude et temps de cycle en finition vibratoire
Fréquence, amplitude et temps de cycle doivent être traités comme des variables d'essai interactives, et non comme des réglages indépendants où « plus est mieux ». Une modification du mouvement de la machine change la circulation des médias et des pièces, la fréquence de leurs contacts et la répartition des forces. Le réglage utile est celui qui produit un flux stable et l'état de bord ou de surface requis sans générer de dommages de contact, de coins coincés, de résidus ni de variation dimensionnelle inutile.
Définir le résultat avant de modifier un réglage
Partir de l'état initial et de la caractéristique déterminante : emplacement d'une bavure, marque d'outil, exigence de bord, face esthétique ou problème de nettoyage. Consigner la méthode d'inspection avant l'essai. « Cela semble meilleur » ne suffit pas lorsque l'acheteur exige aussi des dimensions protégées, une séparation reproductible et des résultats constants sur toute la charge.
Les réglages machine ne peuvent être choisis à partir du seul matériau de la pièce. La géométrie de la pièce, la forme et l'usure du média, l'état de la charge, le composé et l'état de l'eau influencent tous le mouvement et le schéma de contact. Utiliser le guide de dépannage de la finition vibratoire si le problème de départ est un défaut plutôt qu'une question de développement de procédé.
Ce que change la fréquence dans un essai vibratoire
La fréquence décrit la cadence d'oscillation du système. En pratique, elle contribue au mouvement de la masse de médias et aux événements de contact répétés autour de la pièce. Un changement de réglage doit donc être évalué par la circulation observable, le mouvement des pièces et les preuves de surface, et non par la seule valeur de consigne.
Surveiller les zones mortes, le flux instable, l'accumulation de pièces dans une zone, l'exposition excessive des pièces ou les changements de son et de comportement de la charge. Ces observations ne diagnostiquent pas un réglage à elles seules, mais elles aident à déterminer si l'essai reste mécaniquement stable pour la comparaison.
Ce que change l'amplitude dans le schéma de contact
L'amplitude décrit l'ampleur du mouvement oscillatoire. Son effet dépend de la machine, de la charge et du système de médias. Un mouvement plus grand peut modifier le transport et la sévérité du contact, mais ne garantit pas une finition plus rapide ou meilleure. Il peut aussi modifier l'exposition pièce contre pièce, le risque sur les bords fins ou la circulation du composé et des débris dans la charge.
Lorsque les dommages de contact sont préoccupants, revoir la couverture des médias et les contrôles de chargement avec le guide de prévention des dommages pièce contre pièce. Ne pas tenter de résoudre chaque défaut par les réglages de mouvement.
Pourquoi le temps de cycle ne peut être choisi séparément
Le temps de cycle est l'exposition cumulée sous une condition de procédé définie. Si la fréquence, l'amplitude, l'état du média, la charge ou le contrôle des liquides changent, la signification d'un même temps écoulé change aussi. Prolonger un cycle peut augmenter la modification du bord ou de la surface, mais aussi l'usure, les marques de contact, le risque de résidus ou la variation. Le point d'arrêt correct doit être lié à des preuves d'inspection.
Utiliser une échelle d'essai à une variable
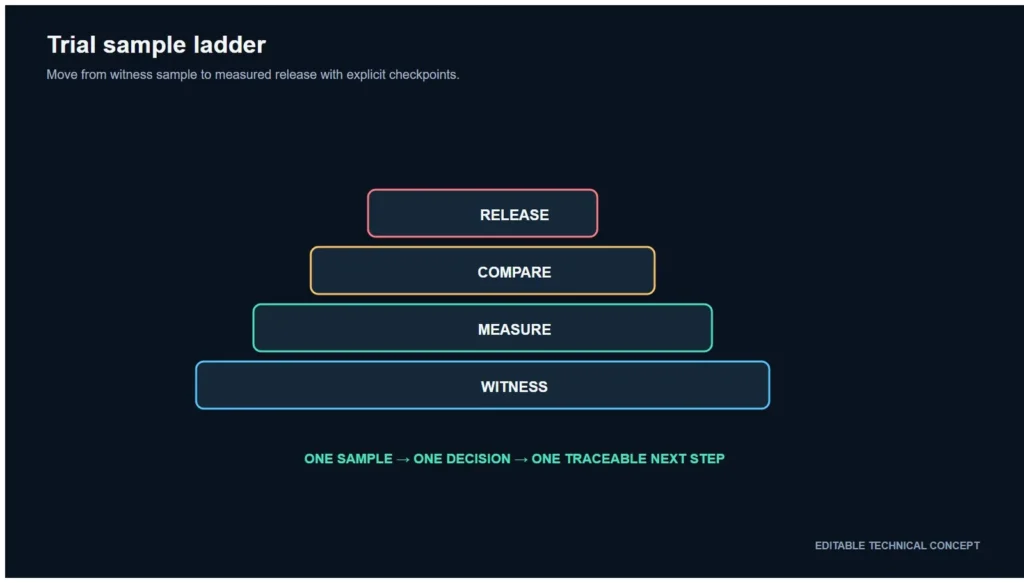
- Maintenir constants le lot de pièces, le média, la charge, l'état du composé et la méthode d'inspection.
- Consigner le réglage machine actuel et la circulation observable avant toute modification.
- Modifier un seul contrôle dans une plage sûre approuvée par la machine.
- Inspecter les caractéristiques cibles et les surfaces protégées aux points de contrôle prévus.
- Consigner les observations de séparation, de coins coincés, de résidus et de dommages de contact parallèlement au résultat de finition.
- Répéter la meilleure condition candidate avant de l'utiliser comme référence de procédé.
Ne pas copier les réglages entre machines ou familles de pièces sans validation. La construction de la machine, le comportement de la cuve ou du bac, la charge et l'état du média peuvent modifier le résultat même lorsque les libellés de contrôle semblent similaires.
Établir un dossier de procédé auditable
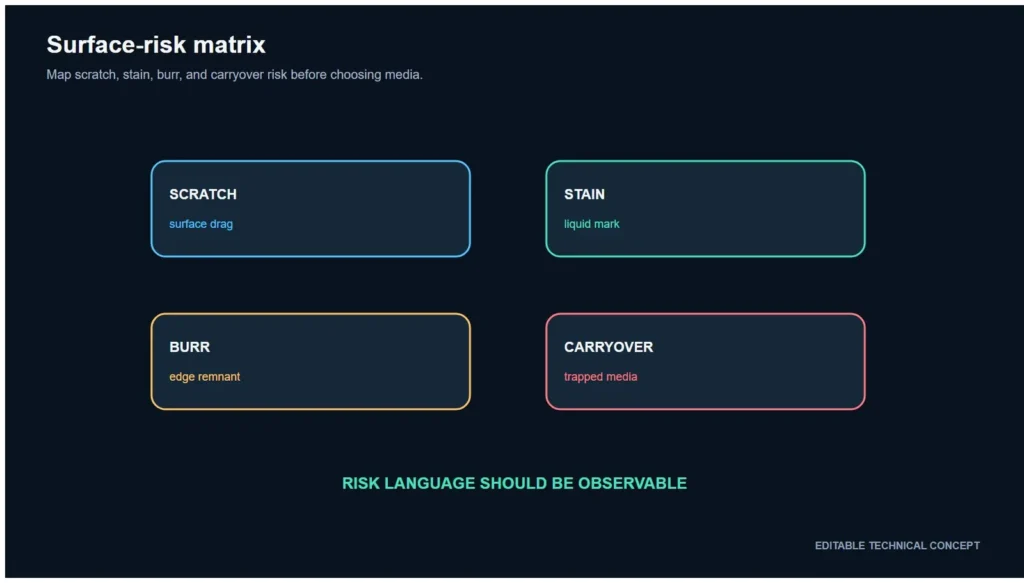
Un dossier d'essai utile identifie la machine, le lot de pièces, l'état initial, l'identité et l'état d'usure du média, le composé et l'état de l'eau, la charge, les réglages fréquence/amplitude, les points de contrôle écoulés, la méthode de séparation et les résultats d'inspection. Les photographies doivent montrer la même caractéristique et le même éclairage dans la mesure du possible. Si la rugosité de surface ou la modification des bords importe, définir l'emplacement et la méthode de mesure avant la comparaison.
Pour l'orientation dans la gamme de machines, consulter la catégorie machines de finition vibratoire ; les réglages finaux nécessitent toujours un essai contrôlé sur pièces.
Questions fréquentes
Une fréquence plus élevée finit-elle toujours les pièces plus vite ?
Non. Les résultats dépendent de l'ensemble médias, pièces, charge, liquide et mouvement de machine. Un réglage qui perturbe la circulation ou augmente les dommages n'est pas une amélioration.
L'amplitude peut-elle être choisie à partir du matériau de la pièce ?
Le matériau n'est qu'une donnée parmi d'autres. La géométrie, les surfaces protégées, le média, la charge et le comportement de la machine comptent aussi ; le réglage doit donc être validé par un essai encadré.
Faut-il prolonger le temps de cycle si des bavures subsistent ?
Pas automatiquement. Vérifier d'abord que le média atteint la zone et que la circulation, l'état du média et la chimie du procédé sont adaptés. Plus de temps ne peut corriger tous les problèmes d'accès ou de procédé.
Que doit rester fixe lors d'une comparaison de réglages ?
Maintenir stables le lot de pièces, le média, la charge, l'état du composé et la méthode d'inspection tout en modifiant un contrôle à la fois.
Demander un essai vibratoire contrôlé
Envoyer les plans ou photos des pièces SurfacePolish, le matériau, le défaut initial, les dimensions protégées, l'état du lot et la méthode d'inspection. Nous pouvons structurer un dossier d'essai pour le mouvement machine et les points de contrôle chronométrés sans inventer de recette universelle de fréquence, d'amplitude ou de temps de cycle.
 +86-592-2381506


 Réseau IPv6 pris en charge
