


Superfinition isotrope de l'aluminium : la finition que l'on achète pour le frottement, pas pour l'aspect
La superfinition isotrope est le seul procédé de finition que l'on n'achète presque jamais pour l'aspect. Le mot désigne une texture sans direction — et une surface peut être brillante comme un miroir et rester fortement directionnelle, car la brillance et la directionnalité sont deux mesures différentes.
Cette distinction, c'est toute la décision d'achat. Si l'exigence est « ça doit avoir l'air poli », une séquence de finition en masse standard le fournit à bas coût. Si l'exigence est moins de frottement, une durée de vie en fatigue plus longue ou un joint qui tient, la directionnalité est un défaut fonctionnel et la voie isotrope est la seule qui y réponde.
Ce que « isotrope » change réellement
La finition en masse n'imprime pas un motif comme le fait un outil de coupe. Dans un bol, une cuve ou un tonneau, la charge imprime des impacts dans la surface selon des orientations aléatoires, si bien que la texture obtenue n'a pas de direction privilégiée. C'est la base physique du terme : mesurée le long d'un axe puis en travers de celui-ci, la rugosité doit être à peu près la même.
Deux conséquences en découlent, et les acheteurs les confondent :
| La mesure | Ce qu'elle décrit | Ce que « isotrope » signifie pour elle |
|---|---|---|
| Rugosité (Ra, Rz) | la hauteur des pics | une finition isotrope est généralement aussi de faible rugosité, mais pas forcément — on peut produire une texture fine et directionnelle |
| Directionnalité / sens de poli | si les pics s'alignent le long d'un même axe | c'est ce que l'isotrope traite : aucun axe ne domine, donc aucune direction de mesure n'est privilégiée |
Une surface brillante comme un miroir peut échouer au test d'isotropie, et une surface satinée uniforme peut le réussir. Demander « une finition miroir » et demander « une finition isotrope » sont deux commandes différentes, et une seule des deux se contrôle à l'œil.
La voie la plus courante ajoute de la chimie à l'action mécanique : une chimie de coupe transforme la couche superficielle, les médias emportent la couche ayant réagi au sommet des pics, et une chimie de brunissage neutralise ce qui reste. La coupe mécanique est faible à chaque passe ; c'est la chimie qui rend le procédé plus rapide que des jours de médias fins — et qui fait que le compound n'est pas un détail consommable. C'est *lui* le procédé.
Ce que la pièce doit faire pour le justifier
Quatre moteurs fonctionnels justifient la superfinition isotrope, et il en faut au moins un sur le plan :
1. Contact glissant ou roulant. Deux surfaces en mouvement relatif partagent une zone de contact qui dépend de la façon dont les pics se rencontrent. Un poli directionnel donne à ce contact une direction privilégiée, si bien que le frottement devient dépendant de l'orientation. Sur les engrenages, les roulements et les composants hydrauliques, ce que l'on achète, c'est la suppression de cette direction.
2. Fatigue. Chaque marque d'outil sur une face usinée ou rectifiée est une petite entaille, et c'est sur les pics que les fissures démarrent. Une finition isotrope supprime le motif d'entailles directionnelles et laisse une texture moins profonde et aléatoire — d'où sa présence partout où une pièce est chargée cycliquement plutôt que limitée par l'usure.
3. Étanchéité. Un joint plat, un joint torique ou un joint métal sur métal tient parce que les surfaces s'épousent. Une rayure continue en travers d'une face d'étanchéité est un chemin de fuite ; une texture sans direction n'a pas de chemin continu. C'est le moteur qui justifie le plus souvent le procédé sur les pièces de fonderie en aluminium et les corps de robinet en alliage de cuivre, où une fuite coûte plus cher que la finition.
4. Revêtement. Un revêtement épouse la texture qu'il recouvre, si bien qu'un poli directionnel devient une finition directionnelle après anodisation ou dépôt électrolytique.
Le profil de pièce qui désigne l'isotrope, en une ligne : une surface chargée ou d'étanchéité, dans une pièce dont la défaillance coûte cher, là où la direction de la texture est une contrainte de conception.
Là où la finition ordinaire suffit déjà
C'est la partie que les vendeurs de procédé omettent, et c'est là que l'argent est gaspillé.
- L'aspect est la seule exigence. Une garniture décorative, un carter visible sans contact ni étanchéité — une séquence d'avivage ordinaire coûte moins cher, et la directionnalité ne se voit pas en service.
- La surface est peinte, thermolaquée ou filmée. La texture est enfouie sous le revêtement ; un poli directionnel sous un film de peinture n'est ni un chemin de fuite ni une surface de frottement.
- La pièce travaille à vide. Une patte de fixation, un capot, une tôle de protection : aucune pression de contact, aucune charge cyclique, aucun joint, rien que le sens de poli ne puisse dégrader.
- Le poli est supprimé par une opération ultérieure. Si la face fonctionnelle est ensuite rectifiée, rodée ou usinée, payer pour la rendre isotrope d'abord revient à payer deux fois.
- La tolérance porte sur l'arête, pas sur la face. Si le plan contrôle un rayon d'arête ou une cote, ce n'est pas le bon achat.
- Le lot tient en une pièce. La mise au point du procédé s'amortit sur un lot : un prototype est un essai.
Pour le dire franchement : l'isotrope s'achète par la fonction, et si aucune fonction n'est écrite, l'acheteur paie pour un mot.
Les trois matières ne se comportent pas de la même façon
Le mécanisme est le même ; la chimie, les médias et le risque ne le sont pas.
| Aluminium | Cuivre et laiton | Acier inoxydable | --- | --- | --- | --- | ||
|---|---|---|---|---|---|---|---|---|
| La défaillance à surveiller | le matage et une peau grise et dure ; des médias calibrés pour l'acier qui coupent au lieu de lisser | des taches et une dérive de teinte sur un lot ; une charge usée laisse un film mat | la contamination — une particule d'acier au carbone ressort en point de rouille après passivation | |||||
| Sens de la gamme de médias | le bas de la gamme : liant plastique, céramique fine ensuite | céramique fine et médias de brunissage | une céramique plus dure et plus fine ; dédiée, jamais partagée | |||||
| Où cela justifie le coût | corps hydrauliques, carters de pompe, faces d'étanchéité sur pièces de fonderie à paroi mince | corps de robinet et raccords où la teinte et le contact comptent tous les deux | pièces chargées cycliquement, joints pour instruments et pour contact alimentaire | |||||
| Ce que nous demanderions d'abord | un essai sur la paroi la plus critique | quel est le standard de teinte — distinct de la texture | si la charge peut être dédiée |
L'aluminium est le cas difficile, et c'est le mot-clé que les gens tapent. Il est assez tendre pour qu'un média choisi pour un métal plus dur repousse le métal devant l'abrasif au lieu de le couper — la surface devient rugueuse et dure, et la réaction habituelle, plus de temps ou un grain plus gros, ne fait qu'empirer. Sur une pièce de fonderie à paroi mince, la paroi peut se voiler avant que la surface soit finie. Les fourchettes publiées vont de 10 à 20 minutes pour un ébavurage léger à 2 à 8 heures pour un polissage haute finition ; une finition de type isotrope se situe dans le haut de la fourchette, et le chiffre qui compte vient d'un essai, car *un cycle publié suppose une matière et un enlèvement qui ne sont peut-être pas les vôtres.* La géométrie plus difficile est traitée dans le polissage de pièces en aluminium à cavités.
Le cuivre et le laiton ajoutent un problème de teinte à un problème de texture. La surface se termine dans une nuance légèrement différente selon l'importance de la coupe et la façon dont elle a été rincée : un lot peut passer sur la texture et être refusé sur l'aspect.
L'acier inoxydable est la surface la plus tolérante et le procédé le moins tolérant. Le risque est la contamination : une charge partagée avec de l'acier au carbone laisse des particules qui apparaissent en points de rouille après passivation, ce qui, sur une pièce médicale ou au contact alimentaire, est un rebut.
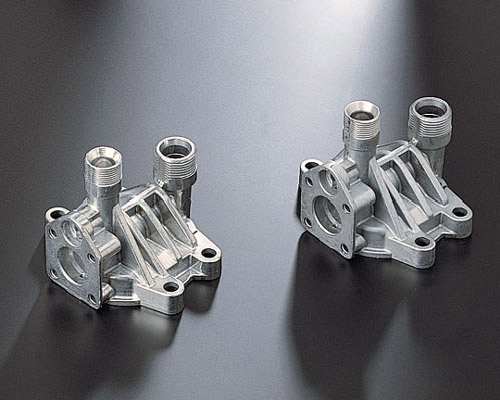
Deux carters de pompe en aluminium moulé sous pression, finis. C'est la forme pour laquelle on achète le procédé : des bossages taraudés, des nervures minces entre eux et une face usinée qui doit rester plane — une pièce dont les faces fonctionnelles sont à la fois surface d'étanchéité et surface de contact. Elle punit aussi un média calibré pour un métal plus dur : les nervures s'arrondissent avant que la face soit propre. Ce que la photo ne peut pas dire, c'est si la texture est isotrope ; cela se mesure, cela ne se regarde pas.
À quoi ressemblent les chiffres publiés en finition par flux, pour situer l'échelle
Nous ne publions pas de gamme de superfinition isotrope qui soit la nôtre — nous construisons pour une pièce, ce qui est abordé plus bas. Pour situer l'échelle, les chiffres publiés dans le catalogue d'un fabricant européen (série SF de finition par flux OTEC, brochure en langue allemande, relevée 2026-10) s'inscrivent dans cette plage :
| Groupe de modèles | Dimensions machine L × P × H (mm) | Ø pièce max. (mm) | Longueur max. (mm) | Masse max. | Porte-pièces |
|---|---|---|---|---|---|
| SF X/1 78 | 1930 × 1430 × 2585 | 150 | 250 | 2 kg | 1–2 |
| SF X/1 105 | 2560 × 1550 × 2820 | 230 | 300 | 15 kg | 2–5 |
| SF H-105 | 2110 × 1620 × 2820 | 300 | 300 | 60 kg † | 1–2 |
| SF-HD | — | 380 ‡ | 500 ‡ | 68 kg ‡ | — |
| SF-HP | — | 900 ‡ | 650 ‡ | 200 kg ‡ | — |
† Le catalogue donne cette masse pour la pièce plus le porte-pièce. ‡ Donnée porte-pièce inclus.
Deux champs publiés comptent, parce qu'ils sont les réglages qui font le procédé : une vitesse de broche maximale de 1,000 rpm (SF-HD) et 260 rpm (SF-HP), avec une plage d'angle d'immersion de ±35° et 0–35°. En clair, la pièce est maintenue et présentée aux médias selon un angle maîtrisé plutôt que culbutée en vrac — c'est ainsi qu'une face est traitée sans travailler toute la pièce.
Lisez ces chiffres comme un ordre de grandeur, pas comme notre spécification. Ce sont des valeurs de catalogue tierces, uniquement pour situer l'échelle ; ce ne sont pas nos paramètres et aucune machine n'est proposée sur cette base. Le catalogue donne d'ailleurs ses dimensions montage inclus — le même piège que dans toute demande : les chiffres décrivent la machine, pas votre pièce.
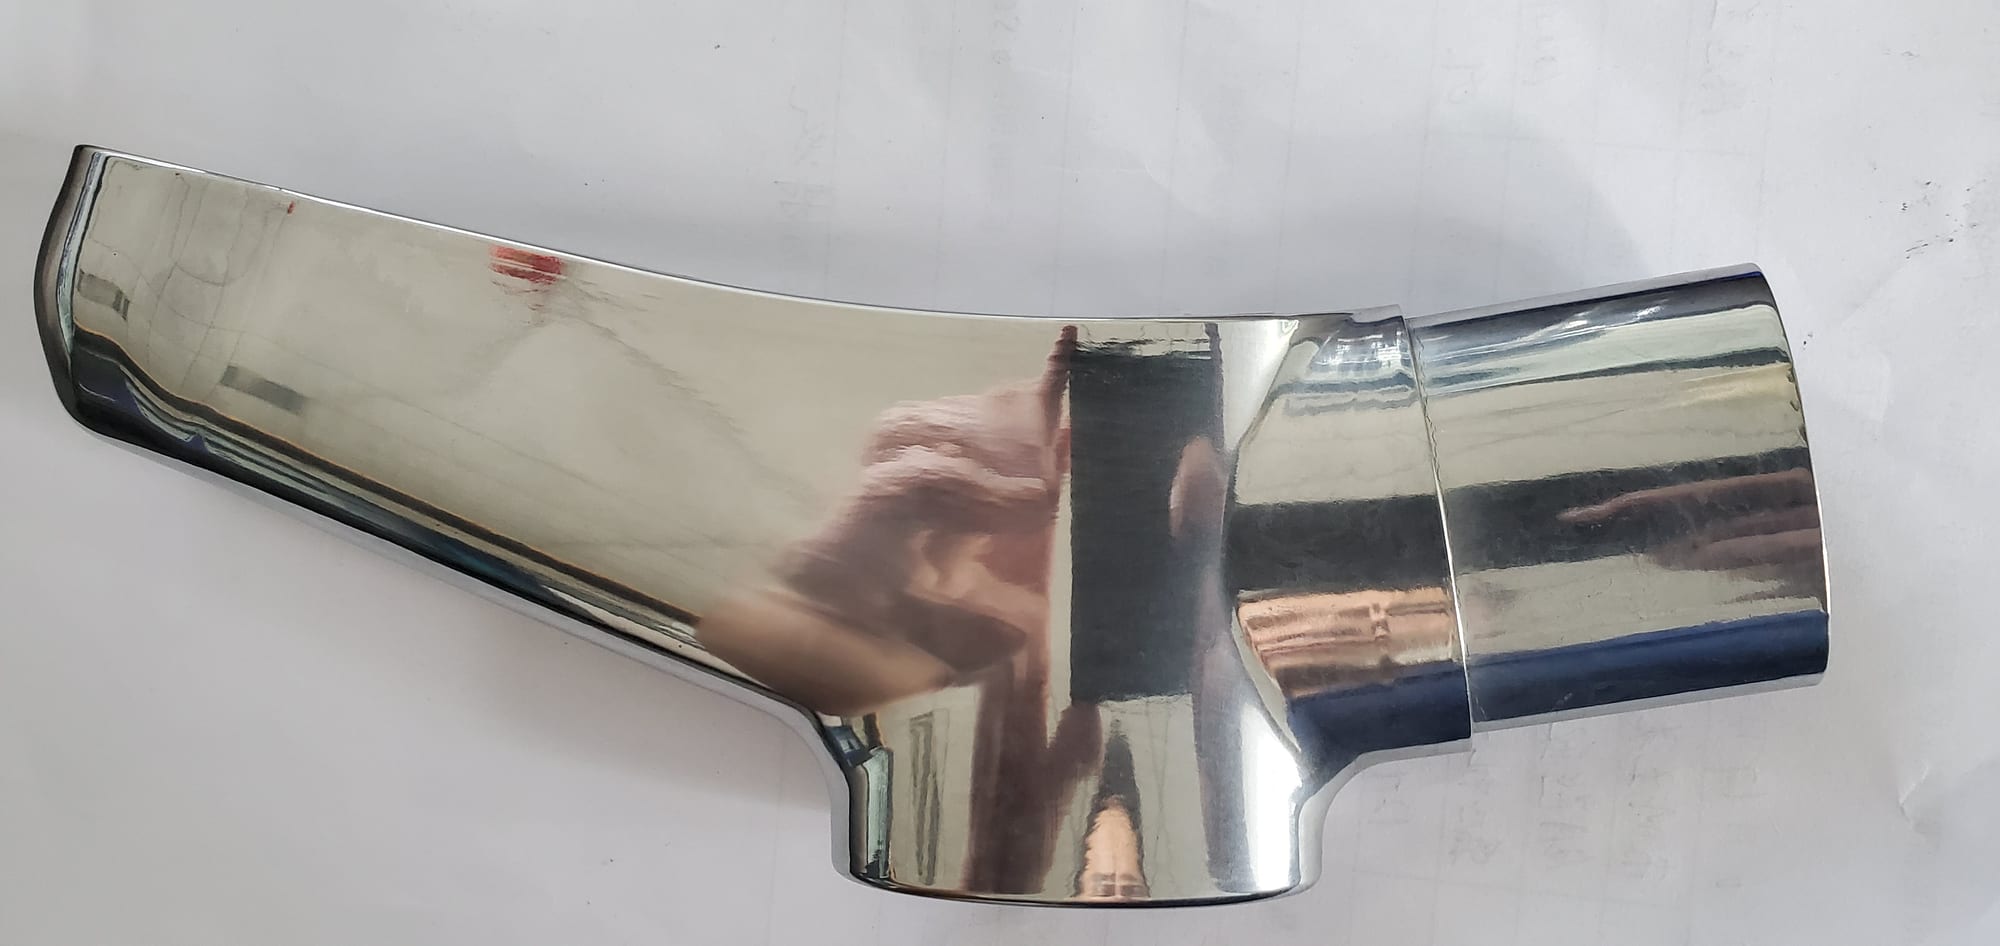
Un raccord en alliage de cuivre poussé jusqu'au miroir. C'est ici qu'il faut séparer l'aspect de la fonction : la brillance prouve que la rugosité est faible, et rien sur la directionnalité. Une telle pièce peut passer un contrôle visuel et porter malgré tout un poli directionnel en travers de la face d'étanchéité — c'est pourquoi, sur un corps de robinet, le critère d'acceptation est une mesure dans deux directions, pas un reflet.
Ce qui se dégrade, comment le voir et quoi remplacer
| Ce que vous voyez | Ce que cela veut dire en général | Ce qu'il faut changer |
|---|---|---|
| Brillant, mais la rugosité diffère dans le sens et en travers | le poli a été lustré, pas remplacé | une étape de coupe avant le brunissage — plus de brunissage ne corrigera pas la direction |
| Surface grise, dure et mate sur l'aluminium | médias calibrés pour un métal plus dur | des médias plus tendres et plus fins, et une étape de coupe plus courte |
| La teinte dérive sur un lot en alliage de cuivre | compound, rinçage ou séchage irréguliers | dosage fixe, une étape de rinçage et un sécheur |
| Points de rouille sur l'inox après passivation | contamination dans la charge | une charge dédiée et un nettoyage complet |
| Rayon d'arête hors tolérance | le cycle a été réglé pour une finition là où il fallait un ébavurage | scinder l'opération ; indiquer la limite d'arête |
| Le résultat s'améliore, puis stagne et régresse | charge usée — c'est le consommable à changer | changement complet des médias à intervalle défini, pas un appoint |
| Une paroi mince se voile pendant le cycle | énergie trop élevée pour la section | réduire l'énergie, ou le procédé n'est pas le bon ici |
La première ligne est la défaillance caractéristique d'une prestation isotrope mal vendue : une pièce superbe qui échoue au seul test qui comptait. Si un fournisseur ne sait pas vous dire comment il mesurera la directionnalité, l'affirmation n'est pas contrôlable — la même discipline que pour toute mesure de bavure et de rugosité.
Les pièces d'usure, et les signaux qui disent qu'il faut remplacer plutôt que régler. La charge décide de ce procédé, et elle donne trois signaux avant de lâcher complètement : la finition cesse de progresser, un voile gris mat apparaît qui n'était pas là la semaine dernière, et le même résultat demande environ 20% de plus. La durée de vie des médias va de 20 à 200 heures de fonctionnement selon la matière et le cycle — assez large pour que les heures seules soient un mauvais indicateur, et c'est pourquoi les signaux comptent plus que l'horloge. Le revêtement polyuréthane de 20–35 mm sur une cuve est la deuxième pièce d'usure ; un revêtement usé jusqu'à la tôle, c'est une réparation. Une charge usée ne ralentit pas seulement — elle produit le voile gris qui ressemble à une défaillance de procédé, et les acheteurs changent alors le compound au lieu des médias.
Là où l'isotrope est le mauvais achat
- Aucune surface chargée ni d'étanchéité. Décoratif, structurel, non chargé. Achetez de la brillance à la place.
- Une pièce revêtue sur sa face fonctionnelle. Le revêtement masque la texture et le sens de poli n'a plus d'importance.
- Un détail que les médias ne peuvent pas atteindre. Un alésage borgne profond n'est pas fini par un procédé qui ne peut pas y entrer — et un média ne doit jamais dépasser environ un tiers du plus petit détail, donc un détail de 3 mm exige des médias inférieurs à 3 mm.
- Un mode de défaillance qui est une fissure ou un pli, pas une surface. Un défaut dans la section n'est pas un problème de finition.
- Un lot d'une pièce, ou une tolérance sur les arêtes. Mauvais pour des raisons arithmétiques et géométriques.
Ce que nous dirons, et ne dirons pas, de notre propre offre
Nous construisons des équipements de finition, ainsi que les médias et les compounds qui y tournent, et nous construisons pour une pièce plutôt que pour une ligne de catalogue :
- Nous ne publions pas de modèle de superfinition isotrope, parce que nous n'en avons pas au catalogue. Le travail est spécifié à partir du plan et établi par essai.
- Si votre pièce justifie le procédé, nous discuterons d'une configuration construite autour d'elle — médias, compound et cinématique arrêtés sur vos pièces, pas sur une fiche technique.
- L'essai est le livrable. Quelques pièces représentatives, dont la plus difficile, reviennent sous la forme d'une finition, d'un cycle et d'une consommation de médias mesurée.
- Nous ne devisons pas une finition que nous n'avons pas produite. Une affirmation d'isotropie est une mesure : elle se confirme sur un échantillon.
L'enveloppe physique suit les mêmes règles que toute machine que nous construisons : triphasé 380 V ou 415 V sous 50 Hz, 75–85 dB(A) à un mètre, et chaque machine est mise en route avec une charge de médias avant expédition. Les machines standard partent en 25 à 35 jours après acompte, construites à la commande en 45 à 60 jours, et le transit maritime depuis Xiamen est de 30 à 40 jours. Lorsqu'une pièce exige le bas de la plage des médias, c'est un choix de plastique ou de céramique fine, et la chimie vient de la gamme de compounds de finition. Pour une pièce unique maintenue avec une coupe locale maîtrisée, la famille des disques centrifuges est l'autre voie à comparer.
FAQ
Quelle est la différence entre la superfinition isotrope et le polissage ? Le polissage vise la rugosité et la réflectance ; la finition isotrope vise l'absence de direction dans la texture. Une pièce peut être polie jusqu'au miroir et rester fortement directionnelle : les deux s'achètent donc sur des critères d'acceptation différents.
Quelles pièces ont réellement besoin d'une finition isotrope ? Celles qui présentent un contact chargé, une charge cyclique ou une face d'étanchéité, là où la direction de la texture est une contrainte de conception : composants hydrauliques, engrenages et portées de roulement, faces d'étanchéité sur pièces de fonderie et corps de robinet, et pièces limitées par la fatigue plutôt que par l'usure.
L'aluminium demande-t-il un procédé différent de l'acier ? Oui. L'aluminium est tendre et colmatant : un média calibré pour un métal plus dur l'étale en une surface rugueuse et dure, et plus de temps ou des médias plus gros empirent les choses. Il faut le bas de la plage et une étape de coupe plus courte.
Le cuivre et le laiton se traitent-ils de la même façon ? Le mécanisme est le même, mais l'acceptation est plus large : la teinte est un second critère à côté de la texture, si bien que le rinçage et le séchage font partie de la spécification.
Pourquoi l'acier inoxydable est-il le plus risqué en matière de contamination ? Parce qu'une charge partagée avec de l'acier au carbone laisse des particules qui apparaissent en points de rouille après passivation, et que, sur une pièce médicale ou au contact alimentaire, c'est un rebut. C'est la charge dédiée qui maîtrise ce risque, et c'est une ligne de coût à demander avant de comparer des devis.
Max Xu, Ventes — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
N° 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
Les chiffres de la série SF de finition par flux OTEC cités ici sont des valeurs de catalogue tierces publiées (brochure en langue allemande, relevée en octobre 2026), données uniquement pour situer l'échelle : elles ne constituent pas notre spécification, elles ne sont pas une affirmation sur une machine que nous proposons, et certains champs du catalogue sont donnés porte-pièce inclus. Un procédé de finition est déterminé par la matière, la matière à enlever et la finition exigée ; la configuration d'une pièce donnée est donc confirmée par un essai sur cette pièce. Nous fabriquons des équipements de finition ainsi que les médias et les compounds qui y sont mis en œuvre ; nous ne proposons pas de prestation de finition à façon.
 +86-592-2381506


 Réseau IPv6 pris en charge
