


Machine de polissage magnétique : la réponse quand une charge libre ne peut atteindre la caractéristique
Une machine de polissage magnétique est la quatrième voie en finition en masse, et la seule dont le principe de fonctionnement est fondamentalement différent : l'abrasif n'est pas un corps façonné qui roule devant la pièce — c'est une masse d'aiguilles magnétiques fines qui s'écoule dans la pièce.
Cette différence décide de tout quant au moment où c'est la bonne machine. Ce n'est pas une meilleure cuve. C'est la réponse à une classe précise de problème qu'aucune charge libre ne résout, et son exploitation est coûteuse : l'acheter pour un travail qu'une cuve peut faire gaspille à la fois la machine et le consommable.
Le problème pour lequel elle existe
Dans toutes les autres familles — vibratoire, centrifuge, tonneau — le média est un corps façonné. Il est fabriqué dans une taille, et cette taille est la limite dure de là où il peut aller. Un cône céramique de 6 mm ne peut pas entrer dans une fente de 3 mm, et aucune granulométrie, forme ou durée de cycle n'y change rien.
Cela produit un ensemble précis de caractéristiques qui résistent à toute charge libre :
| Caractéristique | Pourquoi une charge libre échoue |
|---|---|
| Trous traversants et alésages qui se croisent | Le média passe devant l'ouverture ; il ne traverse pas l'intersection |
| Racines de filetage | La racine est plus étroite que tout média ayant assez de masse pour couper |
| Fentes borgnes et renfoncements étroits | Le média entre et ne sort pas, ou n'entre pas du tout |
| Rayons internes sur une pièce usinée | La charge atteint le côté accessible et non celui qui est fermé |
Une machine magnétique change la physique plutôt que le média. Le corps de travail est une masse d'aiguilles ferromagnétiques très fines — bien plus petites que tout média façonné — et un champ magnétique rotatif les entraîne. Les aiguilles s'écoulent dans les caractéristiques de la pièce parce qu'elles sont assez petites, et le champ les maintient en mouvement.
C'est pourquoi la machine s'achète : non pas pour une meilleure finition sur une face accessible, mais pour une caractéristique qu'aucune autre voie ne peut atteindre.
Ce que fait la masse d'aiguilles, et ce qu'elle ne fait pas
Elle atteint. C'est tout l'intérêt. La masse d'aiguilles suit le champ dans les trous traversants, les racines de filetage et les fentes borgnes. Sur une pièce dont la bavure critique est interne, c'est la différence entre une pièce finie et une pièce inachevée.
C'est une coupe fine par nature. Les aiguilles sont petites et la force sur chacune est faible. Le procédé ébavure et polit, et il le fait doucement : ce n'est pas un procédé d'enlèvement de matière et il n'abaissera pas une face fraisée. Une pièce qui a besoin de 0.2 mm sur une face avant polissage a toujours besoin d'une étape de coupe d'abord.
Elle exige que la pièce soit atteignable par le champ. Une cavité interne fermée sans ouverture ne peut pas être traitée — la même limite physique, exprimée autrement. Un trou borgne profond à petite ouverture est plus difficile que la même profondeur à ouverture plus large.
C'est un procédé humide, avec un composé dans le bain. Cela impose les exigences aval habituelles : un rinçage et un séchage, et la pièce sera mouillée en fin de cycle.
Elle est plus lente par pièce qu'une cuve pour la même surface accessible, parce que le volume de travail et la masse d'aiguilles sont plus petits. Sur un travail où la caractéristique est accessible, une cuve est plus rapide et moins chère ; sur un travail où elle ne l'est pas, la cuve n'est pas une option du tout.
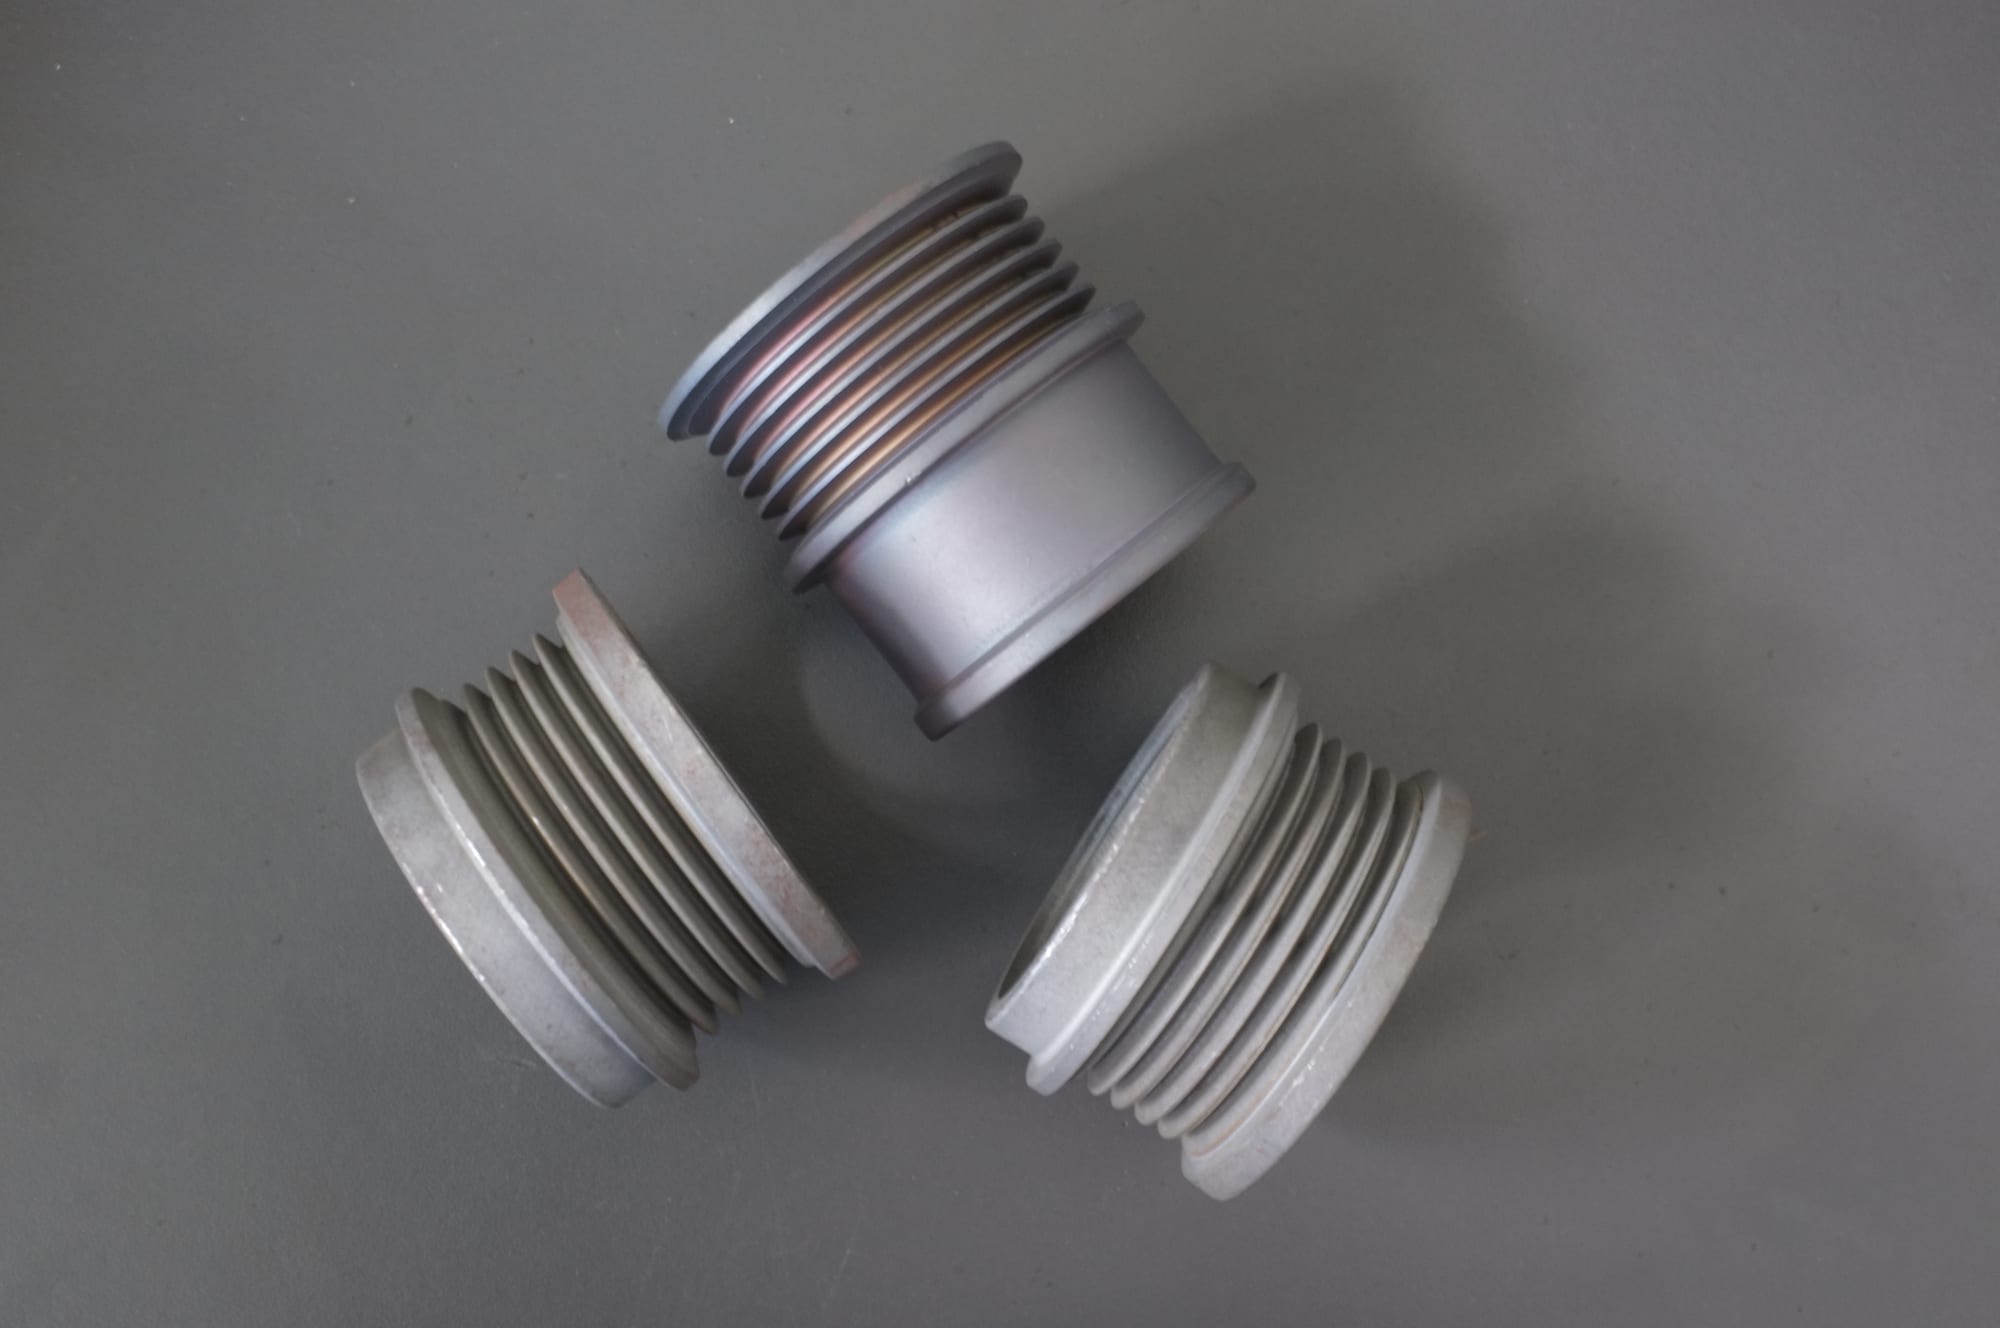
Le résultat pour lequel la masse d'aiguilles existe : racines de filetage propres et crêtes passant encore au calibre. Un média façonné ne peut pas entrer dans la racine d'un filetage de cette taille — elle est plus étroite que tout corps ayant assez de masse pour couper —, c'est donc la classe de caractéristique qui décide si une machine magnétique est le bon achat plutôt qu'une cuve.
Les six modèles que nous construisons, avec les chiffres
| Modèle | Capacité de pièce (kg) | Surface de travail (mm) | Dimensions L×l×H (mm) | Poids net (kg) | Puissance (kW) | Vitesse (tr/min) |
|---|---|---|---|---|---|---|
| OBD-30 | 30 | 1000×580 | 1300×850×750 | 350 | 4.0 | 0–1800 |
| OBD-35 | 35 | 1080×680 | 1300×850×750 | 350 | 5.5 | 0–1800 |
| OBD-60 | 60 | 1800×580 | 2000×850×750 | 600 | 6.0 | 0–1800 |
| OBD-70 | 70 | 1900×680 | 2000×850×750 | 600 | 11.0 | 0–1800 |
| OBD-90 | 90 | 2200×580 | 2500×850×750 | 800 | 12.0 | 0–1800 |
| OBD-100 | 100 | 2300×680 | 2500×850×750 | 800 | 16.5 | 0–1800 |
Ce sont des valeurs de catalogue — confirmez-les sur votre propre pièce avant de planifier la production. La charge utile dépend de la forme de la pièce et de la part de la surface de travail que les pièces occupent réellement, et sur une machine magnétique la surface de travail compte plus que le chiffre en kilogrammes.
Comment lire le tableau. Les modèles viennent par paires selon l'encombrement :
- OBD-30 / OBD-35 partagent la même armoire 1300×850×750 mm ; la différence est la surface de travail (1000×580 vs 1080×680 mm) et la puissance (4.0 vs 5.5 kW). Même surface au sol, plus de surface et plus de puissance.
- OBD-60 / OBD-70 partagent une armoire 2000×850×750 mm ; là encore la différence est la surface de travail (1800×580 vs 1900×680) et la puissance (6.0 vs 11.0 kW).
- OBD-90 / OBD-100 partagent une armoire 2500×850×750 mm, avec des surfaces de travail de 2200×580 et 2300×680 mm et des puissances de 12.0 et 16.5 kW.
Le schéma qui compte pour un acheteur : dans chaque paire la machine occupe la même surface au sol, et l'évolution achète de la surface de travail et de la puissance, pas une armoire plus grande. La décision n'est donc pas « quel encombrement ai-je la place d'accueillir » mais « quelle surface de pièce me faut-il par cycle » — et la réponse est tranchée par les pièces, pas par la salle.
Les six tournent à 0–1800 rpm. La vitesse est une variable de procédé plutôt qu'une valeur fixe, ce qui permet à une machine de traiter une pièce délicate en douceur et une pièce robuste plus fort.
Où une machine magnétique n'aide pas
Cette section compte plus que le tableau, parce que la machine est la voie la plus chère par pièce parmi les quatre familles.
La bavure est sur une arête externe accessible. Une cuve l'atteint, pour une fraction du coût. Acheter une machine magnétique pour une arête accessible, c'est payer la prime d'atteinte pour une atteinte dont vous n'avez pas besoin.
L'exigence est un enlèvement de matière. La masse d'aiguilles est une coupe fine. Une face qui a besoin de matière enlevée a besoin d'une étape de coupe, quelle que soit la machine en aval.
La pièce est grande et les caractéristiques sont grandes. Les surfaces de travail magnétiques se mesurent en centaines de millimètres, pas en mètres. Une grosse pièce de fonderie avec une grande face accessible relève d'une cuve ou d'un travail manuel.
La caractéristique est une cavité fermée. Pas d'ouverture signifie pas de pénétration du champ et pas de masse d'aiguilles. La limite est physique.
Le volume est élevé et la caractéristique n'est pas critique. Le procédé est plus lent par pièce et le consommable plus spécialisé. Sur un travail où la tolérance d'arête est large, ce coût n'est pas récupéré.
La pièce ne peut pas être mouillée. C'est un procédé humide. Si la matière ou l'assemblage ne peut pas aller dans un bain, cette voie est fermée.
Comment elle s'articule avec les trois autres voies
Les quatre familles ne sont pas classées ; chacune répond à une question différente.
| Voie | La question à laquelle elle répond | Atteinte | Coupe |
|---|---|---|---|
| Vibratoire (cuve / auge) | Comment finir un lot de pièces aux caractéristiques accessibles ? | Bonne en externe, faible en interne | Moyenne à fine |
| Centrifuge (disque / tonneau) | Comment obtenir une coupe à haute énergie en cycle court ? | Semblable à la vibratoire | Grossière à moyenne |
| Tonneau / rotatif | Comment finir des formes simples en volume ? | Faible — la charge passe à côté des caractéristiques | Douce |
| Magnétique | Comment atteindre une caractéristique dans laquelle aucun corps façonné ne peut entrer ? | La meilleure sur les caractéristiques internes | Fine |
La règle pratique : si la caractéristique critique est accessible, utilisez l'une des trois premières — elles sont plus rapides et moins chères par pièce. Si la caractéristique critique est un trou traversant, une racine de filetage ou une fente borgne, les trois premières ne peuvent pas l'atteindre et la voie magnétique est celle qui le peut.
C'est aussi pourquoi une machine magnétique s'achète souvent à côté d'une cuve plutôt qu'à sa place : la cuve fait le travail en lot, et la machine magnétique prend les pièces ou les caractéristiques qui demandent de l'atteinte.
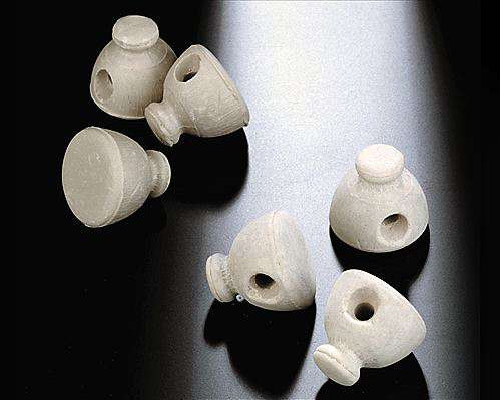
La question de l'atteinte en une pièce : en forme de capuchon, avec un alésage. Lisez l'alésage par rapport aux surfaces de travail ci-dessus — ce qui décide si la masse d'aiguilles l'atteint, c'est la plus petite ouverture, pas la capacité en kilogrammes de la machine. Une machine dimensionnée sur la capacité et une pièce dont l'ouverture est trop petite, c'est une machine achetée pour la mauvaise raison.
Ce qu'il faut envoyer avec une demande
- La pièce et la caractéristique critique, marquées sur un plan — où se trouve la bavure ou l'exigence de finition, et si elle est interne.
- Les dimensions de la caractéristique : la plus petite ouverture et la profondeur. Cela décide si la masse d'aiguilles peut entrer du tout.
- La matière à enlever, en dixièmes de millimètre. « Ébavurer » n'est pas un chiffre.
- La matière — la finition magnétique fonctionne aussi sur des pièces non magnétiques (les aiguilles sont l'élément magnétique), mais la matière de la pièce influe sur le composé et le cycle.
- La charge par cycle et le mélange du lot, parce que la surface de travail est la contrainte plutôt que la capacité en kilogrammes.
- Ce qui se passe en aval — un rinçage et un séchage font partie de la voie, et sur acier la fenêtre de rouille après le bain est une considération réelle.
- Le site : ces modèles tournent sur alimentation triphasée et sont des unités sur pied jusqu'à 2500 mm de long ; l'encombrement du tableau est l'exigence d'installation, pas une approximation.
FAQ
À quoi sert une machine de polissage magnétique ? À finir des caractéristiques qu'un média façonné ne peut atteindre — trous traversants, racines de filetage, fentes borgnes, rayons internes. Elle fonctionne en entraînant une masse d'aiguilles magnétiques fines dans les caractéristiques de la pièce par un champ rotatif, de sorte que le « média » est assez petit pour entrer là où un corps céramique ou plastique ne peut pas.
En quoi diffère-t-elle d'une machine de finition vibratoire ? La machine vibratoire fait rouler un média façonné devant la pièce, donc son atteinte est limitée par la taille du média. La machine magnétique utilise une masse d'aiguilles qui s'écoule dans les caractéristiques. Sur les faces accessibles la vibratoire est plus rapide et moins chère ; sur les caractéristiques internes elle ne peut pas rivaliser parce qu'elle n'atteint pas.
Peut-elle enlever une bavure épaisse ? Elle ébavure et polit avec une coupe fine. Une bavure à racine large, ou une face qui a besoin d'enlèvement de matière, demande d'abord une étape de coupe. La question est la quantité de matière à enlever, en dixièmes de millimètre.
La pièce doit-elle être magnétique ? Non. Les aiguilles sont l'élément magnétique ; la pièce n'a pas besoin d'être ferromagnétique. Ce que la matière de la pièce affecte, c'est le composé et le cycle, pas le fait que le procédé fonctionne.
Comment choisir entre les six modèles ? Partez de la surface de travail dont les pièces ont besoin par cycle, pas de la capacité en kilogrammes. Dans chaque paire du tableau l'armoire est la même et l'évolution achète surface de travail et puissance — la décision est donc guidée par la surface de pièce et par la dureté nécessaire de la coupe.
Est-elle plus rapide qu'une cuve ? Par pièce, non — la masse d'aiguilles et le volume de travail sont plus petits, et le procédé est plus lent sur la même surface accessible. Elle s'achète pour les caractéristiques qu'une cuve ne peut atteindre, pas pour la vitesse.
Max Xu, Ventes — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
N° 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
Les chiffres de modèle ci-dessus sont des valeurs de catalogue pour les six modèles de notre gamme ; ils décrivent la machine, pas le résultat sur une pièce particulière. Un procédé de finition est fixé par la matière, la matière à enlever et la finition exigée, donc la configuration pour une pièce particulière est confirmée contre un essai sur cette pièce. Nous fabriquons des équipements de finition ainsi que les médias et composés qui y tournent ; nous ne proposons pas de service de finition à façon.
 +86-592-2381506


 Réseau IPv6 pris en charge
