


Guide du tonneau magnétique : formats de machines, conception de la cuve et applications industrielles
Un tonneau magnétique industriel résout un problème d'ébavurage que les chips céramiques et les cônes plastiques ne peuvent pas traiter : éliminer les micro-bavures et raviver la brillance à l'intérieur des filetages serrés, des trous transversaux borgnes et des cavités complexes sans arrondir les arêtes extérieures de précision. Pourtant, les acheteurs à la recherche d'une machine de polissage magnétique se heurtent souvent à une confusion entre les unités de bijouterie compactes de table, les modèles industriels lourds au sol et les machines à cuve de tonneau vibratoire qui se ressemblent extérieurement.
Ce guide détaille la construction d'un tonneau magnétique industriel, en quoi sa cuve de tonneau fixe diffère d'une cuve vibrante, quels métaux non magnétiques il traite le mieux et dans quels cas il doit céder la place aux machines à céramique ou à tonneau. Pour une nomenclature plus large des équipements, voir noms des machines de finition et finition vibratoire.
Comment fonctionne un tonneau magnétique industriel
Contrairement à un tonneau rotatif ou à une cuve vibratoire où l'ensemble du conteneur est en mouvement, une machine de polissage magnétique maintient sa chambre de travail fixe et ne déplace que les fines aiguilles en acier inoxydable qu'elle contient.
[CONCEPTION : Schéma en coupe d'un tonneau magnétique industriel montrant le disque magnétique rotatif sous une cuve de tonneau non magnétique fixe remplie d'aiguilles en acier inoxydable]
Champ magnétique rotatif sous une cuve de tonneau fixe
Sous le fond non magnétique de la cuve de tonneau, un moteur d'entraînement à grande vitesse fait tourner un ensemble équilibré d'aimants permanents puissants. Lorsque le champ magnétique balaie la base de la cuve, il entraîne des milliers de minuscules aiguilles en acier inoxydable dans un tourbillon tridimensionnel. Comme la cuve elle-même reste immobile, il n'y a ni châssis vibrant lourd ni masse excentrique bruyante.
Comment les fines aiguilles en acier inoxydable atteignent les trous borgnes et les filetages
Les triangles céramiques ou cônes plastiques standard enjambent les petits alésages et ne touchent jamais les fonds de filetages internes. Les fines aiguilles magnétiques sont suffisamment étroites pour se glisser directement dans les trous borgnes, les têtes de vis fendues et les passages percés transversalement, en tournant rapidement contre chaque paroi interne. Le polissage magnétique à aiguilles nettoie les intersections internes sans marteler les arêtes extérieures vives.
Pourquoi l'eau et le compound maintiennent le bain d'aiguilles au frais
Les aiguilles magnétiques se déplacent rapidement dans un bain compact, générant une friction localisée et arrachant de fines particules métalliques. Faire fonctionner le tonneau magnétique avec de l'eau propre et un compound liquide—tel que `compound-JTJ50` pour l'avivage de l'inox ou `compound-JTJ60` pour le polissage fin des métaux—refroidit la charge, lubrifie le mouvement des aiguilles et met en suspension les copeaux détachés. Ne faites jamais fonctionner les aiguilles magnétiques à sec sur des pièces métalliques, sinon la chaleur et la poussière métallique tacheront rapidement le lot.
Unités de bijouterie de table versus machines de production industrielles
Les tonneaux magnétiques compacts de table vendus pour les établis de bijouterie constituent une classe de produit différente conçue pour de petites séries d'atelier—non pas inférieure, ils servent simplement de petits lots artisanaux. Les plateformes machine de polissage magnétique industrielles, telles que nos séries `OBD-30`, `OBD-35`, `OBD-60`, `OBD-70`, `OBD-90`, `OBD-100`, et `OBD-HBPG` / `HBPG-01` / `HBPG-02`, utilisent des moteurs robustes, de larges zones de traitement rectangulaires ou circulaires et un refroidissement industriel pour fonctionner en continu sur les postes d'usine. Adaptez la classe de construction de la machine à votre volume de production quotidien plutôt que d'acheter une unité de table pour une production d'usine.
Cuve magnétique fixe vs cuve de tonneau vibratoire
Comme les deux machines présentent une chambre à ouverture supérieure, les acheteurs confondent fréquemment une cuve de tonneau magnétique avec la cuve d'une machine de finition vibratoire. Leurs mécaniques internes et leurs rôles en atelier sont totalement différents.
| Caractéristique comparée | Cuve de tonneau magnétique (séries `OBD` / `HBPG`) | Cuve de tonneau vibratoire (série `ZL`) |
|---|---|---|
| Mode de transmission de l'énergie | Disque magnétique rotatif sous une cuve non magnétique fixe | Moteur excentrique faisant vibrer une cuve à garnissage polyuréthane montée sur ressorts |
| Média utilisé | Fines aiguilles magnétiques en acier inoxydable | Média de tonneau préformé en céramique, plastique, haute alumine ou acier |
| Action principale | Ébavurage des alésages internes, nettoyage léger des arêtes, avivage rapide | Élimination de bavures importantes, rayonnage des arêtes, nivellement des traces de fraisage |
| Alliages compatibles | Métaux non magnétiques et faiblement magnétiques (inox 304/316, laiton, cuivre, aluminium, or, argent) | Pratiquement tous les métaux et plastiques, y compris l'acier au carbone |
| Préservation des arêtes | Conserve nets les arêtes extérieures vives et les filetages fins | Arrondit les arêtes extérieures proportionnellement au temps de cycle |
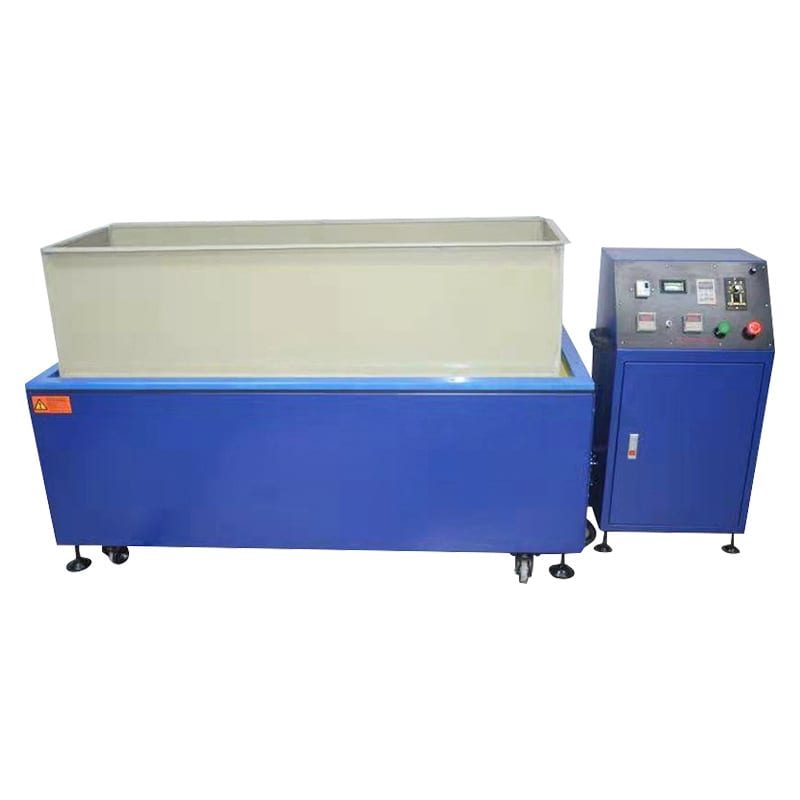
Comparaison en atelier côte à côte d'une cuve de tonneau magnétique fixe avec aiguilles inox à côté d'une cuve de tonneau vibratoire montée sur ressorts remplie de triangles céramiques
Pourquoi une cuve de tonneau magnétique ne peut pas être garnie d'acier épais
Pour que le champ magnétique rotatif atteigne les aiguilles inox à l'intérieur de la chambre, le fond d'une cuve de tonneau magnétique doit être mince et non magnétique—généralement en polymère durable ou en composite non magnétique. Les cuves vibratoires, en revanche, utilisent des enveloppes en acier lourd garnies de polyuréthane coulé épais pour résister à l'impact constant de la céramique. Ne versez jamais de gros chips céramiques dans une cuve magnétique, sinon vous fissurerez le fond mince non magnétique.
Quand une cuve vibratoire est le meilleur choix
Si vos pièces présentent d'importantes bavures de sciage, des scories de découpe laser ou des marches de fraisage CNC visibles sur de larges faces planes, les fines aiguilles magnétiques n'ont pas la masse nécessaire pour niveler ces marques. Ces travaux relèvent d'une cuve vibratoire ou de la chambre d'une machine de finition à tonneau chargée de média céramique ou plastique abrasif. La finition magnétique affine et nettoie les pièces complexes ; elle ne remplace pas l'enlèvement mécanique important.
Association d'une finition par tonneau vibratoire et d'une passe de finition magnétique
De nombreuses usines de quincaillerie de précision utilisent les deux machines en séquence : une cuve vibratoire avec média céramique ou plastique élimine les bavures extérieures importantes, et une brève passe dans un tonneau magnétique nettoie les trous transversaux internes et fait briller les gorges étroites. La combinaison des deux étapes élimine l'ébavurage manuel à l'établi. Utilisez chaque cuve pour le travail que le poids de son média a été conçu pour traiter.
Cuve unique versus multi-zones et formats magnétiques à table large
Les petits lots de pièces se traitent proprement dans des cuves circulaires (`HBPG-01`, `HBPG-02`), tandis que les plateaux industriels plus larges (séries `OBD-30` à `OBD-100`) utilisent de larges zones de traitement rectangulaires alimentées par plusieurs réseaux magnétiques. Les configurations de machine de polissage magnétique à table large répartissent les pièces uniformément afin que les raccords lourds en laiton ou en inox ne s'accumulent pas dans un coin mort. Choisissez la forme de la cuve en fonction de la répartition des pièces et du poids du lot par poste.

Vue de dessus comparant une cuve de tonneau magnétique circulaire compacte à une table de polissage magnétique industrielle rectangulaire large de la série OBD
Quelles pièces et alliages conviennent à une machine de polissage magnétique
Les aiguilles magnétiques ne fonctionnent proprement que sur des matériaux qui ne se fixent pas sur la plaque magnétique rotative sous la cuve du tonneau. Vérifier d'abord le magnétisme de l'alliage évite de ruiner des lots entiers.
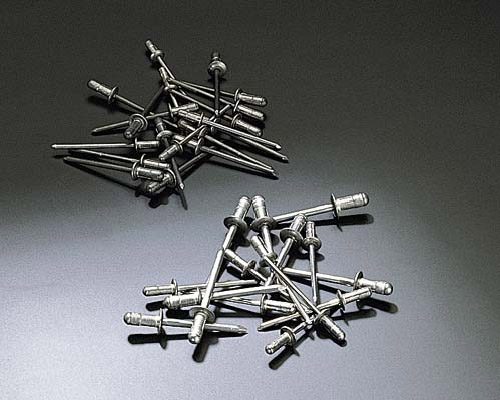
Panneau d'échantillons de pièces vérifiées pour tonneau magnétique, incluant rivets aveugles, ensembles d'interrupteurs, douilles de cartouches, pointes de stylos à bille et composants céramique-métal
Acier inoxydable austénitique, laiton, cuivre et bronze
L'acier inoxydable non magnétique 304 et 316, le laiton, le cuivre et le bronze sont des candidats idéaux pour un tonneau magnétique. Les pièces de production réelles éprouvées dans des bains d'aiguilles magnétiques incluent les rivets aveugles, les ensembles d'interrupteurs, les douilles de cartouches, les pointes de stylos à bille, les boîtiers de montres et les manchons de vannes filetés. Consultez nos guides finitions sur acier inoxydable et finition des alliages de cuivre pour l'entretien des composés spécifiques aux alliages.
Aluminium et pièces moulées sous pression en zinc avec fines cavités
Les boîtiers en aluminium complexes et les pièces moulées en zinc avec poches de vis borgnes se brightent rapidement dans les bains d'aiguilles magnétiques sans le martelage intense causé par les triangles céramiques. Utilisez un composé liquide doux et neutre pour que l'aluminium tendre ne noircisse pas pendant le cycle, et maîtrisez les temps de cycle pour que les fines ailettes de refroidissement et les nervures délicates restent intactes. Consultez notre guide finitions sur aluminium pour garder les surfaces non ferreuses propres et exemptes de taches alcalines.
Boîtier en aluminium moulé avec fines ailettes de refroidissement avant et après ébavurage par aiguilles magnétiques, montrant des trous de vis borgnes propres
Métaux précieux et composants de précision céramique-métal
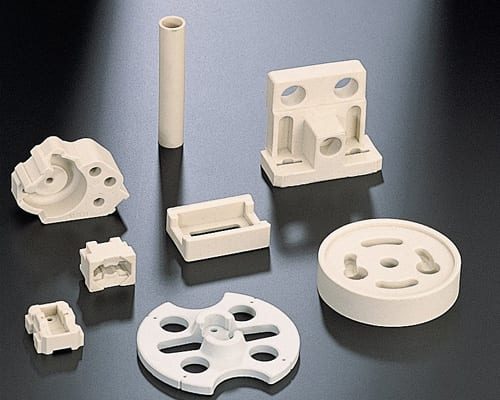
Les pièces moulées de bijouterie, les sertissages en or et en argent, et les pièces céramiques de précision avec contacts métalliques délicats bénéficient des aiguilles magnétiques qui atteignent sous les griffes et à l'intérieur des fentes de filigrane sans perdre de poids de métal mesurable. Parce que les aiguilles glissent et martèlent doucement plutôt que de meuler la matière en masse, la perte de métal précieux reste minimale. Le polissage magnétique rehausse la brillance à l'intérieur des cavités où les roues en tissu ne peuvent jamais pénétrer.
Pourquoi l'acier au carbone et l'inox martensitique échouent dans les cuves magnétiques
L'acier au carbone ordinaire, la fonte et les pièces en acier inoxydable fortement magnétiques de la série 400 se collent directement au fond de la cuve du tonneau dès que les aimants tournent, raclant le fond et rayant le revêtement tandis que les aiguilles s'agglomèrent autour d'elles. Ne faites jamais tourner de pièces fortement ferromagnétiques dans un tonneau magnétique—orientez l'acier au carbone et les alliages magnétiques vers les cuves vibratoires ou les tonneaux rotatifs.
Choisir les aiguilles magnétiques, les composés et les outils de séparation
Une machine de polissage magnétique repose sur la taille des aiguilles, la propreté de l'eau et une séparation post-cycle rapide pour offrir des résultats reproductibles à chaque poste.
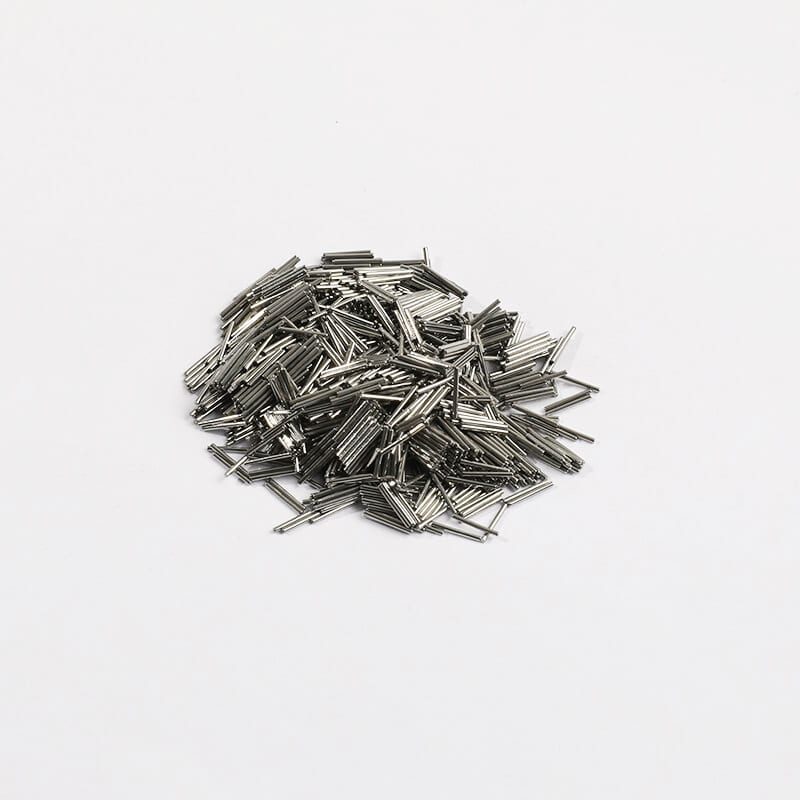
Gros plan sur de fines aiguilles magnétiques de polissage en acier inoxydable aux côtés d'un séparateur d'aiguilles magnétiques et d'un sécheur centrifuge à chaleur
Adapter l'épaisseur des aiguilles à la plus fine caractéristique de vos pièces
Les aiguilles magnétiques existent en diamètres fins pour le filigrane délicat et en jauges plus lourdes pour l'ébavurage d'inox plus résistant. Les aiguilles plus fines atteignent plus profondément les filetages étroits et les micro-fentes, tandis que les aiguilles plus épaisses offrent un nettoyage des arêtes plus puissant sur les rivets estampés et les bornes en laiton. Sélectionnez la taille d'aiguille pour que les aiguilles pénètrent librement dans vos trous critiques sans se coincer définitivement dans les cavités borgnes.
Composés liquides pour le brillantage et l'inhibition de la rouille
Ne faites jamais tourner les aiguilles magnétiques dans de l'eau du robinet pure, ce qui laisse les pièces ternes et provoque la rouille ou l'agglomération des aiguilles au repos. Associez les cycles inox avec `compound-JTJ50` pour le brillantage ou `compound-JTJ60` pour le polissage fin des métaux, et utilisez `compound-HM3` pour le support final de brillance. Nous fournissons des composés liquides pour systèmes à média humide, sans jamais concevoir de formules chimiques de nettoyage personnalisées.
Séparer proprement les aiguilles sans perdre de charge
Les aiguilles magnétiques en acier inoxydable sont minuscules et adhèrent tenacement aux pièces humides par tension superficielle. Retirer les pièces à la main laisse des aiguilles égarées piégées dans les alésages et coûte des minutes par lot. Utilisez des tamis de séparation dédiés, des bains de rinçage et des outils de récupération d'aiguilles magnétiques pour que chaque aiguille retourne dans la cuve du tonneau et qu'aucune aiguille ne soit expédiée dans les assemblages finis.

Opérateur rinçant et séparant les aiguilles magnétiques en acier inoxydable des raccords en laiton finis sur un tamis de récupération à maille fine
Séchage rapide par essorage pour éviter les taches sur la quincaillerie brillante
Les pièces humides retirées d'un bain magnétique se tachent rapidement si on les laisse sécher à l'air libre à l'atelier—en particulier les raccords en laiton, cuivre et inox. Rincez immédiatement à l'eau propre et séchez dans un sécheur centrifuge à chaleur (modèles `35`, `35A`, `70` ou `70A`). Consultez notre guide lavage et séchage séparés post-finition pour un flux de cellule propre.
Flux de production étape par étape dans un tonneau magnétique
Faire fonctionner un tonneau magnétique sans problème exige de la discipline sur la taille de charge, le niveau d'eau et l'entretien des aiguilles. Suivez ces quatre étapes pour des lots réguliers.
| Étape du flux de travail | Action en atelier | Points à surveiller | Erreur courante à éviter |
|---|---|---|---|
| 1. Pré-nettoyage et tri | Éliminer les huiles lourdes, les graisses et les pièces ferromagnétiques | Les films d'huile sur l'eau ; toute pièce qui colle à un aimant à main | Mélanger des vis en acier au carbone dans un lot d'inox |
| 2. Chargement de la cuve et du composé | Remplir la cuve du tonneau avec de l'eau propre, des aiguilles et du composé liquide | Une circulation uniforme des aiguilles sur toute la zone magnétique | Faire tourner des aiguilles à sec ou à l'eau claire sans composé |
| 3. Chargement des pièces et lancement du cycle | Ajouter progressivement les pièces non magnétiques dans le lit d'aiguilles en mouvement | Un tonneau régulier sans accumulation de pièces dans les angles morts | Surcharger la cuve au point que les pièces se heurtent |
| 4. Séparation, rinçage et séchage | Séparer les pièces des aiguilles, rincer à l'eau claire et sécher par essorage | Aucune aiguille résiduelle coincée dans les trous borgnes ou les rainures | Laisser du laiton ou de l'inox humide sécher à l'air dans des paniers |
[DESIGN : Séquence de polissage magnétique en quatre étapes montrant des raccords en laiton dégraissés entrant dans le bain d'aiguilles, tourbillonnant sous le composé, se séparant sur un tamis et sortant d'un sécheur par essorage]
Dégraisser les pièces usinées huileuses avant le chargement
L'huile de coupe et les lubrifiants d'emboutissage enrobent immédiatement les fines aiguilles en inox, les faisant s'agglomérer et glisser sur le métal sans le faire briller. Lavez les composants usinés huileux avant de les déposer dans la cuve du tonneau. De l'eau propre et des pièces exemptes d'huile sont le moyen le plus rapide de doubler l'efficacité des aiguilles magnétiques.
Vérifier la densité de charge pour que les pièces circulent librement
Déverser trop de raccords en laiton lourds à la fois dans une machine de polissage magnétique plaque la couche inférieure contre le fond de la cuve tandis que les pièces du dessus touchent à peine les aiguilles. Chargez les pièces par lots contrôlés afin que le lit d'aiguilles soutienne et sépare chaque pièce. Lorsque les pièces se déplacent régulièrement sur toute la cuve, l'uniformité du cycle reste élevée.
Éviter le coincement des aiguilles dans les trous borgnes étroits
Même de minuscules aiguilles peuvent se coincer dans une rainure ou un trou dont la largeur correspond étroitement à la longueur ou au diamètre de l'aiguille. Testez d'abord une poignée de pièces et inspectez les alésages borgnes sous une lumière vive après séparation. Si des aiguilles se logent dans une rainure spécifique, changez la géométrie des aiguilles ou ajustez les tolérances des trous en amont.
Entretenir et renouveler la charge d'aiguilles magnétiques
Au fil des postes, les aiguilles en inox perdent progressivement leurs arêtes vives et se chargent de fines boues métalliques. Évacuez régulièrement l'eau sale de la cuve du tonneau, lavez les aiguilles et complétez le poids d'aiguilles usées afin que le champ magnétique anime toujours un lit complet et dynamique. Des aiguilles propres font briller deux fois plus vite que des aiguilles enrobées de boue.

Aiguilles fraîches en inox magnétique brillant comparées à des aiguilles noircies enrobées de boue nécessitant un lavage au composé
Erreurs courantes lors de l'achat ou de l'utilisation d'un tonneau magnétique
Évitez ces quatre pièges d'atelier lors de l'ajout d'un tonneau magnétique à votre service de finition.
[DESIGN : Tableau de dépannage montrant quatre défauts de polissage magnétique : pièces en acier au carbone plaquées au fond de la cuve, alésages borgnes avec aiguilles coincées, aluminium noirci par un mauvais composé et laiton taché d'eau]
S'attendre à ce que les aiguilles magnétiques effacent les grosses marques d'outils CNC
Les acheteurs espèrent parfois qu'une machine de polissage magnétique effacera en quelques minutes de profonds sillons de tour ou de fortes marques de scie à ruban. Les aiguilles magnétiques ébavurent les arêtes légères et polissent les surfaces pour les faire briller, mais elles n'enlèvent pas de matière importante. Nivelez d'abord les grosses marques d'outils lors d'une étape de dégrossissage par tonneau vibratoire ou rotatif—voir marques de meulage et de ponçage.
Utiliser des alliages fortement magnétiques dans la cuve
Charger des supports en acier au carbone ou de l'inox martensitique de la série 400 dans une cuve de tonneau magnétique plaque les pièces à plat contre la plaque magnétique en rotation, rayant à la fois les pièces et le mince fond non magnétique de la cuve tout en arrêtant la circulation des aiguilles. Vérifiez toujours le magnétisme de l'alliage avec un simple aimant à main avant de charger des lots inconnus. Réservez strictement les aciers ferromagnétiques aux cuves vibratoires ou aux tonneaux rotatifs.
Ignorer la taille de la cuve et le refroidissement de la plaque magnétique
Les postes industriels continus font chauffer le moteur d'entraînement et la plaque magnétique sous la cuve du tonneau. Les unités de loisir mal ventilées surchauffent et perdent leur force magnétique ou déclenchent les disjoncteurs thermiques en plein poste. Les plateformes industrielles `OBD` et `HBPG` sont conçues pour un usage continu en atelier avec une ventilation appropriée et des entraînements robustes.
Omettre l'inspection des aiguilles après cycle sur les assemblages critiques
Sur les raccords médicaux, automobiles ou de contrôle des fluides, une seule aiguille en inox égarée laissée dans un orifice borgne peut bloquer une vanne en aval ou court-circuiter un contact électrique. Prévoyez un soufflage à l'air rapide, un contrôle visuel éclairé des alésages et un contrôle de rinçage secondaire après le séchage centrifuge avant que les pièces ne passent à l'assemblage final. Ne sautez jamais la vérification de l'absence d'aiguilles dans les passages de fluide internes, les orifices filetés ou les boîtiers de commutateur en renfoncement.
Comment Xiamen Jin Tai Jin conçoit les lignes de finition magnétique et massive
Chez Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (marque : Jings Polish), notre atelier a débuté en 1992 et notre société a été officiellement créée en 2002, livrant plus de 200,000+ ensembles de solutions de meulage et de polissage à des clients dans le monde entier. À travers nos machines et nos offres de catalogue, nous fabriquons 21 plateformes de machines soutenues par 24 droits de propriété intellectuelle chinois accordés—dont 1 brevet d'invention, 17 brevets de modèle d'utilité et 6 brevets de dessin—sous la certification ISO 9001 `00726Q01571R001` (valable de 2026-06-03 à 2029-06-02) et les certifications CE `M.2023.206.C88121` (modèles verticaux, 8) et `M.2023.206.C88120` (modèles horizontaux, 13, dont `HBPG-01` et `HBPG-02`), valables jusqu'au 2028-07-24.

Ligne d'assemblage Jings Polish présentant les polisseuses magnétiques à large table de la série OBD et les cuves magnétiques circulaires HBPG aux côtés d'équipements vibratoires et de séchage
Équipements industriels magnétiques, vibratoires et de séchage que nous fabriquons
Nous fabriquons des polisseuses magnétiques de précision (`OBD-30`, `OBD-35`, `OBD-60`, `OBD-70`, `OBD-90`, `OBD-100`, et `OBD-HBPG` / `HBPG-01` / `HBPG-02`), des cuves et auges vibratoires (séries `ZL` et `L`), des machines de finition en tonneau, des unités à disque et à tonneau centrifuges, des machines de finition par entraînement, des essoreuses centrifuges thermiques (`35`, `35A`, `70`, `70A`) et des nettoyeurs de médias. Nous fournissons également des médias de rectification, des médias de finition à sec et des composés vérifiés `HM3`, `JTJ20`, `JTJ25`, `JTJ50`, `JTJ60`, `JTS5`, `LC10` et `MC8`.
Limites honnêtes sur ce que nous ne fournissons pas
Conformément à nos normes choisir un fournisseur de finition de masse et finition en atelier de sous-traitance, nous énonçons clairement notre périmètre. Nous n'exploitons pas d'atelier de sous-traitance et n'acceptons pas les pièces clients pour du polissage rémunéré ; nous ne vendons pas de polisseuses portatives, de roues de polissage en tissu ni de pains de cire solide ; nous ne fournissons pas d'abrasifs de sablage, de polissage électrolytique, de polissage chimique, de placage, de passivation ni de revêtement PVD ; et nous ne concevons pas de formules de nettoyage sur mesure.
Délais de livraison standard et personnalisés
Les configurations standard de tonneau magnétique et de machine de polissage magnétique ont un délai de fabrication de 25 à 35 jours. Les lignes conçues sur mesure, les configurations de séparation spécialisées et les cellules de séchage intégrées nécessitent 45 à 60 jours.
Demander une évaluation technique à partir de photos de pièces
Nous ne promettons pas d'essais gratuits sur échantillons envoyés par courrier ni ne garantissons les temps de cycle avant d'avoir examiné votre pièce. Envoyez plutôt des photos nettes de vos pièces montrant les filetages, les trous borgnes, la nuance d'alliage et la finition cible via notre page solution de polissage sur mesure—nos ingénieurs peuvent évaluer vos photos et plans pour confirmer si une cuve de tonneau magnétique ou une cuve vibratoire convient le mieux.
Questions fréquemment posées
Quels matériaux peut-on polir dans un tonneau magnétique ?
Un tonneau magnétique fonctionne mieux sur les métaux non magnétiques ou faiblement magnétiques tels que l'acier inoxydable 304 et 316, le laiton, le cuivre, le bronze, l'aluminium, le zinc, l'or et l'argent. L'acier au carbone fortement magnétique et l'acier inoxydable de la série 400 adhèrent à la plaque magnétique et doivent plutôt être traités dans des cuves vibratoires ou des tonneaux rotatifs.
Quelle est la différence entre une cuve de tonneau magnétique et une cuve de tonneau vibratoire ?
Une cuve de tonneau magnétique reste stationnaire avec un mince fond non magnétique tandis que des aimants font tourner de fines aiguilles en inox dans l'eau et le composé. Une cuve vibratoire vibre sur des ressorts lourds avec une enveloppe en acier doublée de polyuréthane et utilise des médias céramiques, plastiques ou en acier pour un enlèvement de matière et un arrondi des arêtes plus importants.
Une machine de polissage magnétique peut-elle éliminer les marques d'usinage CNC profondes ?
Non. Les aiguilles magnétiques éliminent les bavures légères, nettoient les filetages internes et ravivent la brillance dans les cavités complexes, mais elles manquent de masse pour niveler les marches d'usinage CNC profondes ou les grosses bavures de sciage. Effectuez d'abord une étape de dégrossissage vibratoire avec médias céramiques ou plastiques lorsque des marques importantes sont présentes.
Pourquoi mes aiguilles magnétiques s'agglomèrent-elles ou laissent-elles des pièces ternes ?
L'agglomération et les finitions ternes se produisent généralement lorsque des pièces huileuses contaminent le bain d'eau, lorsque de l'eau du robinet pure est utilisée sans composé liquide, ou lorsque des copeaux sales s'accumulent dans la cuve. Dégraissez les pièces au préalable, utilisez un composé de brillantage vérifié (`JTJ50` ou `JTJ60`) et renouvelez régulièrement l'eau sale.
Comment empêcher les aiguilles magnétiques de se coincer dans les petits trous ?
Vérifiez le diamètre et la longueur des aiguilles par rapport aux fentes borgnes ou aux alésages les plus étroits sur le plan de votre pièce, et effectuez un petit test visuel avant de vous engager sur des charges de production complètes. Intégrez un rinçage propre, une séparation magnétique et un contrôle au soufflage d'air dans votre routine de déchargement.
Quels détails dois-je envoyer avant de commander un tonneau magnétique industriel ?
Envoyez des photos nettes de vos pièces montrant les alésages ou fentes internes, les dimensions globales de la pièce, le type d'alliage et le volume de lot quotidien. Nos ingénieurs peuvent fournir une recommandation initiale de machine et d'aiguilles à partir des photos et des plans avant devis.
[DESIGN : Liste de contrôle annotée pour la demande d'achat montrant les angles de photo des pièces, les gros plans des trous borgnes et les notes sur la nuance d'alliage pour le tonneau magnétique]
 +86-592-2381506


 Réseau IPv6 pris en charge
