


Médias pour laiton : contrôle de contamination, règles de coincement et passivation
Le traitement des alliages cuivre-zinc en tribofinition présente un paradoxe de fabrication unique. Lorsque les ateliers de mécanique, rechargeurs de cartouches et fabricants de robinetterie spécifient des médias de tribofinition pour laiton ou recherchent un tonneau de tribofinition pour laiton, ils évaluent souvent les abrasifs uniquement selon l'agressivité du grain ou le prix au kilogramme. Pourtant en atelier, les pièces en laiton sont bien plus vulnérables à l'historique de contamination de la charge, à une géométrie de média inadaptée aux alésages taraudés et à une chimie humide non régulée qu'au choix d'une mauvaise vitesse de coupe.
Le laiton est tendre, dense et chimiquement sensible. Contrairement aux alliages ferreux où la rugosité de surface ($Ra$) constitue le critère clé, les pièces en laiton — vannes, clés d'instruments de musique, broches de connecteurs, boîtiers de montres de luxe et douilles — sont évaluées sur la fidélité dimensionnelle des filets, la netteté des arêtes et une teinte dorée uniforme.
Un lot de raccords en laiton traité dans une cuve ayant auparavant usiné de l'acier peut paraître impeccable au sortir du rinçage. Cependant, dans les 72 heures suivant l'emballage, des taches de rouille brunes et des piqûres galvaniques localisées envahissent la surface dorée. Le coupable n'est pas une tache chimique, mais des débris ferreux microscopiques incrustés dans les pores d'un média partagé.
Cette référence technique détaille les quatre règles incontournables de sélection des médias pour laiton, établit les formules géométriques anti-coincement pour trous et taraudages, analyse la chimie de dézincification et l'inhibition de corrosion, compare les cinq grandes familles de médias industriels, définit les ratios volumétriques de charge et fournit une matrice empirique de dépannage en atelier.
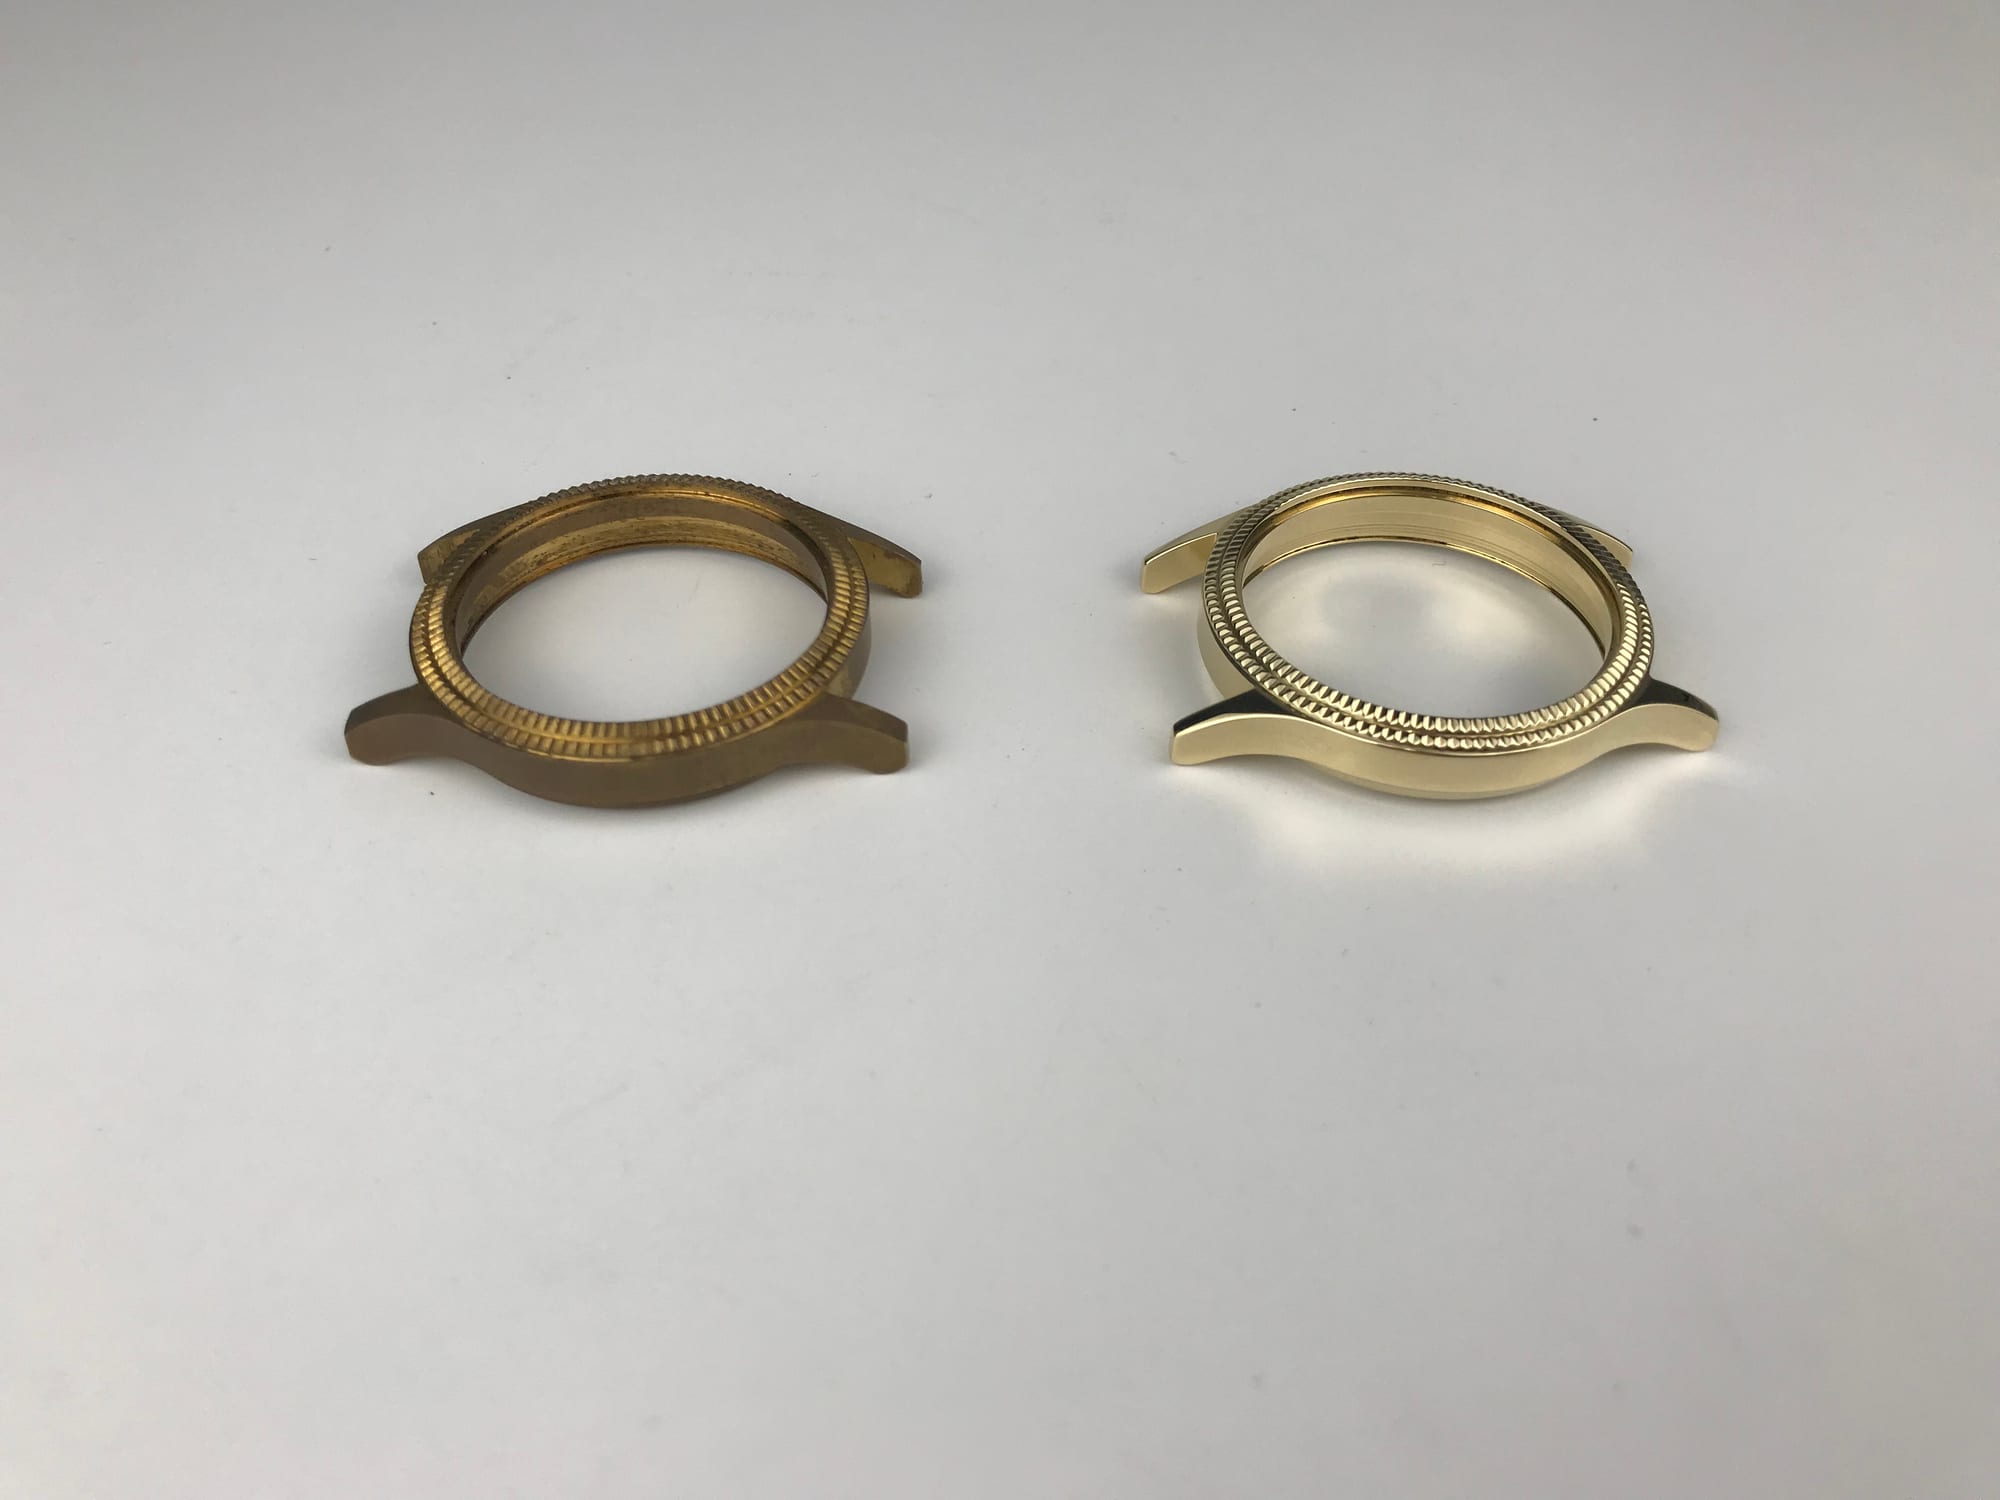
Boîtiers de montre en laiton de précision avant et après tribofinition vibratoire. À gauche : boîtier brut d'usinage présentant oxydation et traces de fraisage. À droite : lunette finie aux crantages moletés intacts, chanfreins nets préservés et réflexion dorée spéculaire.
Règle de contamination : pourquoi une charge partagée ruine le laiton
En atelier de tribofinition, l'erreur la plus coûteuse consiste à utiliser les médias comme des consommables universels partagés entre pièces d'acier, d'aluminium et de laiton.
``` Cycle de contamination galvanique des médias partagés :
Traitement acier : Particules d'acier dur (Fe) ──► S'incrustent dans le média microporeux céramique/résine │ Cycle laiton aval : ▼ Média contaminé ──► Transfère les particules de Fe sur le laiton tendre (Cu-Zn) │ Exposition à l'air (72 heures) : ▼ Couple galvanique (Fe-Cu) ──► Corrosion galvanique ──► Taches de rouille post-polissage (Rebut) ```
1. Mécanisme d'implantation galvanique
Quand un média céramique vitrifié ou plastique à liant polyester traite de l'acier au carbone ou de la fonte, des micro-particules de fer ($1 \sim 15\ \mu\text{m}$) se détachent sous l'impact et s'incrustent dans le liant des porteurs. * Le laiton (généralement du laiton de décolletage CDA 360 ou pour cartouches CDA 260) ayant une dureté Brinell ($60 \sim 150\text{ HB}$) bien plus faible que l'acier trempé ou la céramique vitrifiée, son passage dans cette charge contaminée incruste à froid les particules de fer dans sa surface. * Sous l'effet de l'humidité ambiante, un micro-couple galvanique s'établit entre la matrice de cuivre noble et la particule active de fer ($E^\circ_{\text{cell}} \approx 0.78\text{ V}$). L'oxydation électrochimique rapide fait apparaître des taches de rouille brun-rouge sur la pièce. * La réalité de la reprise : Ces particules de fer étant écrouies dans le métal de base, décapage chimique et nettoyage ultrasonore s'avèrent incapables de les retirer sans altérer les cotes. Tout le lot doit être mis au rebut.
2. Rigueur opérationnelle : charges dédiées vs purgées
* La règle du média dédié : Les usines traitant régulièrement du laiton doivent utiliser des charges de média dédiées, stockées dans des bacs scellés et identifiés par un code couleur pour alliages cuivreux non ferreux. * Le cycle de purge obligatoire : Si un impératif de production oblige à passer de l'acier au laiton, la cuve et les médias doivent subir une purge auto-nettoyante de 45 minutes avec un détergent haute densité, suivie d'un lavage tensioactif acide (`compound-LC10`) pour dissoudre les résidus ferreux avant d'introduire les pièces en laiton.
Pour en savoir plus sur l'entretien des médias et le taux de remplissage, lisez notre guide de sélection des médias pour vibrateur.
Prévention du coincement des médias : calibrage pour trous, filetages et puits d'amorce
Le second défaut récurrent en finition du laiton est le coincement des médias (calage). Les pièces en laiton comportent souvent des conduits de fluide étroits, des trous borgnes taraudés, des perçages sécants et des puits d'amorce (tels les évents de $\varnothing 2.0\text{ mm} / 0.080"$ des douilles). Lorsqu'un média se loge dans une cavité, son extraction manuelle au poinçon arrache fréquemment les filets fins ou marque les sièges de clapet.
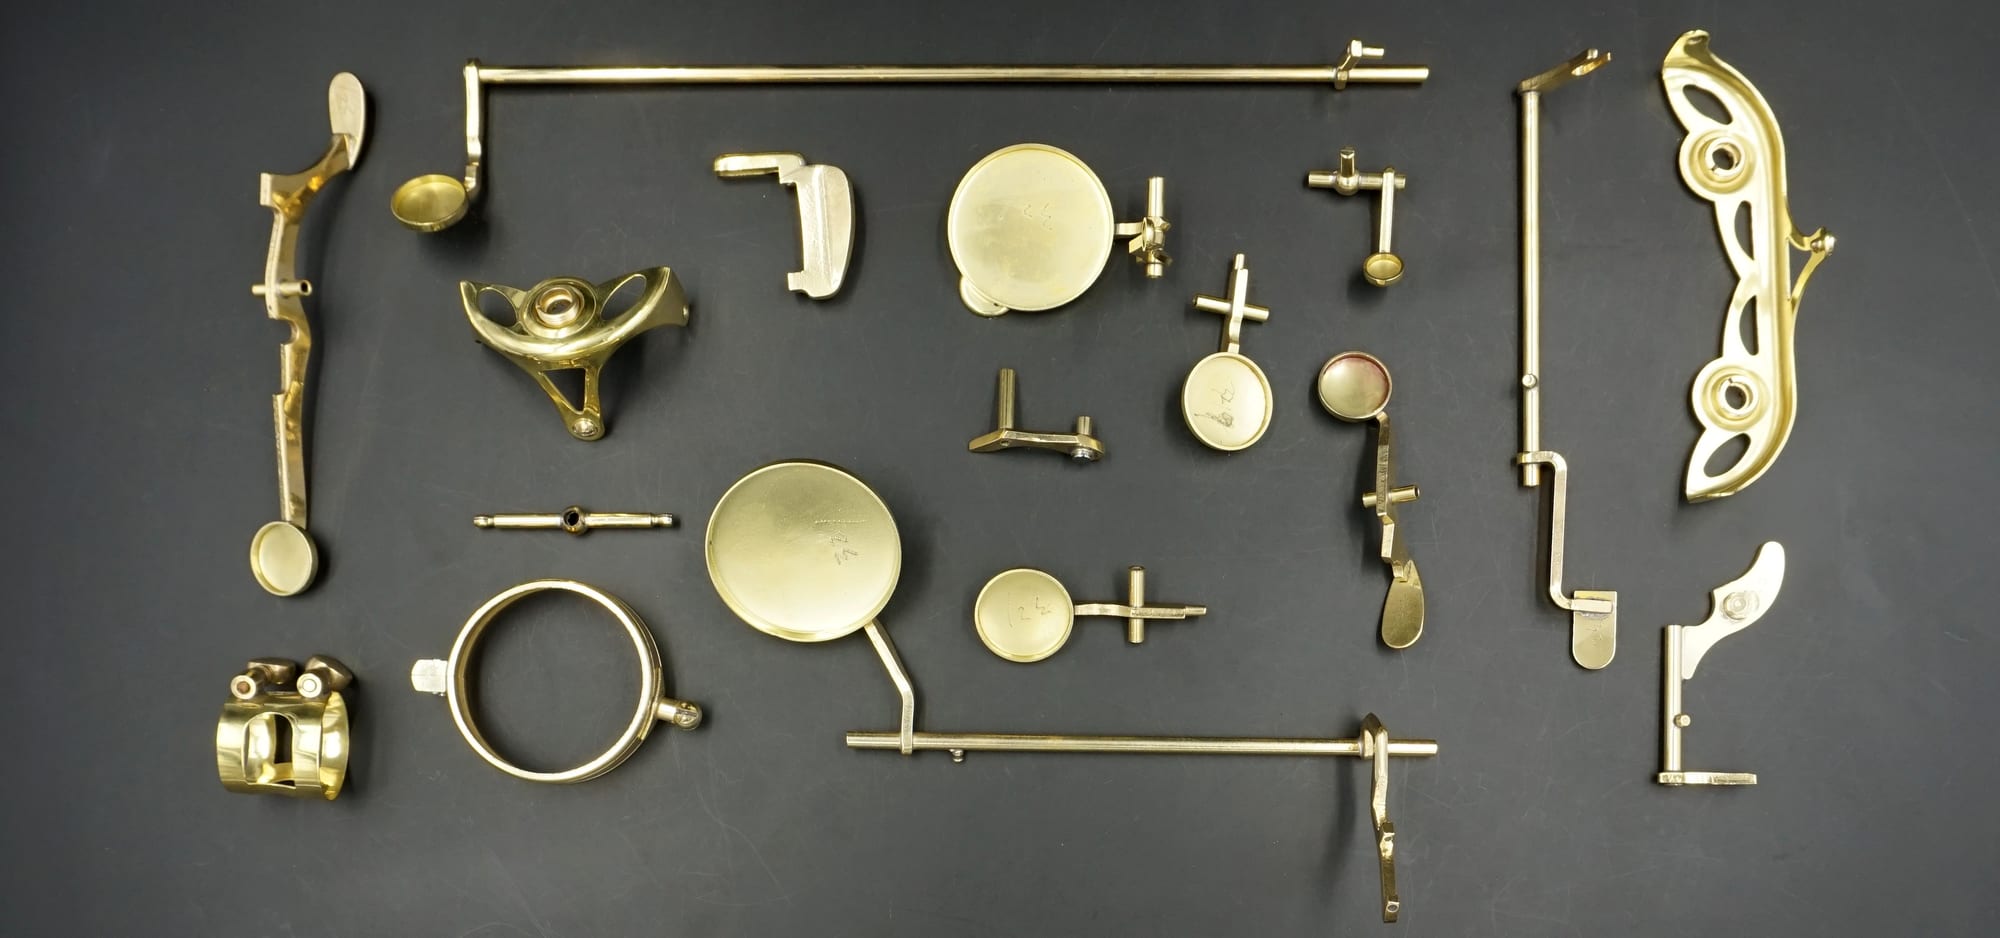
Pièces complexes d'instruments de musique en laiton présentant coupelles profondes, bras de pivot élancés et perçages de précision. Des médias mal calibrés se coincent dans les coupelles ou tordent les fines tringles d'articulation.
Règle d'exclusion dimensionnelle 130% / 70%
Pour garantir que les médias ne se coincent pas dans les trous, fentes ou filetages, les ingénieurs procédés doivent appliquer le seuil d'exclusion mathématique :
$$\text{Zone de non-pénétration sûre : } D_{\text{media}} \ge 1.30 \times D_{\text{aperture}}$$
$$\text{Zone de libre passage sûre : } D_{\text{media}} \le 0.70 \times D_{\text{aperture}}$$
``` Plage critique de coincement dans l'ouverture :
0 mm 0.70 x D 1.0 x D 1.30 x D ────┼────────────────────────────────┼─────────────────────────────┼────────────────────────────┼──────────► │ ZONE DE LIBRE PASSAGE │ ZONE CRITIQUE DE COINCEMENT (RISQUE DE BLOCAGE) │ PONTAGE SÛR │ (Le média traverse librement) │ (Dimensions du grain = tolérance de l'ouverture) │ (Reste à l'extérieur) ```
- Effet de pontage ($D_{\text{media}} \ge 1.30 \times D_{\text{aperture}}$) : La plus petite dimension du média dépasse d'au moins 30% le diamètre de l'orifice. Les médias roulent sur l'ouverture, ébavurant l'arête externe sans y pénétrer. Le nettoyage interne s'effectue uniquement par le flux de tensioactifs chimiques.
- Libre passage ($D_{\text{media}} \le 0.70 \times D_{\text{aperture}}$) : La dimension maximale du média est inférieure d'au moins 30% à la cavité. Les médias pénètrent, frottent les parois internes et s'évacuent librement avec les eaux usées sans coincement.
- Zone de danger de coincement ($0.70 \sim 1.30 \times D_{\text{aperture}}$) : Tout média dans cette plage pénètre sous la force cinétique vibratoire, s'encastre sur ses diagonales et se bloque définitivement par frottement.
Choix de la géométrie des médias pour filetages en laiton
* Triangles à coupe d'angle (ACT) : La coupe biaise à 22° ou 45° permet à la pointe de pénétrer dans l'entrée des trous borgnes taraudés et les fonds de filets pour ébavurer les chanfreins d'entrée sans adhérence par effet ventouse. * Tri-étoiles et cônes : Idéals pour les profils laiton concaves et la robinetterie aux formes galbées. Les cônes assurent un contact ponctuel évitant l'arrondissement des arêtes. * Risque lié aux cylindres : Les cylindres à coupe droite standard ne doivent jamais être utilisés sur des pièces en laiton comportant des perçages sécants de même diamètre, car ils s'alignent axialement avec les conduits de fluide et s'y bloquent.
Pour comprendre les conceptions de cuve protégeant les petites ouvertures, consultez notre référence sur la sélection des gammes de machines d'ébavurage.
Chimie humide, dézincification et passivation de surface
Le laiton est un alliage composé principalement de cuivre ($60\% \sim 70\%$) et de zinc ($30\% \sim 40\%$). En tribofinition humide, la chimie de l'eau et le pH du compound déterminent si la pièce ressort avec un éclat doré brillant ou une surface terne et décolorée.
1. Le phénomène de dézincification
Si un opérateur introduit des détartrants acides agressifs ou des nettoyants alcalins caustiques dans un cycle de tribofinition du laiton, une réaction de lixiviation électrochimique se produit : * Le zinc est chimiquement plus réactif que le cuivre ($E^\circ_{\text{Zn}} = -0.76\text{ V}$ contre $E^\circ_{\text{Cu}} = +0.34\text{ V}$). Sous une attaque chimique agressive, les atomes de zinc se dissolvent sélectivement du réseau cristallin, laissant une couche poreuse et fragile de cuivre spongieux. * Manifestation visible : Le laiton prend une décoloration irrégulière, marbrée de rose ou de rouge saumon. Une fois la dézincification survenue, le lavage ne peut plus restaurer l'éclat doré ; la couche poreuse dézincifiée doit être éliminée par polissage mécanique avec des compounds abrasifs fins.
2. L'étroite plage de pH opératoire
Pour maintenir la passivité du métal de base tout en soutenant l'abrasion, les doseurs chimiques doivent réguler le bain de tribofinition dans une plage de pH précise :
$$\text{Plage optimale de traitement humide du laiton : } \mathbf{pH\ 5.5 \sim 6.8}$$
* Nettoyage acide : Les acides organiques doux (tels que l'acide citrique technique ou sulfamique, tamponnés à $\text{pH } 5.5 \sim 6.0$) éliminent efficacement le ternissement d'oxyde de cuivre et les résidus de flux sans attaquer la phase zinc. * Inhibiteurs de corrosion (BTA) : Les formulations comme le compound-LC10 intègrent des inhibiteurs au benzotriazole (BTA) ou tolyltriazole. Les molécules de BTA se lient chimiquement aux atomes de cuivre de surface, formant un film polymère protecteur monomoléculaire insoluble ($\text{Cu-BTA}$) empêchant l'oxydation éclair et les taches d'eau lors de l'exposition atmosphérique post-cycle.
Pour l'analyse comparative de la chimie des compounds sur divers métaux non ferreux, consultez compounds pour métaux pour l'aluminium contre l'acier.
Matrice de référence industrielle : les cinq familles de médias pour laiton
Le choix de la famille de médias optimale est un équilibre entre agressivité de coupe, préservation des arêtes, état de surface ($Ra$) et durée de vie du média. La matrice suivante compare les cinq familles de médias industriels principales pour le laiton :
| Famille de médias & composition | Densité apparente & dureté | Taux d'enlèvement de matière sur laiton | Capacité de rugosité de surface ($Ra$) | Taux d'usure du média (%/heure) | Application principale / classe de pièces |
|---|---|---|---|---|---|
| Plastique à liant résine synthétique (polyester/urée + SiC ou alumine) | $1.5 \sim 1.8\text{ g/cm}^3$<br>Shore D 80–90 | Modéré ($0.01 \sim 0.03\text{ mm/hr}$) | $Ra\ 0.4 \sim 0.6\ \mu\text{m}$ (mat satiné lisse) | $1.0\% \sim 2.0\%$ / h | Raccords en laiton tournés CNC de précision, vannes, clés d'instruments de musique à paroi mince et bornes électriques. Amortit les chocs, prévient le matage des filets. |
| Céramique vitrifiée à haute teneur en alumine (corindon brun + liant argileux) | $2.4 \sim 2.7\text{ g/cm}^3$<br>Mohs 8.5–9.0 | Agressif ($0.04 \sim 0.08\text{ mm/hr}$) | $Ra\ 0.8 \sim 1.4\ \mu\text{m}$ (texture de coupe mate) | $0.2\% \sim 0.6\%$ / h | Grosses bavures d'emboutissage, corps de plomberie bruts moulés au sable, supports en laiton oxycoupés. *Attention : arrondit rapidement les arêtes vives de précision.* |
| Micro-aiguilles en acier inoxydable 304 / 430 (aiguilles magnétiques $\varnothing 0.3 \sim 1.0\text{ mm}$) | $7.8 \sim 7.9\text{ g/cm}^3$<br>HRC 35–45 | Abrasion nulle (pur micro-grenaillage de compression) | $Ra < 0.2\ \mu\text{m}$ (brillant miroir par écrouissage) | Négligeable ($< 0.01\%$ / an ; durée de vie 3–5 ans) | Ébavurage magnétique rapide de trous borgnes taraudés, évents d'étuis de cartouches ($\varnothing 2.0\text{ mm}$) et broches électroniques médicales. |
| Coques de noix concassées (imprégnées de suspension liquide de polissage) | $1.2 \sim 1.4\text{ g/cm}^3$<br>Mohs 3.0–3.5 | Micro-abrasion ultra-fine ($< 0.005\text{ mm/h}$) | $Ra\ 0.15 \sim 0.25\ \mu\text{m}$ (éclat semi-brillant) | $0.5\% \sim 1.0\%$ / h | Tonnelage à sec de charnières de lunetterie, pièces d'horlogerie de luxe et quincaillerie en laiton sans rejet chimique. |
| Granulats de rafle de maïs agricole (bruts ou traités au rouge sec) | $0.8 \sim 1.0\text{ g/cm}^3$<br>Mohs 2.5–3.0 | Abrasion nulle (essuyage, déshuilage & lustrage) | $Ra < 0.1\ \mu\text{m}$ (miroir hautement réfléchissant) | Usure progressive ($1.5\% \sim 3\%$ / h) | Séchage vibrant à sec secondaire, dégraissage résiduel et lustrage miroir final sur laiton de cartoucherie et pièces décoratives. |
Note d'utilisation : Les médias céramiques doivent être strictement réservés à l'ébavurage lourd initial des pièces brutes moulées au sable. Le tonnelage de pièces décolletées de précision en laiton dans des abrasifs céramiques érodera les diamètres primitifs en 20 minutes.
Pour un comparatif détaillé des abrasifs naturels et synthétiques, explorez notre guide de sélection des médias de tribofinition.
Ratios volumétriques de charge, niveaux de cuve et optimisation des temps de cycle
Obtenir des finitions reproductibles sur le laiton sans marques de choc pièce contre pièce ni allongement des cycles exige la gestion précise de trois paramètres de charge clés :
``` Répartition de charge en bol vibrant pour le laiton :
┌────────────────────────────────────────────────────────┐ ◄── 100% Bord supérieur de cuve │ │ │ [Hauteur libre pour crête hélicoïdale : 20% à 25%] │ ├────────────────────────────────────────────────────────┤ ◄── Remplissage optimal : 75% à 80% │ │ │ [Zone de charge fluidisée : 75% à 80% plein] │ │ ├── Ratio volumétrique : 4:1 à 6:1 (médias/laiton) │ │ └── Flux de dosage continu : compound-LC10 (1.5%) │ │ │ └────────────────────────────────────────────────────────┘ ◄── Revêtement de cuve (polyuréthane Shore 85A) ```
1. Ratios volumétriques média/pièce
Le laiton possède une densité élevée ($8.4 \sim 8.7\text{ g/cm}^3$). Si des pièces en laiton s'entrechoquent dans un bol vibrant, leur masse engendre des marques de matage visibles, des portées d'étanchéité détériorées et des crêtes de filet aplaties. * Pièces moulées industrielles lourdes : Un ratio volumétrique de $3:1$ (trois parts de média pour une part de pièces en volume) est admissible pour les pièces robustes. * Raccords filetés de précision et engrenages externes : Un ratio de $4:1\text{ à }6:1$ est obligatoire pour garantir que chaque pièce soit totalement amortie dans un coussin de médias abrasifs, éliminant tout contact métal contre métal. * Instruments de musique à parois minces / quincaillerie de luxe : Un ratio volumétrique de $8:1$ est maintenu pour éviter que les tringleries fines en laiton ne s'entremêlent ou ne plient.
2. Niveaux de remplissage de cuve et gestion de l'eau
* Bols vibrants (comme les modèles ZL150 ou ZL300) : Maintenez le niveau de remplissage opérationnel à $75\% \sim 80\%$ du volume total de cuve. Un sous-remplissage ($< 60\%$) freine le roulement hélicoïdal et fait migrer les pièces vers la paroi extérieure où elles heurtent violemment le revêtement en polyuréthane. Le dosage en compound doit couler en continu à une concentration de $1.5\% \sim 2.0\%$ pour évacuer les boues métalliques. * Tonneaux rotatifs (comme le modèle OBD-BJ160B) : Maintenez le remplissage en service à $50\% \sim 60\%$ du volume total du tambour. Ajoutez de l'eau claire jusqu'à arriver à fleur de la surface du lit de médias. Un excès d'eau crée une traînée hydrostatique excessive bloquant le glissement, tandis qu'un sous-remplissage provoque des chocs violents par culbutage qui marquent les surfaces en laiton.
3. Référentiels empiriques de temps de cycle
- Ébavurage magnétique humide à aiguilles (OBD-30 / OBD-60) : Nettoyer les filetages internes, éliminer les bavures d'usinage et rénover les logements d'amorce en 30 à 50 minutes avec des aiguilles inox de $\varnothing 0.5\text{ mm}$.
- Abrasion vibratoire humide (médias plastiques) : Éliminer les traces d'usinage CNC et rayonner les arêtes externes en 60 à 90 minutes.
- Brillantage aux billes de porcelaine : Écrouir les surfaces pour un grand brillant en 25 à 40 minutes.
- Polissage & séchage vibratoires à sec (rafle de maïs) : Absorber l'eau de rinçage résiduelle et appliquer un film barrière antiternissement en 15 à 25 minutes.
Pour comprendre la relation mathématique entre densité de charge et rendement, consultez ratio de charge : la variable qui détermine le rendement.
Séparation aval, séchage centrifuge et prévention du ternissement
Un cycle de tribofinition impeccable est totalement gâché si les pièces sèchent lentement à l'air libre sur un établi. En s'évaporant, l'eau fait précipiter les minéraux dissous en taches blanches calcaires et le laiton exposé développe rapidement une pellicule d'oxyde brun irrégulière.
``` Flux de séparation et séchage en aval :
Bol vibrant de finition (cycle abrasif humide) └──► Grille de séparation automatique (pièces évacuées en 90 s) └──► Rinçage par aspersion d'eau déminéralisée (évacuation des résidus) └──► Sécheur centrifuge modèle 35A (séchage centrifuge à air chaud : 3 min) └──► 100% Finition dorée passivée sans taches ```
1. Mécanique de séparation à haute vitesse
* Séparation par crible vibrant : Dans les vibrateurs circulaires, un volet interne en polyuréthane dévie les pièces vers une grille perforée interchangeable. Les médias ($> 10\text{ mm}$) retombent dans la cuve par les ouvertures, tandis que les raccords en laiton ébavurés sont évacués vers des bacs récepteurs. * Séparation magnétique des aiguilles : En finition magnétique, les pièces amagnétiques en laiton sont extraites de la cuve, tandis qu'une canne magnétique ou une bande magnétique rotative continue balaie le bac, séparant des kilos de micro-aiguilles inox du fluide de rinçage en 30 secondes.
2. Séchage centrifuge vs séchage à la rafle de maïs
Les pièces en laiton fraîchement rincées doivent être séchées sans attendre : * Sécheurs centrifuges chauffants : Les pièces sont chargées dans un panier rotatif en inox perforé au sein d'une unité dédiée comme le sécheur centrifuge Modèle 35A (capacité nominale 35 kg ; moteur 0.75 kW ; élément chauffant 1.8 kW) ou le Modèle 70A (capacité 60 kg ; moteur 1.1 kW ; chauffage 3.0 kW). La centrifugation expulse l'eau des pièces en 60 secondes, tandis que l'air chaud pulsé ($60^\circ\text{C} \sim 85^\circ\text{C}$) sèche les micropores, sans laisser de traces d'eau. * Sécheurs vibrants à rafle de maïs : Pour les pièces à cavités borgnes profondes inaccessibles à l'air centrifuge, des cuves vibrantes chauffantes remplies de rafle fine absorbent l'humidité et polissent simultanément les surfaces.
Pour les paramètres techniques du séchage thermique centrifuge, consultez sécheur centrifuge : pourquoi le séchage est une étape du procédé.
Matrice de dépannage en atelier : diagnostic des défauts de finition du laiton
| Défaut constaté | Cause racine probable | Méthode de vérification | Action corrective technique |
|---|---|---|---|
| Taches de rouille post-finition (points brun-rouge) (survient 24–72 heures après polissage) | 1. Charge d'abrasifs contaminée par des copeaux microscopiques d'acier.<br>2. Tuyauterie de la cuve de lavage comportant des conduites en fer corrodées. | Examiner les taches au grossissement 40× ; tester au ferricyanure de potassium (vire au bleu foncé en présence de fer libre). | Rebuter la charge d'abrasifs contaminée ; nettoyer et décaper le revêtement de cuve ; réserver des charges de médias aux métaux non ferreux. |
| Décoloration marbrée rose / rouge saumon (le laiton perd son éclat doré et devient rouge cuivré terne) | 1. Dézincification sévère due aux détartrants acides ($\text{pH} < 4.5$).<br>2. Durée de cycle excessive avec des additifs chimiques agressifs. | Mesurer le pH des effluents ; gratter légèrement la surface pour évaluer la profondeur de la couche rouge cuivre. | Réguler le dosage chimique pour maintenir un $\text{pH } 5.5 \sim 6.8$ ; remplacer les nettoyants agressifs par le `compound-LC10` tamponné ; faire un léger lissage aux abrasifs plastiques pour éliminer la couche dézincifiée. |
| Arêtes écornées / crêtes de filet abîmées (les pièces présentent de petites marques de matage) | 1. Ratio volumique abrasifs/pièces trop faible (chocs entre pièces).<br>2. Amplitude machine excessive pour un laiton tendre.<br>3. Masse volumique apparente des médias trop élevée (céramique lourde). | Examiner la géométrie du défaut au microscope d'atelier ; vérifier si les marques correspondent aux arêtes des pièces adjacentes. | Augmenter le ratio médias/pièces à au moins $5:1$ ou $6:1$ ; réduire l'angle de balourd du moteur ; remplacer les médias céramiques denses par des médias plastiques en résine polyester. |
| Médias coincés dans les trous / fonds de filet (Médias bloqués dans les trous borgnes ou orifices de bavure) | 1. Dimensions des médias proches du diamètre d'orifice dans la zone critique de $0.70 \sim 1.30\times$.<br>2. Éclats de médias fracturés logés dans les angles de fond. | Mesurer les dimensions des médias coincés par rapport aux tolérances d'orifice du plan de pièce. | Appliquer la règle d'exclusion 130%/70% : choisir des médias $> 1.3\times$ ou $< 0.7\times$ le diamètre du trou ; remplacer les cylindres par des triangles biseautés ou des aiguilles inox magnétiques. |
| Taches d'eau blanchâtres / Ternissement sombre (Pièces sortant du sécheur avec auréoles gris-blanc ou oxydation sombre) | 1. Précipitation des sels de dureté de l'eau lors de l'évaporation.<br>2. Transfert différé entre poste de rinçage et sécheur.<br>3. Absence d'inhibiteur de corrosion BTA dans l'eau de rinçage. | Frotter la tache à l'acide citrique dilué : si elle disparaît aussitôt, la cause est le tartre minéral. | Installer un déionisateur d'eau ou un adoucisseur ; ajouter $0.5\%$ d'inhibiteur de corrosion (`compound-LC10`) au rinçage final ; transférer aussitôt au sécheur centrifuge. |
Limites techniques : quand la tribofinition en vrac ne convient pas au laiton
Les machines de tribofinition sont exceptionnellement polyvalentes, mais soumises à de nettes limites métallurgiques et physiques :
- Grands panneaux architecturaux en laiton exigeant un brossage fin :
La tribofinition en vrac produit une finition isotrope, non directionnelle, mate ou tonnelée. Si un élément architectural, panneau d'ascenseur ou plaque de porte de luxe exige un brossage fin directionnel continu #4, le traitement doit être effectué sur une ponceuse linéaire à large bande ou une roue à lamelles, non en cuve vibrante.
- Calamine ultra-lourde sur pièces de fonderie au sable recuites :
Le sable silicaté vitreux et l'épaisse calamine incrustés sur les pièces brutes de fonderie laiton ne peuvent être éliminés par les médias abrasifs sans éroder excessivement les détails fins. Les bruts de fonderie requièrent un décapage chimique préalable en bain d'acide sulfurique/nitrique dilué ou un grenaillage à sec avant les cycles de tribofinition.
- Orifices microfluidiques capillaires ($< 0.15\text{ mm}$) :
Les micro-orifices percés au laser des buses en laiton pour chromatographie gazeuse ne peuvent être traités par des médias abrasifs solides ni des aiguilles inox sans risque d'obturation ou de déformation des arêtes. Ces micro-formes requièrent un nettoyage aux solvants par ultrasons ou un ébavurage électrochimique (ECD).
Spécifications machines vérifiées et certifications qualité
Tous les vibrateurs circulaires, tonneaux rotatifs, centrifugeuses à disque et sécheurs de tribofinition fabriqués par notre usine de Xiamen en Chine (fondée en 1992) sont conformes aux directives techniques et de sécurité internationales :
* Conformité à la directive Machines CE : Validée par des certificats officiels CE européens couvrant 21 modèles distincts de machines : * Certificat M.2023.206.C88120 (machines horizontales, vibrantes et tonneaux ; valide jusqu'en 2028-07-24 ; rapports d'essais DTT230706S003 / S004) couvrant les modèles incluant ZL150, ZL300, ZL450, HG70A, WFX50B, LLG40, LLQ120, YH-680D, YG350, YG450, HBPG-01, HBPG-02 et GSLX-120. * Certificat M.2023.206.C88121 (plates-formes verticales et rotatives ; valide jusqu'en 2028-07-24 ; rapports d'essais DTT230706S005 / S006) couvrant les modèles incluant LX80B, CJS480A, CJS320, CJG480A, CJG320, BJ160B, BLG400 et BLG200. * Système de management de la qualité ISO 9001 : Certifié par le certificat 00726Q01571R001 délivré par Zhongjian Certification Co., Ltd. (valide jusqu'en 2029-06-02) pour la fabrication, l'ingénierie et la vente de machines et consommables de traitement de surface. * Propriété intellectuelle : Les structures de machines et mécanismes de séparation exclusifs sont protégés par 24 droits de propriété intellectuelle chinois accordés, comprenant 1 brevet d'invention, 17 brevets de modèle d'utilité et 6 dessins et modèles industriels. * Contrôle préalable des fournisseurs : Pour obtenir des conseils sur la validation des fournisseurs de machines et éviter les intermédiaires non autorisés, consultez notre guide pour évaluer les fabricants de machines d'ébavurage.
Essais empiriques sur pièces clients en laiton
Les alliages de laiton variant en teneur en zinc, dureté et géométrie des pièces, les paramètres de procédé doivent toujours être validés empiriquement avant la mise en service des équipements de production.
Nous invitons les fabricants et ateliers d'usinage à expédier des pièces d'essai non ébavurées à notre laboratoire d'essais. Nos ingénieurs réalisent des essais comparatifs sur plateformes de finition plastique synthétique, céramique et magnétique, évaluant l'enlèvement de matière, le cassage d'arêtes, les temps de cycle et la passivation chimique. Nous fournissons des rapports de contrôle complets et les pièces traitées pour votre évaluation qualité.
Pour organiser un essai de procédé ou demander un devis de consommables techniques, soumettez votre demande via notre portail d'ingénierie applicative.
 +86-592-2381506


 Réseau IPv6 pris en charge
