


Finitions des métaux : guide complet des types et comment choisir
L'expression « finition des métaux » couvre au moins cinq familles de procédés, et la liste fournie par la plupart des articles les aplatit en un simple menu sans expliquer leurs liens. Ce guide les classe selon leur action sur le métal — retirer de la matière, en ajouter ou modifier sa chimie de surface — puis détaille leur ordre réel d'utilisation.
Si vous recherchez un processus complet réalisé sur nos équipements, la vue dédiée aux machines est ici : finition des métaux. Cette page est la carte ; l'autre est le territoire.
Ce que recouvre la « finition des métaux »
Ingénieurs, acheteurs et ateliers de galvanoplastie emploient le terme de finition métallique à différents stades de fabrication. Un usineur désigne ainsi l'état de surface laissé par l'outil de coupe. Un concepteur utilise la même mention sur plan pour une anodisation noire ou un poudrage. Sans gamme définie, les pièces reviennent avec une peinture écaillée ou des traces d'usinage sous un chrome brillant.
Trois fonctions distinctes du mot « finition »
Chaque procédé du catalogue des finitions métalliques remplit l'une de ces trois fonctions physiques sur la pièce.
- Les procédés mécaniques soustractifs enlèvent de la matière : Meulage, ponçage, sablage et tribofinition éliminent bavures, arêtes vives, calamine et crêtes d'usinage pour remodeler le métal brut.
- Les procédés additifs de revêtement créent une nouvelle couche : Galvanoplastie, dépôt chimique, thermolaquage, peinture liquide et couches minces déposent un matériau tiers sur le métal de base.
- Les traitements thermiques et de conversion modifient la surface même : Anodisation, passivation, brunissage à chaud et cémentation réagissent avec la couche superficielle pour former un oxyde protecteur ou une structure cristalline plus dure.
Considérer ces trois groupes comme interchangeables provoque la plupart des défauts de finition en atelier.
Pourquoi la liste dépasse ce que disent les guides
Les articles d'introduction se limitent souvent à quelques procédés connus. En production, une surface métallique franchit plusieurs étapes avant l'assemblage : enlèvement de matière, cassage d'angles, affinage, nettoyage, conversion et revêtement.
Les tableaux d'états de surface et de conversion classiques n'indiquent que la rugosité générée par les outils coupants ou abrasifs. Ils n'expliquent pas comment un support en aluminium tribofini réagit dans un bain d'anodisation. Un guide pratique doit couvrir les treize grands procédés en montrant comment chaque étape prépare la suivante.
La distinction clé qui oriente chaque choix : prétraitement ou finition finale
La frontière clé en finition métallique sépare la préparation de surface de la couche protectrice ou décorative finale. La tribofinition mécanique est avant tout un prétraitement, même si elle sert souvent de finition finale sur inox brut, laiton ou aluminium. Galvanoplastie, anodisation et thermolaquage sont toujours des finitions finales.
Quand un acheteur oppose tribofinition vibratoire et galvanoplastie, la pièce va droit aux rebuts. Un revêtement mince ne peut masquer un substrat rugueux. La finition mécanique prépare la topographie du métal pour assurer l'adhérence en bain chimique ou cabine de peinture. La gamme d'atelier passe de l'affinage mécanique au nettoyage, puis à la conversion et enfin à la couche de finition.
Les finitions mécaniques (ce que nous produisons)
Les finitions mécaniques reforment la surface d'une pièce métallique par abrasion ou déformation plastique. Dans notre usine de Xiamen, fondée en dix-neuf cent quatre-vingt-douze, nous construisons des équipements de tribofinition sur vingt-et-une plateformes et six lignes de produits, appuyés par vingt-quatre droits de propriété intellectuelle chinois. Nous fabriquons les machines, médias et composés de cette étape qui ouvre la gamme de fabrication.
Tribofinition vibratoire — bol et auge
Un vibrateur de tribofinition reçoit les pièces dans une cuve sur ressorts remplie de médias préformés, d'eau et de compound. Un moteur à balourd l'anime d'une vibration tridimensionnelle, frottant les pièces pour ébavurer, rayonner les arêtes et atténuer les stries d'usinage.
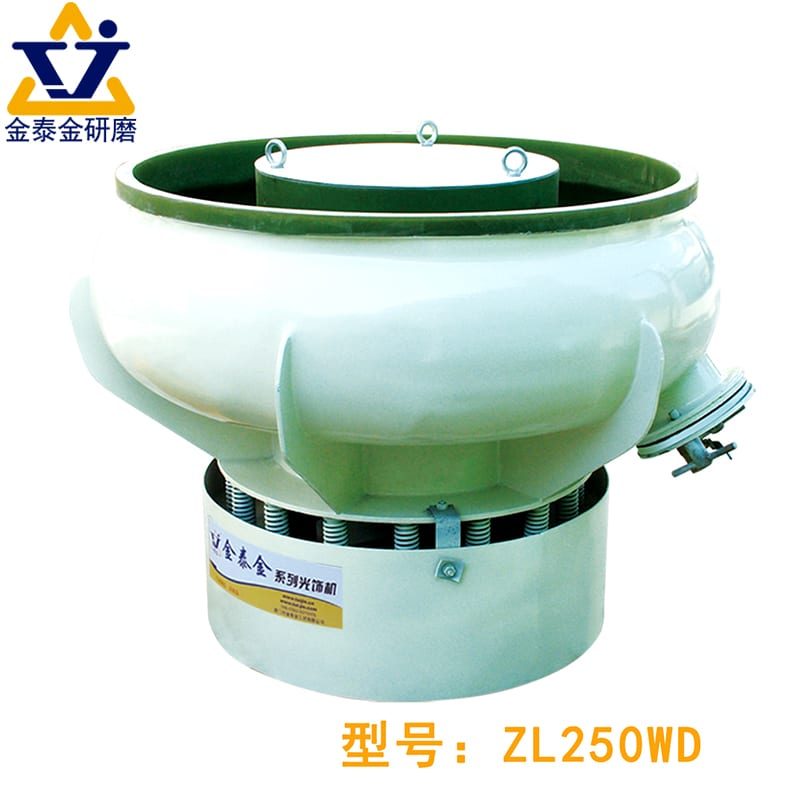
Les bols circulaires déplacent les pièces en spirale autour d'une colonne centrale, convenant aux pièces découpées, moulées et raccords usinés petits à moyens. La plupart intègrent une grille interne séparant pièces et médias en fin de cycle.
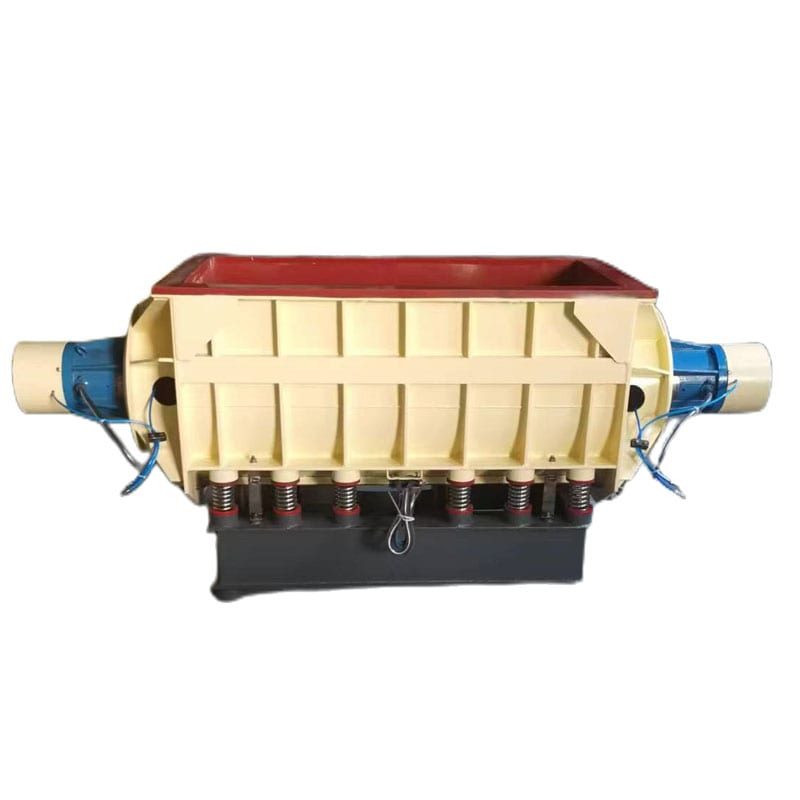
Pour les arbres longs, supports ou profilés ne pouvant tourner dans un bol circulaire, les vibrateurs à auge offrent une cuve rectangulaire droite. Elles acceptent des cloisons amovibles pour isoler les pièces médicales ou aéronautiques sensibles et éviter tout choc.
Tribofinition centrifuge — disque et tambour
Quand la vibration est trop lente pour éliminer les fortes bavures ou obtenir un brillant éclatant, les systèmes centrifuges démultiplient la pression de contact entre médias et pièces.

Les centrifugeuses à disque entraînent un disque rapide au fond d'une cuve fixe en polyuréthane. La force centrifuge plaque pièces et médias contre la paroi, qui rabat la charge vers le centre pour un ébavurage et un rayonnage d'arêtes très rapides.
Pour une pression accrue sans marques d'impact, les machines de finition au tonneau centrifuges montent des tambours étanches sur une tourelle principale. La contre-rotation des tambours compresse fortement les médias contre les pièces pour lisser implants, aubes et boîtiers de montres.
Tribofinition au tonneau
Les tonneaux rotatifs de tribofinition sont la forme historique du traitement de masse. Un tambour à pans tourne lentement sur un axe horizontal, chargé de pièces, médias, eau et compound. En tournant, la charge gravit la paroi avant de glisser par gravité en une nappe contrôlée.
Reposant sur un glissement doux sans vibrations, les tonneaux conviennent aux pièces embouties fragiles, tubes minces et aciers à fort carbone nécessitant un rayonnage progressif. Plus lents que les vibrateurs et fonctionnant par lots, leur faible usure d'abrasif garantit des coûts réduits.
Finition magnétique et traînage
Les abrasifs céramiques ou plastiques ne pénètrent pas les petits perçages sécants, fentes étroites ou taraudages profonds. Les machines de finition magnétique y remédient en animant de fines aiguilles inox via un champ magnétique rotatif sous la cuve. Elles tourbillonnent dans les recoins, ébavurant fonds de filets, injecteurs et raccords sans modifier les cotes externes.
La tribofinition par traînage adopte l'approche inverse pour les pièces lourdes ou à forte valeur comme les implants, outils coupants et engrenages. Chaque pièce est fixée sur une broche rotative qui la tracte dans un lit dense de médias fins, évitant les chocs et ciblant les arêtes d'attaque.
Action de chaque procédé sur la surface, en une ligne
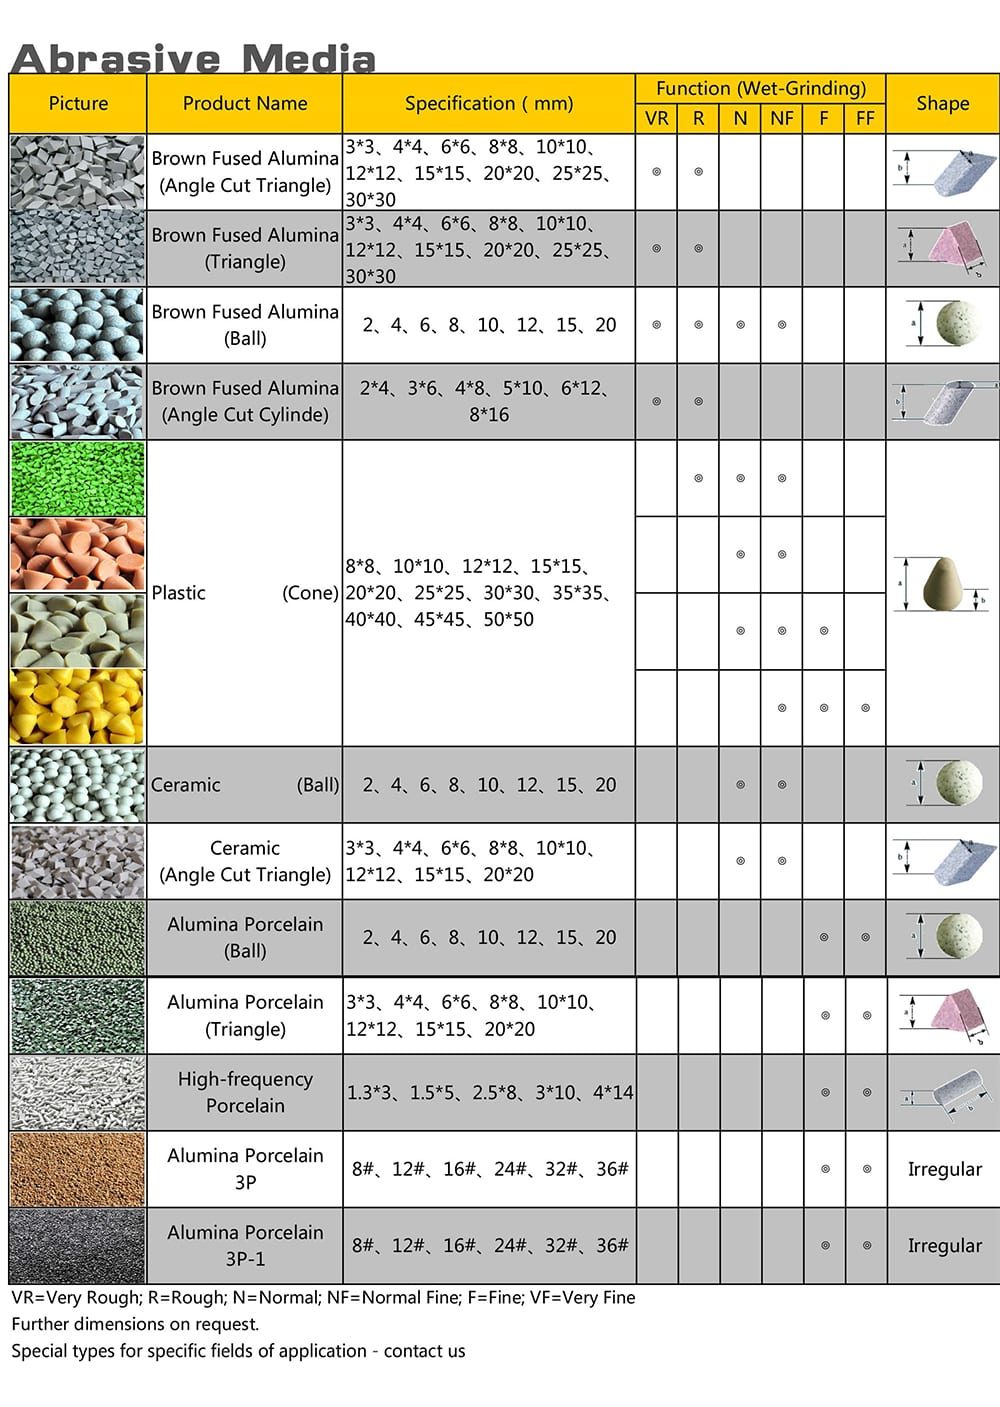
Au-delà de la tribofinition, le tableau ci-après résume les procédés mécaniques usuels en atelier. Associer la machine aux bons médias abrasifs contrôle l'agressivité du travail, de l'enlèvement au brillantage.

| Procédé mécanique | Fonctionnement | Géométrie des pièces | État de surface obtenu |
|---|---|---|---|
| Bol / bac vibrant | Frottement tridimensionnel dans des médias en vrac | Pièces de fonderie, embouties et blocs usinés | Arêtes nettes avec fini mat ou satiné |
| Centrifugeuse à disque | Fond tournant créant un anneau de roulement rapide | Pièces rigides petites à moyennes avec bavures | Arêtes adoucies et fini satiné pré-galvanique |
| Tonneau centrifuge | Tambours contrarotatifs créant une haute pression | Pièces médicales, aérospatiales et bijouterie | Pré-polissage fin ou surface brillantée éclatante |
| Tonneau rotatif | Rotation lente du tambour créant une zone de glissement | Emboutis, quincaillerie et pièces plates fines | Arêtes rayonnées et surface mate lisse |
| Finition magnétique à aiguilles | Des aimants entraînent les aiguilles inox dans les creux | Petites pièces décolletées à perçages internes | Canaux ébavurés et surface brillante |
| Finition par traînée | Les broches entraînent les pièces bridées dans l'abrasif | Engrenages, implants et pièces profilées | Haut brillant uniforme sans aucun choc |
| Rectification plane | Une meule rigide enlève la matière sur table | Plaques planes, tourillons et acier à outils | Surface plane et précise aux stries abrasives |
| Brossage | Bandes fil ou nylon brossant dans un seul sens | Panneaux de tôle et portes d'appareils | Lignes de grain parallèles masquant les rayures |
| Sablage abrasif | Air ou turbine projetant billes ou abrasifs sur les pièces | Ensembles soudés, pièces moulées et boîtiers | Profil d'ancrage mat non directionnel |
| Polissage et rodage | Disques tissu ou plateaux fonte affinent le relief | Enjoliveurs, sièges de soupape et calibres | Poli miroir ou faces d'étanchéité planes |
Pour comparer les finitions avant de choisir un équipement, lisez notre guide : fini brossé, satiné ou miroir.
Nous précisons aussi les limites du traitement mécanique. La tribofinition ne peut produire un poli miroir optique sur de grandes tôles planes ; cela requiert un rodage plan ou un avivage au disque. De même, le tonnelage ne peut modifier la teinte du métal ni créer de barrière chimique contre la corrosion saline.
Les finitions additives (après nos procédés)
Une fois ébavurée et uniformisée en tribofinition, la pièce métallique rejoint souvent une cuve de galvanoplastie, une ligne d'anodisation ou une cabine de peinture. Ces procédés additifs et de conversion créent une barrière protectrice, améliorent la conductivité ou ajoutent de la couleur.
Nous ne fabriquons pas ces équipements. Nous ne produisons ni lignes de galvanoplastie, cuves d'anodisation, cabines de poudrage, enceintes sous vide ou sableuses, et ne faisons pas de travail à façon. Mais nos machines préparant chaque jour ces pièces, nous connaissons les exigences de chaque procédé aval envers le métal nu.
Galvanoplastie : ses apports et exigences pour le métal de base
La galvanoplastie utilise un courant électrique dans un bain électrolytique pour déposer une fine couche métallique sur une pièce conductrice. Dépôts courants : zinc pour visserie acier, nickel anti-usure, chrome dur ou décoratif, et cuivre, argent ou or pour contacts. Le nickelage chimique dépose une couche uniforme sans électricité, couvrant parfaitement les alésages internes.
Chaque couche électrolytique est mince et épouse le relief exact du métal de base. Elle ne comble ni rayures, ni piqûres, ni stries d'usinage ; nickel brillant et chrome accentuent même ces défauts. En présence d'huile résiduelle, de calamine ou d'incrustations de fer, le dépôt n'adhère pas et cloque rapidement.
Anodisation — aluminium seul : l'enjeu de la préparation
L'anodisation est une passivation électrolytique réservée presque exclusivement aux alliages d'aluminium, bien que certaines lignes traitent le titane ou le magnésium. Bain acide et courant convertissent la surface en une couche d'oxyde poreuse qui pénètre et croît hors du métal. L'anodisation décorative reçoit des colorants avant colmatage ; la dure forme une couche anti-usure dense.
L'oxyde croissant directement de l'alliage, le rendu visuel dépend de l'homogénéité du métal brut. Traces d'outil irrégulières, broutages ou rayures de lime causent des marbrures et des lignes flagrantes, à moins qu'une finition mécanique préalable n'harmonise la pièce.
Thermolaquage et peinture liquide
Pour former une barrière épaisse contre intempéries, sel ou produits chimiques, les ateliers appliquent des revêtements organiques. Le thermolaquage cuit une résine sèche sur pièce à la masse, tandis que la peinture liquide traite les ensembles sensibles à la chaleur ou hors gabarit.
Une peinture épaisse masque de légères traces d'outil, mais arêtes vives et calamine ruinent l'adhérence. La poudre fondue fuit les arêtes tranchantes, les laissant minces et vulnérables à la rouille, tandis que l'oxyde laser s'écaille si la tribofinition n'arrondit pas les arêtes et ne décape pas la calamine d'abord.
PVD et autres procédés en couches minces
Le dépôt physique en phase vapeur (PVD) s'opère sous vide poussé. Des cibles solides en métal ou céramique comme le nitrure de titane sont vaporisées par arc électrique ou pulvérisation cathodique et déposées atome par atome. Le PVD crée un film dur ultramince sur outils de coupe, moules, boîtiers de montre et quincaillerie.
D'autres traitements de conversion n'ajoutent aucune surépaisseur : la passivation acide élimine le fer libre de l'inox, le brunissage à chaud noircit l'acier sans modifier les cotes, et le traitement thermique durcit le métal. Les films PVD ultraminces exigent un polissage mécanique miroir préalable pour un fini miroir.
Comment choisir : la séquence de décision
Lorsque les acheteurs comparent les finitions des métaux sur une liste générique, chaque procédé semble viable sur papier. En atelier, quatre questions pratiques éliminent d'emblée les mauvais choix et évitent les défauts de tolérance ou d'adhérence.
Première question : la finition est-elle fonctionnelle ou esthétique ?
Demandez-vous d'abord à quoi la surface doit résister en service. Une finition fonctionnelle résout des problèmes techniques internes invisibles de l'extérieur : ébavurer des distributeurs hydrauliques, réduire le frottement d'engrenages, stopper le grippage de filets ou prévenir la rouille.
Une finition esthétique contrôle la réflexion lumineuse et le toucher de pièces visibles (panneaux brossés, boîtiers photo satinés). Beaucoup de pièces exigent les deux, combinant texture satinée par tribofinition et anodisation protectrice.
Deuxièmement : ajout de matière, retrait ou cotes inchangées ?
Vérifiez ensuite vos tolérances de plan. La tribofinition mécanique n'élimine que les pics microscopiques et bavures, préservant épaisseurs de paroi et diamètres d'alésage. Les traitements de conversion (passivation, brunissage) n'ajoutent quasi aucune surépaisseur aux filets.
Les finitions additives créent toujours une surépaisseur. Poudrage ou dépôt épais augmentent les diamètres extérieurs, rétrécissent les trous, empâtent les arêtes vives et sous-couvrent les alésages borgnes. Emmanchements serrés ou filets fins exigent un usinage sous-dimensionné ou un masquage manuel.
Troisièmement : géométrie de la pièce et taille du lot ?
La physique du procédé doit s'adapter à la géométrie. De gros médias céramiques enjambent les petits trous transversaux ; les cavités minuscules requièrent des aiguilles magnétiques ou des abrasifs fins centrifuges. À l'inverse, les grands carters plats relèvent d'une ponceuse à large bande ou de sablage.
La taille du lot est tout aussi décisive. Le polissage manuel au disque coton ne requiert quasi aucun réglage pour un seul prototype, mais génère de fortes variations et un coût de main-d'œuvre élevé en grande série. Les équipements de tribofinition exigent un réglage initial du ratio de médias et du débit de lessive, puis traitent des lots entiers avec des résultats répétables.
Quatrièmement : qu'exige le procédé en aval ?
Vérifiez toujours la suite de la production. Ne payez jamais peinture, placage ou cire avant soudage : la torche brûle les revêtements et pollue la soudure. Si un dépôt électrolytique ou PVD suit, adaptez l'état de surface amont aux exigences du bain.
Un sablage abrasif grossier offre un bon accrochage pour une peinture époxy épaisse, mais ce profil rugueux ruine un chrome décoratif ou un PVD mince. À l'inverse, une surface brillancée aux billes d'acier et savon gras doit être soigneusement dégraissée et réactivée à l'acide avant dépôt, sous peine d'écaillage dû au film résiduel.
Tableau de décision
Utilisez le tableau à quatre colonnes ci-dessous pour associer l'état de votre pièce à la bonne gamme d'atelier et éviter les pièges de production courants.
| Votre situation | Quel procédé choisir | Pourquoi | Erreur courante |
|---|---|---|---|
| Ébavurer et estomper les traces d'outils sans modifier les cotes | Finition vibratoire, centrifuge ou magnétique | Élimine seulement pics et bavures en préservant la géométrie | Vouloir masquer de profondes traces d'outil sous galvanoplastie |
| Colorer sur mesure ou protéger de la corrosion extérieure | Placage, anodisation ou thermolaquage après préparation | Ajoute une couche barrière ou convertit la surface métallique | Envoyer des pièces brutes, bavurées ou calaminées, au revêtement |
| Obtenir un poli miroir sur de très petites pièces rigides | Tonneau centrifuge ou brunissage à billes d'acier | La forte pression de contact lisse les crêtes en peau brillante | Traiter de minuscules pièces en grande cuve vibrante à faible énergie |
| Finir de grands panneaux de tôle plats impossibles à brasser | Ponçage large bande, brossage ou finition manuelle | Maintient les panneaux plats sur table au lieu du brassage | Forcer des panneaux fins dans un vibreur à bac où ils se voilent |
| Finir un prototype unique ou une pièce unitaire sur mesure | Ébavurage manuel, ponçage à la main et polissage | Évite le réglage de la machine et la mise au point d'une recette de médias pour une seule pièce | Développer une recette de tribofinition pour un seul prototype |
| Éliminer les bavures à l'intérieur de trous transversaux internes étroits | Tribofinition par plongée à aiguilles magnétiques ou à haute énergie | De fines aiguilles en acier atteignent des passages internes où les pierres se bloquent en pont | Utiliser des médias céramiques qui se logent dans les petits trous |
Prétraitement et finition finale : l'ordre qui décide de la réussite
Entrez dans n'importe quelle cage de quarantaine qualité chez un fabricant sous contrat : vous y verrez des bacs de pièces rejetées, avec du chrome cloqué, de la peinture en poudre écaillée ou une anodisation zébrée. Les acheteurs accusent d'abord l'atelier de traitement de surface ou le fournisseur de peinture. En pratique, presque toutes les défaillances de revêtement final naissent à l'étape de prétraitement, avant même que la pièce ne touche un bain chimique.
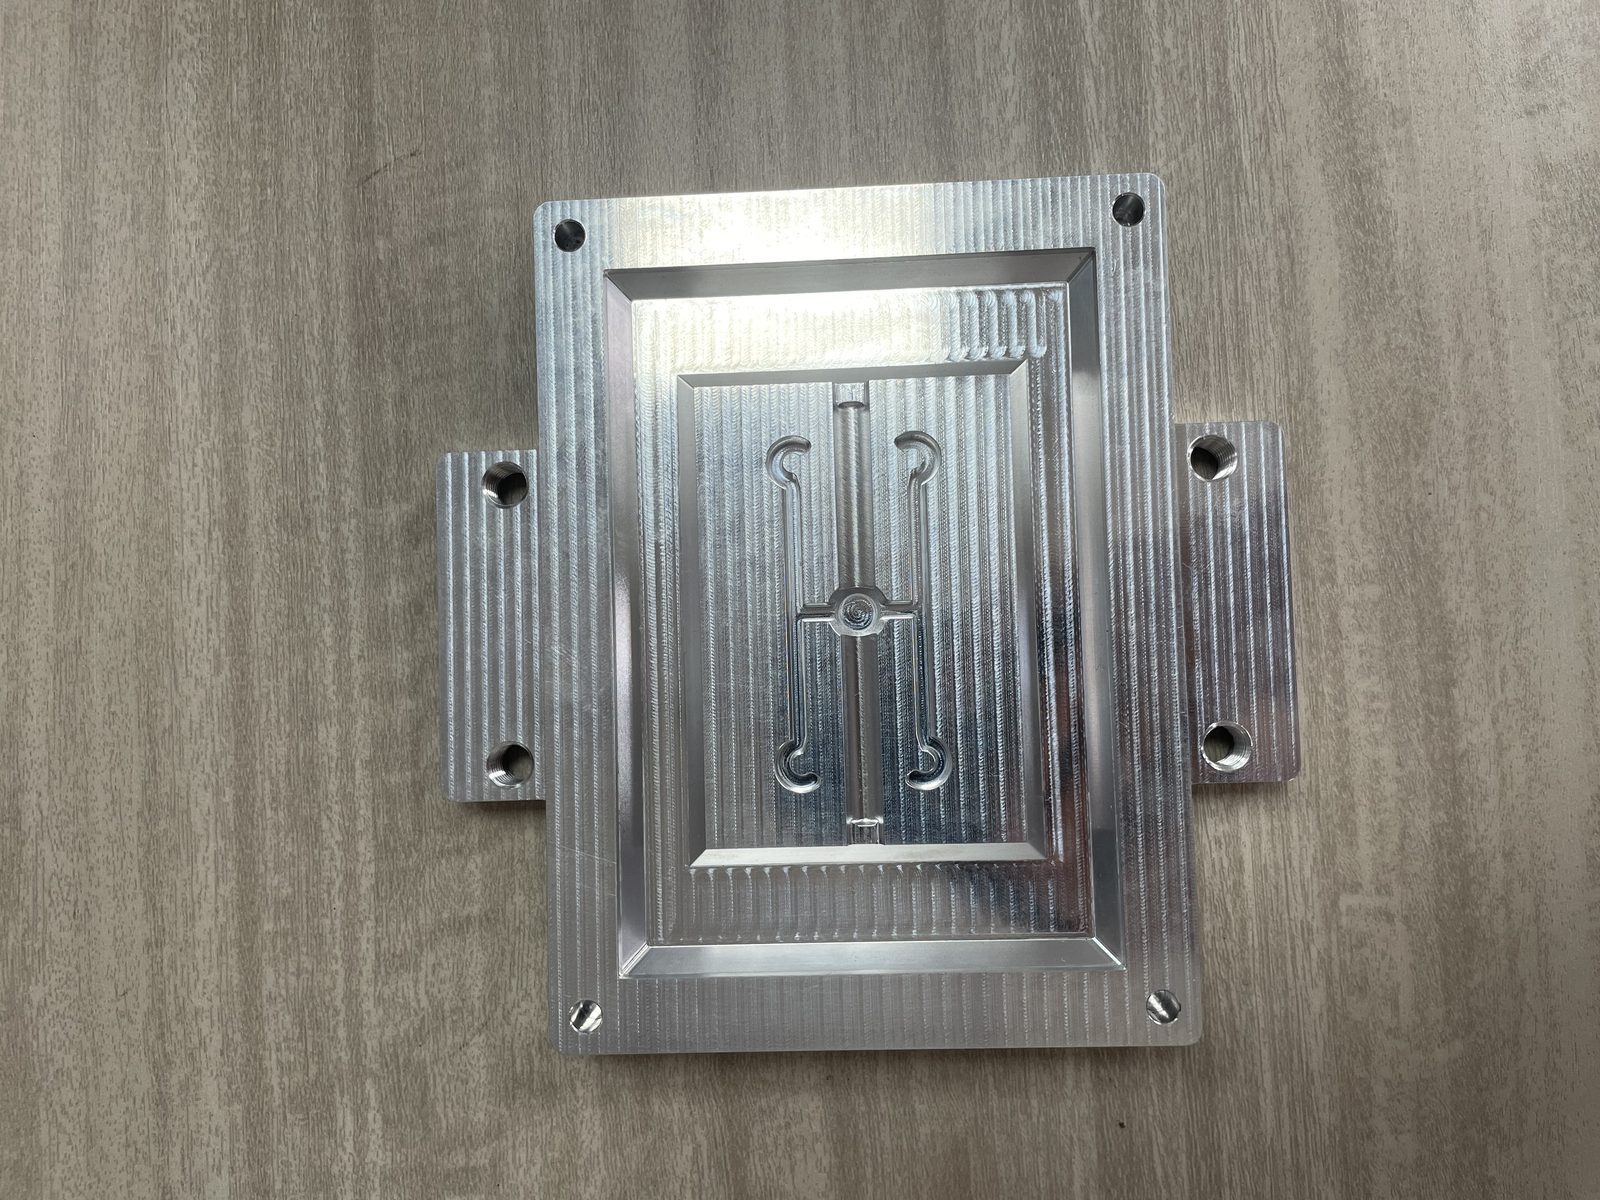
Pourquoi un revêtement échoue quand la surface sous-jacente est mauvaise
Une finition finale n'est aussi stable que la peau métallique à laquelle elle adhère. Après fraisage, emboutissage, fonderie ou découpe laser, une surface métallique brute porte des fragments de métal étalés, de la calamine, des bavures vives et des fluides de coupe incrustés.
Prenons trois défaillances courantes en atelier et leurs vraies causes profondes :
- Aluminium anodisé tacheté : Des lignes de pas d'usinage CNC irrégulières ou des zones poncées à la main se gravent à des vitesses différentes dans le bain d'anodisation, laissant des traînées nuageuses permanentes sous la teinture.
- Dépôt électrolytique cloqué : Des particules de fer incrustées, issues d'outils usés, ou des huiles épaisses piégées dans les pores de la surface dégazent sous la couche déposée et forment des cloques.
- Peinture en poudre écaillée sur les bords découpés au laser : La découpe laser assistée à l'oxygène laisse une calamine noire cassante et des bavures vives ; la peinture adhère à cette calamine fragile et s'écaille aux chocs.
Ce que l'étape de finition doit livrer à l'étape suivante
Pour éviter ces défauts, le prétraitement mécanique doit transmettre à la ligne de revêtement une base propre et uniforme. Le passage des pièces dans une machine vibratoire ou centrifuge, avec des médias adaptés et des compounds de finition, atteint quatre objectifs essentiels à la fois :
- Profil de surface uniforme : Le tonneau efface les marques directionnelles d'outil et les remplace par une texture régulière et non directionnelle sur chaque face, pour une réflexion et une adhérence constantes.
- Rayon d'arête maîtrisé : L'arrondi des angles coupants en un rayon régulier élimine les concentrations de courant lors du dépôt et permet à la peinture ou à la poudre fondue d'envelopper proprement les bords.
- Élimination de la calamine et des contaminants : Une coupe abrasive douce élimine calamine, oxydes laser, peau de fonderie et bavures écrasées que les dégraissants chimiques seuls ne peuvent dissoudre.
- Pores nets et non colmatés : Des composés liquides formulés maintiennent huiles et particules d'abrasion en suspension dans l'eau de rinçage pour les évacuer sans les réincruster dans la pièce.
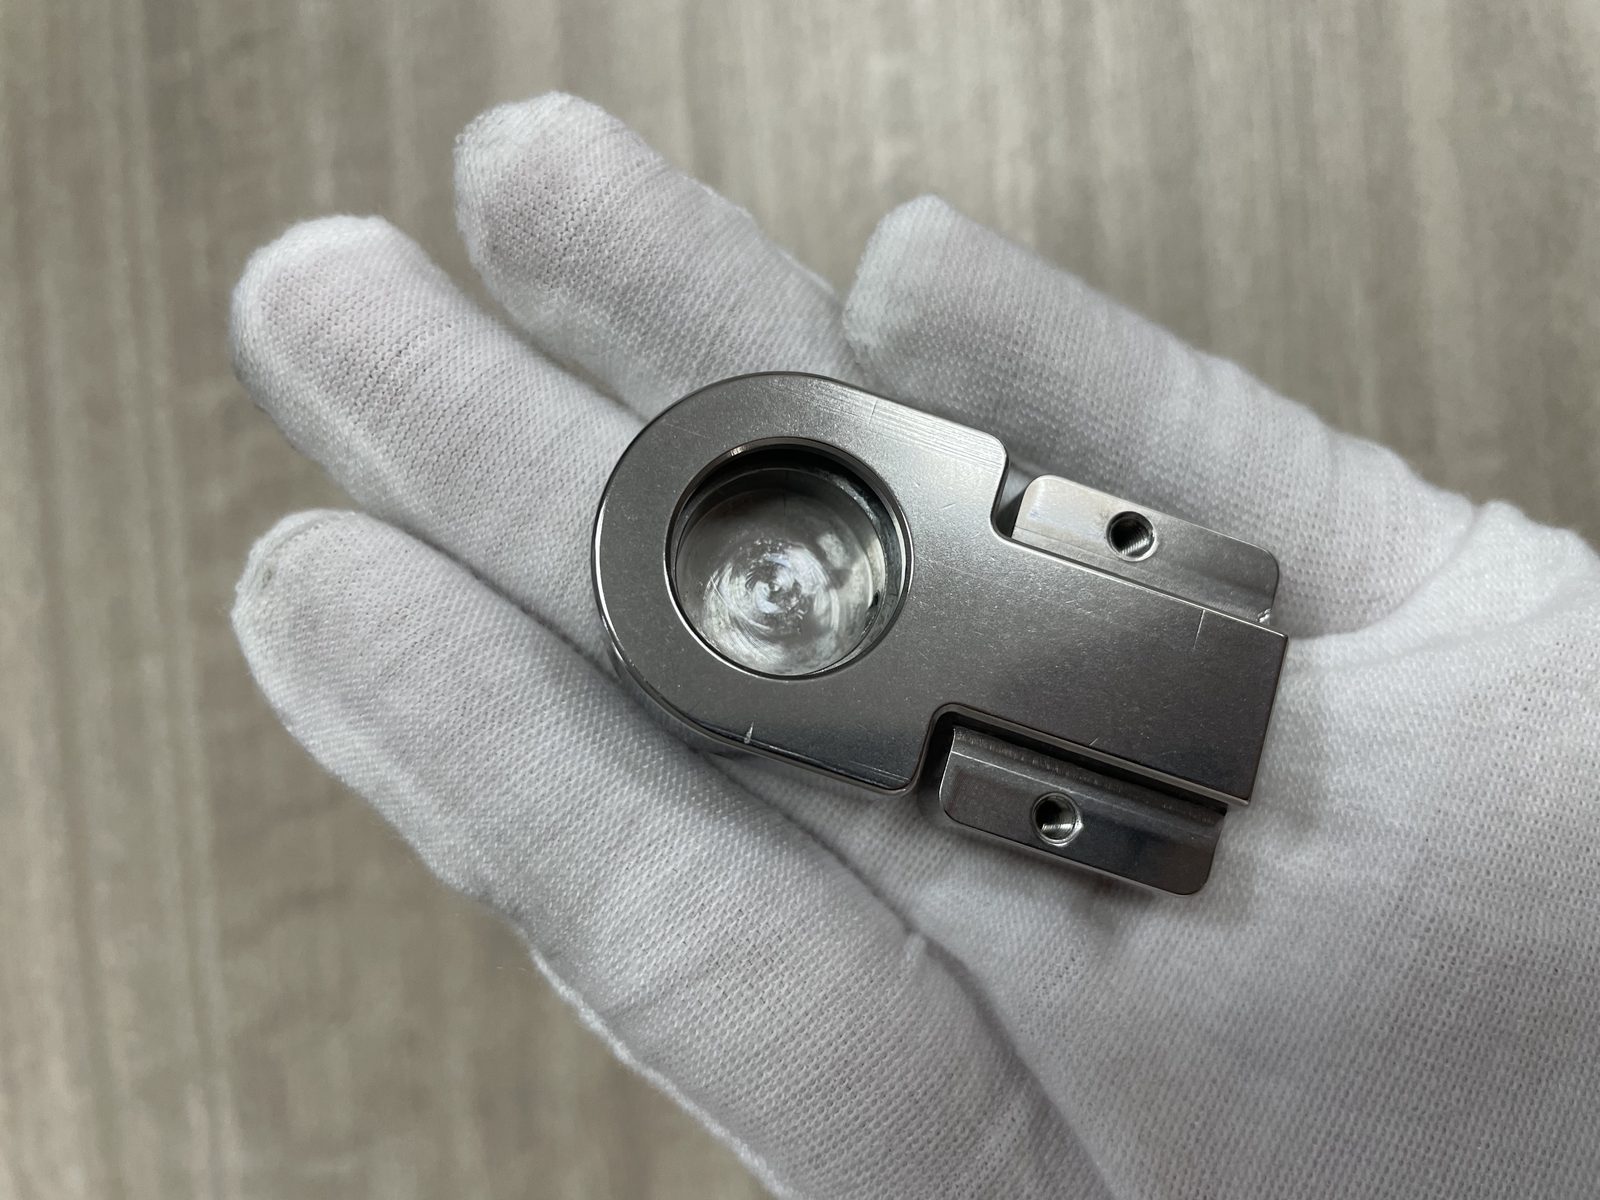
La gamme opératoire détaillée
Lors de la rédaction d'une gamme pour une pièce métallique traitée, la séquence d'atelier doit suivre un ordre strict. Sauter ou inverser une étape garantit des retouches.
- Étape 1 — Usinage primaire et soudage : Réalisez d'abord découpe, taraudage, emboutissage et soudage afin qu'aucune opération ultérieure n'entame la surface finie.
- Étape 2 — Ébavurage et abrasion mécaniques : Traitez les pièces brutes en tribofinition avec des médias céramiques ou plastiques pour ébavurer, décalaminer et homogénéiser la surface.
- Étape 3 — Pré-polissage mécanique : Pour un placage brillant ou un PVD miroir, passez à des médias fins ou au brunissage aux billes d'acier pour araser les micro-pics.
- Étape 4 — Nettoyage aqueux : Éliminez fluides de coupe, résidus de tonneau et huiles avec des composés alcalins jusqu'à ce que l'eau de rinçage forme un film continu.
- Étape 5 — Activation chimique : Immergez les pièces propres dans des bains d'activation acide, de phosphatation ou de passivation pour dissoudre les oxydes moléculaires.
- Étape 6 — Finition finale : Appliquez galvanoplastie, anodisation, thermolaquage ou PVD immédiatement avant réoxydation du métal activé.
Coût : ce qui le détermine réellement
Lorsque l'ingénierie s'enquiert du coût des finitions métalliques, elle attend souvent un simple classement du moins cher au plus cher. En atelier, classer par prix unitaire fixe est trompeur : le coût global découle de cinq postes distincts variant selon la taille du lot.
Cinq postes de coût figurant dans un devis de finition
Que vous internalisiez la finition ou sous-traitiez les pièces, chaque commande supporte les cinq mêmes composantes de coût :
- Amortissement des équipements et lignes : Chaque machine — du simple tonneau rotatif à la ligne de traitement automatique ou au sas PVD — supporte un coût fixe amorti sur le volume produit.
- Consommables : Chaque cycle consomme des matières : médias céramiques ou plastiques, composés liquides, bandes abrasives, anodes de plaquage, bains chimiques ou résines en poudre.
- Main-d'œuvre directe : Les opérateurs chargent, montent sur cadre ou masquent les pièces, surveillent la chimie des bains, déchargent les lots finis et inspectent les surfaces avant emballage.
- Prétraitement et nettoyage : Avant toute couche finale, il faut payer l'ébavurage mécanique, l'arrondi d'arêtes, le dégraissage alcalin, le décapage acide et le traitement des effluents.
- Taux de rebut et de retouche : Si un revêtement cloque ou bloque un filetage, le décapage, la retribofinition du métal de base et le retraitement du lot réduisent directement la marge du projet.
Pourquoi le devis le plus bas coûte souvent plus cher
En soumettant les plans d'un support anodisé ou plaqué à plusieurs fournisseurs, un devis ressort souvent bien plus bas que les autres. Avant d'attribuer la commande au moins-disant, examinez le quatrième poste de coût : le prétraitement.
L'énergie et les revêtements bruts coûtant partout pareil, un fournisseur au rabais rogne presque toujours sur le prétraitement mécanique et le nettoyage. Il monte les pièces brutes directement au sortir du carton sans éliminer au tonneau traces d'outils ni bavures. Quand le contrôle réception rejette ce lot strié et bavuré, décaper et retraiter le lot transforme le devis le moins cher en erreur la plus coûteuse.
Quand le volume modifie la rentabilité
Le volume du lot inverse l'équilibre entre réglage fixe et main-d'œuvre directe. Pour un prototype unique, ponçage manuel et polissage au touret évitent les frais de réglage machine. En production de séries récurrentes, la finition manuelle devient lente et irrégulière. La tribofinition traite des lots complets en vrac sans montage individuel, réduisant la main-d'œuvre unitaire et amortissant l'équipement sur le volume. Évaluez toujours les coûts unitaires par taille de lot et validez par des essais sur échantillons.
Quand ne pas appliquer de finition du tout
La plupart des guides de fabricants d'équipements ou d'ateliers de revêtement sous-entendent que chaque pièce métallique nécessite un traitement de surface. En bonne pratique d'ingénierie, la consigne la plus judicieuse sur certains plans consiste à laisser la surface brute d'usinage ou à masquer totalement la zone. Appliquer une finition au mauvais endroit complique l'assemblage, détruit les ajustements de précision et entrave les réparations sur site.
Quand la finition nuit au lieu d'aider
Toute surface ne gagne pas à subir une abrasion ou une couche chimique. Ajouter un brossage esthétique ou un plaquage décoratif sur un support en aluminium brut dissimulé dans un boîtier électronique étanche gaspille le budget sans allonger la durée de vie.
Plus important encore, certaines surfaces fonctionnelles dépendent de leur texture brute d'usinage ou de rectification pour fonctionner. Une face d'étanchéité rodée sur un bloc hydraulique ou un alésage cylindrique honé possède déjà la géométrie exacte requise pour étancher un joint ou retenir l'huile. Plonger ce bloc dans une cuve vibrante agressive sans masquer le plan de joint arrondit la portée d'étanchéité et raye la surface rodée, provoquant des fuites lors des essais.
Quand la finition crée un problème de tolérance
Évitez les revêtements additifs non masqués sur les portées d'ajustement de précision comme les emmanchements de roulements, les trous de goupilles et les filetages de précision. Les revêtements ajoutant une surépaisseur sur chaque face — doublée sur le diamètre primitif des filets —, des pièces conformes au tour gripperont à l'assemblage. Forcer les vis ou réaléser détruit le nouveau revêtement. Masquez plutôt les géométries serrées, utilisez une passivation sans surépaisseur ou optez pour un ébavurage mécanique doux.
Quand la finition échoue et que la réparation à 5 ans compte
Enfin, songez à ce qui arrive lorsque la pièce est soudée, assemblée ou réparée sur site des années après sa fabrication. Deux pièges fréquents causent de graves difficultés en aval si une finition est appliquée trop tôt :
- Zones de soudure : Ne jamais plaquer, anodiser, peindre ou brunir les pièces avant soudage. Les revêtements génèrent des fumées toxiques en brûlant, contaminent le bain de fusion et fissurent le joint. Soudez d'abord, puis nettoyez et finissez mécaniquement.
- Canaux borgnes et pièces d'usure réparées sur site : Bains de placage et pistolets n'atteignent pas le fond des trous borgnes, et l'eau de rinçage acide piégée resurgit plus tard pour corroder les joints à recouvrement. Sur les plaques d'usure épaisses à resouder sur place des années après, les revêtements tenaces contraignent les mécaniciens à meuler les résidus toxiques avant réparation.
Foire aux questions sur la finition des métaux
Combien de finitions métalliques existe-t-il ?
Les ingénieurs classent les finitions métalliques en treize procédés principaux répartis en trois familles. Les procédés mécaniques soustractifs couvrent meulage, brossage, sablage, polissage et rodage, tribofinition vibratoire, centrifugation, tonnelage rotatif et finition magnétique ou par traînage. Les revêtements additifs comprennent électroplastie, thermolaquage, peinture liquide et PVD, tandis que les procédés thermiques et de conversion incluent anodisation, passivation, brunissage à chaud et traitement thermique.
Quelle est la différence entre finition mécanique et chimique ?
La finition mécanique utilise l'abrasion ou la pression de contact pour ébavurer, lisser les stries d'usinage et rectifier le métal brut. Les outils courants incluent les abrasifs céramiques en cuve vibrante, les bandes abrasives et le sablage. La finition chimique ou électrolytique recourt aux bains d'acide, sels alcalins ou courant électrique pour nettoyer le métal, former un oxyde protecteur ou déposer un revêtement métallique. Sur la plupart des lignes, le traitement mécanique sert de prétraitement assurant l'adhérence uniforme du traitement chimique.
Peut-on appliquer un revêtement directement sur une surface usinée ?
Rarement avec de bons résultats. Les pièces brutes d'usinage ou d'emboutissage présentent bavures, stries d'outils, calamine et résidus d'huile. Les revêtements fins (galvanoplastie, PVD, anodisation) accentuent les stries, tandis que le thermolaquage épais s'écaille sur les arêtes vives. L'ébavurage mécanique avant revêtement évite ces deux écueils.
Quelle est la meilleure finition pour l'inox ?
Contrairement à l'acier au carbone, l'inox contient du chrome formant une couche d'oxyde protectrice naturelle, rendant la peinture ou la galvanoplastie rarement nécessaires contre la rouille. Les acheteurs non avertis exigent souvent un placage alors que la pièce requiert un ébavurage mécanique, un lissage de surface et une passivation chimique éliminant le fer libre laissé par les outils. Selon l'application, l'inox reçoit un fini mat tonnelé, un aspect brossé ou un brillantage éclatant. Pour le procédé complet, consultez notre guide sur le polissage de l'acier inoxydable.
La finition modifie-t-elle les dimensions de la pièce ?
Tout dépend si le procédé ajoute de la matière ou affine la surface existante. Les finitions additives (thermolaquage, peinture liquide, galvanoplastie épaisse, anodisation dure) ajoutent une épaisseur mesurable qui rétrécit alésages et taraudages, sauf masquage ou sous-cotation d'usinage. Les procédés de tribofinition mécanique, avec les médias et cycles adaptés, éliminent uniquement les aspérités microscopiques et bavures en préservant cotes nominales et tolérances.
Quelle finition spécifier pour une pièce destinée au soudage ?
N'appliquez ni placage, ni anodisation, ni peinture, ni poudre, ni huile avant soudage. Ces revêtements brûlent sous l'arc, émettent des vapeurs toxiques et provoquent des porosités. Avant soudage, limitez la préparation à l'ébavurage mécanique et au lavage alcalin pour laisser les arêtes nues, puis appliquez la finition finale après assemblage. Pour tester l'ébavurage ou la préparation pré-revêtement sur vos pièces, visitez notre page de contact pour un essai d'échantillons.
 +86-592-2381506


 Réseau IPv6 pris en charge
