


Compound de polissage des métaux : action de chaque type sur la surface
Un compound de polissage des métaux ne sert pas à « faire briller le métal ». Il détermine laquelle de trois actions s'exerce sur la surface : l'abrasif coupe, la chimie brillante, ou leur combinaison polit. Choisissez la mauvaise classe fonctionnelle et la pièce présentera ce qui ressemble à un défaut de procédé — grise, voilée, rayée ou tachée — alors que le liquide effectuait simplement un travail différent de celui jugé par le client.
Cette page est classée par fonction plutôt que par nom de produit, car un compound vendu sous une marque et la même chimie vendue sous une autre se transposent mal d'un fournisseur à l'autre. Elle détaille comment tester un compound sur vos propres pièces, et ce que nous ne promettrons jamais à leur sujet.
Précisons d'emblée une chose, car c'est la différence entre une spécification et un discours commercial : un cycle publié suppose un matériau et un enlèvement qui ne sont peut-être pas les vôtres, tout comme la recommandation d'un compound. Les classes fonctionnelles ci-dessous sont fiables. Le produit exact et son dosage découlent toujours d'essais.
Les quatre classes fonctionnelles et leur usage réel
La confusion autour du « compound de polissage » vient d'un mot couvrant quatre rôles distincts. Les différencier répond à l'essentiel des critères de choix avant même de nommer un produit :
| Classe fonctionnelle | Ce qu'il fait | Ce qu'il ne fait pas | Défaut typique si mal appliqué |
|---|---|---|---|
| Coupe / abrasif | Maintient la coupe abrasive, évacue les boues, contrôle la vitesse de coupe | Ne peut pas faire briller une surface à lui seul | Pièce conforme aux cotes mais visuellement mate |
| Brillantage / avivage | Accroît la réflectivité avec un enlèvement minime | Ne peut éliminer ni rayure ni bavure | Pièce brillante sur des rayures non éliminées, créant un effet de voile |
| Nettoyage / dégraissage | Élimine huiles, salissures et résidus de compound ; prépare la surface | N'assure aucune finition seul | Défauts de placage et taches imputés à l'étape de polissage |
| Protection | Inhibition de la corrosion entre finition et opération suivante | Ne remplace pas le séchage | Rouille ou traces de doigts apparaissant des jours après acceptation des pièces |
Conséquence pratique pour l'acheteur d'un composé de polissage des métaux : un produit unique prétendant abraser, brillanter et protéger à la fois ne réussit souvent qu'une action et traite les autres approximativement. Si une pièce requiert deux fonctions distinctes — disons une abrasion contrôlée et un délai anticorrosion avant placage —, deux produits appliqués successivement surpassent un seul produit surdosé.
C'est aussi pourquoi la question du composé est indissociable de celle des abrasifs. Le média assure l'abrasion ; le composé évacue la chaleur et les résidus, puis détermine si la surface ressort abrasée, brunie ou polie. Un composé fin dans une charge grossière ne produit pas une finition soignée.
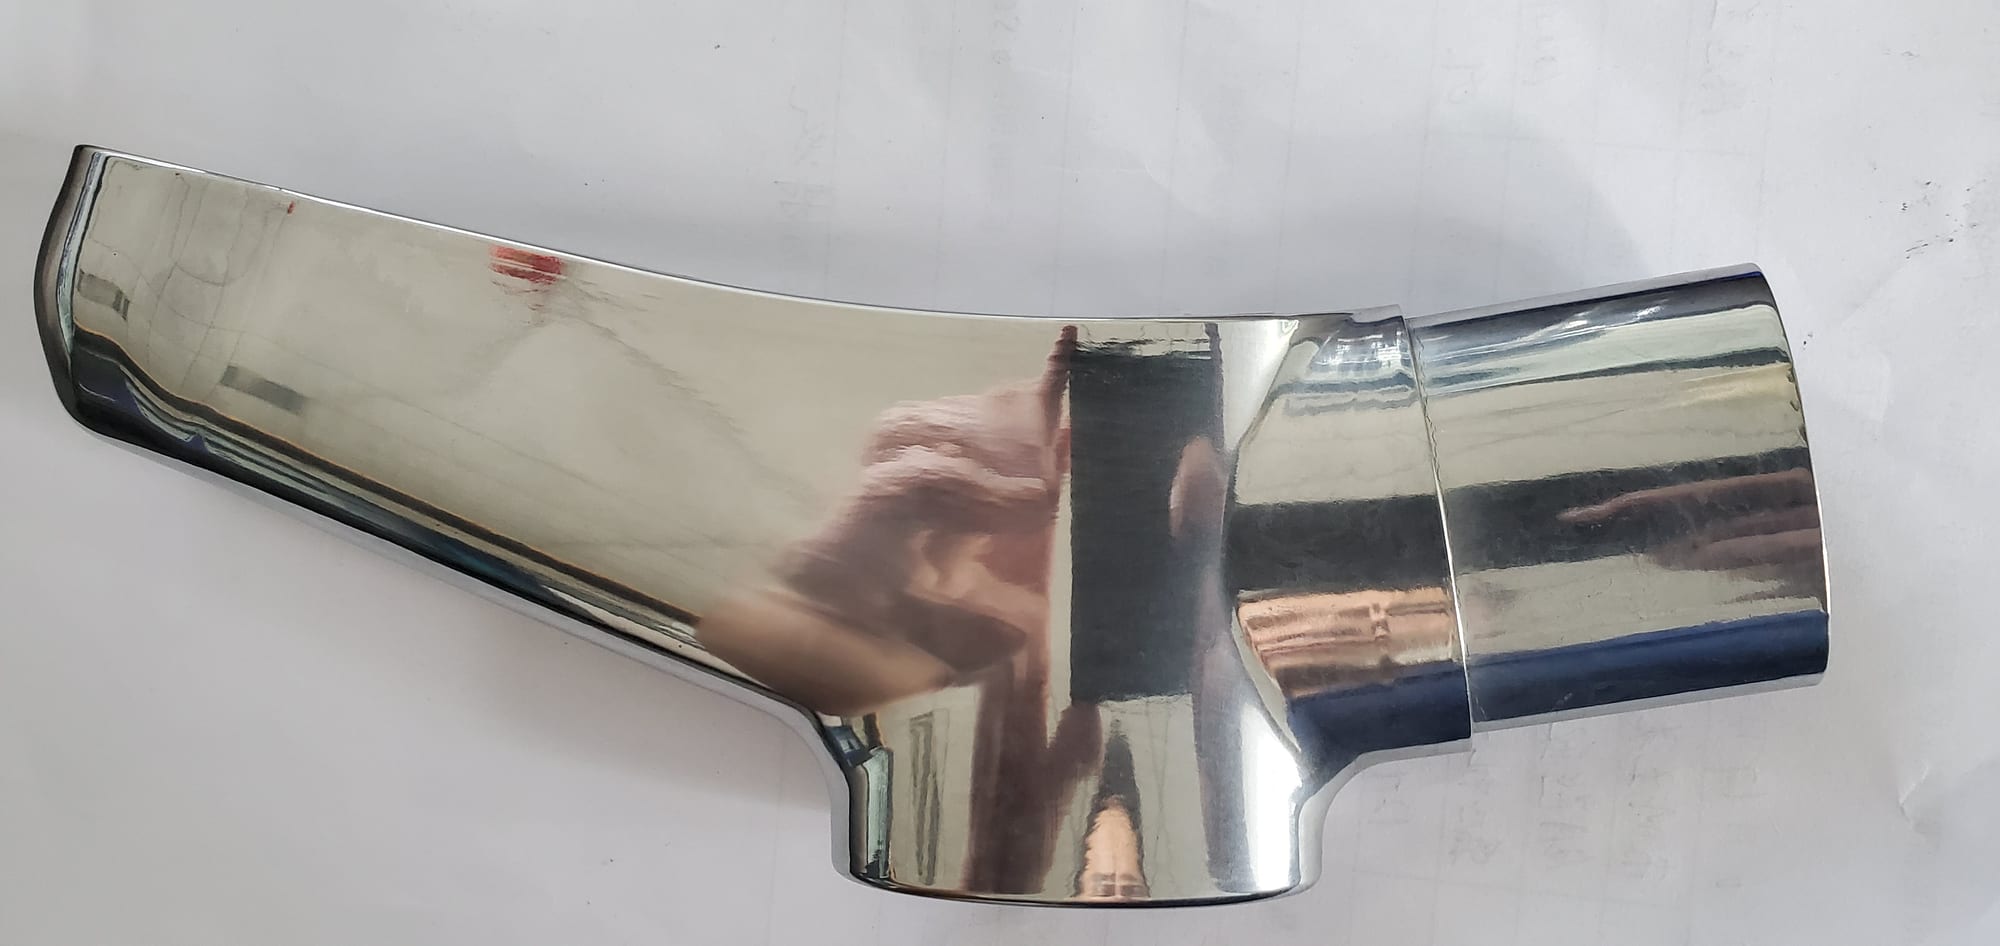
Raccord en laiton poli à la surface assez réfléchissante pour y distinguer une main et une fenêtre.
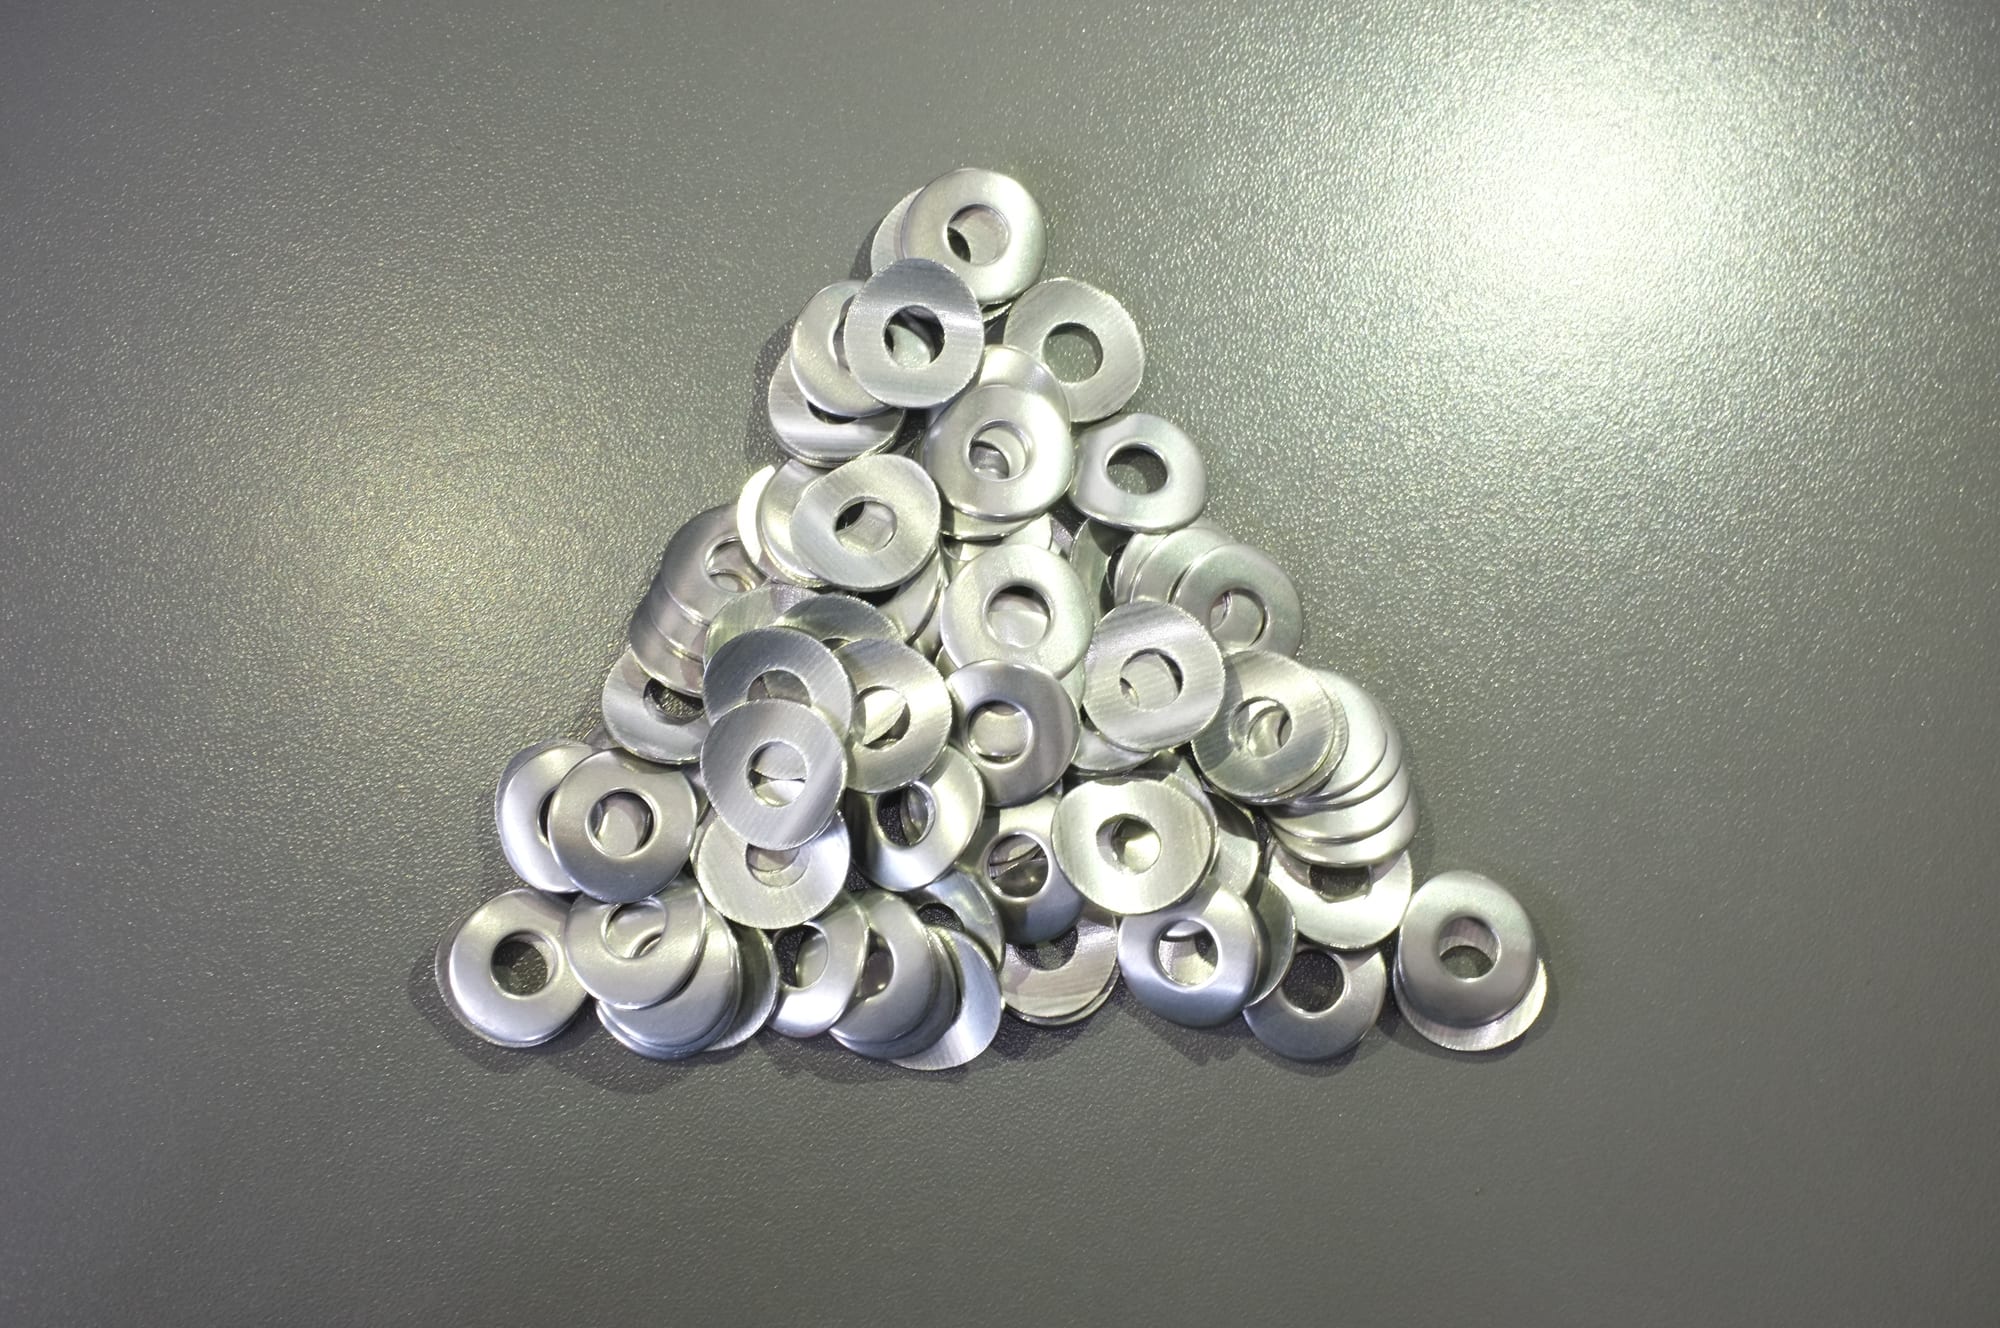
Rondelles brillantes issues d'un cycle composé-média, résultat visé par cette classe fonctionnelle.
Ce que nous stockons, par fonction
C'est la partie que la plupart des fournisseurs laissent floue. Voici les composés de notre propre gamme, avec leur forme et conditionnement, regroupés par application. Les lister ne constitue pas une recommandation pour votre pièce — cela montre que la gamme s'articule autour de fonctions, et non d'un unique « composé de polissage ».
Fluides de polissage liquides, 20 kg par fût — fluides de travail pour la tribofinition par voie humide :
- Fluide de polissage pour métaux, 20 kg/fût — usage général sur métaux
- Fluide de polissage métaux, type huile essentielle, 20 kg/fût — la variante de la gamme pour les travaux où la nature de l'huile importe
- Fluide de polissage pour inox, 20 kg/fût
- Fluide de polissage pour acier inoxydable, 20 kg/fût — la gamme inox compte deux références ; confirmez celle adaptée à votre alliage et étape plutôt que de les croire interchangeables
- Fluide de polissage pour acétate, 20 kg/fût et huile de tonnelage fin pour acétate, 20 kg/fût — travail des montures en acétate, où le procédé humide doit rester frais et court
Huiles et additifs de meulage pour aluminium :
- Additif liquide vert de polissage métaux, huile de meulage aluminium
- Additif de meulage métaux, liquide vert aluminium, pâte/huile
Poudres et fûts, 50 kg :
- Poudre de polissage, dégraissage et antirouille, 50 kg/baril — classe combinée nettoyage et protection
- Avivant de polissage abrasif, 50 kg/fût — classe d'avivage
- Solution abrasive, 50 kg/fût
- Agent chimique d'électropolissage pour acier inoxydable, 50 kg/fût — famille de procédés distincte du tonnelage mécanique, à ne pas traiter comme son additif
- Fluide nettoyant et polissant pour acier inoxydable, 50 kg/fût
La gamme complète se trouve sur la page additifs de finition. Si vous commandez selon un cahier des charges plutôt qu'une référence de bac, l'additif n'est qu'une ligne sur quatre — les autres étant la qualité du média, sa taille et le cycle — et un fournisseur qui en chiffre un sans les trois autres chiffre au hasard.
Additif de polissage par matériau : acier inoxydable, acier, aluminium et acrylique
La classe fonctionnelle détermine l'action de l'additif ; le matériau détermine la variante requise. Quatre matériaux couvrent la plupart des demandes, et leurs défauts diffèrent.
Additif de polissage acier inoxydable
L'inox est le matériau où l'additif travaille le plus et où l'erreur se voit le plus vite. Il s'écrouit, retient la chaleur, et la pièce doit souvent ressortir brillante plutôt que simplement propre.
- Rôle de l'additif : évacuer chaleur et résidus sans laisser la surface se re-rayer, et maintenir l'équilibre chimique évitant le grisaillement entre les étapes.
- Défaut caractéristique : voile gris ou bleuâtre après un long cycle. L'additif est souvent trop faible pour tenir les résidus en suspension ; les fines recirculent et ternissent la surface.
- À modifier en premier : pas les médias — augmentez la concentration et contrôlez le débit avant d'ajuster la charge.
Additif de polissage acier
Pour l'acier, l'additif a une seconde fonction : l'anticorrosion entre la machine et l'opération suivante.
- Rôle de l'additif : abraser, éliminer les résidus de la surface et préserver la pièce jusqu'à l'étape suivante. Une pièce en acier propre qui rouille en une nuit a été traitée avec le mauvais additif, pas le mauvais média.
- Le défaut caractéristique : fleur de rouille ou rouille éclair quelques heures après la finition, surtout dans les cavités borgnes et sur les arêtes fraîches.
- À modifier en premier : le pack anticorrosion du compound et la rigueur du rinçage, pas le temps de cycle. Prolonger le cycle aggrave le problème, car la pièce reste humide plus longtemps.
Aluminium
L'aluminium ne pardonne pas un compound emprunté à l'acier. Tendre, il s'étale au lieu de se couper et réagit aux chimies tolérées par l'acier. Le compound doit abraser doucement sans empâter ni décolorer — au polissage, l'aluminium donne une teinte de base différente de l'acier, critique si la pièce est plaquée. Le défaut caractéristique est une surface marbrée, étalée et grisâtre, avec des résidus noirs sur les pièces et dans la machine. Le remède est chimique : un compound inox sur de l'aluminium est la cause première d'un essai décevant, et le temps ne fait qu'accentuer l'étalement.
Compound de polissage pour acrylique et cas des plastiques
Un compound de polissage pour acrylique n'est pas un compound pour métaux à faible intensité : c'est un autre produit. Le plastique n'est pas un problème de métal à faible intensité : c'est un procédé différent. Un bain humide avec un compound tiède ramollit de nombreux plastiques, et l'acrylique se déforme définitivement. Le compound doit lubrifier et nettoyer sans montée en température et s'éliminer totalement, car tout résidu sur une pièce transparente est un rebut. Les défauts caractéristiques sont le blanchiment ou givrage et la déformation des parois minces, causés par la chaleur et un compound mal évacué — le levier d'action est le choix voie humide ou à sec, non le compound. C'est pourquoi la plupart des plastiques se traitent à sec.
La règle unique qui couvre les quatre
Un compound de polissage pour inox, un pour acier et un pour aluminium sont trois produits distincts pour une bonne raison : on choisit le compound d'abord selon le matériau, puis selon la finition. Deux pièces de même géométrie, l'une en inox et l'autre en aluminium, requièrent des compounds différents pour une même granulométrie de média et une même rugosité cible — utiliser un seul compound pour les deux mène tout droit à un marbrage inexplicable pour l'atelier.
Pourquoi concentration et débit viennent en second, pas en premier
Une fois la classe fonctionnelle définie, la question suivante porte sur la dose et le débit. C'est là que réside l'essentiel des problèmes de compound, et c'est aussi là que les préconisations publiées échouent le plus souvent, car le bon dosage dépend de la machine, des médias, de la pièce, de la pollution initiale et du fonctionnement en circuit perdu ou recyclé.
Deux règles résistent à cette variabilité et méritent d'être énoncées :
Plus de compound n'est pas automatiquement mieux. Le résultat dépend de la fonction du produit et des impuretés introduites. Un surdosage peut altérer le milieu de contact, créer de la mousse et laisser des résidus qui forment un voile après séchage.
Plus d'eau n'est pas automatiquement mieux non plus. Le débit modifie l'évacuation et le milieu de contact plutôt que de simplement « mieux nettoyer ». Modifier le débit est un changement de process qui doit être validé par des essais répétés, pas à l'œil nu.
La méthode efficace est sans détour : établir une référence (machine, médias et leur état, matériau, encrassement initial, charge, source d'eau, référence du compound, méthode de dosage, débit, temps, rinçage, séchage), puis modifier une seule variable et observer le résultat. Cette démarche est détaillée dans gestion de l'eau et du compound en tribofinition vibratoire, et la répartition des rôles entre médias, compounds et additifs est abordée dans comment médias, compounds et additifs façonnent un process de finition. La présente page n'y revient pas.
L'erreur de diagnostic à écarter avant de changer de compound
Un aspect grisâtre ou voilé après une étape de brillantage est bien plus souvent reproché au compound qu'il ne le mérite. La cause habituelle est l'entraînement de grains grossiers de l'étape précédente : la charge contient encore de l'abrasif de la phase de coupe, et le polissage s'effectue par-dessus, créant un voile gris uniforme qui s'atténue un peu puis réapparaît.
Le test ne coûte rien : nettoyez pièces et charge, relancez le même compound au même dosage et observez si le voile revient. Si non, le compound n'a jamais été en cause. Si l'atelier le change d'emblée, il achète un autre produit, modifie la dose, change le débit et n'apprend jamais quelle variable comptait — voilà comment un process devient un recueil de superstitions.
La même logique s'applique à un rendu terne en voie humide : eau sale, fines en suspension et huile peuvent laisser un film gris qui ressemble à un échec de finition, alors qu'il s'agit d'un défaut de rinçage.
Comment tester un compound sur vos propres pièces
Le choix d'un compound de polissage pour métaux ne se valide pas par la lecture : il aboutit par des essais modifiant une seule variable à la fois. Le test en lui-même est court :
- Utilisez la pièce la plus critique, non la moyenne — celle aux marques les plus profondes, à la géométrie la plus serrée et à la face la plus protégée.
- Figez les médias, la charge et les réglages machine pour l'essai, afin que le compound soit l'unique variable.
- Définissez le critère d'acceptation avant l'essai : quelle rugosité, quel résultat visuel sous quel éclairage, quelles faces doivent rester intactes et si un délai anticorrosion post-finition importe.
- Mesurez, ne jugez pas. Relevez l'état de surface et la consommation. Selon notre protocole standard, vous nous envoyez des pièces représentatives dont le cas critique, avec matériau et finition requis ; nous vous les retournons avec temps de cycle et usure des médias mesurés.
- Répétez l'essai. Un résultat de compound non reproductible sur un second échantillon n'est pas un résultat.
Deux données contextuelles déterminent si un essai de compound justifie le temps d'attente. D'abord, l'usage du compound est délimité par la plage de cycle de l'étape : 10 à 20 minutes pour un ébavurage léger, 20 minutes à 2 heures pour une charge standard de petites pièces en cuve, 2 à 8 heures pour un polissage haute brillance. Un compound se choisit pour l'une de ces plages, non pour la « finition » en général ; tester un produit hors de sa plage dédiée n'apporte rien. Ensuite, le compound représente un coût de fonctionnement plutôt qu'un investissement : dosé à chaque cycle en volume ou en poids, son coût reste inférieur à celui des médias parmi les consommables. La valeur à demander au fournisseur n'est donc pas le prix du fût, mais la consommation par lot, selon la même rigueur que d'exiger l'usure des médias en kilogrammes pour 100 heures.
Compound de polissage inox et compound pour bijouterie : deux cas où « métal » est un terme trop vague
Les classes fonctionnelles ci-dessus indiquent *ce que fait le compound*. Deux cas de matériaux les recoupent et méritent d'être isolés, car ils sont demandés nommément.
Compound de polissage pour bijouterie (jewelry polishing compound en anglais US)
La bijouterie constitue un autre cas à part, loin d'être une niche : c'est une vraie catégorie de production couvrant la haute joaillerie, l'horlogerie, la ferronnerie décorative et la finition des métaux précieux.
Trois facteurs la distinguent. Le métal est tendre et sa valeur élevée : une abrasion maîtrisée prime sur la vitesse — une rayure sur métal précieux exige une reprise, non une retouche. La finition se juge sur la couleur et la clarté ; un compound laissant un voile gris échoue, même avec une rugosité fine. Enfin, la perte de métal est un coût : sur des sections minces en métal précieux, l'agressivité du compound relève autant d'un choix commercial que technique.
À inclure au cahier des charges : le métal, la nuance de couleur visée et non un simple indice de rugosité, les formes ne devant pas perdre de matière, et l'éventuel placage ultérieur — appliquer un placage sur une teinte variant d'un lot à l'autre produit un écart visible.
Le résultat d'un compound maîtrisé et d'un processus étagé sur alliage dur. L'objectif visé pour l'inox ci-dessus — et l'avertissement pour la bijouterie : l'agressivité nécessaire sur l'inox enlève une matière qu'une pièce en métal précieux ne peut sacrifier.
Quand le compound n'est pas le bon levier
Le compound ne peut pas tout résoudre, et le considérer comme un additif universel fait perdre temps et argent :
- Un réseau de rayures jamais affiné. Si l'étape précédente a laissé des rayures, aucun compound ne les éliminera. Il faut modifier cette étape.
- Une charge épuisée. La durée de vie des médias varie d'environ 20 à 200 heures de service selon le matériau et le cycle. Quand la finition stagne, que les pièces prennent un voile gris mat et que le même résultat demande environ 20% de plus, la solution est de renouveler les médias, non de prendre un compound plus agressif.
- Une géométrie inaccessible aux médias. Le compound ne pousse pas les médias dans un trou borgne ou sécant. C'est un choix de taille de média et de procédé.
- Acétate et plastiques souples en bain chaud humide. La déformation est thermique et irréversible ; aucun compound ne peut l'éviter. Le traitement des montures en acétate se fait majoritairement à sec pour cette raison.
- Titane et autres alliages sensibles à la contamination. Ils exigent d'abord une charge propre dédiée. Un compound ne neutralisera pas la contamination issue d'une autre tâche.
- Une surface devant être identique sur deux lots avant placage. Le compound modifie légèrement l'aspect initial. La régularité entre lots provient d'un procédé écrit fixe, non d'un compound plus brillant.
- Une pièce devant sortir de la machine sèche et sans tache. Le séchage est une étape distincte. La gamme de sécheurs existe car un procédé humide sans séchage laisse dans les zones borgnes un film qui crée des taches des semaines plus tard.
Questions à poser avant d'acheter un compound
- "Quelle est sa classe fonctionnelle et pour quoi n'est-il pas conçu ?" Un fournisseur incapable de répondre à la seconde moitié vend un produit générique.
- "Quel dosage, et en volume ou en poids ?" Le dosage dépend du procédé, mais la méthode doit être précisée.
- "Quelle est la consommation par lot ?" Pas seulement le prix du fût. La consommation, et non le prix au kilo, définit le coût par pièce.
- "Est-il destiné à un fonctionnement à passage direct ou en circuit fermé ?" Un compound à usage unique peut ne pas convenir au recyclage, et un circuit fermé ajoute des variables de séparation, d'appoint et d'entretien.
- "Que se passe-t-il entre la finition et l'opération suivante ?" En cas de risque de corrosion avant placage, la classe de protection importe et doit être spécifiée, non supposée.
- "Ferez-vous d'abord un essai sur nos pièces ?" Le choix du compound se valide sur échantillon, et l'essai doit être consigné pour reproduire la recette.
FAQ
Quelle est la différence entre un compound de polissage et un fluide de polissage ? Les deux se recoupent et les termes sont employés sans distinction stricte. "Fluide" désigne souvent un produit liquide dosé en voie humide ; "compound" peut désigner la même chose ou une pâte, une huile ou une poudre. La classification clé est fonctionnelle — coupe, brillantage, nettoyage, protection — et non la forme liquide.
Faut-il un compound différent pour l'inox et pour l'aluminium ? Oui. L'aluminium est plus tendre, s'empâte plus vite et donne une nuance différente au polissage ; le fluide et le dosage diffèrent donc d'un procédé pour l'inox. Utiliser un produit pour inox sur l'aluminium donne une surface rugueuse et dure, et le réflexe courant — enlever plus de matière — est une erreur.
Un compound plus brillant peut-il rendre mes pièces plus éclatantes ? Dans la limite de la surface traitée. Un compound accroît la réflectivité ; il n'élimine pas les rayures laissées par l'étape précédente. Si la pièce est terne car l'étape antérieure était trop grossière, un compound plus brillant modifie ce voile plutôt que de l'éliminer.
Quelle quantité de compound dois-je utiliser ? Il n'y a pas de chiffre universel, et toute valeur copiée d'une autre machine ou d'un autre matériau n'est qu'une supposition. Partez des fiches techniques du fournisseur, notez le dosage, modifiez une variable à la fois et validez par un essai répété. La même rigueur s'applique au débit d'eau.
L'agent de polissage électrolytique est-il identique à un compound de tribofinition ? Non. Le polissage électrolytique appartient à une autre famille de procédés, et son agent chimique n'est pas un additif pour charge de tribofinition mécanique. Tous deux peuvent s'intégrer à une gamme de finition, mais ils ne sont pas interchangeables et ne doivent pas être combinés lors d'une même étape.
 +86-592-2381506


 Réseau IPv6 pris en charge
