


Additif de polissage pour Perspex : la clarté est requise, le résidu est un défaut
Perspex — acrylique, PMMA ou 有机玻璃 selon l'approvisionnement — est le matériau où l'additif s'évalue selon un critère distinct de tout métal.
Sur métal, l'additif aide l'abrasif puis s'élimine au rinçage. Un léger résidu n'est qu'un désagrément esthétique qu'un essuyage retire. Sur le perspex, le résidu est le défaut. Une pièce transparente se contrôle par transparence : tout dépôt en surface, dans une rayure ou microfissure constitue un défaut — et un additif qui ne s'élimine pas totalement est un échec, même avec une rugosité conforme.
Cette inversion est tout l'objet de cette page.
La machine utilisée en voie humide sur pièce transparente appartient à la même famille que les autres, et nos vibrateurs de tribofinition listent les formes de cuves dont le revêtement ne marque pas les surfaces tendres.
La forme de tonneau adaptée aux petites pièces transparentes est décrite dans notre gamme de tonneaux rotatifs.
Pourquoi la transparence modifie chaque décision
Les quatre conséquences de la transparence
Quatre conséquences découlent de la transparence d'une pièce :
1. Le critère d'acceptation est la clarté, non la rugosité. Une valeur de rugosité décrit la texture de surface, mais n'indique pas si la pièce transmet la lumière uniformément. Une pièce peut atteindre la rugosité cible tout en restant trouble, et une pièce trouble va au rebut. Le contrôle repose sur une comparaison visuelle avec un échantillon étalon, sous un éclairage défini.
2. Un résidu est un défaut, pas une simple trace. Tout additif piégé dans une rayure, marque d'outil ou microfissure forme une ligne brillante ou opaque. C'est pourquoi le rinçage fait partie intégrante du choix de l'additif sur perspex, alors qu'il n'est qu'une formalité sur l'acier.
3. L'échauffement est irréversible. Le perspex ramollit et faïence sous contrainte bien avant les métaux. Un additif utilisé trop chaud — ou un cycle générant de la chaleur par frottement — ne fait pas que marquer la pièce, il altère le matériau. Ce dommage ne peut être poli, car la matière locale n'est plus la même.
4. Une rayure ne se comble pas. Le polissage retire de la matière ; il ne comble rien. Sur une pièce transparente, une rayure plus profonde que la passe de polissage reste visible, car rien ne la masque par-derrière.
L'ordre qui en découle : stopper l'échauffement → ne pas créer de rayures → n'enlever que le strict nécessaire → rincer complètement. L'additif remplit ces quatre fonctions et échoue s'il ne remplit que la troisième.
Le choix des médias abrasifs est distinct de la chimie : notre gamme de médias plastiques détermine le porteur et le grade adaptés aux pièces tendres transparentes, et un additif ne peut compenser un média qui marque la surface.
L'étape de séchage après traitement humide figure sur la page sécheurs centrifuges, et détermine l'apparition ou non d'un voile sur pièce transparente.
Exigences imposées à un additif pour perspex
| Exigence | Risque en cas de manquement |
|---|---|
| Lubrifier assez pour éviter l'échauffement de la charge | Faïençage sous contrainte, blanchiment ou déformation irréversible |
| Abraser avec douceur et progressivité | Rayure profonde hors d'atteinte de l'étape suivante ; surface dépolie |
| Se rincer complètement sans laisser de dépôt dans les rayures | Ligne opaque ou voile apparaissant après séchage |
| Ne pas attaquer le polymère | Attaque chimique, voile blanc ou altération chimique de surface |
| S'éliminer de la pièce transparente en une seule passe | Résidu imposant un essuyage — or essuyer une surface tendre la raye |
Rôle de l'additif, ligne par ligne
La quatrième ligne est spécifique aux plastiques. Un additif formulé pour métaux est souvent trop alcalin ou agressif pour le PMMA, créant un voile plutôt qu'une rayure. On croit à un défaut de polissage, mais c'est un problème chimique.
La voie sèche n'exige aucun rinçage, et sa charge est décrite dans la gamme de médias de tribofinition à sec plutôt que dans l'étude des additifs.
Voie humide ou voie sèche — le choix préalable
Sur le perspex, l'alternative humide ou sèche n'est pas une préférence ; elle dicte le choix de l'additif.
Les procédés à sec (coquille de noix, rafle de maïs ou plastique sec) éliminent tout problème de rinçage : aucune eau ne piège de résidu dans les rayures, et le risque de voile est très faible. C'est le choix habituel pour le polissage final sur pièce transparente.
Les procédés humides coupent plus vite et pénètrent mieux les formes complexes, mais laissent eau et additif aux endroits visibles d'une pièce transparente. Un procédé humide sur perspex requiert un rinçage et un séchage conçus pour pièces transparentes, non copiés de la métallurgie.
Les plages de cycle indiquent l'étape en cours. En vrac, un ébavurage léger dure environ 10 à 20 minutes, tandis qu'un brillantage dure 2 à 8 heures — et sur pièce transparente, ce long brillantage humide risque précisément de voiler la surface. C'est l'argument pratique pour confier la finition à un procédé sec, sans eau pour incruster les résidus.
La règle pratique : si la pièce présente une rayure ou rétention de liquide, préférer la voie sèche pour l'étape finale ; s'il faut retirer de la matière, une coupe humide suivie d'une finition sèche constitue la séquence usuelle.
Aspect réel d'un résidu — et pourquoi il est difficile à déceler
Trois manifestations de défaut
Trois aspects de défauts pour des problèmes différents :
| Ce qu'on voit | La cause habituelle |
|---|---|
| Un voile laiteux uniforme sur toute la pièce | Chimie du compound attaquant le polymère, ou charge trop grossière pour le PMMA |
| Un voile trouble apparaissant après séchage | Résidu piégé dans une rayure ou microfissure, séchant en surface |
| Lignes ou stries brillantes | Rayure comblée de résidus par le compound — elle réapparaîtra |
| Faïençage blanc localisé | Chaleur : faïençage sous contrainte d'un cycle trop chaud ou trop sec |
Ces quatre défauts se ressemblent au premier coup d'œil mais ont des causes différentes. Le premier diagnostic sur un perspex voilé n'est donc pas de "changer de compound", mais "lequel des quatre est-ce" — puis "la pièce était-elle humide ou sèche à la fin".
Une pièce devant être mate requiert un consommable distinct et souvent un autre procédé ; la comparaison entre polissage et avivage expose pourquoi ces deux opérations ne sont pas interchangeables.
Les gammes de machines associées à ces procédés figurent sur notre page produits.
Cas où ce compound n'aidera pas
Cas où aucun compound ne peut agir
La pièce est faïencée par la chaleur. Une fois faïencé sous contrainte, aucun compound ne restaure le matériau. La solution est en amont : énergie réduite, cycle plus court, meilleure lubrification ou autre procédé.
La pièce a une rayure trop profonde pour l'étape de polissage. Une pièce transparente ne peut masquer une rayure derrière une texture de surface. Si la rayure dépasse la matière enlevée par cette étape, la pièce doit retourner à un stade plus grossier — ou être rebutée.
La pièce est en un autre plastique. Perspex, polycarbonate, polystyrène et acétate réagissent différemment au même compound. Le polycarbonate est particulièrement sensible à certaines chimies et aux contraintes. Un compound formulé pour l'un n'est pas d'office adapté à l'autre.
La pièce est assemblée ou comporte un insert. Le traitement humide et le rinçage piègent du liquide aux jonctions, et les résidus ressortent au seul endroit impossible à essuyer.
L'exigence est une finition mate ou texturée. Un compound de polissage apporte la transparence. Une finition mate délibérée exige une autre spécification et un autre consommable.
Les produits réellement fournis
Les produits fournis
Nous fabriquons des compounds et fluides pour plastiques transparents à échelle industrielle — notre fluide pour acétate est livré en fûts de 20 kg, format adapté à un atelier en production plutôt qu'à un laboratoire d'essais.
Ce que nous ne publions pas, c'est une formulation. Le pH, la concentration et le système d'additifs dépendent du polymère et du procédé ; nous les spécifions sur pièce et échantillon plutôt que par une valeur universelle. Un fournisseur qui vous donne un "grade" de compound pour perspex sans demander quel polymère ni quel procédé vous donne un numéro, pas une spécification.
La question de spécification essentielle : quel polymère, voie humide ou sèche, et quel état de surface final visé. Ces trois réponses déterminent le produit, et sont les trois questions par lesquelles un devis doit commencer.
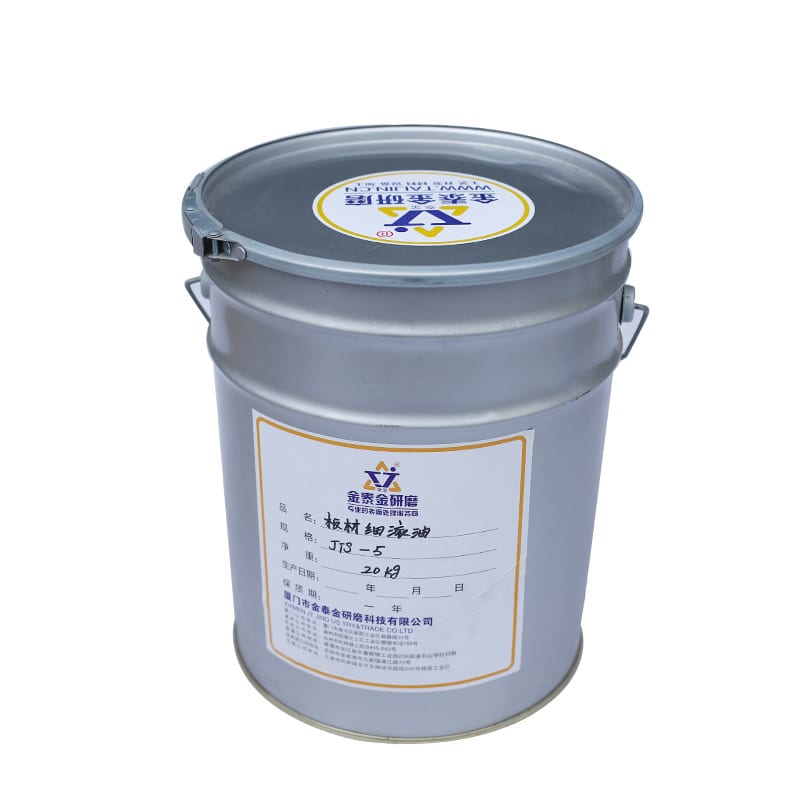
Le conditionnement réel d'un compound pour plastiques transparents : un fût de 20 kg d'huile de laminage fin, pas un flacon de polish. Ce format est l'unité de travail d'un atelier sur machine plutôt que d'un laboratoire sur échantillon, et la forme sous laquelle ce produit s'achète.à travers et en surface du matériau plutôt que par une valeur de rugosité. Évaluez-le face aux quatre défauts ci-dessus : un voile uniforme relèverait de la chimie, un voile après séchage d'un résidu dans une rayure, et un blanchiment localisé de la chaleur. Trois causes distinctes, un symptôme visuel, et le compound n'en résout qu'une.
La nuance d'avivage sous le même format : un fût de 20 kg de compound de polissage. Sur une pièce transparente, l'avivage est l'étape où les résidus deviennent visibles ; le compound est donc spécifié pour ce qu'il laisse derrière lui plutôt que pour ce qu'il retire.
Si la pièce est une monture en acétate plutôt qu'une plaque en perspex, la page des compounds pour acétate et plexiglas traite des achats pour cette même famille de matières.
Éléments à joindre à une demande
Éléments à joindre à une demande
- Le nom précis du polymère — perspex (PMMA), polycarbonate, polystyrène ou acétate. Ils ne sont pas interchangeables.
- Voie humide ou sèche, et le type de machine, car le compound est spécifié pour le procédé et non pour la seule matière.
- Le défaut à éliminer : voile, rayure, bavure d'arête ou trace d'outil. Chacun impose un enlèvement différent.
- L'objectif de transparence, et son mode d'évaluation — un échantillon limite sous éclairage défini vaut mieux qu'une valeur de rugosité.
- Les zones susceptibles de retenir le liquide : détail gravé, alésage, joint d'assemblage. Sur ceux-ci, le rinçage est le facteur décisif.
- La taille des médias pour une charge en vrac. Les médias ne doivent jamais dépasser un tiers du plus petit détail ; sur une monture, le trou de vis représente ce repère à environ 1.2 à 1.4 mm. Cette valeur exclut totalement la céramique plutôt que d'orienter vers ses grains fins : un corps de 2.6 à 3.0 g/cm³ face à l'acétate à 1.18 g/cm³ ébréchera et dépolira une pièce transparente, et à 3 à 10 mm, il fait sept à vingt-cinq fois le trou. Sur acrylique et acétate, la charge est un corps tendre — cône plastique, coquille de noix ou cheville de bois — calibré pour passer le détail sans s'y loger, la finition étant confiée au compound plutôt qu'au média.
- Le site, si une machine est concernée : triphasé 380 V ou 415 V à 50 Hz, plage de 75 à 85 dB(A) à un mètre, et configuration standard expédiée en 25 à 35 jours dès l'acompte.
- Ce qui suit — impression, revêtement, assemblage ou emballage. Un résidu invisible à ce stade peut resurgir sous un revêtement.
Les consommables nécessaires au procédé figurent dans notre gamme de consommables.
FAQ
Qu'est-ce que le Perspex, et est-ce identique à l'acrylique ? Oui. Perspex est une marque d'acrylique (PMMA), vendu aussi comme plexiglas et 有机玻璃. Ce polymère diffère du polycarbonate, polystyrène ou acétate ; le compound doit correspondre à celui que vous utilisez.
Pourquoi ma pièce en Perspex est-elle voilée ? Quatre causes à distinguer avant toute modification : chimie du compound attaquant le polymère (voile uniforme), résidu de rayure séchant en surface (voile après séchage), charge trop abrasive pour le PMMA (matage), ou échauffement (craquelures localisées). Seuls la chimie et l'abrasivité dépendent du compound.
Puis-je utiliser un compound pour métaux sur du Perspex ? Pas sans risque. Un compound pour métaux est souvent trop alcalin ou agressif pour l'acrylique, provoquant un voile blanc plutôt qu'une rayure. C'est un problème chimique qui passe pour un défaut de polissage.
Voie humide ou à sec pour le Perspex ? Le travail à sec évite tout résidu ; c'est le choix usuel pour le polissage final de pièces transparentes. La voie humide coupe plus vite et traite mieux les détails, mais exige un rinçage et un séchage adaptés. Une séquence classique combine ébauche humide puis finition à sec.
Le compound protège-t-il des rayures ? Non. Il lubrifie, coupe et se rince. Une rayure après polissage est un défaut non éliminé ou causé par la manipulation — or sur une pièce transparente tendre, la plupart surviennent lors de la manipulation.
Quel est le conditionnement du compound ? Le fluide pour acétate de notre gamme est livré en fûts de 20 kg. Ce format est une unité de travail plutôt qu'un minimum ; la référence est validée d'après votre pièce et échantillon.
Max Xu, Ventes — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
N° 31, Xinchang Road, zone industrielle de Xinyang, district de Haicang, Xiamen
info@surface-polish.com
Cet article décrit la sélection d'un compound pour plastiques transparents ; il ne garantit aucun résultat sur une pièce spécifique et nos formules restent confidentielles. Le procédé dépend du matériau, de l'enlèvement de matière et du fini requis ; le compound est donc validé par essai sur votre pièce. Nous fabriquons des équipements de tribofinition, des médias et des compounds ; nous ne proposons pas de prestation de finition en sous-traitance.
 +86-592-2381506


 Réseau IPv6 pris en charge
