


Médias de polissage plastiques : qualités résine, formes et limites réelles en atelier
« Médias de polissage plastiques » déroute les primo-acheteurs plus que tout autre consommable en finition de masse. La moitié veut une pierre tendre à liant polymère pour ébavurer l'aluminium usiné, le laiton ou le zamak sans marquer les parois minces. L'autre moitié veut polir des pièces polymères moulées ou découpées laser et croit que « média plastique » désigne un média pour pièces plastiques. Confondre les deux, c'est commander le mauvais sac dès le premier jour.
Ce guide couvre les médias de polissage à liant résineux — cônes, pyramides et tétraèdres polymères chargés de grains minéraux fins pour une coupe amortie des métaux. Pour comparer les pierres résineuses aux corps porcelaine, acier, synthétique et organique, voir comparer les cinq corps de médias de polissage. Pour choisir entre porcelaine et polymère selon l'alliage, voir choisir céramique ou plastique selon l'alliage ; une fois le polymère retenu, les qualités, formes, règles de boues et limites ci-dessous régissent la production.
Lever le piège de l'appellation avant de commander
Les catalogues abrègent « média abrasif de polissage à liant résineux » en médias de polissage plastiques, créant une confusion immédiate sur les bons de commande. Clarifier la nature du liant — et les pièces traitées — évite des lots endommagés.

Médias à corps plastique pour pièces métalliques versus médias pour pièces plastiques
Dans les catalogues de finition, « plastique » désigne le liant de la pierre de polissage, non la pièce entrant dans la cuve. Un média de polissage plastique est une pierre polymère thermodurcie chargée de grains minéraux, conçue avant tout pour ébavurer et lisser les métaux non ferreux tendres et les faces d'acier délicates. À l'inverse, finir des plaques acryliques, montures ou boîtiers polymères brillants repose sur chevilles de bois sec, bambou, coque de noix et pâtes, non sur des cônes humides chargés de minéraux.
Ce que contient réellement un média à liant résineux
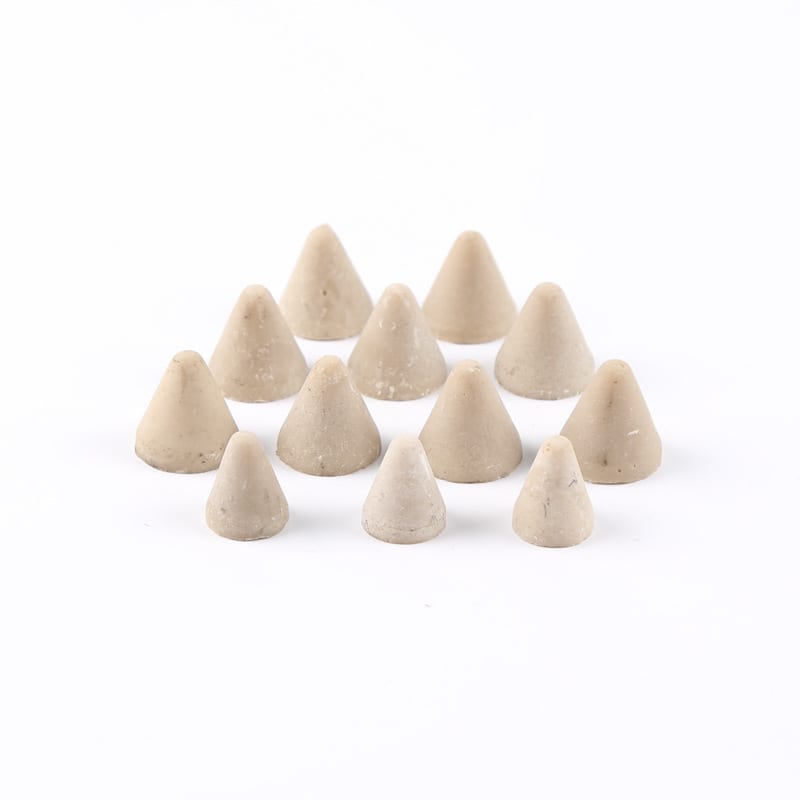
Cassez un cône de médias de polissage à liant résineux : deux composants apparaissent, une matrice résine polyester ou urée-formaldéhyde durcie et des grains minéraux dispersés (silice, alumine, corindon). Là où les pierres vitrifiées frittent le grain dans l'argile cuite, la résine durcit dans des moules de précision à chaleur contrôlée. La matrice polymère cédant légèrement sous charge, le grain affleurant rabote doucement les crêtes au lieu de creuser des sillons profonds.
Pourquoi la faible densité apparente évite le matage sur aluminium, laiton, zinc et parois minces
La densité apparente sépare physiquement les pierres polymères de la porcelaine dans une cuve en marche. Une cuve vibrante remplie de cônes résineux pèse nettement moins au seau que des triangles d'alumine dense ; les pierres frappent donc les pièces avec un élan plus doux. Cette faible densité apparente prévient le matage des arêtes, le grain d'orange et l'écrasement des filets sur aluminium corroyé, laiton tendre, boîtiers minces et zamak ; voir comment la texture mécanique conditionne la qualité en aval dans les finitions aluminium.
Pourquoi le moulage thermodurci donne des cônes plus lisses et sans bavures que la pierre frittée
Le frittage à haute température fait gauchir et rétracter les pierres à liant argileux, avec parfois des bavures vives exigeant un rodage avant contact avec des pièces de précision. La résine thermodurcie liquide coule proprement dans des moules multicavités et durcit uniformément. Les cônes plastiques moulés entrent en cuve aux dimensions constantes, sans bavure de cuisson cassante, réduisant le risque d'éclats coincés dans les cavités serrées.
Qualités humides N, NF, F et FF — et pourquoi VR/R n'existe pas
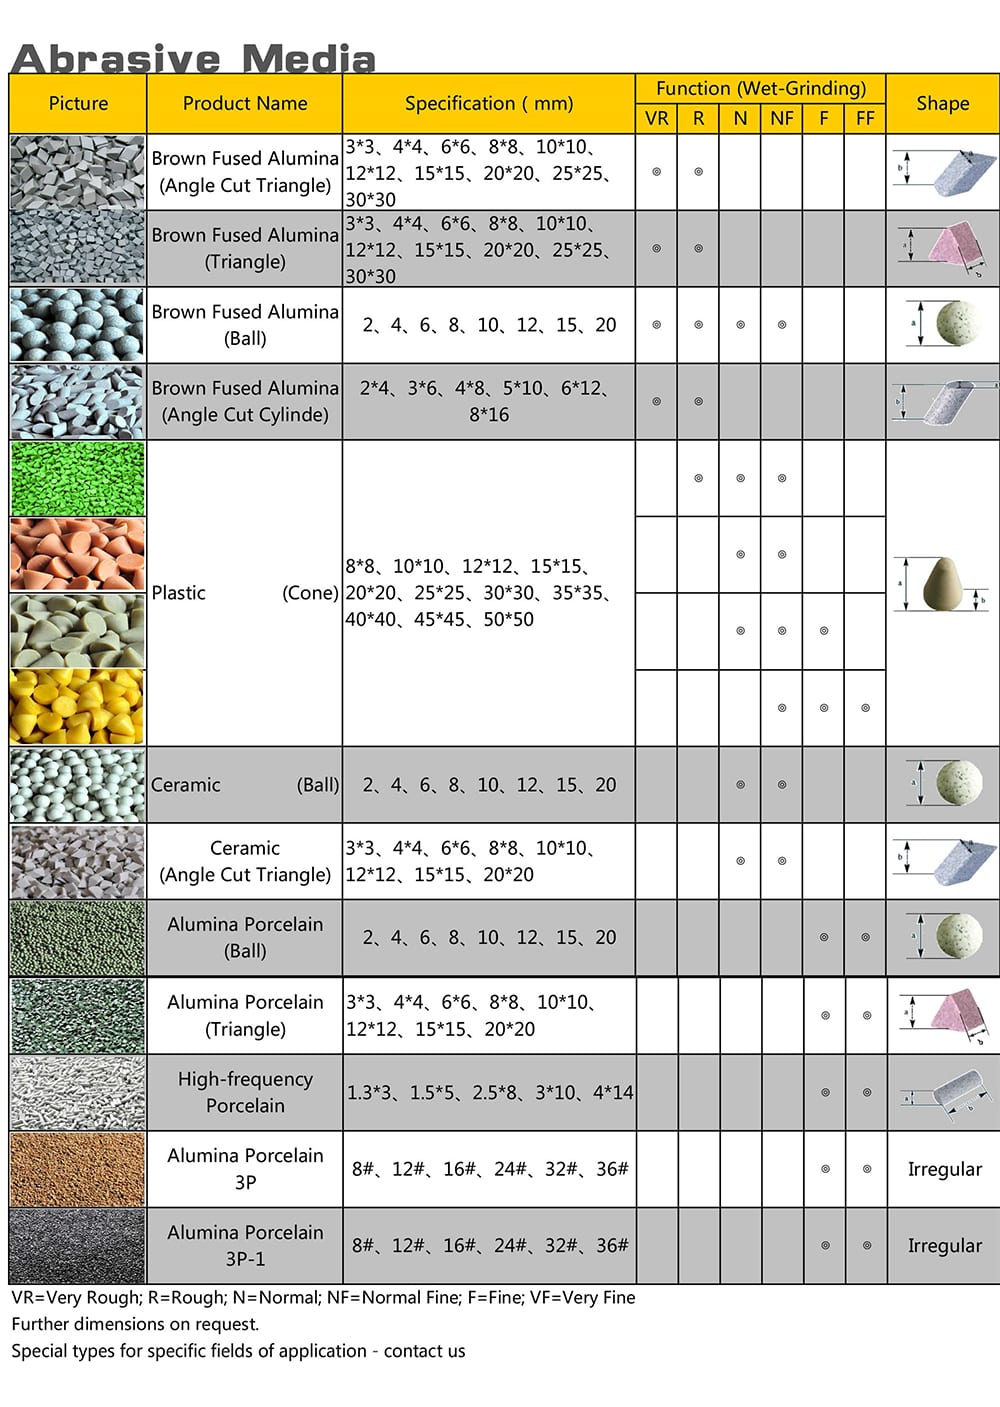
Une fois le corps polymère choisi, la vitesse de coupe se spécifie sur notre échelle humide à six niveaux : `VR` (très grossier), `R` (grossier), `N` (normal), `NF` (normal fin), `F` (fin) et `FF` (très fin). Notez d'emblée que les pierres polymères n'occupent que les quatre niveaux inférieurs.
Lire l'échelle humide de N à FF
Plutôt que de deviner d'après les colorants fournisseurs, les ingénieurs procédés classent les médias résineux par lettres de fonction humide. `N` (normal) porte la charge minérale la plus vive en liant polymère pour l'ébavurage léger primaire, puis `NF` (normal fin) pour le mélange d'arêtes et le nivellement des scallops de fraisage. `F` (fin) affine les lignes d'usinage mates sans arrondir les arêtes vives, tandis que `FF` (très fin) emploie une farine minérale ultra-fine pour le lissage avant placage.
Pourquoi il n'existe pas de qualité très grossière (VR) ou grossière (R) en média plastique
Les acheteurs passant des emboutis acier aux supports aluminium demandent souvent un cône plastique `VR` ou `R` pour arracher vite les grosses bavures. Aucun média plastique VR ou R véritable n'existe, car une résine polymère résiliente ne peut ancrer un grain grossier sous fort cisaillement de coupe. Coulé dans un polyester tendre, le grain grossier serait arraché du liant par le frottement avant de couper le métal.
Médias plastiques d'ébavurage à coupe rapide, moyenne et dense
Dans la fenêtre polymère, la densité du liant et le ratio minéral règlent la coupe. Le média plastique d'ébavurage à coupe rapide standard se situe au niveau `N` pour cisailler les ailettes de fraisage sur collecteurs aluminium, tandis que le média plastique d'ébavurage à coupe moyenne couvre le mélange `NF` sur vannes laiton et boîtiers CNC. Quand les pièces portent des crêtes de fraisage tenaces sans tolérer le matage porcelaine, le média plastique de finition dense à coupe rapide élève la densité pour accroître la pression de contact.
Médias plastiques à coupe légère et avant placage pour satin isotrope uniforme
En fin d'échelle humide, l'enlèvement de matière cède au nivellement des crêtes avant finition décorative. Le média plastique de lissage à coupe légère opère en bande `F` pour effacer les traces d'outil et fondre les marques `N` en une peau satinée propre. En dessous, le média plastique de prépolissage avant placage travaille en bande `FF` pour préparer zamak et quincaillerie laiton juste avant les bains.
| Niveau humide | Qualité catalogue | Action abrasive | Cible principale | Limite principale |
|---|---|---|---|---|
| VR / R | Céramique uniquement | Coupe forte | Grosses bavures acier, scories | La résine ne retient pas le grain grossier |
| N | Plastique à coupe rapide | Coupe amortie vive | Bavures de Poisson sur aluminium | Trop doux pour racines d'acier épais |
| N dense | Dense à coupe rapide | Morsure festonnée plus ferme | Boîtiers moulés robustes | Contact plus lourd que la norme |
| NF | Plastique à coupe moyenne | Fondu d'arêtes équilibré | Vannes laiton, pièces CNC | Plus lent sur creux de fraisage profonds |
| F | Plastique à coupe légère | Lissage de pics peu profonds | Aluminium fin, pré-anodisation | Puissance de cisaillement minimale |
| FF | Plastique pré-galvanique | Nivellement ultra-fin | Pièces moulées avant placage | Aucun ébavurage lourd |
Formes moulées, géométrie conique et règle de dimensionnement au tiers
La barbotine thermodurcissable coulant proprement dans les moules, les médias polymères offrent des formes distinctes qui régissent l'accès du grain aux congés, nervures et cavités sans collage sur faces planes.

Pourquoi cônes et pyramides plastiques dominent les cuves non ferreuses
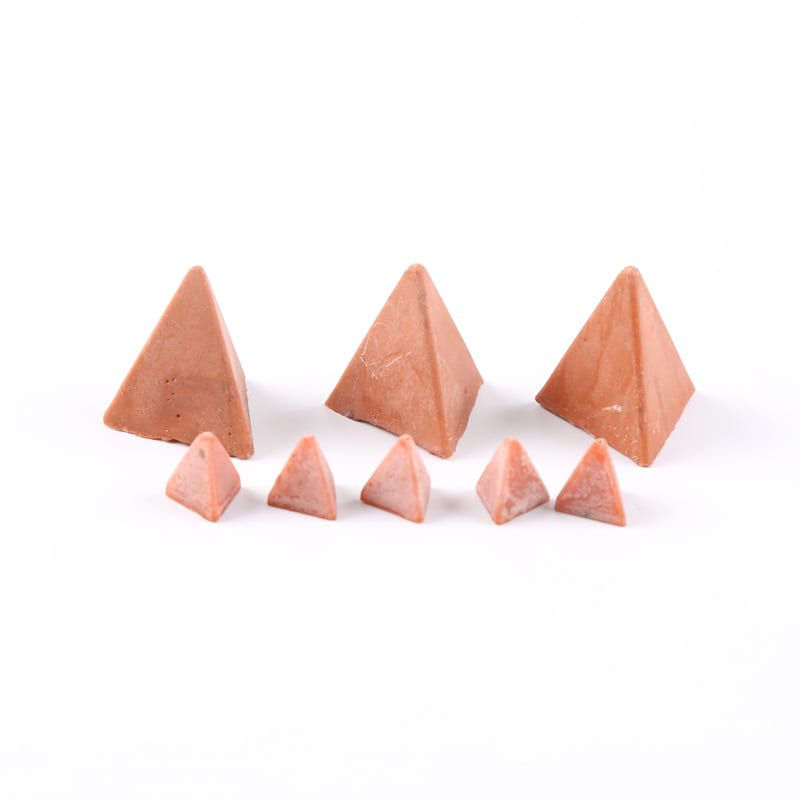
Dans tout atelier de finition non ferreuse, les médias plastiques coniques ou pyramides à quatre faces remplissent la plupart des cuves. Le cône combine deux zones de contact : sa paroi courbe roule sans entailles sur les contours externes larges, tandis que sa pointe effilée atteint les épaulements étagés. Les pyramides ajoutent des arêtes droites près des sommets pointus, cisaillant plus vivement le long des rainures fraisées et bases de bossages.
Tétraèdres, triangles et paraboloïdes pour angles, nervures et cavités
Quand l'accès aux angles profonds prime sur la douceur de roulement, les tétraèdres à trois faces présentent des pointes aiguës dans toutes orientations pour atteindre bossages noyés et nervures de boîtiers. Les triangles polymères à coupe angulaire servent les supports plats où le contact glissant évite l'enchevêtrement. À l'inverse, les paraboloïdes arrondis suppriment les angles vifs, protégeant les faces externes cosmétiques des boîtiers grand public et quincaillerie zinc décorative des chocs angulaires.
Application stricte de la règle du tiers sur rainures et trous transversaux
Le coincement des médias bloque vite la production, d'autant que les cônes polymères résilients se compriment et se calent dans un jeu ajusté. Pour les rainures traversantes, cavités et alésages où le média passe, la plus grande section du cône ou de la pyramide doit rester strictement inférieure au tiers de la largeur de rainure la plus étroite — jamais simplement inférieure à la largeur elle-même. Si les ouvertures sont minuscules, inversez la règle et choisissez un cône de pontage nettement plus grand que l'ouverture la plus large.
Pourquoi l'auto-usure régulière réduit les cônes vers la fenêtre de votre tamis séparateur
Contrairement aux cylindres porcelaine qui gardent leur diamètre des semaines avant écaillage, les cônes résine-lié s'érodent régulièrement de l'extérieur vers l'intérieur à chaque poste. Un grand cône de pontage acheté pour rester hors d'une cavité finit par entrer en zone de coincement s'il n'est pas tamisé. Dimensionnez les tamis de décharge et de calibrage selon les cônes usés, non selon les dimensions du sac neuf, afin que les moignons rétrécis sortent avant de bloquer les pièces.
Uniformité de surface avant placage sur pièces moulées et alliages usinés
Les galvanoplastes et anodiseurs rejettent bien plus souvent des pièces pour défauts mécaniques sous-jacents que pour erreurs de chimie de bain. D'où les médias plastiques pré-galvaniques comme consommable standard en amont des lignes nickel, chrome et anodisation claire.
Pourquoi l'électroplacage et l'anodisation brillante amplifient les pics de rayures céramiques
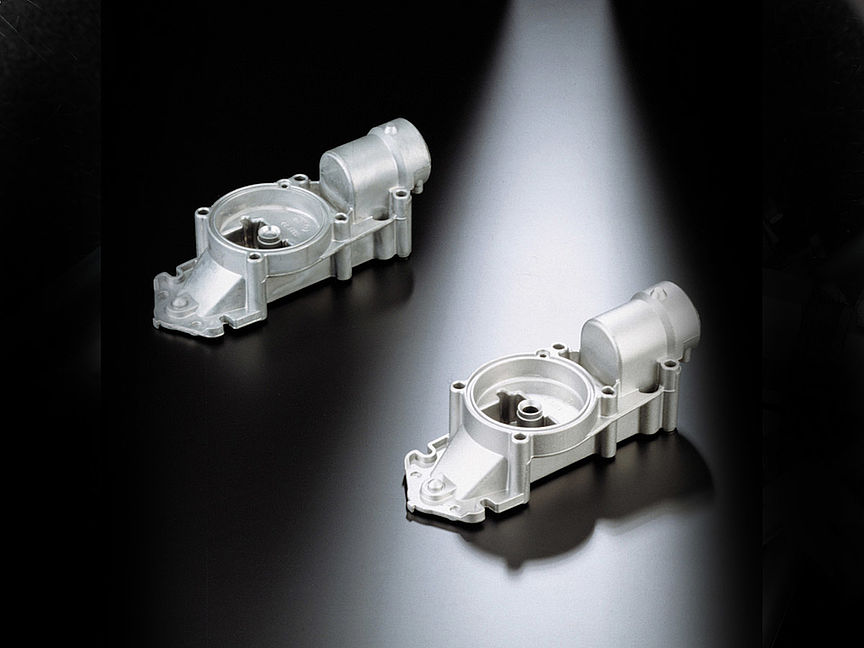
Les acheteurs supposent parfois qu'un bain de nickel-chrome brillant ou d'anodisation claire masque les rayures de tonnelage grossières comme une peinture épaisse. En réalité, le métal plaqué et l'oxyde anodique suivent fidèlement les vallées microscopiques, transformant les rayures directionnelles en voile visuel sous forte lumière. Remplacer les rayures profondes par de légers cratères mats isotropes issus de médias plastiques fins permet aux brillanteurs niveleurs du bain de galvanoplastie de combler proprement la surface.
Protéger la peau poreuse des pièces moulées sous pression en zinc et aluminium avant placage
Les pièces moulées sous pression en zinc et aluminium se solidifient avec une fine peau externe dense et trempée sur un cœur poreux contenant des vides gazeux piégés. Un meulage agressif avec des céramiques dures grossières tranche cette peau dense et ouvre les pores sous-jacents. Une fois les pores de fonderie ouverts, les acides de placage et l'eau de rinçage se piègent dans les vides et éclatent en cloques au séchage — une défaillance que les médias plastiques pré-placage amortissent.
Passages céramique-plastique par étapes lorsque les pièces présentent à la fois bavures et exigences cosmétiques
Que faire si un composant usiné en inox ou laiton arrive avec de grosses bavures de sortie et une cible cosmétique serrée avant placage ? Attendre des cônes `FF` pré-placage pour couper de grosses bavures étire les cycles sans fin, tandis qu'arrêter après céramique grossière laisse des rayures profondes. Réalisez un passage en deux étapes dans des cuves séparées : ciselez d'abord les bavures primaires rapidement en céramique, rincez soigneusement, puis transférez les pièces vers un média plastique fin avant placage.
Pourquoi le plastique pré-placage laisse un ancrage satiné mat plutôt qu'un éclat miroir
Inspectez les pièces sortant même de l'étape polymère `FF` la plus fine : le métal paraît lisse, soyeux et uniforme, mais gris mat plutôt que brillant miroir. Le média résine ultra-fin agit encore par micro-rasage doux avec farine minérale, diffusant la lumière. Lorsque l'aluminium ou le laiton nu non plaqué exige une réflexion spéculaire plutôt qu'un ancrage mat pré-placage, faites suivre le lissage plastique fin d'un média de brunissage non abrasif ou de cob sec.
Auto-usure progressive, boues polymères fines et conception du drainage
Passer une cuve de porcelaine au polymère modifie immédiatement le comportement des eaux usées, le dosage du savon et l'entretien des drains. Ignorer l'érosion des liants polyester crée des lits de média collants et des pièces tachées.
Érosion uniforme de la résine versus écaillage céramique dans les cuves vibrantes
Pour maintenir une coupe régulière dans une machine de finition vibratoire, un liant polymère sacrifie progressivement sa peau externe afin que les grains émoussés se détachent et que des grains affûtés apparaissent dessous. Cette auto-usure progressive signifie que les cônes plastiques perdent du volume plus vite par heure de fonctionnement que l'alumine céramique. L'utilisation intentionnelle de médias plastiques échange une attrition plus rapide de la pierre contre zéro marquage des pièces, l'élimination du polissage manuel avant placage et un fonctionnement plus silencieux de la cuve.
Pourquoi le média plastique génère des boues fines et laiteuses de polymère et silice
Parce que le liant sacrificiel s'érode continuellement avec la farine minérale fine, l'effluent sortant d'une cuve à média plastique paraît laiteux et mousseux comparé à l'eau portant du grit céramique lourd. Les fines polymères se déposent bien plus lentement dans les bacs que la poussière de pierre dense et colmatent vite les filtres fins si non traitées. Les ateliers utilisant quotidiennement un média plastique doivent dimensionner généreusement les bacs de décantation ou clarifier les eaux usées plutôt que de renvoyer l'effluent laiteux brut sur les pièces.
Rinçage en boucle ouverte, bacs de décantation et dosage de composé pour éviter un média poisseux
Si le débit d'eau douce chute trop ou si les huiles de coupe CNC entrent dans la cuve, la poussière de résine abrasée se mêle à l'huile parasite pour enduire les cônes d'un film gommeux. Une fois les cônes poisseux, le grit ne mord plus et la suie grise se transfère sur les faces aluminium et laiton. Maintenez un rinçage à l'eau en boucle ouverte régulier, dosé avec des composés de finition adaptés tels que LC10 ou JTJ60, afin que les fines polymères s'évacuent proprement par les drains.
Limites de température, solvants et centrifugation haute énergie des liants polyester
Les liants polyester thermodurcis ramollissent sous chaleur de friction excessive, eau de lavage chaude ou solvants chlorés agressifs. Dans les machines centrifuges à grande vitesse fonctionnant avec un refroidissement insuffisant, la chaleur de friction accélère fortement l'usure des cônes et étale la résine sur le métal chaud. Gardez les cycles plastiques humides au frais avec un débit d'eau régulier, ne nettoyez jamais les cônes résine avec des solvants agressifs et transférez rapidement les pièces finies au rinçage et séchage.
| Symptôme en atelier | Cause racine dans le média plastique | Vérification rapide au banc | Action corrective |
|---|---|---|---|
| Bavure d'acier épaisse persiste | Liant trop tendre pour la racine de bavure | Examiner la charnière non ébavurée à la loupe | Passer l'étape de coupe en céramique rapide |
| Aluminium gris trouble | Boues polymères se redéposant | Essuyer un cône humide avec un chiffon blanc | Nettoyer les drains ; augmenter l'eau & JTJ60 |
| Cônes poisseux ou collants | Huile CNC parasite ou forte chaleur | Sentir la traînée du lit et la chaleur de cuve | Dégraisser les pièces ; purger avec LC10 |
| Gouges profondes sur laiton | Éclats céramiques errants dans la cuve | Tamiser le lit pour les morceaux de pierre cassés | Rincer complètement les drains avant changement |
| Cônes coincés dans les fentes | Règle du tiers de calibrage enfreinte | Comparer le cône usé à l'écart de fente | Recalibrer sous le tiers ou ponter large |
| Grilles d'évacuation obstruées | Pâte de résine colmatant les fentes | Vérifier le débit de la buse d'évacuation | Brosser les grilles par poste ; élargir le déversoir |
| Petits grains dans le bac à pièces | Auto-usure rétrécissant les cônes | Tester les cônes usés sur le crible | Reclasser la charge régulièrement pour éliminer les grains |
| Cloques après placage | Pores de peau de fonderie ouverts | Inspecter la base de cloque à la loupe | Passer de `N` à `FF` doux |
Incrustation d'abrasif inter-lots et limite des médias plastiques
Les cônes polymères évitent le marquage des alliages tendres, mais introduisent trois pièges — contamination croisée, incrustation d'abrasif et piège du temps de cycle — à maîtriser.
Report d'abrasif libre et éclats céramiques rayant les lots tendres
Partager une cuve entre passes céramique acier du matin et passes plastique aluminium de l'après-midi sans vidange complète mène au rebut. Des éclats céramiques durs se cachent sous les bouchons et rampes, puis circulent comme des rasoirs. Même quelques fragments céramiques résiduels dans un lot plastique avant placage creusent de profonds sillons en croissant sur laiton ou aluminium tendre.
Contamination galvanique quand cuivre, acier et aluminium partagent les cônes
La résine polymère étant légèrement souple en surface, la poussière métallique des passes précédentes s'y presse avant lavage. Traiter des raccords laiton puis des boîtiers aluminium dans le même média transfère du cuivre sur l'aluminium, causant des taches galvaniques. Garder des bacs étiquetés séparés de média plastique dédiés à l'aluminium, aux alliages cuivreux et à l'acier dès que l'aspect cosmétique compte.
Pourquoi l'incrustation d'abrasif ruine sièges d'étanchéité et alésages
Sur aluminium pur très tendre, cuivre recuit, laiton tendre ou alésages de tiroirs hydrauliques, les grains fins issus des cônes plastiques s'incrustent sous le poids du lit. Les grains de silice ou alumine invisibles rayent ensuite les joints toriques ou les tiroirs. Masquer les alésages d'étanchéité critiques ou vérifier le lavage ultrasons après tonnelage pour tout joint dynamique.
Reconnaître le piège du temps de cycle quand une bavure exige la céramique
L'erreur la plus coûteuse avec les médias plastiques d'ébavurage survient quand on charge des supports acier découpés laser ou d'épaisses bavures dans des cônes `N` et qu'elles subsistent au déchargement. En doublant le minuteur, on use les cônes sans réduire la racine. Si un cycle normal en plastique rapide laisse les racines intactes, cesser d'ajouter du temps — passer la coupe primaire en céramique ou pré-tronçonner en amont.
Ce que nous fabriquons, et où se situe notre limite
Chez Xiamen Jin Tai Jin Grinding Technology Co.,Ltd., fondée en 1992 à Xiamen, nous fabriquons équipements de finition et consommables polymères calibrés pour une production non ferreuse répétable. Notre usine construit 21 plateformes (8 modèles verticaux sous certificat CE M.2023.206.C88121 et 13 modèles horizontaux sous M.2023.206.C88120, valides 2023-07-25 à 2028-07-24), exploitées sous certificat ISO 9001 00726Q01571R001 (valide 2026-06-03 à 2029-06-02) avec 24 droits PI chinois (1 brevet d'invention, 17 modèles d'utilité et 6 brevets de dessin).
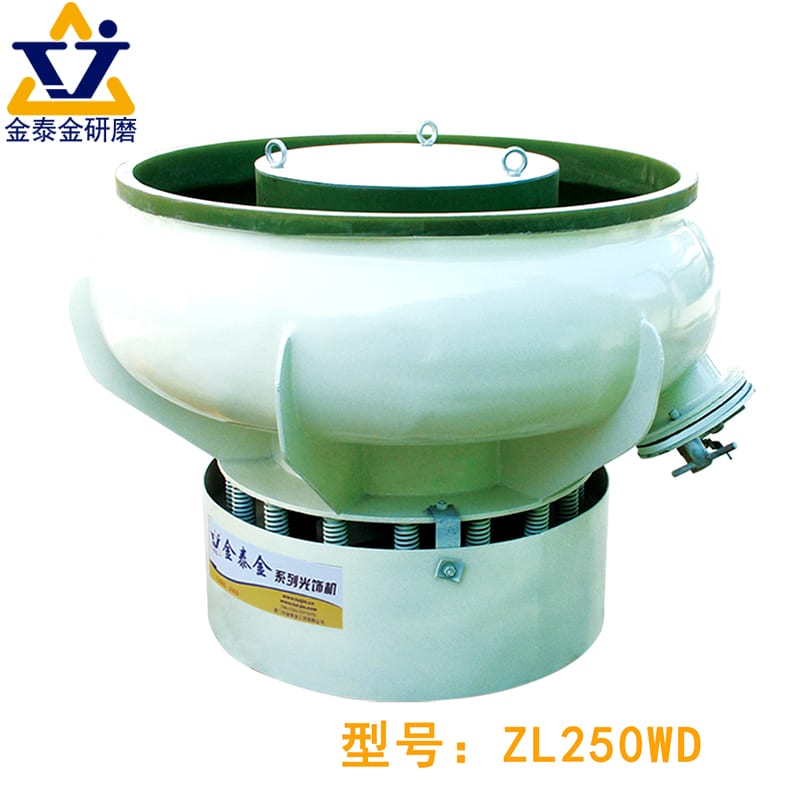
Médias plastiques liés résine, composés humides et machines fabriqués à Xiamen
Dans notre gamme de médias plastiques, nous moulons les grades coupe rapide (`N`), coupe rapide dense, coupe moyenne (`NF`), coupe légère (`F`) et avant placage (`FF`) en cônes, pyramides, tétraèdres, triangles et paraboloïdes. Les médias n'étant performants qu'avec un matériel adapté, nous les associons à nos cuves vibrantes, bacs, tonneaux rotatifs, séparateurs et sécheurs, certificats sur certifications.
Chimie humide assortie et délais de livraison standard
Maintenir les cônes résine propres et évacuer les boues polymères laiteuses exige une chimie liquide assortie. Nous formulons huit composés humides — LC10, JTJ20, JTJ25, JTJ50, JTJ60, HM3, JTS5 et MC8 — allant des nettoyants neutres d'ébavurage aux brillanteurs non ferreux, lavages anti-imbrication tôle mince et inhibiteurs de rouille. Les machines standard partent en vingt-cinq à trente-cinq jours, les cellules sur mesure en quarante-cinq à soixante jours.
Médias de sablage, lignes de placage et chimie des eaux non fournis
Les acheteurs cherchant « média plastique » veulent parfois de l'urée, mélamine ou acrylique libre projeté à sec pour décaper les peaux d'avion. Nous fabriquons uniquement des pierres de tonnelage préformées — jamais d'abrasif plastique libre, billes de verre, grenat ni cabines de sablage. De même, nos cônes `F` et `FF` préparent le métal en amont des bains de placage et anodisation, mais nous ne construisons ni lignes de placage, anodisation, passivation ni revêtement.
Pourquoi nous réalisons des essais de vérification plutôt qu'un atelier de tonnelage sous contrat
Les équipes évaluant les médias plastiques avant placage ou les médias plastiques en cônes demandent parfois d'envoyer des bacs récurrents en sous-traitance. Nous n'exploitons pas d'atelier de finition sous contrat — nous construisons les machines, médias et composés humides que les fabricants et plaqueurs utilisent chez eux. Pour une évaluation technique, une recette d'essai et une proposition, envoyez photos et cibles via contactez-nous.
Questions fréquentes
Les médias de polissage plastique sont-ils conçus pour polir des pièces plastiques ou métalliques ?
En finition de masse, « média de polissage plastique » désigne le liant résine polyester thermodurci dans la pierre, non le matériau de la pièce. Les cônes et pyramides à liant résine servent d'abord à ébavurer, lisser et prépolir les métaux tendres comme l'aluminium, le laiton, le zamak et les faces d'acier délicates sans matage par impact. Les pièces polymères comme l'acrylique ou les montures de lunettes se polissent généralement à sec avec des chevilles de bois, du bambou ou des coques de noix.
Pourquoi n'existe-t-il pas de grade Très Grossier (VR) ou Grossier (R) en média de polissage plastique ?
Un liant résine polymère résilient est trop souple pour retenir des grains grossiers de taille rocheuse sous fort cisaillement de coupe. Couler un grain grossier `VR` ou `R` dans des cônes polyester ferait arracher les grains entiers du liant par la friction avant de trancher les gros ébavures métalliques. La coupe grossière lourde relève strictement des médias céramiques vitrifiés cuits au four.
Quand choisir un média plastique conique plutôt que des pyramides ou tétraèdres ?
Choisissez les cônes quand les pièces mêlent contours externes courbes et épaulements ouverts : la paroi conique lisse roule doucement sans entailles d'angle tandis que la pointe atteint les congés d'épaulement. Passez aux pyramides ou tétraèdres à trois faces quand les ébavures siègent dans des rainures croisées plus serrées, coins de poche ou bossages où arêtes droites et pointes aiguës vont plus profond qu'un flanc conique arrondi.
Comment dimensionner le média d'ébavurage plastique pour que les cônes ne se coincent jamais dans les rainures ?
Respectez la règle stricte du tiers de dégagement : dès qu'un média traverse une rainure, poche ou alésage, la plus grande section du cône doit rester inférieure au tiers de l'ouverture la plus étroite — jamais simplement inférieure à la rainure. Pour les petits trous où des cônes traversants seraient trop fins, choisissez un cône de pontage bien plus large que le trou et retamisez régulièrement à mesure que les cônes s'usent.
Le média plastique de pré-revêtement peut-il produire seul un fini miroir ?
Non. Même le grade plastique `FF` de pré-revêtement le plus fin utilise une farine minérale ultra-fine qui nivelle les pics par micro-rasage doux, laissant un fini satiné mat lisse et uniforme. Cette texture satinée non directionnelle est l'ancrage idéal avant électroplage brillant ou anodisation, tandis que les pièces nues non revêtues exigeant un éclat miroir nécessitent une étape ultérieure de brunissage non abrasif ou de cob à sec.
Pourquoi mes pièces aluminium ressortent-elles avec un film gris trouble dans le média plastique ?
Un film gris trouble sur l'aluminium signifie que poussière de polymère abrasée, farine minérale usée et fines copeaux d'aluminium stagnent dans la cuve et se redéposent sur les pièces au lieu de s'évacuer. Nettoyez les grilles de drainage obstruées, cessez de recirculer l'effluent laiteux non décanté, dégraissez d'abord les pièces huileuses et maintenez un rinçage à l'eau en boucle ouverte dosé avec LC10 ou JTJ60.
 +86-592-2381506


 Réseau IPv6 pris en charge
