


Polissage des bielles : une pièce longue pose son propre problème de procédé
Une bielle ressemble à une petite pièce de forme simple. En tribofinition, elle n'est ni l'un ni l'autre : c'est une pièce longue, et la longueur modifie la physique avant toute autre propriété.
Trois problèmes surviennent sur les pièces longues mais pas sur les pièces compactes, tous liés à la géométrie plutôt qu'au matériau :
- Elles créent un pontage. Dans un bol, la charge tourne en anneau, et une pièce plus longue que la largeur utile se met en travers et s'immobilise. Le milieu n'est pas travaillé et les extrémités le sont trop.
- Elles fléchissent au lieu de casser la bavure. Une bielle est rigide en longueur et flexible en travers. Une charge qui élimine une arête sur une pièce compacte soumet une pièce longue à un effort de flexion.
- Les deux extrémités ne sont pas équivalentes. Une bielle a une tête et un pied. Dans une charge en vrac, la tête subit un schéma de contact et le pied un autre, si bien qu'un même cycle nominal produit deux finitions différentes.
Tout le sujet est là. Choisir une machine pour une bielle impose de répondre d'abord à la question de la longueur, le reste en découle.
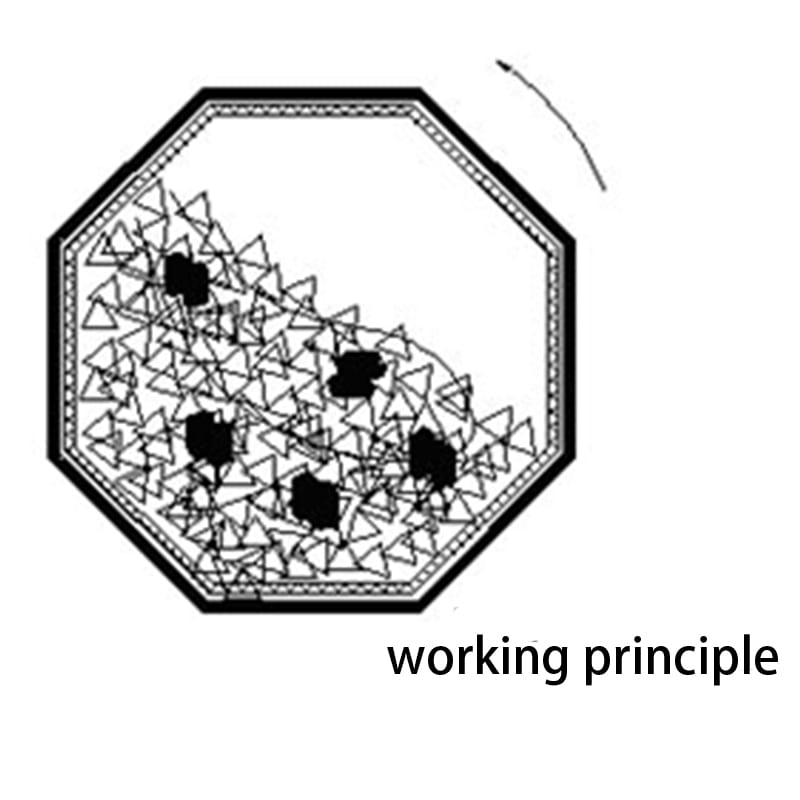
Le problème du pontage illustré : un tambour octogonal avec la charge en cascade. Une pièce longue se met en travers de ce flux au lieu de le suivre : le milieu ne subit aucun contact et les extrémités travaillent trop — voilà pourquoi la longueur, et non le matériau, dicte la famille de machine pour une bielle.
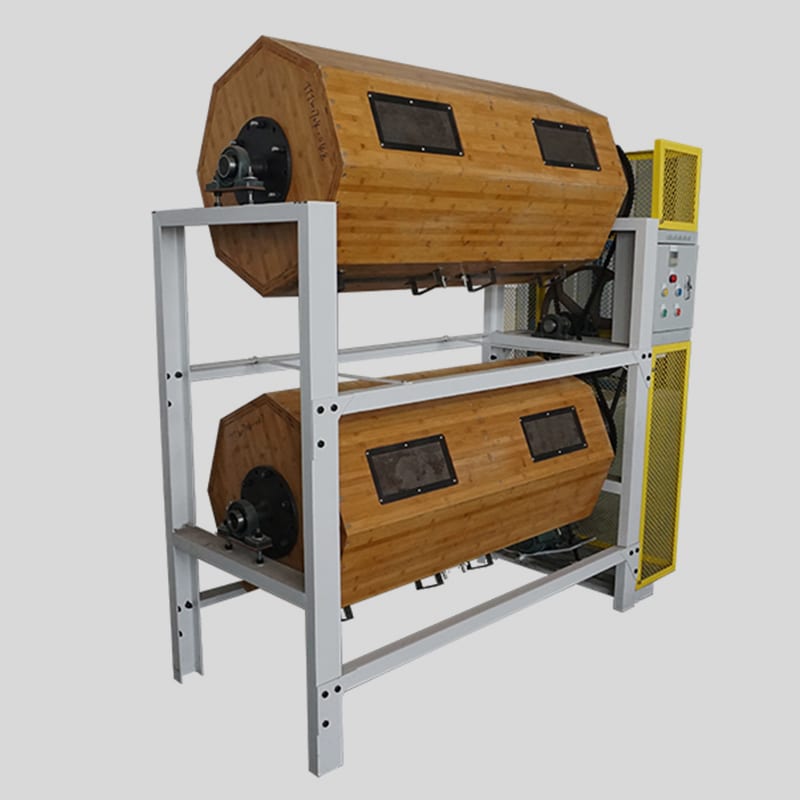
La géométrie qui détermine la famille : un tonneau contenant la charge. Une bielle est une pièce longue, et une pièce longue en travers du flux s'immobilise au lieu d'être traitée.
La question de la longueur est aussi celle qui tranche entre bol et auge pour nos machines de tribofinition vibratoire, et sur une bielle, on la règle avant toute autre propriété.
L'alternative sur montage pour une pièce ne pouvant suivre la charge figure sur la page du polissage magnétique.
Les quatre décisions, dans l'ordre
1. La pièce suit-elle le flux ou crée-t-elle un pontage ?
Cela détermine la famille :
| Type de machine | Comportement pièce longue | Verdict |
|---|---|---|
| Bol | La charge tourne en anneau ; une pièce plus longue que la largeur utile se met en travers et bloque | Médiocre passé une certaine longueur |
| Auge | Un canal ; la pièce s'aligne dans le flux plutôt qu'en travers | Bon — adapté aux pièces longues |
| Tonneau | La pièce suit la charge ; les pièces longues peuvent coincer ou s'arc-bouter dans le tambour | Médiocre à moyen |
| Sur montage | La pièce est bridée et présentée | Bon, au détriment du débit |
Le test pratique : comparez la plus grande dimension de la pièce à la largeur utile du bol. Si la pièce égale ou dépasse cette largeur, elle s'arc-boutera — et aucun réglage de média, de cycle ou de charge ne débloquera une pièce immobile.
À ne pas confondre : il ne s'agit pas de la capacité en litres de la machine. Un bol de 150 L et une auge de 150 L acceptent le même volume de charge et réagissent tout à fait différemment face à une pièce longue de 300 mm.
2. Quels sont les effets de la charge de flexion sur la pièce ?
Une bielle a une fonction : elle subit une charge axiale en service. Cela fait de la rectitude une exigence réelle et de la charge en vrac un risque.
Deux mécanismes :
- Flexion statique — la pièce repose sur des médias et subit une charge au milieu. Au cours du cycle, cela déforme une tige élancée.
- Impact — collision de pièces dans la charge. Sur une tige, un choc au centre crée un long bras de levier jusqu'aux extrémités.
Conséquence : si la rectitude est prescrite, soit la pièce est soutenue (auge compartimentée ou montage), soit le procédé est adouci (énergie réduite, amortissement accru des médias), soit le contrôle de rectitude est délibérément placé après le procédé plutôt qu'avant.
3. Peut-on rendre les deux extrémités équivalentes ?
La tête et le pied diffèrent en masse, surface et position dans la charge. En vrac, ils ne subissent pas le même contact sans guidage imposé.
Trois méthodes d'égalisation :
- Montages ou compartiments en cuve, afin que chaque pièce soit présentée à l'identique.
- Séparation des lots — traiter tête et pied selon des spécifications distinctes plutôt que d'espérer une moyenne.
- Procédé sur montage (la tribofinition à la traîne), où l'orientation de la pièce est définie plutôt que statistique.
En clair : sur une bielle, les deux extrémités posent un problème de spécification avant un problème de procédé. Si le plan exige « polir les deux bouts au même aspect », le procédé doit être conçu pour les égaliser ; un bol traitant les deux ensemble donnera une moyenne.
4. Quelle est l'exigence de surface, et où ?
Une bielle comporte généralement trois zones de surface aux exigences distinctes :
| Zone | Exigence type | Impact sur le procédé |
|---|---|---|
| Alésage de tête | Fonctionnelle — portée coussinet, tolérance serrée | Inadapté au vrac ; la géométrie de l'alésage l'exclut |
| Alésage de pied | Fonctionnelle | Idem |
| Faces externes et corps | Aspect ou tenue en fatigue | Zone traitée par la charge en vrac |
Cette distinction est le point le plus utile de cette page. Une grande part de la surface de la bielle est fonctionnelle et ne peut être touchée par une charge libre, car la charge modifierait l'alésage. Le procédé traite donc les faces externes et le corps, et les alésages sont masqués ou le procédé est spécifié pour ne pas les atteindre.
Et quant à la fatigue : sur une bielle, l'état de surface du corps n'est pas qu'esthétique — une surface plus lisse réduit l'effet d'entaille initiateur de fissures de fatigue. C'est une vraie raison de polir une bielle au-delà de l'aspect, et pourquoi le corps est la zone clé.
La forme auge est la famille dédiée aux pièces longues, et les longueurs de cuve de notre gamme de tonneaux rotatifs montrent pourquoi la machine est longue plutôt que large.
Les formes auge et tonneau sont regroupées sur notre page produits.
Référence d'échelle
Nous ne publions pas de machine pour bielles. Comme référence d'échelle pour la forme auge, famille dédiée aux pièces longues, notre gamme de modèles est :
| Modèle | Capacité nominale (L) | Dimensions L×l×H (mm) | Puissance (kW) |
|---|---|---|---|
| L1300 | 1200 | 2700×1300×1400 | 5.0 × 2 |
| L1500 | 1500 | 3340×1290×1440 | 5.5 × 2 |
| L1800 | 1800 | 2800×1700×2000 | 7.5 × 2 |
Valeurs de catalogue — à valider selon votre pièce. Notez les dimensions : un vibrateur à auge est une machine longue, et ce n'est pas un hasard. La longueur de l'auge permet à une pièce longue de se placer dans le flux plutôt qu'en travers. Sur une bielle, la longueur de machine est une cote fonctionnelle, pas un simple encombrement.
Une pièce non bridable sans déformation peut exiger un procédé sur montage, et la page des pièces de type roue expose le même compromis sous l'angle inverse.
L'étape de séchage après voie humide figure sur la page des sécheurs centrifuges.
Quand le traitement en vrac ne convient pas ici
Les alésages. Une charge en vrac modifie leur géométrie. Si l'alésage est une portée de roulement, le procédé doit l'exclure ou l'alésage doit être masqué. Une charge choisie pour polir une bielle et laissée libre sur toute la pièce mettra l'alésage hors tolérances.
Une pièce devant respecter une tolérance serrée de rectitude. Une charge en vrac déforme les pièces élancées. Si la tolérance de rectitude est serrée, la pièce requiert un support ou un montage, sinon le procédé est inadapté.
Une pièce aux deux extrémités parfaitement identiques. Un procédé statistique donne un résultat statistique. Si les deux bouts doivent être identiques, un procédé sur montage ou des spécifications séparées s'imposent.
Une seule bielle, ou une poignée. Le réglage et la charge de médias prédominent ; la rentabilité unitaire ne fonctionne pas. C'est un travail d'établi ou de spécialiste.
Une bielle à surface revêtue ou traitée. Une charge en vrac enlève de la matière, et le revêtement en est. Pour une surface traitée, la spécification diffère — souvent « ne pas abraser ».
Médias et alimentations, si une machine est requise. Sur une bielle, la règle dimensionnelle s'inverse au niveau des trous d'huile. La règle du tiers régit les formes où le média doit *pénétrer* ; un trou d'huile d'environ 2 à 4 mm est une géométrie que le média doit enjamber sans y pénétrer. Un média dimensionné au tiers — sous environ 1.3 mm — n'a ni la masse pour araser un plan de joint forgé en cuve industrielle, ni la taille pour éviter le coinçage, et un média coincé obstrue un passage de lubrification. La charge active est donc plus grande que le trou d'huile — à partir de 12 mm en cuve industrielle — pour ponter le trou, ou bien les trous sont masqués par des bouchons en silicone avant le cycle. Le corps définit ce que le média doit contourner ; le trou d'huile définit ce qui doit être masqué. Une machine de cette gamme fonctionne en triphasé 380 V ou 415 V à 50 Hz, se situe dans la plage 75 à 85 dB(A) à un mètre, et une configuration standard est expédiée sous 25 à 35 jours après l'acompte (45 à 60 jours sur fabrication spéciale).
Si la bielle exige aussi de spécifier les médias, la charge est sélectionnée dans notre gamme de médias abrasifs selon la plus petite forme plutôt que selon le tonnage.
À joindre à une demande
- Le plan, indiquant les alésages, les faces, l'exigence de rectitude et les surfaces à ne pas toucher.
- Les dimensions de la pièce — longueur, masse et diamètre de corps. La longueur prime, car elle détermine la gamme.
- Le matériau et son état — une bielle en acier forgé réagit différemment d'une bielle moulée.
- La surépaisseur à enlever, en dixièmes de millimètre, et si l'exigence est cosmétique ou liée à la fatigue (spécifications distinctes).
- Les tolérances de rectitude et d'alésage, car elles déterminent si un traitement en vrac est envisageable.
- Le volume et le mix produit — bielles par lot et nombre de références, les montages et compartiments déterminant le coût unitaire.
- Opérations en aval — grenaillage, revêtement, assemblage — car une surface polie puis grenaillée ou revêtue répond à une autre spécification.
Le catalogue des machines se trouve sur notre page produits, où figurent les modèles à auge et leurs capacités.
FAQ
Peut-on polir des bielles dans un bol vibrant ? Souvent pas directement. Une bielle est longue, et dans un bol la charge tourne en anneau : une pièce dépassant la largeur utile se met en travers et s'arrête, sans usinage au centre. Le modèle à auge, où la pièce s'aligne dans le flux, convient aux pièces longues.
Qu'est-ce que le pontage et pourquoi est-ce important ? Le pontage survient quand une pièce longue se met en travers du flux au lieu de le suivre. La pièce s'arrête : le centre reste intact et les extrémités sont surtraitées. Aucun réglage de cycle ou d'abrasif n'y remédie : il faut changer de type de machine ou cloisonner.
Le polissage peut-il voiler une bielle ? C'est possible si la rectitude est serrée et la pièce élancée. La charge libre applique une contrainte de flexion entre les médias, et les chocs au centre ont un long bras de levier. Si la rectitude est spécifiée, la pièce exige un support ou montage, ou un contrôle après traitement.
Les alésages sont-ils aussi polis ? Pas en vrac : la charge modifie la géométrie et une portée de coussinet tolérancée est critique. Le procédé traite les faces externes et le corps ; les alésages doivent être masqués ou le cycle configuré pour ne pas les atteindre.
Le polissage d'une bielle n'est-il qu'esthétique ? Non. Sur le corps, l'état de surface influe sur la tenue en fatigue : une surface plus lisse réduit l'effet d'entaille initiateur de fissures. C'est un gain fonctionnel, et la raison pour laquelle seul le corps de bielle compte plutôt que la pièce entière.
Quelle taille de machine me faut-il ? C'est d'abord une question de longueur avant le volume. Nos cuves à auge atteignent 3340 mm de long, dimension clé permettant à la pièce de s'aligner dans le flux. Fiez-vous à la longueur du canal plutôt qu'au litrage de la charge.
Max Xu, Ventes — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
N° 31, Xinchang Road, zone industrielle de Xinyang, district de Haicang, Xiamen
info@surface-polish.com
Les données ci-dessus sont des valeurs indicatives de catalogue pour notre gamme ; elles décrivent la machine, non le résultat sur une pièce précise. Un procédé de tribofinition dépend du matériau, de la matière à enlever et du fini requis ; la configuration est validée par un essai réel. Nous fabriquons les équipements, abrasifs et additifs ; nous ne proposons pas de prestation de sous-traitance.
 +86-592-2381506


 Réseau IPv6 pris en charge
