


Polissage de la bijouterie : traiter de petites séries à forte valeur sans perdre de métal
Polir des bijoux à l'établi, c'est une roue, un disque à polir et une main. En tant qu'étape de production, c'est un autre problème, et ce n'est pas un problème de brillance : c'est un problème de perte de métal. Sur une pièce en argent ou en or, la matière enlevée par le polissage est la plus coûteuse de l'atelier et, contrairement à une patte de fixation en inox, personne ne comptabilise cette perte comme de la « découpe ». Un procédé qui produit une belle finition et retire 4 % de la masse de la pièce a dépensé le métal du client.
Ce recadrage décide de tout ce qui suit : quelle famille de machines convient, comment la charge est dimensionnée, combien de temps dure le cycle et — la question que presque personne ne pose avant le bon de commande — si le lot est seulement assez gros pour un traitement par lots.
Cette page est écrite pour la production : l'atelier qui traite par centaines des composants, des fournitures et des pièces d'horlogerie, et non l'établi qui exécute une commande. Les chiffres qui apparaissent sont une fourchette de départ — un cycle publié suppose un matériau et un enlèvement qui ne sont peut-être pas les vôtres et, sur métal précieux, cette phrase a un prix.
Les signes qu'un lot de bijouterie est traité comme de l'inox
Ces symptômes arrivent ensemble parce qu'ils ont une seule cause racine — un procédé conçu pour le métal commun, appliqué à des pièces où le métal est le coût :
| Ce que vous observez | Ce que cela signifie réellement |
|---|---|
| La finition est bonne, mais le lot pèse moins qu'il ne devrait et personne n'a relevé le poids de départ | Le procédé n'a jamais été spécifié en enlèvement de matière, seulement en aspect |
| Griffes et détails fins arrondis | Charge trop grossière pour le détail — dimensionnée pour la famille de pièces, pas pour le plus petit détail |
| Pièces emmêlées ou imbriquées, points brillants aux endroits où elles ont frotté | Taux de charge trop élevé, ou pièces libres de s'entrechoquer au lieu d'être portées par les médias |
| Teinte variable sur l'ensemble du lot — certaines brillantes, d'autres mates | Charge qui ne progresse pas uniformément ; un angle du bol est une zone morte |
| Un voile gris qu'un temps plus long n'élimine pas | Abrasif grossier transporté de l'étape d'abrasion vers le polissage |
| Brillant, puis terne à nouveau en quelques jours, ou un voile rosé sur l'argent | Résidus dans les creux ; ou chimie non accordée à l'alliage |
| L'opérateur passe son poste à charger et décharger | Machine et taille de lot mal appariées — le cycle est plus court que la manutention |
La dernière ligne est un signal d'achat, pas un défaut de procédé. Si le chargement et le déchargement durent plus longtemps que le cycle, la machine est trop grande pour le lot. Cette erreur de dimensionnement est plus fréquente en bijouterie qu'ailleurs, parce que les pièces et les lots sont petits les uns comme les autres.
Pourquoi la bijouterie est d'abord un problème de lots
Trois propriétés poussent le travail de bijouterie vers les médias libres, et une joue en sens inverse.
Les pièces sont trop petites pour être bridées de façon rentable. Une fourniture, un anneau ouvert, une couronne de montre — un montage par pièce peut coûter plus cher que le polissage. Les médias libres n'en demandent aucun : la charge porte la pièce et l'atteint dans toutes les directions.
La valeur tient à la surface entière. Une pièce de bijouterie se juge sur des faces qu'une roue ne peut pas atteindre — à l'intérieur d'un jonc, sous un chaton, derrière un pendentif. Le traitement par lots traite toutes les faces à la fois.
La géométrie est souvent complexe. Pièces coulées, filigrane, gravures, travail ajouré — des médias dimensionnés sur le plus petit détail suivent des motifs dans lesquels une roue ne peut pas entrer.
La propriété qui joue en sens inverse : la perte de métal est de l'argent, et les petites pièces ont un rapport surface/masse élevé. Un petit composant perd un *pourcentage* plus élevé de sa masse pour la même finition, parce que l'essentiel de sa matière est proche d'une surface. C'est pourquoi le polissage de bijouterie n'est pas « de l'inox avec un lot plus petit » — l'agressivité est réduite jusqu'à ce que la perte soit acceptable, et la finition est ce qui reste.
Les trois voies, et quelle pièce va vers laquelle
Nous fabriquons les trois familles. Le choix est dicté par la pièce, non par une préférence.
| Voie | Principe | Convient à | Inadapté à |
|---|---|---|---|
| Disque centrifuge | Pièces et médias dans une cuve à disque rotatif, forte énergie au niveau du jeu | Petits composants détaillés à forte valeur ; cycles courts | Pièces très fines ou molles ; pièces maintenues à l'écart |
| Tonneau rotatif | Un tonneau fermé qui fait tourner toute la charge ensemble | Cycles longs et doux ; brunissage ; petites pièces mélangées ; perte horaire la plus faible | Détail qui s'imbrique ; abrasion rapide |
| Tonneau de table | Un petit tambour de table, dimensionné pour le lot d'un bijoutier | Travail en marge de l'établi, petits lots, échantillonnage | Le volume ; une réponse à l'échelle de l'établi |
Deux d'entre elles sont de vrais produits nommés sur le site : la 20L Jewelry CF18 Element Centrifugal Disc Finishing Machine et le On Table Jewelry Polishing Tumbler. Les deux existent parce que la bijouterie est pour nous une catégorie de production et non un cas limite — notre propre ligne d'application indique *« production de bijouterie de précision : composants de haute joaillerie, pièces d'horlogerie, quincaillerie décorative, finition des métaux précieux »*. Il existe aussi une page secteur de la bijouterie.
Nous ne citerons pas de capacité pour l'une ou l'autre machine depuis une page web. Le volume de cuve, l'entraînement, la commande et le séparateur sont définis en fonction de vos pièces, et le chiffre qui compte se mesure sur votre lot. Sur une pièce en métal précieux, un essai coûte moins cher qu'une hypothèse.
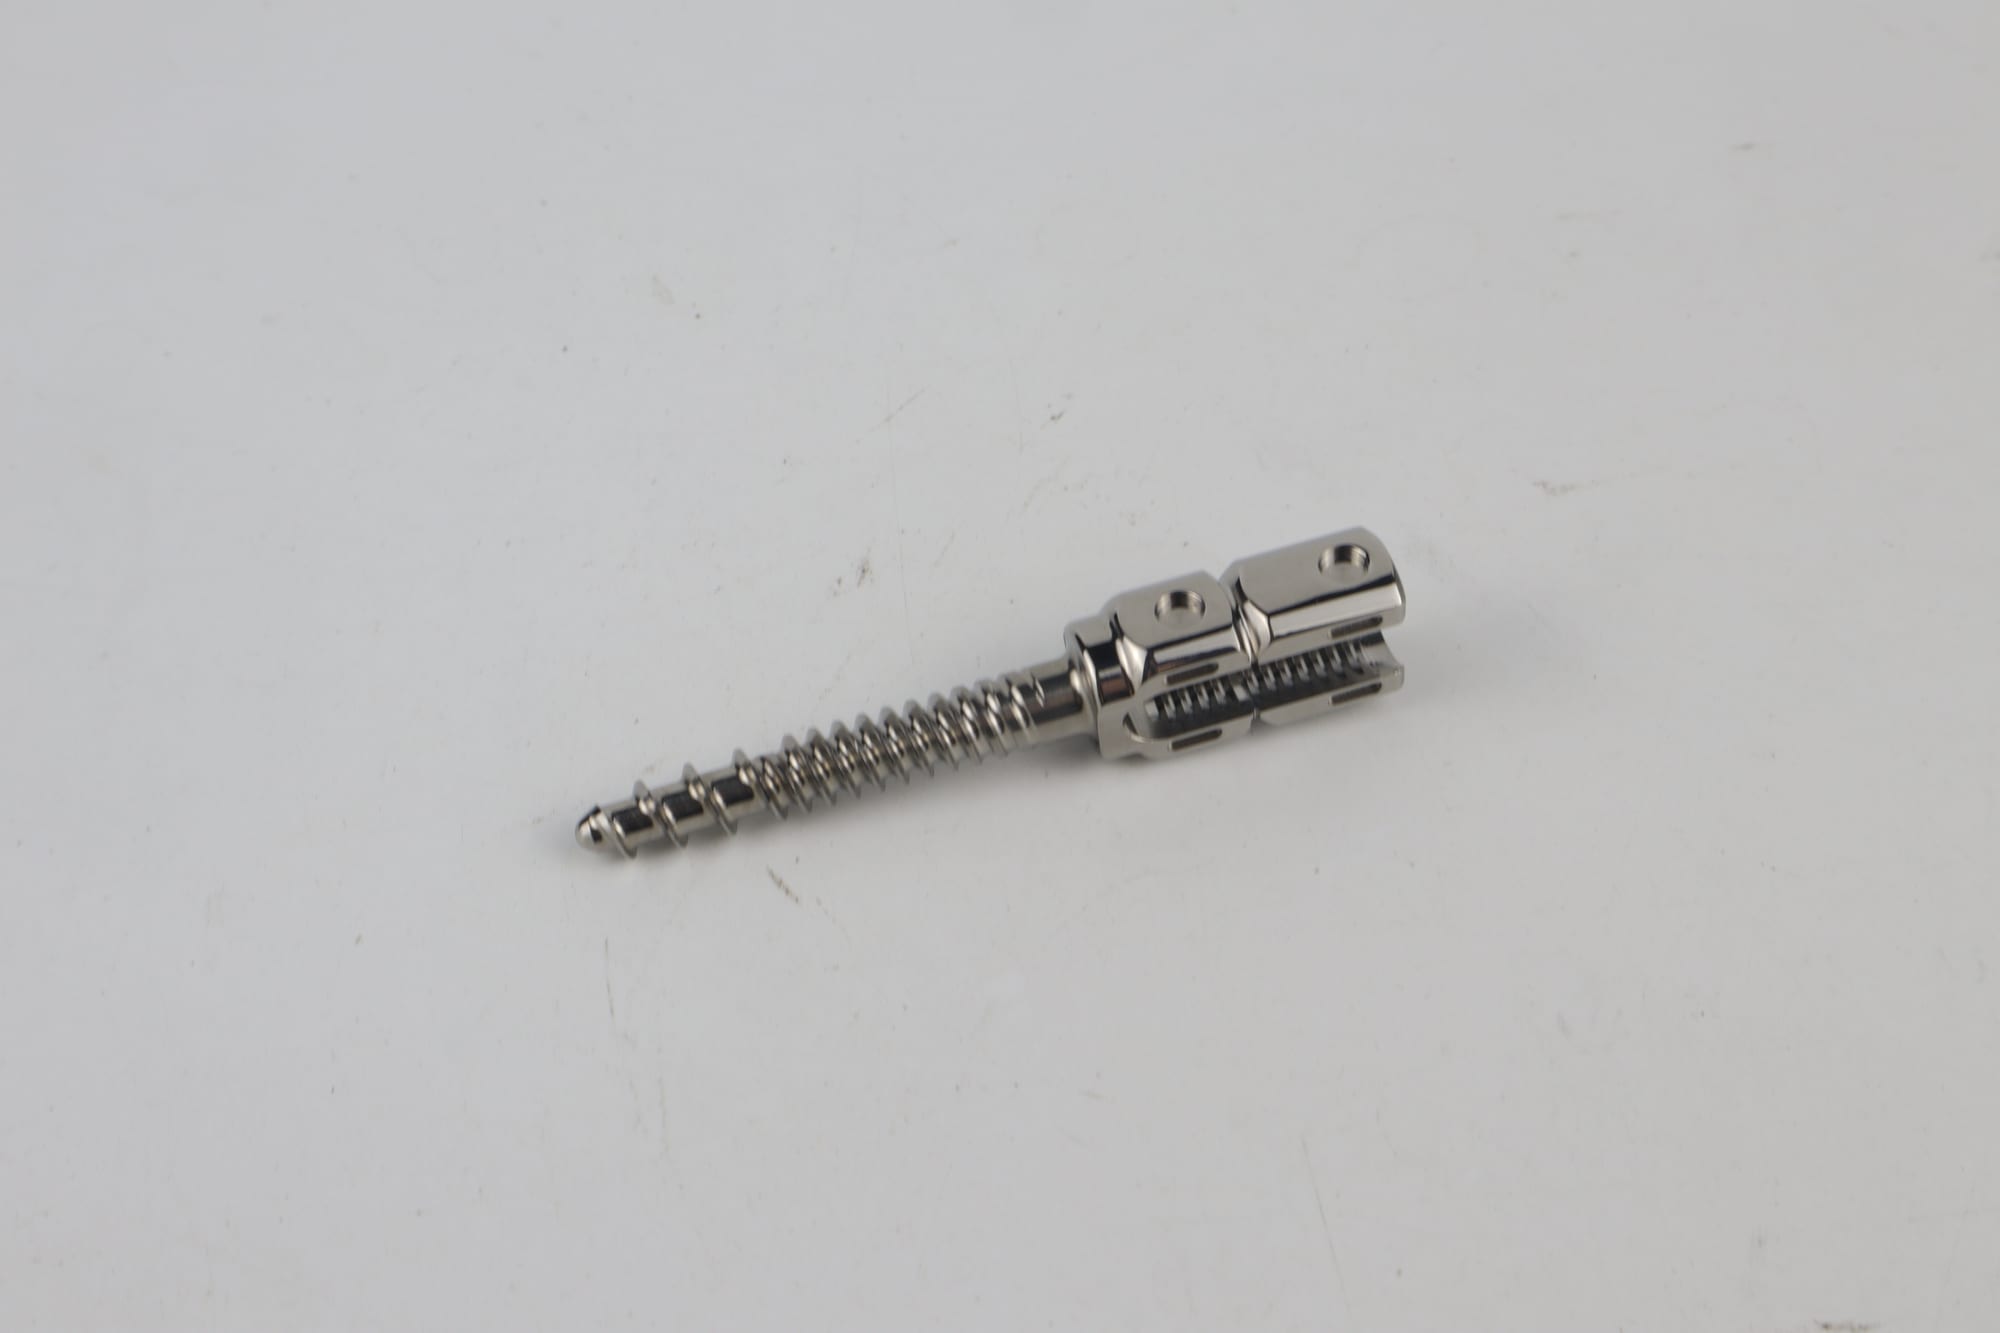
Une petite vis implantaire filetée : l'échelle et le détail qui font du travail de bijouterie un problème de bridage et de lots.
Dimensionner la charge : trois règles, et celle qui coûte du métal
Règle 1 — des médias ne dépassant pas environ un tiers du plus petit détail. Elle régit tout procédé à médias libres et, en bijouterie, décide si le détail survit. Un corps de 6 mm ne peut pas entrer dans un creux de 2 mm, et forcer une charge plus grossière à atteindre un détail ne fait qu'arrondir ce qu'elle touche. Les corps utilisables sont la céramique, d'environ 3 mm à 10 mm, et le plastique, d'environ 10 mm à 25 mm ; le travail de bijouterie se situe dans le bas de la plage céramique, et sur petit plastique lorsque le métal est tendre.
Règle 2 — mélangez les tailles, ne faites pas tourner une seule granulométrie. Une charge d'une seule taille se compacte et glisse en bloc ; une charge étagée laisse les petits corps travailler dans les creux pendant que les gros apportent l'énergie. C'est ce que signifie « étagée », et pourquoi une charge monodimensionnelle laisse soit des creux non polis, soit des arêtes arrondies, selon l'extrémité que vous avez choisie.
Règle 3 — remplissez selon la charge, pas selon la machine. Une charge trop légère laisse les pièces s'entrechoquer, et les marques de choc — un point brillant accompagné d'un petit enfoncement — sont de la reprise. Une charge trop pleine ne peut pas bouger et les angles du bol meurent : c'est la variation de teinte évoquée plus haut. Le rapport se règle par machine et par pièce ; ce qui n'est pas négociable, c'est qu'il soit consigné par écrit.
La règle qui coûte du métal est la première, et elle est enfreinte dans le sens inverse de ce qu'on attend : les ateliers vont plus fin que nécessaire, persuadés que plus fin est plus sûr. C'est faux. Une charge trop fine abrase lentement, et le rattrapage consiste à allonger le cycle — ce qui enlève davantage de métal sur les parties *effectivement* accessibles, de manière plus diffuse, et produit une pièce brillante, détaillée et légèrement sous cote. Des médias plus fins avec un cycle plus long ne sont pas l'option douce ; c'est une autre façon de perdre du métal. L'option douce, c'est la bonne granulométrie au bon cycle.
Ce qui compose le cycle, et où passe le temps
Un cycle de bijouterie comporte deux étapes, qui ne sont pas interchangeables :
- L'étape d'abrasion amène la surface à une base uniforme — peau de coulée, stries de lime, rayures de l'opération précédente. Elle enlève du métal et fixe la perte.
- L'étape de polissage élève la réflexivité sur cette base. Elle enlève très peu et ne peut pas réparer la base sous-jacente.
Les fourchettes de notre gamme : une étape légère d'ébavurage ou de reprise des arêtes dure environ 10 à 20 minutes, un polissage haute finition environ 2 à 8 heures. Les étapes d'abrasion de bijouterie se situent en bas de fourchette et les étapes de polissage en haut, et entre les deux se place l'étape de nettoyage que le traitement par lots ne fait pas à votre place — l'abrasif grossier transporté de la première étape vers la seconde est la cause la plus fréquente d'un voile gris, et plus de compound n'y remédie jamais.
Ici, le média est une pièce d'usure, pas un équipement fixe. La durée de vie est d'environ 20 à 200 heures de fonctionnement selon la matière et le cycle ; les signaux sont une finition qui cesse de progresser, un voile gris mat, et un même résultat qui demande environ 20 % de plus qu'auparavant. Quand ils apparaissent, la réponse est un média neuf, pas un compound plus fort — et sur une ligne de bijouterie, la charge est assez petite pour qu'utiliser une charge épuisée soit une fausse économie.
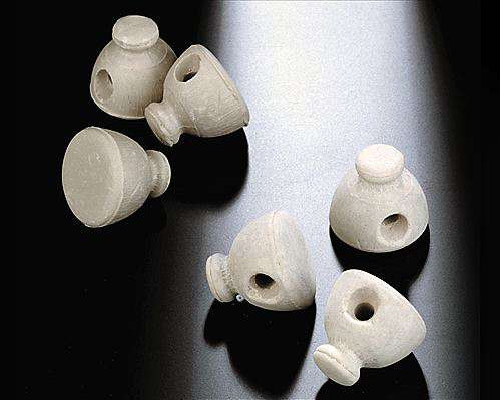
Petites fournitures en forme de capuchon avec un alésage : le type de pièce dont un lot de bijouterie est fait.
Là où un traitement par lots ne fonctionne pas, et pourquoi
C'est la section qui fait le plus économiser : un traitement par lots vendu pour le mauvais travail n'est pas un procédé un peu moins bon — c'est un lot rejeté :
- Pierres serties, perles, ambre, émail, assemblages collés. Une charge libre traite le sertissage comme une partie de la pièce : elle polit une griffe et déchausse une pierre. Le travail de sertissage appartient à l'établi.
- Pièces plaquées ou dorées. La couche se compte en microns ; toute étape d'abrasion l'enlève d'abord dans les creux, et la défaillance apparaît sous forme d'une tache de métal commun des semaines plus tard. Le travail plaqué exige la voie du brunissage, spécifiée « sans abrasion ».
- Tôles très fines et formes creuses. Un pendentif creux ou un jonc mince se déforme sous une charge qu'une pièce pleine de même taille encaisse sans broncher. La limite est la section, pas la machine.
- Une pièce, ou une poignée. Montage, chargement, rinçage et séchage dominent ; en dessous d'un lot d'une certaine taille, le coût par pièce est un coût d'établi.
- Une pièce dont les arêtes doivent rester nettes sur le dessin. Les médias libres arrondissent les arêtes par leur mode d'action ; une exigence d'arêtes vives relève de la mauvaise famille.
- Une patine unique ou un creux oxydé qui fait partie du dessin. Le tonneau supprime le contraste.
- Un lot qui doit correspondre exactement à un lot précédent. La régularité vient d'une recette écrite — charge, dosage, cycle et rinçage fixes — et non d'un meilleur compound.
Ce qu'il faut envoyer avant de faire chiffrer un procédé de bijouterie
- Des pièces représentatives, y compris le cas le plus difficile — une bonne et une délicate, de la même famille.
- L'alliage, nommé précisément, et si une pièce est plaquée ou sertie.
- La masse initiale du lot, et la perte de masse acceptable. Cela transforme le procédé d'une spécification de finition en spécification de coût, et c'est l'élément le plus souvent absent d'une demande.
- Le plus petit détail qui doit survivre, en millimètres.
- La cible de finition : teinte et netteté, et une valeur de rugosité si votre client en mesure une.
- La taille du lot et sa composition — une seule famille de pièces ou plusieurs, car une charge mixte se chiffre différemment d'une charge mono-famille.
- Ce qui suit : sertissage, placage, laquage, emballage. Un problème de résidus se corrige à peu de frais avant l'emballage et coûte cher après.
Notre démarche standard consiste à prendre ces pièces, à les passer dans les médias et le compound appropriés, et à les retourner avec le temps de cycle et la consommation de médias et de compound mesurés — plus, sur un travail en métal précieux, le poids avant et après, critère d'acceptation que la finition ne peut pas remplacer.

Petits composants polis en quantité : le volume à partir duquel un procédé de bijouterie mérite d'être automatisé.
Deux données du site qui ont leur place dans le devis
Une machine de finition motorisée de notre gamme fonctionne en triphasé 380 V ou 415 V sous 50 Hz, les petits modèles en 220 V, et se situe dans la plage 75 à 85 dB(A) à un mètre. Aucune des deux n'est propre à la bijouterie, mais ce sont deux réalités de local, et un atelier de bijouterie est souvent un local conçu pour des établis plutôt que pour des machines.
Les conditions commerciales comptent tout autant : les configurations standard partent en 25 à 35 jours à compter de l'acompte, celles construites à la commande en 45 à 60 jours, les médias et le compound ajoutant environ une semaine. La commande minimum est une machine, les conditions sont un acompte de 30 %, le solde contre connaissement, et l'emballage est une caisse en bois sur palette avec un kit de pièces de rechange et un ensemble de démarrage médias et compound — de quoi lancer le premier essai dès l'arrivée.
FAQ
Le polissage de bijouterie est-il un procédé machine ou un travail à la main ? Les deux, et la pièce fixe la répartition. L'établi garde les pierres serties, le travail plaqué, les pièces uniques et tout ce pour quoi une décision de la main fait la valeur. Le traitement par lots prend en charge les petits composants uniformes en quantité, où chaque face doit être atteinte et la finition doit se répéter. La plupart des productions de bijouterie utilisent les deux.
Une machine à traitement par lots peut-elle remplacer entièrement le polissage à la main ? Sur une famille de composants uniformes, souvent oui. Elle ne remplacera pas l'établi pour le sertissage, une patine volontaire ou la dernière touche que le client paie pour la main. Un atelier qui achète une machine à lots pour supprimer l'établi finit généralement avec les deux et une file d'attente.
Quelle quantité de métal le polissage de bijouterie enlève-t-il ? Ce n'est pas un chiffre fixe, d'où la nécessité de le mesurer plutôt que de le supposer : il dépend de la finition d'entrée, du stock à enlever, de la granulométrie des médias, du cycle et de la section. Pesez le lot avant et après un essai, en grammes par lot et en pourcentage de la masse des pièces ; validez un procédé sur métal précieux sur ce chiffre.
Pourquoi mes pièces ressortent-elles avec un voile gris qu'un polissage plus long n'élimine pas ? Presque toujours de l'abrasif grossier transporté depuis l'étape d'abrasion : la charge conserve de l'abrasif de l'étape précédente et l'étape de polissage polit par-dessus. Nettoyez les pièces et la charge, relancez le même compound et le même cycle, et voyez si le voile revient. Sinon, le compound n'a jamais été le problème.
Machine à disque ou tonneau pour la bijouterie ? La pièce décide. Un disque apporte une forte énergie au niveau du jeu et des cycles courts, ce qui convient à de petits composants détaillés exigeant une finition définie. Un tonneau est plus doux, plus long et plus économe en perte horaire, ce qui convient au brunissage et aux petites pièces mélangées. La comparaison figure dans notre note sur la finition par disque centrifuge face au tonneau centrifuge.
Fournissez-vous les machines de bijouterie en petit format ? Oui — la machine à disque centrifuge 20L Jewelry CF18 et le On Table Jewelry Polishing Tumbler figurent tous deux dans notre gamme et sur le site, aux côtés des familles plus larges de tonneaux, de disques et de machines vibratoires. Nous ne publions pas de capacité pour l'une ou l'autre, car la configuration se définit en fonction de vos pièces. Nous ferons tourner votre pièce la plus difficile et vous renverrons le cycle et la consommation mesurés.
Max Xu, service commercial — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
N° 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
Cet article décrit comment une voie de polissage de bijouterie est choisie et spécifiée ; il ne constitue pas une affirmation sur le résultat atteignable par une pièce particulière, et aucune capacité n'est avancée pour quelque machine que ce soit. Un procédé de finition est déterminé par l'alliage, le stock à enlever et la finition exigée ; la configuration d'une pièce donnée est donc confirmée par un essai sur cette pièce. Nous fabriquons des équipements de finition ainsi que les médias et les compounds qui y sont mis en œuvre ; nous ne proposons pas de prestation de finition en sous-traitance.
 +86-592-2381506


 Réseau IPv6 pris en charge
