


Repolir l'acier inoxydable en production : quand le traitement de masse peut restaurer et raviver des lots
Lorsque la quincaillerie en acier inoxydable sort du stock ternie, se raye lors de la manutention sur une ligne d'assemblage, ou présente une décoloration de soudure après fabrication, les acheteurs cherchent des moyens de repolir l'acier inoxydable, refaire briller les couverts, ou restaurer des raccords corrodés à l'état d'origine. La plupart des conseils en ligne supposent que vous essuyez un évier de cuisine avec une pâte ménagère. Sur un sol d'usine, tenter de raviver des centaines de charnières rayées, de manchons de vannes ou de supports estampés à la main détruit les marges de production.
Ce guide explique quand le traitement de masse par lots peut repolir l'acier inoxydable proprement, comment séparer la quincaillerie démontable des panneaux architecturaux fixes, et quelles machines, médias et compositions restaurent un lustre uniforme. Pour les règles de base du traitement de l'inox, voir finition de l'acier inoxydable et élimination des rayures sur l'acier inoxydable.
Pourquoi l'acier inoxydable perd sa finition au départ
Avant de choisir une machine pour restaurer un lot, identifiez ce qui a réellement terni le métal. La calamine oxydée, la poussière de fer incrustée et les rayures de manutention mécanique nécessitent des étapes complètement différentes dans la cuve.
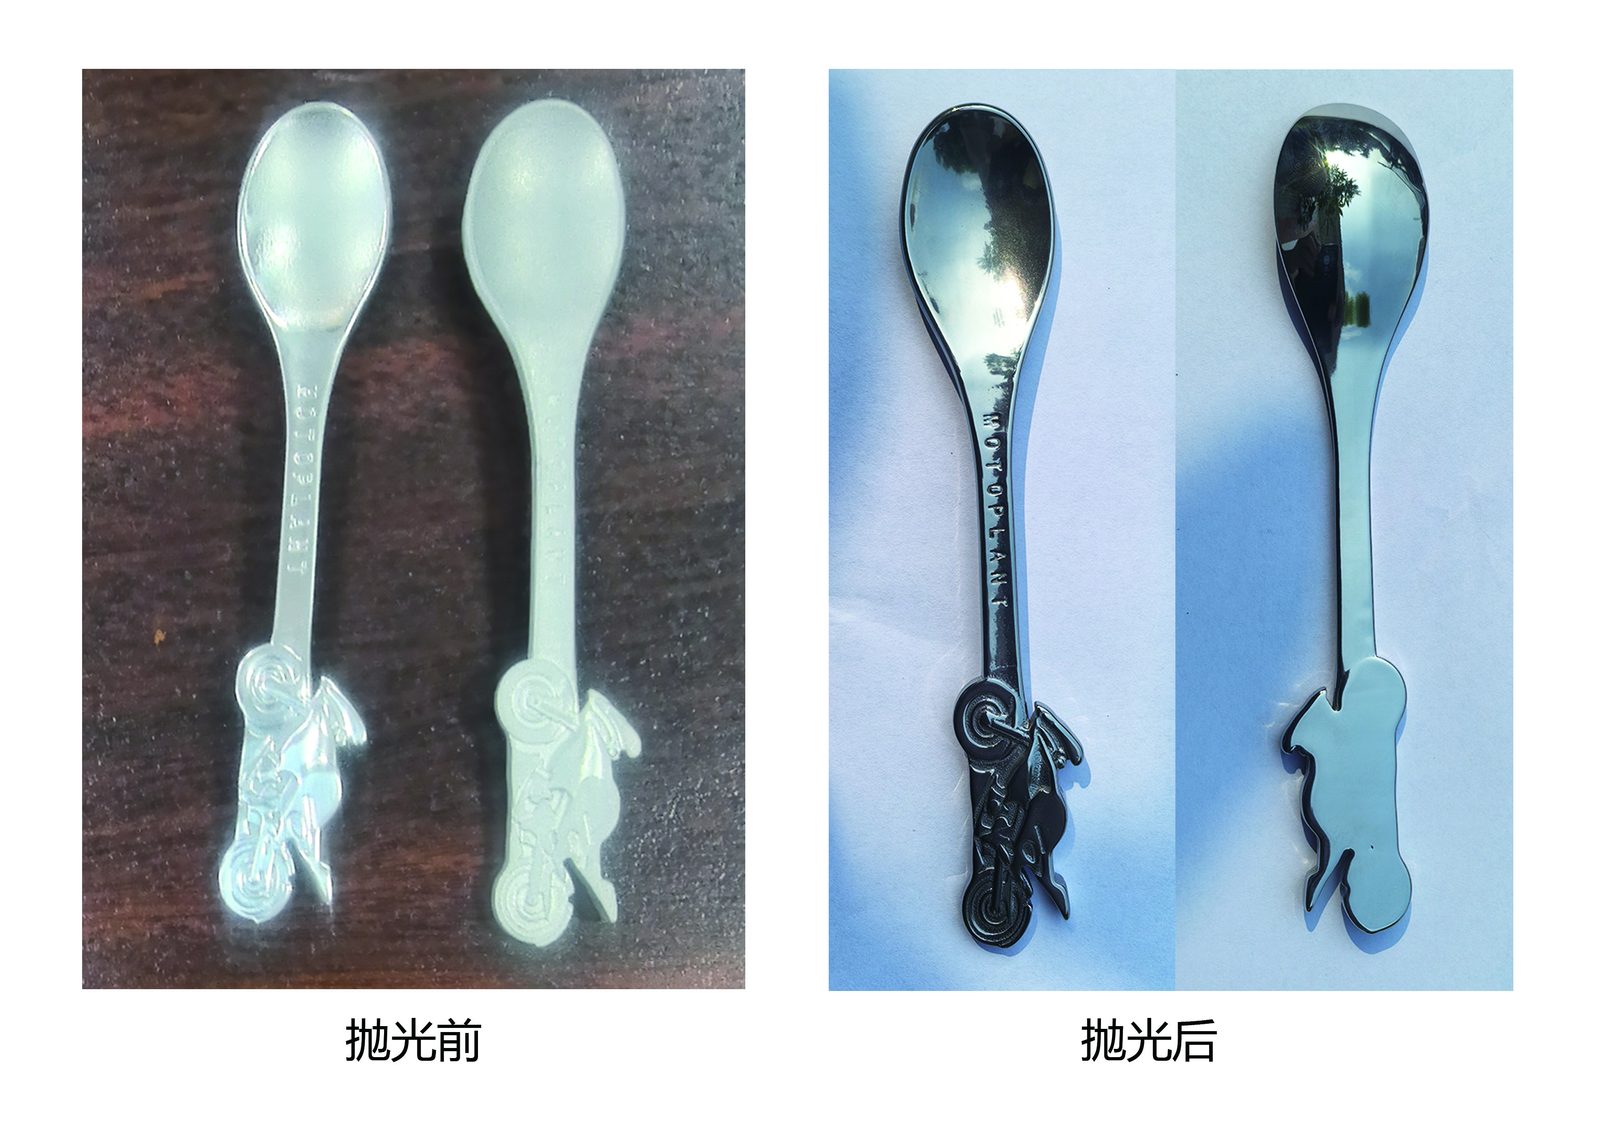
Quatre échantillons de quincaillerie en acier inoxydable montrant des rayures de manutention, une rouille de surface en taches de thé, une teinte de revenu de soudure arc-en-ciel et un voile terne de composition séchée
Rayures de manutention et frottements entre bacs
Les supports, cuillères et douilles tournées en inox, déversés en vrac dans des bacs métalliques, se frottent les uns contre les autres pendant le transport. Ces micro-rayures diffusent la lumière, donnant à un lot autrefois brillant un aspect trouble et usé. Les rayures de manutention superficielles réagissent bien à une brève abrasion avec des médias plastiques suivie d'un brunissage à l'alumine haute ou à l'acier pour refaire briller tout le lot.
Rouille de surface, taches de thé et fer incrusté
L'acier inoxydable résiste à la corrosion uniquement lorsque sa surface riche en chrome reste propre et exempte de fer étranger. Les pièces usinées avec des outils en acier au carbone usés ou stockées près d'étincelles de meulage captent des particules de fer errantes qui se transforment en taches de thé orangées. Avant que tout média de brillantage ne touche la pièce, `compound-MC8` l'élimination de la rouille retire l'oxyde de fer de surface afin que la corrosion ne revienne pas.
Teinte thermique de soudure ou de polissage à sec
Le soudage par points, le pointage laser et le polissage trop agressif à la roue sèche laissent des bandes d'oxyde jaunes, bleues ou couleur paille sur les surfaces inoxydables. La teinte de revenu est une fine couche d'oxyde chimique plutôt qu'une rayure, de sorte que la pâte de brillantage seule glisse dessus sans effet. L'élimination mécanique de la teinte de revenu nécessite des médias abrasifs (`compound-LC10` ou `compound-JTJ20`) plutôt qu'un léger brunissage.
Film de composition séchée et taches minérales d'eau dure
De nombreux lots d'inox « ternes » ne sont pas rayés du tout — ils sont recouverts de résidus de savon séchés ou de taches de calcium d'eau dure dus à un mauvais rinçage. Un cycle de lavage propre et d'essorage centrifuge peut raviver le brillant d'origine sans enlever de métal. Consultez notre guide lavage et séchage séparés après finition pour une séparation de rinçage appropriée.
Traitement de masse par lots vs remise en état pièce par pièce
Ce n'est pas chaque travail demandant de repolir l'acier inoxydable qui appartient à une cuve vibrante ou à un tonneau rotatif. Séparez d'abord les lots de production démontables des installations fixes sur site.
| Scénario de repolissage | Meilleure approche en atelier | Les cuves par lots peuvent-elles le traiter ? | Règle de décision clé |
|---|---|---|---|
| Charnières, fixations, vannes et couverts rayés | Cuve vibrante, tonneau rotatif ou polisseuse magnétique | Oui — idéal pour la restauration par lots | Séparer les pièces par alliage et par profondeur de rayure initiale |
| Rainures CNC profondes ou cordons de soudure épais | Réparation en amont à la bande/disque suivie du traitement de masse | Partiel — la cuve lisse après nivellement des marques profondes | Le traitement de masse ne peut pas effacer les rainures profondes sans arrondir les angles |
| Mains courantes, éviers ou panneaux de cuisine installés | Pads portatifs sur site ou roues de polissage fixes | Non — ne peuvent pas entrer dans une cuve de tonnelage fermée | Conserver les panneaux architecturaux fixes sur outils manuels/portatifs |
| Pièces nécessitant placage, passivation ou vernis transparent | Fournisseur chimique ou de placage dédié après polissage | Non — nous ne fournissons pas de placage, passivation ou laques | Le traitement de masse ne délivre qu'une finition métallique mécanique brute |
[DESIGN : Organigramme de décision séparant la quincaillerie inox démontable par lots adaptée aux cuves vibrantes/tonneaux des panneaux architecturaux fixes nécessitant un travail sur site]
Lots de quincaillerie démontable que les cuves restaurent proprement
Les composants inoxydables petits et moyens — tels que charnières, corps de vannes, couverts, ressorts hélicoïdaux, contacts électriques et supports estampés — s'insèrent facilement dans les cuves vibrantes, les tonneaux rotatifs ou les unités centrifuges. Parce que le média entoure chaque face simultanément, les cuves par lots restaurent des finitions mates, satinées ou brunies brillantes uniformes sur des centaines de pièces par charge. Le traitement par lots transforme des heures de reprise manuelle en un seul cycle minuté.
Rainures profondes nécessitant un nivellement mécanique en amont
Si une pièce en inox est tombée sur du béton ou présente une profonde marque de broutement de tour, le passage direct dans un média de brillantage fin ne fera que polir le fond de la rainure. Nivelez d'abord les rainures profondes localisées par meulage en amont, comme détaillé dans les marques de meulage et de ponçage. Le traitement de surface par tonneau affine les surfaces uniformes ; il ne remplace pas l'élimination des dommages mécaniques profonds.
Pourquoi l'inox architectural fixe ne peut pas utiliser de chambres de tonnelage
Les entrepreneurs recherchent souvent repolir l'acier inoxydable en quête de pads manuels pour raviver des portes d'ascenseur installées, des comptoirs de restaurant ou des garde-corps marins. Les équipements de tonnelage nécessitent des pièces libres à l'intérieur d'une chambre en mouvement, les structures fixes restent donc hors de notre périmètre. Nous ne fabriquons pas de meuleuses portatives, de ponceuses à bande, de roues de polissage en tissu ni de kits de rénovation sur site.
Périmètre honnête : pas de façonnage à forfait ni de services de revêtement
Certains acheteurs souhaitent expédier un stock d'inox terne à un fabricant d'équipements pour une restauration ponctuelle payante, ou demandent ensuite une couche de laque transparente pour fixer le brillant. Nous n'exploitons pas d'atelier de façonnage à forfait et nous ne proposons pas de scellement par vernis transparent, d'application de laque, de passivation ni de services de rénovation—nous fabriquons les machines que les usines et les ateliers de façonnage utilisent en interne.
Choisir la bonne machine pour repolir l'acier inoxydable
Le choix de la bonne chambre dans notre gamme de machines dépend de si vos pièces nécessitent un décapage agressif de l'oxyde, un brillantage cosmétique doux ou un nettoyage des alésages internes.

Gamme de machines Jings Polish utilisées pour la restauration de l'inox : cuve vibrante circulaire avec séparateur, tonneau double-barillet et polisseuse de précision magnétique
Cuves vibrantes pour l'élimination générale des rayures et le rebrillantage
Une machine de finition vibrante (série `ZL`) est la cheville ouvrière la plus polyvalente pour repolir l'acier inoxydable en lots. Les cuves à ciel ouvert permettent aux opérateurs d'inspecter la récupération de surface en cours de cycle sans arrêter toute la ligne, tandis que les tamis de séparation intégrés déchargent proprement le matériel restauré. Consultez notre guide de finition vibrante pour comprendre comment le mouvement de la cuve mélange uniformément les rayures légères.
Tonneaux rotatifs pour une restauration silencieuse et de précision
Lorsque des plaques estampées minces ou des raccords de précision respectent déjà des tolérances dimensionnelles serrées et ne nécessitent qu'un rebrillantage doux, un tambour lent de notre gamme de machines de finition par tonneau évite les vibrations agressives. Les médias en cascade glissent doucement sur les surfaces, restaurant le lustre tout en maintenant des rayons de bord serrés. Les configurations à double barillet permettent également à un atelier d'effectuer un lissage humide dans un tambour et un brillantage à sec dans le suivant.
Unités centrifuges pour les petites pièces ternies
Les minuscules composants en inox—comme les maillons de montre, les connecteurs de chaîne, les boucles et les fixations miniatures—n'ont souvent pas assez de poids individuel pour couper rapidement dans une cuve standard. Les unités à disque centrifuge (`LLF120`) et les machines centrifuges à barillet multiplient la pression effective des médias, éliminant le ternissement et restaurant rapidement la brillance. Des cycles centrifuges courts et contrôlés ravivent les petits lots de pièces sans emmêlement.
Polisseuses magnétiques pour les filets ternis et les alésages borgnes
Lorsque les douilles de vannes en inox, les boîtiers d'interrupteurs ou les raccords filetés accumulent du calcaire ou une décoloration à l'intérieur des trous borgnes, les copeaux céramiques ne peuvent pas y accéder. Une polisseuse de précision magnétique (série `OBD-30` à `OBD-100` ou `OBD-HBPG`) fait tourner de fines aiguilles en inox à l'intérieur des alésages et des gorges internes. L'action des aiguilles magnétiques restaure la brillance interne tout en laissant les crêtes de filetage externes nettes.
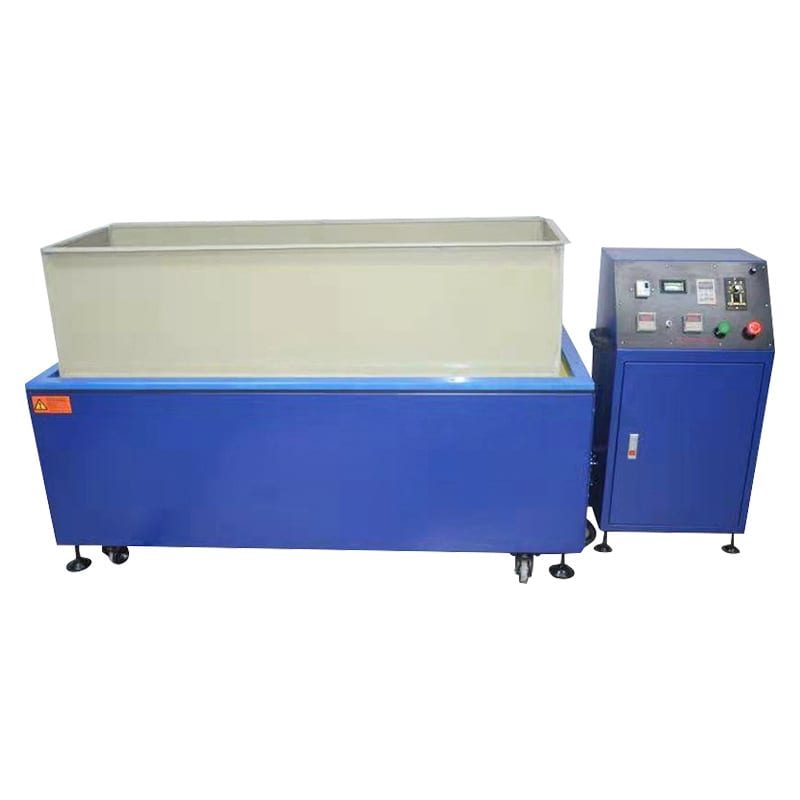
Gros plan d'une cuve de polissage de précision magnétique restaurant les filets internes et les perçages transversaux sur des douilles de vannes en inox
Médias et composés qui restaurent et ravivent l'inox
Le choix de la bonne charge de consommables est ce qui transforme un lot terne et oxydé en acier inoxydable propre et expédiable. Adaptez strictement la dureté des médias et la chimie liquide au défaut entrant.
Disposition en cinq étapes des consommables montrant des triangles de coupe en céramique, des cônes en plastique lié à la résine, des billes de brunissage en alumine haute, des médias secs en rafle de maïs et des composés liquides Jings Polish vérifiés
Médias de coupe pour l'oxydation sévère et les rayures profondes
Si les pièces présentent des marques d'usinage visibles, une teinte thermique ou de profondes rayures de manipulation, commencez par des triangles céramiques préformés ou des cylindres à coupe angulaire de notre gamme de médias de meulage. Les copeaux de coupe céramiques cisaillement la peau endommagée de la surface afin que toute la pièce parte d'une base mate uniforme et régulière. N'essayez jamais de faire briller par-dessus des rayures profondes—uniformisez d'abord la surface par coupe.
Médias plastiques pour un lissage doux de pré-polissage
Lorsque les pièces ne souffrent que de légères rayures de bac ou d'un voile de surface mineur, les copeaux céramiques lourds enlèvent plus de métal que nécessaire. Les cônes en plastique lié à la résine lissent doucement les marques peu profondes tout en protégeant les angles vifs et les gravures délicates. Les médias plastiques sont le pont le plus sûr entre les dommages bruts et le brillantage final de l'inox.
Médias en alumine haute, acier et rafle sèche pour rebrillanter
Une fois la surface uniforme, passez aux médias de brunissage non abrasifs—billes céramiques en alumine haute ou médias en acier trempé—pour comprimer les pics de surface en un lustre brillant. Pour l'inox décoratif de coutellerie ou de quincaillerie nécessitant un éclat sec et chaud, poursuivez avec des coques de noix ou de la rafle de maïs sèches de notre gamme de médias de finition à sec. Les médias de brunissage n'enlèvent jamais les bavures ; ils ne font que brillanter une surface correctement préparée.
Composés Jings Polish vérifiés pour la restauration de l'inox
L'eau seule tache l'acier inoxydable en gris et laisse les fines de fer se redéposer sur le métal. Associez nos codes chimiques vérifiés à chaque étape de la restauration :
- `compound-MC8` : Élimine la rouille de surface, les taches de thé et le calcaire d'oxyde léger.
- `compound-LC10` : Soutient l'ébavurage agressif et le nettoyage intensif des bords.
- `compound-JTJ20` : Offre une action de coupe grossière sur les surfaces en acier inoxydable.
- `compound-JTJ50` : Restaure un lustre brillant lors des cycles de brillantage de l'acier inoxydable.
- `compound-JTJ60` & `compound-JTS5` : Support de polissage fin pour quincaillerie mixte et inox en feuille mince.
- `compound-HM3` : Support de polissage final pour un éclat propre et uniforme.

Fûts de composés Jings Polish étiquetés (`MC8`, `LC10`, `JTJ20`, `JTJ50`) disposés à côté d'un lot d'essai de restauration d'inox
Procédure étape par étape pour restaurer un lot d'inox terni
Suivre une séquence rigoureuse garantit que vous restaurez le lot dès le premier passage au lieu de courir après les traces sur plusieurs relances.
| Étape | Défaut ciblé | Choix de média et de compound | Point de contrôle avant l'étape suivante |
|---|---|---|---|
| 1. Dégraissage et décapage de l'oxyde | Film d'huile, taches de thé, rouille légère | Média céramique ou plastique + `compound-MC8` | Aucune rouille orange ni rupture d'eau huileuse sur la surface |
| 2. Coupe uniforme | Rayures de manipulation, teinte de chaleur, marques d'outil | Triangles céramique ou cônes plastique + `compound-JTJ20` | Finition mate uniforme sans ombres de rayures profondes |
| 3. Brillantage lumineux | Surface mate terne nécessitant du lustre | Céramique à haute teneur en alumine ou média acier + `compound-JTJ50` | Brillance uniforme sur les plats et les recoins |
| 4. Rinçage propre et séchage par essorage | Compound résiduel et eau minérale | Rinçage à l'eau propre + sécheur centrifuge à chaleur (`35`/`70` série) | Pièces complètement sèches et sans taches sous lumière oblique |
[DESIGN: Panneau de progression en quatre étapes montrant une charnière inox rayée passant de l'état brut terni au décapage de l'oxyde, à la coupe mate uniforme et à la finition brillante séchée par essorage]
Inspection des lots entrants et tri par profondeur de dommage
Mélanger des pièces légèrement rayées avec des pièces fortement corrodées dans la même cuve gaspille la durée de vie du média et sur-arrondit les bonnes pièces en attendant que les pires se nettoient. Trier les lots entrants par gravité du défaut avant le chargement. Un état entrant constant produit une brillance sortante constante.
Décapage de l'huile, de la saleté d'atelier et de la rouille de surface en premier
L'huile d'atelier, la graisse antirouille et les fluides de coupe enrobent immédiatement le média de tonnelage, transformant les grains abrasifs en pierres glissantes et inutiles. Laver les pièces huileuses et utiliser `compound-MC8` si des taches de thé orange sont présentes. Un métal propre et un média propre sont non négociables avant toute étape de polissage.
Nivellement des rayures avant de passer au média de brillantage
Exécuter l'étape de coupe jusqu'à ce que chaque rayure de manipulation et chaque ombre de teinte de chaleur disparaissent dans une finition mate uniforme. Passer trop tôt aux billes d'acier ou au `compound-JTJ50` ne fait que rendre les rayures plus brillantes et plus visibles. Consultez le polissage de l'acier inoxydable pour comprendre pourquoi la brillance ne masque jamais une mauvaise préparation.
Rinçage rapide et séchage par essorage pour fixer le rebrillantage
Sortir de l'inox brillant d'une cuve vibrante et le laisser sécher à l'air libre laisse des anneaux minéraux troubles en quelques minutes. Rincer rapidement les lots à l'eau propre et les sécher dans un sécheur centrifuge à chaleur (`35`, `35A`, `70` ou modèles `70A`). Un séchage par essorage rapide préserve le rebrillantage net que votre machine vient de créer.

Sécheur centrifuge à chaleur déchargeant des équerres inox brillantes et sans taches juste après rinçage à l'eau propre
Prévention du ternissement et des re-rayures après restauration
Restaurer un lot n'a que peu d'intérêt si les pièces se ternissent à nouveau avant d'atteindre le client. Protégez la surface nouvellement finie dès la sortie de la machine.

Pièces inox propres sortant d'un sécheur centrifuge à chaleur vers des bacs alvéolés doublés pour éviter les rayures de transport
Élimination de la contamination croisée par le fer dans les cuves partagées
Ne jamais repolir de l'acier inoxydable dans une cuve vibrante ou une charge de média ayant récemment traité des équerres en acier au carbone. La poussière microscopique d'acier au carbone s'incruste dans les surfaces inox et déclenche de nouvelles taches de rouille quelques jours plus tard. Dédier des charges de média séparées et nettoyer soigneusement les cuves pour le travail de l'inox—une règle fondamentale en finition en atelier de sous-traitance.
Arrêt des collisions pièce contre pièce lors du déchargement
L'acier inoxydable fraîchement ravivé révèle chaque micro-rayure si les pièces tombent d'une goulotte de déchargement en hauteur sur des paniers en acier dur. Garnissez les bacs de réception de polyuréthane souple ou de caoutchouc, réduisez les hauteurs de chute et évitez de déverser des lots lourds sur des bacs durs comme du béton. Une manutention douce au déchargement protège des heures de polissage en cuve.
Maintenir les médias organiques secs propres et exempts d'humidité
Si votre étape finale de ravivage utilise des coques de noix ou des rafles de maïs sèches dans un tonneau rotatif, ne chargez jamais de pièces humides directement après un rinçage à l'eau. L'humidité agglomère les granulés secs en une pâte collante qui tache l'acier brillant. Vérifiez que les pièces sont parfaitement sèches avant d'entrer dans tout tonneau de polissage organique à sec.
Comprendre pourquoi l'inox nu nécessite un stockage propre
Comme nous ne proposons ni vernis de finition, ni placage, ni passivation chimique, vos pièces en inox restaurées quittent la machine à l'état de métal mécanique nu et propre. Stockez les lots finis dans des bacs secs, couverts et compartimentés, à l'abri de la poussière de meulage d'acier au carbone et des vapeurs acides d'atelier. Un stockage propre et sec maintient l'inox restauré brillant jusqu'à l'assemblage final.
Erreurs courantes lors de la tentative de ravivage de l'acier inoxydable
Évitez ces quatre pièges d'atelier lors de la mise en place d'une ligne pour repolir l'inventaire en acier inoxydable.
[DESIGN : Grille de dépannage montrant quatre échantillons de restauration d'inox ratés : rayures profondes brillantes dues à l'absence d'ébarbage, taches d'eau minérale, fleurs de rouille contaminées par le fer et angles arrondis par sur-tribofinition]
Utiliser un composé de brillantage pour masquer les rayures profondes
Les acheteurs demandent souvent un liquide magique qui refera briller un métal profondément rayé en une seule passe rapide. Les composés de brillantage comme `compound-JTJ50` et `compound-HM3` ne brunissent que la couche microscopique supérieure—ils ne peuvent ni combler ni effacer les rainures profondes. Éliminez toujours d'abord les rayures mécaniques avant de tenter le brillantage.
Utiliser des médias usés ou sous-dimensionnés qui se coincent dans les trous
Les vieilles charges céramiques pleines de fragments brisés se bloquent dans les trous de vis, les fentes et les orifices de soupapes pendant les cycles de restauration. Tamisez régulièrement votre charge de médias et vérifiez la taille des éclats usés par rapport à la plus petite ouverture de votre pièce. Remplacer les médias usés selon le calendrier prévient un déblocage manuel coûteux.
Sur-tribofinir des pièces de précision pour obtenir un éclat miroir
Laisser des pièces en inox usinées de précision trop longtemps dans des médias céramiques agressifs arrondit les arêtes critiques et réduit les dimensions extérieures en cherchant à effacer une seule rayure tenace. Inspectez régulièrement les lots d'essai et fixez des minuteries de cycle fixes une fois la finition cible établie. Protégez d'abord les tolérances dimensionnelles, puis optimisez la brillance.
S'attendre à ce que la finition en masse égale des tôles planes polies à la main
Sur les grandes plaques architecturales à surface miroir, les médias de tribofinition produisent un lustre uniforme et non directionnel plutôt qu'un reflet optique sans distorsion. Connaissez l'exigence du plan de votre client avant de chiffrer—voir les noms des machines de finition et les finitions aluminium pour comparer les finitions non directionnelles et directionnelles.
Comment Xiamen Jin Tai Jin construit ses équipements de restauration de l'inox
Chez Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (marque : Jings Polish), notre atelier a démarré en 1992 et notre société a été officiellement créée en 2002, livrant plus de 200,000+ ensembles de solutions de meulage et de polissage à des clients dans le monde entier. À travers notre catalogue, nous fabriquons 21 plateformes de machines soutenues par 24 droits de propriété intellectuelle chinois accordés—dont 1 brevet d'invention, 17 brevets de modèle d'utilité et 6 brevets de dessin—sous la certification ISO 9001 `00726Q01571R001` (valable de 2026-06-03 à 2029-06-02) et les certifications CE `M.2023.206.C88121` (modèles verticaux, 8) et `M.2023.206.C88120` (modèles horizontaux, 13), valables jusqu'au 2028-07-24.

Atelier de fabrication Jings Polish montrant des cuves vibrantes, des polisseuses magnétiques et des essoreuses centrifuges thermiques conçues pour les lignes de finition de l'acier inoxydable
Équipements, médias et composés que nous fournissons
Nous fabriquons des cuves et auges vibrantes (séries `ZL` et `L`), des tonneaux rotatifs, des unités à disque et à tonneau centrifuges (`LLF120`, série `LX`), des machines de finition à entraînement, des polisseuses magnétiques de précision (séries `OBD` et `HBPG`), des essoreuses centrifuges thermiques (`35`, `35A`, `70`, `70A`) et des laveurs de médias. Nous fabriquons également des médias en céramique, plastique, haute alumine, acier, coques de noix et rafles de maïs, ainsi que nos composés vérifiés `HM3`, `JTJ20`, `JTJ25`, `JTJ50`, `JTJ60`, `JTS5`, `LC10` et `MC8`.
Limites claires sur ce que nous ne proposons pas
Conformément à notre politique de choix d'un fournisseur de finition en masse, nous énonçons nos limites d'emblée. Nous n'exploitons pas d'atelier de sous-traitance et n'acceptons pas de pièces pour une restauration payante ; nous ne proposons ni scellement par vernis de finition, ni revêtement laqué, ni placage, ni passivation, ni électropolissage, ni services de nettoyage sur site ; nous ne vendons ni polisseuses portatives, ni meuleuses d'angle, ni roues de polissage en tissu, ni pains de cire solide pour roues ; et nous ne fournissons ni abrasifs de sablage ni formules chimiques personnalisées.
Délais de livraison des équipements standard et sur mesure
Les machines standard de finition et de séchage de l'inox ont un délai de production de 25 à 35 jours. Les auges sur mesure, les tonneaux compartimentés et les lignes intégrées multi-étapes nécessitent 45 à 60 jours.
Demander une évaluation initiale à partir de photos de pièces
Nous ne promettons ni essais gratuits d'échantillons envoyés par courrier ni garantie de temps de cycle sans vérifier vos pièces réelles. Envoyez des photos nettes montrant vos rayures sur inox, l'oxydation, la géométrie des pièces et la finition cible via notre page solution de polissage sur mesure—nos ingénieurs peuvent évaluer vos photos et plans pour recommander l'équipement et le flux de médias adaptés, ou conseiller les ateliers multi-métaux en complément de la finition des alliages de cuivre.
Questions fréquentes
Un tonneau vibrant peut-il repolir des pièces en inox rayées ?
Oui, pour les éraflures de manipulation légères à moyennes sur des lots de quincaillerie amovible. Les médias céramiques ou plastiques à liant résineux nivellent la surface rayée en une finition mate uniforme, et une seconde étape avec des médias haute alumine ou acier restaure un lustre brillant. Les rainures mécaniques profondes nécessitent toujours un meulage en amont.
Comment éliminer la rouille de surface et les taches de thé avant de raviver l'inox ?
Utilisez un cycle de dérouillage humide avec `compound-MC8` et des médias céramiques ou plastiques propres pour éliminer l'oxyde de fer orange sans piquer le métal. Rincez soigneusement ensuite afin que les fines de fer détachées soient évacuées avant de passer aux médias de brillantage.
Pouvez-vous restaurer une finition miroir sur de grandes tôles d'inox dans un tonneau ?
Non. Les cuves de tribofinition sont conçues pour des lots en vrac de pièces petites à moyennes et produisent un lustre uniforme et non directionnel. Les grandes tôles architecturales plates ou les panneaux de cuisine fixes doivent être polis avec des équipements dédiés de polissage de tôles ou des roues portatives, que nous ne fabriquons pas.
Pourquoi mes pièces en inox semblaient-elles ternes juste après le déchargement de la polisseuse ?
La ternissure après polissage humide est généralement un film de composé séché ou des taches minérales d'eau dure plutôt qu'un polissage incomplet. Rincez immédiatement les pièces à l'eau propre et séchez-les dans une essoreuse centrifuge thermique (série `35` ou `70`) pour conserver un éclat net.
La finition en masse éliminera-t-elle la teinte arc-en-ciel de chaleur de soudure sur les raccords inox ?
Une légère décoloration de soudure peut être éliminée à l'aide de médias céramiques denses associés à `compound-LC10` ou `compound-JTJ20`, car ces médias coupent une couche superficielle fraîche. Les cordons de soudure épais et le calamine épaisse doivent toujours être dressés mécaniquement en amont.
Quelles photos dois-je envoyer pour un devis d'équipement de restauration de l'acier inoxydable ?
Envoyez des photos en gros plan claires et bien éclairées montrant les rayures actuelles, la coloration thermique ou l'oxydation, les dimensions globales de la pièce, la nuance d'inox et la quantité de lot quotidienne. Nos ingénieurs peuvent fournir une recommandation initiale de procédé et de machine à partir des photos et des plans.
[DESIGN : Guide annoté de demande d'acheteur montrant les angles d'éclairage en gros plan pour les pièces en acier inoxydable rayées et colorées thermiquement]
 +86-592-2381506


 Réseau IPv6 pris en charge
