


`Fini de surface RMS` (`Rq`) : maîtriser la sensibilité aux pics et l'uniformité miroir en tribofinition vibratoire
Les ingénieurs aéronautiques, hydrauliques et optiques qui examinent les exigences sur plan pour le `fini de surface RMS Rq` (rugosité `moyenne quadratique`) se demandent souvent pourquoi une pièce tonnelée affichant une lecture `Ra` acceptable échoue tout de même au contrôle `Rq`. Contrairement au `Ra`, qui fait la moyenne linéaire de tous les écarts de profil, le `Rq` élève au carré chaque hauteur de pic et chaque profondeur de vallée avant de calculer la moyenne — rendant le `fini de surface RMS Rq` nettement plus sensible aux rayures profondes parasites, aux vallées de broutage CNC non nivelées et aux micro-pics acérés ! Comprendre comment la céramique `haute fréquence` ou les cônes en plastique résine d'étape 1 (`compound-LC10`) effacent les vallées profondes et comment les billes inox `304` (`JTJ20`/`JTJ60`) ou les billes `haute alumine` (`HM3`) d'étape 2 écrasent les pics restants permet aux ateliers d'atteindre de manière constante des spécifications `Rq` serrées.
Pourquoi le `fini de surface RMS` (`Rq`) réagit fortement aux pics et aux rayures
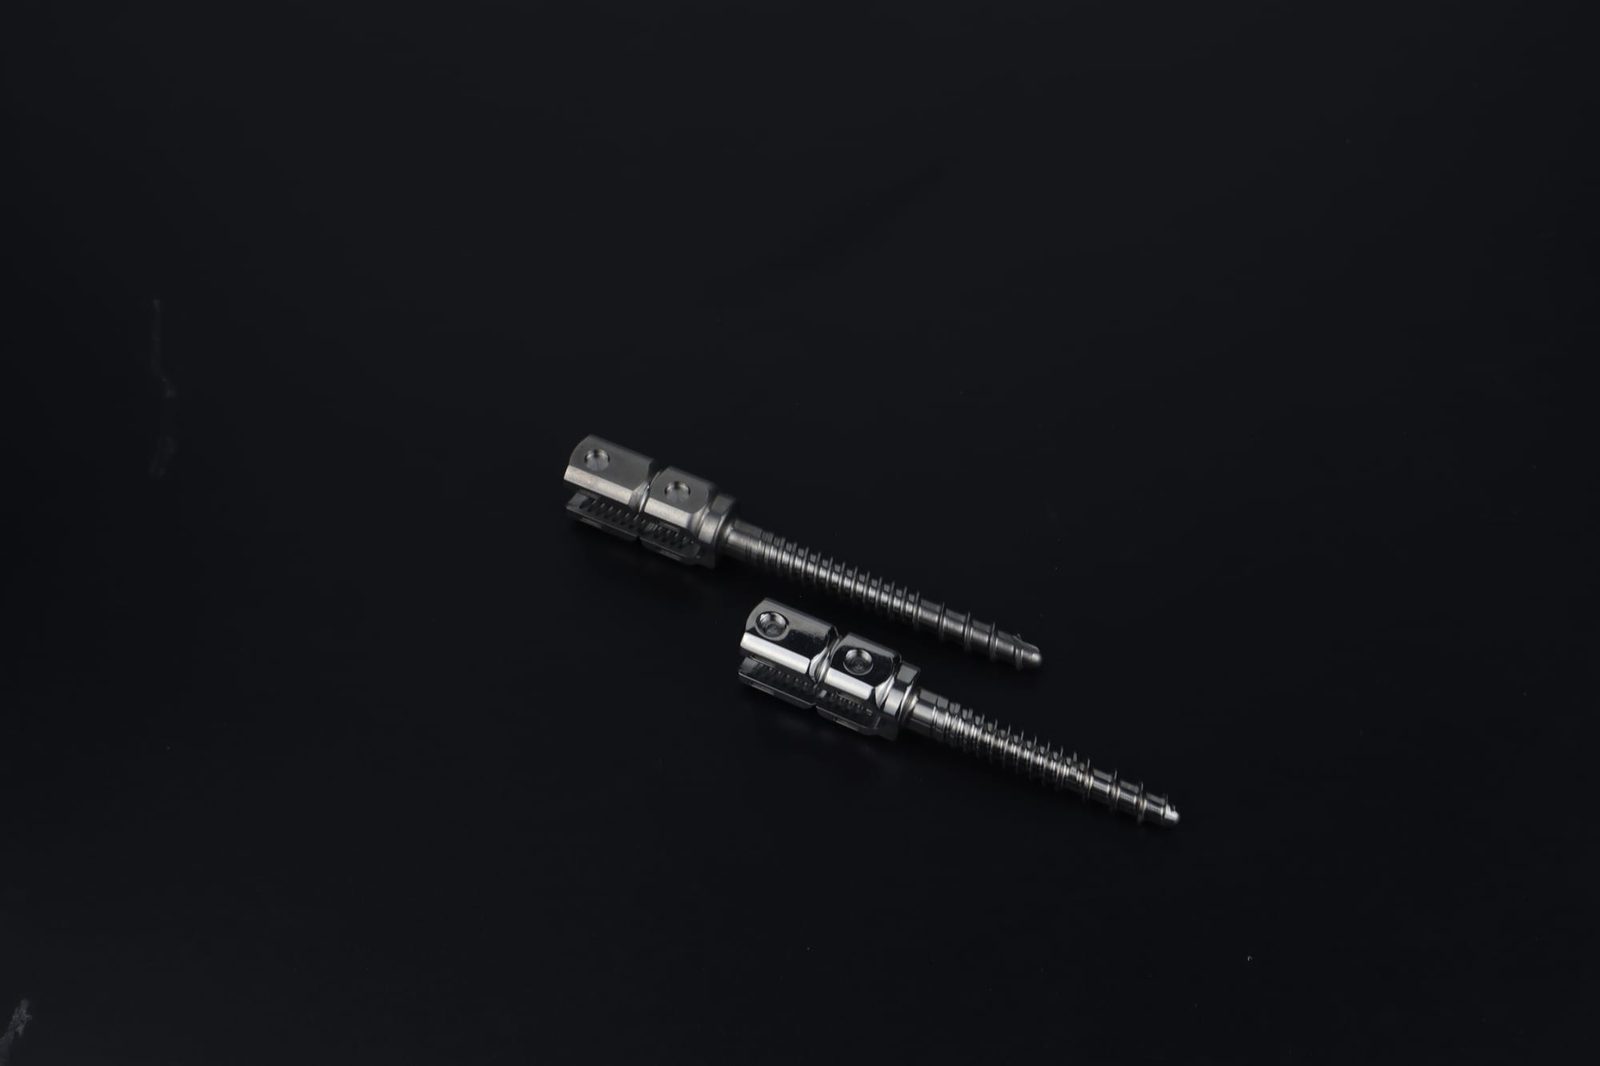
Sensibilité mathématique de `Rq` vs `Ra` aux vallées `Rz` parasites
Sur une surface sinusoïdale parfaitement uniforme, `Rq` se situe légèrement au-dessus de `Ra` dans une proportion prévisible. Toutefois, dans les vrais ateliers d'usinage CNC et de tribofinition, les surfaces suivent rarement des sinusoïdes pures : une seule rayure céramique d'étape 1 parasite ou un sillon de broutage de fraisage non nivelé est élevé au carré dans le calcul du `Rq`, propulsant fortement le `fini de surface RMS Rq` vers le haut alors même que le `Ra` bouge à peine !
Pourquoi la réflectivité optique et les fuites d'étanchéité sont mieux corrélées avec `Rq`
Les optiques laser, sièges de vannes hydrauliques haute pression et garnitures inox polies miroir dépendent fortement de l'élimination des piqûres profondes isolées et des pics acérés — précisément les défauts que `Rq` met en évidence ! Obtenir un faible `Rq` procure une réflexion lumineuse optique plus nette sans voile diffusant et une étanchéité par joint torique plus serrée sans chemins de micro-fuites.
Comment le nivellement abrasif d'étape 1 élimine les profondes vallées de broutage
Le brunissage aux billes sans grain d'étape 2 ne peut pas meuler les profondes vallées de broutage CNC ! Si le nivellement d'étape 1 en céramique `haute fréquence` (`LC10`) ou en cônes plastique résine (`LC10`) s'arrête trop tôt, les billes inox `304` polissent les crêtes supérieures jusqu'au brillant tout en laissant dessous des vallées profondes intactes — maintenant le `Rq` obstinément élevé. Achevez un nivellement mat isotrope uniforme en étape 1 avant de transférer les paniers vers l'étape 2. Consultez notre guide sur la rugosité de surface usinée et notre guide de mesure de la rugosité de surface.
Pourquoi un seul grain abrasif parasite d'étape 1 ruine la conformité `Rq` d'étape 2
Même un seul éclat céramique d'étape 1 fracturé entraîné dans une cuve à billes `304` ou `haute alumine` d'étape 2 grave des rayures capillaires aléatoires sur les portées miroir — faisant échouer immédiatement le contrôle `Rq` ! Imposez un rinçage propre par pulvérisation d'eau adoucie sur le tamis séparateur vibratoire d'étape 1 et dédiez des bacs d'étape 2 strictement codés par couleur.
| Indicateur de rugosité | Sensibilité aux rayures isolées | Levier principal de maîtrise en tribofinition | Mode de défaillance courant en atelier |
|---|---|---|---|
| `Ra` (moyenne arithmétique) | Faible (lisse les vallées rares) | Coupe étape 1 + brunissage étape 2 | Conforme alors qu'un broutage profond ruine le `Rq` |
| `Rq` (`RMS` moyenne quadratique) | Élevée (élève pics et vallées au carré) | Nivellement étape 1 complet + étape 2 sans grain | Grain de coupe étape 1 parasite ou piqûres céramiques |
| `Rz` (hauteur pic à vallée) | Extrême (suit le pire défaut unique) | Dimensionnement `anti-coincement` + `ratio média/pièces` généreux | Chocs de collision pièce sur pièce en cuve `ZL` |
| Brillant optique / contraste | Élevée (diffuse sur micro-voile) | Eau adoucie + `JTJ20`/`HM3` + séchage `35A` | Tartre savonneux d'eau dure ou bac fermé sale |
| Orientation isotrope multi-axes | Détecte les traces directionnelles d'outil | Fondu complet céramique / plastique étape 1 | Temps de séjour insuffisant en étape 1 |
Maîtriser `Rq` entre le nivellement d'étape 1 et le brunissage d'étape 2
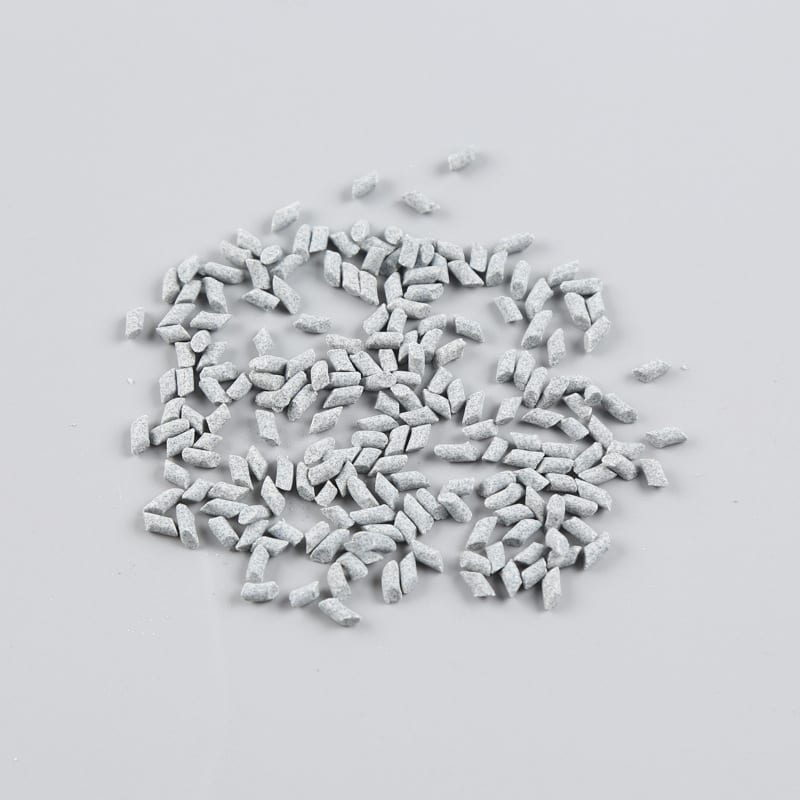
Céramique `haute fréquence` vs cônes en plastique résine pour alliages tendres
Les lourdes pierres céramiques vitrifiées `haute fréquence` coupent proprement l'acier inoxydable `304`/`316` dur, l'acier au carbone et le titane — abaissant uniformément les traces d'outil à `Rq` élevé. En revanche, utiliser de lourdes pierres céramiques sur de l'aluminium `6061` tendre, du laiton, du cuivre ou du `Zamak` martèle des cratères en peau d'orange qui font grimper le `Rq` ! Nivelez toujours les alliages non ferreux tendres à l'aide de cônes légers en plastique synthétique lié à la résine (`compound-LC10`). Consultez notre guide des médias céramiques de tonnelage et notre guide des médias de tonnelage en plastique synthétique.
Écraser à plat les micro-pics résiduels avec les billes `304` et la `haute alumine`
Une fois que le nivellement d'étape 1 a supprimé les stries directionnelles CNC, les billes inox `304` sans grain d'étape 2 (`JTJ20`/`JTJ25`/`JTJ60`) sur inox/acier — ou les billes `haute alumine` sans fer (`HM3`/`JTJ50`) sur aluminium, laiton et titane — écrasent à froid plastiquement à plat les micro-pics mats restants, comprimant nettement le `Rq` sans enlever de métal dans la masse. Voir notre guide de brunissage des métaux.
Protéger les surfaces contre les chocs de collision pièce sur pièce (`ratio média/pièces`)
Un seul impact en croissant causé par deux vannes lourdes s'entrechoquant dans une cuve `ZL` sous-remplie détruit instantanément la conformité `Rq` et `Rz` ! Maintenez de généreux coussins de ratio média/pièces en cuve, abaissez les angles d'avance des balourds du moteur vibratoire et isolez les arbres lourds ou allongés dans des cuves linéaires compartimentées `ZXL`/`L1300`–`L1800`.
`Tamisage des médias` hebdomadaire et dimensionnement `anti-coincement` contre les rayures d'alésage
Tamisez chaque semaine les éclats céramiques et plastiques usés selon notre procédure de tamisage et de réapprovisionnement des médias et sélectionnez les formes de médias via notre guide de dimensionnement des médias anti-coincement afin que des fragments coincés ne rayent jamais les parois de référence de précision.
Chimie, flux à passage unique et préparation propre pour métrologie

`Passage unique` vs crasse de bac fermé sale
Les bacs de recirculation en circuit fermé réinjectent des boues fines de céramique et des résidus huileux sur les pièces — glaçant les médias d'étape 1 (`laissant des pics Rq élevés`) et recouvrant les surfaces miroir d'étape 2 d'une crasse grise terne. Exploitez un système continu en tribofinition à passage unique dosé proprement par dosage péristaltique d'additif vers un bac de décantation multi-chicanes.
Eau adoucie et zéro antimousse siliconé pour des lectures `Rq` fidèles
Une eau de ville dure précipite des points de tartre calcique savonneux sur les faces planes miroir, faussant les tracés `Rq` au palpeur et provoquant des défauts de revêtement en aval, tandis qu'une mousse épaisse en cuve amortit le cisaillement des médias et laisse des pics non nivelés ! Alimentez en eau adoucie, brossez chaque jour les grilles de vidange inférieures pour les garder dégagées et bannissez totalement les antimousses siliconés. Consultez notre guide sur la dureté de l'eau en tribofinition et notre guide pour éviter la mousse en cuve vibrante.
Élimination du liquide de coupe en amont (`dégraissage avant tribofinition vibratoire`)
Les liquides de coupe CNC lourds et huiles de taraudage glacent rapidement les pores de la céramique et du plastique, bloquant la réduction du `Rq` en milieu de poste. Éliminez les huiles en amont selon notre guide de dégraissage avant tribofinition vibratoire.
Séchage chauffé immédiat `35A`/`70A` et essuyage-lustrage au `rafle de maïs` chaud et sec
Rincez les pièces sortantes sous une rampe de pulvérisation d'eau adoucie/osmosée propre au-dessus du tamis séparateur vibratoire, essorez immédiatement dans une essoreuse centrifuge chauffée `35`, `35A`, `70` ou `70A`, puis enchaînez avec un lustrage au `rafle de maïs` chaud et sec (`jamais` humide) avant d'exécuter les contrôles `Rq` au rugosimètre. Consultez notre guide d'essoreuse centrifuge et notre guide des grades de média de séchage rafle de maïs.
Convertir les spécifications de plan et dépanner le `Rq` multi-équipes

Éviter les multiplicateurs aveugles de conversion `Ra` vers `Rq` sur surfaces non uniformes
Les ingénieurs supposent parfois que `Rq` équivaut toujours à une simple fraction fixe au-dessus de `Ra` — pourtant, sur une pièce CNC partiellement tonnelée présentant des vallées de broutage résiduelles, `Rq` grimpe bien plus haut que ne le prédit n'importe quel tableau de conversion théorique ! Mesurez toujours `Rq` directement sur des pièces échantillons validées plutôt que de l'estimer à partir du seul `Ra`. Consultez notre guide de tableau de conversion d'état de surface et notre guide de tableau d'état de surface Ra.
Tracer des parcours au palpeur multi-angles sur les pièces d'étape 1 et d'étape 2
Tracez les rugosimètres à palpeur perpendiculairement à l'orientation CNC d'origine après la coupe d'étape 1 et selon deux axes perpendiculaires après le brunissage aux billes d'étape 2 afin de confirmer la conformité isotrope du `Rq` sur toute la face d'étanchéité ou optique.
Isoler les îlots acier au carbone `MC8` des lignes `Rq` inox et non ferreuses
Maintenez les îlots de décalaminage d'acier au carbone à l'additif acide `compound-MC8` strictement isolés des lignes inox `304`/`316` et non ferreuses aluminium/laiton afin que des piqûres de rouille dues au fer parasite ou une attaque acide ne fassent jamais grimper les valeurs `Rq`.
Contrôler chaque semaine les rampes de déchargement en polyuréthane de cuve
Les nervures polyuréthane usées de la cuve piègent des éclats parasites de grain céramique d'étape 1 et rayent les pièces tendres lors de la séparation automatisée — inspectez régulièrement les revêtements via notre guide de remplacement des revêtements polyuréthane de cuve.
Dépannage des lectures `Rq` élevées sur les lots de production

Corriger un `Rq` élevé avec `Ra` conforme, les rayures aléatoires et l'aluminium martelé
Reliez chaque défaut `Rq` directement à sa cause racine en atelier : un `Rq` élevé accompagné d'un `Ra` conforme pointe vers des vallées de broutage CNC non nivelées en étape 1 ou des rayures de grains parasites ; de brusques pics de `Rq` d'un lot à l'autre indiquent un transfert de grains de coupe d'étape 1 ou des collisions dues à un faible `ratio média/pièces` ; et un `Rq` élevé sur aluminium `6061` indique de lourdes pierres céramiques martelant le métal tendre.
| Mode de défaillance QA `Rq` | Cause racine probable du procédé | Correction immédiate | Standard préventif |
|---|---|---|---|
| `Rq` élevé alors que `Ra` est conforme | Vallées de broutage CNC résiduelles ou grain parasite | Relancer la coupe fine étape 1 ; inspecter les bacs | Vérifier `Rq` et `Rz` étape 1 avant étape 2 |
| Pics soudains de rayures `Rq` sur le lot | Grain de coupe étape 1 parasite dans le lit de billes étape 2 | Récurer cuve/tamis ; lavage billes `LC10` | Bacs dédiés étape 1/2 + rinçage pulvérisé sur tamis |
| Cratères `Rq` élevés sur aluminium `6061` | Pierres céramiques lourdes utilisées sur aluminium | Purger la céramique ; charger cônes plastique résine | Cônes plastique résine dédiés aluminium + `LC10` |
| Chocs isolés `Rq` en croissant | Faible `ratio média` ou collision circulaire | Augmenter `ratio média/pièces` ; charger `ZXL` | Bacs pré-dosés + séparateurs `ZXL` |
| Pics minéraux sur lectures après séchage | Eau de ville dure ou bac fermé sale | Rinçage adouci/osmosé + séchage `35A` + passage unique | Flux adouci à passage unique + essoreuse chauffée |
Régénérer les médias glacés et billes `304` noircies au `LC10`
Chaque fois qu'un entraînement de liquide de coupe ou un film d'eau dure glace les médias d'étape 1 ou noircit les billes `304` / billes `haute alumine` d'étape 2, déchargez toutes les pièces et exécutez un lavage de décrassage à vide à chaud avec de l'eau adoucie et du `compound-LC10` jusqu'à ce que l'effluent de vidange sorte clair.
Exploiter les unités centrifuges `LLB50` et `LLF120` pour les lots à `Rq` serré
Les petits tiroirs hydrauliques de précision, collerettes optiques et fixations médicales atteignent un faible `Rq` ultra-constant dans les machines centrifuges à disque `LLB50` et tonneaux centrifuges `LLF120` avec des charges de médias compactes dédiées par alliage.
Afficher des fiches de réglage `Rq` plastifiées et panneaux témoins visuels
Fixez des fiches de réglage plastifiées à côté de chaque machine détaillant les nuances de médias d'étape 1/2, les réglages de `dosage péristaltique d'additif`, le débit d'eau adoucie, les minuteries de cycle et les limites de libération `Rq` aux côtés d'échantillons maîtres visuels scellés.
Maîtriser le tamisage des médias, la chimie de l'eau et le séchage centrifuge avant les contrôles `Rq`
Parce que `Rq` élève au carré chaque écart de hauteur de surface par rapport à la ligne moyenne, même une contamination microscopique par des grains, des anneaux minéraux séchés ou des débris d'usinage parasites gonfle les lectures moyennes quadratiques plus vite que le `Ra`. Respectez des intervalles disciplinés de tamisage et réapprovisionnement des médias afin que les angles céramiques fracturés quittent le lit avant de se coincer dans des fentes de précision. Associez des médias propres à un rinçage adouci à passage unique et à un `dosage péristaltique d'additif` calibré (`LC10`, `MC8`, `JTJ50` ou `JTJ60`) afin que les salissures en suspension s'évacuent en continu par la vidange de la `machine de tribofinition vibratoire`. Immédiatement après déchargement, essorez les lots à sec dans une essoreuse centrifuge chauffée `35A` ou `70A` pour éliminer toute trace d'eau avant la vérification au palpeur ou optique.
Dépannage de la variance `Rq` et diagnostics de procédé en atelier
Lorsque le `Rq` dérive à la hausse sur des lots de production consécutifs alors même que les minuteries de cycle restent inchangées, les diagnostics de cause racine doivent dissocier la variation des ébauches entrantes, l'usure des médias et le réglage métrologique avant de modifier les paramètres machine.
Dissocier l'usure d'outillage CNC entrante de la dérive de tribofinition
Des plaquettes CNC usées, barres d'alésage qui broutent et fraises émoussées laissent des marques d'arrachement périodiques qui augmentent le `Rq` de façon disproportionnée par rapport au `Ra` car les creux profonds pèsent au carré. Mesurez un échantillon d'ébauches brutes entrantes non tonnelées dès que le `Rq` en sortie d'étape 1 saute de manière inattendue. Si les pièces brutes dépassent déjà la rugosité de référence, renouvelez l'outillage en amont ou prolongez la passe initiale en céramique coupe rapide et `LC10` avant de transférer les pièces vers le brunissage d'étape 2 en `média plastique` ou aux billes inox `304`.
Corriger les pics de `Rq` dus au glaçage céramique et à la mousse d'additif
Des cuves surdosées en additif ou une eau d'atelier dure glacent les surfaces des `médias céramiques` et recouvrent la masse d'une mousse épaisse, amortissant le cisaillement média-pièce et laissant des pics irréguliers. Vérifiez le glaçage des médias céramiques en inspectant les pores des médias à la recherche de dépôts métalliques, puis exécutez une purge acide `MC8` ou ajustez la cadence de pompe selon notre guide pour éviter la mousse en cuve vibrante. Restaurer une exposition abrasive nette stabilise la dispersion `Rq` sur les équipes multiples.
Prévenir les chocs pièce sur pièce et préserver les arêtes critiques
Les pièces lourdes en acier, laiton ou aluminium qui s'entrechoquent dans des cuves sous-remplies développent des cratères d'impact isolés qui passent les moyennes `Ra` mais échouent immédiatement aux limites `Rq`. Maintenez un ratio volumique média/pièces généreux dans les cuves `ZL` et `ZXL`, ou transférez les arbres de précision fragiles vers des cuves compartimentées et des lignes en tonneau rotatif de polissage. Équilibrer l'agressivité de coupe avec un amortissement adapté des médias protège les portées de roulements, lèvres d'étanchéité et épaulements filetés tout en maintenant une uniformité `Rq` serrée.
Nettoyage ultrasonore en amont et protection antirouille après tonnelage pour pièces à `Rq` serré
Maîtriser le `Rq` sur des tiroirs hydrauliques de précision, sièges de vannes et instruments chirurgicaux en inox dépend autant de la propreté à l'entrée et à la sortie que de l'action de tonnelage elle-même. Exécuter un lavage en nettoyeur ultrasonore avant de charger les `médias céramiques` d'étape 1 élimine les huiles de coupe CNC tenaces qui provoqueraient autrement un mouillage chimique irrégulier et des micro-vallées disparates. Tout aussi important, les pièces ferreuses sortant de cycles humides `ZL` ou `LLB50` doivent passer directement dans une essoreuse centrifuge chauffée `35A` ou `70A` avec un dosage contrôlé d'inhibiteur selon notre guide d'inhibition de la rouille après tonnelage humide, empêchant des piqûres de corrosion microscopiques qui augmentent immédiatement la dispersion `Rq`.
Verrouiller la répétabilité `Rq` multi-équipes par jalons d'étapes et échantillons maîtres
Traitez le `Rq` comme un jalon à deux portes plutôt que comme un unique contrôle final. Confirmez que le nivellement d'étape 1 supprime totalement les traces d'outil CNC avant que les pièces n'entrent en brunissage d'étape 2 au `JTJ60` + billes inox `304` ou en lustrage à sec au `rafle de maïs` (`8#-80#`), car le brunissage d'étape 2 referme les micro-pics sans effacer les profondes vallées d'étape 1. Consigner les tracés au palpeur d'étape 1 et d'étape 2 avec les coupons témoins physiques scellés, les mesures de dureté d'eau et les réglages de `dosage péristaltique d'additif` maintient la performance `Rq` verrouillée dans les tolérances du plan sur chaque équipe et rotation d'opérateur.
Contrôler les revêtements polyuréthane de cuve et tamis de déchargement pour préserver un `Rq` sans rayures
Les nervures polyuréthane usées de cuve, joints de clapet de déchargement fissurés et mailles de tamis fatiguées piègent des éclats céramiques cassés d'étape 1 qui se détachent ensuite dans les cycles miroir d'étape 2 et ruinent la conformité `Rq` de tout un panier. Planifiez des inspections hebdomadaires de revêtement et de tamis selon notre guide de remplacement des revêtements polyuréthane de cuve, et dédiez des bacs de transfert strictement codés par couleur à la coupe abrasive d'étape 1 par opposition au brunissage aux billes inox `304` d'étape 2. Garder l'équipement mécanique en parfait état garantit une vitesse de circulation constante des médias et élimine les rayures aléatoires hors tolérance sur les lots cosmétiques ou hydrauliques à forte valeur. Une maintenance proactive des tamis stabilise également l'efficacité de séparation afin que les composants finis sortent proprement sans usure supplémentaire de tonnelage, transfert de grains parasites, reprises de lots coûteuses ni retards de tri manuel sur un atelier de production actif.
Capacités d'usine et approvisionnement vérifié en tribofinition
Fondée en 1992, Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (`SurfacePolish`) conçoit et fabrique 21 plateformes machines appuyées par 24 droits de propriété intellectuelle chinois accordés et plus de 200,000+ solutions dans des installations certifiées (`ISO 00726Q01571R001`, `CE M.2023.206.C88121` et `CE M.2023.206.C88120`). Aux côtés des cuves circulaires `ZL`, des cuves linéaires compartimentées `ZXL`/`L1300`–`L1800`, des machines centrifuges `LLB50`/`LLF120`, des polisseuses magnétiques `OBD-30`..`100` et des essoreuses centrifuges chauffées `35`/`35A`/`70`/`70A`, nous fournissons les additifs `LC10`, `JTS5`, `HM3`, `JTJ20`, `JTJ25`, `JTJ50`, `JTJ60` et `MC8` isolé adaptés aux céramiques `haute fréquence` coupe rapide et coupe fine, cônes en plastique synthétique lié à la résine, billes et aiguilles magnétiques inox `304`, billes `haute alumine` sans fer, `rafle de maïs` et `coquille de noix` (`8#-80#`). Les machines standard sont expédiées sous 25–35 jours et les lignes sur mesure sous 45–60 jours. Envoyez des pièces brutes représentatives avec vos exigences `Rq` à `surface-polish.com` pour une validation de procédé gratuite. Limites transparentes : nous ne fournissons pas de rugosimètres à palpeur portables, d'interféromètres optiques ni de pâtes de rodage au diamant.
Foire aux questions sur le `fini de surface RMS` (`Rq`)
En quoi le `fini de surface RMS Rq` diffère-t-il du `Ra` sur les plans de tribofinition ?
Le `Ra` fait la moyenne linéaire des écarts absolus de surface, tandis que le `Rq` (`moyenne quadratique`) élève les écarts au carré avant de calculer la moyenne — rendant le `Rq` beaucoup plus sensible aux rayures profondes isolées, aux vallées de broutage et aux micro-pics acérés.
Pourquoi une pièce brunie miroir peut-elle réussir le `Ra` mais échouer au contrôle `Rq` ?
Si le nivellement céramique ou plastique d'étape 1 s'est arrêté trop tôt — ou si un grain abrasif parasite d'étape 1 a rayé la pièce en étape 2 — des vallées profondes ou rayures isolées font grimper fortement le `Rq` alors même que les portées lisses environnantes maintiennent un `Ra` bas.
Quelle séquence de tribofinition abaisse le `Rq` le plus rapidement sur l'acier inoxydable `304`/`316` ?
Nivelez uniformément les traces d'outil CNC en étape 1 en céramique `haute fréquence` (`compound-LC10`), rincez à fond sur le tamis séparateur, puis brunissez dans des billes inox `304` sans grain (`JTJ20` ou `JTJ60`) dans une cuve `ZL` renforcée ou un tonneau `LLF120`.
Comment abaisser le `Rq` sur l'aluminium `6061` sans créer de cratères en peau d'orange ?
Utilisez des cônes légers en plastique synthétique lié à la résine (`compound-LC10`) pour le nivellement d'étape 1, suivis de billes `haute alumine` sans fer (`HM3` ou `JTJ50`) — jamais de lourdes pierres céramiques ni de billes d'acier `304`.
Pourquoi le `Rq` a-t-il soudainement sauté sur un lot de vannes usinées lourdes ?
Les sauts soudains de `Rq` proviennent généralement de chocs en croissant pièce sur pièce dus à un faible amortissement du `ratio média/pièces`, ou d'un grain de coupe d'étape 1 parasite entraîné dans une cuve à billes d'étape 2.
Les pièces doivent-elles être séchées avant de mesurer le `fini de surface RMS Rq` ?
Oui ! Rincez toujours proprement les pièces à l'eau adoucie/osmosée sur le tamis séparateur et essorez dans des essoreuses `35A`/`70A` (plus un essuyage au `rafle de maïs` chaud et sec si nécessaire) afin qu'un film savonneux ou des traces d'eau ne faussent jamais les tracés au rugosimètre.
Les polisseuses magnétiques `OBD-30`..`100` peuvent-elles aider à respecter le `Rq` dans les alésages filetés ?
Oui — les polisseuses magnétiques `OBD-30`..`100` avec aiguilles ferromagnétiques (`HM3`/`JTJ50`) lissent proprement les fines bavures de filetage interne, et doivent tourner avant le brunissage final d'étape 2 aux billes sur les portées planes critiques.
Comment tester si mes pièces respectent les limites `Rq` avant d'acheter un équipement de tribofinition ?
Envoyez des pièces de production brutes représentatives avec vos exigences `Rq` sur plan à `surface-polish.com` pour des essais gratuits en laboratoire ; nos ingénieurs valident les cycles d'étape 1 et d'étape 2 et vous retournent des échantillons finis avant toute commande.
 +86-592-2381506


 Réseau IPv6 pris en charge
