


Décalaminage de tôle et arrondi des arêtes métalliques : choisir la bonne machine de finition de tôle
Les pièces en tôle découpées au laser, au plasma et poinçonnées quittent la table de coupe avec deux problèmes qui ralentissent chaque poste en aval : un laitier d'oxyde cassant figé le long de la saignée inférieure et des arêtes tranchantes comme des rasoirs qui blessent les opérateurs et provoquent un retrait de la peinture poudre lors de la cuisson. Choisir une machine de finition de tôle commence par savoir quand les ponceuses à bande large en passage continu sont pertinentes et quand les cuves de tribofinition par lots assurent ensemble le décalaminage de tôle, l'arrondi des arêtes métalliques et le polissage des arêtes pour une fraction du coût de manutention.
Ce guide explique comment les cuves vibrantes circulaires, les auges rectangulaires, les médias céramiques denses et `compound-MC8` / `compound-LC10` réalisent le décalaminage de tôle et l'arrondi des arêtes métalliques sur les équerres petites à moyennes, les goussets et les plaques embouties — et où les panneaux surdimensionnés nécessitent encore des machines à bande à plateau plat. Pour la dénomination des cuves, consultez noms des machines de finition et finition vibratoire.
Pourquoi la tôle découpée au laser et poinçonnée échoue au contrôle qualité en aval
La découpe thermique et le poinçonnage mécanique laissent des défauts d'arête totalement différents. Traiter les deux avec le même média tendre gaspille du temps de cycle et laisse les bavures tranchantes intactes.
Comparaison en gros plan de trois arêtes d'équerre en tôle : billes de laitier laser inférieur cassantes, bavure tranchante de poinçonnage par cisaillement et rayon d'arête lisse par tribofinition
Laitier laser cassant et scories d'oxyde sur la saignée inférieure
La découpe laser assistée par oxygène et la découpe plasma font fondre l'acier et soufflent l'oxyde fondu vers le bas, laissant des gouttelettes de laitier dures et vitreuses soudées le long de l'arête inférieure de la saignée. Contrairement aux bavures ductiles tendres, le laitier laser est cassant et fortement lié au métal de base. Les copeaux plastiques tendres rebondissent simplement sur le laitier thermique — un véritable décalaminage de tôle exige des médias céramiques de coupe denses.
Arêtes poinçonnées et cisaillées tranchantes qui échouent au revêtement
Les poinçonneuses mécaniques à tourelle et la découpe laser à l'azote laissent des arêtes d'aspect propre qui sont en réalité assez coupantes pour entailler gants et faisceaux électriques. Pire encore, la peinture liquide et le thermolaquage se rétractent des angles vifs par tension superficielle, laissant sur le pourtour un mince métal nu qui rouille en premier au test de brouillard salin. Un arrondi des arêtes métalliques régulier crée un rayon périphérique lisse pour un enrobage uniforme des revêtements.
Collage face contre face sur les pièces plates embouties en tôle fine
Les équerres plates et cales minces ont tendance à coller face contre face comme des cartes à jouer mouillées dans un tonneau rotatif lent, laissant des zones d'ombre non polies et des angles vifs non arrondis. Les cuves vibrantes ouvertes maintiennent les pièces embouties plates séparées dans une spirale dynamique de média et de composé. Un volume adapté média/pièce et un composé lubrifiant empêchent les tôles plates de coller ensemble.
Bavures dans les découpes internes et les fentes de montage étroites
Les équerres en tôle ont rarement de simples contours à quatre côtés ; elles comportent des fentes de montage découpées au laser, des trous d'allègement et des pattes pliées. Les disques abrasifs portatifs atteignent facilement les bords extérieurs mais manquent les fentes internes et les ailes pliées. La tribofinition par lots arrondit simultanément les contours extérieurs, les trous internes et les ailes pliées en un seul cycle sans surveillance.
Choisir une machine de finition de tôle selon la taille des pièces
Le choix d'une machine de finition de tôle dans notre gamme de machines dépend de l'encombrement de la pièce, de l'épaisseur de la tôle et du fait que les faces planes portent déjà ou non un grain brossé directionnel.
| Profil de pièce en tôle | Cuve recommandée | Choix de média et composé | Atout clé en atelier |
|---|---|---|---|
| Équerres petites à moyennes, goussets & cales | Cuve vibrante circulaire (série `ZL` avec séparateur) | Triangles céramiques + `LC10` / `MC8` (ou plastique pour l'aluminium) | Déchargement automatique par tamis ; débit élevé par lots |
| Longues lanières plates, profilés en U & supports de rail | Longue auge vibrante rectangulaire (`L1300`, `L1500`, `L1800`) | Médias céramiques ou plastiques ; cloisons amovibles en option | Accueille les profilés de tôle allongés sans coincement |
| Plaques épaisses forgées/poinçonnées exigeant un rayon silencieux | Tonneau rotatif de tribofinition | Triangles céramiques denses ou cylindres à coupe biaise | Arrondi d'arête en cascade régulière avec bruit d'impact minimal |
| Panneaux décoratifs en inox pré-brossés | Non adapté au tonnelage libre | Ponceuse à bande abrasive / brosseuse en passage continu (non fabriquée par nous) | Le tonnelage libre transforme les lignes de brossage directionnelles en aspect mat |

Comparaison d'atelier montrant une cuve vibrante circulaire ZL pour équerres embouties à côté d'une longue auge rectangulaire série L pour profilés de tôle allongés
Cuves vibrantes circulaires pour équerres embouties en grande série
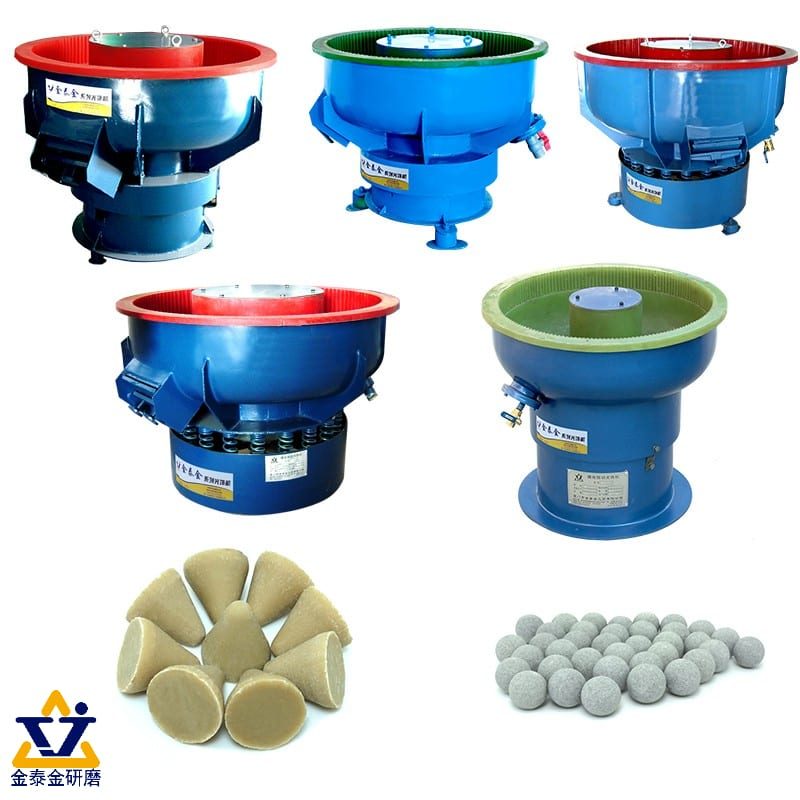
Une machine de finition vibratoire (série `ZL`) est l'outil de référence pour les petites et moyennes équerres découpées au laser, plaques électriques et charnières embouties. Les modèles avec tamis de séparation intégré (`ZL100C`, `ZL200C`, `ZL300C`, `ZL600C`, `ZL900C`) séparent proprement les équerres finies des triangles céramiques en fin de cycle. La séparation automatique réduit à zéro le temps de tri opérateur sur les lots répétitifs de tôle.
Auges vibrantes rectangulaires pour longues lanières et profilés
Les longs profilés découpés au laser, raidisseurs d'armoire et rails de montage se coincent en travers entre la paroi extérieure et le dôme central d'une cuve circulaire. Les auges rectangulaires (`L1300`, `L1500`, `L1800`) laissent les longues pièces en tôle circuler librement le long d'une cuve droite revêtue de polyuréthane. L'ajout de cloisons de compartiment amovibles évite aux plaques lourdes de s'entrechoquer pendant le décalaminage.
Tonneaux rotatifs pour plaques épaisses et polissage d'arêtes silencieux
Lorsque des rondelles embouties de forte épaisseur ou de lourds goussets en acier nécessitent un arrondi des arêtes métalliques régulier et un polissage des arêtes propre sans vibration bruyante, un tambour de notre gamme de machines de finition à tonneau assure une pression en cascade constante. Évitez de charger des panneaux très fins et larges dans de grands tonneaux où le poids du brassage peut plier les pattes plates.
Quand les ponceuses à bande large restent nécessaires — et ce que nous ne fabriquons pas
Les tôles plates surdimensionnées, les vantaux de porte complets et les panneaux décoratifs devant conserver un brossage directionnel strict relèvent des ébavureuses à bande large en passage continu plutôt que des cuves de tribofinition libre. Nous ne fabriquons pas de ponceuses à bande large pour tôle, ni de meuleuses d'angle portatives, ni de disques de polissage en tissu — nous fabriquons des équipements de tribofinition en cuve.
Comparaison montrant un gousset plat en acier découpé au laser avec arêtes arrondies sur toutes les découpes à côté d'une tôle plate surdimensionnée adaptée au ponçage à bande large
Tribofinition vs ponceuses à bande large et meuleuses portatives
Les ateliers de tôlerie qui recherchent une machine de finition de tôle comparent souvent les cuves vibrantes aux ponceuses à bande large à plateau plat et aux postes de meulage manuel. Chaque outil résout un goulot d'étranglement différent en atelier.
| Critère de comparaison | Cuve vibratoire / auge par lots | Ponceuse à bande large en passage continu | Meuleuse d'angle manuelle / disque à lamelles |
|---|---|---|---|
| Accès aux découpes & pattes pliées | Arrondit simultanément bords extérieurs, trous internes et ailes pliées | Tôles plates uniquement — ne peut pas traiter les équerres 3D formées | Accès lent pièce par pièce ; manque les fentes étroites |
| Élimination du laitier laser | Céramique + `MC8` décape le laitier inférieur de saignée par lots | Les rouleaux à brosse rotative retirent le laitier plat sur plaques non pliées | Poussière et bruit élevés pour l'opérateur, chanfrein d'arête irrégulier |
| Uniformité des arêtes | Arrondi des arêtes métalliques identique sur chaque pièce du lot | Cassage d'arête régulier sur face plane de tôle droite | Varie fortement selon la pression et la fatigue de l'opérateur |
| Notre périmètre de fourniture | Nous fabriquons les cuves vibrantes/tonneaux, médias et composés | Non fourni — nous ne fabriquons pas de ponceuses à bande large | Non fourni — nous ne vendons pas de meuleuses portatives |
Équerres formées et pliées qui ne peuvent pas passer sous une bande plate
Dès qu'un flan découpé au laser est plié sur presse plieuse en équerre en L, profilé en U ou boîtier de montage, il ne peut plus passer à plat sous une tête de ponceuse à bande large. Les cuves vibrantes et auges rectangulaires finissent proprement les équerres de tôle formées, pliées et soudées après pliage sans écraser les ailes. La tribofinition après pliage élimine en une seule étape les bavures tranchantes des grugeages de pliage.
Traiter de nombreuses petites équerres par poste sans alimentation manuelle
Alimenter une par une de minuscules rondelles embouties, cales ou goussets électriques sur un convoyeur — ou les meuler à la main à l'établi — consomme des heures de main-d'œuvre qualifiée. Une cuve vibrante circulaire avec tamis séparateur intégré traite des centaines de petites équerres sans surveillance, du chargement au tamisage. La tribofinition automatisée par lots libère les opérateurs pour le soudage et le réglage de presse plieuse.
Éliminer les poussières de meulage en suspension et les chanfreins manuels irréguliers
Les disques à lamelles portatifs projettent étincelles et fines poussières métalliques dans tout l'atelier tout en laissant des méplats et des chanfreins inégaux sur le pourtour des équerres. Le décalaminage de tôle vibratoire en voie humide piège les boues d'oxyde détachées dans l'eau et le composé liquide, gardant l'air de l'atelier propre et les rayons d'arête uniformes. La tribofinition humide en circuit fermé améliore à la fois la régularité des arêtes et la propreté de l'atelier.
Quand machines à bande large et tribofinition travaillent ensemble
Les tôleries à forte cadence exploitent souvent les deux : les machines à bande à plateau plat préparent les panneaux plats surdimensionnés avant pliage, tandis que les cuves vibrantes (série `ZL`) et les auges rectangulaires (`L1300`, `L1500`, `L1800`) traitent toutes les petites équerres, goussets et sous-ensembles formés. Affecter chaque machine à sa famille de pièces idéale maximise la productivité de l'atelier.

Flux de fabrication intégré montrant de petites équerres de tôle formées dirigées vers une cuve vibrante ZL tandis que les grands panneaux plats restent sur des lignes tôle distinctes
Médias et composés pour le décalaminage de tôle et le polissage des arêtes
Associer le bon corps de média de notre gamme de médias abrasifs à un composé liquide actif est ce qui transforme le laitier cassant en métal propre et arrondi.

Matrice de médias pour tôle à quatre cuves montrant triangles céramiques de coupe, cylindres à coupe biaise, cônes plastiques à liant résine et billes de brunissage haute alumine
Médias céramiques denses pour le laitier d'acier au carbone et d'inox
Le laitier laser cassant et les fortes bavures de poinçonnage exigent des triangles céramiques denses ou des cylindres à coupe biaise pour fracturer et cisailler proprement les billes d'oxyde. Les formes à coupe biaise aiguë pénètrent dans les fentes de montage étroites et les encoches d'angle que les billes arrondies ne peuvent atteindre. Dimensionnez les copeaux céramiques par rapport à votre plus petite fente laser selon les dimensions de copeau usé afin que les fragments cassés ne se coincent jamais.
Cônes plastiques à liant résine pour l'aluminium et la tôle fine
Les équerres en aluminium découpées au laser et les fines plaques en laiton se bossellent et se plient facilement sous des médias céramiques lourds. Passez à des cônes et pyramides légers en plastique à liant résine qui amortissent la tôle fine tout en lissant proprement les bavures tranchantes. Consultez nos guides finitions sur aluminium et finition des alliages de cuivre pour préserver les tôles non ferreuses de tout matage.
Haute alumine et médias secs pour un polissage brillant des arêtes
Lorsque des équerres visibles ou de la quincaillerie inox exigent un polissage des arêtes brillant après ébavurage, faites suivre l'étape d'ébauche par des billes céramiques lisses haute alumine ou par des coquilles de noix et rafles de maïs sèches de notre gamme de médias de finition à sec. N'oubliez pas que les médias de brillantage ne retirent jamais le laitier laser : lissez d'abord les arêtes par coupe, puis polissez pour obtenir la brillance. Confirmez la granulométrie mesh de la rafle de maïs lors de la commande de médias organiques secs.
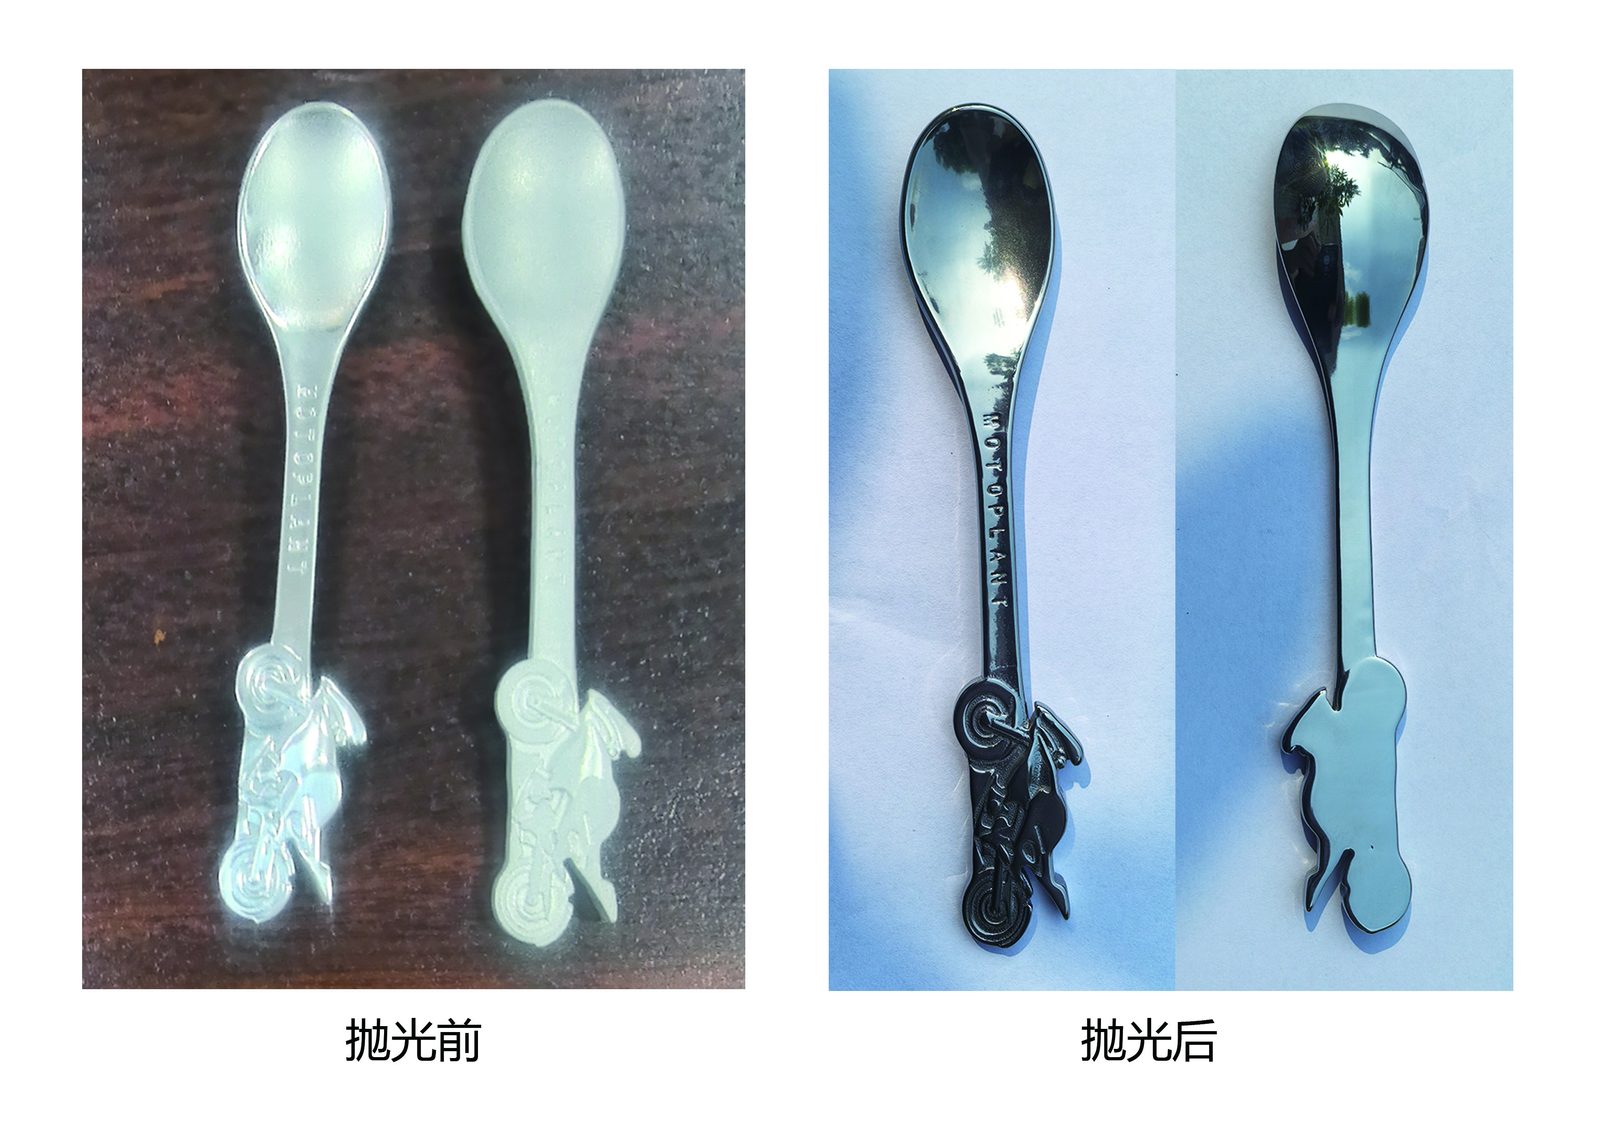
Comparaison côte à côte d'une équerre en acier décalaminée mate à la céramique à côté d'une équerre inox brunie brillante après polissage haute alumine
Composés Jings Polish vérifiés pour le décalaminage et l'arrondi des arêtes
Ne faites jamais tourner un décalaminage de tôle humide à l'eau du robinet pure, qui fait rouiller immédiatement les équerres en acier au carbone et colmate les pores des médias avec une boue d'oxyde foncée. Associez nos codes chimiques vérifiés à chaque étape :
- `compound-MC8` : Décape la calamine d'oxyde laser épaisse, la calamine de laminage et la rouille de surface sur tôle d'acier.
- `compound-LC10` : Accélère l'ébavurage et l'arrondi des arêtes métalliques sur les bavures tenaces de laser et de poinçonnage.
- `compound-JTJ20` & `compound-JTJ25` : Support de coupe grossière pour l'acier inoxydable et la tôlerie générale.
- `compound-JTS5` : Polissage fin formulé spécifiquement pour les pièces en tôle fine.
- `compound-JTJ50`, `compound-JTJ60` & `compound-HM3` : Brillantage de l'acier inoxydable et support de polissage final fin.
Nous fournissons des composés liquides pour systèmes humides et une sélection de pâtes pour le tonnelage à sec, sans jamais concevoir de formules chimiques de nettoyage sur mesure.
Procédé étape par étape pour le décalaminage et l'arrondi des arêtes
Suivre une routine claire en quatre étapes permet à votre machine de finition de tôle de produire à chaque poste des équerres sans bavures prêtes à revêtir.
| Étape | Objectif | Choix de média et composé | Point de contrôle |
|---|---|---|---|
| 1. Trier & détacher les grosses projections | Séparer les alliages ; retirer les gros amas de plasma | Détachement mécanique en amont en cas d'amas épais | Zéro lot mixte carbone/inox ni gros bourrelets de soudure |
| 2. Décalaminage humide & arrondi d'arête | Décaper le laitier laser et casser les arêtes périphériques vives | Céramique (acier) ou plastique (Al) + `MC8` / `LC10` | Pourtour lisse au toucher ; zéro laitier coupant sur la saignée |
| 3. Polissage d'arête optionnel | Rehausser une brillance uniforme sur les équerres visibles | Haute alumine / acier (`JTJ50` / `JTS5`) ou rafle sèche | Éclat uniforme sur les bords extérieurs et les découpes |
| 4. Rinçage propre & séchage centrifuge | Évacuer la boue d'oxyde et éviter la rouille instantanée | Rinçage propre + essoreuse centrifuge chauffante (`35` / `70`) | Pièces parfaitement sèches, sans taches, prêtes pour revêtement ou montage |
[DESIGN: Progression en quatre étapes d'une équerre en acier découpée au laser passant de l'arête brute avec laitier au décalaminage céramique + MC8, au rayon d'arête lisse puis à l'état séché en centrifugeuse prêt à revêtir]
Détacher les gros amas de plasma avant chargement
Les cuves vibrantes par lots traitent proprement le laitier laser léger à moyen et les bavures normales de poinçonnage sur des centaines d'équerres simultanément. Toutefois, les protubérances épaisses de laitier plasma de la taille d'une balle de golf doivent être détachées mécaniquement avant chargement afin de ne pas user prématurément les médias céramiques sur des amas massifs. Détacher au préalable les gros amas raccourcit les cycles et préserve la régularité des rayons d'arête.
Utiliser `MC8` et `LC10` avec rinçage continu à l'évacuation
À mesure que les triangles céramiques fracturent le laitier laser cassant, une fine boue noire d'oxyde de fer s'accumule dans la cuve. Maintenez un débit d'eau et de composé frais actif ainsi que des évacuations de cuve dégagées pour que le laitier détaché s'évacue directement hors de la cuve au lieu de tacher le métal nu. Une eau chargée en composé propre offre un métal plus brillant et une coupe plus rapide.
Contrôler l'uniformité du rayon d'arête sur les découpes et pattes
Inspectez à la fois les contours extérieurs et les trous de montage internes après votre premier essai. Si les bords extérieurs s'arrondissent bien tandis que les fentes étroites restent vives, passez à des formes céramiques plus petites à coupe biaise qui pénètrent proprement dans les découpes internes sans former de ponts.
Séchage centrifuge rapide pour stopper la rouille instantanée
Les équerres en acier au carbone et acier doux fraîchement décalaminées n'ont plus aucune couche protectrice, si bien qu'un séchage à l'air dans des bacs humides les fait roussir en quelques minutes par rouille instantanée. Rincez les lots proprement et séchez-les immédiatement dans une essoreuse centrifuge chauffante (modèles `35`, `35A`, `70` ou `70A`). Consultez notre guide lavage et séchage séparés après finition pour une implantation de cellule adaptée.

Essoreuse centrifuge chauffante déchargeant des équerres en acier embouties sèches, sans taches et prêtes à revêtir immédiatement après le rinçage à l'eau claire
Erreurs courantes en décalaminage de tôle et arrondi des arêtes
Évitez ces quatre pièges d'atelier lorsque vous exploitez des lignes par lots de décalaminage de tôle et d'arrondi des arêtes métalliques.
[DESIGN: Matrice de dépannage montrant quatre erreurs de finition de tôle : pattes fines pliées par céramique lourde, copeaux coincés dans les fentes laser, rouille instantanée orange et taches de rouille dues au mélange d'alliages]
Mélanger acier au carbone et acier inoxydable dans la même charge céramique
Passer des équerres en acier au carbone dans une machine de finition de tôle puis charger des panneaux en inox 304 dans la même charge céramique incruste du fer libre dans l'inox, provoquant des efflorescences de rouille orange quelques jours plus tard. Maintenez des bacs à médias strictement séparés pour l'acier au carbone et l'inox, une règle essentielle détaillée dans finition en sous-traitance et finitions sur acier inoxydable.
Brasser des pattes pliées fines et délicates avec des copeaux céramiques surdimensionnés
De lourds triangles céramiques heurtant de fines pattes en porte-à-faux peuvent plier les ailes hors tolérance. Pour les équerres formées délicates, passez à des cônes plastiques plus légers à liant résine avec `compound-JTS5` (adapté à la tôle fine) et ajustez soigneusement le coussin média/pièce. Testez toujours les pattes formées sur un petit lot avant un chargement complet de poste.
Attendre d'un tonnelage libre qu'il préserve un brossage directionnel
Si votre pièce en tôle inox provient d'une bobine pré-brossée et doit conserver un grain rectiligne strict, rappelez-vous que le tonnelage libre frotte chaque surface de manière non directionnelle et adoucit les traits de brosse. Consultez marques de meulage et ponçage et polissage de l'acier inoxydable avant de passer de la tôle décorative pré-brossée au tonneau.
Omettre le tamisage des médias usés sur les équerres fendues
Les fragments céramiques cassés se logent solidement dans les fentes étroites découpées au laser et les écrous soudés taraudés, bloquant ensuite les vis de montage. Tamisez régulièrement votre charge de médias et dimensionnez les médias neufs par rapport aux cotes des copeaux usés afin que les fragments traversent librement ou restent nettement plus grands que chaque fente.
Tamis classeur de médias séparant les fragments céramiques usés sous-dimensionnés des triangles entiers avant de charger des pièces en tôle fendues
Comment Xiamen Jin Tai Jin construit les lignes de finition de tôle
Chez Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (marque : Jings Polish), notre atelier a démarré en 1992 et notre société a été officiellement fondée en 2002, livrant plus de 200,000+ ensembles de solutions de meulage et de polissage à des clients dans le monde entier. Dans notre catalogue, nous fabriquons 21 plateformes de machines appuyées par 24 droits de propriété intellectuelle chinois accordés — dont 1 brevet d'invention, 17 brevets de modèle d'utilité et 6 brevets de dessin — sous la certification ISO 9001 `00726Q01571R001` (valide de 2026-06-03 à 2029-06-02) et les certifications CE `M.2023.206.C88121` (Vertical, 8 modèles) et `M.2023.206.C88120` (Horizontal, 13 modèles), valides jusqu'au 2028-07-24.

Atelier Jings Polish montrant des cuves vibrantes circulaires ZL avec séparateurs, des auges rectangulaires série L, des essoreuses centrifuges et des médias céramiques de décalaminage
Cuves vibrantes, auges, essoreuses et médias que nous fabriquons
Nous fabriquons des cuves vibrantes circulaires (série `ZL` avec plateaux de séparation intégrés), de longues auges vibrantes rectangulaires (`L1300`, `L1500`, `L1800`), des machines de finition à tonneau, des unités centrifuges à disque et à tonneau (`LLF120`, série `LX`), des machines de finition par entraînement, des essoreuses centrifuges chauffantes (`35`, `35A`, `70`, `70A`) et des nettoyeurs de médias. Nous fabriquons également des médias en céramique, plastique, haute alumine, acier, coquille de noix et rafle de maïs ainsi que nos composés vérifiés `MC8`, `LC10`, `JTJ20`, `JTJ25`, `JTJ50`, `JTJ60`, `JTS5` et `HM3`.
Limites honnêtes sur ce que nous ne fournissons pas
Conformément à notre politique pour choisir un fournisseur de tribofinition, nous précisons clairement notre périmètre. Nous ne fabriquons pas de ponceuses à bande large pour tôle, de meuleuses d'angle portatives ni de disques de polissage en tissu ; nous ne fournissons pas d'équipements de sablage ou de grenaillage ni d'abrasifs de projection ; nous ne proposons pas de thermolaquage, peinture, galvanoplastie, passivation ni traitement thermique ; et nous n'exploitons pas d'atelier de sous-traitance de finition.
Délais de fabrication standard et sur mesure
Les équipements standard vibratoires, à tonneau et de séchage centrifuge sont expédiés dans un délai de production de 25 à 35 jours. Les auges longues conçues sur mesure, les cloisons compartimentées et les lignes de séparation intégrées ont un délai de fabrication de 45 à 60 jours.
Demander une première évaluation à partir de photos de pièces
Nous ne promettons pas d'essais gratuits d'échantillons envoyés par courrier ni ne garantissons de temps de cycle sans examiner votre pièce. Envoyez des photos nettes de vos pièces de tôle découpées au laser ou poinçonnées montrant laitier, bavures, largeurs de fente, épaisseur de tôle et dimensions globales via notre page solution de polissage sur mesure — nos ingénieurs peuvent évaluer vos photos et plans pour recommander la bonne machine de finition de tôle et la configuration de médias adaptée.
Questions fréquentes
Une machine de finition vibratoire peut-elle assurer le décalaminage de tôle ?
Oui. Pour les petites et moyennes équerres, goussets et plaques découpés au laser, une cuve vibrante ou une auge rectangulaire chargée de médias céramiques de coupe denses et de `compound-MC8` / `compound-LC10` élimine le laitier thermique léger à moyen et arrondit les arêtes vives en un seul lot.
Quelle est la meilleure méthode pour obtenir un arrondi des arêtes métalliques uniforme sur pièces embouties ?
Traitez les lots emboutis dans une cuve vibrante circulaire (série `ZL`) avec des triangles céramiques (pour l'acier) ou des cônes plastiques à liant résine (pour l'aluminium et la tôle fine). Le flux vibratoire en spirale maintient les plaques plates séparées et arrondit uniformément bords extérieurs et fentes internes.
Pourquoi mes équerres en tôle fine ont-elles collé ensemble dans un tonneau rotatif ?
Les pièces plates en tôle adhèrent face contre face par tension superficielle dans les tambours à cascade lente. Passez à une cuve de finition vibratoire avec un volume généreux de média et un composé lubrifiant afin que la vibration continue sépare proprement les faces plates.
Comment obtenir un polissage des arêtes sans plier des pattes de tôle délicates ?
Utilisez des cônes légers en plastique à liant résine associés à `compound-JTS5` (formulé pour la tôle fine) et maintenez un coussin complet de médias afin que les pièces lourdes ne percutent jamais les ailes pliées. Pour un éclat brillant ensuite, poursuivez avec des billes haute alumine ou un média sec en rafle de maïs.
Pourquoi mes équerres en acier au carbone ont-elles rouillé juste après le décalaminage ?
L'élimination de la calamine laser et de la calamine de laminage met à nu un acier actif qui développe très vite une rouille instantanée dans les paniers humides. Effectuez les cycles humides avec un composé inhibiteur de rouille `MC8` / `LC10`, rincez proprement et séchez immédiatement dans une essoreuse centrifuge chauffante (série `35` ou `70`).
Quelles photos dois-je envoyer avant de commander une machine de finition de tôle ?
Envoyez des photos nettes en gros plan montrant le laitier laser ou les bavures de poinçonnage, les plus petites largeurs de fente de montage, la géométrie des ailes pliées, les dimensions globales de la pièce, le type d'alliage et le volume quotidien des lots. Nos ingénieurs peuvent recommander la taille de cuve et la nuance de média à partir de photos et plans.
[DESIGN: Liste de contrôle annotée pour demande d'acheteur montrant des gros plans de saignée laser, les angles d'ailes pliées et des notes sur la largeur des fentes]
 +86-592-2381506


 Réseau IPv6 pris en charge
