


Guide des équipements de polissage SS : choisir le bon polisseur inox pour la production en série
La recherche d'un polisseur inox révèle deux catégories d'équipements totalement différentes : les outils rotatifs portatifs pour la fabrication pièce par pièce, et les enceintes de finition en masse automatisées conçues pour traiter des centaines de pièces inox estampées, tournées ou coulées simultanément. Le choix entre ces deux options — et la sélection du bon mouvement d'enceinte — détermine si votre service de finition fonctionne en lots sans surveillance ou s'il devient un goulot d'étranglement derrière le polissage manuel de l'acier inoxydable.
Ce guide se concentre strictement sur la sélection d'équipements industriels de polissage inox, en associant l'architecture de la machine au poids des pièces, à leur géométrie et à la finition cible. Si vous recherchez des paramètres de process étape par étape plutôt que le choix d'une machine, consultez nos guides sur les finitions de l'acier inoxydable et le polissage de l'acier inoxydable.
Ce que signifie « polisseur SS » sur un atelier de production
Sur un atelier, un polisseur inox se définit par la façon dont il déplace la pièce par rapport à l'abrasif. Avant de comparer les devis de machines, distinguez les outils manuels pièce par pièce des systèmes de finition en masse par lots.

Comparaison en atelier montrant côte à côte un bol de finition vibratoire stationnaire, un tonneau rotatif et un polisseur magnétique de précision
Outils portatifs versus enceintes de finition en masse par lots
Les meuleuses d'angle, les ponceuses à bande et les polisseuses à disque sur socle reposent sur un opérateur déplaçant un outil sur une pièce inox stationnaire à la fois. Les machines de finition en masse par lots — bols vibratoires, tonneaux rotatifs, unités centrifuges et machines à entraînement par broches — placent des pièces en vrac dans une enceinte en mouvement remplie de médias et de compound. Les outils portatifs polissent une ligne de surface à la fois, tandis que les machines à enceinte finissent simultanément toutes les faces accessibles de tout un lot.
Pourquoi l'acier inoxydable pénalise les équipements sous-dimensionnés
Les alliages inoxydables austénitiques et martensitiques s'écrouissent rapidement et résistent à la coupe comparés à l'acier doux ou à l'aluminium. Les tonneaux de loisir légers manquent de couple d'entraînement, de durabilité de revêtement et de masse de médias nécessaires pour ciseler les bavures inox ou aplanir les marques d'usinage. Un polisseur inox industriel doit générer suffisamment de pression de médias et de renouvellement continu de compound pour couper l'inox dur sans caler ni lustrer.
Adapter le mouvement de la machine à la valeur et à la géométrie des pièces
De petites équerres estampées peuvent culbuter librement dans un bol vibratoire ouvert, tandis que des corps de vannes de précision lourds ou des arbres de turbine s'entrechoqueront s'ils sont laissés en contact. Les pièces inox de grande valeur nécessitent soit des tonneaux rotatifs compartimentés, soit des bras de fixation individuels sur une machine à entraînement par broches, soit des auges de finition vibratoire dédiées. La fragilité des pièces et leur tolérance aux chocs déterminent la famille de machines avant même que la sélection des médias ne commence.
Pourquoi une seule machine traite rarement tous les travaux inox
Un atelier qui traite de minuscules broches chirurgicales en même temps que de lourdes charnières découpées au laser ne peut pas optimiser une seule enceinte pour les deux. Les petites pièces nécessitent une action haute fréquence ou à aiguilles magnétiques, tandis que les plaques lourdes exigent un grand volume de cuve ou une hauteur de chute de tonneau importante. Planifier l'équipement autour de vos familles de pièces principales évite de forcer un seul polisseur inox à compromettre la qualité du cycle.
Cinq familles de machines industrielles de polissage inox
À travers notre portefeuille de machines, cinq architectures d'enceinte distinctes assurent la finition en masse de l'acier inoxydable. Chacune déplace les médias et les pièces différemment, avec des compromis sur la vitesse de cycle, le risque de chocs et l'encombrement au sol.
| Architecture de la machine | Déplacement des pièces et des médias | Types de pièces inox idéales | Avantage opérationnel clé |
|---|---|---|---|
| Bol / Cuve vibratoire (séries ZL et L) | Vibration en spirale ou linéaire dans une enceinte ouverte à revêtement polyuréthane | Équerres estampées, charnières, manchons de vannes, couverts | Inspection ouverte pendant le cycle ; séparation automatisée facile |
| Tonneau rotatif | Glissement en cascade lent à l'intérieur d'un tambour octogonal ou double en rotation | Pièces coulées lourdes, fixations, plaques estampées plates | Forte pression de surface sans impact à grande vitesse |
| Disque / Tonneau centrifuge (LLF / LX) | Force de rotation à haute accélération G dans un tambour scellé ou sur un disque en rotation | Petits engrenages de précision, chaînes, boucles, connecteurs | Ébavurage et brillantage rapides sur pièces compactes |
| Machine à entraînement par broches haute vitesse | Pièces fixées sur des broches rotatives entraînées à travers des médias stationnaires | Aubes de turbine, implants médicaux, arbres lourds | Aucun contact pièce-pièce ; coupe haute pression reproductible |
| Polisseur magnétique de précision (OBD) | Un champ magnétique rotatif entraîne des aiguilles inox dans un bol stationnaire | Rivets, ensembles d'interrupteurs, alésages internes, rainures borgnes | Atteint les filetages internes et les cavités sans arrondir les arêtes |
[DESIGN : Schéma d'équipement à cinq panneaux illustrant les trajectoires de flux de média à l'intérieur d'une cuve vibrante, d'un tonneau rotatif, d'un disque centrifuge, d'une finisseuse à entraînement et d'une cuve magnétique]
Cuves et auges vibrantes pour un flux continu par lots
Une machine de finition vibrante utilise un moteur excentrique pour faire vibrer une cuve ou une longue auge montée sur ressorts et revêtue de polyuréthane. Le média et les pièces en inox roulent selon une trajectoire en spirale ou hélicoïdale régulière, maintenant les pièces séparées tout en frottant chaque face extérieure. Les modèles équipés de trappes de déchargement et de tamis de séparation intégrés—tels que nos ZL100C, ZL200C, ZL300C, ZL600C et ZL900C—permettent aux opérateurs de décharger les lots sans tri manuel.
Tonneaux rotatifs pour forte pression et finition silencieuse
Un tambour de notre gamme de machines de finition à tonneau tourne en douceur de sorte que la couche supérieure de média et de pièces en inox glisse vers le bas en une cascade continue. En l'absence de vibration à haute fréquence, les tonneaux rotatifs produisent des rayons d'arête serrés et uniformes ainsi qu'un lustre profondément bruni avec un martelage de surface minimal. Les tonneaux à double tambour et à double étage permettent également aux ateliers d'exécuter deux étapes distinctes de média inox côte à côte.
Machines à disque et à tonneau centrifuges pour petites pièces
La petite quincaillerie en inox—comme les boucles de ceinture, les broches de connecteur, les maillons de chaîne et les bornes de bougie—manque souvent de masse pour se couper rapidement dans une cuve vibrante standard. Les unités à disque centrifuge (telles que notre `LLF120`) et les machines à tonneau centrifuge multiplient le poids effectif du média par une rotation contrôlée. Elles compressent de longs cycles d'ébavurage et de brillantage en passes par lots compactes tout en maintenant les petites pièces uniformément mélangées.
Finisseuses à entraînement haute vitesse pour une précision sans collision
Lorsqu'un engrenage en inox, une broche médicale ou un support aérospatial ne peut tolérer la moindre rayure contre un voisin, le tonneau en vrac est hors de question. Une finisseuse à entraînement haute vitesse fixe chaque pièce sur une broche rotative individuelle et la traîne à travers une cuve stationnaire de média. La finition par entraînement offre une coupe intense et uniforme ainsi qu'un brillantage miroir tout en garantissant un contact nul entre pièces.

Tête de finition par entraînement haute vitesse maintenant des supports en inox sur des broches rotatives individuelles au-dessus d'une cuve de média circulaire
Polisseuses magnétiques pour alésages internes et rainures complexes
Une polisseuse de précision magnétique—telle que nos séries `OBD-30`, `OBD-35`, `OBD-60`, `OBD-70`, `OBD-90`, `OBD-100` et `OBD-HBPG` / `HBPG-01` / `HBPG-02`—utilise un plateau magnétique rotatif sous une cuve non magnétique remplie de fines aiguilles en inox et de composé à base aqueuse. Les aiguilles tournent rapidement à l'intérieur des trous borgnes, des perçages transversaux et des filetages où les copeaux céramiques ou plastiques ne peuvent pénétrer. Les machines magnétiques excellent dans l'élimination des bavures post-usinage et le brillantage d'assemblages en inox complexes sans altérer les tolérances extérieures.
Choisir une polisseuse inox selon la géométrie de la pièce en inox
Même la meilleure polisseuse inox échoue si elle est associée à une forme de pièce inadaptée. Utilisez la caractéristique la plus fragile de votre pièce—languettes minces, filetages borgnes ou larges faces planes—pour écarter d'abord les machines inappropriées.

Panneau d'échantillons en inox montrant des charnières estampées, des douilles de vanne tournées CNC, des ressorts hélicoïdaux et des supports découpés au laser associés à leurs chambres de finition respectives
Pièces estampées plates, charnières et supports
Les plaques découpées au laser et les charnières en inox estampées se collent souvent face contre face dans un tonneau rotatif lent, laissant des ombres non polies ou des languettes déformées. Les cuves vibrantes ouvertes avec média céramique ou plastique à haute densité maintiennent les pièces plates séparées et en mouvement le long du lit spiralé. Pour les pièces estampées minces qui ont encore tendance à s'emboîter, l'ajustement de la forme du média et de la lubrification du composé empêche le collage pièce contre pièce.
Arbres longs, barres et cadres tubulaires en inox
Les arbres en inox longs ou les supports soudés ne peuvent pas tourner proprement dans une cuve circulaire sans former de pont contre la paroi interne. Les machines vibrantes à auge rectangulaire—telles que nos modèles à long tube `L1300`, `L1500` et `L1800`—traitent facilement les pièces allongées, et des cloisons compartimentées empêchent les barres lourdes d'entrer en collision. Ne forcez jamais de longues pièces en inox dans une cuve circulaire où elles peuvent se coincer contre la colonne centrale.
Petites fixations, ressorts et contacts électriques
Les ressorts hélicoïdaux, les contacts électriques et les rivets miniatures s'emmêlent facilement dans les auges à roulement lent si le lit de média ne les soutient pas. Les machines à disque centrifuge et les cuves magnétiques compactes traitent rapidement de petits lots, tandis qu'un dimensionnement soigneux du média empêche les aiguilles ou copeaux de se loger dans les spires des ressorts. Consultez notre guide des noms de machines de finition pour distinguer les chambres à disque, à tonneau et magnétiques.
Cavités profondes, filetages et douilles de vanne
Les douilles de vanne en inox, les raccords médicaux et les boîtiers filetés portent des bavures internes que le tonneau extérieur ne touche jamais. Les polisseuses magnétiques à aiguilles poussent les fines aiguilles directement dans les filetages internes et les perçages transversaux, laissant les arêtes extérieures nettes. Lorsque les passages internes nécessitent un brillantage en plus du lissage externe, les ateliers associent souvent une étape de coupe vibrante à un bref cycle d'aiguilles magnétiques.
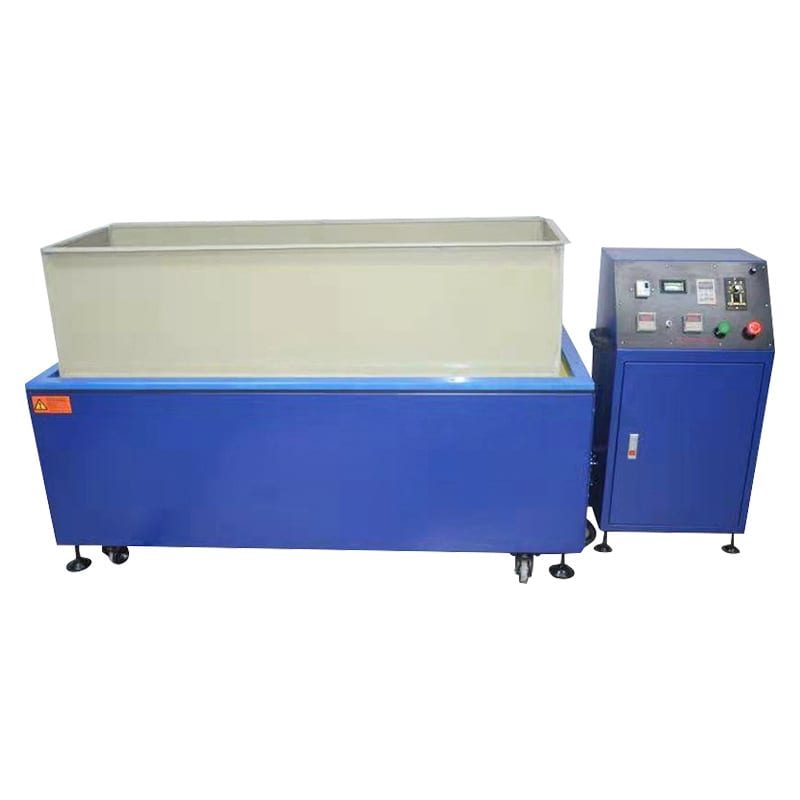
Gros plan d'une cuve de polissage de précision magnétique avec des aiguilles en inox entourant des douilles de vanne en inox filetées
Associer composés, médias et sécheurs à votre machine
Une polisseuse inox est un système composé de quatre parties : la chambre, le média, le composé liquide ou sec et l'unité de séchage en aval. Changer l'un sans vérifier les autres conduit à des lots en inox tachés ou ternes.

Gamme de consommables de finition pour inox montrant des triangles de média céramique, des billes à haute teneur en alumine, des médias de brunissage en acier et des bidons de composé liquide
Rôles des médias céramique, plastique et acier sur l'inox
Les bavures dures en inox et les profondes marques de fraisage nécessitent des triangles céramiques ou des cylindres à coupe angulaire de notre gamme de médias de meulage, qui coupent agressivement sans se dégrader trop vite. Le lissage pré-polissage plus léger utilise des cônes plastiques à liant résineux, tandis que les billes céramiques à haute teneur en alumine et les médias en acier trempé offrent un brunissage brillant en comprimant les pics de surface. Sélectionner la forme du média selon le plus petit trou ou rainure de votre pièce en inox empêche le média de se coincer dans les formes.
Codes de composés réels pour l'ébavurage et le brillantage de l'inox
Faire tourner de l'inox dans de l'eau pure rouille rapidement les montages en acier doux, encrasse les pores du média et laisse des pièces grises ternes. Notre gamme chimique vérifiée couvre chaque étape : `compound-LC10` pour l'ébavurage, `compound-MC8` pour l'élimination de la rouille et des oxydes, `compound-JTJ20` pour la coupe grossière de l'inox, `compound-JTJ25` pour le travail grossier général des métaux, `compound-JTJ50` pour le brillantage de l'inox, `compound-JTJ60` pour le polissage fin des métaux, `compound-JTS5` pour le brillantage des tôles minces et `compound-HM3` pour le polissage final. Nous fournissons ces composés liquides pour les systèmes à média humide et des pâtes pour le tonneau à sec, sans jamais concevoir de formules chimiques de nettoyage personnalisées.
Itinéraires de polissage à sec avec coque de noix et rafle de maïs
Pour les cuillères, couteaux et quincaillerie décorative en inox visant un lustre chaud et bruni à sec après lissage humide, le tonneau à sec utilise de la coque de noix traitée ou de la rafle de maïs de notre gamme de médias de finition à sec chargés de pâte à polir. Les médias secs absorbent les traces d'humidité et produisent un éclat propre et sans stries sur les lots. Ne transférez jamais des pièces humides directement dans un média organique sec, sinon la charge s'agglomérera et tachera l'acier.
Pourquoi les essoreuses centrifuges empêchent les taches d'eau
Les pièces en inox retirées humides d'une cuve vibrante ou d'un bain magnétique développent des taches d'eau minérale et un ternissement rapide si on les laisse sécher à l'air dans des paniers. Une essoreuse centrifuge chauffante dédiée—telle que nos modèles `35`, `35A`, `70` ou `70A`—projette l'eau résiduelle du composé et sèche la charge uniformément à l'air chaud. Pour la planification de l'implantation, consultez notre guide sur le lavage et le séchage séparés après finition.

Sécheuse centrifuge à chaleur déchargeant des fixations en acier inoxydable brillantes et sans taches après polissage vibratoire humide
Comment polir l'inox : finition en masse vs polissage à la roue
Les acheteurs recherchant comment polir l'inox ou le polissage de l'acier inoxydable se demandent souvent si une roue ou un tonneau atteint plus rapidement le brillant miroir. La réponse dépend si vous finissez une grande tôle ou un panier de pièces usinées.
| Facteur de comparaison | Polisseuse inox automatique par finition en masse | Polissage à la roue en tissu stationnaire / portative |
|---|---|---|
| Géométrie de contact | Contact média sur toute la surface, non directionnel | Contact linéaire et directionnel de la roue |
| Besoins en main-d'œuvre | Charger, régler la minuterie, décharger le lot | Manipulation continue par l'opérateur pièce par pièce |
| Caractéristiques internes | Atteint les fentes, filetages et poches en retrait | Ne peut pas pénétrer les alésages borgnes ou les gorges étroites |
| Uniformité sur le lot | Finition identique sur chaque pièce dans la chambre | Varie selon la pression et le temps de maintien de l'opérateur |
| Brillance maximale sur tôle | Lustre satiné uniforme à brillant poli | Clarté miroir maximale sur grandes surfaces planes ouvertes |
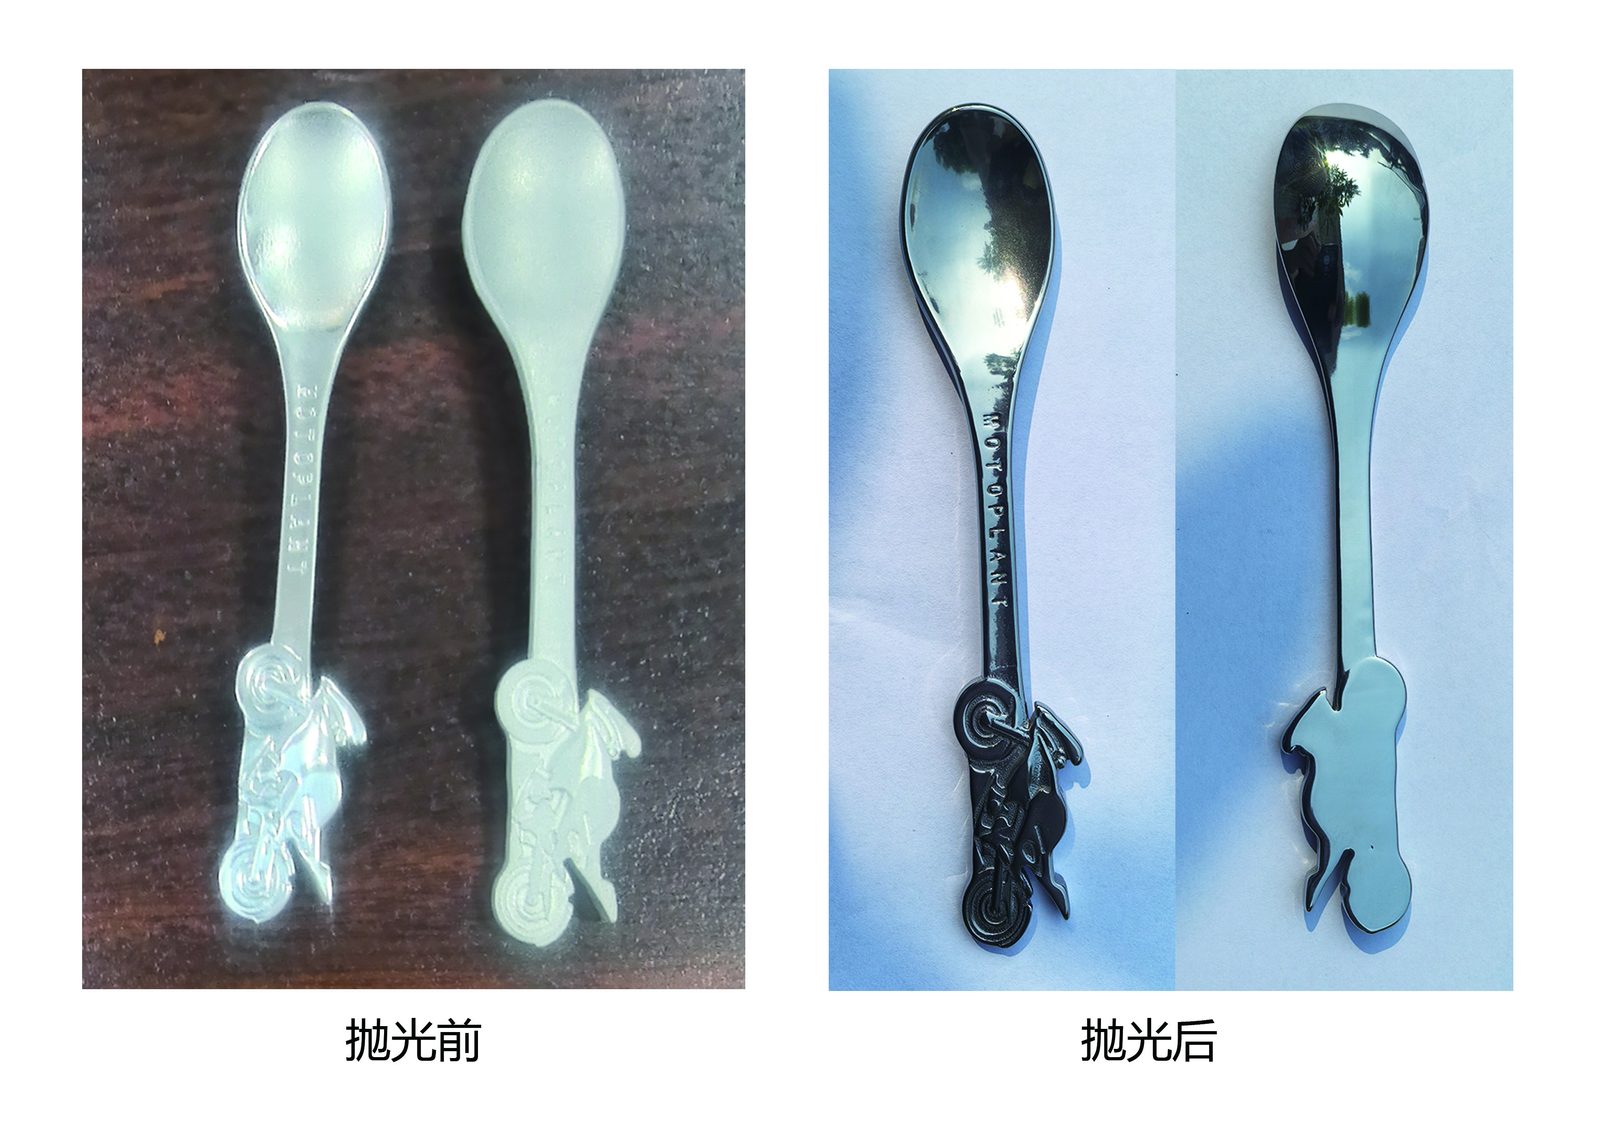
Comparaison côte à côte d'une cuillère inox et d'une charnière usinée montrant l'étape de pré-polissage mat versus le résultat brillant poli par finition en masse
Uniformité non directionnelle versus stries directionnelles de la roue
Une roue en tissu rotative entraîne le compound dans une seule direction, ce qui crée des stries miroir brillantes sur les surfaces planes ouvertes mais laisse des lignes de grain visibles et des coins irréguliers. La finition en masse fait culbuter les pièces dans un média libre ou des aiguilles magnétiques, produisant une finition uniforme et non directionnelle sur des contours complexes. Lorsqu'un plan spécifie un satiné uniforme ou une brillance de lot sur des pièces multi-faces, une roue ne peut égaler une polisseuse à chambre.
Éviter le ternissement thermique sur l'acier inoxydable à faible conductivité
L'acier inoxydable conduit mal la chaleur comparé au cuivre ou à l'aluminium. Appuyer fort contre une roue de polissage sèche emprisonne la chaleur de friction au point de contact, faisant jaunir ou bleuir l'acier par oxydation thermique. Le polissage vibratoire humide, centrifuge et magnétique fonctionne à froid dans un compound à base d'eau, éliminant complètement le ternissement thermique.
Pourquoi la préparation détermine la brillance finale
Que vous utilisiez une finisseuse à entraînement ou une roue en tissu, les compounds brillants ne polissent que la surface microscopique qu'ils touchent—ils n'effacent jamais les marques profondes d'outils CNC ni les rayures prononcées de bandes abrasives. Chaque flux de travail comment polir l'inox doit niveler la rugosité initiale dans une étape de dégrossissage avant de passer aux médias de brillantage. Consultez notre guide sur les marques de meulage et de ponçage pour comprendre pourquoi sauter les étapes de préparation gaspille le temps de brillantage.
Limites honnêtes du polissage en lot de l'acier inoxydable
Nous ne prétendons pas que la finition en masse remplace toutes les roues en tissu sur terre. Les mains courantes architecturales surdimensionnées, les grands panneaux de cuisine plats et les pièces d'exposition uniques nécessitant une réflexion miroir sans distorsion restent du ressort des polisseuses à roue dédiées. Nous ne fabriquons pas de roues de polissage en tissu, de polisseuses portatives ni de pains de cire solide pour roues—nous fabriquons des machines à chambre automatisées pour une finition en lot reproductible.
Vérifier la qualité de fabrication de la machine avant de commander
Lors de la comparaison de devis pour une polisseuse inox, les fiches techniques montrent rarement les points d'usure qui déterminent la disponibilité de la machine la troisième année. Inspectez ces quatre détails mécaniques avant d'engager des capitaux.
[DESIGN : Vue en coupe d'une cuve vibratoire garnie de polyuréthane mettant en évidence l'épaisseur de paroi du revêtement, les ressorts hélicoïdaux robustes et la bride de montage du moteur]
Durabilité du revêtement en polyuréthane et géométrie du drainage
L'impact acier-sur-céramique use rapidement les revêtements de chambre minces ou mal liés, exposant la coque en acier à la rouille et aux bosses sur les pièces. Recherchez des revêtements épais en polyuréthane coulé sur les cuves et bacs vibratoires, associés à des grilles de drainage propres et non obstruées qui évacuent continuellement les copeaux d'inox. Un drainage propre empêche les fines abrasives usées de recirculer et de rayer les pièces inox finies.
Stabilité de l'entraînement, équilibre des vibrations et étanchéité des paliers
Le polissage humide de l'acier inoxydable fonctionne avec une pulvérisation continue d'eau et de compound chimique. Les paliers moteur non étanches ou les supports de ressorts faibles défaillent prématurément sous des charges industrielles humides. Vérifiez les carters de paliers étanches, les supports moteur renforcés et les masselottes excentriques équilibrées conçus pour un service humide continu.
Options intégrées de séparation et de décharge
Récupérer manuellement des centaines de raccords inoxydables dans une cuve de triangles céramiques annule tous les gains de main-d'œuvre promis par la machine. Les plateaux de séparation intégrés et les trappes de déchargement pneumatiques ou manuelles—de série sur nos modèles vibrants `ZL100C`, `ZL200C`, `ZL300C`, `ZL600C` et `ZL900C`—séparent proprement les pièces du média en fin de cycle. Adaptez la logique d'ouverture des grilles à la taille du média usé, et non uniquement au média neuf.
Certifications de sécurité et conformité électrique
Avant d'importer des équipements de finition industriels en Europe ou dans des usines réglementées, vérifiez la documentation active de sécurité et de qualité plutôt que des PDF expirés. Contrôlez la conformité machines CE en vigueur et les enregistrements de management qualité ISO par rapport à la couverture exacte du modèle. Ne vous fiez jamais à des allégations non vérifiées ou à des numéros de certificats obsolètes figurant sur des brochures commerciales génériques.
Erreurs courantes lors de l'achat d'un polisseur industriel pour inox
Même des ingénieurs de production expérimentés rencontrent des retards évitables lors de l'achat de leur premier lot de polisseurs pour inox. Surveillez ces quatre erreurs d'achat courantes.
[DESIGN: Matrice de dépannage présentant quatre problèmes de finition inox : marques de contact pièce contre pièce, média coincé dans un alésage de vanne, film de compound gris terne et finition tachetée d'eau]
Commander selon le volume de cuve sans vérifier les dimensions des pièces
Un grand volume de cuve sur le papier ne garantit pas que votre support s'insère proprement entre la paroi de la cuve et le dôme central. Les pièces inoxydables longues ou larges nécessitent une largeur de canal suffisante pour tourner librement dans le flux de média sans se coincer. Vérifiez toujours la largeur du canal de la cuve et les dimensions de l'auge par rapport à votre plus grande pièce individuelle.
Omettre la vérification sur échantillon avec photos de production réelles
Chaque nuance d'alliage—304, 316, 410 ou inox à durcissement par précipitation—se coupe et se brunit à un rythme différent selon l'emboutissage ou les trajectoires d'outils CNC en amont. N'achetez jamais une ligne de machines sur la seule base de caractéristiques génériques de catalogue sans confirmer la géométrie réelle de vos pièces et l'état de surface entrant.
[DESIGN: Bureau d'étude technique comparant les photos de pièces inox soumises par le client aux tableaux standard de sélection de médias et de machines]
Négliger le lavage, le séchage et l'entretien du média en aval
Laisser les pièces inox finies humides dans l'eau de compound ternit le brillant et favorise la rouille superficielle sur les nuances à faible teneur en chrome ou les montages d'outillage en acier doux. Prévoyez dès le premier jour l'espace au sol pour une station de rinçage propre, un essoreuse centrifuge et un nettoyage périodique du média. Un média propre et un séchage rapide protègent la finition que votre polisseur inox vient de créer.
Confondre sous-traitance en atelier et équipement en interne
Certains acheteurs demandent aux fabricants d'équipements d'exécuter des lots sous contrat payants ou de fournir un traitement d'échantillons gratuit à vie. Séparer la conception d'équipement de la finition sous contrat garantit un dimensionnement impartial des machines. Rappelez-vous que nous n'exploitons pas un atelier de sous-traitance—nous fabriquons les équipements que les ateliers de sous-traitance et les usines OEM utilisent sur leurs propres sites.
Ce que fabrique Xiamen Jin Tai Jin—et ce que nous ne faisons pas
Chez Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (marque : Jings Polish), les racines de notre atelier remontent à 1992 et notre société a été formellement établie en 2002, livrant plus de 200,000+ ensembles de solutions de meulage et de polissage à des clients dans le monde entier. À travers notre catalogue, nous fabriquons 21 plateformes de machines soutenues par 24 droits de propriété intellectuelle chinois accordés—dont 1 brevet d'invention, 17 brevets de modèle d'utilité et 6 brevets de dessin—sous la certification ISO 9001 `00726Q01571R001` (valide de 2026-06-03 à 2029-06-02) et les certifications CE `M.2023.206.C88121` (modèles verticaux, 8) et `M.2023.206.C88120` (modèles horizontaux, 13), valides jusqu'au 2028-07-24.

Atelier d'assemblage de Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. montrant des cuves vibrantes, polisseurs magnétiques et essoreuses centrifuges terminés prêts pour l'inspection
Équipements de finition pour inox et consommables que nous fabriquons
Nous fabriquons des cuves et auges vibrantes (séries `ZL` et `L`), des tonneaux rotatifs, des unités à disque et à tonneau centrifuges (séries `LLF120`, `LX`), des machines de finition à entraînement rapide, des polisseurs magnétiques de précision (séries `OBD` et `HBPG`), des essoreuses centrifuges thermiques (35, 35A, 70, 70A) et des nettoyeurs de média. Nous fabriquons également des médias en céramique, plastique, haute alumine, acier, coque de noix et rafle de maïs, ainsi que nos compounds vérifiés `HM3`, `JTJ20`, `JTJ25`, `JTJ50`, `JTJ60`, `JTS5`, `LC10` et `MC8`.
Procédés et produits que nous ne proposons explicitement pas
Conformément à notre liste de contrôle choisir un fournisseur de finition en masse, nous précisons clairement ce qui sort de notre périmètre. Nous ne fabriquons pas de meuleuses portatives, de ponceuses à bande, de roues de polissage en tissu ni de pains de cire solide pour roues ; nous ne fournissons pas d'équipements de sablage ou de grenaillage ni d'abrasifs de projection ; nous ne proposons pas d'électropolissage, de polissage chimique, de placage, de passivation, de revêtement PVD ni de traitement thermique ; et nous n'exploitons pas de service de polissage en sous-traitance.
Délais de fabrication standard et sur mesure
Les configurations standard de polisseur inox sont expédiées dans un délai de production de 25 à 35 jours. Les auges conçues sur mesure, les plateaux de séparation spécialisés et les lignes automatisées multi-étages ont un délai de fabrication de 45 à 60 jours, confirmé lors de la finalisation de votre spécification de commande.
Comment demander une évaluation technique initiale
Nous ne promettons pas d'essais gratuits d'échantillons envoyés par courrier ni ne garantissons de temps de cycle avant d'avoir inspecté la géométrie de vos pièces. Envoyez plutôt des photos nettes de vos pièces inox, la nuance de matériau, l'état entrant des bavures ou marques d'outil, et la finition cible via notre page solution de polissage sur mesure—nos ingénieurs peuvent fournir une évaluation initiale du procédé à partir de photos et de plans, et conseiller également sur les flux multi-métaux en complément de la finition d'alliages de cuivre ou de la finition en atelier de sous-traitance.
Questions fréquentes
Quel est le meilleur polisseur inox pour de petits lots d'acier inoxydable ?
Pour de petits supports emboutis, charnières ou fixations, une cuve vibrante avec plateau de séparation intégré ou une machine à disque centrifuge offre une finition de lot rapide et uniforme. Si les pièces comportent des trous borgnes étroits ou des filetages internes, un polisseur magnétique de précision entraîne de fines aiguilles inox dans des cavités que le média libre ne peut atteindre.
Comment choisir entre une cuve vibrante et un tonneau rotatif pour l'acier inoxydable ?
Choisissez une cuve vibrante lorsque vous avez besoin de temps de cycle plus rapides, d'une inspection visuelle ouverte pendant le fonctionnement et de grilles de séparation intégrées. Choisissez un tonneau rotatif lorsque vous souhaitez une action de cascade silencieuse à forte pression pour un arrondi doux des arêtes ou un tonneau à sec organique multi-étages.
Pourquoi mes pièces en acier inoxydable deviennent-elles ternes ou tachetées après le tonneau ?
La ternissure provient généralement de compound usé, de fines abrasives recirculées provenant de drains bouchés, ou de l'absence de séchage en aval. Rincez les pièces à l'eau propre immédiatement après le déchargement et séchez-les rapidement dans une essoreuse centrifuge thermique pour éviter les taches d'eau minérale.
Ai-je besoin de compounds différents pour la coupe grossière et le brunissage de l'acier inoxydable ?
Oui. L'ébavurage et la coupe grossiers nécessitent des compounds de coupe dédiés tels que `LC10` ou `JTJ20`, tandis que le brunissage final utilise `JTJ50` ou `JTJ60` pour lubrifier le lit de média et rehausser le lustre de surface. Utiliser un compound de brunissage sur des bavures brutes gaspille du produit chimique et bloque la vitesse de coupe.
 +86-592-2381506


 Réseau IPv6 pris en charge
