


Polissage de l'acier inoxydable : nettoyant, compound ou les deux ?
« Polissage inox » désigne au moins deux produits différents. L'un est un nettoyant qui laisse un film et n'enlève rien. L'autre est un compound abrasif qui coupe le métal. Acheter le mauvais est la raison la plus fréquente pour laquelle on conclut que le polissage « ne marche pas ».
Cette page traite du choix entre les deux. Si vous savez déjà de quelle classe vous avez besoin et cherchez la procédure, l'itinéraire pas à pas est ici : polissage de l'acier inoxydable. Si vous hésitez entre un pain solide et un liquide, la comparaison est ici : pain de polissage pour inox. Si vous choisissez un compound par fonction selon les matériaux, c'est ici : compound de polissage métal.
Deux produits différents sous un même nom
Tapez stainless steel polish dans une barre de recherche et vous verrez des sprays de supermarché à côté de pains de lustrage industriels et de fûts de finition en masse. Les deux affichent les mêmes mots sur l'étiquette, mais font des métiers opposés sur la surface métallique. Avant de prendre un chiffon, une meule de lustrage ou un tonneau, il faut séparer les nettoyants de surface des compounds abrasifs.
Ce que contient réellement une bouteille de « stainless steel polish » de supermarché
Prenez une bombe aérosol ou un flacon pulvérisateur étiqueté ss polish dans un rayon de bricolage. À l'intérieur : un mélange de solvants doux, de tensioactifs et d'une huile légère ou d'un silicone filmogène. Aucun abrasif coupant.
Quand vous l'essuyez sur une porte d'appareil, un panneau d'ascenseur ou un évier, le solvant dissout les empreintes grasses et les traces de calcaire. Puis l'huile laisse un film mince sur le métal qui comble les vallées microscopiques juste assez pour réfléchir la lumière uniformément, jusqu'au lavage de l'huile.
Ce qu'un atelier appelle un polish
Sur un plateau de chaudronnerie ou dans un atelier de finition, le mot polish signifie enlèvement de matière contrôlé. Un polish industriel pour inox — vendu en pain de cire solide, en pâte ou en fût de compound liquide — repose sur des particules minérales calibrées en suspension dans un liant porteur.
Les minéraux courants incluent l'alumine calcinée, le carbure de silicium et l'oxyde de chrome. Au lieu de déposer un film d'huile sur les défauts, ces particules dures cisaillent les pics microscopiques du métal et nivellent les vallées de rayures. Le brillant vient d'un acier plan et lisse qui réfléchit directement la lumière, pas d'un film d'huile temporaire.
Pourquoi la différence compte avant tout achat
Un produit laisse une couche sur la surface ; l'autre en enlève une. Confondre les deux mène droit au problème.
Frotter une pâte abrasive agressive sur un appareil de cuisine brossé arrache le grain d'usine et laisse une tache brillante hétérogène. À l'inverse, pulvériser un nettoyant de grande surface sur des supports usinés pour effacer des marques de fraisage ou une teinte de soudure ne fait rien, quelle que soit l'énergie de l'opérateur.
Dans l'industrie, les produits visés par cette recherche se répartissent en quatre catégories :
- Nettoyants et protecteurs non abrasifs : Dissolvent les huiles et laissent un film anti-traces sans modifier la texture du métal.
- Pains et pâtes de lustrage abrasifs : Coupent et affinent la surface sous une meule rotative ou un pad à main pour construire un vrai lustre.
- Liquides de finition en masse en recirculation : Nettoyent, lubrifient et avivent des lots de pièces dans des cuves vibrantes ou des tonneaux.
- Passivateurs chimiques : Éliminent le fer libre en surface à l'acide citrique ou nitrique selon la pratique ASTM de passivation, pour restaurer la résistance à la corrosion sans changer le brillant.
La classe nettoyant — ce qu'elle fait et ce qu'elle ne fera pas
Les nettoyants non abrasifs ont un vrai rôle en tôlerie et en maintenance de site, à condition de ne pas leur demander de réparer un dommage physique du métal. Savoir où un nettoyant réussit économise des heures perdues.

Quand un nettoyant est la bonne réponse
Un spray ou une lingette non abrasifs pour inox sont le bon choix chaque fois que la texture du métal est déjà conforme et que seule la saleté de surface gêne :
- Maintenance courante d'équipements installés : Hottes de cuisine, chariots d'hôpital, mains courantes et portes d'ascenseur retiennent les huiles de peau, les gouttelettes et les graisses en suspension qui ternissent le métal sans le rayer.
- Essuyage final avant expédition : Après assemblage d'une armoire électrique brossée, les emballeurs utilisent un nettoyant pour retirer les traces de manipulation et la poussière d'atelier avant mise en caisse.
- Nettoyage après soudure, après décapage mécanique : Une fois les projections et la teinte de soudure éliminées mécaniquement, un nettoyant enlève le flux résiduel, le film de fumée et l'encre de traçage.
- Surfaces revêtues, traitées PVD ou miroir : Si un panneau porte un film PVD coloré, un revêtement anti-empreintes ou une finition miroir, toute pâte abrasive le rayera définitivement. Pour voir comment ces textures diffèrent, consultez notre guide brossé, satiné ou miroir.
Où l'on achète un nettoyant alors qu'il fallait un compound
L'erreur la plus fréquente sous ce mot-clé : acheter un spray nettoyant pour corriger un défaut mécanique. Si un capot inox présente des rayures de manipulation, des bavures d'emboutissage, des tourbillons de meulage ou une teinte bleue de soudure, un nettoyant ne fera rien.
Testez le défaut en passant l'ongle sur la marque. Si l'ongle accroche dans la rainure, le défaut a une profondeur physique sous le plan de surface. Comme un nettoyant n'a pas de grain abrasif, il ne peut pas niveler le métal environnant jusqu'au fond de la rayure. Si votre problème a de la profondeur, le nettoyant est le mauvais outil ; il vous faut un compound de polissage abrasif pour inox.
Les acheteurs essaient aussi des sprays nettoyants pour corriger un voile laiteux laissé après lustrage. Ce voile est généralement de la graisse de suif séchée d'un pain de lustrage, du tartre de l'eau de rinçage dure, ou un bleuissement thermique dû à une pression de meule excessive. Pulvériser une huile silicone sur de la graisse de lustrage piégée ne fait qu'étaler le voile sur la pièce.
Ce que « polish » veut dire sur une étiquette de nettoyant
La réglementation grand public autorise une marque à appeler polish un liquide s'il augmente le brillant après essuyage. Un nettoyant obtient ce gain en déposant un film mince d'huile minérale, de cire ou de silicone qui masque temporairement la microrugosité.
En usine, ce film d'huile invisible est souvent un passif. Si une pièce essuyée avec un nettoyant silicone grand public entre dans une zone de soudage, un poste de collage, une ligne de poudre ou un bain de dépôt, l'huile repousse les revêtements et contamine les soudures. Nous ne fabriquons pas de sprays nettoyants grand public ni de lingettes ménagères ; notre travail commence là où commencent l'affinage mécanique de surface et la finition en masse.
La classe compound — pain, pâte et ce que la couleur signifie
Quand il faut polir le métal en enlevant des rayures, en mélangeant des lignes d'outil ou en amenant un inox terne à un brillant réfléchissant, il faut un compound abrasif. Les polish industriels combinent un grain abrasif calibré avec un véhicule porteur qui maintient le grain contre la pièce et absorbe la chaleur. Choisir parmi nos consommables industriels commence par comprendre comment porteur et grain travaillent ensemble.
Pains solides, pâtes et liquides — la différence est le porteur
Les compounds abrasifs existent en trois formes selon leur liant porteur :
- Pains de lustrage solides : Briques dures de suif et de cire chargées de grain qui fondent sur des meules rotatives en tissu ou en sisal.
- Pâtes semi-solides : Crèmes souples aqueuses ou huileuses qui s'étalent facilement sur un chiffon ou un feutre à basse vitesse.
- Compounds liquides et fluides de finition en masse : Émulsions à pulvériser pour lustreuses automatiques, ou compounds de finition aqueux dosés dans les cuves vibrantes et les tonneaux.
Le code couleur est une convention, pas une norme
Entrez chez n'importe quel fournisseur de polissage et vous verrez des pains solides empilés par couleur : noir, marron, blanc, vert et bleu. Beaucoup de tableaux en ligne traitent ces couleurs comme des normes d'ingénierie strictes.
La vérité honnête de l'atelier : l'ordre noir, marron, blanc, vert est une convention de métier, pas une norme ISO ou ASTM. Deux pains verts de deux fabricants différents ne garantissent pas le même taux de coupe ni la même teneur en gras. La couleur donne une séquence de départ approximative du dégrossi au brillant final, mais ne remplace jamais un essai sur votre pièce.
Dans cet usage, les ateliers suivent généralement cette séquence sur l'inox :
- Pains noirs ou gris : Pains d'alumine ou de carbure de silicium grossiers, sur meules en sisal rigide, pour la coupe lourde.
- Pains blancs : Pains d'alumine calcinée mi-fins, sur meules en coton cousu, pour effacer les lignes de sisal.
- Pains verts ou bleu pâle : Pains fins à l'oxyde de chrome ou à l'alumine, sur meules en coton doux, pour la coloration miroir finale.
- Pains marron (Tripoli) : Faits pour le laiton et l'aluminium plus tendres ; trop tendres pour couper l'inox efficacement.
Ce qui change réellement la coupe : type, taille et concentration d'abrasif
Quatre variables physiques dans le compound gouvernent la coupe :
- Type d'abrasif : L'inox tenace exige des grains durs et vifs comme l'alumine calcinée, le carbure de silicium ou l'oxyde de chrome.
- Taille et calibrage des particules : Les grains grossiers nivellent vite les défauts ; les grains fins et serrés donnent un miroir sans rayures.
- Concentration d'abrasif : Les pains plus secs et chargés coupent plus vite, les pains riches en gras lubrifient et brunissent.
- Dureté du porteur : Les liants cireux plus fermes créent une pression de contact plus élevée contre la meule.
Adapter le compound à l'opération, pas l'inverse
Les débutants achètent d'abord un compound puis se demandent comment l'appliquer. Les ingénieurs de finition expérimentés choisissent d'abord l'équipement mécanique selon la géométrie des pièces et le volume de lot, puis le porteur de compound adapté à cette machine.
Lustrage à la main sur meule
Quand un opérateur utilise une lustreuse d'établi, une polisseuse sur pied ou une polisseuse d'angle portative pour inox avec une meule en sisal ou en coton, la périphérie tourne vite. Badigeonner un polish liquide mince sur cette meule échoue : la force centrifuge projette le liquide hors de la jante avant que la pièce touche le tissu.
Le lustrage sur meule à grande vitesse exige un pain de cire solide ou une pâte à pulvériser très visqueuse. Le contact du pain solide sur la meule fond un film de cire mince qui retient le grain abrasif sur la face du tissu. Un petit kit de polissage inox avec meule à perceuse et mini-pains de cire suffit pour repolir un taquet de bateau. Nous ne vendons pas d'outils portatifs, de meules de lustrage ni de kits grand public.
Finition en masse en machine vibrante ou tonneau
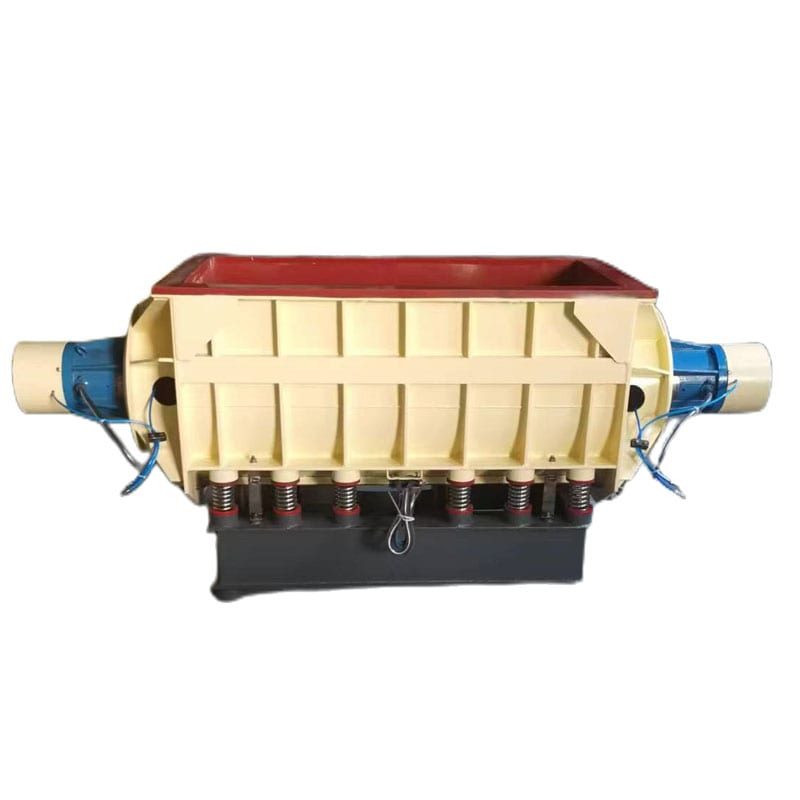
Quand la production passe de pièces unitaires à des lots de supports emboutis, de corps de vannes ou de flans de couverts, le lustrage manuel est trop lent et irrégulier. En production de lot, les pièces entrent dans une machine de finition vibrante, des vibrateurs en auge rectangulaires, des finisseuses centrifuges ou des tonneaux rotatifs chargés de médias abrasifs préformés.

Dans une machine de finition en masse, des médias céramique, plastique ou acier assurent le contact physique tandis qu'un compound liquide hydrosoluble traverse la chambre. Ne jetez jamais un pain de lustrage solide ou une pâte grasse dans une cuve vibrante. Un pain solide ne se dissoudra pas dans l'eau de tonneau ; le gras s'étale sur les médias, vitrifie les pierres et arrête toute coupe dans la cuve.
Quand le porteur doit être aqueux et non gras
Les machines de finition en masse utilisent des compounds liquides aqueux parce que le fluide doit remplir quatre fonctions que la graisse animale ne peut pas assurer dans une cuve fermée :
- Évacuation continue des copeaux : Le compound aqueux en circulation met en suspension les fines de métal abrasées et les évacue au drain pour qu'elles ne soient pas martelées à nouveau dans l'acier.
- Dissipation de la chaleur : Les solutions aqueuses refroidissent la zone de contact entre médias et pièces, évitant la teinte thermique et l'écrouissage de l'inox.
- Lubricité maîtrisée pour le brunissage : Avec des billes d'acier ou des médias porcelaine pour un brillant vif, les compounds de brunissage créent un coussin glissant pour que les médias lourds aplatissent les pics sans rayer.
- Rinçage simple après traitement : Les tensioactifs hydrosolubles se rincent proprement à l'eau chaude avant séchage ou passivation, sans dégraissage solvant agressif.
Le tableau de décision à quatre entrées
Utilisez le tableau à quatre colonnes ci-dessous pour associer votre opération d'atelier à la classe de produit exacte qu'elle demande.
| Votre opération et sa méthode | Quelle classe de produit utiliser | Pourquoi cela colle à la physique | Erreur fréquente |
|---|---|---|---|
| Meuleuse portative ou meule de lustrage d'établi | Pain de lustrage solide (pain de cire) | La friction de la meule rotative fond la cire dure et le grain adhère au tissu | Utiliser un compound liquide qui est projeté hors de la meule |
| Frottage à la main avec un chiffon doux | Pâte abrasive douce ou nettoyant | Le porteur souple s'étale sans chaleur de meule sous la pression de la main | Vouloir frotter un pain de suif dur sur un chiffon froid |
| Cuve vibrante de lot ou vibrateur en auge | Compound liquide hydrosoluble | Circule pour évacuer les copeaux et empêcher la rouille | Jeter des pains de cire solides dans la cuve, ce qui colmate les médias |
| Machine à disque centrifuge ou tonneau | Fluide d'avivage à forte lubricité | Amortit la forte énergie de contact et met les fines en suspension | Utiliser un fluide de coupe agressif quand on cherche à brunir |
| Tonnelage rotatif (lot) | Compound aqueux doux | Autorise un contact glissant doux sans mousse excessive | Utiliser une chimie de coupe agressive qui arrondit les arêtes critiques |
| Finition par aiguilles magnétiques | Compound dédié aux aiguilles magnétiques | Maintient les fines aiguilles inox séparées dans les petits trous | Utiliser un savon lourd standard qui agglomère les aiguilles magnétiques |
L'inox n'est pas un seul matériau
Même avec le bon pain de lustrage ou le bon fluide de tonneau pour votre machine, deux lots de pièces inox peuvent ressortir très différents. Les opérateurs accusent souvent le fournisseur de compound quand un nouveau lot met deux fois plus de temps à s'aviver ou développe une texture peau d'orange. En général le compound n'a pas changé — c'est la nuance d'alliage inox du plan qui a changé.
304 et 316 — les deux que vous rencontrerez le plus
Les nuances austénitiques — menées par le 304 courant et le 316 marin ou médical — constituent la majorité des pièces inox qui entrent dans un atelier de finition. Les deux sont amagnétiques à l'état recuit, forment des films d'oxyde passifs tenaces et se polissent jusqu'à un lustre miroir profond.
Cependant, l'inox austénitique s'écrouit rapidement sous pression et chaleur. Appuyer trop fort sur une meule avec un pain émoussé écrouit la peau extérieure du 304 ou du 316 en une croûte plus dure. La même chose se produit quand une cuve vibrante tourne avec des médias vitrifiés qui martèlent le métal sans couper. Une fois cette peau écrouie, les abrasifs glissent dessus au lieu de couper proprement, emprisonnant des rayures en dessous.
430 et les nuances ferritiques — pourquoi elles réagissent différemment
Les nuances ferritiques comme 430 — très utilisées pour les garnitures d'appareils intérieurs, les profilés automobiles et les couverts — contiennent du chrome sans le nickel des alliages austénitiques. À cause de sa structure cristalline ferritique, 430 est magnétique et ne s'écrouit pas autant que 304 sous l'abrasion.
En atelier de polissage, 430 coupe plus vite aux premières passes abrasives, mais sa matrice plus tendre se raye plus facilement si elle est contaminée par un grain grossier errant. Les nuances ferritiques peuvent aussi montrer une légère texture en cordes si elles sont trop coupées par des meules agressives ; elles réagissent donc mieux à une pression plus légère et à des passages plus précoces aux compounds fins.
Duplex et nuances fortement alliées — où le dommage thermique mord d'abord
Les inox duplex mêlent phases austénitique et ferritique pour offrir une forte résistance et une tenue à la corrosion par les chlorures dans les pièces offshore, chimiques et de pompes. Les nuances à durcissement par précipitation poussent encore plus loin la résistance mécanique.
Lors du polissage d'inox duplex ou fortement allié, l'ennemi principal est le dommage thermique localisé. Ces alliages ont une limite d'élasticité élevée et une faible conductivité thermique : la chaleur de friction reste piégée au point de contact. Pousser fort une meule sèche contre une pièce duplex brûle vite la peau du métal, déséquilibre ses phases et ruine la résistance à la corrosion à cet endroit.
Ce qui change en pratique : la chaleur, pas le compound
Il est rare d'avoir besoin d'une formule chimique inédite simplement parce qu'un plan passe du 304 au 430 ou à un duplex. Ce qui doit changer en atelier, c'est la maîtrise de la chaleur et de la pression de contact.
Dans notre usine de Xiamen, fondée en mille neuf cent quatre-vingt-douze, nous menons des essais sur vingt-et-une plateformes de machines et six lignes de produits, appuyés par vingt-quatre droits de propriété intellectuelle chinois agréés. Le même compound se comporte différemment selon les nuances à cause de l'écrouissage et de la conduction thermique, pas parce que le compound a changé. Maintenir une pression stable, dresser souvent les meules, ou garder un débit d'eau fraîche et de compound dans les machines de finition en masse évite le dommage thermique.
Ce qui rate et ce que cela vous dit
Quand on essaie de repolir de l'inox et que la surface ressort rayée, trouble ou décolorée, deviner au hasard fait perdre du temps et ruine des pièces. Chaque défaut visible sur une surface inox polie est l'empreinte d'une erreur précise dans la séquence de grain, la propreté ou la maîtrise de la chaleur.
Lire les défauts de surface avant de changer de compound
Avant de jeter votre pain de lustrage actuel ou de vider une cuve vibrante, inspectez la pièce sous une lumière blanche inclinée et essuyez un petit point au solvant. Ce contrôle rapide dit si le défaut est posé sur le métal (gras ou film d'eau piégés) ou s'il est coupé dans le métal (rayures de grain errant, saut d'étape ou brûlure thermique).
Le tableau de dépannage à quatre colonnes
Utilisez le tableau de diagnostic ci-dessous pour remonter des pannes de polissage courantes à leur cause racine en atelier et appliquer la bonne correction.
| Symptôme de surface | Cause racine | Contrôle en atelier | Action corrective |
|---|---|---|---|
| De plus en plus de rayures apparaissent pendant le polissage | La meule ou le média porte du grain grossier errant ou des copeaux de fer | Tester une meule neuve ou un média propre sur une chute | Dresser ou changer les meules, rincer la cuve et séparer les outils grossiers et fins |
| Une teinte thermique jaune ou bleue apparaît | Surchauffe par vitesse de meule, pression ou frottement à sec excessifs | Vérifier si la teinte siège aux points d'arrêt | Baisser vitesse et pression, ajouter du compound et passiver |
| La surface brillante paraît laiteuse ou voilée | Gras de cire résiduel, tartre d'eau dure ou compound séché | Essuyer un point d'essai au solvant chaud sur chiffon blanc | Dégraisser soigneusement et rincer à l'eau déminéralisée |
| L'essuyage au nettoyant ne change pas les rayures | Les rayures ont une profondeur physique et le nettoyant n'a pas d'abrasif | Passer l'ongle sur la marque | Passer à un compound abrasif ou à une route de finition en masse |
| Des points de rouille apparaissent des jours après le polissage | Contamination croisée par acier carbone sur des meules ou médias partagés | Chercher du fer libre incrusté | Utiliser des meules et médias réservés à l'inox, puis passiver à l'acide |
| Le brillant miroir laisse voir des lignes sous-jacentes | Une étape de grain intermédiaire a été sautée avant la coloration finale | Éclairer en biais pour repérer les lignes directionnelles | Revenir d'une étape de grain pour d'abord éliminer les lignes profondes |
Questions fréquentes sur le polissage de l'acier inoxydable
Le polissage inox est-il la même chose qu'un nettoyant inox ?
Non, même si les marques grand public impriment souvent les deux mots sur la même bouteille. Un nettoyant inox contient des solvants doux et des huiles qui effacent empreintes et traces d'eau sans enlever de métal. Un vrai polish ou compound industriel pour inox contient des minéraux abrasifs calibrés qui coupent physiquement les pics microscopiques pour effacer les rayures et construire un lustre durable.
Puis-je utiliser un polish auto sur de l'inox ?
Le polish auto ne sert que d'essuyage cosmétique d'urgence, pas d'outil de correction du métal. Les polish automobiles sont formulés pour un vernis de peinture tendre, bien plus tendre que l'inox. Un polish auto fin peut enlever un voile d'eau léger sur une garniture finie, mais il manque des grains durs nécessaires pour couper des rayures dans l'acier. Beaucoup de produits auto laissent aussi des films silicone qui ruinent le soudage ou l'hygiène au contact alimentaire.
Faut-il un compound spécial pour l'inox ?
Oui, dès qu'il s'agit de couper ou de lustrer le métal lui-même. L'inox étant tenace et sujet à l'écrouissage, les compounds prévus pour le laiton ou l'aluminium tendres — comme le Tripoli marron standard — vitrifient et surchauffent l'acier. L'inox exige des abrasifs vifs et durs comme l'alumine calcinée ou l'oxyde de chrome, associés à des liants qui maîtrisent la chaleur.
Quelle différence entre compound noir, marron, blanc et vert ?
Dans la convention d'atelier, ces couleurs marquent la place d'un pain solide dans la séquence qui va de la coupe à la finition. Le noir est le compound le plus grossier, pour arracher les grosses lignes de meulage, tandis que le marron est une coupe moyenne pour les métaux non ferreux plus tendres. Le blanc est un compound mi-fin de pré-polissage pour l'inox, et le vert un compound fin pour la coloration miroir finale. Le code couleur étant une habitude de métier et non une norme stricte, vérifiez toujours coupe et finition par un essai.
Puis-je polir de l'inox à la main avec un chiffon ?
Vous pouvez retirer à la main de légères rayures d'usage, du ternissement et du voile avec un chiffon microfibre et une pâte abrasive douce, en frottant parallèlement au grain sur les panneaux brossés. Toutefois, le frottement manuel ne peut pas générer la vitesse ni la pression nécessaires pour niveler des rayures profondes ou transformer un brut de laminage en vrai miroir. L'élimination de défauts profonds et la finition miroir exigent le lustrage sur meule pour les pièces unitaires, ou la finition vibrante et centrifuge pour les lots.
Pourquoi mon inox paraît-il pire après polissage ?
L'inox paraît généralement pire pour l'une de trois raisons : frottement en travers d'un grain brossé avec une pâte abrasive, gras sale ou grain grossier piégés sur une meule, ou surchauffe du métal. Dégraissez d'abord un point d'essai pour voir si le terne n'est qu'un résidu de cire étalé ; si les rayures restent, revenez à une étape propre de coupe moyenne et gardez la pièce froide. Pour associer le bon média de tonneau et le bon compound liquide à vos lots de pièces inox, écrivez-nous via notre page de contact pour discuter de votre application.
 +86-592-2381506


 Réseau IPv6 pris en charge
