


Finition de l'acier : voie, granulométrie des médias et fenêtre de rouille entre les étapes
La finition de l'acier n'est pas une opération unique. C'est une voie, et cette voie se décide sur trois éléments qui n'ont rien à voir avec la machine : la dureté de l'acier, la tolérance d'arête portée au plan et le temps que la pièce passera entre la finition et le procédé suivant. Le troisième est celui que les acheteurs oublient, et c'est celui qui ruine des lots pourtant finis correctement.
Une pièce en acier peut sortir de la machine avec une rupture d'arête parfaite, passer le contrôle et être refusée trois jours plus tard parce qu'elle est restée dans un bac, dans un local humide. Ce n'est pas une défaillance de finition à la machine ; c'est une défaillance de voie, et elle se décide au stade du devis.
Comme pour chaque chiffre de cette page : un cycle publié suppose une matière et un enlèvement qui ne sont peut-être pas les vôtres. L'acier couvre une plage de dureté très large, et la dureté change à la fois la coupe et l'usure des médias. Considérez les valeurs comme des points de départ pour un essai sur vos pièces.
Ce que l'atelier révèle quand une voie acier est mal construite
L'acier a sa propre signature de défaillance, et elle diffère de celle de l'aluminium ou de l'inox :
| Ce que vous observez | Ce que cela signifie généralement |
|---|---|
| Rupture d'arête correcte, pièces rouillées dans le bac en quelques jours | Aucune fenêtre de corrosion n'a été prévue entre la finition et l'étape suivante |
| Rupture d'arête correcte, bleuissement thermique ou coloration paille près d'une section mince | Trop d'énergie ou cycle trop long pour l'épaisseur de section |
| Premier lot correct, les lots suivants coupent plus lentement avec la même recette | La charge est usée ; l'acier use les médias plus vite que l'aluminium |
| Arêtes correctes à l'extérieur, une lèvre vive subsiste sur un trou ou une lumière | Les médias n'ont pas pu accéder, ou la granulométrie était trop fine pour la racine de bavure |
| Surface brillante mais traces directionnelles encore visibles | Affinage intermédiaire insuffisant avant l'étape de brillantage |
| Pièces correctes prises une à une, le lot montre une dispersion | Chargement, masquage, ou deux états de surface d'entrée mélangés dans un même cycle |
La première ligne est la plus coûteuse, parce qu'elle échoue après que les pièces paraissent finies. Elle est aussi entièrement évitable au stade de la planification.
La dureté est le premier critère de tri, et elle change plus que le temps de cycle
La dureté de l'acier commande deux choses à la fois : la vitesse à laquelle l'abrasif le coupe et la vitesse à laquelle l'abrasif s'use.
Un acier plus tendre se coupe vite et se beurte. Les aciers à bas carbone et les aciers doux prennent rapidement une rupture d'arête, et le risque est de trop couper l'arête avant que la bavure n'ait disparu. Sur ces matières, une granulométrie plus grossière sur un temps court est généralement meilleure qu'une granulométrie douce sur un temps long, parce que la voie douce donne à l'arête un temps de contact total plus important.
Un acier plus dur se coupe lentement et use la charge plus vite. Les pièces trempées et à haut carbone demandent plus de temps pour le même enlèvement, et les médias sont consommés plus vite. C'est pourquoi le chiffre de consommation de médias n'est pas une constante — une charge de pièces en acier use les médias bien plus vite qu'une charge d'aluminium, et un cycle de brillantage use plus qu'un ébavurage court.
Une pièce écrouie ou cémentée demande une coupe courte et maîtrisée. Sur ces pièces, allonger le cycle peut durcir la couche superficielle tout en la polissant, ce qui change le comportement de l'étape suivante. C'est le cas où l'instinct qui consiste à « laisser plus de temps » est le plus sûrement faux.
Un mélange de duretés dans un même lot est un problème de voie, pas de paramètres. Un lot qui contient à la fois une équerre tendre et une goupille trempée en finit une des deux de travers. Triez par dureté, ou acceptez un compromis documenté plutôt qu'un compromis accidentel.
Granulométrie des médias pour l'acier : par où commencer
Les granulométries de rectification en voie humide de notre gamme s'échelonnent sur une échelle à six niveaux, et pour l'acier la logique de départ utile est la suivante (les six mêmes granulométries s'appliquent quelle que soit la famille de machines de finition vibratoire que vous exploitez) :
- VR (très rugueux, enlèvement de matière maximal) — grosses bavures, bavures de fonderie, bavures de sciage. Sur l'acier, c'est là que se fait une vraie coupe, et c'est aussi là que les arêtes s'arrondissent le plus vite.
- R (rugueux, coupe forte) — ébavurage standard sur pièces acier robustes. La granulométrie de travail générale pour une rupture d'arête sur acier.
- N (normal, traitement standard) — une granulométrie d'ébavurage et de rupture d'arête en voie humide.
- NF (normal fin, qualité intermédiaire) — l'étape intermédiaire avant le polissage. C'est la granulométrie que l'on supprime le plus souvent pour économiser une étape, et c'est la raison habituelle pour laquelle une étape de brillantage produit un voile plutôt que de la brillance.
- F et FF — finition et brillantage. Elles améliorent une surface ; elles n'enlèvent pas une bavure en un temps raisonnable.
Notez que les tableaux voie humide et voie sèche de la gamme n'utilisent pas les mêmes noms de granulométrie — le tableau humide utilise VR / R / N / NF / F / FF et le tableau sec VR / R / M / MF / F / FF. Une lettre de granulométrie recopiée d'un tableau sur l'autre est une erreur réelle et fréquente.
Deux règles qui s'appliquent quelle que soit la granulométrie :
Les médias ne doivent pas dépasser environ un tiers du plus petit détail de la pièce. Une pièce percée d'un trou de 3 mm exige des médias inférieurs à 3 mm, ce qui impose une granulométrie plus fine et un cycle plus long. Il n'y a pas de contournement à l'arithmétique, et aucune puissance de machine ne la change.
La forme décide où tombe la coupe. Un angle vif coupe un coin et une bille ronde brunisse une face. Si une pièce acier présente à la fois une face ouverte à faire briller et un filetage à préserver, aucune forme unique ne convient aux deux, et une voie en plusieurs étapes coûte moins cher qu'un média de compromis.
Le choix de la forme et de la granulométrie côté médias est traité plus en détail dans les gammes médias céramiques et médias de finition pour acier, et la voie de brunissage pour un résultat de niveau miroir est traitée dans brunissage aux médias acier : comment il produit le brillant miroir et quand ne pas l'utiliser.
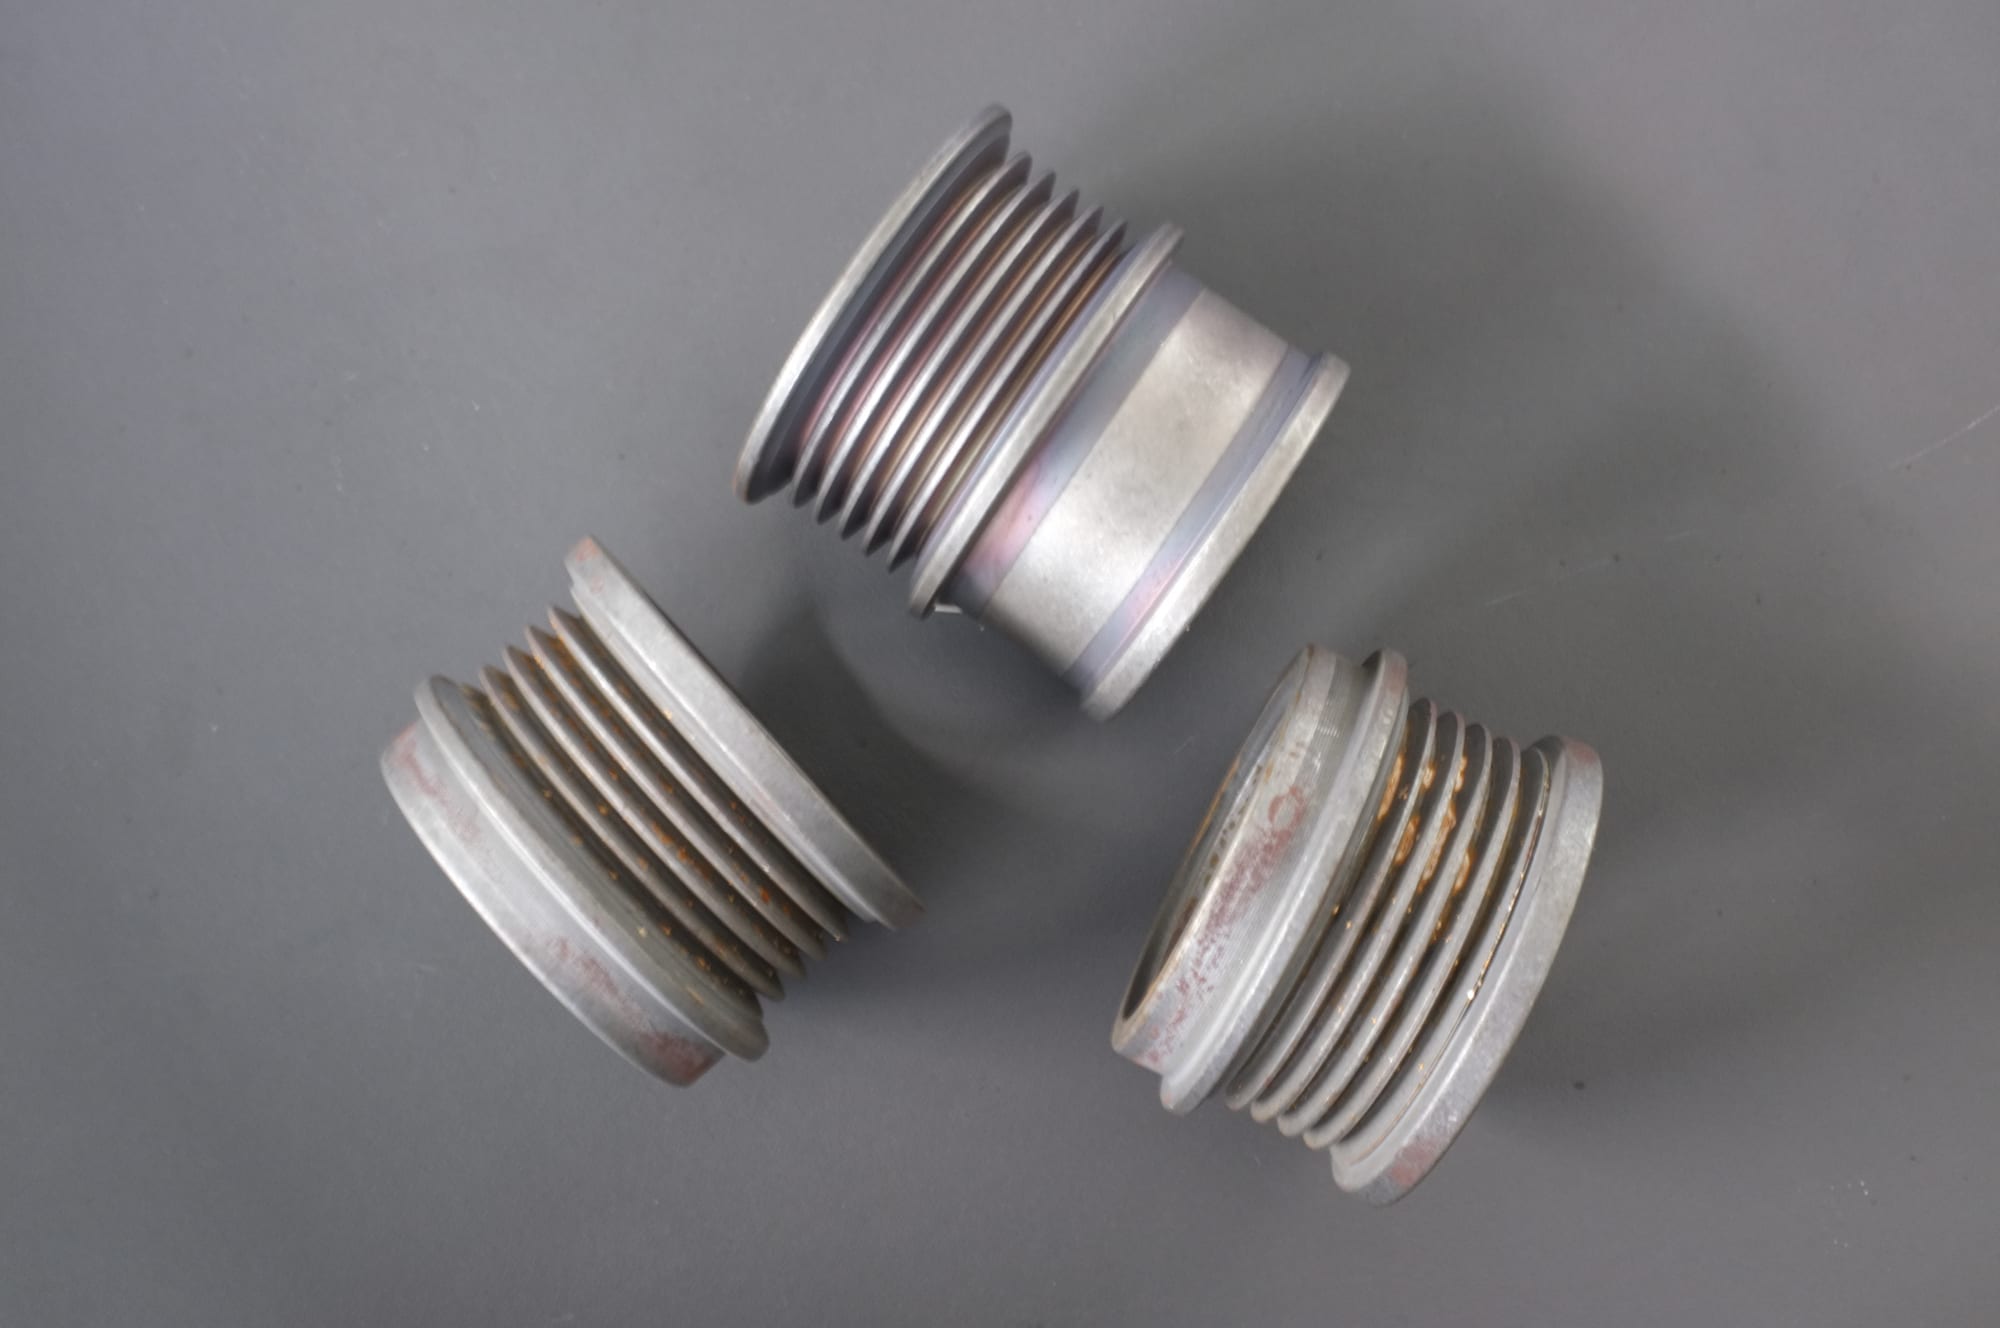
Le problème propre à l'acier en une image : de la rouille et de l'oxyde déjà présents sur les pièces entrantes. L'acier n'attend pas sagement entre deux opérations — l'intervalle entre le procédé précédent et l'étape de finition fait lui-même partie de la voie, et les pièces qui arrivent rouillées doivent être évaluées quant à la perte de matière avant que la moindre finition ne soit spécifiée.
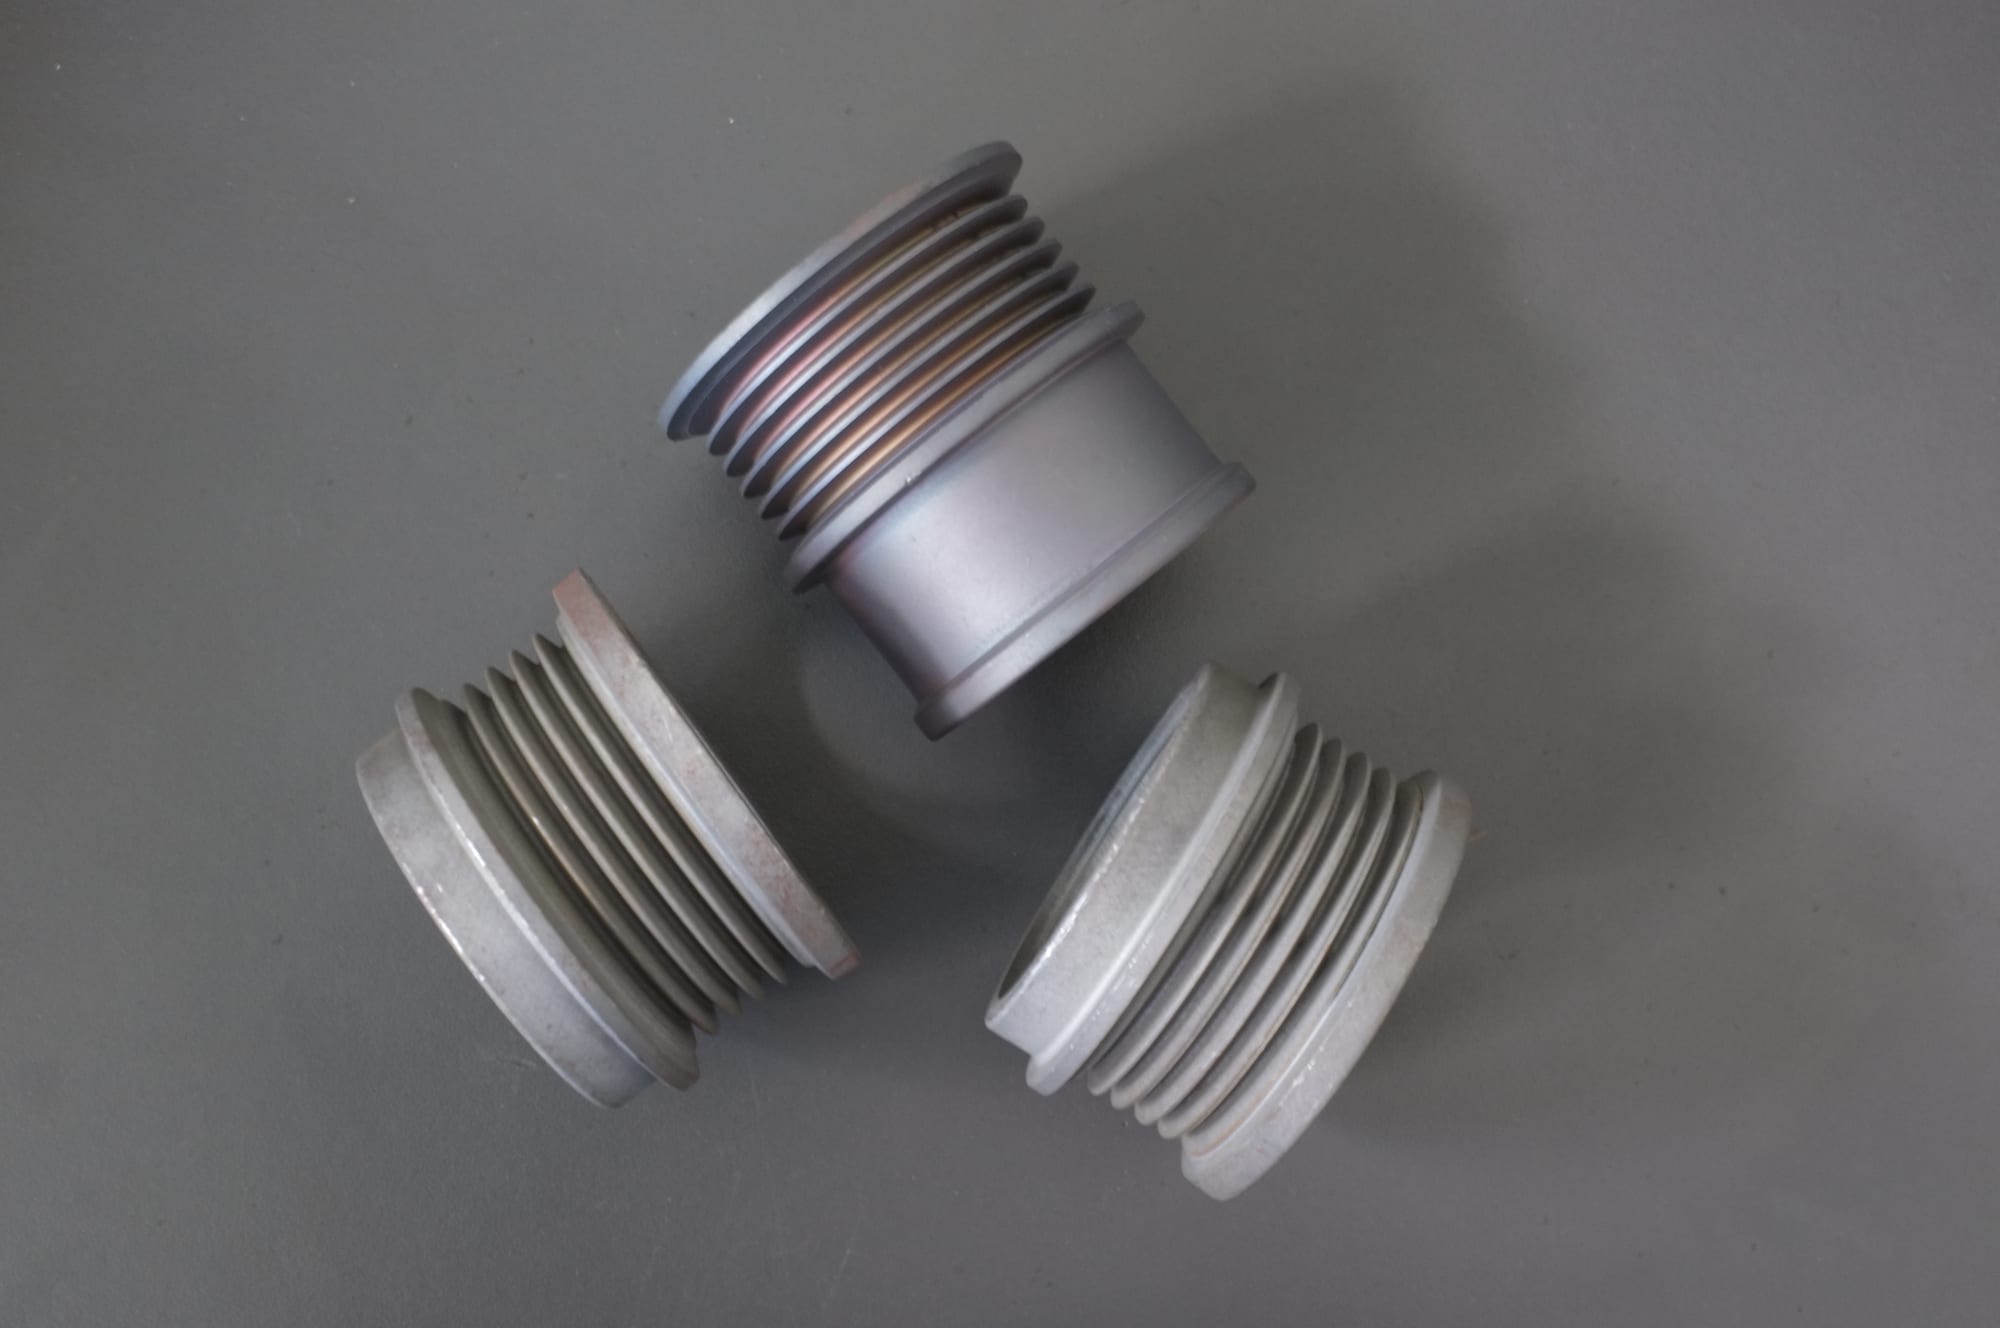
Après finition. La fenêtre entre cette étape et la suivante est la partie d'une voie acier qui disparaît des devis : une surface acier propre recommence à évoluer immédiatement, si bien que ce qui se passe après la finition est autant une décision de conception que le cycle lui-même.
La fenêtre de rouille : la partie d'une voie acier que personne ne chiffre
C'est la décision propre à l'acier qui sépare une voie qui fonctionne d'une voie dont la machine portera la faute.
Entre la finition et l'opération suivante — revêtement, peinture, assemblage, emballage, expédition — une pièce acier nue est sans protection. Sous un climat humide ou lors d'un long transport maritime, c'est dans cette fenêtre qu'une pièce finie devient une pièce refusée. La fenêtre doit être planifiée, pas découverte.
Trois éléments déterminent la durée de la fenêtre que vous pouvez supporter :
Si la pièce est séchée immédiatement et correctement. Un procédé humide sans étape de séchage laisse un film dans les cavités borgnes, et c'est ce film qui amorce la corrosion. Sécher sans délai n'est pas un raffinement ; sur l'acier, cela fait partie de l'acceptation. La gamme de sécheurs existe pour cette étape, et les méthodes sont comparées dans séchage après tribofinition : choisir entre centrifugation, granulats et air chaud.
Si l'étape de finition laisse un résidu inhibiteur de corrosion. Certains compounds portent une fonction de protection, et la poudre combinée de polissage, de dégraissage et d'antirouille de notre gamme compounds de finition — poudre de polissage, dégraissage et antirouille, 50 kg/baril — est la classe de produit conçue exactement pour cela. Savoir si elle convient à votre pièce et à votre procédé suivant est une question d'essai : un inhibiteur qui perturbe le revêtement est pire que pas d'inhibiteur.
Si l'emballage est sec et le transport long. Une pièce qui survit une semaine en atelier peut rouiller dans un conteneur. Si la voie se termine par une expédition maritime, la fenêtre de corrosion et l'emballage doivent être conçus ensemble. Notre transport maritime vers Rotterdam ou Los Angeles demande environ 30 à 40 jours depuis Xiamen, et c'est long pour une surface acier non protégée.
Le résultat concret est une question à poser sur le devis : « quelle étape protège la pièce, et pendant combien de temps ? » Si personne ne peut y répondre, la voie a une lacune qui apparaît une fois les pièces apparemment finies.
La voie, dans l'ordre où les décisions doivent être prises
- Établir la surface d'entrée. Coulée, forgée, emboutie, usinée, découpée au laser. Chaque état entre avec une surface différente, et une voie réglée sur de la barre usinée peut être fausse pour de la fonderie.
- Énoncer l'enlèvement en termes absolus. Pas « ébavurer » — combien de centièmes de millimètre de rayon d'arête le plan autorise. Ce chiffre et la taille de bavure fixent ensemble la granulométrie.
- Énoncer la cible de finition et la façon dont elle sera contrôlée. Rugosité, éclairage, à sec ou humide, quelles faces. Une pièce acier contrôlée mouillée est jugée sur l'eau.
- Choisir la granulométrie d'après la bavure, pas d'après la finition. Les granulométries grossières enlèvent ; les fines affinent. Vouloir atteindre une finition avec une granulométrie grossière, ou enlever une bavure avec une fine, sont les deux erreurs les plus fréquentes et les plus coûteuses.
- Décider du nombre d'étapes. Une seule étape est légitime sur une pièce simple avec une cible modeste. Trois étapes — coupe, affinage, brillantage — constituent la voie normale quand la cible est la brillance visuelle.
- Planifier le nettoyage entre les étapes. Le grain grossier transporté de l'étape de coupe vers l'étape de finition produit un voile gris qui ressemble exactement à un défaut de compound. Nettoyer la charge coûte moins cher que changer de compound.
- Planifier le séchage et la fenêtre de corrosion. Immédiatement, et dans cet ordre. C'est l'étape que l'on saute sur l'acier et que l'on ne saute pas sur l'inox, ce qui explique pourquoi les voies acier échouent dans le bac tandis que les voies inox échouent à la machine.
Le polissage de l'acier comme étape distincte, et pourquoi il est mal vendu
Dans une voie acier, le *polissage* est la dernière étape et celle que l'on chiffre le plus souvent comme si elle constituait tout le travail. Ce n'est pas le cas : sur l'acier, l'étape de polissage s'achète pour l'aspect et la stabilité à la fois, et un devis qui ne traite que l'aspect laisse la stabilité au hasard.
Ce que l'étape de polissage doit réellement apporter sur acier :
- Une brillance qui survit à l'opération suivante. Une pièce brillante en sortie de machine et voilée après séchage n'a pas été polie à la mauvaise rugosité ; elle a été polie puis laissée avec un film aux mauvais endroits.
- Une base homogène sur tout le lot. Si les pièces doivent recevoir un revêtement, la couleur de base polie détermine l'aspect du revêtement. Deux lots polis « aussi brillant que possible » peuvent recevoir des revêtements d'aspect visiblement différent, et la différence n'est pas imputable au traitement de surface.
- Aucune matière perdue là où le plan ne peut pas en céder. Le polissage enlève du métal. Sur une section mince ou filetée, cet enlèvement est un risque dimensionnel, d'où la nécessité que le critère d'acceptation nomme les détails qui ne doivent pas changer.
La mise en étapes qui le produit. Le polissage de l'acier est une étape après la coupe, pas un substitut :
| Étape | Ce qu'elle fait | Ce qu'elle évite |
|---|---|---|
| Coupe (VR / R, ou une céramique plus grossière) | Enlève la bavure et le motif d'usinage | Polir par-dessus un motif et l'approfondir |
| Nettoyage entre les étapes | Élimine le grain grossier de la charge | Le voile gris mis sur le compte du compound |
| Polissage (NF / F / FF, ou une étape de brunissage aux médias acier) | Rend la surface brillante | Une finition brillante mais marquée |
| Séchage, puis protection | Élimine l'eau des cavités borgnes ; maintient la surface stable | La fleur de rouille qui apparaît des heures plus tard dans un trou borgne |
La question la plus utile à poser sur un devis de polissage acier : qu'est-ce qui est inclus après l'étape de polissage — un sécheur, une discipline de rinçage, un compound inhibiteur de corrosion ? Un devis qui s'arrête à la machine a chiffré l'aspect et laissé la stabilité hors devis.
Où une voie par tonneau ne fait pas le travail sur acier
- Une arête qui doit rester vive. Lames, outils de coupe, lèvres de racloir, pointes d'outils à fileter. Un cycle de tonneau casse toutes les arêtes qu'il peut atteindre, y compris la fonctionnelle.
- Des parois plus fines qu'environ 0.5 mm. Le risque est la déformation, pas la coupe. Sur acier mince, cela se voit comme une pièce pliée ou bombée plutôt que comme un changement dimensionnel.
- Des filetages fins sous une tolérance de pas. Les médias s'y coincent. Masquer le filetage ou passer à un petit média lisse réduit le risque, et le roulage ou la coupe du filetage après finition l'élimine.
- Des trous borgnes et des poches profondes sur une pièce sensible à la rouille. Les médias entrent et ne ressortent pas, et ils retiennent l'humidité contre la surface ensuite — double défaillance.
- Des pièces à surface cémentée ou nitrurée dont la profondeur de cémentation compte. Le polissage enlève de la matière, et cet enlèvement doit rester dans la couche cémentée. C'est une question de plan avant d'être une question de procédé.
- Les travaux acier volumineux, lourds ou longs. Une cuve ne les déplacera peut-être pas. C'est là qu'une machine à auge justifie sa place : notre gamme d'auges va du L1300 à 1200 L / 42.4 cu ft avec deux moteurs de 5.0 kW au L1800 à 1800 L / 63.6 cu ft avec deux moteurs de 7.5 kW, avec un revêtement polyuréthane de 20 à 35 mm.
- Des pièces qui doivent être visuellement identiques d'un lot à l'autre pour le revêtement. La finition modifie légèrement l'aspect de base. La régularité vient d'un process écrit et figé, pas d'un polissage plus appuyé sur le lot qui paraît terne.
- Une pièce qui ne peut pas être séchée. Si la géométrie piège l'eau et que l'étape de séchage ne peut pas l'atteindre, le risque de corrosion n'est peut-être pas gérable du tout en voie humide.
Ce qu'il faut demander avant d'approuver une voie de finition acier
- « Quelle est la fenêtre de corrosion, et qu'est-ce qui la protège ? » La question propre à l'acier, et celle que la plupart des fournisseurs n'entendent jamais.
- « Essaierez-vous la pièce la plus défavorable ? » Notre voie standard : des pièces représentatives incluant le cas le plus défavorable, la matière et son état, ainsi que la finition que vous exigez et celle que vous accepterez, retournées avec le temps de cycle et la consommation de médias mesurés.
- « Quelle granulométrie et quelle taille figureront sur la commande, et de quel tableau viennent ces lettres ? » Une lettre de granulométrie n'a de sens qu'avec sa plage de taille et son tableau humide ou sec.
- « Quelle est la consommation de médias, en kilogrammes par 100 heures ? » L'acier use les médias plus vite que la plupart des matières, donc ce chiffre pèse plus sur le coût d'exploitation que la machine. La durée de vie des médias va d'environ 20 à 200 heures de fonctionnement ; demandez le chiffre de consommation plutôt que l'estimation de durée de vie.
- « Qu'est-ce qui est livré avec la machine, et quand ? » Une machine standard part en 25 à 35 jours après l'acompte, une configuration construite sur commande demande 45 à 60 jours, et les médias et compounds expédiés avec elle ajoutent environ une semaine. La commande minimale est de une machine. L'emballage standard comprend le kit de pièces de rechange, un ensemble de démarrage de médias et de compounds, les outils et les manuels, et chaque machine tourne avec une charge de médias avant expédition.
- « La voie se termine-t-elle à la machine, ou à une pièce séchée et protégée ? » C'est la question qui change le devis. Une voie qui s'arrête à la machine n'est pas une voie finie sur acier.
FAQ
Que comprend la finition de l'acier ? Dans ce contexte : l'ébavurage, la rupture d'arête, l'affinage de surface et le brillantage, réalisés en tonneau, en cuve vibrante ou en auge avec des médias abrasifs et un compound. C'est une voie plutôt qu'une opération unique, et les étapes sont choisies séparément pour l'enlèvement et pour la finition.
L'acier demande-t-il un procédé différent de l'inox ? En partie. Les mécanismes sont les mêmes, mais l'acier possède une fenêtre de corrosion que l'inox ne connaît pratiquement pas, si bien qu'une voie acier doit inclure le séchage et la protection. La dureté de l'acier varie aussi beaucoup plus largement, ce qui change à la fois la coupe et l'usure des médias.
Pourquoi les pièces acier rouillent-elles après finition alors qu'elles paraissaient correctes ? Parce que rien dans la voie ne les protégeait entre la machine et l'étape suivante. Sécher sans délai et utiliser un compound à fonction de protection sont les deux leviers ; si la pièce doit rester dans un local humide ou dans un conteneur, la fenêtre doit être planifiée au stade du devis.
Combien de temps dure un cycle de finition acier ? Un ébavurage léger dure 10 à 20 minutes ; un lot de petites pièces en cuve demande typiquement 20 minutes à 2 heures ; un polissage de finition poussée prend 2 à 8 heures. Les aciers plus durs se situent dans le haut de chaque fourchette pour le même enlèvement.
Comment savoir que les médias sont épuisés ? Trois signaux fiables : la finition cesse de progresser, les pièces présentent un voile gris mat, et le même résultat exige un cycle environ 20% plus long. L'acier accélère les trois, donc la consommation doit être mesurée plutôt que supposée.
Une seule granulométrie peut-elle assurer à la fois l'ébavurage et le brillantage sur acier ? Seulement sur une pièce dont la bavure est légère et la cible de finition modeste. En général, les granulométries grossières enlèvent et les fines affinent ; une granulométrie unique qui fait les deux est un compromis qui se voit soit comme une arête arrondie, soit comme une surface voilée.
 +86-592-2381506


 Réseau IPv6 pris en charge
