


`Mesure de la rugosité de surface` : contrôler `Ra`, `Rz` et le contraste visuel en tribofinition vibratoire
Les ingénieurs qualité et responsables de finition qui mettent en place des protocoles de `mesure de la rugosité de surface` pour des carters CNC tonnelés, des supports emboutis et des vannes en inox `304` brunies miroir se heurtent souvent à un conflit déroutant en atelier : des pièces réussissent un contrôle unique de `Ra` au rugosimètre tout en échouant à l'inspection visuelle avec un voile « peau d'orange », ou réussissent le brillant visuel tout en dépassant les limites `Rz` d'étanchéité hydraulique ! Comme la tribofinition en cuves circulaires `ZL`, cuves linéaires compartimentées `ZXL` et unités centrifuges `LLB50`/`LLF120` transforme les traces directionnelles d'outil CNC en une surface isotrope aléatoire — et que le brunissage aux billes d'étape 2 compresse les pics sans meuler les vallées profondes — une `mesure de la rugosité de surface` efficace exige d'associer des tracés multi-axes `Ra`/`Rz`/`Rq` au palpeur avec une préparation de séchage propre et des panneaux témoins visuels scellés.
`Mesure de la rugosité de surface` au palpeur vs visuelle en tribofinition

Pourquoi les lectures `Ra` sur une seule ligne manquent les rayures `Rz` profondes et la peau d'orange
La rugosité moyenne arithmétique (`Ra`) fait la moyenne de millions de pics et vallées microscopiques en un seul chiffre — ce qui signifie qu'une pièce avec des portées planes lisses et une rayure céramique d'étape 1 parasite peut tout de même afficher un faible `Ra` tout en échouant au `Rz` (hauteur maximale pic à vallée) ! De même, les billes inox `304` d'étape 2 écrouissent à froid à plat les crêtes supérieures CNC, faisant baisser rapidement le `Ra` tout en laissant dessous des vallées `Rz` non nivelées qui diffusent la lumière en peau d'orange voilée. Contrôlez toujours à la fois `Ra` et `Rz` (et `Rq` lorsqu'il est spécifié) après la coupe d'étape 1 et le brunissage d'étape 2. Consultez notre guide sur le fini de surface RMS Rq et notre guide sur la rugosité de surface usinée.
Mesurer perpendiculairement à l'orientation CNC d'origine vs tracé isotrope multi-angles
Les arbres tournés bruts et faces planes fraisées présentent de forts sillons d'avance directionnels (`orientation`). Tracer un rugosimètre à palpeur *parallèlement* aux lignes d'avance CNC sous-estime fortement la rugosité réelle ! Tracez toujours perpendiculairement à l'orientation d'usinage d'origine — et une fois que la céramique `haute fréquence` ou les cônes plastique résine d'étape 1 ont fondu l'orientation en une texture mate isotrope, effectuez des lectures selon deux orientations perpendiculaires pour vérifier la véritable uniformité directionnelle.
Pourquoi les résidus de bac sale et traces d'eau faussent les lectures au palpeur et optiques
Ne passez jamais un palpeur diamant sensible ni un brillancemètre optique sur des pièces humides, couvertes d'un film savonneux ou tachées d'eau dure tout juste sorties de la goulotte du séparateur ! Le tartre calcaire savonneux séché et les boues céramiques libres soulèvent physiquement le patin du palpeur et diffusent la lumière optique. Imposez un rinçage propre par pulvérisation d'eau adoucie/osmosée sur le tamis séparateur vibratoire, un essorage centrifuge chauffé immédiat `35A`/`70A` et, en option, un lustrage d'essuyage au `rafle de maïs` chaud et sec avant la métrologie.
Associer les chiffres du rugosimètre à des panneaux témoins visuels scellés
Comme les acheteurs jugent les couverts miroir, pinces chirurgicales et profilés aluminium architecturaux à la netteté de contraste plutôt qu'aux seules décimales de `Ra`, installez des échantillons maîtres physiques scellés conforme/non conforme à côté de chaque poste `ZL`, `LLB50` et `OBD`, montrant l'uniformité mate cible d'étape 1 ainsi que la profondeur miroir d'étape 2.
| Paramètre d'inspection | Ce qu'il détecte en tribofinition | Moment idéal de contrôle | Piège courant de faux positif |
|---|---|---|---|
| `Ra` (moyenne arithmétique) | Progression globale du lissage des micro-pics | Après étape 1 et après étape 2 | Conforme malgré des rayures profondes parasites ou une peau d'orange |
| `Rz` (pic à vallée maximal) | Rayures de grains de coupe d'étape 1 parasites et vallées non nivelées | Après coupe étape 1 et miroir étape 2 | Omettre `Rz` masque un nivellement incomplet d'étape 1 |
| `Rq` (moyenne quadratique) | Sensibilité aux pics / piqûres isolés élevés | Étanchéité hydraulique et aéronautique de précision | Confondre `Rq` et `Ra` sur les plans |
| Contrôle d'isotropie multi-angles | Élimination complète de l'orientation directionnelle CNC | Fin de coupe céramique / plastique étape 1 | Tracer parallèlement aux sillons de tour d'origine |
| Panneau témoin de contraste visuel | Voile, crasse nuageuse, taches cuivre/fer | À chaque changement d'équipe et libération de lot | Se fier uniquement au `Ra` pour le miroir cosmétique |
Maîtriser `Ra` et `Rz` entre la coupe d'étape 1 et le brunissage d'étape 2
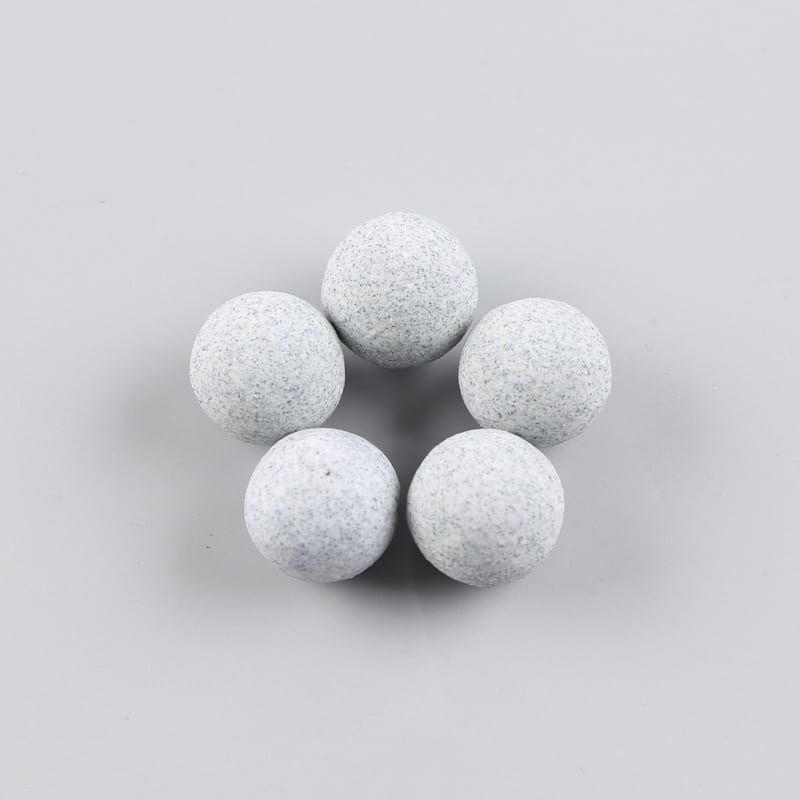
Nivellement d'étape 1 (céramique `haute fréquence` vs cônes en plastique résine)
Le média abrasif d'étape 1 détermine votre plafond final de `Rz` : les pierres céramiques `haute fréquence` coupe rapide puis coupe fine (`compound-LC10`) arasent proprement les crêtes CNC tenaces sur l'acier inoxydable, l'acier au carbone et le titane, tandis que les cônes légers en plastique synthétique lié à la résine (`LC10`) nivellent l'aluminium `6061` tendre, le laiton et le `Zamak` sans marteler de cratères qui feraient grimper le `Rz` ! Consultez notre guide des médias céramiques de tonnelage et notre guide des médias de tonnelage en plastique synthétique.
Brunissage sans grain d'étape 2 (billes `304` et `haute alumine`)
Les billes en acier inoxydable `304` sans grain d'étape 2 (`JTJ20`/`JTJ25`/`JTJ60`) et les billes `haute alumine` sans fer (`HM3`/`JTJ50`) écrasent plastiquement à plat les pics nivelés d'étape 1, abaissant nettement `Ra` et `Rq` tout en refermant les pores de surface. Rappelez-vous : le brunissage sans grain ne peut pas effacer de profondes vallées `Rz` laissées par une coupe d'étape 1 précipitée ! Consultez notre guide de brunissage des métaux.
Prévenir le transfert de grains parasites qui fait grimper les rayures `Rz`
Même un seul éclat céramique d'étape 1 fracturé entraîné dans une cuve à billes `304` d'étape 2 raye des douzaines de pièces, faisant grimper brutalement le `Rz` ! Montez une rampe de rinçage par pulvérisation d'eau adoucie propre au-dessus du tamis séparateur vibratoire d'étape 1, dédiez des bacs d'étape 2 strictement codés par couleur et auditez le tamisage hebdomadaire selon notre procédure de tamisage et de réapprovisionnement des médias.
Éviter le coincement des médias dans les alésages de référence (dimensionnement `anti-coincement`)
Sélectionnez avec soin les diamètres de céramique, cônes plastiques et billes via notre guide de dimensionnement des médias anti-coincement afin que les éclats usés ne se coincent jamais dans les alésages de précision ni ne rayent les parois de référence internes.
Chimie, flux à passage unique et séchage propre avant métrologie
`Passage unique` vs recirculation sale en bac fermé
La recirculation en bac fermé réinjecte des boues de pierre abrasées et des dépôts huileux sur les pièces — glaçant les médias d'étape 1 (`bloquant la baisse du Ra`) et recouvrant les pièces d'étape 2 d'une crasse grise terne ! Exploitez un système continu en tribofinition à passage unique dosé par dosage péristaltique d'additif vers un bac de décantation multi-chicanes.
Eau adoucie et zéro antimousse siliconé avant revêtement et contrôle qualité
Une eau de ville dure laisse une croûte minérale blanche qui fausse le brillant optique et les tracés au palpeur, tandis que les antimousses siliconés laissent des films invisibles qui passent les contrôles `Ra` mais font cloquer le placage et l'anodisation en aval ! Alimentez en eau adoucie, gardez les grilles de vidange inférieures brossées et ouvertes chaque jour, et bannissez totalement les antimousses siliconés. Consultez notre guide sur la dureté de l'eau en tribofinition et notre guide pour éviter la mousse en cuve vibrante.
Élimination du liquide de coupe en amont (`dégraissage avant tribofinition vibratoire`)
Les liquides de coupe CNC lourds et huiles de taraudage glacent rapidement les pores de la céramique et du plastique, bloquant le nivellement du `Ra` en milieu de poste. Éliminez les huiles en amont selon notre guide de dégraissage avant tribofinition vibratoire.
Essorage chauffé immédiat `35A`/`70A` et essuyage au `rafle de maïs` chaud et sec
Transférez directement les pièces proprement rincées dans une essoreuse centrifuge chauffée `35`, `35A`, `70` ou `70A` — et faites suivre d'un lustrage au `rafle de maïs` chaud et sec (`jamais` humide) lorsque la clarté optique est testée — avant de mesurer `Ra`/`Rz` ou d'emballer les expéditions. Consultez notre guide d'essoreuse centrifuge et notre guide des grades de média de séchage rafle de maïs.
Plans d'échantillonnage, `ratio média/pièces` et régularité du posage
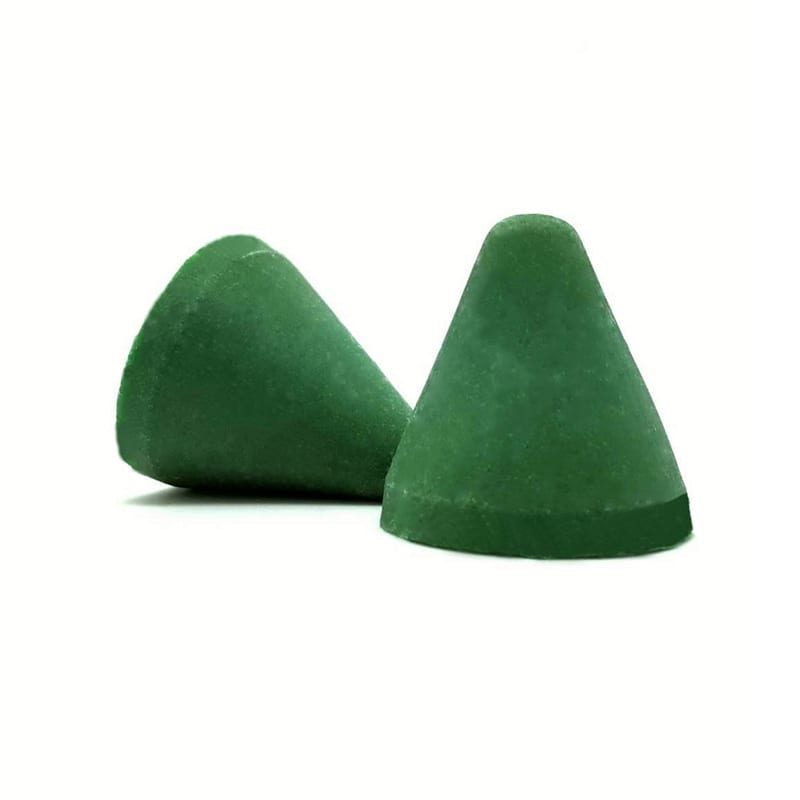
Échantillonner plusieurs zones de panier (`haut, centre, fond`) pour un vrai contrôle qualité de lot
Ne prélevez jamais uniquement les deux pièces du haut d'un panier séparateur `ZL` fini pour la `mesure de la rugosité de surface` ! Les pièces déchargées tôt vs tard — ou les pièces lourdes tonnelées dans un coussin de `ratio média/pièces` sous-rempli — peuvent présenter un `Ra` irrégulier ou des chocs d'arêtes. Échantillonnez des pièces dans les zones de déchargement initiale, médiane et finale, et contrôlez l'amortissement de cuve via notre guide sur le ratio média/pièces.
Séparer les arbres longs et collecteurs lourds dans des cuves linéaires `ZXL`
Les arbres allongés et carters CNC lourds s'entrechoquent bout contre face dans les cuves circulaires, créant des marques d'impact localisées qui font grimper le `Rz` sur les faces d'étanchéité ! Chargez les pièces lourdes ou longues dans des cuves linéaires compartimentées `ZXL`/`L1300`–`L1800` afin que chaque face reçoive un contact roulant uniforme.
Convertir en toute sécurité `Ra`, `Rq` (`RMS`) et `Rz` sur les plans
Rappelez-vous que `Ra`, `Rq` et `Rz` mesurent des propriétés statistiques différentes du même profil de surface — n'utilisez jamais aveuglément un multiplicateur fixe sans vérifier les tolérances du plan ! Consultez notre guide de tableau de conversion d'état de surface et notre guide de tableau d'état de surface Ra.
Contrôler chaque semaine les revêtements polyuréthane de cuve et l'étalonnage du palpeur
Vérifiez chaque semaine les rugosimètres à palpeur sur des étalons certifiés, et inspectez les revêtements polyuréthane de cuve via notre guide de remplacement des revêtements polyuréthane de cuve afin que des nervures usées ne piègent jamais de grains.
Dépannage des défauts de métrologie et de régularité de surface

Corriger la dérive de `Ra` d'un lot à l'autre, les pics de `Rz` élevés et les écarts visuel-vs-palpeur
Reliez chaque écart de contrôle qualité directement à sa cause en atelier : une dérive régulière à la hausse du `Ra` au cours d'un poste signale des pierres céramiques glacées, un dosage péristaltique insuffisant ou un faible niveau de média ; de soudains pics de `Rz` indiquent un transfert parasite de grains de coupe d'étape 1 ou des chocs pièce sur pièce ; et un `Ra` conforme avec un aspect terne et voilé pointe vers un nivellement d'étape 1 incomplet ou un film de tartre savonneux d'eau dure.
| Écart de contrôle métrologique | Cause racine probable du procédé | Correction immédiate | Standard préventif |
|---|---|---|---|
| `Ra` conforme, aspect visuel voilé | Nivellement `Rz` étape 1 incomplet ou film savonneux | Renvoyer le lot en étape 1 ; lavage `LC10` | Vérifier `Ra` et `Rz` étape 1 avant étape 2 |
| Pics soudains de rayures `Rz` | Grain de coupe étape 1 parasite ou choc entre pièces | Récurer cuve/tamis ; lavage billes `LC10` | Bacs dédiés étape 1/2 + rinçage pulvérisé sur tamis |
| Le `Ra` dérive à la hausse en milieu de poste | Pierres glacées ou pompe doseuse désamorcée | Vérifier le tube péristaltique ; lavage média `LC10` | Prélavage amont + étalonnage hebdomadaire de pompe |
| Piqûres `Rz` élevées sur aluminium `6061` | Pierres céramiques lourdes utilisées sur aluminium | Purger la céramique ; charger cônes plastique résine | Cônes plastique résine dédiés aluminium + `LC10` |
| Lectures au palpeur incohérentes | Pièces humides/filmées ou tracé le long de l'orientation | Rincer + sécher `35A` + tracer en travers de l'orientation | Procédure de métrologie à sec standardisée + panneau témoin |
Régénérer les médias glacés et billes `304` noircies au `LC10`
Chaque fois qu'un liquide de coupe résiduel ou un film d'eau dure bloque la réduction du `Ra` ou voile les billes `304`, déchargez toutes les pièces et exécutez un lavage de décrassage à vide à chaud avec de l'eau adoucie et du `compound-LC10` jusqu'à ce que l'effluent de vidange sorte clair.
Isoler les îlots acier au carbone `MC8` des lignes contrôle qualité inox et aluminium
Maintenez les îlots de décalaminage d'acier au carbone à l'additif acide `compound-MC8` strictement isolés des lignes inox et aluminium afin que le fer parasite ne provoque jamais de piqûres de rouille qui échoueraient aux audits `Rz` et visuels.
Afficher des fiches plastifiées d'objectif `Ra`/`Rz` à côté de chaque machine
Fixez des fiches de réglage plastifiées à côté de chaque machine `ZL`, `ZXL`, `LLB50` et `LLF120` indiquant la ligne de base CNC entrante, les nuances de médias d'étape 1/2, les réglages de `dosage péristaltique d'additif`, les minuteries de cycle et les limites de libération `Ra`/`Rz`.
Maîtriser le tamisage des médias, la chimie de l'eau et le séchage centrifuge avant inspection
Une mesure de rugosité fiable commence avant même que le palpeur ne touche la pièce. Tamisez régulièrement les fines céramiques usées hors des lits actifs selon notre programme de tamisage et réapprovisionnement des médias afin que des éclats sous-dimensionnés ne se coincent jamais dans les fentes ni ne perturbent la circulation roulante. Associez des médias propres à une eau à passage unique maîtrisée et à un `dosage péristaltique d'additif` pour que `LC10`, `MC8` et `JTJ50` travaillent proprement sans amortissement par la mousse. Après rinçage, essorez chaque échantillon de test à sec dans une essoreuse centrifuge chauffée `35A` ou `70A` — les films d'eau résiduels ou traces de doigts huileuses modifient la traînée du palpeur sans patin et dispersent les lectures optiques. Des pièces propres, sèches et stabilisées en température garantissent que les mesures qualité reflètent la vraie topographie du métal plutôt que la contamination d'atelier.
Dépannage technique et diagnostics de procédé pour la mesure de surface
Même avec des rugosimètres calibrés, les lignes de finition dérivent parfois lorsque les avances d'usinage entrantes changent, que les médias s'usent ou que les pompes doseuses se désamorcent. Des diagnostics systématiques permettent d'isoler si une lecture `Ra` ou `Rz` hors spécification provient du réglage métrologique ou d'une dérive procédé en amont dans la machine de tribofinition vibratoire.
Isoler les erreurs d'étalonnage du palpeur vs la dérive réelle du procédé
Avant d'ajuster les minuteries de cycle ou de changer de nuance de média, vérifiez le rugosimètre sur son étalon de référence certifié en utilisant exactement la longueur d'évaluation et le filtre de coupure imposés sur le plan. Si l'étalon de référence lit dans les tolérances alors que les pièces échouent au `Ra`, inspectez les ébauches brutes entrantes à la recherche de traces d'avance grossières ou de crêtes de broutage dépassant la surépaisseur de coupe d'étape 1. Lorsque les ébauches brutes correspondent à la référence, contrôlez le débit de vidange d'eau, les balourds d'amplitude de cuve et le glaçage des médias céramiques dans la cuve.
Diagnostiquer les valeurs extrêmes `Rz` élevées causées par les chocs pièce sur pièce
Lorsque le `Ra` passe facilement mais que le `Rz` échoue par intermittence sur des rayons d'angle ou des faces cosmétiques planes, la collision pièce sur pièce dans la masse est presque toujours en cause. Les blocs d'acier usinés lourds ou les supports emboutis tranchants frappent les pièces voisines dès que le ratio volumique média/pièces descend trop bas ou que le drainage d'eau devient trop pauvre. Augmenter la part volumique de média, passer d'une cuve en vrac à des cuves compartimentées, ou traiter les géométries délicates dans un tonneau rotatif de polissage élimine les chocs d'impact qui font grimper les lectures pic à vallée.
Contrôler l'arrondissement des arêtes et la préservation des géométries en parallèle du `Ra`
Rechercher des valeurs de `Ra` ultra-basses avec des cycles d'étape 1 trop longs peut involontairement arrondir des épaulements de roulements de précision, des sommets de filets ou des faces de référence hors tolérance dimensionnelle. Associez toujours les contrôles de rugosité de surface à un contrôle optique du rayon d'arête sur les angles critiques lors de la qualification du premier article. Scinder le décalaminage agressif en une passe plus courte `MC8` / céramique coupe rapide suivie d'un lissage doux en `média plastique` ou en céramique `haute fréquence` haute densité préserve les tolérances dimensionnelles tout en livrant des finis répétables et conformes à l'inspection sur des postes de production complets.
Intégrer le dégraissage ultrasonore et la protection antirouille autour des points de contrôle métrologique
Les pièces couvertes de liquide de coupe d'usinage, d'huile d'emboutissage ou de savon de tonnelage résiduel donnent des tracés au palpeur peu fiables et de faux échecs de réflectivité optique parce que les films collants comblent les micro-vallées. Nettoyer les ébauches CNC entrantes dans un nettoyeur ultrasonore garantit que les `médias céramiques` d'étape 1 et le `LC10` coupent un métal nu uniforme dès la première minute au lieu d'étaler de l'huile parasite dans toute la cuve. De même, les composants ferreux sortant des cycles humides en `machine de tribofinition vibratoire` nécessitent un séchage centrifuge chauffé immédiat `35A` ou `70A` et un rinçage inhibiteur compatible selon notre guide d'inhibition de la rouille après tonnelage humide afin qu'une corrosion éclair microscopique ne rende jamais rugueuses les portées finies entre l'inspection qualité finale et l'assemblage client.
Établir des intervalles d'inspection premier article, en cours de procédé et libération finale
Un plan de mesure de surface discipliné attribue une fréquence d'inspection claire à chaque étape du lot au lieu d'attendre l'emballage final pour découvrir une dérive du procédé. Vérifiez le `Ra` et le `Rz` des ébauches brutes à la réception du premier article CNC ou emboutissage, échantillonnez les pièces en sortie d'étape 1 après nivellement pour confirmer que les crêtes d'usinage sont totalement effacées, et réalisez les contrôles finaux au palpeur et sur échantillon témoin visuel après le brunissage aux billes inox `304` d'étape 2 ou le lustrage à sec au `rafle de maïs` (`8#-80#`). Consigner ces trois relevés face aux dates de réapprovisionnement de médias et aux journaux de `dosage péristaltique d'additif` transforme le contrôle qualité de la rugosité d'une gestion de crise réactive en une maîtrise statistique prévisible sur les équipes à haut volume. Associer des panneaux témoins visuels à des audits périodiques au palpeur forme également les opérateurs machines à reconnaître des dérives subtiles d'amortissement par la mousse ou de glaçage des médias plusieurs heures avant que les pièces n'approchent des seuils de rejet. Une documentation cohérente entre équipes maintient la variabilité CNC entrante, le réapprovisionnement des médias et le dosage d'additif alignés avec les spécifications du plan client sur chaque panier de production.
Capacités d'usine et approvisionnement vérifié en tribofinition
Fondée en 1992, Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (`SurfacePolish`) conçoit et fabrique 21 plateformes machines appuyées par 24 droits de propriété intellectuelle chinois accordés et plus de 200,000+ solutions dans des installations certifiées (`ISO 00726Q01571R001`, `CE M.2023.206.C88121` et `CE M.2023.206.C88120`). Aux côtés des cuves circulaires `ZL`, des cuves linéaires compartimentées `ZXL`/`L1300`–`L1800`, des machines centrifuges `LLB50`/`LLF120`, des polisseuses magnétiques `OBD-30`..`100` et des essoreuses centrifuges chauffées `35`/`35A`/`70`/`70A`, nous fournissons les additifs `LC10`, `JTS5`, `HM3`, `JTJ20`, `JTJ25`, `JTJ50`, `JTJ60` et `MC8` isolé adaptés aux céramiques `haute fréquence` coupe rapide et coupe fine, cônes en plastique synthétique lié à la résine, billes et aiguilles magnétiques inox `304`, billes `haute alumine` sans fer, `rafle de maïs` et `coquille de noix` (`8#-80#`). Les machines standard sont expédiées sous 25–35 jours et les lignes sur mesure sous 45–60 jours. Envoyez des pièces brutes représentatives avec vos exigences `Ra`/`Rz` sur plan à `surface-polish.com` pour une validation de procédé gratuite. Limites transparentes : nous ne fournissons pas de rugosimètres à palpeur portables, d'interféromètres à lumière blanche ni de machines à mesurer tridimensionnelles (MMT).
Foire aux questions sur la `mesure de la rugosité de surface`
Pourquoi une pièce tonnelée peut-elle réussir la mesure `Ra` tout en paraissant voilée ou peau d'orange ?
Le `Ra` fait la moyenne des vallées profondes isolées. Si le nivellement céramique ou plastique d'étape 1 s'est arrêté trop tôt, les billes `304` d'étape 2 polissent les pics supérieurs jusqu'au brillant tout en laissant dessous de profondes vallées `Rz` — donnant un aspect visuel voilé malgré un faible `Ra`.
Dans combien de directions dois-je tracer lors de la `mesure de la rugosité de surface` sur des pièces tonnelées ?
Tracez toujours perpendiculairement à l'orientation d'usinage CNC d'origine sur les pièces brutes ou légèrement tonnelées, et tracez selon deux axes perpendiculaires sur les pièces nivelées isotropiquement pour confirmer le fondu uniforme des traces d'outil.
Pourquoi dois-je mesurer à la fois `Ra` et `Rz` sur des pièces en inox `304` brunies miroir ?
Un seul grain céramique d'étape 1 parasite entraîné dans l'étape 2 grave de fines rayures aléatoires qui modifient à peine le `Ra` moyen mais font grimper fortement le `Rz` et ruinent la qualité miroir cosmétique.
Les pièces doivent-elles être séchées dans des essoreuses `35A`/`70A` avant les tests au rugosimètre ?
Oui ! Le film de tensioactif humide et les traces minérales d'eau dure faussent physiquement les lectures au palpeur et optiques. Rincez proprement à l'eau adoucie/osmosée et essorez d'abord dans `35A`/`70A`.
Pourquoi la réduction du `Ra` a-t-elle soudainement ralenti en milieu de semaine sur ma cuve `ZL` ?
Une réduction du `Ra` bloquée provient généralement d'un glaçage des médias céramiques dû à des huiles de coupe CNC non lavées, des boues de bac fermé ou un `dosage péristaltique d'additif` insuffisant.
Les billes inox `304` d'étape 2 peuvent-elles abaisser le `Rz` sur des pièces fraisées CNC rugueuses ?
Non — les billes `304` ne contiennent aucun grain de coupe et ne font qu'écrouir à froid les pics de surface. Nivelez toujours d'abord les profondes vallées `Rz` en étape 1 (céramique `haute fréquence` ou cônes plastiques).
Pourquoi les pièces en aluminium échouent-elles au `Rz` même après tonnelage aux cônes plastiques ?
Si de lourdes pierres céramiques parasites se sont mélangées dans un îlot aluminium — ou si l'amortissement du `ratio média/pièces` est tombé trop bas — des cratères de martelage font grimper immédiatement le `Rz`. Gardez les îlots aluminium strictement réservés au plastique et bien amortis.
Comment valider que mes pièces atteignent les objectifs `Ra` et `Rz` du plan avant de commander l'équipement ?
Envoyez des pièces de production brutes représentatives avec vos exigences `Ra`/`Rz` sur plan à `surface-polish.com` pour des essais gratuits en laboratoire ; nos ingénieurs valident les cycles d'étape 1 et d'étape 2 et vous retournent des échantillons finis avant toute commande.
 +86-592-2381506


 Réseau IPv6 pris en charge
