


Ébavurage au tonneau : comment régler le cycle et ce qu'il n'enlèvera pas
L'ébavurage au tonneau enlève une bavure légère sur une pièce usinée ou estampée en 10 à 20 minutes. Il n'enlèvera pas une masselotte de fonderie, il n'atteindra pas une bavure à l'intérieur d'un trou transversal, et il ne peut pas à la fois éliminer une bavure et laisser une arête de coupe vive sur la même caractéristique. Ces trois phrases décident de la plupart des travaux dont traite cette page.
Ce qui suit explique comment reconnaître le travail que vous avez, par quel cycle commencer et comment mesurer si la bavure a réellement disparu — une bavure repliée plutôt qu'enlevée réapparaît au dépôt électrolytique.
Ce que l'atelier révèle quand un cycle d'ébavurage au tonneau est mal réglé
Quatre résultats couvrent la plupart des cycles ratés, et chacun désigne une variable différente. Lisez la pièce avant de toucher à la machine :
| Ce qui sort de la machine | Ce que cela signifie généralement |
|---|---|
| Bavure toujours debout, arêtes polies brillantes | Les médias sont trop fins pour la racine de bavure, pas trop usés — un problème de granulométrie, pas de temps |
| Bavure éliminée, rayon d'arête hors tolérance | Granulométrie trop grossière pour la bavure, ou la même charge laissée en marche après l'élimination de la bavure |
| Bavure éliminée à l'extérieur, encore présente dans un trou transversal ou une rainure | Les médias ne peuvent pas entrer physiquement — un problème de taille et de forme qu'aucune durée de cycle ne résoudra |
| La moitié du lot nette, l'autre moitié encore baveuse | Chargement ou masquage pièce contre pièce ; le lot est jugé sur une moyenne alors que c'est la pire pièce qui est expédiée |
La troisième ligne est celle que l'on achète deux fois. Une équipe allonge le cycle de 20 minutes à deux heures pour traquer la bavure dans un trou transversal, arrondit toutes les arêtes externes, et la bavure est toujours là parce qu'un triangle de 6 mm n'est jamais entré dans un trou de 2 mm.
Pourquoi une bavure n'est pas un seul travail
L'ébavurage au tonneau se vend comme une opération unique. Dans la charge, c'est au moins trois opérations différentes, avec des logiques économiques différentes :
Une bavure attachée, avec une racine. Une bavure de fraisage ou de tournage reste reliée au métal de base par une racine. L'enlever suppose de trancher cette racine, ce qui exige une granulométrie dotée d'une réelle capacité de coupe et assez de temps pour que les médias travaillent l'arête de façon répétée. C'est là qu'une granulométrie plus grossière se rentabilise.
Un repli rabattu. L'estampage et le poinçonnage rabattent souvent la bavure au lieu de la dresser. Un repli n'est pas coupé : il est plié dans les deux sens jusqu'à se séparer — et tant qu'il ne s'est pas séparé, la pièce peut passer un contrôle visuel et échouer plus tard. Si la bavure entrante est un repli et non une racine, prévoyez de contrôler l'arête, pas la surface.
Une arête thermique ou de découpe grossière. La découpe laser, la découpe plasma et les bavures de moulage épaisses ne posent pas le même problème qu'une bavure d'usinage. Les scories sont plus épaisses que la tolérance de rupture d'arête, et un cycle dimensionné pour une rupture d'arête échouera sur elles ou arrondira le reste de la pièce à force de les poursuivre. Ces travaux demandent parfois une première passe mécanique, et un devis qui propose un seul cycle au tonneau pour un profil découpé au laser fait une supposition.
La distinction compte parce que la quantité de matière à enlever et la finition exigée ne sont pas le même travail, et un cycle ne peut être réglé que pour l'un à la fois. Une rupture d'arête de 10 minutes et un polissage brillant de 2 à 8 heures sont tous deux de l'« ébavurage au tonneau » dans un devis, et ils ne sont pas interchangeables.
Sept points à vérifier avant de régler un cycle
Travaillez sur le plan, pas sur l'échantillon. Chaque point sauté est une raison de plus pour que le premier essai déçoive :
- Où se trouve la bavure. Quelle face, quelle arête, sur une arête débouchante ou dans un trou transversal, et un corps de média de la taille prévue peut-il physiquement l'atteindre. Si la réponse à ce dernier point est non, arrêtez : le reste de la liste ne le sauvera pas.
- La force de son attache. Bavure à racine, repli rabattu, scories ou masselotte. Cela décide si vous avez besoin d'une granulométrie de coupe ou d'une action de séparation.
- La quantité que vous pouvez enlever, en valeur absolue. Pas « ébavurer » — combien de centièmes de millimètre de rayon d'arête le plan et le client acceptent. Cela fixe la granulométrie autant que la bavure.
- La plus petite caractéristique de la pièce. Plus petit trou, rainure la plus étroite, pas de filetage le plus serré. Les médias ne doivent pas dépasser environ un tiers de cette caractéristique ; une pièce avec un trou borgne de 3 mm exige des médias inférieurs à 3 mm, ce qui impose une granulométrie fine et un cycle plus long.
- Les arêtes qui doivent rester vives. Une arête de coupe, une lèvre de racloir, l'entrée d'un filetage, un biseau de lame. Les médias ne savent pas quelle arête est fonctionnelle.
- La matière et son état. L'aluminium tendre s'étale et se coupe vite ; un alliage à écrouissage demande une coupe courte et contrôlée plutôt qu'une coupe longue et douce ; l'acier trempé se coupe plus lentement et use les médias plus vite.
- Ce qui se passe en aval. Dépôt électrolytique, anodisation, passivation, assemblage, contrôle. Une bavure rabattue à plat est enterrée sous une couche de dépôt plutôt qu'éliminée par elle, et une ligne de dépôt qui cloque sur une arête révèle souvent un résultat d'ébavurage.
Contrôle de terrain en une minute : mettez trois pièces dans un sachet avec un échantillon de média et secouez. Si les médias n'atteignent pas la bavure à la main, ils ne l'atteindront pas davantage dans la machine.
Régler le cycle : des points de départ, puis un essai
Ce sont des points de départ, pas un devis. Un cycle publié suppose une matière et un enlèvement qui ne sont peut-être pas les vôtres, et c'est pourquoi les chiffres ci-dessous sont donnés en plages et pourquoi chacun d'eux se termine par un essai sur échantillon.
Le temps. Un ébavurage léger sur petites pièces demande 10 à 20 minutes. Un cycle vibratoire sur petites pièces se tient en général entre 15 minutes et quelques heures, et un lot en bol vibrant tourne typiquement de l'ordre de 20 minutes à 2 heures. La plage 2 à 8 heures appartient au polissage haute finition, pas à l'ébavurage — si un devis d'ébavurage revient à quatre heures, demandez ce que le temps supplémentaire finit plutôt que ce qu'il enlève.
La granulométrie. Pour une bavure debout avec une racine, partez du bout grossier de l'échelle de meulage humide — VR (très grossier, enlèvement de matière maximal) ou R (grossier, forte coupe). Pour une rupture d'arête générale, N (normal) ou NF (normal fin) forment la plage de travail. F et FF sont des granulométries de finition et de brillantage : elles améliorent la surface et n'enlèveront pas une bavure en un temps raisonnable, le décalage le plus courant lors d'un premier essai.
La taille et la forme. Appliquez la règle du tiers, puis choisissez la forme selon l'endroit où la coupe doit porter. Une forme à angle vif coupe un coin ; une bille ronde brunisse une face. Si une pièce présente une face ouverte et un filetage, aucune forme unique ne sert bien les deux, et étager le procédé vaut mieux qu'un média de compromis.
Le chargement. Maintenez les pièces à environ un tiers du volume du bol. Un bol rempli à ras bord ne peut pas cisailler correctement la charge : les pièces se protègent les unes les autres et le cycle dure plus longtemps en faisant moins.
Le choix de la machine. Le tonneau fait culbuter toute la charge ensemble, ce qui convient aux formes simples où les médias n'ont qu'à atteindre l'extérieur. Le bol vibrant fait passer les médias devant la pièce dans un flux, atteint mieux les caractéristiques et passe à une autre pièce en quelques minutes. L'auge répond aux travaux longs ou lourds : notre gamme va du L1300 à 1200 L / 42.4 cu ft avec deux moteurs de 5.0 kW au L1800 à 1800 L / 63.6 cu ft avec deux moteurs de 7.5 kW, tous avec un revêtement polyuréthane de 20 à 35 mm. Savoir si cela convient à votre pièce est une question d'essai.
Comment savoir si la bavure a réellement disparu
L'ébavurage se valide davantage sur l'aspect que sur la mesure, et c'est ainsi qu'une bavure repliée part en expédition. Quatre contrôles, tous peu coûteux :
- La hauteur de bavure avant et après, sur la caractéristique la plus défavorable, mesurée avec la même méthode les deux fois. Sans mesure avant, la mesure après ne peut pas vous dire ce que le cycle a fait.
- Le rayon d'arête ou la rupture d'arête, mesurés sur une pièce du début du lot et une pièce de la fin. Un lot correct à la minute 5 et trop arrondi à la minute 60 demande un cycle plus court, pas des médias plus petits.
- La rugosité de surface là où elle compte. L'ébavurage modifie la rugosité comme effet secondaire ; la relever permet de voir si la charge coupe ou si elle ne fait que polir.
- Le contrôle sous un éclairage fixe et à un angle fixe. Un film d'eau masque les rayures et une pièce mouillée paraît plus brillante qu'une pièce sèche : séchez la pièce d'abord, puis jugez.
Conservez une pièce de référence pour chaque étape ; quand un lot est contesté des semaines plus tard, elle tranche le débat plus vite qu'une reprise.
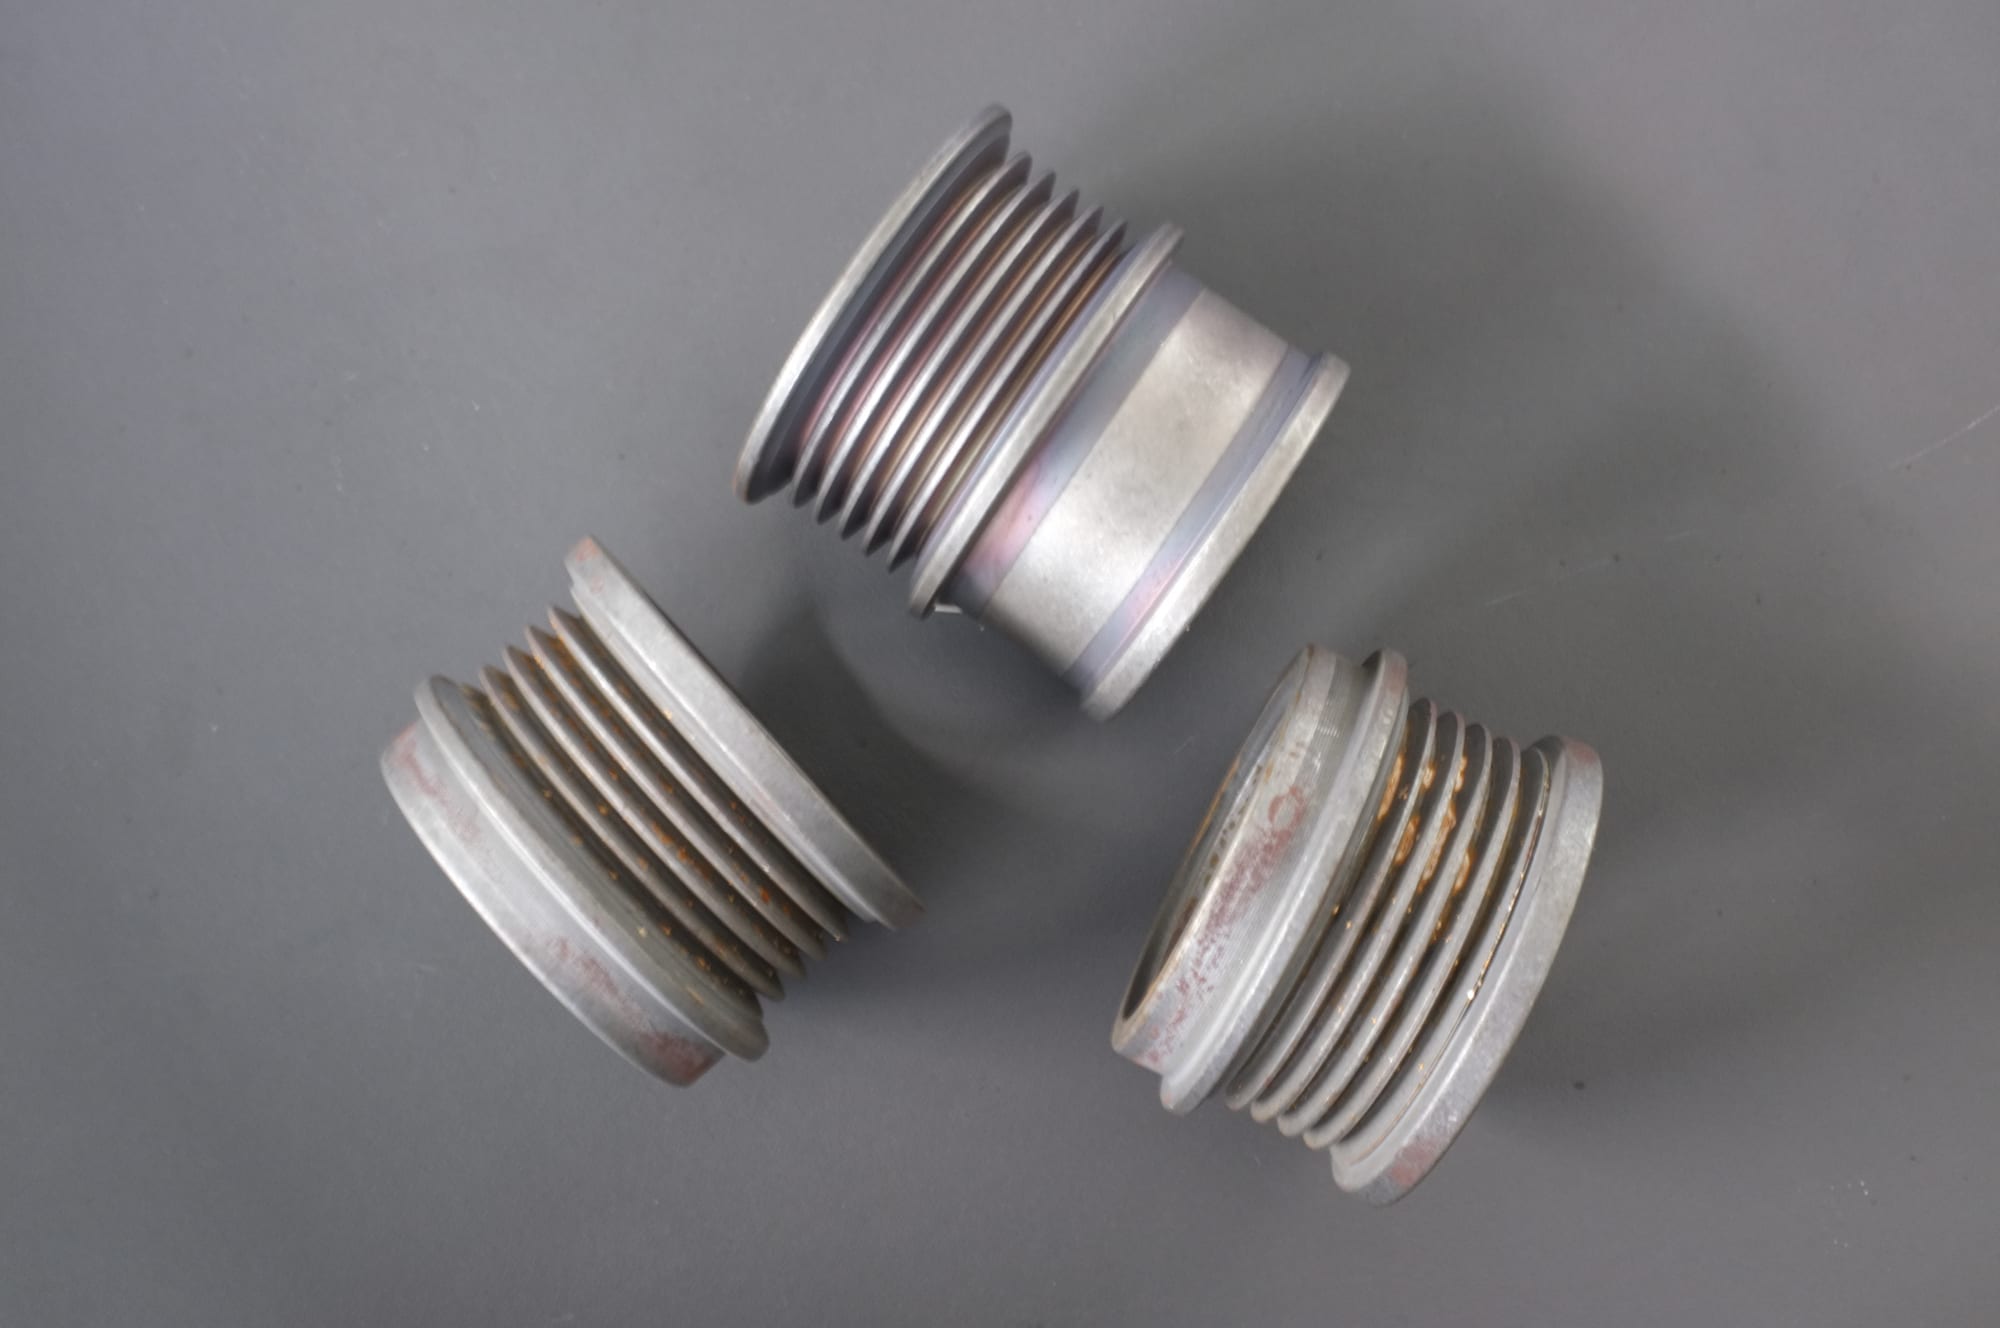
Ce que l'ébavurage au tonneau doit traiter sur une pièce filetée. L'oxyde et la rouille logés dans les crêtes et les flancs du filetage ne sont pas une bavure, mais ils sont éliminés par la même étape agressive — et le filetage est la caractéristique qu'un cycle d'ébavurage endommage le plus facilement en les enlevant.
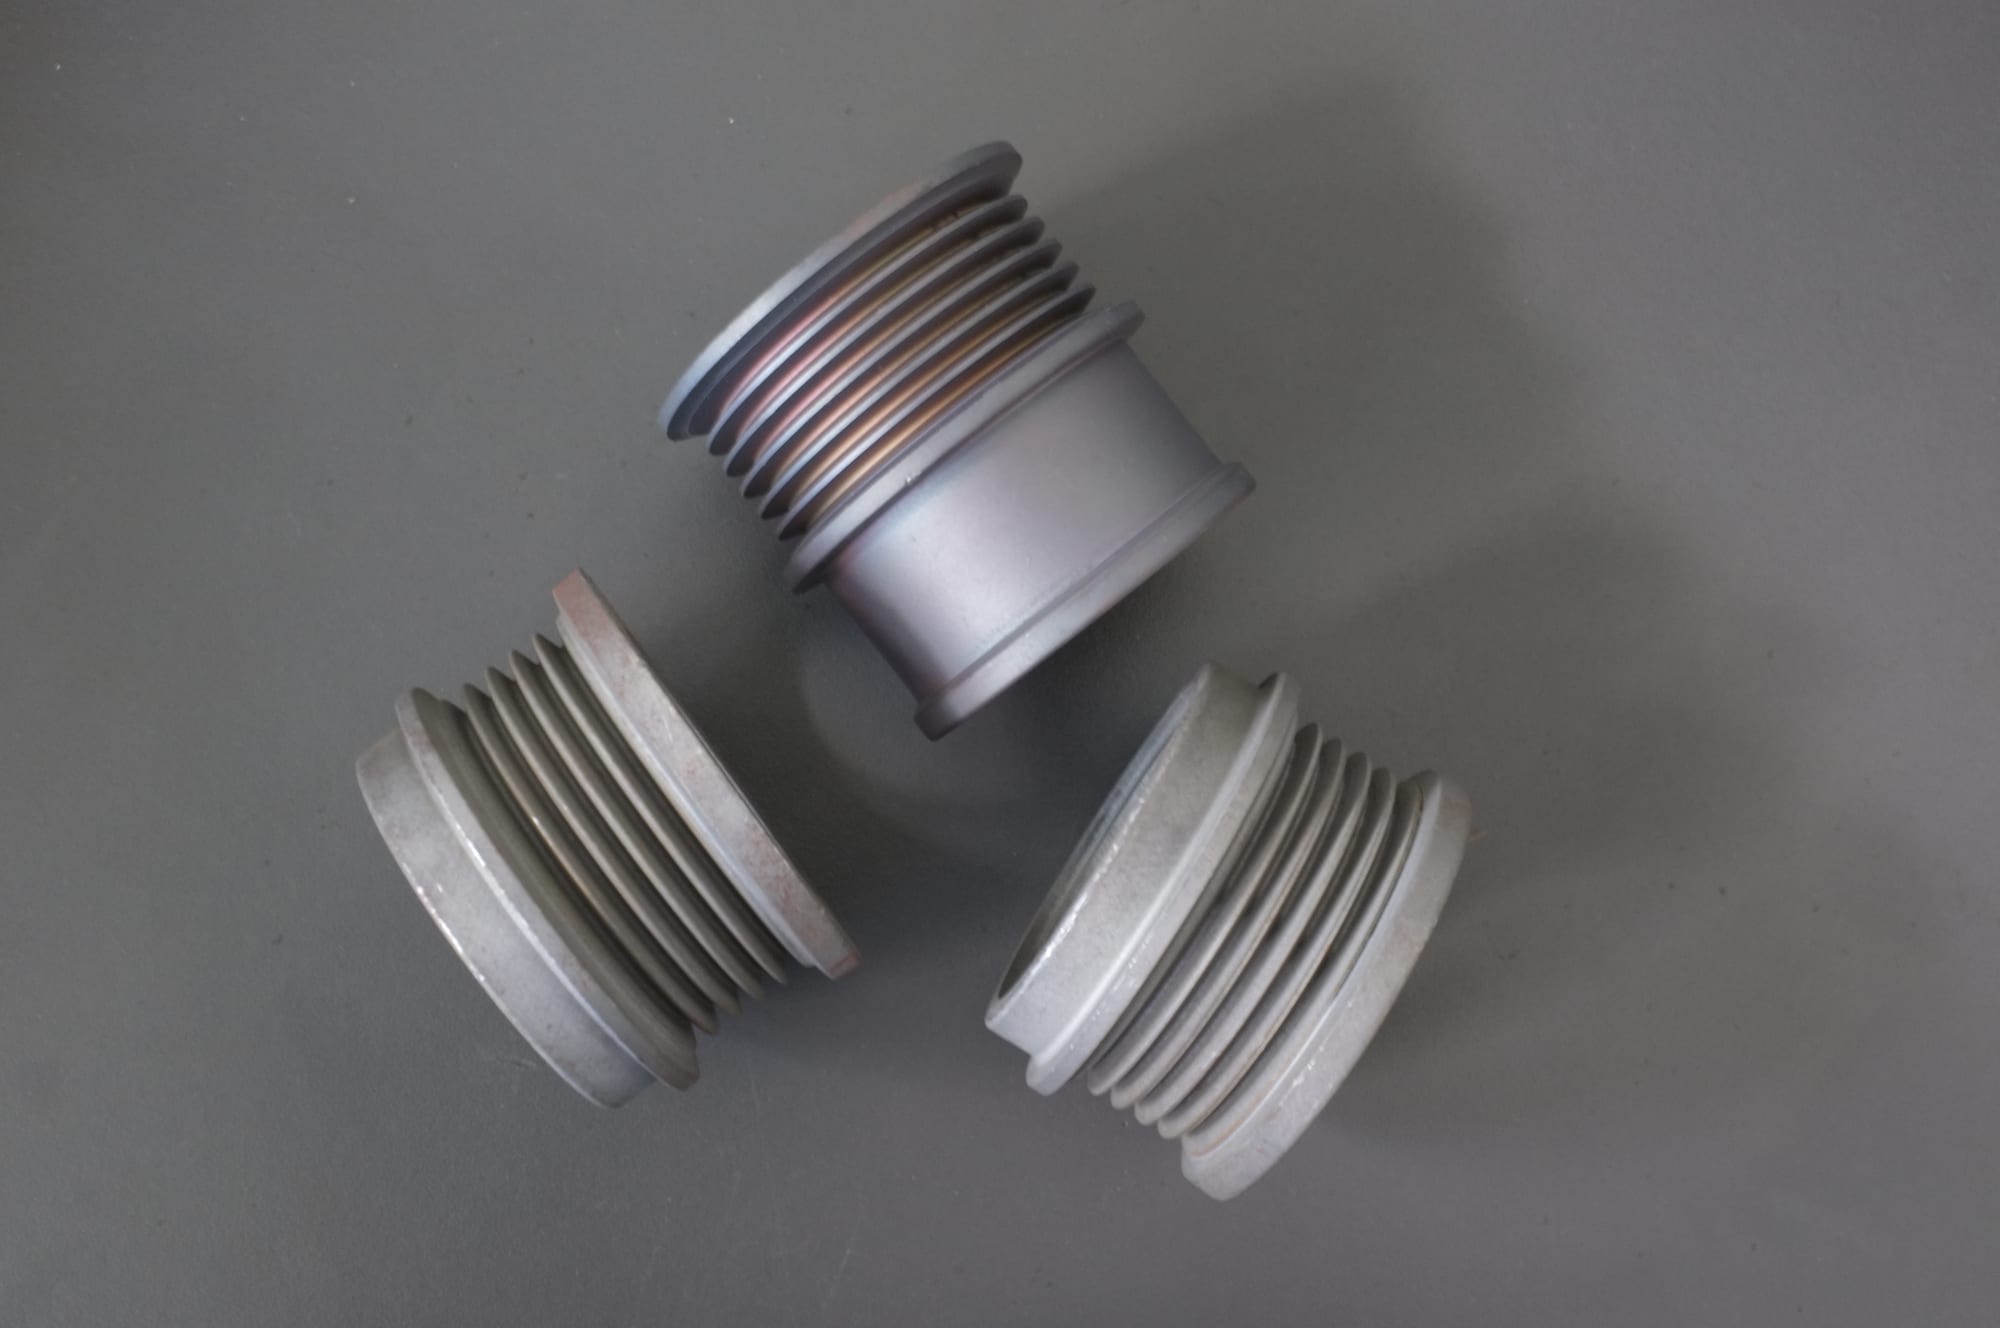
Après le cycle. L'oxyde a disparu et la surface est régulière, et la crête de filetage est visiblement arrondie à l'entrée — acceptable sur un raccord, un défaut sur une fixation qui doit tenir un couple. Cette distinction appartient au plan, pas au bilan après coup.
Ébavurage au tonneau et ébavurage vibratoire : où se situent réellement les limites
Ces deux termes sont employés l'un pour l'autre dans les devis, et ils ne devraient pas l'être, car le choix change l'état de la pièce à la sortie — pas seulement la vitesse.
La différence mécanique. Le « tonnelage » désigne une famille de machines où toute la charge tourne ensemble : un tonneau tourne, et les pièces voyagent avec les médias. Le « vibratoire » désigne une famille où la charge est mise en flux — un bol ou une auge — et où les pièces reposent dans ce flux. L'abrasif atteint la pièce différemment dans les deux cas, et cette différence décide de la réponse pour une géométrie donnée.
| Ce que la pièce présente | Tonnelage (tonneau) | Vibratoire (bol / auge) |
|---|---|---|
| Arêtes externes simples, pièce robuste | Bon — et la machine la plus simple à entretenir | Bon |
| Charge mixte de petites pièces | Moyen — les pièces voyagent ensemble et peuvent s'emboîter | Meilleur — le flux les sépare |
| Caractéristiques internes, creux | Faible — la charge retombe à côté sans y entrer | Moyen — meilleur accès, mais encore limité |
| Le contact pièce contre pièce doit être évité | Meilleur — une cascade est plus douce qu'une charge entraînée en flux | Moyen |
| Pièces longues ou lourdes | Moyen si le tonneau est assez long | Auge : bon. Bol : faible (pontage) |
| Cycle court pour une finition brillante | Lent | Plus rapide |
La règle de décision pratique. Si la pièce est fragile, ou si le risque principal est que les pièces se marquent entre elles, le tonnelage est le procédé le plus doux et souvent le bon. Si la pièce présente des caractéristiques dans lesquelles la charge doit entrer en flux, ou si le lot est un mélange de petites pièces, le vibratoire les atteint mieux. Si la pièce est longue, la réponse est une auge plutôt que l'un ou l'autre — et si la bavure se trouve dans un trou transversal, aucune des deux familles ne l'atteint : c'est un autre procédé.
La confusion qui coûte de l'argent. Un devis qui annonce « tonnelage » et chiffre une machine vibratoire, ou l'inverse, n'est pas une erreur de tarif — c'est une substitution de procédé. Les deux ne produisent pas le même résultat d'arête au même temps de cycle, donc les critères d'acceptation convenus à l'essai doivent correspondre à la famille réellement chiffrée.
Quand l'ébavurage au tonneau est la mauvaise réponse
La plupart des fournisseurs sautent cette partie, et c'est pourquoi un essai vaut mieux qu'un catalogue :
- Une arête qui doit rester vive. Lames, outils de coupe, lèvres de racloir, pointes de taraudage. Un cycle au tonneau casse toute arête qu'il atteint, y compris l'arête fonctionnelle.
- Les filetages fins soumis à une tolérance de pas. Les médias se coincent dans un filetage fin, et le filetage est alors soit endommagé à l'extraction, soit marqué d'une trace témoin. Des médias petits et lisses ou un masquage réduisent le risque ; un filetage réalisé après la finition l'élimine.
- Trous borgnes et cavités profondes. Les médias entrent et ne ressortent pas. Décidez l'étape de séparation et de nettoyage avant d'acheter la charge, pas après le premier lot.
- Parois inférieures à environ 0.5 mm. Le risque n'est pas la coupe, c'est la déformation : le procédé plie la pièce avant de la polir. Raccourcir le cycle n'y remédie pas ; il faut baisser l'énergie ou changer de famille de machines.
- Une bavure que vous ne pouvez pas atteindre. Dans un trou transversal, au fond d'une rainure plus étroite que les médias, sous une bride. La finition magnétique fait travailler une masse d'aiguilles flexibles dans les rainures, les trous transversaux et les fonds de filetage où un média libre ne peut pas entrer — si la bavure est dans un de ces endroits, c'est une question de choix de procédé, pas d'ébavurage.
- Des scories épaisses ou une masselotte de fonderie. Plus de matière qu'une tolérance de rupture d'arête. Les couper dans une charge au tonneau prend soit très longtemps, soit emporte la géométrie environnante.
- Un composant assemblé. Les médias entrent dans les jeux entre les pièces et y restent. Ébavurez avant l'assemblage.
- Les alliages à écrouissage et les pièces sensibles à la contamination. Le titane s'écrouit et capte la contamination de la charge : les médias doivent être dédiés et propres, et le cycle court et contrôlé. Une charge qui a travaillé une autre matière n'est pas une charge dans laquelle on met du titane.
Si vous comparez d'abord les familles de machines, voyez les machines de tribofinition vibratoire, les tonneaux rotatifs de tribofinition et les vibrateurs à auge. Sur la mesure du résultat, comment mesurer la hauteur de bavure, l'évolution d'arête et le Ra après ébavurage ; sur la géométrie qui fixe la taille des médias, comment choisir la taille des médias pour petits trous, fentes et cavités internes ; sur la défaillance qui suit une charge trop grosse, comment empêcher les médias de se coincer dans les trous, les fentes et les filetages. Les granulométries et les plages de taille de médias figurent sur la gamme médias céramiques.
Ce qu'il faut demander avant d'approuver le devis d'ébavurage
Quatre questions séparent un devis utilisable d'un souhait :
- « Ferez-vous un essai sur notre pièce la plus défavorable, pas sur notre pièce moyenne ? » C'est la seule façon de découvrir qu'une caractéristique piège les médias ou qu'une bavure est plus épaisse que le devis ne le supposait. Notre pratique standard : vous envoyez des pièces représentatives, y compris le pire cas, la matière et la finition dont vous avez besoin, et elles vous reviennent avec le temps de cycle et la consommation de médias mesurés.
- « Quel est le critère d'acceptation, par écrit, avant le début de l'essai ? » Hauteur de bavure, rayon d'arête, rugosité, et quelles faces sont protégées. Un essai sans standard d'acceptation écrit ne vous dit que l'aspect des pièces.
- « Quelle granulométrie et quelle taille figurent sur la commande ? » Pas « média céramique » — la lettre de granulométrie et la plage de taille. Une granulométrie telle que 2 à 4 mm couvre une dispersion qui compte sur une caractéristique fine, et c'est la lettre de granulométrie qui fixe la coupe.
- « Quelle est la consommation de consommables par lot, et quand la charge est-elle remplacée ? » La durée de vie des médias va d'environ 20 à 200 heures de fonctionnement selon la matière et le cycle, et les signaux de remplacement fiables sont que la finition cesse de progresser, que les pièces se couvrent d'un voile gris mat et que le même résultat demande un cycle d'environ 20% de plus. Demandez la consommation en kilogrammes par 100 heures ; un fournisseur qui ne sait pas l'énoncer ne donne pas un chiffre utilisable.
Sur les délais : une machine standard est expédiée en 25 à 35 jours à compter de l'acompte, une configuration sur commande demande 45 à 60 jours, et les médias et compounds expédiés avec elle ajoutent environ une semaine. La commande minimum est une machine ; l'emballage standard comprend le kit de pièces de rechange, un lot de démarrage de médias et de compound, les outils et les manuels, de sorte que le premier essai peut tourner dès l'arrivée. Chaque machine est essayée avec une charge de médias avant expédition.
FAQ
Combien de temps dure un ébavurage au tonneau ? Une rupture d'arête légère sur petites pièces prend 10 à 20 minutes ; un lot en bol tourne en général de 20 minutes à 2 heures. Au-delà, il s'agit en général soit d'une bavure que la granulométrie ne peut pas couper, soit d'une caractéristique que les médias ne peuvent pas atteindre, et ni l'une ni l'autre ne s'améliore avec le temps.
L'ébavurage au tonneau peut-il enlever une bavure dans un trou transversal ? En général non. Un média libre doit entrer dans le trou pour couper la bavure, et la bavure d'intersection se trouve là où les médias ne peuvent pas atteindre. La finition magnétique est le procédé construit pour cette géométrie. Le masquage et une opération secondaire sont les autres réponses honnêtes.
L'ébavurage au tonneau va-t-il arrondir mes arêtes ? Oui — toute arête que les médias atteignent est cassée, et l'ampleur dépend de la granulométrie et du temps. Si le plan donne un rayon d'arête, ce chiffre appartient aux critères d'acceptation de l'essai, pas au bilan après coup.
Peut-on ébavurer et polir en un seul cycle ? Pas de façon fiable. La granulométrie qui coupe une bavure laisse son propre réseau de coupe mat, et la granulométrie qui brille met trop de temps à éliminer une bavure. Une voie étagée — couper, puis affiner, avec nettoyage de la charge entre les étapes — est plus reproductible qu'un long cycle de compromis.
Faut-il une granulométrie différente pour chaque pièce ? Oui, et la granulométrie est propre à la pièce plutôt qu'à la machine. La même machine couvre l'ébavurage et le brillantage en changeant les médias et le temps ; c'est pourquoi une charge unique utilisée sur tout produit des résultats irréguliers.
 +86-592-2381506


 Réseau IPv6 pris en charge
