


Polissage au tonneau de l'aluminium : comment étager la coupe et graduer les médias
L'erreur qui ruine l'aluminium n'est pas d'utiliser la mauvaise machine. C'est de traiter l'aluminium comme de l'acier avec un média plus doux, de prendre une seule coupe agressive, puis de vouloir effacer les dégâts au polissage. L'aluminium est tendre et collant : un abrasif étalonné pour l'inox ne le tranche pas proprement, il repousse le métal et laisse une surface rugueuse, dure et grise. La reprise habituelle consiste à enlever encore de la matière — la mauvaise direction, et c'est ainsi qu'une pièce qui ne demandait qu'un travail d'arêtes finit hors tolérance.
La voie fiable est une coupe par étapes : plusieurs passes courtes, chacune avec un média et un compound adaptés à cette étape, chaque étape nettoyée avant la suivante pour que le grain grossier ne soit pas reporté. On trouvera ci-dessous la séquence des étapes, la gradation qui l'accompagne, la règle de dimensionnement et le point où le procédé cesse de fonctionner. Les paramètres sont un point de départ pour un essai — un cycle publié suppose une matière et un enlèvement qui ne sont pas forcément les vôtres.
Ce que l'on voit quand l'étape aluminium est mal réglée
| Ce que l'on observe | Ce que cela signifie généralement |
|---|---|
| Un voile gris et mat qui ne part pas au polissage | Grain grossier reporté dans l'étape de polissage — les pièces n'ont pas été nettoyées entre les étapes |
| Surface rugueuse et dure au lieu d'être brillante | Coupe trop profonde, généralement une granulométrie prévue pour l'acier |
| Arêtes arrondies, lignes usinées nettes effacées par matage | Cycle trop long, ou une seule étape chargée à la fois de la coupe et de la finition |
| Brillant mais tacheté, teinte variable d'une pièce à l'autre dans le lot | Base hétérogène — un problème de compound ou de rinçage qui se voit à l'aspect |
| Pire à chaque heure supplémentaire, jamais meilleur | La tentative de reprise enlève de la matière au lieu de polir |
La dernière ligne est la défaillance caractéristique : quand plus de temps aggrave le résultat, il faut trouver quelle étape a créé le défaut.
Pourquoi l'aluminium échoue autrement que l'acier
Il est tendre, donc la coupe n'est pas nette. Un abrasif affûté cisaille un copeau dans l'acier ; sur l'aluminium, il a tendance à repousser le métal devant lui, ce qui produit du matage et une peau écrouie plutôt qu'une coupe brillante. Une granulométrie plus grossière enlève plus de matière par heure et laisse une surface plus rugueuse et plus dure, qu'il faut ensuite reprendre.
Le débit de compound fait partie du mécanisme. L'aluminium évacue vite la chaleur, mais sa surface est assez tendre pour gripper et mater lorsque les pièces frottent à sec. Le compound lubrifie la coupe et évacue les copeaux ; ce n'est pas un détail cosmétique.
Il ternit au lieu de briller s'il reste humide. La boue usée sèche en dépôts durs, et l'eau sur une surface fraîche laisse des taches en quelques minutes.
La conséquence pour un acheteur : demandez la séquence des étapes, pas un temps de cycle. Un chiffre unique annoncé pour le « polissage de l'aluminium » masque la seule décision qui compte.
Les étapes de coupe : le rôle de chaque étape
| Étape | Fonction | Média à privilégier | À quoi ressemble « terminé » |
|---|---|---|---|
| 1. Couper | éliminer la bavure et la rugosité d'usinage ou de fonderie | une granulométrie de coupe — liant plastique ou céramique plus grossière | bavure éliminée, rugosité abaissée, arête toujours à la place prévue par le plan |
| 2. Nettoyer | éliminer l'abrasif grossier des pièces | aucun — rincer et laver les détails qui retiennent le compound | ni grain, ni film de boue, ni résidu dans les trous |
| 3. Lisser | égaliser le réseau de rayures laissé par l'étape 1 | céramique plus fine ou plastique à coupe douce | satiné uniforme ; plus aucune ligne profonde à polir par-dessus |
| 4. Nettoyer | même raison, et l'étape la plus souvent sautée | aucun | eau évacuée de la pièce, détails rincés |
| 5. Aviver | produire la finition réfléchissante | granulométrie fine ou extra-fine, parfois des médias acier pour brunir plutôt que couper | brillance régulière, teinte de fond conforme au lot précédent |
Deux règles gouvernent la séquence. Ne jamais lancer une étape fine sur une surface grossière non nettoyée — c'est la cause la plus fréquente d'un voile impossible à éliminer, et on l'impute presque toujours au compound : si le grain grossier survit, l'étape d'avivage n'est qu'une étape grossière avec une étiquette fine. Et ne pas demander à une seule étape de faire deux métiers — éliminer une bavure de fonderie et produire une finition brillante tirent en sens opposés : une passe agressive arrondit les arêtes avant que la bavure ne disparaisse.
Graduer les médias, et ne pas confondre les deux échelles
Nos médias suivent une échelle à six niveaux, et les deux tables n'utilisent pas les mêmes lettres :
- Voie humide : VR / R / N / NF / F / FF
- Voie sèche : VR / R / M / MF / F / FF
VR correspond à l'enlèvement maximal, N au traitement standard, FF à la granulométrie d'avivage final, et les lettres intermédiaires descendent en rugosité. L'aluminium se situe dans la moitié fine. L'échec fréquent consiste à utiliser un média étalonné pour l'inox puis à vouloir corriger les dégâts au polissage, ce qui enlève plus de matière que le procédé d'origine ne l'aurait fait. Une granulométrie VR ou R se justifie sur une pièce de fonderie robuste, à forte masselotte et cycle court, presque jamais sur une pièce en aluminium destinée à être vue.
Du côté des familles de matière, l'arbitrage oppose la vitesse de coupe à la douceur. Le média plastique est un abrasif chargé : il s'use progressivement, coupent en douceur et coûtent moins, ce qui en fait le point de départ habituel pour l'aluminium, les parois minces et tous les cas où couper à travers la paroi met le lot au rebut. Les médias céramiques sont plus durs, coupent plus vite et gardent leur géométrie plus longtemps — ce que l'on veut dans les étapes de lissage jusqu'au brillant, une fois le gros œuvre fait. Les plages habituelles sont 3–10 mm en céramique contre 10–25 mm en plastique, et l'aluminium utilise davantage le versant plastique que l'acier. La forme compte autant que la granulométrie : la céramique existe en bille, triangle biseauté, triangle et cylindre biseauté à partir de 2 mm selon la forme, le plastique en cône dès 5×5 et 6×6 mm et en tailles plus grandes de 8×8 mm à 50×50 mm sur les granulométries les plus fines. Un angle vif entame un coin, une bille arrondie brunisse une face : une même taille en deux formes n'est pas interchangeable — le guide des formes de médias céramiques précise quelle forme atteint quel détail.
Dimensionner le média sur le plus petit détail
Le média ne doit jamais dépasser environ un tiers du plus petit détail de la pièce. Un trou borgne de 3 mm exige un média inférieur à 3 mm, donc une granulométrie fine et un cycle plus long, et il n'y a pas de contournement. Un contrôle sur site avant d'engager une charge : placez la pièce dans un sachet avec un échantillon du média — si le média n'entre pas à la main dans les détails, il n'y entrera pas dans la machine.
L'aluminium ajoute une difficulté. La matière étant tendre, un média surdimensionné ne se contente pas de ne pas atteindre le détail : il fait pont par-dessus et martèle la face voisine, ce qui, sur une pièce à paroi mince, se traduit par une zone creusée à côté du détail que l'on voulait ébavurer.
Choisir humide ou sec selon la matière, pas selon la préférence
Le choix entre humide et sec découle de la matière et de la finition, pas d'une préférence. Un procédé humide utilise un compound en solution qui évacue la chaleur et les copeaux et laisse une surface brillante ; c'est la réponse normale pour l'acier et pour tout ce qui sera plaqué ou passivé. La finition à sec convient à l'aluminium et au laiton, où un procédé humide peut laisser un film ou une tache, et elle convient aux ateliers où l'humide n'est pas autorisé — au prix d'un procédé plus lent, qui produit de la poussière et demande une extraction. L'arbitrage est détaillé dans polissage à sec ou polissage humide.
La question à se poser est ce qui vient ensuite. Si la pièce part en anodisation ou en placage, la teinte de fond doit être constante d'un lot à l'autre, car ces procédés révèlent chaque tourbillon laissé par la finition — l'étape de finition est donc tenue à une base régulière plutôt qu'à « aussi brillant que possible ». Vendue comme finie, la brillance et l'absence de voile comptent, et une voie sèche avec un compound fin est plus facile à tenir constante. Si la pièce va en assemblage, où seules les arêtes comptent, une coupe humide courte et un rinçage sont les moins coûteux.
Les compounds destinés à l'aluminium sont formulés pour ce métal et non pour l'acier : un compound liquide vert pour le polissage de l'aluminium, une version en pâte de la même famille, et derrière eux la gamme de compounds de finition. Une chimie fortement alcaline attaque l'aluminium, et le contact à sec est le point de départ du grippage — le compound est donc choisi pour le métal et maintenu en circulation.
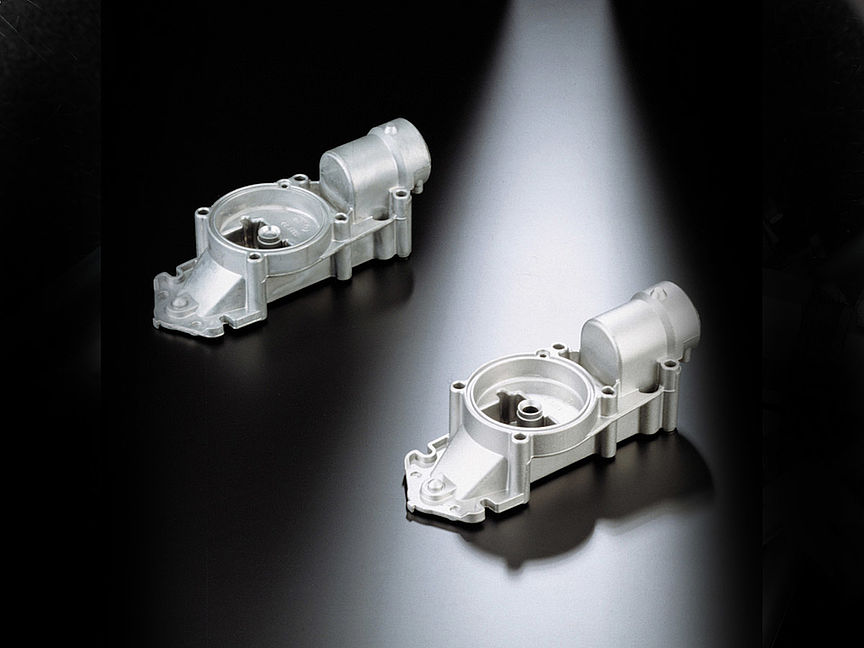
Une seconde paire issue de la même voie. Sur l'aluminium, jugez un lot plutôt qu'une pièce : le mode de défaillance est le matage et la dérive de teinte, qui est irrégulier plutôt qu'absolu, si bien qu'un échantillon unique paraît toujours acceptable. La maîtrise des étapes ne se voit que sur l'ensemble des pièces — et sur un alliage tendre, c'est la différence entre un lot vendable et une reprise.
Choisir la machine selon la taille des pièces, pas par habitude
| Machine | Effet sur une pièce en aluminium | Convient quand |
|---|---|---|
| Bol vibrant | le média circule devant la pièce ; procédé observable et réglable | pièces courantes, tailles mélangées, travail par étapes que l'on veut inspecter entre deux étapes |
| Auge vibrante | même circulation dans un canal ouvert plus long | profilés longs et grandes pièces qui n'entrent pas dans un bol |
| Disque centrifuge | pièce maintenue contre un outil en rotation ; coupe locale maîtrisée | petites pièces dont la finition doit tenir une tolérance |
| Tonneau centrifuge | forte énergie dans des compartiments réduits | pièces compactes où un cycle court compte — avec maîtrise du chargement, car c'est l'intensité qui arrondit les arêtes |
| Tonneau rotatif | toute la charge tourne ensemble | formes simples qui peuvent culbuter librement ; la charge est spécifique à la pièce et le changement est lent |
Pour les grosses pièces en aluminium, la plateforme à auge est le point de départ habituel, et la série L donne des chiffres réels : L1300 1,200 L (42.4 pi³), chambre de travail 1,200 × 1,000 × 1,000 mm, 5.0 kW × 2 ; L1500 1,500 L, 5.5 kW × 2 ; L1800 1,800 L, 7.5 kW × 2. Les trois utilisent un revêtement polyuréthane de 20–35 mm, ce qui compte sur l'aluminium car c'est ce revêtement que la pièce touche quand le média la plaque contre la paroi. Pour les petits travaux de précision, la gamme de disques centrifuges maintient une pièce contre un outil en rotation au lieu de faire culbuter un lot.
Les machines fonctionnent en triphasé 380 V ou 415 V sous 50 Hz, et le bruit est un critère réel sur une grande auge : comptez 75–85 dB(A) à un mètre, l'essentiel venant du vibrateur, avec des plots isolants, un entraînement flexible et une auge doublée ou capotée comme les trois moyens de le réduire.
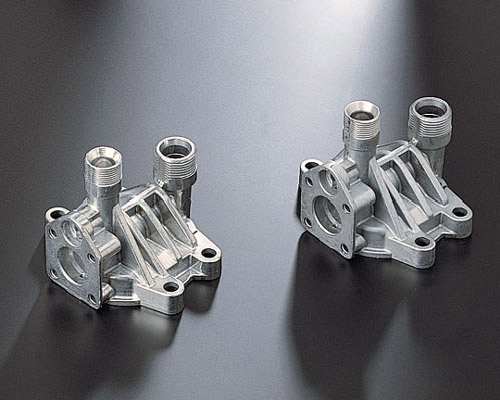
Deux corps de pompe en aluminium coulé sous pression après finition. C'est la forme qui sanctionne le plus durement une granulométrie inadaptée : des bossages filetés, des nervures minces entre eux et une face usinée qui doit rester plane. Un média étalonné pour l'inox attaquerait les nervures et arrondirait les arêtes des bossages avant que la face ne soit propre — c'est exactement la défaillance aluminium dont traite cette page. Le résultat accepté se voit ici : brillance régulière sur toute la pièce coulée, avec un filetage encore vérifiable au calibre.
Masselottes de fonderie importantes et replis de coulée. La finition de masse est un procédé de finition, pas de réparation. Si le défaut est un repli de métal et non une arête libre, corrigez-le en amont — allonger le cycle sur l'aluminium n'élimine pas un repli, il arrondit tout ce qui l'entoure.
- Parois minces. En dessous d'environ 0.5 mm, le risque est la déformation, pas la coupe. Un procédé à forte énergie plie la pièce avant de la polir ; réduisez l'énergie ou changez de famille de machine, car raccourcir le cycle seul n'y remédie pas.
- Filetages à pas serré. Le média se coince dans un filet fin et arrondit l'entrée du filetage. Utilisez un petit média lisse, masquez le filetage, ou acceptez que le filetage soit réalisé après la finition.
- Trous borgnes profonds et rainures étroites proches de la taille du média. Le média entre et ne ressort pas, et sur l'aluminium le morceau coincé ne peut généralement pas être chassé sans marquer la pièce.
- Pièces où une rayure équivaut à un rebut. Le polissage enlève de la matière au lieu de la combler, et une rayure profonde ne peut qu'être égalisée, ce qui laisse une surface qui diffuse la lumière différemment. La géométrie concave profonde échoue encore autrement ; ce cas est traité dans comment polir les pièces concaves en aluminium.
- Alliages mélangés, ou pièces à anodiser dans une teinte esthétique. Les alliages se coupent à des vitesses différentes et finissent à des teintes différentes : une charge ne contient donc qu'un alliage et qu'un seul critère d'acceptation. Si la teinte de fond varie dans un lot, la teinte anodisée varie avec elle — la régularité vient d'un procédé figé, pas d'un contrôle en fin de chaîne.
Ce qu'il faut trancher avant de valider le devis
- Un essai sur votre pièce la plus difficile — le détail le plus profond ou la paroi la plus mince, pas la pièce moyenne. Envoyez l'alliage, la finition visée et la finition que vous accepterez ; nos essais renvoient la finition obtenue avec le temps de cycle et la consommation de médias mesurés. Nous préférons essayer quelques pièces plutôt que de chiffrer un cycle pour un aluminium sur lequel il n'a pas été testé.
- La séquence des étapes par écrit, avec la granulométrie et la taille de média de chaque étape et l'étape de nettoyage entre elles. Si un fournisseur annonce un seul temps de cycle pour l'aluminium, demandez quelles sont les étapes.
- Le critère d'acceptation avant l'essai. Rugosité visée, faces à protéger, et si la teinte de fond est jugée sur un échantillon témoin en vue d'une anodisation ou d'un placage ultérieur.
- Consommation de médias pour 100 heures. La durée de vie d'un média va de 20–200 heures de fonctionnement selon la matière et le cycle, plage assez large pour que la consommation doive être mesurée sur le poste. Un léger ébavurage dure 10–20 minutes et un polissage haute finition 2–8 heures, et un procédé étagé ajoute le nettoyage et la manutention.
- Ce qui est livré avec la machine. L'emballage standard comprend le kit de pièces de rechange, un lot de démarrage de médias et de compound, les outils et les manuels, et chaque machine est essayée avec une charge de médias avant expédition.
- Délai de livraison. Une machine standard part en 25–35 jours après l'acompte, une configuration sur commande demande 45–60 jours, et l'ajout d'un séparateur ou d'un sécheur l'allonge encore. Les médias livrés avec la machine ajoutent environ une semaine, le transit maritime depuis Xiamen est de 30–40 jours, et la commande minimale est d'une machine.
- L'étape de séchage. Un procédé humide sans sécheur centrifuge laisse un film dans les cavités borgnes qui ressort en taches, le sécheur fait donc partie de la machine.
FAQ
Peut-on polir au tonneau de l'aluminium en une seule étape avec un média fin ? Parfois, sur une pièce qui ne demande qu'un travail d'arêtes. Là où il y a une vraie rugosité ou une bavure, une étape fine est lente et une étape grossière est rugueuse, et aucune granulométrie ne fait les deux.
Pourquoi mon aluminium ressort-il gris au lieu de briller ? Trois causes, par ordre de probabilité : du grain grossier reporté dans l'étape fine faute de nettoyage des pièces ; une granulométrie trop grossière pour la matière ; un média usé qui ne coupe plus et frotte seulement.
Médias céramiques ou plastiques : lesquels conviennent le mieux à l'aluminium ? Le plastique est le point de départ le plus sûr — un abrasif chargé qui s'use progressivement et coupe en douceur, adapté aux alliages tendres et aux parois minces. La céramique coupe plus vite et garde sa forme : elle appartient aux étapes de lissage et d'avivage, une fois le gros œuvre fait. Les plages sont 3–10 mm en céramique contre 10–25 mm en plastique, comparées plus en détail dans médias céramiques ou plastiques pour aluminium, laiton et acier.
Combien de temps dure un cycle de polissage au tonneau sur aluminium ? Un léger ébavurage dure 10–20 minutes et un polissage haute finition 2–8 heures, et un procédé étagé ajoute le nettoyage et la manutention entre les étapes. Le chiffre qui compte vient d'un essai sur votre pièce, car un cycle publié suppose une matière et un enlèvement qui ne sont pas forcément les vôtres.
Le polissage change-t-il la teinte avant anodisation ? Oui. L'aluminium se polit à une teinte légèrement différente de celle de l'acier, et une pièce destinée à être plaquée ou anodisée ensuite doit être finie sur une base régulière. C'est une question de procédé et non de machine, et c'est pourquoi l'étape d'avivage est tenue à un échantillon témoin plutôt qu'à « aussi brillant que possible » — la même discipline qui garde l'aluminium brillant dans la finition de masse des pièces en aluminium.
 +86-592-2381506


 Réseau IPv6 pris en charge
