


Matrice de sélection des médias de tonneau : association du corps du média, de la qualité et des composés de finition en masse
Choisir des médias de tonneau ne consiste pas à prendre le grain le plus dur sur l'étagère. En finition en masse par lots, le corps du média, la résistance du liant, la forme et les composés de finition en masse agissent ensemble pour ébavurer, protéger les alliages tendres et empêcher les pièces de se marquer mutuellement dans la cuve. Acheter les mauvais médias pour tonneau entraîne directement des copeaux coincés dans les trous borgnes, des faces planes marquées ou des cycles lents qui bloquent la production.
Ce guide organise les médias de tonneau en une matrice pratique matériau-par-qualité, précise où s'inscrivent les médias à l'oxyde, les médias en épi de maïs et le rouge à polir (et où ils ne conviennent pas), et explique comment les composés maintiennent la coupe active. Pour le choix de la cuve de la machine, consultez nos guides sur les noms des machines de finition et la finition vibratoire.
Ce que font réellement les médias de tonneau à l'intérieur d'une cuve
Chaque charge de médias de tonneau remplit trois fonctions physiques simultanément dans un bol vibrant, un tonneau rotatif ou une unité centrifuge. Comprendre ces trois fonctions empêche les acheteurs de traiter les médias comme du papier abrasif en vrac.
[DESIGN : Schéma en coupe d'un bol vibrant montrant les médias de tonneau amortissant les pièces, transportant le film de composé et glissant le long des arêtes internes]
Séparer les pièces pour qu'elles n'entrent jamais en collision
Dans une cuve de tonnelage active, les pièces doivent rester en suspension dans un coussin dense de médias. Sans un volume de médias suffisant, les pièces d'estampage en métal lourd ou les raccords en laiton usiné s'entrechoquent, laissant des marques en croissant qu'aucune étape de polissage ultérieure ne peut masquer. Le lit de médias agit comme un amortisseur mobile qui isole chaque pièce.
Évacuer l'eau, le composé et les copeaux de coupe
Les surfaces des médias ne coupent pas proprement à elles seules ; elles transportent un mince film d'eau et de composé liquide sur le métal. Lorsque les bavures métalliques microscopiques et les grains abrasifs usés se détachent, les espaces entre les formes de médias permettent à l'eau d'évacuer les copeaux vers la grille de drainage. Si les médias se décomposent en boue ou se tassent, les copeaux recirculent et rayent le lot.
Fournir une pression de coupe ou de brunissage contrôlée
Les formes lourdes en céramique ou en acier appuient fortement contre les bavures et les arêtes vives, tandis que les granulés organiques secs ou le plastique lié à la résine, plus légers, glissent doucement sur les alliages tendres et les plastiques. Choisir des médias pour tonneau signifie adapter la densité du média à la dureté de la pièce et à l'épaisseur de paroi. Un média trop lourd marque le métal tendre ; un média trop léger glisse sur les bavures d'acier dur.
Atteindre les fentes, les filetages et les angles en retrait
Le plus petit trou, fente ou rainure d'une pièce impose une limite stricte à la forme et à la taille des médias. Les cylindres à coupe angulaire et les triangles acérés atteignent les congés et angles internes, tandis que les sphères et les cônes passent sur les fentes sans se coincer. Dimensionner les médias selon la plus petite caractéristique de votre plan évite des heures de dégagement manuel après le déchargement.
La matrice Matériau × Qualité pour les médias de tonneau
Dans nos gammes de médias de meulage et de médias de finition à sec, les médias de tonneau industriels se répartissent en cinq grandes familles de matériaux. Chaque famille couvre des qualités allant de l'ébavurage agressif au brunissage final doux.
| Famille de matériau du média | Densité et sensation d'impact | Formes disponibles | Orientation typique de la qualité | Matériaux de pièces recommandés |
|---|---|---|---|---|
| Médias céramiques et à l'oxyde | Haute densité, coupe ferme | Triangles, cylindres à coupe angulaire, billes | De l'ébavurage intensif au lissage fin avant placage | Acier inoxydable, acier au carbone, fonte, alliages durs |
| Plastique (lié à la résine) | Moyennement léger, coussin doux | Cônes, pyramides, triangles | Ébavurage léger, pré-polissage avant les étapes de brillantage | Aluminium, laiton, zamak moulé, acrylique |
| Céramique à haute teneur en alumine | Très haute densité, non abrasif | Sphères, cylindres | Brunissage pur et compression de surface | Acier inoxydable, laiton, cuivre, acier forgé |
| Médias en acier trempé | Poids maximal, usure nulle | Billes, goupilles, satellites, cônes | Brunissage brillant et grenaillage de contrainte | Acier inoxydable, zinc, alliages de cuivre, laiton |
| Coques de noix et médias de rafles de maïs | Organique sec très léger | Particules granulaires | Polissage à sec, absorption d'huile/humidité, brillance finale | Acrylique, acétate de lunetterie, laiton, bijouterie, inox |

Matrice de matériaux à cinq bacs présentant des triangles céramiques, des cônes plastiques liés à la résine, des billes à haute teneur en alumine, des aiguilles de brunissage en acier et des granulés de coques de noix/rafles de maïs
Médias céramiques et d'oxyde pour l'ébavurage de l'acier lourd
Lorsque les acheteurs recherchent des médias d'oxyde, ils rencontrent souvent deux produits complètement différents : le grain d'oxyde d'aluminium libre vendu pour les cabines de sablage, et les médias céramiques préformés à base d'oxyde d'aluminium utilisés dans les chambres de finition en masse. Nous ne vendons pas d'abrasifs libres pour le sablage ou la grenailleuse—nous fabriquons des chips de polissage céramiques préformés liés avec des grains d'oxyde d'aluminium et de carbure de silicium. Les médias céramiques à oxyde coupent les bavures tenaces et les marques d'usinage sur les lots d'acier et d'inox tout en conservant leur forme au fil de cycles prolongés.
Médias plastiques liés à la résine pour l'aluminium et les métaux tendres
L'aluminium, les pièces moulées sous pression en zinc et les fixations en laiton se déforment facilement s'ils sont polis dans des triangles céramiques lourds. Les cônes et pyramides plastiques liés à la résine intègrent de fins grains abrasifs dans une matrice polymère plus légère, amortissant les impacts tout en lissant proprement les étapes d'usinage. Consultez nos guides finitions aluminium et finition des alliages de cuivre pour comprendre comment les médias plastiques préviennent le marquage en peau d'orange.
Céramique à haute teneur en alumine pour le brunissage non abrasif
Contrairement à la céramique de coupe, les médias céramiques à haute teneur en alumine ne contiennent pratiquement pas de grain de coupe libre ; ils reposent plutôt sur une densité extrême et des surfaces lisses et vitreuses pour comprimer les pics métalliques microscopiques en un lustre éclatant. Ils fonctionnent silencieusement dans les cuves vibrantes et les disques centrifuges sans contaminer l'acier inoxydable avec des fines de fer. Les billes et cylindres à haute teneur en alumine comblent l'écart entre le lissage satiné et le brunissage brillant de l'acier.
Médias en acier trempé pour un lustre de martelage éclatant
Les billes, cônes et aiguilles magnétiques en acier trempé appliquent un poids localisé élevé pour aplatir les pics de surface par roulage sans enlever le métal de base. Comme les médias en acier ne s'usent pas en boue abrasive, ils maintiennent l'eau propre et produisent des pièces éclatantes et réfléchissantes. Les médias en acier nécessitent un composé inhibiteur de corrosion et un stockage dédié à l'abri de la rouille entre les cycles.
Coques de noix et médias de rafles de maïs pour l'éclat à sec
La finition à sec utilise des coques de noix concassées et des médias de rafles de maïs (rafles de maïs granulées) dans des tonneaux rotatifs ou des sécheurs vibrants chauffés. Les coques de noix offrent un mordant légèrement plus fort pour le lissage à sec intermédiaire, tandis que les médias de rafles de maïs plus tendres absorbent l'humidité résiduelle, l'huile et la pâte pour révéler un éclat final net—avec les granulométries de rafles de maïs confirmées à chaque commande. Les médias organiques secs ne remplacent jamais l'ébavurage humide ; ils font briller des surfaces déjà lisses.

Comparaison en gros plan de granulés grossiers de coques de noix concassées à côté de fins médias secs de rafles de maïs utilisés pour l'éclat final en tonneau
Choisir la forme et la taille des médias sans blocage
Même la bonne famille de matériaux échoue si la forme du chip fait pont sur une fente ou se coince dans un alésage fileté. Vérifiez ces quatre règles de géométrie avant de commander des médias pour tonneau de production.
[DESIGN : Comparaison technique montrant un chip triangulaire coincé dans un support rainuré versus un cylindre à coupe angulaire et un cône dégageant proprement la même fente]
Triangles et triangles à coupe angulaire pour faces planes et angles
Les triangles droits exposent des faces planes aux surfaces planaires tandis que leurs angles atteignent les congés intérieurs vifs. Les triangles à coupe angulaire et les cylindres à coupe angulaire ajoutent des pointes aiguës vives qui pénètrent dans les fentes étroites sans s'empiler à plat les uns contre les autres. Lorsque les pièces comportent de longues plaques planes accompagnées de bavures d'angle serrées, les formes à coupe angulaire résistent mieux au collage que les cubes droits.
Cônes et pyramides pour contours courbes et trous borgnes
Les formes coniques et pyramidales n'ont pas de côtés plats parallèles, elles font donc rarement pont sur les alésages ronds ou ne collent face à face sur la tôle emboutie. Les cônes plastiques sont le choix par défaut pour les boîtiers moulés sous pression, les corps de vannes et les garnitures décoratives à renfoncements courbes. Les cônes s'usent uniformément de la pointe à la base, maintenant leur action de roulement prévisible à mesure que la charge vieillit.
Cylindres et billes pour alésages ouverts et brunissage
Les cylindres se polissent en douceur sans accrocher les formes filaires fines, tandis que les sphères roulent librement dans les canaux ouverts et les cuvettes concaves sans rayer le métal tendre. Les billes offrent un brunissage uniforme par contact ponctuel sur les cuillères, boucles et cages de roulements. Si une pièce comporte des trous ronds proches du diamètre des médias, évitez les billes qui peuvent boucher l'alésage de façon permanente.
Dimensionner par rapport aux médias usés plutôt qu'aux chips neufs
Chaque chip de coupe rétrécit régulièrement à l'usage. Un triangle céramique dimensionné légèrement plus grand que la fente d'une pièce lorsqu'il est neuf rétrécira suffisamment en quelques semaines pour se coincer fermement dans cette même fente. Dimensionnez toujours les médias de sorte que, même vers la fin de leur durée de vie utile, ils dégagent facilement le trou ou restent sûrement plus grands que l'ouverture la plus large.

Comparaison côte à côte de médias triangulaires céramiques neufs à côté de chips usés sous-dimensionnés pouvant se loger dans les fentes des pièces
Composés de finition en masse vs rouge à polir
De nombreux acheteurs demandent s'ils doivent déposer un pain de rouge à polir dans un tonneau avec des médias céramiques ou de rafles de maïs. La réponse courte est non—les pains de cire solide appartiennent aux roues en tissu rotatives, pas dans les chambres de finition en masse.
| Type de consommable | Forme physique | Équipement destiné | Rôle en atelier |
|---|---|---|---|
| Composés de finition en masse humides | Concentré liquide dilué dans l'eau | Cuviers vibrants, unités centrifuges, tonneaux humides | Lubrifie les médias, met en suspension les copeaux métalliques, prévient la rouille |
| Pâte de polissage pour tonneau à sec | Crème ou pâte pré-mélangée dans un média sec | Tonneaux de polissage à sec à double baril et à double étage | Enrobe uniformément les médias en coque de noix ou en épi de maïs pour un brillantage à sec |
| Rouge à polir traditionnel | Barre de liant solide à base de cire et de corps gras | Meules de polissage en tissu fixes ou portatives | Transfère l'abrasif sec sur les meules en tissu rotatives |

Composés liquides de finition de masse Jings Polish vérifiés alignés à côté de médias de polissage à sec, contrastés par une icône montrant que les barres de rouge solides pour meules en tissu ne sont pas utilisées dans les tonneaux humides
Pourquoi le rouge à polir solide échoue dans les tonneaux humides
Le rouge à polir⟧/IA⟧ traditionnel utilise du suif, de l'acide stéarique et des liants à base de cire conçus pour fondre sous la chaleur de friction contre une meule en coton à rotation rapide. Dans un cuvier vibrant froid et inondé d'eau, les barres de rouge solides ne fondent jamais uniformément ; elles étalent une graisse collante sur les chips céramiques, obstruent les pores abrasifs et bouchent les grilles de drainage. Nous ne vendons pas de meules de polissage en tissu ni de barres de cire solides pour meules en tissu.
Ce que font réellement les composés liquides de finition de masse
Les composés de finition de masse⟧/IA⟧ modernes sont des liquides hydrosolubles dosés en continu ou ajoutés par lot pour contrôler la friction, le pH et la propreté. Ils maintiennent les fines métalliques en suspension dans l'eau afin qu'elles soient évacuées au lieu de tacher les pièces en gris, protègent les métaux ferreux contre la rouille flash et amortissent le contact média-pièce. Faire tourner des médias céramiques ou en acier dans de l'eau du robinet pure ruine à la fois la clarté de la finition et le taux de coupe des médias.
Codes de composés Jings Polish vérifiés par application
Nous fournissons des composés liquides vérifiés pour les systèmes à médias humides et certaines pâtes pour les procédés de polissage à sec en tonneau, sans jamais concevoir de formules chimiques de nettoyage sur mesure. Associez directement nos codes de composés réels à votre métal et à votre étape :
- `compound-LC10` : Ébavurage intensif et cycles d'ébavurage rapide des arêtes.
- `compound-MC8` : Élimination de la rouille, du calaminage et des oxydes épais sur les pièces ferreuses.
- `compound-JTJ20` : Coupe grossière et lissage sur acier inoxydable.
- `compound-JTJ25` : Polissage grossier général et affinage des métaux.
- `compound-JTJ50` : Brillantage et développement du lustre sur acier inoxydable.
- `compound-JTJ60` : Polissage fin des métaux sur lots d'alliages mixtes.
- `compound-JTS5` : Polissage fin adapté aux pièces en tôle mince.
- `compound-HM3` : Polissage final et support de brillantage propre.
Pâtes de polissage à sec pour médias en coque de noix et en épi de maïs
Pour le brillantage à sec en tonneau de l'acrylique, du laiton ou de la quincaillerie pré-lissée, des crèmes de polissage spécialisées enrobent proprement les granulés organiques secs sans encrasser. Toujours pré-mélanger la pâte avec de la coque de noix ou des médias en épi de maïs⟧/IA⟧ seuls avant d'ajouter les pièces, afin que chaque granulé porte un micro-film uniforme. Verser la pâte directement sur les pièces sèches compacte les résidus cireux dans les filets et les logos gravés.

Opérateur pré-mélangeant la pâte de polissage à sec dans un tonneau rotatif de médias en coque de noix avant le chargement des pièces
Association des médias de tonneau aux familles de métaux et de plastiques
Différents matériaux de pièces échouent pour des raisons complètement différentes à l'intérieur d'un tonneau de polissage. Utilisez ces quatre règles matériaux pour associer en toute sécurité les médias de tonneau⟧/IA⟧ à vos pièces.
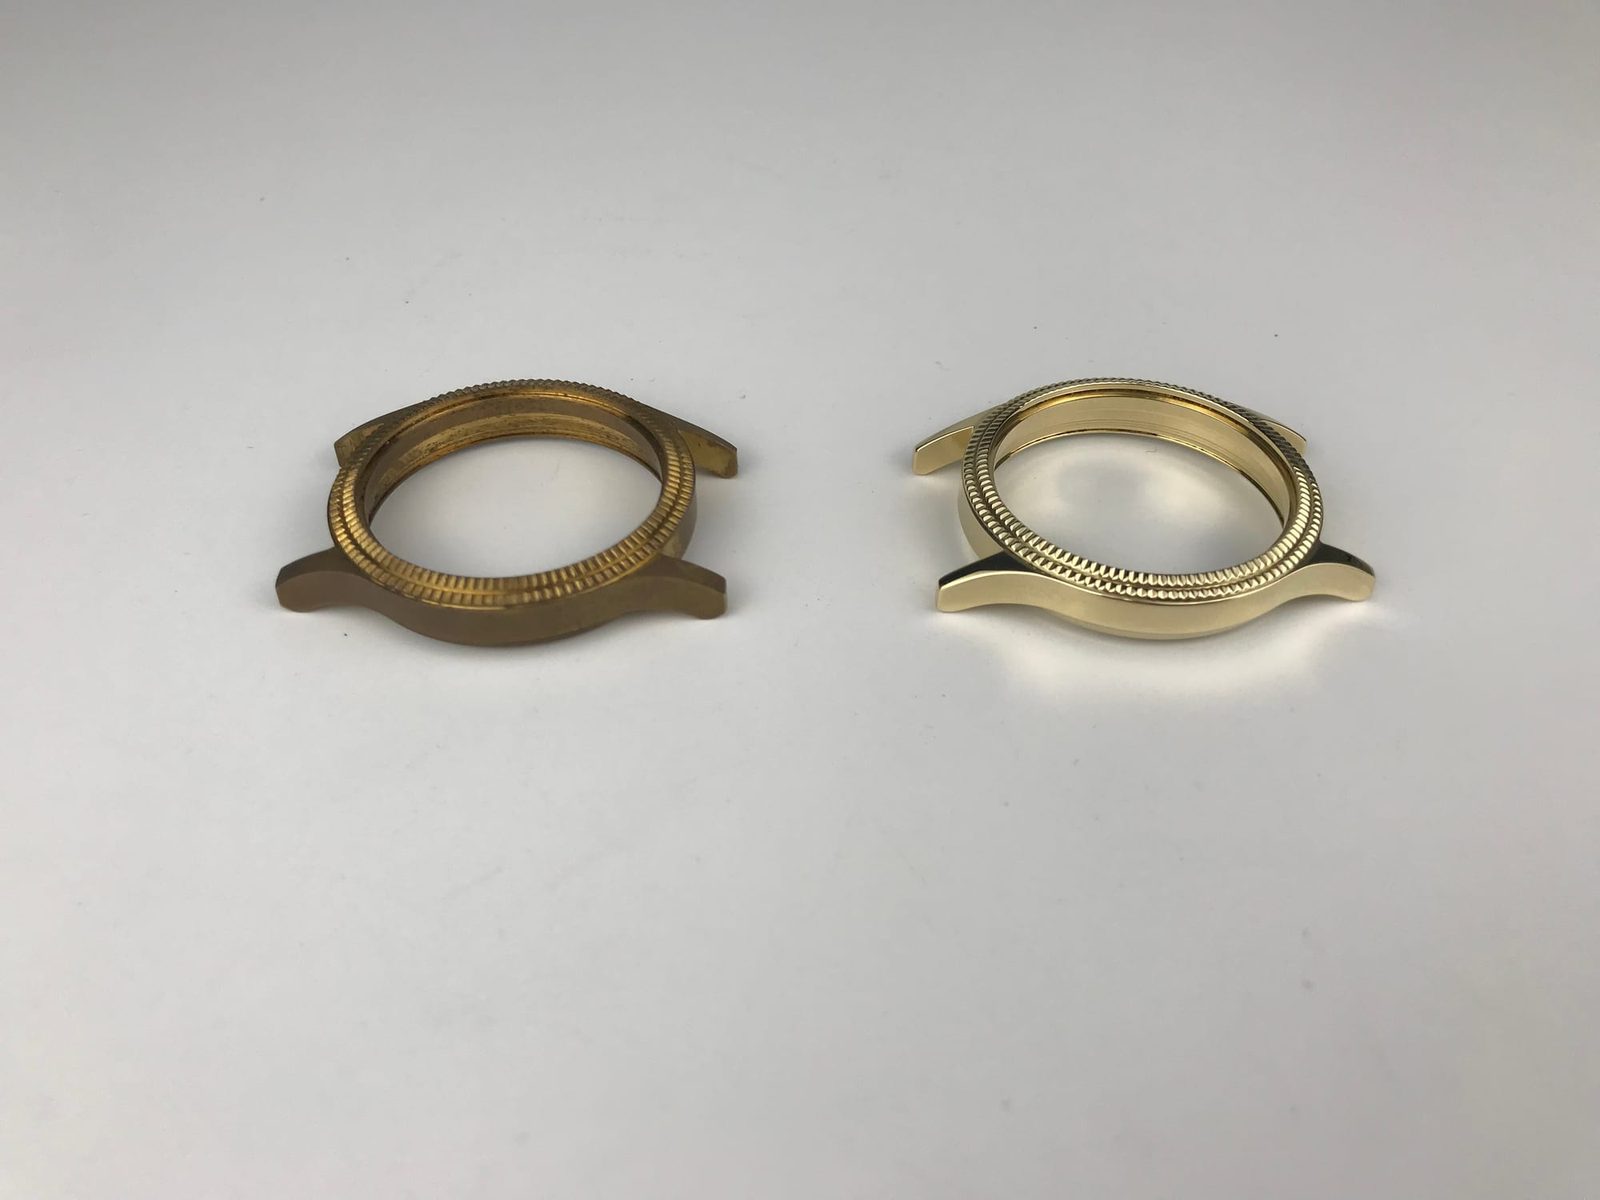
Comparaison d'échantillons en quatre quadrants montrant des supports en inox, des boîtiers en aluminium, des raccords en laiton et des cadres en acrylique associés à leurs types de médias correspondants
Quincaillerie en acier inoxydable et en acier au carbone
Les aciers durs résistent à la coupe et absorbent facilement les grains abrasifs légers sans changer de rugosité. Associez des médias céramiques ou en oxyde⟧/IA⟧ résistants avec `compound-JTJ20` ou `compound-LC10` pour l'ébavurage, puis passez à des médias céramiques à haute teneur en alumine ou en acier avec `compound-JTJ50` pour le brillantage. Consultez nos guides finitions sur acier inoxydable et polissage de l'acier inoxydable pour le séquençage des étapes.
Aluminium et pièces moulées sous pression en zinc
Les pièces moulées non ferreuses tendres se marquent rapidement sous les chips céramiques lourdes et deviennent gris foncé si la chimie du composé est trop alcaline. Utilisez des cônes en plastique légers à liant résineux avec un composé liquide neutre pour l'affinage, en gardant un volume média-pièce généreux afin que les pièces moulées ne se heurtent jamais. Ne faites jamais tourner des pièces en aluminium et en acier dans la même charge de médias, sinon le fer incrusté créera des piqûres dans l'aluminium⟧/IA⟧.
Raccords en laiton, cuivre et bronze
Les alliages de cuivre se ternissent rapidement s'ils restent humides ou exposés à des acides agressifs, mais retrouvent leur éclat grâce à un dégrossissage doux aux plastiques suivi d'un brunissage à l'acier ou d'un séchage avec média en épi de maïs. Après le tonneau humide, rincez et séchez immédiatement dans une essoreuse centrifuge pour fixer le ton doré éclatant. Consultez notre guide finition des alliages de cuivre pour la prévention des taches.
Acrylique, acétate de lunetterie et plastiques usinés
Les pièces plastiques exigent un média plastique doux pour le dégrossissage humide, suivi d'un séchage aux coques de noix et d'un média en épi de maïs chargé de pâte à polir propre. L'accumulation de chaleur barbouille le PMMA, tandis que la poussière métallique laissée dans des tonneaux partagés raye instantanément les faces transparentes. Réservez des tonneaux et des charges de média strictement dédiés à la production de plastique et d'acrylique.
Entretien, nettoyage et signaux de remplacement des médias
Même le meilleur média pour tonneau perd sa vitesse de coupe lorsque les pores se chargent de boue métallique ou de fines usées. Un entretien simple maintient des temps de cycle prévisibles semaine après semaine.
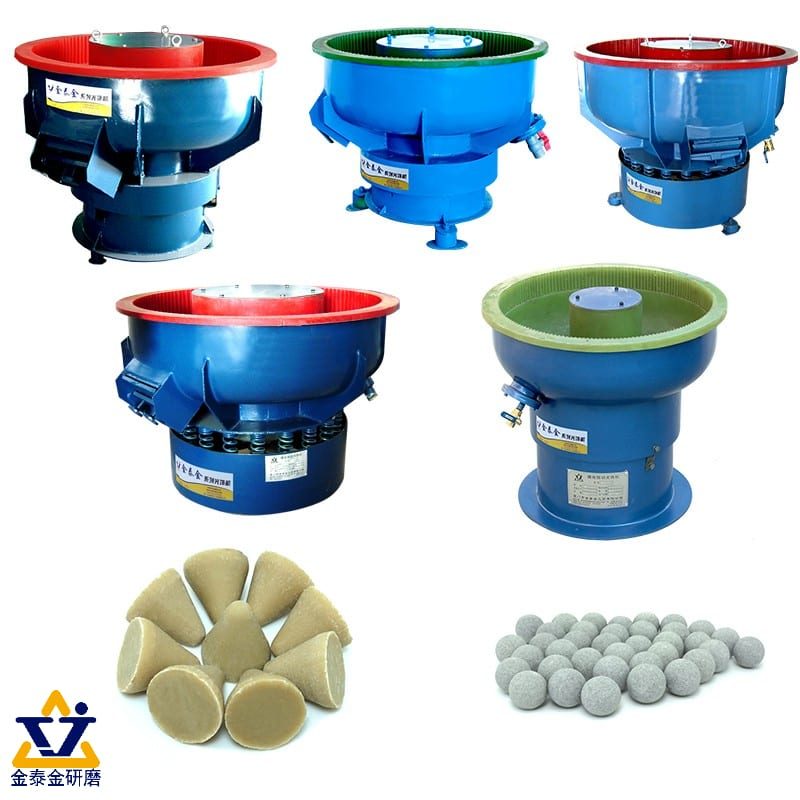
Poste de nettoyage et de criblage des médias séparant les fines céramiques cassées sous-dimensionnées des copeaux de tonneau réutilisables de taille nominale
Éliminer par criblage les fines sous-dimensionnées avant qu'elles ne se logent
À mesure que les copeaux céramiques et plastiques s'usent, des fragments cassés et des copeaux sous-dimensionnés s'accumulent au fond de la charge. Ces fragments se coincent dans des fentes où les copeaux de taille nominale ne pourraient jamais pénétrer et amortissent les impacts de manière inégale. Passez régulièrement la charge sur un crible calibrant pour éliminer les fines sous-dimensionnées et complétez avec du média neuf.
Lavage des médias céramiques vitrifiés et des médias acier encrassés
Le média céramique vitrifié par la poussière de compound séchée glisse sur les bavures au lieu de couper, tandis que les billes d'acier enrobées d'un film d'huile laissent des pièces grasses. Un cycle de lavage à vide avec de l'eau propre et du compound—ou l'utilisation d'une machine dédiée au nettoyage des médias—élimine la crasse incrustée et restaure le taux de coupe. Un média propre coupe plus vite et laisse des pièces plus brillantes qu'une charge surchargée de copeaux sales.
Prévention de la contamination croisée entre alliages
Passer une cuve vibrante de l'acier au carbone à l'acier inoxydable—ou du laiton à l'aluminium—sans changer et laver soigneusement la chambre transfère la poussière de fer et les oxydes sombres dans le lot suivant. Réservez des bacs à média distincts pour les lignes ferreuses, non ferreuses et plastiques. Une seule charge de média contaminée peut ruiner toute une équipe de pièces inoxydables résistantes à la corrosion.
Savoir quand mettre au rebut les médias usés en coque de noix et en épi de maïs
Les coques de noix séchées et le média en épi de maïs ne s'usent pas en s'écaillant ; ils se saturent de pâte à polir, de fines poussières et d'humidité ambiante. Une fois que le média sec apparaît gris foncé, semble humide ou laisse un film trouble sur les pièces, aucun ajout de pâte ne le restaurera. Mettez au rebut les charges organiques sèches usées selon le calendrier prévu plutôt que de poursuivre le voile avec plus de compound.
Erreurs courantes d'achat de médias pour tonneau
Évitez ces quatre pièges d'achat lors de l'approvisionnement en médias pour tonneau et en compounds de finition de masse pour une cellule de finition nouvelle ou en expansion.
[DESIGN : Graphique de défauts en quatre panneaux illustrant des copeaux céramiques logés dans un trou de soupape, des angles aluminium meurtris, un média vitrifié sale et un média humide en épi de maïs aggloméré]
Acheter une seule qualité de copeau universelle pour toutes les pièces
Vouloir ébavurer de l'acier lourd découpé au laser et lisser des estampages délicats en laiton avec un seul copeau céramique de qualité moyenne garantit des cycles acier lents et du laiton bosselé. Stockez des qualités distinctes de céramique de coupe et de média plastique doux adaptées à vos familles de pièces actives. Deux charges de média correctement adaptées coûtent moins cher en rebut qu'un seul copeau universel compromis.
Confondre l'abrasif de sablage avec le média de tonneau préformé
Commander du média en oxyde en vrac destiné aux cabines de sablage et le verser dans une cuve vibrante crée une boue abrasive épaisse qui ruine les joints, aveugle les drains et ne cushionne pas les pièces. La finition de masse repose sur des formes liées préformées—triangles, cônes, cylindres et billes—conçues pour rouler et séparer les pièces. Spécifiez toujours un média de finition de masse préformé plutôt qu'un abrasif de sablage en vrac.
Utiliser du média sec en épi de maïs directement après le tonneau humide
Sortir des pièces humides d'un rinçage vibrant et les jeter directement dans le média sec en épi de maïs transforme l'épi de maïs en agglomérats collants en quelques minutes. Séparez toujours la coupe humide de l'éclaircissement à sec par un rinçage à l'eau propre et une étape de séchage complète—consultez notre guide lavage et séchage séparés après finition pour une disposition de cellule appropriée.
Omettre les contrôles des marques de meulage en amont
Le polissage au média ne peut pas effacer de profondes marques de scie à ruban ou de lourdes rayures de bande sans arrondir les arêtes de précision au-delà de la tolérance. Vérifiez l'état de surface entrant avant de charger le tonneau, comme indiqué dans notre guide marques de meulage et de ponçage. Nivelez les marques mécaniques lourdes en amont afin que votre média de tonneau puisse se concentrer sur les arêtes et le grade de finition.
Comment Xiamen Jin Tai Jin accompagne les lignes complètes de médias et de machines
Chez Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (marque : Jings Polish), notre atelier a démarré en 1992 et notre société a été officiellement créée en 2002, livrant plus de 200,000+ ensembles de solutions de meulage et de polissage à des clients dans le monde entier. À travers notre catalogue de machines et de consommables, nous fabriquons 21 plateformes de machines soutenues par 24 droits de propriété intellectuelle chinois accordés—dont 1 brevet d'invention, 17 brevets de modèle d'utilité et 6 brevets de dessin—sous la certification ISO 9001 `00726Q01571R001` (valable du 2026-06-03 au 2029-06-02) et les certifications CE `M.2023.206.C88121` (modèles verticaux, 8) et `M.2023.206.C88120` (modèles horizontaux, 13), valables jusqu'au 2028-07-24.

Quai d'expédition des consommables et équipements Jings Polish montrant des médias céramiques emballés, des cônes plastiques, des compounds liquides et des cuves de finition vibrante
Médias, compounds et machines conçus ensemble
Nous fabriquons des cuves et bacs vibrants (séries `ZL` et `L`), des machines de finition à tonneau, des unités à disque et à tonneau centrifuges, des machines de finition par entraînement, des polisseuses magnétiques, des essoreuses centrifuges thermiques et des nettoyeurs de médias. Outre les équipements, nous fournissons des médias céramiques, plastiques, à haute teneur en alumine, en acier, en coque de noix et en épi de maïs, associés à nos compounds vérifiés `HM3`, `JTJ20`, `JTJ25`, `JTJ50`, `JTJ60`, `JTS5`, `LC10` et `MC8`.
Limites honnêtes sur ce que nous ne fournissons pas
Conformément à notre liste de contrôle choisir un fournisseur de finition de masse, nous énonçons clairement nos limites. Nous ne fournissons pas d'abrasifs de sablage ou de grenaillage en vrac (tels que billes de verre de sablage, grenat ou grit en vrac) ; nous ne vendons pas de roues de polissage en tissu, de pains de cire rouge à polir pour roues, ni de meuleuses portatives ; nous ne concevons pas de formules chimiques de nettoyage sur mesure ; et nous n'exploitons pas de service de polissage en sous-traitance.
Délais standard et personnalisés
Les configurations standard d'équipements et de médias ont un délai de production de 25 à 35 jours, tandis que les lignes de finition conçues sur mesure et les dispositions de séparation spécialisées nécessitent 45 à 60 jours. Confirmez toujours le grade de maille de l'épi de maïs et le dimensionnement du média spécifique à la pièce lors de la finalisation de votre commande.
Demander une évaluation initiale des médias et du procédé
Nous ne promettons pas d'essais gratuits d'échantillons par courrier ni ne garantissons les temps de cycle avant d'avoir examiné votre pièce. Envoyez plutôt des photos claires de vos pièces montrant les bavures, trous, fentes et la finition cible via nos ressources solution de polissage sur mesure ou finition en atelier de sous-traitance—nos ingénieurs peuvent formuler une recommandation initiale de média et de machine directement à partir de photos et de plans clairs.
Questions fréquemment posées
Quel est le meilleur média de tonneau polyvalent pour les pièces métalliques ?
Il n'existe pas de média unique pour tous les métaux. Les médias en céramique ou en oxyde conviennent à l'ébavurage de l'acier dur et de l'inox, les cônes en plastique liés à la résine protègent l'aluminium tendre et le laiton, et les médias en céramique à haute teneur en alumine ou en acier trempé assurent un brillantage éclatant. Adaptez la famille de médias à la dureté de votre alliage et à la finition visée.
À quoi sert le média en rafle de maïs dans la finition en masse ?
Le média en rafle de maïs (rafle de maïs granulée) est un média organique sec et léger utilisé dans les tonneaux rotatifs ou les sécheurs vibrants chauffés pour le brillantage final, l'absorption de l'humidité et l'élimination des traces d'huile ou de film de compound sur les pièces en métal, laiton et acrylique pré-lissées.
Puis-je mettre des pains de rouge à polir solides dans un tonneau vibrant ?
Non. Les pains de cire de rouge à polir solides sont formulés pour fondre sur des roues de polissage en tissu à haute vitesse. Dans un tonneau refroidi à l'eau, la cire solide étale un dépôt collant dans les pores des médias et obstrue les évacuations ; utilisez des compounds liquides hydrosolubles pour la finition en masse pour le tonnelage humide ou des pâtes dédiées pour les médias organiques secs.
Comment empêcher les médias de tonneau de se coincer dans les trous des pièces ?
Mesurez le plus petit trou, rainure ou filetage sur le plan de votre pièce et choisissez une forme et une taille de média qui reste soit sûrement plus grande que l'ouverture—même après usure normale—soit traverse directement sans se coincer. Évitez les médias sphériques lorsque les pièces comportent des trous circulaires proches du diamètre de la bille.
 +86-592-2381506


 Réseau IPv6 pris en charge
