


Tribofinition : l'étape qui vient après la machine-outil, et non à sa place
La « tribofinition » n'est pas le nom d'une machine. C'est la question que pose une gamme d'usinage : que fait le tonneau pour une pièce qui sort à peine d'une fraiseuse, d'un tour ou d'un centre d'usinage ?
La réponse est plus étroite que ce que la plupart des fournisseurs laissent entendre, et c'est là qu'elle est utile. L'usinage laisse trois choses différentes sur une pièce — une bavure sur les arêtes, une orientation des marques d'outil sur les faces, et un champ de contraintes résiduelles dans la couche superficielle — et le tonneau est un bon outil pour les deux premières, pas pour la troisième.
Ce qu'une pièce usinée porte réellement
| Ce que l'outil a laissé | Où cela se situe | Le tonneau l'élimine-t-il ? |
|---|---|---|
| Bavure — matière roulée ou arrachée sur l'arête de sortie | chaque arête où l'outil de coupe quitte la pièce | Oui — le cœur du travail, et la raison d'être de l'étape |
| Orientation des marques d'outil — un réseau de stries dont la direction suit la trajectoire de l'outil | chaque face parcourue par l'outil | Oui, et c'est le bénéfice que les acheteurs sous-estiment — c'est l'orientation qui rend une surface directionnelle |
| Contraintes résiduelles — un champ de contraintes verrouillé dans la couche superficielle et dans la masse | dans toute la section, pas seulement aux arêtes | Non — le tonneau enlève des micromètres ; il ne peut pas relaxer un champ de contraintes |
| Broutement, arrachements, alliage étalé — un dommage local plutôt qu'une arête | des zones sur une face | En partie — le tonneau l'aplanit ; il ne le répare pas |
Lisez ce tableau comme un filtre. Une pièce qui n'a qu'une bavure est un travail de tribofinition simple. Une pièce qui présente une bavure et un voile après usinage a deux problèmes, et un seul relève du domaine du tonneau.
La bavure : le travail pour lequel le tonneau a été acheté
Une bavure est du métal poussé plutôt que coupé. Sur la face de sortie d'une coupe, la matière se déforme plastiquement avant de se séparer : l'arête porte donc une lèvre repliée de métal écroui, plus dur que la section mère et attachée à sa racine. Trois conséquences :
- La bavure se coupe différemment du métal de base. Un média adapté à la pièce peut être trop tendre pour la bavure : c'est l'une des raisons pour lesquelles un cycle dure longtemps avec la bavure encore en place.
- La racine est un concentrateur de contraintes. L'enlever — et rayonner l'arête qui la portait — apporte un gain de fatigue réel. Ce n'est *pas* la même chose que de relaxer les contraintes résiduelles.
- La hauteur et la localisation doivent toutes deux être spécifiées. « Ébavurer toutes les arêtes » n'est pas une spécification : la sortie d'un perçage traversant et un perçage sécant demandent des procédés différents, et le second peut ne pas être accessible du tout.
Un ébavurage léger dure de 10 à 20 minutes — assez court pour que l'étape soit généralement peu coûteuse, assez long pour qu'il vaille la peine de concevoir la gamme autour d'elle.
L'orientation des marques d'outil : le bénéfice que personne ne met sur le plan
Une face fraisée porte un motif de vaguelettes laissé par la fraise, dont le pas est fixé par l'avance ; une face tournée porte une hélice dont le pas est l'avance par tour. Ce motif a une direction, et cette direction est celle de la trajectoire de l'outil. Une surface directionnelle se comporte différemment selon la façon dont elle est mesurée et dont elle est sollicitée :
| Orientation directionnelle | Ce que cela signifie en service |
|---|---|
| La rugosité ne se lit pas de la même façon en travers et dans le sens de l'orientation | Un seul chiffre de rugosité masque la direction — une mesure prise en travers de l'orientation peut valoir plusieurs fois celle prise dans son sens |
| L'orientation forme un canal continu en travers d'une face d'étanchéité | Une rayure continue en travers d'une face de joint est un chemin de fuite ; une texture sans direction n'a pas de chemin continu |
| L'orientation ressort après anodisation ou dépôt électrolytique | Un revêtement épouse la texture sous-jacente : une orientation directionnelle devient une finition directionnelle qu'aucun polissage ultérieur n'élimine |
| L'orientation est le point de départ du frottement et de l'usure | Le contact se fait dans le sens des stries ou en travers : la même matière peut se comporter comme deux surfaces différentes |
C'est là que la tribofinition gagne sa place dans une gamme d'usinage, et c'est l'argument qu'un catalogue ne peut pas avancer. Une charge de médias libres n'imprime pas de motif ; elle marque la surface dans des orientations aléatoires, si bien que la texture obtenue n'a aucune direction. Cela se mesure, et c'est une affirmation différente de « ça devient brillant ». Faire briller une face usinée est un travail cosmétique qui dure de 2 à 8 heures ; supprimer le caractère directionnel de l'orientation est une opération plus courte, avec un critère d'acceptation fonctionnel — et si le plan ne dit rien sur la directionnalité, l'acheteur paie la version cosmétique par défaut.
Les contraintes : ce que le tonneau ne peut pas corriger
L'usinage ne se contente pas de couper du métal : il en déforme une couche. La coupe laisse un champ de contraintes dans la matière superficielle et sous-jacente, verrouillé tant que la pièce garde sa forme. Usinez l'autre face et l'équilibre change — c'est pourquoi une pièce peut sortir plate de la machine et se voiler après l'opération suivante.
Un tonneau ne peut pas corriger cela. La finition en masse enlève de la matière dans la plage du micromètre ; un champ de contraintes résiduelles traverse toute la section et est équilibré par la masse de la pièce. Tourner plus longtemps ne le relaxe pas — cela enlève plus de métal pendant que la pièce reste voilée. Trois conséquences :
- Un voile, un retour élastique ou un repère déplacé est un problème d'usinage et de gestion des contraintes — résolu par l'ordre des opérations, par une relaxation des contraintes entre ébauche et finition, ou par une passe finale plus légère.
- Un tonneau n'est pas un procédé de grenaillage. Une couche superficielle en compression maîtrisée, spécifiée avec une mesure d'intensité, relève du grenaillage ; on ne peut pas chiffrer un tonneau contre une spécification de grenaillage.
- Enlever la bavure aide quand même la tenue en fatigue, mais pas par ce mécanisme. Le concentrateur de contraintes que constitue une arête vive est réel, et le rayonner est un vrai travail. C'est en vendant cela comme une « relaxation des contraintes » que la confusion commence.
Si la pièce se voile, corrigez la gamme, puis tribofinissez. Tribofinir une pièce voilée produit une pièce voilée propre.
Adapter le média aux faits
Trois données d'entrée, et il faut y répondre dans cet ordre — car la première peut écarter la réponse vers laquelle les deux autres pointent.
1. La géométrie décide si quelque chose peut atteindre la bavure. Le média ne doit jamais dépasser environ un tiers de la plus petite caractéristique de la pièce. Une rainure de 3 mm exige un média inférieur à 3 mm — une granulométrie fine et un cycle plus long. Vérification sur le terrain : mettez la pièce dans un sac avec un échantillon de la charge ; si le média n'entre pas à la main dans la caractéristique, il n'y entrera pas non plus dans la machine.
2. Le volume décide de la manutention que l'étape peut supporter. Quelques centaines de pièces identiques par lot demandent une charge réglée une fois et laissée telle quelle. La charge doit remplir environ un tiers du bol ou du tonneau — un bol rempli à ras bord ne peut pas cisailler correctement les médias et donne une finition molle et irrégulière.
3. La surface visée décide de la granulométrie. Les deux tableaux ne partagent pas les mêmes lettres : le meulage humide est VR / R / N / NF / F / FF, le meulage à sec est VR / R / M / MF / F / FF. Un ébavurage commence à VR ou R ; N correspond au traitement standard ; NF à FF, c'est là que naît la brillance et que l'ébavurage devient un polissage.
Les médias céramique sont plus durs, coupent plus vite et gardent leur forme — alliages plus durs et cycles plus longs qu'exige une surface fonctionnelle. Les médias plastique sont un abrasif chargé qui s'use progressivement : plus doux, moins cher, le départ le plus sûr sur les alliages tendres et les parois minces. Les plages usuelles sont 3–10 mm pour la céramique contre 10–25 mm pour le plastique, et la forme compte autant que la granulométrie : un triangle à coupe vive mord dans un angle, tandis qu'une bille brunisse une face.
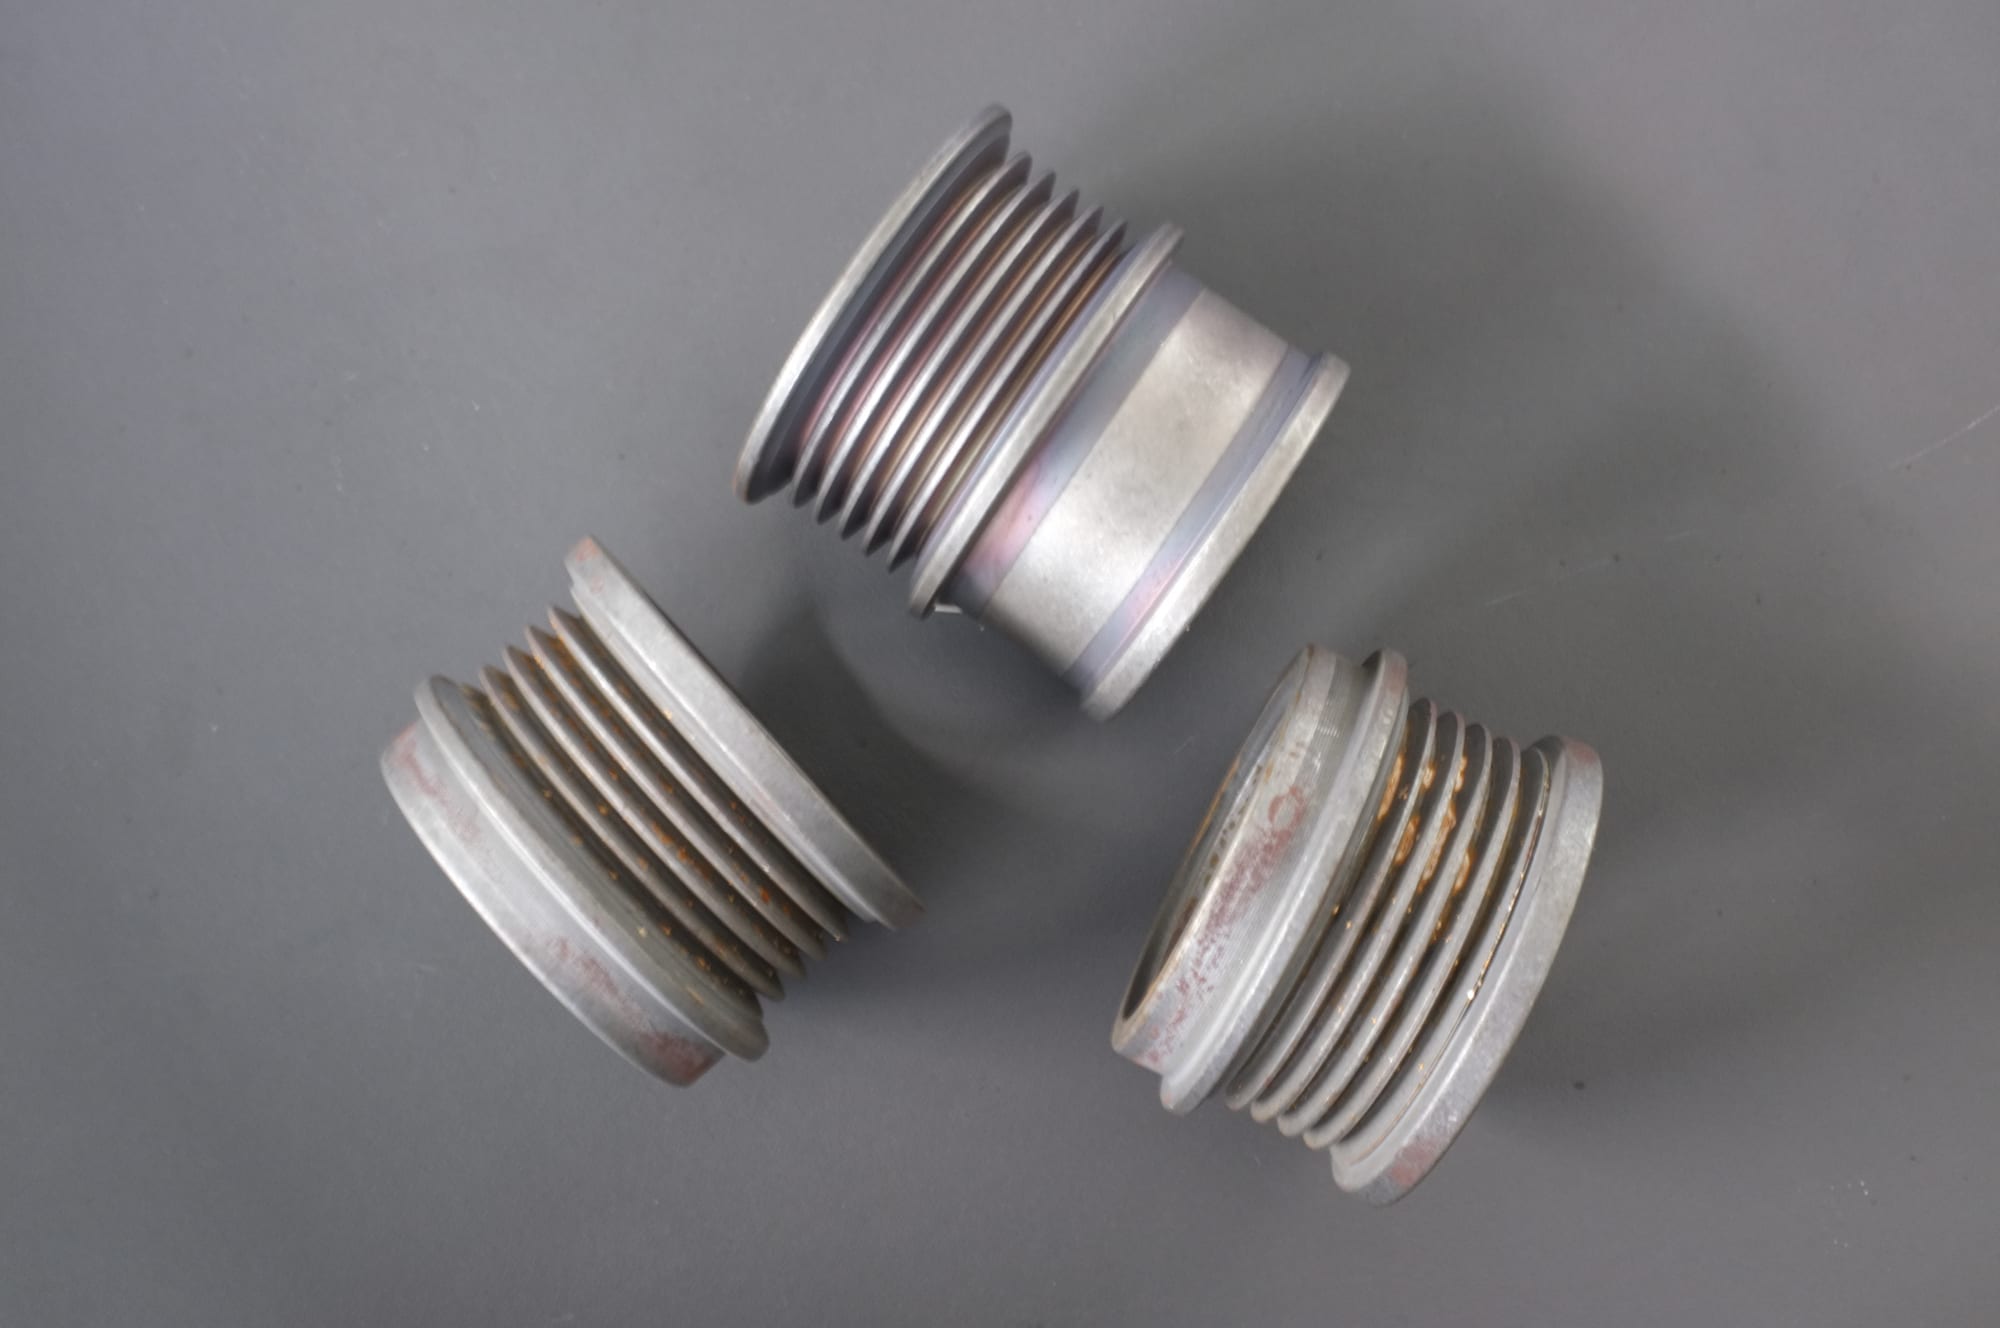
Raccords usinés apportant oxyde et bavures à l'étape de finition : les preuves que la charge doit éliminer.
Régler le cycle : l'enlèvement d'abord, la finition ensuite
La façon la plus courante de mal régler une étape de tribofinition est de choisir le cycle avant d'avoir mesuré l'enlèvement. Ce sont des questions différentes : combien il faut enlever fixe la granulométrie et le temps, quelle qualité de surface il faut atteindre fixe l'étape de finition plutôt que la première, et ce qui ne doit pas changer fixe la règle dimensionnelle et le contrôle des arêtes. Une étape unique chargée à la fois de couper et de finir coupe partout et ne finit rien.
Les plages publiées sont un point de départ, pas la réponse : de 10 à 20 minutes pour un ébavurage léger, de 2 à 8 heures pour un polissage très fin, un travail par étapes ajoutant un nettoyage entre chacune. Une pièce qui demande les deux demande deux opérations, et un fournisseur qui annonce un seul chiffre annonce le mauvais des deux — c'est pourquoi chaque devis porte la réserve de notre propre FAQ : un cycle publié suppose une matière et un enlèvement qui ne sont peut-être pas les vôtres.
Ce que l'atelier constate quand l'étape est mal réglée
| Ce que vous voyez | Ce que cela signifie habituellement | Ce qu'il faut changer |
|---|---|---|
| Bavure éliminée à l'extérieur, toujours présente dans un perçage sécant | la charge n'atteint pas la caractéristique | un média plus petit et un cycle plus long — ou un autre procédé |
| Arêtes propres, mais toutes les cotes sont sous le nominal | une seule étape a fait la coupe et la finition, elle a donc coupé partout | séparer en étapes ; ne finir qu'une fois la bavure éliminée |
| Brillant, mais la surface reste directionnelle sur un axe | le cycle a brunifié l'orientation au lieu de la remplacer | une étape de coupe avant l'étape d'avivage |
| La finition ne progresse plus ; la pièce vire au gris mat | charge usée, pas un problème de compound | changement complet à intervalle défini plutôt qu'un complément |
| La pièce se voile ou un repère bouge après la finition | contraintes résiduelles, pas le tonneau | corriger la séquence d'usinage ou ajouter une étape de relaxation |
| Pièces enfoncées ou marquées par contact mutuel | un traitement en vrac là où les pièces auraient dû être séparées | compartiment, montage, ou une voie à plus faible énergie |
Les deux dernières lignes sont imputées à l'étape de finition et relèvent d'ailleurs.

Carters moulés sous pression et usinés, avec nervures et alésages : la géométrie qui décide si l'étape peut atteindre la bavure.
Où la tribofinition cesse de fonctionner sur une pièce usinée
- Un filetage, une cannelure ou une denture fine qui doit se contrôler au gabarit. Le média se coince dans un filetage fin et arrondit l'entrée. Masquez-le, finissez-le après tribofinition, ou admettez qu'il s'agit d'un autre procédé.
- Une paroi mince ou une pièce élancée. En dessous d'environ 0.5 mm, le risque est la déformation plutôt que la coupe : un procédé à haute énergie plie la pièce avant de la polir.
- Un trou borgne ou une rainure étroite proche de la taille du média. Le média entre et ne ressort pas, et sur un alliage tendre le morceau coincé ne peut généralement pas être retiré sans marquer la pièce.
- Un repère usiné de finition ou une face de pose rectifiée. Si la tolérance est portée par une surface que la charge va toucher, le tonneau enlève la tolérance.
- Un défaut qui est un repli ou une fissure plutôt qu'une arête libre. La finition en masse est un procédé de finition, pas de réparation : tourner plus longtemps sur un repli arrondit tout ce qui l'entoure et laisse le repli.
Et un cas qui relève de l'arithmétique plutôt que d'une limite : une pièce grande et lourde avec une seule petite caractéristique à ébavurer peut coûter moins cher à finir à la main qu'à charger, faire tourner et décharger.
Ce qui s'use, et quand le changer
Ce sont les consommables qui décident du résultat, pas la machine. Trois signaux, tous dans notre FAQ :
- La finition ne progresse plus. Un média neuf avive une pièce dans les premières minutes d'un cycle ; un média usé la laisse tourner sans la changer.
- Un voile gris mat apparaît, absent la semaine dernière. Une charge usée, pas un problème de compound.
- Le même résultat demande environ 20% de plus. Quand le temps s'allonge, la charge ne coupe plus.
Au-delà des médias, le revêtement polyuréthane de 20–35 mm d'une machine à auge est une pièce d'usure, et c'est ce que la pièce touche quand les médias la poussent contre la paroi. Un tonneau tourne à 75–85 dB(A) à un mètre, l'essentiel venant du vibrateur, et exige du triphasé 380 V ou 415 V en 50 Hz — sur une grande auge, les deux relèvent du bâtiment, pas de la machine.
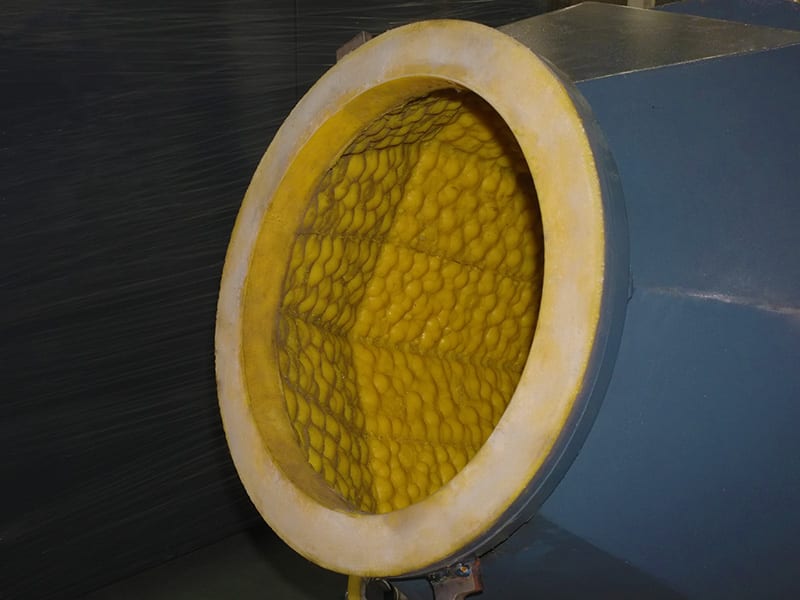
Un revêtement de bol à hauteur de travail : ce qui s'use, et le signal qu'une charge a cessé de faire son travail.
Ce qu'il faut mettre dans la demande de devis
Une demande de tribofinition qui obtient une réponse exploitable comporte six éléments :
- Le plan, avec les arêtes à ébavurer repérées et les faces à ne pas toucher repérées.
- La matière à enlever sur la bavure, en dixièmes de millimètre — pas « ébavurer ».
- La matière et son état, traitement thermique inclus ; une bavure écrouie et une bavure recuite ne se comportent pas de la même façon.
- Le critère d'acceptation : hauteur de bavure limite, rayon de rupture d'arête, et rugosité avec la direction de mesure précisée.
- La position de l'étape dans la gamme — avant ou après traitement thermique et dépôt, et quels repères sont déjà finis.
- Volume, mix et conditions du site : puissance, charge au sol, limite de bruit, séparateur et sécheur. Chaque machine est essayée avec une charge de médias avant expédition ; les machines standard partent en 25–35 jours après l'acompte (45–60 jours sur commande), le transport maritime depuis Xiamen est de 30–40 jours.
C'est l'essai qui est livrable, pas la fiche technique : quelques pièces représentatives, dont la plus difficile, reviennent sous forme d'une finition, d'un cycle et d'une consommation de médias mesurée — sur votre pièce, pas sur un tableau.
FAQ
La tribofinition est-elle une opération d'usinage ou une opération de finition ? Une opération de finition qui prend place dans une gamme d'usinage. Le tonneau enlève des micromètres : il nettoie ce que l'outil a laissé, mais ne peut corriger ni une cote, ni un voile, ni un champ de contraintes. Si la tolérance du plan dépend du maintien de l'arête en place, le tonneau est un risque pour cette tolérance.
La tribofinition élimine-t-elle les marques d'outil de l'usinage ? Elle les remplace. Les stries sont nivelées progressivement, mais le changement le plus utile est que la charge marque la surface dans des orientations aléatoires : la texture finie n'a donc aucune direction — ce qui se mesure par une rugosité en travers de l'orientation qui rejoint celle mesurée dans son sens. Une zone profondément arrachée ou broutée ne peut qu'être nivelée, pas éliminée.
La tribofinition peut-elle remplacer une étape de relaxation des contraintes ? Non. Une étape de relaxation modifie le champ de contraintes dans toute la section ; un tonneau enlève de la matière en surface. Une pièce qui se voile après usinage se voilera après tribofinition, et elle sera plus propre en le faisant.
Quelle famille de machines convient à une pièce usinée ? La géométrie d'abord, le volume ensuite. La voie vibratoire couvre la plupart des travaux d'usinage, la plateforme à auge prend les pièces longues et lourdes, un tonneau convient aux formes simples qui roulent librement, et le disque centrifuge maintient une pièce unique contre un outil avec une coupe locale maîtrisée. Les médias viennent des gammes céramique et plastique. Le catalogue liste les plateformes que nous construisons ; là où aucune ne convient, la configuration est construite autour de la pièce.
Max Xu, Ventes — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
N° 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
Un procédé de finition est déterminé par la matière, la matière à enlever et la finition exigée ; la configuration d'une pièce donnée est donc confirmée par un essai sur cette pièce — un cycle publié suppose une matière et un enlèvement qui ne sont peut-être pas les vôtres. Nous fabriquons des équipements de finition ainsi que les médias et compounds qui y sont mis en œuvre ; nous ne proposons pas de prestation d'atelier de finition.
 +86-592-2381506


 Réseau IPv6 pris en charge
