


Médias de polissage : comment choisir la granulométrie, la taille et la forme pour vos pièces
Les médias de polissage se choisissent selon trois critères : la granulométrie de coupe, la taille par rapport au plus petit détail de la pièce, et la forme. Le nom du matériau — céramique, plastique, porcelaine — est la dernière décision, pas la première, car le même nom « média céramique » recouvre un triangle à coupe grossière et une bille de brillantage qui ne se comportent pas du tout de la même façon.
Cette page vous donne la règle de dimensionnement, les six granulométries de coupe que nous stockons réellement, et les détails de pièce précis où chaque choix échoue. Si vous savez déjà qu'il vous faut un essai sur échantillon, c'est le bon réflexe : les chiffres ici sont un point de départ pour un essai, pas un substitut.
Ce que l'on voit en atelier quand le média est mal choisi
Quatre symptômes couvrent la plupart des erreurs de média, et chacun pointe vers une variable différente :
| Ce que l'on voit | Ce que cela signifie généralement |
|---|---|
| Arêtes arrondies, cotes qui dérivent sur une pièce mince | Média trop grossier pour la matière à enlever, ou une granulométrie passée trop longtemps |
| Bavures encore présentes après un long cycle | Média trop fin, ou média usé qui ne coupe plus |
| La couleur de la pièce est devenue gris mat et ne s'éclaircit plus | Grain grossier entraîné dans l'étape de polissage, ou composé qui n'évacue pas la limaille |
| Média coincé dans un trou, une rainure ou un filetage | Taille de média inadaptée au détail : un problème de dimensionnement, pas de process |
Le troisième est le plus mal diagnostiqué. Un voile gris qui apparaît tard dans le cycle est généralement mis sur le compte du composé, alors qu'en pratique la charge contient encore du grain de l'étape précédente et polit par-dessus.
Pourquoi le choix du média échoue : le piège du matériau
L'échec courant consiste à acheter des médias d'après le nom du matériau. Deux charges vendues toutes deux comme « média céramique » peuvent différer d'un facteur dans leur vitesse de coupe, car le nom décrit le corps, pas la granulométrie de l'abrasif.
Ce qui détermine réellement le résultat, c'est la quantité de matière que le média enlève par heure, et la part de géométrie de la pièce qu'il préserve en le faisant. Ces deux facteurs s'opposent : une coupe plus rapide est presque toujours une coupe moins respectueuse de la forme. Chaque décision de média est un point sur cet arbitrage, et l'arbitrage est fixé par la granulométrie et la forme — pas par le fait que le corps soit céramique, plastique ou porcelaine.
C'est aussi pourquoi un temps de cycle cité d'après le travail d'un autre se transpose rarement. Un cycle publié suppose une matière et un enlèvement qui ne sont peut-être pas les vôtres.
Vérifiez ceci avant même de regarder les médias
Passez ces six points en revue sur le plan réel avant de sélectionner quoi que ce soit. En sauter un seul produit un premier essai décevant :
- Où se trouve la bavure, et à quel point elle tient. Une bavure libre sur un trou transversal percé et une bavure de fonderie épaisse sont deux travaux différents. Allonger un cycle doux pour enlever une bavure épaisse arrondit toutes les bonnes arêtes avant que la bavure ne parte.
- Le plus petit détail de la pièce. Plus petit trou, rainure la plus étroite, pas de filetage le plus fin, plus petit rayon intérieur. Ce chiffre fixe la taille maximale du média — voir la règle ci-dessous.
- La matière à enlever, en termes absolus. Pas « ébavurer », mais combien de dixièmes de millimètre. Cela fixe la granulométrie et le temps.
- Quelles surfaces ne doivent pas changer. Faces esthétiques, faces d'étanchéité, flancs de filetage, alésages de palier. Le média ne sait pas quelle face compte.
- La matière et son état. Les alliages tendres coupent plus vite et smirent ; les alliages à écrouissage nécessitent une coupe courte et maîtrisée ; les plastiques se comportent très différemment du métal et sont généralement traités à sec.
- Ce qui se passe en aval. Galvanoplastie, anodisation, assemblage, contrôle. Une pièce polie à une couleur de base légèrement différente du lot précédent échouera à un contrôle de régularité de galvanoplastie, et c'est une question de process, pas de machine.
La règle de dimensionnement, et pourquoi c'est une règle
Le média ne doit jamais être plus grand qu'environ un tiers du plus petit détail de la pièce.
La conséquence pratique : une pièce avec un trou borgne de 3 mm nécessite un média inférieur à 3 mm, ce qui implique une granulométrie fine et un cycle plus long, et il n'y a pas de moyen d'y échapper. Pour un cassage d'arête général sur une plaque plate, le média peut être bien plus gros et le cycle bien plus court, car le travail consiste seulement à rabattre les arêtes.
Un contrôle terrain utile avant de lancer quoi que ce soit : mettez la pièce dans un sac avec un échantillon du média. Si le média n'entre pas dans les détails à la main, il n'y entrera pas non plus dans la machine.
Un média trop fin pour la pièce est tout aussi gaspilleur dans l'autre sens : il coupe lentement et la pièce tourne sans que grand-chose ne soit enlevé. L'échec fréquent sur l'aluminium en particulier est d'utiliser un média calibré pour l'inox puis de vouloir polir le dommage, ce qui enlève plus de matière que le process d'origine n'en aurait demandé.
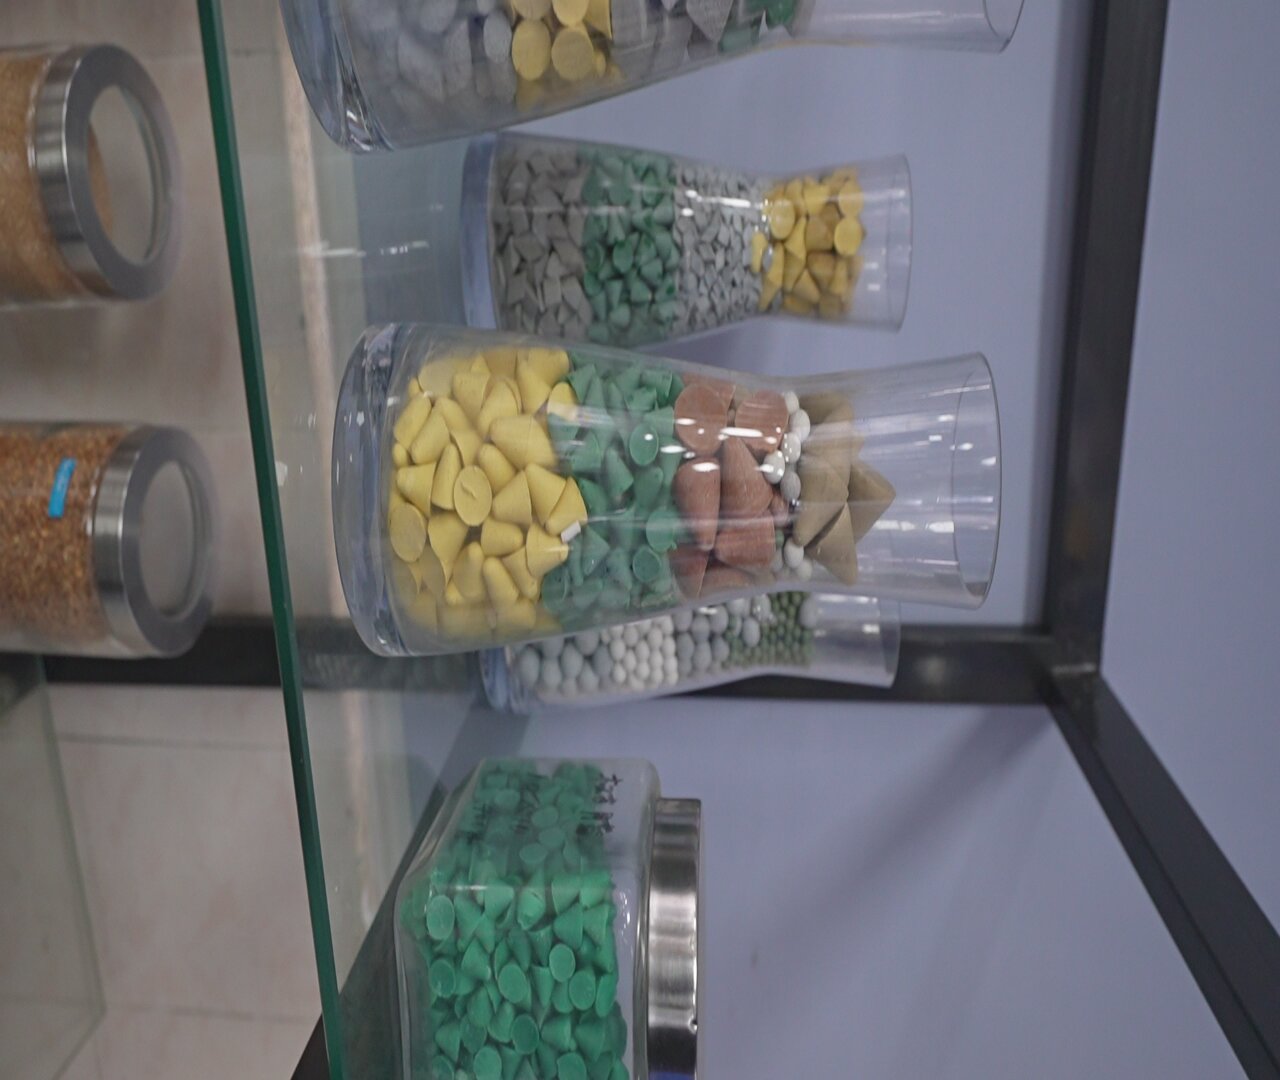
La gamme de médias telle qu'elle est réellement : la même granulométrie nominale est stockée en formes et en couleurs de corps différentes, et c'est la forme qui décide où la coupe mord. Un cône jaune atteint un angle qu'un cylindre blanc de même taille va polir sans s'y arrêter — c'est pourquoi « 6 mm céramique » n'est pas une spécification tant que la forme n'est pas nommée aussi.
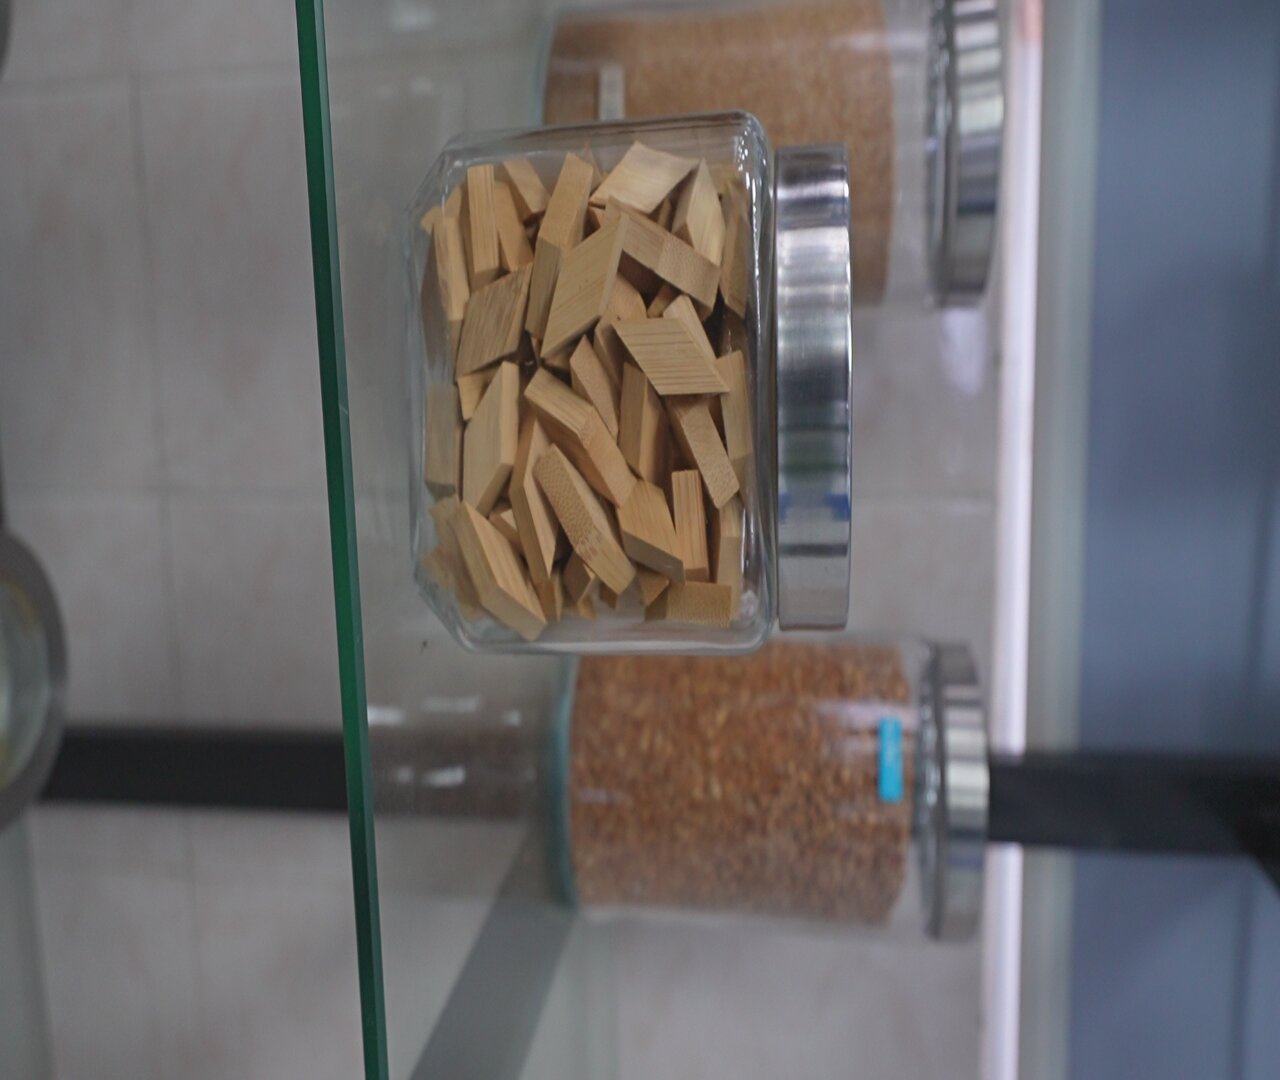
Les mêmes médias de plus près. Lisez les arêtes : les formes triangulaires portent une arête de coupe définie, les formes arrondies non. Cette différence est ce qu'une lettre de granulométrie ne peut pas exprimer à elle seule, et c'est pourquoi une pièce à détails mixtes a généralement besoin de deux formes plutôt que d'un compromis.
Les six granulométries de coupe que nous stockons
Nos médias sont classés sur une échelle à six points, et la même échelle est imprimée sur les tables de rectification humide et sèche qui accompagnent chaque produit :
| Granulométrie | Signification | Usage typique |
|---|---|---|
| VR | Très grossière — enlèvement maximal de matière | Bavures importantes, bavure de fonderie, bavure de scie |
| R | Grossière — coupe forte | Ébavurage standard sur pièces en acier robustes |
| N | Normale — traitement standard | Ébavurage général et cassage d'arête (humide) |
| M | Moyenne — finition générale | Finition générale (sec) |
| NF | Normale fine — qualité intermédiaire | Finition intermédiaire avant polissage (humide) |
| MF | Moyenne fine — prépolissage | Étape de prépolissage (sec) |
| F | Fine | Finition fine |
| FF | Finition très fine | Étape finale de brillantage |
Notez que les tables humide et sèche n'utilisent pas les mêmes noms de granulométrie : la table humide va VR / R / N / NF / F / FF et la table sèche va VR / R / M / MF / F / FF. Ne mélangez pas une lettre de granulométrie d'une table sur l'autre.
Tailles et formes qui existent réellement dans la gamme
Pour la rectification humide, le corindon brun fondu est stocké en triangle à angle coupé, triangle, bille et cylindre à angle coupé de 2 mm à 30×30 mm selon la forme ; la céramique en bille et triangle à angle coupé de 2 mm à 20×20 mm ; la porcelaine haute fréquence en cylindre de 1.3×3 mm à 4×14 mm ; et le plastique en cône de 5×5 et 6×6 mm, avec des tailles plastiques plus grandes de 8×8 mm à 50×50 mm sur les granulométries fines.
Pour la rectification à sec, la gamme va de la coque de noix 8# à 80#, le bois en formes balle, losange et carré à partir de 0.5×2 mm, le losange de bambou 2×2 et 3×3 mm, et la poudre de pierre.
Les deux familles sont cataloguées séparément, car le choix entre elles est une décision de process humide ou sec avant d'être une décision de média : les abrasifs agglomérés céramique, porcelaine et plastique sont utilisés en humide dans les médias céramiques, les médias plastiques et les médias de rectification, tandis que la coque de noix, le bois, le bambou et la poudre de pierre sont utilisés à sec et catalogués sous les médias de finition à sec. Acheter de l'autre côté de cette ligne par erreur est l'une des façons les plus coûteuses de perdre un lot.
La forme décide où la coupe mord. Un angle vif coupe dans un coin et une perle ronde brunit une face ; la même taille en deux formes n'est pas interchangeable sur une pièce à détails mixtes. Si votre pièce présente à la fois une face ouverte et un filetage, aucune forme unique ne sert bien les deux, et un process par étapes est généralement moins cher qu'un média de compromis.
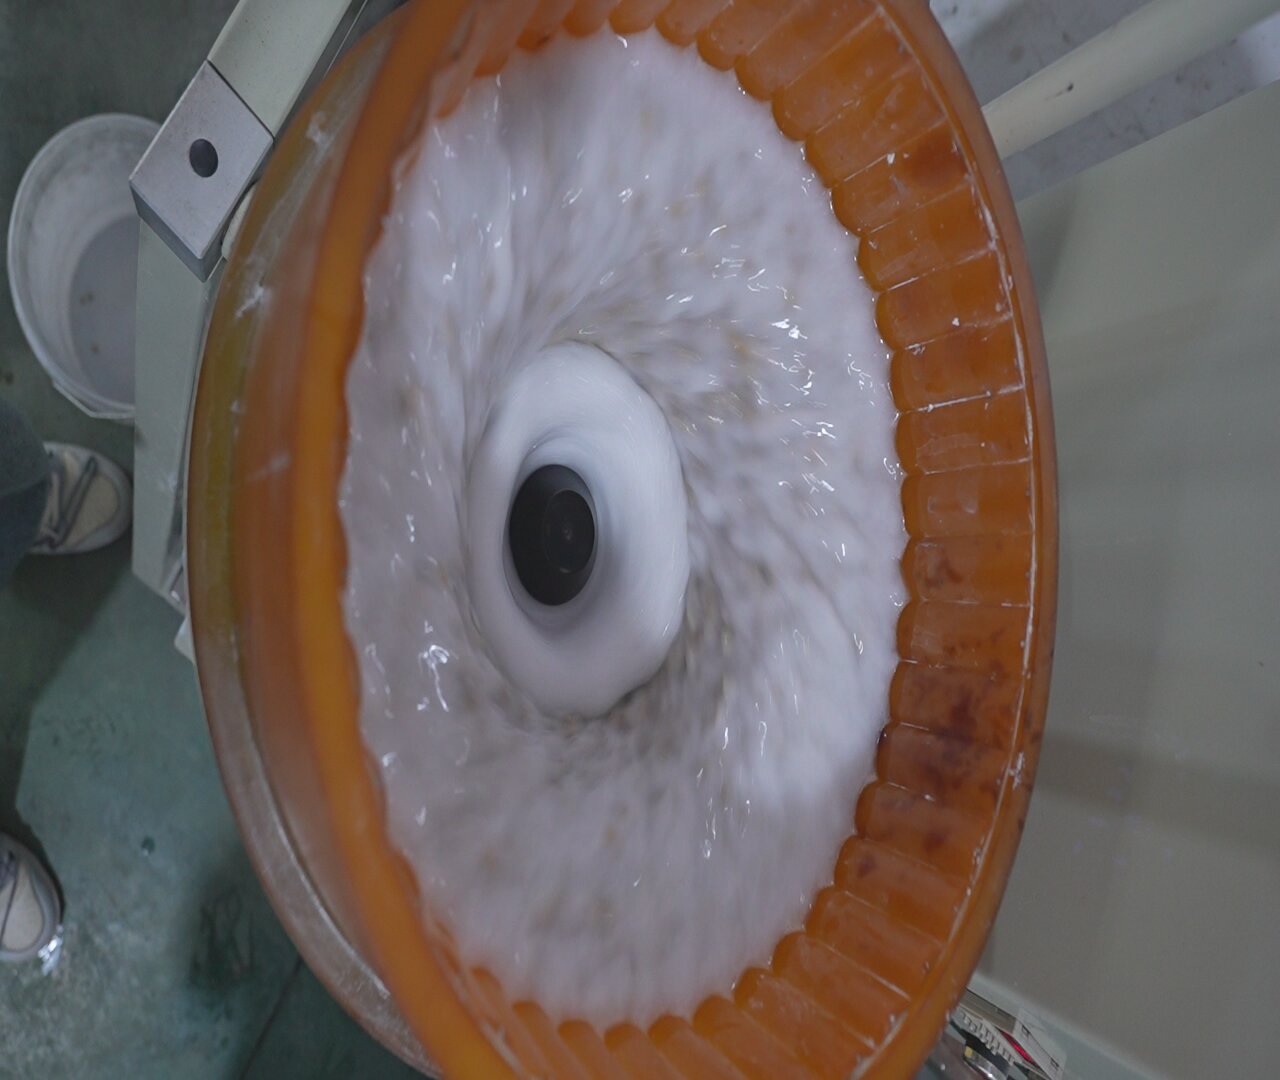
À l'intérieur d'une cuve pendant un cycle humide. Trois choses qu'une spécification écrite ne peut pas montrer sont visibles ici : le revêtement polyuréthane orange qui est la pièce d'usure, la figure d'écoulement autour du moyeu central qui est ce qui entraîne réellement le média contre la pièce, et le niveau d'eau qui doit être correct pour que le composé évacue la limaille. Un média trop petit pour la pièce chevauche cet écoulement sans couper ; trop grand, il cale contre la paroi.
Choisir les médias de tonneau selon la matière : inox, laiton et acier
La logique granulométrie-taille-forme ci-dessus est le cas général, et c'est ce que la plupart des acheteurs entendent par « médias de tonneau ». Il existe un second axe qui change la réponse pour la même géométrie de pièce : la matière dont la pièce est faite. Trois matières couvrent la plupart des demandes, et chacune exclut une partie de la gamme.
Laiton : ce qu'exige réellement un « média de polissage pour laiton »
Le laiton est la matière où un média qui « fonctionne » va discrètement ruiner la finition, car le problème n'est pas la coupe — c'est la couleur.
- Ce dont le laiton a besoin : un média qui coupe sans incruster de fer. Une charge qui a passé de l'acier transporte des particules d'acier, et une particule d'acier sur du laiton produit une tache de rouille qui apparaît une fois la pièce déjà polie. La charge doit être dédiée, ou nettoyée entre les matières.
- Ce qui fonctionne : un corps céramique ou porcelaine fin aux granulométries les plus fines, utilisé en humide avec un composé qui empêche la surface de ternir entre les étapes. Le laiton se décolore vite lorsqu'il est humide et exposé, ce qui est autant une question de composé que de média.
- Ce qu'il faut éviter : une charge grossière passée longtemps. Le laiton coupe vite, le risque n'est donc pas que la bavure survive — c'est que l'arête et le détail disparaissent avant que vous ne le remarquiez.
- L'échec caractéristique : un voile terne, légèrement gris rosé, sur toute la pièce plutôt qu'une finition irrégulière. C'est généralement une contamination reportée, pas une charge usée.
Acier inoxydable
L'inox est le cas inverse : il est dur, il s'écrouit, et il a besoin d'une charge qui continue de couper sans se polir elle-même jusqu'à l'usure.
- Ce dont l'inox a besoin : un média qui garde sa forme assez longtemps pour traverser la couche écrouie, et un composé qui maintient la limaille en suspension pour que les fines ne repolissent pas la surface en la rendant mate.
- Ce qui fonctionne : la céramique aux granulométries moyennes à fines, utilisée en deux étapes — une étape de coupe pour enlever la matière, puis un changement propre vers une granulométrie plus fine pour la brillance. Une seule passe longue avec une granulométrie de compromis est la cause habituelle du voile gris mis sur le compte du composé.
- Ce qu'il faut éviter : les médias plastiques pour l'enlèvement de matière sur l'inox. Ils sont trop tendres pour couper au rythme requis : ils polissent la surface en laissant le défaut.
- L'échec caractéristique : brillant par endroits, gris à d'autres, les zones grises correspondant à l'endroit où les pièces se trouvaient dans la charge.
Acier au carbone et allié
L'acier est la matière où la fenêtre de rouille décide du choix du média autant que la finition.
- Ce dont l'acier a besoin : un média qui coupe efficacement (l'acier est indulgent sur la granulométrie) et un process qui sèche la pièce et l'amène rapidement à l'étape suivante. Une pièce en acier qui sort bien finie et rouille pendant la nuit n'a pas été finie par le mauvais média — elle a été finie par la mauvaise séquence.
- Ce qui fonctionne : toute la gamme est disponible, car l'acier accepte une coupe grossière sans se déformer. La contrainte est en aval : les détails borgnes retiennent l'eau, donc les étapes de séparation et de séchage comptent plus que la granulométrie du média.
- Ce qu'il faut éviter : laisser une charge humide sur l'acier entre les postes sans discipline de rinçage, et passer de l'acier avant le laiton ou l'aluminium dans une charge partagée.
- L'échec caractéristique : de la rouille flash dans les détails borgnes et sur les arêtes de coupe en quelques heures, ce qui se lit comme un problème de composé et est généralement un problème de circuit.
La règle qui couvre les trois
La règle, identique pour les médias de polissage et les médias de tonneau : la granulométrie est fixée par la pièce, et le corps par la sensibilité de la matière à la contamination. Le laiton et l'aluminium ne peuvent pas partager une charge qui a passé de l'acier. L'inox a besoin d'une charge qui continue de couper. L'acier a besoin d'un circuit qui le sèche. Même géométrie, trois réponses différentes.
Où cela se casse : ce qu'il ne faut pas faire
Soyez précis sur les limites, car c'est là que la plupart des essais échouent :
- Parois minces. En dessous d'environ 0.5 mm d'épaisseur de paroi, le risque n'est pas la coupe mais la déformation. Un process haute énergie pliera la pièce avant de la polir. Réduisez l'énergie ou changez de famille de machine, ne raccourcissez pas seulement le cycle. Là où la paroi est mince, la famille de machine compte plus que la charge — un vibrateur à cuve offre un trajet plus long et plus doux qu'une cuve, et une machine de finition magnétique supprime l'impact de masse.
- Filetages à tolérance de pas serrée. Le média se bloquera dans un filetage fin. Soit vous utilisez un petit média lisse, soit vous masquez le filetage, soit vous acceptez qu'une opération de formage de filetage vienne après la finition. Si le média se loge déjà, la solution est généralement un changement de taille et de forme plutôt qu'un rinçage plus long — voir comment éviter que le média se loge dans les trous, rainures et filetages.
- Trous borgnes et cavités profondes. Le média entre et ne ressort pas. Planifiez l'étape de séparation et de nettoyage avant d'acheter la charge, pas après.
- Plastiques tendres et acétate. Un process humide maintient la pièce dans un bain chaud et l'acétate se déformera de façon permanente. La plupart du travail sur montures se fait à sec pour cette raison.
- Pièces où la couleur de base compte pour la galvanoplastie. Le polissage modifie légèrement la couleur de la surface. Si deux lots doivent être galvanisés au même aspect, l'étape de finition doit être tenue sur une base cohérente plutôt que sur « aussi brillant que possible ».
- Alliages à écrouissage comme le titane. La charge doit être dédiée et maintenue propre, car la contamination apportée d'un autre travail apparaît sous forme de rayures.
Ce qu'il faut demander avant d'approuver le devis
Le média est bon marché face aux conséquences d'un mauvais choix, alors traitez la conversation sur les spécifications comme la partie importante :
- Demandez un essai sur échantillon de votre pièce la plus critique, pas de la pièce moyenne. Un lot qui semble bon avec une géométrie simple peut tomber à la moitié du compte dès qu'un détail piège le média. Nous menons les essais ainsi par défaut : vous envoyez des pièces représentatives, vous récupérez la finition avec le temps de cycle et la consommation de média mesurés. Le processus est décrit sur la page d'essai sur échantillon.
- Définissez l'acceptation avant l'essai. Ce qui compte comme arête acceptée, quelle cible de rugosité, quelles faces sont protégées. Un essai sans standard d'acceptation écrit ne vous dit que l'apparence.
- Demandez quelle est la consommation de charge par lot. La durée de vie du média va d'environ 20 à 200 heures de fonctionnement selon la matière et le cycle — une plage aussi large signifie que la consommation doit être mesurée sur votre travail, et c'est le chiffre qui détermine votre coût de consommable par pièce.
- Demandez la granulométrie et la taille par écrit sur la commande, pas seulement « média céramique ». Une granulométrie comme « 2 à 4 mm » couvre une dispersion qui compte sur un détail fin.
- Confirmez ce qui est livré avec la machine. L'emballage standard comprend le kit de pièces de rechange, un ensemble de démarrage média et composé, des outils et des manuels, afin que le premier essai puisse tourner à l'arrivée.
- Demandez le délai par rapport à votre plan de production. Une machine standard est expédiée en 25 à 35 jours après l'acompte ; une configuration sur mesure prend 45 à 60 jours, et ajouter un séparateur ou un sécheur l'allonge encore.
Choisir par pièce, plutôt que par nom de média
Le chemin le plus rapide consiste généralement à partir de la pièce, pas du catalogue. Trois points de départ couvrent la plupart des demandes :
- Pièces métalliques avec une bavure à enlever — partez des granulométries d'ébavurage et de la gamme de médias de rectification, puis passez à une granulométrie plus fine pour la finition.
- Pièces plastiques ou peintes dont la surface ne doit pas être traversée — partez des médias plastiques, qui s'usent progressivement et donnent une coupe plus douce.
- Pièces nécessitant un process à sec — montures de lunettes, bois, bijouterie et tout ce qui tacherait ou se déformerait dans un bain humide — partez des médias de finition à sec.
Si la pièce est assez petite pour que la séparation, et non la finition, soit le véritable goulot d'étranglement, le choix du média passe après la machine et la grille ; ce problème est traité dans comment séparer les petites pièces des médias de polissage.
FAQ
Un seul type de média peut-il servir pour toutes les pièces ? Non. La géométrie, l'état d'entrée et la finition cible changent tous l'exigence de contact, et une charge adaptée à un support plat en acier endommagera un boîtier en aluminium à paroi mince.
Le média céramique est-il toujours meilleur que le plastique ? Non. La céramique coupe plus vite et tient sa forme, donc elle convient aux alliages plus durs et aux cycles longs. Le plastique est plus doux et moins cher, et c'est le choix plus sûr pour les alliages tendres, les parois minces et les pièces plastiques. La plage habituelle est 3 à 10 mm en céramique contre 10 à 25 mm en plastique.
Comment savoir que le média est usé ? Trois signaux, qui apparaissent tous avant que la charge ne soit complètement morte : la finition cesse de progresser, la pièce commence à montrer un voile gris mat, et le temps de cycle grimpe d'environ 20% pour le même résultat. Le réapprovisionnement restaure la coupe, mais un changement complet à intervalle défini est généralement plus reproductible que de mélanger du neuf à de l'ancien.
Pouvez-vous fournir des médias selon notre propre spécification ? Oui, et c'est normal quand une pièce a une matière contrôlée ou qu'un audit fournisseur a figé le consommable. La spécification doit être donnée comme granulométrie, plage de taille, forme et comportement de coupe ou de brillantage, et non comme aspect fini — « faites comme cet échantillon » ne peut être ni commandé ni contrôlé.
Le média est-il livré avec la machine ? Un ensemble de démarrage de média et de composé est expédié dans la même caisse qu'une machine standard, afin que le premier essai puisse être mené à l'arrivée. La consommation courante est chiffrée séparément en fonction de votre cycle.
 +86-592-2381506


 Réseau IPv6 pris en charge
