


Polisseuse vibrante : ce qu'elle est, ses capacités et ses limites
Demandez à deux ateliers ce qu'est une « polisseuse vibrante », vous obtiendrez deux réponses différentes. L'un désigne la machine polyvalente qui ébavure et donne un léger éclat. L'autre désigne une machine réglée pour un fini réfléchissant. Le matériel est le même. Pas la configuration.
Cette page détaille les capacités et limites du procédé, et ce qui change lorsqu'on passe de l'ébavurage au polissage. Pour choisir entre bol et bac, voir le choix d'une machine de tribofinition. Pour les formes d'abrasifs, voir les abrasifs pour vibrateur. Pour l'adoucissement d'arêtes, voir l'équipement d'ébavurage par vibration ; les analyses de marché figurent sur notre ancienne page dédiée.
Une machine, plusieurs usages — Pourquoi ce nom prête à confusion
Dans les ateliers d'usinage, la même cuve sur ressorts est appelée ébavureuse vibratoire, polisseuse vibrante ou machine à polir vibrante. Les acheteurs cherchant une machine de polissage vibratoire supposent souvent qu'elle est exclusivement dédiée au fini miroir.
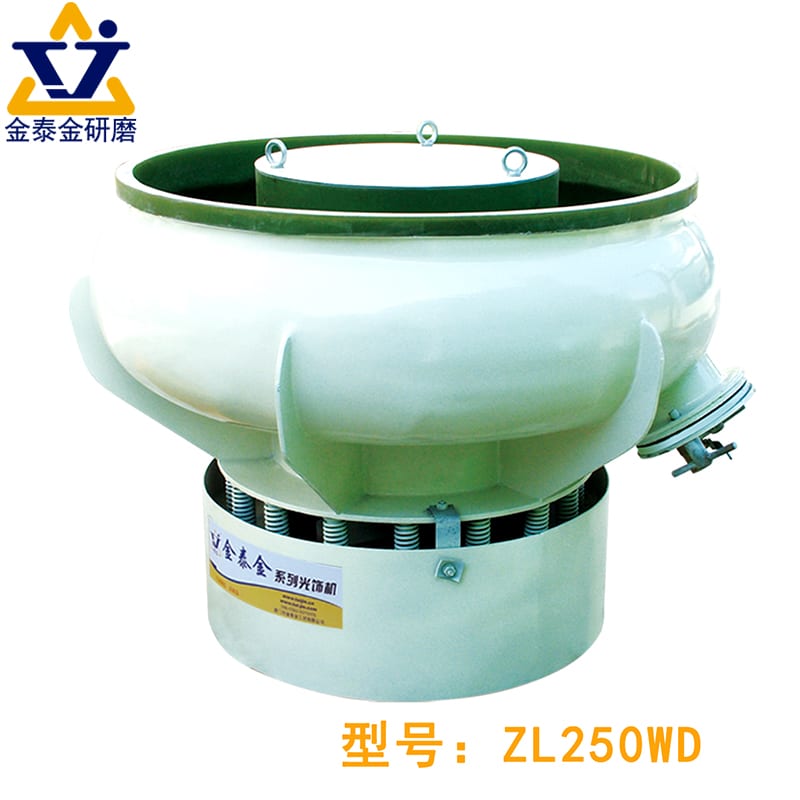
La plateforme est la même ; pas la configuration
En finition de masse, une machine de tribofinition est une plateforme mécanique partagée plutôt qu'un outil dédié. La cuve en acier, le garnissage en polyuréthane, les ressorts et le moteur à balourd restent identiques. En changeant d'abrasifs, de produit et de balourds, une seule machine assure quatre opérations distinctes :
- Ébavurage des arêtes : Les abrasifs céramiques grossiers éliminent bavures et angles vifs.
- Décalaminage : Des nettoyants acides ou alcalins combinés à des abrasifs éliminent calamine et rouille.
- Satinage : Des abrasifs fins en plastique ou céramique effacent les stries d'usinage en un fini mat uniforme.
- Brunissage miroir : Des médias lisses non abrasifs ou secs traités écrasent les aspérités pour un reflet éclatant.
Trois opérations appelées « polissage vibratoire »
Le mot « polissage » étant employé au sens large en atelier, acheteurs et opérateurs utilisent « polissage vibratoire » pour désigner trois recettes de production très différentes :
- Ébavurage en une étape avec brillanteur : Utiliser un abrasif standard avec un savon brillanteur pour obtenir des pièces propres au léger éclat.
- Finition satinée en deux étapes : Une étape de coupe pour éliminer les stries d'usinage, suivie d'un lissage fin avant anodisation ou placage.
- Brunissage miroir en trois étapes : Passer d'abrasifs de coupe à des abrasifs d'adoucissage, puis finir sur porcelaine non abrasive, acier ou médias secs traités.
Pourquoi la confusion coûte cher des deux côtés
Lorsqu'un plan indique simplement « polissage vibratoire » sans préciser le résultat requis, quelqu'un perd de l'argent. Chiffrer une seule étape alors que l'acheteur attend un fini miroir entraîne un rejet, tandis que chiffrer trois étapes pour un support caché fait perdre le contrat.
Ce qui se passe réellement à l'intérieur de la machine
Comprendre comment une polisseuse vibrante affine le métal évite d'acheter les mauvais consommables ou de surcharger la cuve. Dans la chambre doublée de polyuréthane, la finition s'effectue par frottement tridimensionnel continu plutôt que par chute libre.
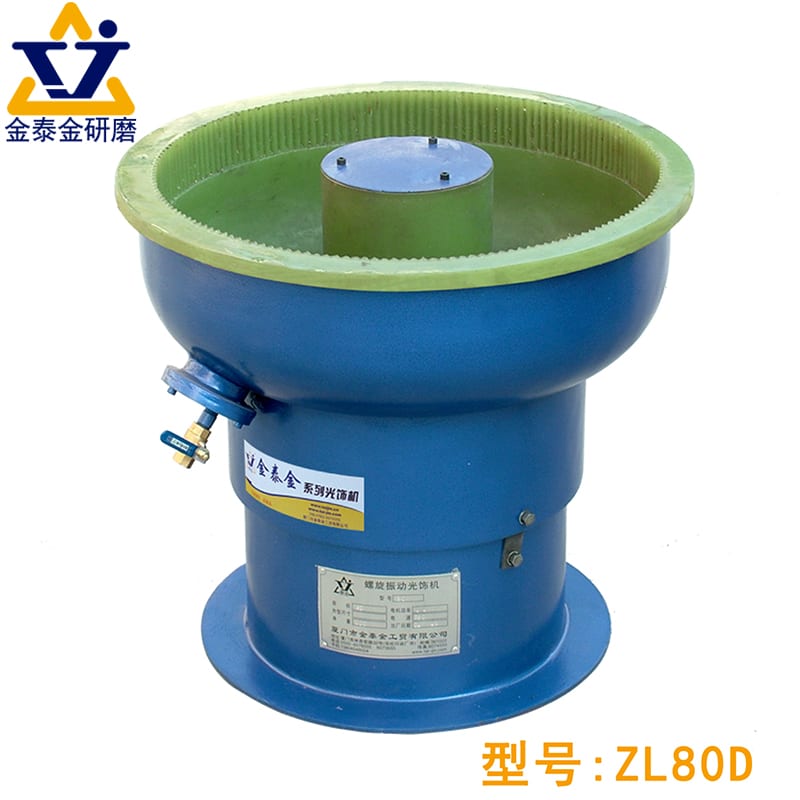
Le lit de médias et son mouvement
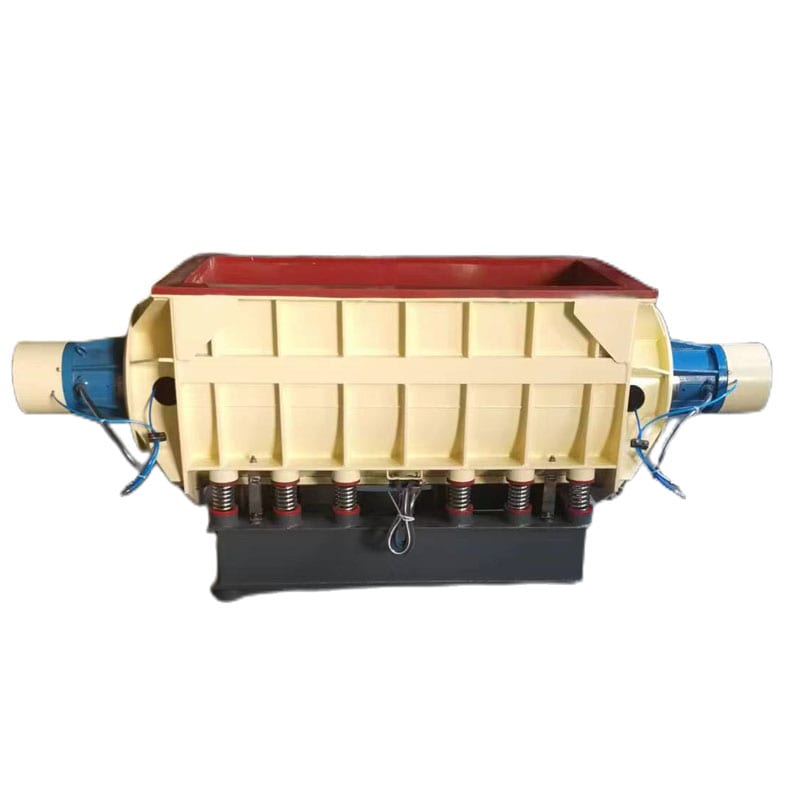
Un moteur excentrique fait vibrer la cuve ou les vibreurs à auge rectangulaires à amplitude et fréquence réglables. Chaque impulsion projette le lit de médias vers le haut et l'avant, entraînant pièces et médias dans un roulement spiralé continu autour de la cuve.
Comme les pièces circulent immergées dans un flot continu de médias, le lit soutient les formes fragiles et traite à la fois arêtes et faces. Le rapport de charge médias/pièces exact dépend de leur géométrie et de leur poids, et doit toujours être déterminé par des essais.
L'action des médias sur la surface à chaque étape
Pendant que le lit de médias tourne en spirale dans la cuve, les pierres ou billes appliquent trois actions mécaniques à la surface des pièces :
- Cisaillement par impact : Des pierres abrasives angulaires heurtent les bavures saillantes et les cisaillent.
- Abrasion par glissement : Les faces des médias glissent sur les pièces sous le poids du lit, arasant les crêtes d'usinage.
- Brunissage par compression : Des sphères lisses non abrasives écrasent les micro-pics sans couper pour refléter nettement la lumière.
Pourquoi le composé importe autant que les médias
Faire tourner des pierres abrasives dans une cuve avec de l'eau du robinet ruine vite la finition. Sans composé, la poussière de métal colmate les pierres, les pièces frottent métal contre métal et les surfaces fraîches s'oxydent en un film gris foncé.
Dosés dans l'eau, les produits liquides de polissage vibratoire ont trois fonctions : lubrifier les points de contact pour maîtriser la coupe, mettre en suspension les fines métalliques pour les évacuer, et déposer un film anticorrosion sur le métal propre.
Ce qui change lors du passage de l'ébavurage au polissage
Passer une machine vibratoire d'un ébavurage grossier à un polissage fin exige de modifier trois variables à la fois :
- Les médias passent d'angulaires à ronds et denses : Les triangles vifs cèdent la place à des cylindres lisses, des sphères, des cônes en plastique fin ou des billes d'acier trempé.
- Le composé passe de nettoyant à brillanteur ultra-lubrifiant : Les savons de lavage sont remplacés par des composés de brunissage glissants ou des pâtes de polissage à sec.
- L'énergie machine et les cycles évoluent : L'angle d'attaque et l'amplitude sont ajustés pour éviter les chocs, et un cycle unique devient une séquence à étapes multiples.
Ce qu'il peut faire — et ce qu'il ne peut pas
Une polisseuse vibrante compte parmi les machines les plus polyvalentes d'un atelier, mais présente de strictes limites physiques. Savoir ce qu'elle ne peut pas faire évite des semaines d'essais infructueux.

Surfaces qu'elle traite bien
Le polissage vibratoire excelle sur les faces externes, les angles extérieurs et les contours peu profonds des pièces embouties, moulées ou usinées de petite à moyenne taille. Il ébavure, estompe les légères lignes de fraisage et produit des finitions mates, satinées ou brunies uniformes sur des lots entiers, sans accrochage manuel.
Surfaces qu'elle traite mal
L'action vibratoire peine là où les abrasifs ne peuvent physiquement atteindre ni glisser. Les trous borgnes profonds, taraudages fins et angles internes vifs bloquent les abrasifs, laissant le métal en creux intact tandis que les faces extérieures sont polies nettement.
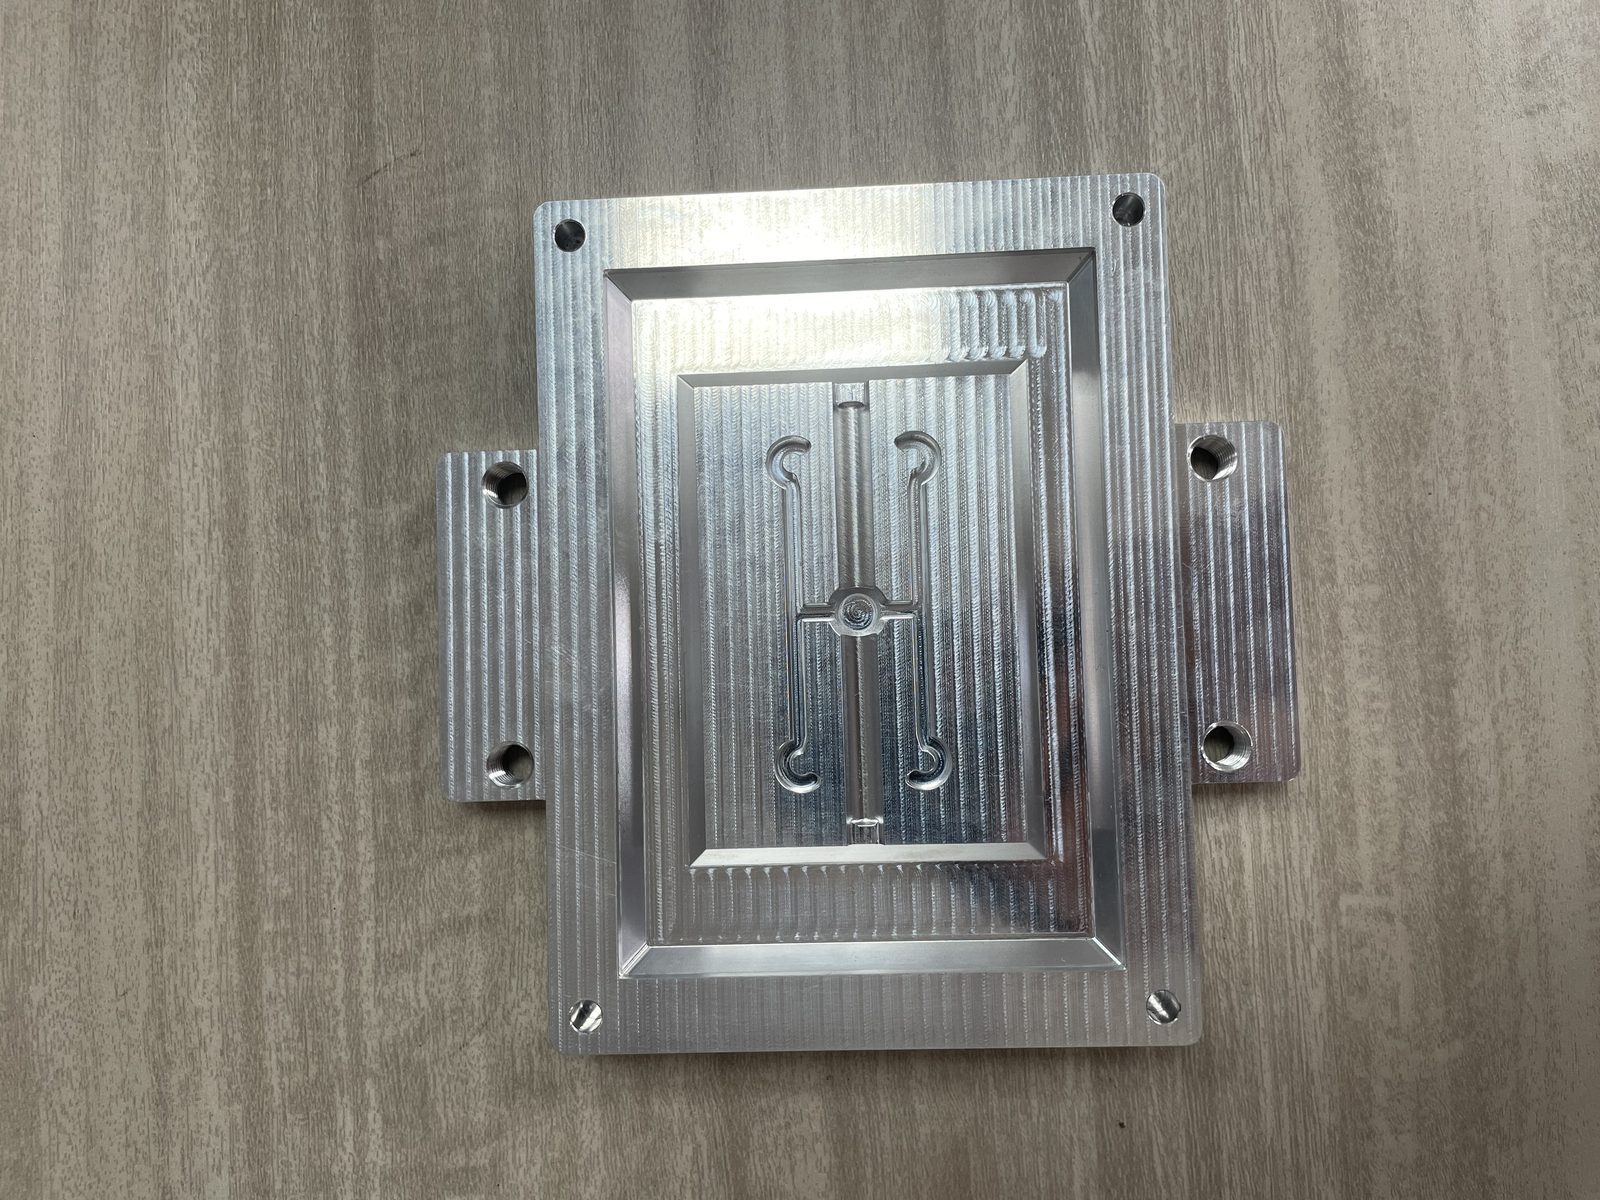
Les tôles découpées plates et ultrafines posent aussi problème : leurs faces planes humides collent à la paroi en polyuréthane au lieu de circuler avec la masse.
Ce qu'elle ne peut pas faire : modifier la géométrie de la pièce
La finition de masse affine la topographie de surface ; elle n'en modifie ni les cotes ni la couleur du métal. Une polisseuse vibrante ne peut redresser une tôle voilée, corriger un arbre trop épais ou effacer des rayures profondes qui accrochent l'ongle. Celles-ci exigent un meulage à bande ou un ponçage préalable, et changer de couleur requiert anodisation, plaquage ou revêtement PVD.
Quand un autre procédé est la réponse honnête
Utilisez le tableau à quatre colonnes ci-dessous pour voir où le polissage vibratoire convient et où un autre procédé est le choix honnête.
| Votre objectif cible | Le polissage vibratoire le permet-il ? | Réalité d'atelier | Meilleur procédé si non ou partiel |
|---|---|---|---|
| Ébavurer et rayonner les arêtes externes | Oui | Point fort du polissage vibratoire pour toutes tailles de lots | Aucun pour les pièces standard |
| Atténuer les légères traces d'outil CNC | Oui | Nécessite d'abord une étape de média abrasif de coupe | Disque centrifuge pour cycles plus rapides |
| Produire une finition mate ou satinée uniforme | Oui | Obtenu de façon fiable en deux étapes de coupe et lissage | Aucun requis |
| Produire une finition miroir brillante | Partiel | Nécessite trois étapes et médias non abrasifs sur faces externes | Tonneau centrifuge pour une pression accrue |
| Éliminer entailles profondes ou piqûres | Non | Le média pénètre les piqûres profondes sans niveler le métal voisin | Meulage à bande ou polissage au disque d'abord |
| Corriger les dimensions hors tolérance | Non | La tribofinition agit sur les pics de surface, pas la géométrie nominale | Usinage CNC ou rectification plane |
| Changer la couleur du métal brut | Non | Le tonnelage mécanique ne révèle que l'éclat naturel de l'alliage | Anodisation, placage ou thermolaquage |
| Polir un seul grand assemblage soudé | Non | La pièce ne peut circuler dans la cuve et le montage n'est pas rentable | Ponçage manuel et polissage au disque |
| Polir l'intérieur de trous croisés étroits | Partiel | Les médias standard enjambent les petits trous et fentes profondes | Aiguilles magnétiques ou par traînée |
Quand de petites pièces de précision exigent une pression de contact supérieure pour un fini miroir plus rapide, comparez les options haute énergie dans notre guide sur le disque centrifuge vs tonneau centrifuge.
Les trois étapes vers un véritable polissage
Le plus grand mythe en tribofinition est de croire qu'on peut plonger des pièces brutes dans un média magique pour obtenir un fini miroir. Un véritable polissage vibratoire suit trois étapes où chacune prépare la surface pour la suivante.
Étape 1 — la coupe (pourquoi ne pas débuter fin)
Les pièces brutes arrivent à l'atelier avec des bavures, traces d'outils ou peau de fonderie. L'étape 1 utilise des médias céramiques abrasifs ou plastiques grossiers pour ébavurer, rayonner les angles et éliminer les crêtes d'usinage.
Vous ne pouvez pas sauter l'étape 1 et débuter avec un média fin. Un média fin ou non abrasif n'a aucun mordant ; il polit simplement le haut des crêtes d'usinage tout en laissant intact chaque sillon d'outil.
Étape 2 — adoucissage (l'étape que l'on saute)
Une fois les bavures et traces d'outils éliminées à l'étape 1, la pièce présente des rayures mates uniformes dues à la pierre. L'étape 2 passe à des médias plastiques plus lisses ou céramiques peu abrasifs pour effacer les rayures de l'étape 1.
Les ateliers impatients sautent souvent cette étape d'adoucissement. Son rôle est de réduire la surface à une texture satinée serrée aux creux peu profonds, que le brunissage final pourra refermer.
Étape trois — avivage (pourquoi prolonger n'est pas mieux)
L'étape trois confère un éclat réel grâce à des médias non abrasifs — billes d'acier trempé, sphères de porcelaine fine ou coquille de noix traitée — associés à un produit d'avivage.
Au lieu d'enlever du métal, l'étape trois utilise le roulage compressif ou le frottement à sec pour aplanir les micro-crêtes satinées de l'étape deux en un plan réfléchissant. Prolonger l'étape trois n'augmente pas le brillant ; un excès de brunissage écrouit le métal et crée un effet peau d'orange.
Comment déterminer l'étape où vous vous trouvez
Placez une pièce témoin rincée et séchée sous une lampe vive et inclinez-la sous un angle rasant :
- Lignes parallèles ou traces d'outil visibles : L'étape une est incomplète ; le média abrasif n'a pas atteint le fond des rainures d'usinage.
- Aspect mat uniforme sans lignes directionnelles : L'étape une est terminée et la pièce est à l'étape deux ; les micro-crêtes diffusent encore la lumière uniformément.
- Reflet net de l'éclairage supérieur sans grain sous-jacent : Les étapes deux et trois ont toutes deux accompli leur tâche.
L'erreur la plus courante : sauter de l'étape une à l'étape trois
Passer directement d'un média de coupe grossière au brunissage crée le défaut classique de rayure brillante. Les médias de brunissage lourds écrasent les crêtes des rayures grossières en plateaux brillants, tandis que des creux profonds subsistent en dessous. Sous une lumière rasante, chaque rayure ressort vivement, exigeant un retour aux médias d'adoucissement de l'étape 2.
Médias et composés pour le polissage (non pour l'ébavurage)
Utiliser des consommables d'ébavurage pour polir revient à cirer une voiture avec du papier de verre. Pour obtenir un fini satiné ou miroir, vos médias de polissage vibratoire et votre composé liquide doivent tous deux changer de nature.

Pourquoi les médias d'ébavurage ne polissent pas
Les médias d'ébavurage contiennent des grains grossiers de carbure de silicium ou d'oxyde d'aluminium dans un liant dur. En s'usant, la pierre libère des arêtes minérales vives qui coupent les bavures. Tant que ces grains tranchants touchent votre pièce, ils y gravent de nouvelles rayures et empêchent tout reflet miroir.
Forme des médias de polissage : plus ronde, plus fine, plus dense
Passer de la coupe au pré-polissage au sein de notre gamme de médias de meulage fait évoluer leur géométrie vers des formes plus rondes et plus petites. Les cônes, sphères et cylindres lisses offrent un contact doux, linéaire ou ponctuel, raccordant les congés sans entailler les surfaces planes.
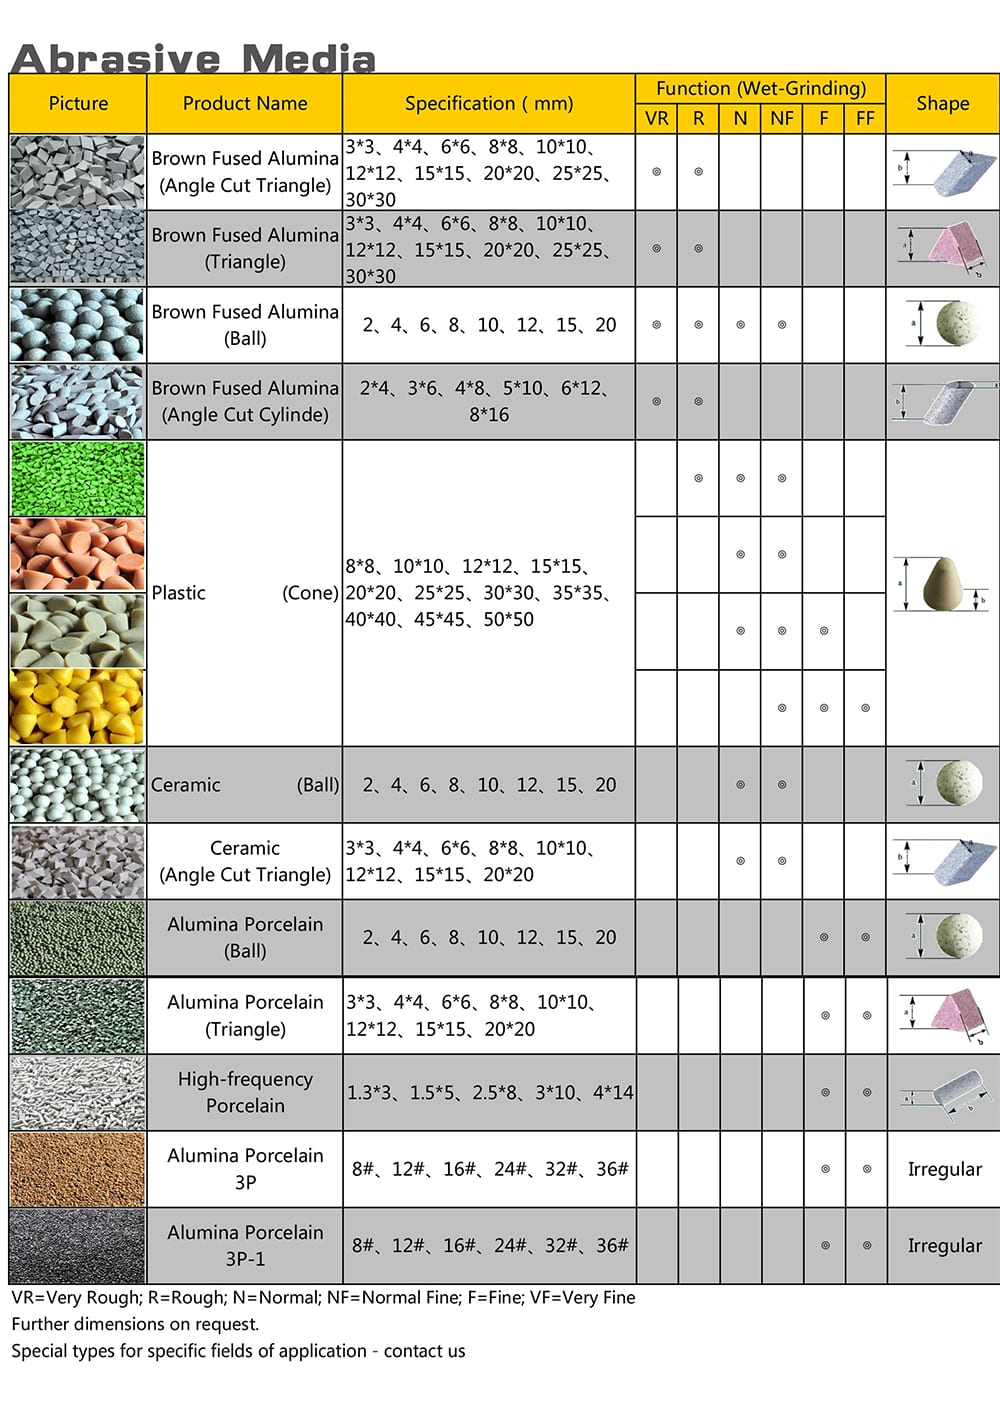
Médias non abrasifs pour l'étape finale
Pour la passe finale d'avivage, le grain abrasif disparaît totalement. Les ateliers choisissent l'une des trois familles de médias non abrasifs selon le poids et l'alliage de la pièce :
- Médias en acier inoxydable trempé : Les médias de finition en acier haute densité exercent un fort poids compressif pour brunir pièces moulées et raccords dans des cuves renforcées.
- Médias de polissage en porcelaine : Des billes céramiques sans abrasif procurent un brunissage plus doux pour les pièces délicates en inox, titane ou aluminium.
- Médias organiques secs traités : Des granulés de coquilles de noix ou de rafles de maïs imprégnés de pâte tournent en cuve sèche pour un lustrage final sans eau.
Ce que le composé doit faire différemment
En phase de polissage ou de brunissage, l'eau et les composés de finition doivent former un coussin lubrifiant entre médias et pièces. Si la lubrification chute, les médias en porcelaine ou en acier dérapent sur le métal et laissent des traces de broutage. Les composés de polissage contiennent aussi des brillanteurs, des adoucisseurs d'eau pour éviter le voile minéral et des inhibiteurs de ternissement pour protéger les pièces au séchage.
Ce qui ne va pas et ce que cela signifie
Quand un lot de polissage vibratoire ressort terne, rayé ou taché, modifier le temps de cycle à l'aveugle aide rarement. Presque chaque défaut signale une étape sautée, des médias contaminés ou un mauvais débit de composé.
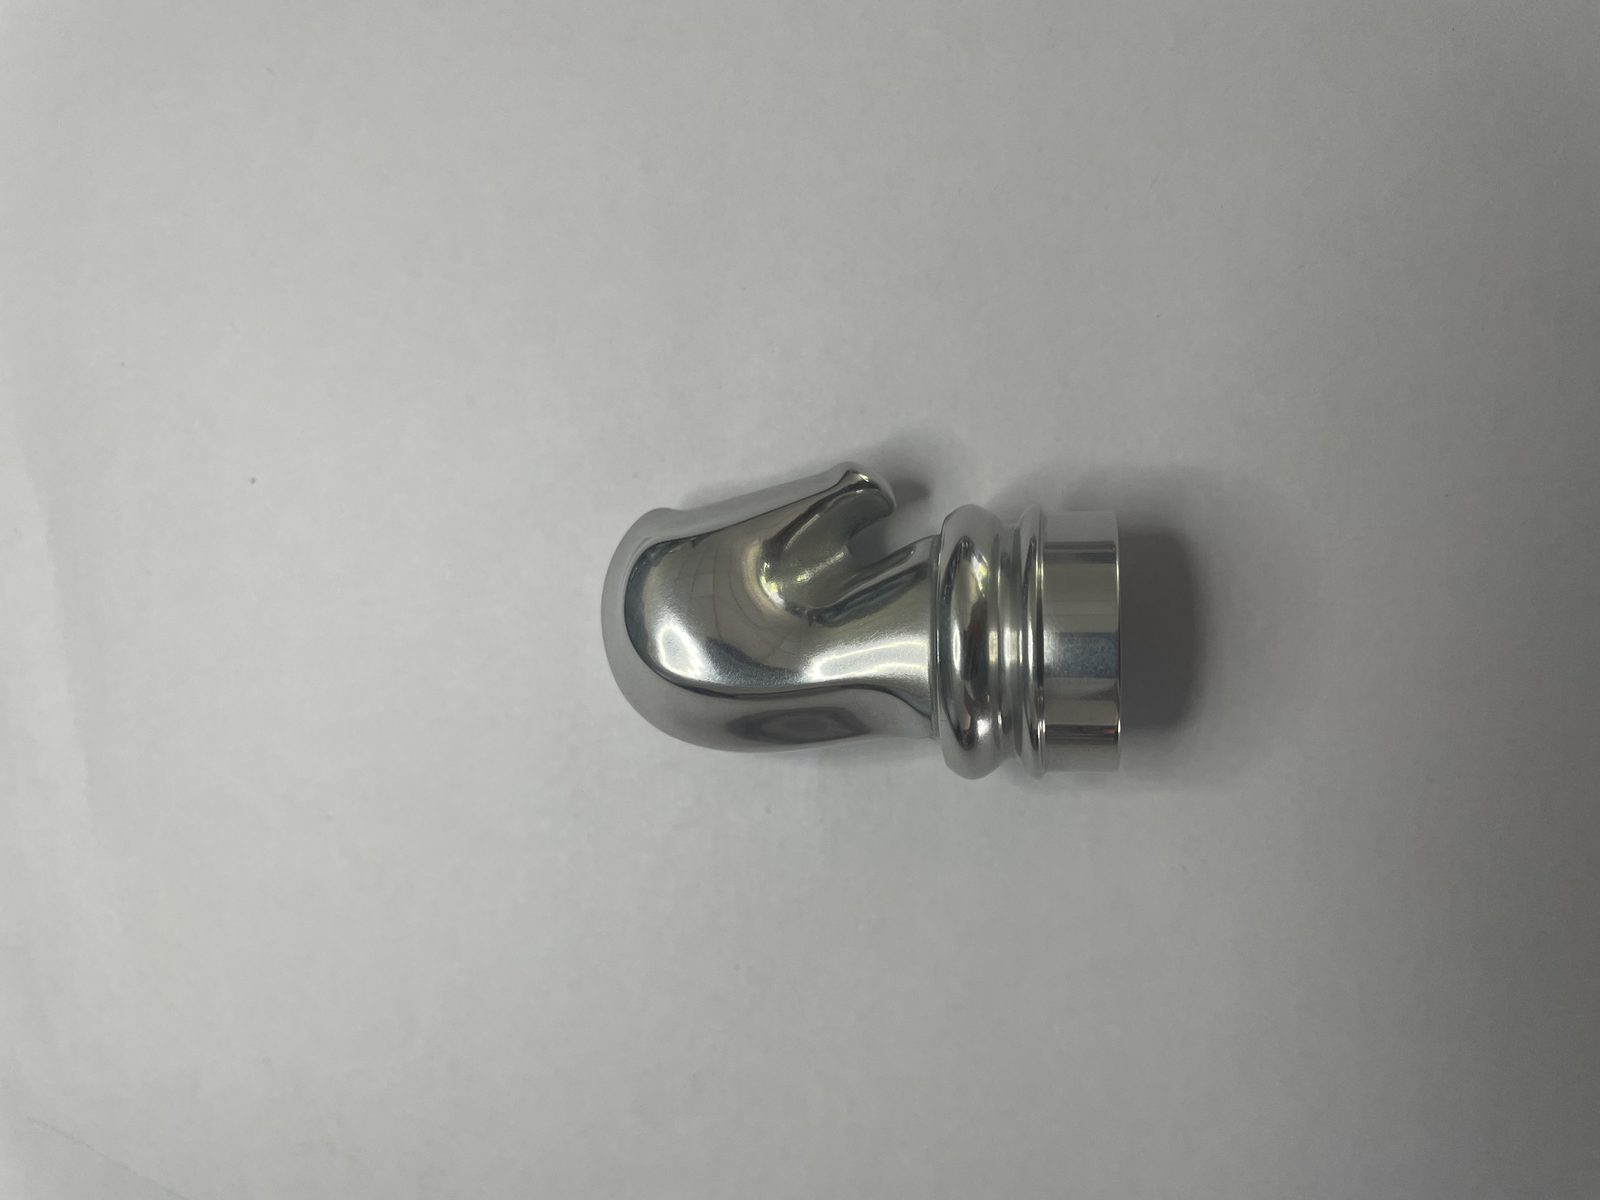
Inspecter les pièces sous lumière rasante avant de changer de média
Avant de vider un bol de médias, rincez une pièce témoin à l'eau tiède propre, séchez-la et examinez faces et coins sous lumière rasante. Un film uniforme sur toute la pièce indique le produit ou la chimie de l'eau, tandis que des marques sur les coins indiquent un impact mécanique.
Le tableau de dépannage à quatre colonnes
Utilisez le tableau de diagnostic ci-dessous pour identifier et corriger les défauts de tribofinition en atelier.
| Symptôme de surface | Cause racine | Contrôle en atelier | Action corrective |
|---|---|---|---|
| La pièce paraît brillante de loin mais rayée sous la lumière | Étape 2 d'adoucissage omise entre l'ébauche et le brillantage | Inclinez la pièce sous une lampe vive pour repérer les sillons de rayure | Remettre d'abord les pièces à une étape de lissage plastique fin ou céramique lisse |
| La surface devient progressivement terne dans la cuve | Gros grain parasite dans le média de polissage ou faible débit de composé | Tamiser le média des pierres parasites et tester la pompe doseuse | Rincer la cuve, tamiser les médias parasites et rétablir le débit de composé |
| Marques de martelage brillantes ou petits impacts sur les coins | Nombre de pièces trop élevé ou amplitude vibratoire excessive | Observer le lit pour voir si les pièces nues se heurtent en haut | Réduire la charge du lot, ajouter du média ou réduire l'amplitude d'excentrique |
| Les rainures et alésages en retrait restent ternes et non polis | Taille du média trop grande pour entrer et circuler dans les fentes | Presser à la main une pierre test dans la fente pour vérifier l'ajustement | Ajouter un média plus petit ou passer aux aiguilles ou petites billes |
| Arêtes vives fonctionnelles arrondies hors tolérance | Cycle de coupe étape 1 trop long ou média trop agressif | Comparer le profil de l'arête à une pièce témoin non polie | Raccourcir la coupe Étape 1 et passer plus tôt au média plastique à faible usure |
| Ternissement sombre, taches d'eau ou rouille éclair après déchargement | Eau de rinçage dure, inhibiteur usé ou séchage à l'air lent | Essuyer la tache avec un nettoyant doux pour confirmer l'oxydation de surface | Doser l'inhibiteur de rouille au rinçage final et sécher immédiatement les pièces |
Coût : ce qui le détermine vraiment
Les acheteurs se demandent souvent pourquoi un devis de polissage vibratoire est bien plus élevé que pour un ébavurage vibratoire à taille de cuve égale. L'écart de coût provient des étapes du procédé et de la gestion des consommables plutôt que de la machine.
Cinq postes de coût d'un polissage
Toute opération de polissage vibratoire comprend cinq composantes de coût :
- Structure de cuve : Les cuves standard gèrent coupe et porcelaine, alors que le brillantage lourd à l'acier exige cuve et moteur renforcés.
- Stock de médias : Les ateliers doivent stocker des bacs séparés pour la coupe, l'adoucissement et le brillantage non abrasif.
- Dosage des additifs : Le polissage multi-étape emploie à la fois nettoyants décapants et brillanteurs très lubrifiants.
- Main-d'œuvre de manutention : Transférer les pièces entre étapes ou changer de média démultiplie le travail opérateur.
- Séchage et emballage : Les pièces polies exigent un séchage immédiat à l'air chaud ou à la rafle pour éviter les taches d'eau.
Pourquoi polir coûte plus cher qu'ébavurer
Le polissage coûte plus cher que l'ébavurage non pas parce que la machine est différente, mais parce qu'un vrai polissage exige plusieurs étapes, des stocks de médias distincts, plus de produit et des manipulations supplémentaires. Si un fournisseur tarife un polissage à trois étapes comme un simple ébavurage, attendez-vous à un raccourci laissant des traces d'outils sous le brillant.
Où se situe le seuil de volume
Changer trois types de médias dans une même cuve convient aux petites séries occasionnelles, mais fait perdre du temps et risque une contamination croisée en production quotidienne. Un volume régulier justifie de dédier des cuves distinctes à la coupe, au lissage et au brillantage.
À notre usine de Xiamen, fondée en dix-neuf cent quatre-vingt-douze, nous concevons des équipements sur vingt et une plateformes et six gammes, avec vingt-quatre droits de propriété intellectuelle chinois. Nous n'offrons ni polissage à façon, placage, anodisation, sablage, traitement thermique ni outils à main.
Questions fréquentes sur les polisseuses vibrantes
Une ébavureuse vibrante peut-elle aussi polir ?
Oui. Les deux partagent la même plateforme mécanique. Sauf si vous utilisez des médias lourds en acier dans une cuve légère, une nouvelle machine n'est pas requise. Rincez la cuve, chargez des médias de polissage fins, passez au composé lustrant et réalisez plusieurs étapes.
Combien d'étapes exige un vrai polissage vibratoire ?
Un léger brillant industriel requiert une étape avec des médias céramiques fins et un avivant. Une base satinée uniforme pour l'anodisation prend deux étapes (coupe et lissage), tandis qu'un fini miroir réfléchissant en exige trois : coupe, lissage et brillantage non abrasif.
Quels médias utiliser pour le polissage au lieu de l'ébavurage ?
Remplacez les triangles céramiques grossiers et tranchants par des formes lisses, rondes et denses. Utilisez des cônes plastiques fins ou des cylindres céramiques lisses peu abrasifs pour l'adoucissement pré-polissage. Pour la brillance miroir finale, utilisez des médias strictement non abrasifs — billes de porcelaine, billes d'acier inox trempé ou granulats secs de coquille de noix et de rafle de maïs traités à la pâte à polir.
Le polissage vibrant peut-il donner un fini miroir ?
Oui, sur les surfaces externes et contours convexes via un cycle en trois étapes s'achevant par de la porcelaine non abrasive, de l'acier ou des médias secs traités. Cependant, une cuve vibrante ne peut produire un miroir optique parfait sur de grandes plaques plates (qui requièrent un rodage plan), ni polir au fond d'alésages borgnes étroits.
Pourquoi ma pièce paraît-elle brillante mais rayée à la lumière ?
Cela se produit lorsqu'un atelier saute l'étape 2 d'adoucissement pour passer directement de l'ébavurage grossier au brillantage final. Les médias de brillantage non abrasifs écrasent les crêtes des rayures grossières pour réfléchir la lumière, mais laissent subsister les creux profonds. Revenez à un média d'adoucissement moyen-fin pour d'abord éliminer ces rayures profondes.
Combien de temps prend le polissage vibrant ?
La durée du cycle dépend de la rugosité initiale, de la dureté de l'alliage, du fini visé, du média et de la charge. Un cycle miroir en trois étapes étant bien plus long qu'un simple avivage, les temps doivent être établis par essais ; contactez-nous sur notre page de contact pour tester vos pièces.
 +86-592-2381506


 Réseau IPv6 pris en charge
