


Rectifieuse vibrante et machine de polissage vibratoire : choisir entre cuve circulaire, auge et formats de séparation
Que votre équipe d'ingénierie l'appelle une rectifieuse vibrante, une machine de polissage vibratoire ou une cuve de finition vibratoire par masse, la machine remplit la même fonction fondamentale : utiliser une vibration excentrique contrôlée à l'intérieur d'une chambre revêtue de polyuréthane pour frotter des médias libres contre un lot entier de pièces simultanément. Pourtant, les acheteurs comparant des équipements de finition vibratoire achètent souvent la mauvaise géométrie de cuve — soit en coinçant de longs arbres dans un canal circulaire, soit en achetant une machine sans plateau de séparation et en transformant le polissage vibratoire automatisé en tri manuel.
Ce guide détaille le fonctionnement d'une rectifieuse vibrante industrielle et d'une machine de polissage vibratoire en atelier, comment choisir entre les cuves circulaires (série `ZL`) et les auges rectangulaires (série `L`), et comment les médias, les composés liquides et les essoreuses centrifuges complètent la cellule. Pour une nomenclature plus large des équipements, voir noms des machines de finition et finition vibratoire.
Comment une rectifieuse vibrante déplace les pièces et les médias
Une rectifieuse vibrante monte un moteur excentrique sous une cuve lourde suspendue sur ressorts ou une cuve circulaire. Contrairement à un tambour rotatif qui soulève et laisse tomber les pièces par gravité, la vibration maintient toute la charge fluide et en mouvement continu.

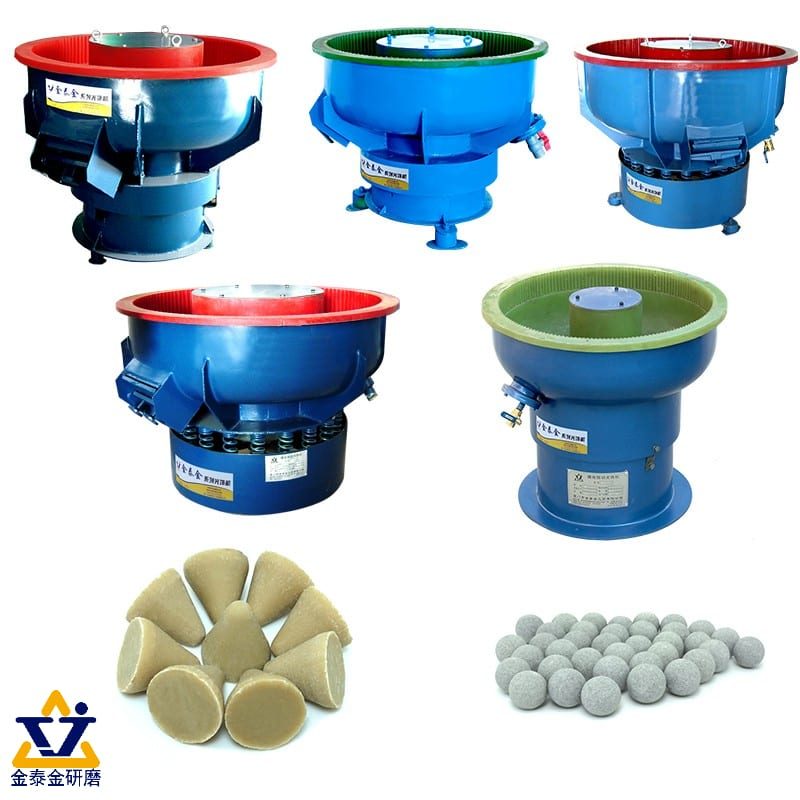
Rectifieuse vibrante circulaire industrielle avec cuve revêtue de polyuréthane et tamis de séparation intégré, prête pour la finition de lots métalliques
Flux de médias spiralé et hélicoïdal à l'intérieur des cuves circulaires
Dans une machine de polissage vibratoire circulaire — telle que nos séries `ZL80`, `ZL100C`, `ZL150`, `ZL200C`, `ZL250`, `ZL300C`, `ZL600C` et `ZL900C` — un arbre excentrique décalé entraîne un trajet spiralé tridimensionnel autour de la cuve. Les pièces et les médias remontent doucement le long de la paroi extérieure et roulent vers l'intérieur en direction du dôme central, exposant chaque face à un frottement régulier et multi-angles. Le flux spiralé continu empêche les supports estampés plats de se coller face contre face.
Action de roulement linéaire dans les auges vibrantes rectangulaires
Les longues auges rectangulaires (`L1300`, `L1500`, `L1800`) génèrent une circulation en section transversale par roulement le long d'un canal droit plutôt qu'en boucle circulaire. Comme il n'y a pas de colonne centrale pour obstruer le mouvement, les barres allongées, les cadres soudés et les longs tubes culbutent en douceur sans former de ponts. Des cloisons amovibles permettent aux pièces fraisées lourdes de défiler côte à côte sans aucune collision.
Pourquoi le rinçage au composé humide empêche le glaçage abrasif
Le meulage à sec dans une cuve vibrante compacte la poussière métallique dans les pores de la céramique en quelques minutes. L'utilisation continue d'eau et de composé liquide évacue les bavures cisaillées et les fines de médias usés vers le tamis de drainage de la cuve tout en gardant les pièces froides et lubrifiées pendant de longues équipes. Un drainage propre du composé est ce qui distingue une finition vibratoire reproductible de lots ternes et rayés.
Tamis de drainage de cuve vibrante propre évacuant l'eau chargée de composé et les fines particules métalliques loin des triangles céramiques
Inspection à ciel ouvert versus tambours rotatifs fermés
Parce qu'une rectifieuse vibrante fonctionne à ciel ouvert, les opérateurs peuvent prélever une pièce échantillon directement dans le lit de médias en mouvement en cours de cycle pour vérifier l'élimination des bavures ou le rayon des arêtes sans arrêter la machine ni dévisser un couvercle de tambour. Cet accès ouvert réduit considérablement les incertitudes de réglage lors de la mise au point de nouvelles familles de pièces.
Choisir le bon format de machine de polissage vibratoire
Parmi nos gammes de machines et de machines de finition vibratoire, quatre configurations vibratoires couvrent différentes tailles de pièces et besoins d'automatisation.
| Format de machine | Forme de chambre et déchargement | Familles de pièces idéales | Principal avantage d'automatisation |
|---|---|---|---|
| Cuve circulaire avec séparateur (`ZL100C`–`ZL900C`) | Cuve toroïdale en polyuréthane + tamis et trappe intégrés | Supports estampés, charnières, manchons de vannes, fixations | Séparation automatisée pièces-médias en fin de cycle |
| Cuve circulaire standard (`ZL80`, `ZL150`, `ZL250`–`ZL600`) | Cuve toroïdale ouverte sans tamis interne | Petits lots, déchargement magnétique/manuel, essais flexibles | Encombrement compact pour ateliers multi-étapes |
| Longue auge rectangulaire (`L1300`, `L1500`, `L1800`) | Cuve droite revêtue de polyuréthane + cloisons en option | Longs arbres, profilés extrudés, bielles, longs tubes | Traite les pièces allongées qui se coincent dans les cuves circulaires |
| Cellule appariée cuve humide / cuve sèche | Deux cuves dédiées (humide céramique + sec organique) | Quincaillerie en laiton, couverts inox, lunetterie/acrylique | Garde l'abrasif humide complètement isolé des médias secs |

Comparaison côte à côte d'une rectifieuse vibratoire circulaire ZL avec table de séparation intégrée et d'une cuve vibratoire rectangulaire longue série L
Cuves circulaires avec tables de séparation intégrées
Pour la quincaillerie répétitive à grand volume, sortir manuellement les pièces des triangles céramiques gaspille plus de main-d'œuvre que le cycle de finition vibratoire économisé. Les modèles équipés de trappes de déchargement pneumatiques ou manuelles et de tables de séparation (`ZL100C`, `ZL200C`, `ZL300C`, `ZL600C`, `ZL900C`) relèvent un barrage sur le parcours spiralé afin que les pièces montent sur un tamis vibrant tandis que le média retombe dans la cuve. Testez toujours l'ouverture du tamis par rapport aux dimensions du média usé plutôt qu'aux tailles de copeaux neuves.
Cuves circulaires standard pour les productions flexibles d'atelier
Dans un atelier à lots mixtes traitant de courtes séries de pièces variées, les cuves circulaires standard (`ZL80`, `ZL80W`, `ZL150`, `ZL250`, `ZL350`, `ZL400`, `ZL450`, `ZL600`, `ZL900`) offrent un encombrement compact et un déchargement simple par tamis externe. Les opérateurs peuvent changer rapidement les paniers et garder des bacs de média dédiés à proximité pour différents alliages. Consultez notre guide finition en atelier de production pour les implantations multi-alliages.
Cuves rectangulaires longues pour arbres, barres et plaques lourdes
Lorsque la longueur d'une pièce approche la largeur du canal d'une cuve circulaire, elle se coince entre la paroi extérieure et le dôme central, arrêtant la circulation du média. Les cuves rectangulaires (`L1300`, `L1500`, `L1800`) offrent aux arbres longs, aux supports structurels et aux rails fraisés un espace de roulement dégagé, tandis que des séparateurs amovibles doublés de polyuréthane isolent les composants lourds des collisions pendant les cycles d'ébavurage agressifs.

Cuve vibratoire rectangulaire longue équipée de séparateurs amovibles traitant des arbres et rails en acier allongés
Séparer le polissage vibratoire humide du brillantage organique à sec
Certains ateliers utilisent des coques de noix ou des rafles de maïs sèches dans des cuves vibratoires chauffées pour obtenir le brillant final de polissage vibratoire. Si votre flux de travail combine décolletage céramique humide et brillantage organique à sec, ne versez jamais de pièces humides directement dans un média sec et ne partagez pas une cuve sans préparation complète de lavage et séchage. Consultez notre guide lavage et séchage séparés après finition pour une séparation correcte des cellules.
Rectifieuse vibratoire vs tonneau rotatif vs disque centrifuge
Les acheteurs comparant une rectifieuse vibratoire aux tonneaux rotatifs et aux unités centrifuges doivent adapter l'énergie de la chambre au poids des bavures et à la fragilité des pièces.
| Critère de comparaison | Rectifieuse vibratoire (série `ZL` / `L`) | Tonneau rotatif | Disque centrifuge (`LLF120`) / Tonneau |
|---|---|---|---|
| Vitesse de coupe et d'ébavurage | Frottement continu rapide sur toute la charge | Action de cascade gravitaire plus lente | Coupe très rapide à haute force G sur pièces compactes |
| Séparation des estampages plats | Excellente — la vibration spiralée sépare les plaques plates | Médiocre — les plaques plates minces ont tendance à se coller ensemble | Bonne — la forte circulation sépare les petites plaques |
| Bruit et encombrement au sol | Vibration modérée ; dessus d'inspection ouvert | Très silencieux ; tambour rotatif fermé | Encombrement compact ; forte énergie de lot |
| Préservation des arêtes délicates | Du doux à l'agressif selon le média | Arrondi d'arêtes très précis et doux | Forte pression — testez d'abord les arêtes minces |
[DESIGN : Comparaison à trois voies montrant une rectifieuse vibratoire circulaire, un tonneau rotatif octogonal et un finisseur à disque centrifuge LLF120]
Pourquoi la finition vibratoire surpasse les tonneaux sur les estampages plats
À l'intérieur d'un tambour rotatif lent de notre gamme machines de finition à tonneau, les rondelles plates découpées au laser et les charnières estampées se collent face contre face par tension de l'eau, laissant des ombres non polies. La vibration haute fréquence de finition vibratoire rompt continuellement cette tension de surface afin que le média frotte uniformément chaque face plate.
Quand les tonneaux rotatifs restent préférables pour un arrondi d'arêtes silencieux
Si votre atelier traite des pièces forgées lourdes, des fixations résistantes ou un polissage organique à sec en coque de noix et rafle de maïs, les tonneaux rotatifs offrent une pression de cascade silencieuse et régulière avec un martelage minimal. Les tonneaux à double tambour et à double étage permettent également aux opérateurs d'exécuter proprement deux étapes de média sec côte à côte.
Quand les unités centrifuges ou les finisseurs à entraînement prennent le relais
Les petites pièces de précision qui flottent dans une cuve vibratoire accélèrent rapidement à l'intérieur d'un disque centrifuge (`LLF120`) ou d'une machine à tonneau centrifuge. À l'inverse, les engrenages de précision lourds ou les aubes de turbine qui ne peuvent risquer la moindre rayure entre pièces doivent être montés sur des broches de finition à entraînement haute vitesse serrées plutôt que sur un polissage vibratoire en vrac.
Limites honnêtes face aux roues de polissage en tissu et au sablage
Une machine de polissage vibratoire offre des finitions mates, satinées ou brunies brillantes, uniformes et non directionnelles, sur des formes complexes. Nous ne fabriquons pas de roues de polissage en tissu, de meuleuses d'angle portatives, de ponceuses à bande, de cabines de sablage ni de lignes d'électropolissage—et nous n'exploitons pas d'atelier de sous-traitance.
Médias, composés et sécheurs pour la finition vibratoire
Une rectifieuse vibratoire s'appuie sur des médias préformés issus de nos gammes de médias abrasifs et de médias de finition à sec—ainsi que sur des composés liquides vérifiés—pour couper proprement et prévenir la rouille.

Matrice de médias à cinq bacs pour rectifieuses vibratoires montrant des triangles en céramique, des cônes en plastique lié à la résine, des billes à haute teneur en alumine, des médias en acier et des coques de noix/maïs séchées
Médias céramiques pour l'ébavurage de l'acier et l'élimination de la calamine
Les bavures sur acier au carbone, fonte et acier inoxydable nécessitent des triangles en céramique denses ou des cylindres à coupe angulaire pour ciseler les arêtes tenaces et les scories de laser sans se décomposer en boue. Choisissez des formes à coupe angulaire aiguë pour atteindre proprement les congés et rainures étroits. N'utilisez jamais de copeaux plastiques souples pour éliminer les bavures d'acier lourdes ou la calamine.
Cônes en plastique lié à la résine pour l'aluminium, le laiton et l'acrylique
Les métaux non ferreux tendres—comme les boîtiers en aluminium, les raccords en laiton et les pièces moulées sous pression en zinc—se marquent sous des triangles céramiques lourds. Optez pour des cônes et pyramides légers en plastique lié à la résine qui amortissent les impacts tout en lissant uniformément les marques d'outils CNC. Consultez nos guides sur les finitions de l'aluminium et la finition des alliages de cuivre pour des conseils spécifiques aux alliages.
Médias à haute teneur en alumine et en acier pour le polissage vibratoire brillant
Une fois les surfaces uniformes, des sphères céramiques non abrasives à haute teneur en alumine ou des médias en acier trempé compriment les pics de surface en un lustre brillant pendant les cycles de polissage vibratoire. Rappelez-vous que les médias de brunissage n'éliminent jamais les rayures profondes—nivelez d'abord les marques mécaniques en amont, comme indiqué dans marques de meulage et de ponçage. Des charges de médias de brillantage dédiées empêchent la poussière abrasive grossière de contaminer les passes de polissage final.
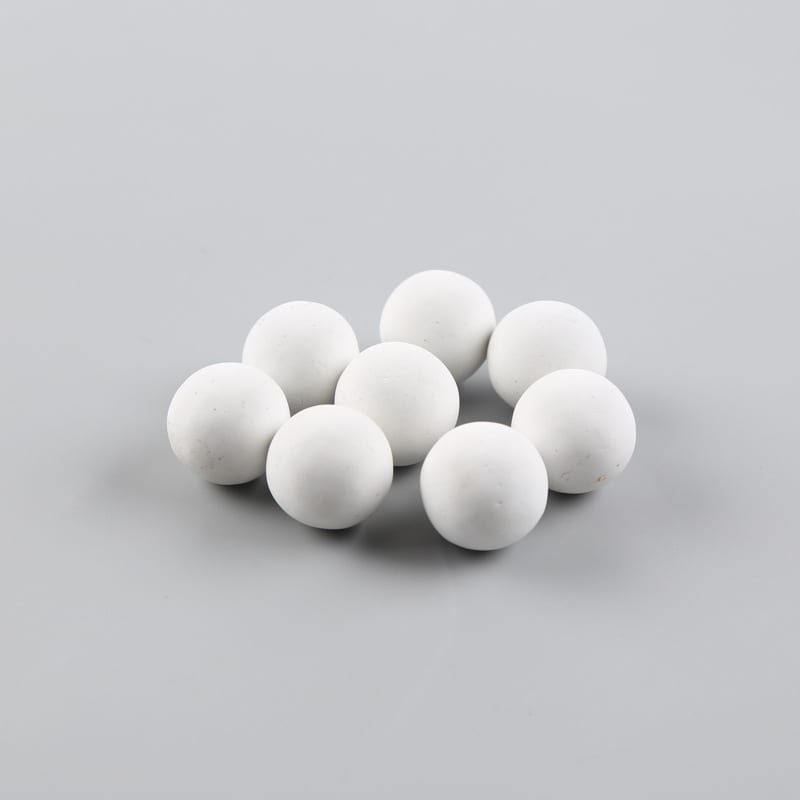
Sphères céramiques lisses à haute teneur en alumine et médias de brunissage en acier trempé utilisés pour les cycles de polissage vibratoire brillant
Composés Jings Polish vérifiés et sécheurs centrifuges à essorage
Ne faites jamais fonctionner la finition vibratoire humide dans de l'eau du robinet simple. Associez nos composés liquides vérifiés directement à votre application :
- `compound-LC10` & `compound-MC8` : Ébavurage intensif et élimination de la rouille/calamine sur pièces ferreuses.
- `compound-JTJ20` & `compound-JTJ25` : Support de coupe grossière pour l'acier inoxydable et le lissage général des métaux.
- `compound-JTJ50` & `compound-JTJ60` : Brillantage de l'inox et polissage fin des métaux sur quincaillerie variée.
- `compound-JTS5` & `compound-HM3` : Finition de précision sur tôle mince et support de brillantage final.
Nous fournissons des composés liquides pour systèmes à médias humides et certaines pâtes pour le tonnelage à sec, sans jamais concevoir de formules de nettoyage chimique sur mesure. Associez chaque machine de polissage vibratoire humide à un sécheur centrifuge à essorage thermique (modèles `35`, `35A`, `70` ou `70A`) afin que les pièces rincées sèchent rapidement sans taches d'eau ni rouille flash.
Flux de travail étape par étape dans une machine de polissage vibratoire
Suivez cette routine en quatre étapes pour que votre rectifieuse vibratoire produise des lots cohérents et sans taches à chaque poste.
| Étape du flux de travail | Action en atelier | Médias et composé | Contrôle qualité avant l'étape suivante |
|---|---|---|---|
| 1. Pré-nettoyage et tri | Dégraisser l'huile de coupe ; séparer l'acier au carbone de l'inox | Lavage propre avant chargement du bol | Aucune trace d'huile ni lot mixte ferreux/non ferreux |
| 2. Coupe vibratoire humide | Ébavurer et niveler les marches d'usinage jusqu'à un mat uniforme | Céramique (acier) ou plastique (Al/laiton) + `LC10`/`JTJ20` | Arêtes lisses ; aucune bavure ni marche d'outil restante |
| 3. Polissage vibratoire brillant | Rehausser le lustre non directionnel dans une charge de brillantage dédiée | Haute teneur en alumine / acier + `JTJ50`/`JTJ60` ou cob séché | Brillance uniforme sur les faces et les creux |
| 4. Séparation, rinçage et séchage | Vider via la grille, rincer soigneusement et essorer immédiatement | Séparateur intégré + essoreuse centrifuge (`35` / série `70`) | Pièces parfaitement sèches, sans traces, avec zéro copeau coincé |
[DESIGN : Flux de travail de finition vibratoire en quatre étapes traitant de la quincaillerie métallique emboutie depuis l'état brut ébavuré en passant par l'ébavurage céramique, la grille de séparation et l'essoreuse centrifuge]
Vérification de l'état du revêtement polyuréthane et du débit de drainage
Avant de charger un lot de production, jetez un œil au revêtement en polyuréthane coulé de la cuve et aux grilles de drainage. Un drain obstrué piège la boue d'oxyde noir à l'intérieur de la cuve, ternissant les finitions et rayant les métaux tendres, tandis que les revêtements usés exposent la coque en acier nu qui marque les pièces. Des drains dégagés et des revêtements en bon état constituent la maintenance la moins coûteuse en finition vibratoire.
Réglage du ratio médias/pièces pour que les pièces ne se heurtent jamais
Surcharger une rectifieuse vibratoire en pièces pour augmenter le rendement de production provoque des impacts métal contre métal qui laissent des marques en croissant sur les faces planes. Maintenez un coussin généreux de médias autour de chaque pièce pour que celles-ci flottent dans le lit spiralé plutôt que de s'entrechoquer.
Vérification de l'ouverture de la grille de séparation avec des médias usés
Chaque grain céramique et plastique rétrécit à l'usage. Un plateau de séparation qui retient parfaitement les triangles neufs laissera passer les grains usés directement dans le bac de pièces finies quelques semaines plus tard—ou laissera des fragments sous-dimensionnés se coincer dans les trous des pièces. Dimensionnez les médias et les grilles de séparation en fonction des dimensions des médias usés.
Séchage rapide par essorage immédiatement après le déchargement
Les pièces en acier au carbone rouillent instantanément et les pièces en inox ou en laiton développent des taches d'eau minérale si elles restent humides dans les bacs de manutention. Faites passer les pièces séparées directement par un rinçage à l'eau propre puis dans une essoreuse centrifuge chauffante (`35`, `35A`, `70` ou modèles `70A`) pour un séchage sans traces avant stockage, revêtement ou assemblage. Un séchage rapide par essorage protège la finition de surface que votre rectifieuse vibratoire vient de créer.

Essoreuse centrifuge chauffante déchargeant des supports emboutis secs et sans traces immédiatement après le rinçage vibratoire
Erreurs courantes lors de l'achat ou de l'utilisation d'une rectifieuse vibratoire
Évitez ces quatre pièges d'atelier lors de la spécification ou de l'utilisation d'une machine de polissage vibratoire.
[DESIGN : Matrice de dépannage montrant quatre défauts de finition vibratoire : grains céramiques coincés dans les rainures, marques pièce-contre-pièce dues à un faible volume de médias, rouille flash orange et fleurs de rouille dues au mélange d'alliages]
Acheter un volume de cuve sans vérifier la largeur du canal
Un grand volume de cuve sur le papier ne garantit pas que de longs supports ou des tubes soudés puissent tourner proprement autour du dôme central. Mesurez votre pièce la plus longue par rapport à la largeur radiale du canal de la cuve—si elle s'en approche, passez à une auge rectangulaire (`L1300`, `L1500`, `L1800`).
Mélanger acier au carbone et acier inoxydable dans une même charge de médias
Traiter des supports en acier au carbone dans une rectifieuse vibratoire puis charger de la quincaillerie inox 304 dans le même lit céramique transfère du fer libre sur les pièces inox, déclenchant des points de rouille en aval. Dédiez des charges de médias séparées par famille d'alliage.
S'attendre à un polissage vibratoire brillant avec des grains de coupe grossiers
Les triangles céramiques grossiers associés au `compound-LC10` coupent les bavures agressivement et laissent une finition mate propre—pas une brillance miroir. Prévoyez une seconde étape dédiée d'avivage avec des billes à haute teneur en alumine, des médias acier ou du rafle de maïs sec lorsque un lustre brillant est requis.
Ignorer le criblage des médias usés et le dosage du compound
Laisser les fragments de médias brisés s'accumuler dans la charge obstrue les drains et coince des débris dans les trous des pièces, tandis que l'utilisation d'eau pure au lieu d'un compound dosé provoque de la rouille flash et des grains vitrifiés. Criblez les médias et vérifiez régulièrement le dosage du compound.
Comment Xiamen Jin Tai Jin construit ses lignes vibratoires et de finition
Chez Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (marque : Jings Polish), notre atelier a démarré en 1992 et notre société a été formellement établie en 2002, livrant plus de 200,000+ ensembles de solutions de meulage et de polissage à des clients dans le monde entier. À travers notre catalogue, nous fabriquons 21 plateformes de machines soutenues par 24 droits de propriété intellectuelle chinois accordés—incluant 1 brevet d'invention, 17 brevets de modèle d'utilité et 6 brevets de dessin—sous la certification ISO 9001 `00726Q01571R001` (valide de 2026-06-03 à 2029-06-02) et les certifications CE `M.2023.206.C88121` (Vertical, modèles 8) et `M.2023.206.C88120` (Horizontal, modèles 13), valides jusqu'au 2028-07-24.

Atelier d'assemblage de l'usine Jings Polish montrant des rectifieuses vibratoires ZL, des auges rectangulaires série L, des essoreuses centrifuges et des médias de tonnelage conditionnés
Cuves vibratoires, auges, essoreuses et médias que nous fabriquons
Nous fabriquons des cuves vibratoires circulaires (`ZL80` à `ZL900C` avec options de séparation), de longues auges rectangulaires (`L1300`, `L1500`, `L1800`), des machines de finition à tonneau, des unités à disque et à tonneau centrifuges (`LLF120`, série `LX`), des machines de finition à entraînement, des polisseuses magnétiques (séries `OBD` et `HBPG`), des essoreuses centrifuges chauffantes (`35`, `35A`, `70`, `70A`) et des nettoyeurs de médias. Nous fabriquons également des médias en céramique, plastique, haute alumine, acier, coque de noix et rafle de maïs, ainsi que nos compounds vérifiés `HM3`, `JTJ20`, `JTJ25`, `JTJ50`, `JTJ60`, `JTS5`, `LC10` et `MC8`.
Limites honnêtes sur ce que nous ne proposons pas
Conformément à notre liste de contrôle choisir un fournisseur de finition de masse, nous énonçons clairement nos limites avant de citer tout équipement. Nous n'exploitons pas d'atelier de sous-traitance et n'acceptons pas les pièces clients pour du polissage rémunéré ; nous ne proposons pas de placage, anodisation, passivation, revêtement PVD, scellement par vernis transparent ou traitement thermique ; nous ne vendons pas de roues de polissage en tissu, de pains de cire solide pour roues en tissu, de meuleuses portatives, de ponceuses à bande ou d'abrasifs de sablage ; et nous ne concevons pas de formules chimiques de nettoyage sur mesure.
Délais de fabrication standard et sur mesure
Les modèles standard de rectifieuse vibratoire et de machine de polissage vibratoire sont expédiés dans un délai de production de 25 à 35 jours une fois les spécifications confirmées. Les auges rectangulaires sur mesure, les cloisons compartimentées et les lignes intégrées de séparation et d'essorage présentent un délai de fabrication de 45 à 60 jours.
Demander une évaluation initiale à partir de photos de pièces
Nous ne promettons pas d'essais gratuits d'échantillons par envoi postal ni ne garantissons les temps de cycle avant d'inspecter votre pièce. Envoyez des photos nettes en gros plan de vos pièces montrant les bavures, les dimensions des trous, les dimensions hors tout, le poids des pièces, la nuance d'alliage, la finition cible et l'objectif de production journalier via notre page solution de polissage sur mesure—nos ingénieurs peuvent évaluer vos photos et dessins pour recommander la bonne taille de cuve ou d'auge, y compris pour les finitions en acier inoxydable.
Questions fréquemment posées
Quelle est la différence entre une rectifieuse vibratoire et une machine de polissage vibratoire ?
Les deux termes désignent la même famille de machines de base—une cuve ou auge vibratoire montée sur ressorts, revêtue de polyuréthane et entraînée par un moteur excentrique. Lorsqu'elle est chargée de médias céramiques ou plastiques de coupe, les ateliers l'appellent rectifieuse vibratoire pour l'ébavurage et l'arrondi des arêtes ; lorsqu'elle est chargée de médias haute alumine, acier ou organiques secs pour l'avivage, les ateliers l'appellent machine de polissage vibratoire.
Comment choisir entre une cuve circulaire et une cuve vibrante rectangulaire ?
Choisissez une cuve circulaire (série `ZL`) pour les pièces petites à moyennes qui bénéficient d'un flux en spirale et de tamis de séparation intégrés. Choisissez une cuve rectangulaire (`L1300`, `L1500`, `L1800`) pour les arbres longs, les profilés extrudés, les bielles ou les pièces lourdes nécessitant des cloisons de compartimentage pour éviter les collisions.
Le traitement vibratoire peut-il traiter des supports estampés plats sans qu'ils ne se collent entre eux ?
Oui. La vibration haute fréquence du traitement vibratoire rompt continuellement la tension superficielle de l'eau entre les plaques plates, maintenant les supports estampés séparés dans le lit de médias afin que les deux faces et tous les bords du périmètre soient finis uniformément sans ombres.
Comment empêcher les médias de se coincer dans les trous des pièces lors du polissage vibratoire ?
Mesurez le plus petit trou ou fente sur votre plan et sélectionnez des médias dont les dimensions de copeaux usés passent soit directement et proprement à travers, soit restent nettement plus grandes que l'ouverture. Évitez les médias sphériques lorsque les trous correspondent étroitement au diamètre des billes, et tamisez régulièrement les fragments brisés.
Pourquoi mes pièces en acier ont-elles rouillé après déchargement de la rectifieuse vibrante ?
L'acier au carbone fraîchement ébavuré n'a plus aucune couche d'oxyde protectrice. Effectuez des cycles humides avec un composé antirouille (`MC8`, `LC10` ou `JTJ25`), rincez soigneusement pour évacuer les boues d'oxyde sombres, et séchez immédiatement les pièces dans une essoreuse centrifuge à chaleur (séries `35` ou `70`) avant stockage.
Quels détails dois-je envoyer avant de commander une machine de polissage vibratoire ?
Envoyez des photos rapprochées nettes de vos pièces montrant les bavures et l'état de surface, les dimensions hors tout, les largeurs de fentes les plus petites, le poids des pièces, le type d'alliage, la finition cible et le volume de lot quotidien. Nos ingénieurs peuvent recommander le bon modèle de machine, la configuration du revêtement et la charge de médias à partir des photos et des plans avant d'établir un devis.
[CONCEPTION : Liste de vérification annotée pour la demande d'achat montrant les angles de photo des pièces, les mesures de fentes et les exigences de lot quotidien pour une machine de polissage vibratoire]
 +86-592-2381506


 Réseau IPv6 pris en charge
