


Polissage des roues en aluminium et poids lourd : circularité, bridage et sécurité
Les roues en aluminium coulé pour l'automobile et forgées pour poids lourd représentent un secteur très rentable mais impardonnable en tribofinition industrielle. Les requêtes comme équipements de polissage de roues, machine de polissage de roues en aluminium et machine de polissage de roues de camion génèrent une forte demande mondiale. Pourtant, ingénieurs méthodes, rénovateurs et gestionnaires de flotte ne trouvent souvent que des catalogues superficiels. La plupart des fournisseurs assimilent le polissage des roues à une simple immersion dans une cuve vibrante géante ou à une rotation contre un touret d'avivage non étalonné.
En production de masse comme en rénovation de précision, la brillance esthétique n'est que l'ultime contrôle. Circularité géométrique, intégrité des références critiques et tenue en fatigue sont les prérequis déterminant si une roue finie est commercialisable ou bonne pour le rebut.
Une roue coulée pour automobile de 19 pouces ou forgée pour camion de 22.5 pouces semble massive et rigide, mais constitue structurellement une coque élastique à paroi mince. Un mauvais bridage engendre une déformation élastique créant un faux-rond après déverrouillage. Exposer les surfaces de montage à la pâte abrasive érode l'alésage central et les chanfreins d'écrous, nuisant à l'équilibrage du véhicule et au maintien du couple de serrage.
Ce guide technique analyse les contraintes des machines de polissage de roues, détaille le bridage de précision et le masquage des références, traite le déchargement des médias à étapes multiples, résout les goulots d'étranglement de takt time, spécifie les protocoles EHS pour les boues d'aluminium et établit la conformité de sécurité des roues de poids lourd selon les critères de fatigue DOT et SAE J267.

Moulages d'aluminium à parois minces et structures à rayons. Observez la finesse des nervures radiales et les alésages centraux usinés : une tribofinition abrasive sans masquage détruirait les portées de roulement critiques et éroderait les arêtes.
Deux contraintes d'ingénierie régissant le polissage des roues
Avant de dimensionner la puissance, la cuve ou les abrasifs, les préparateurs méthodes doivent intégrer deux réalités physiques distinguant les roues de la simple quincaillerie.
1. Le phénomène de paroi mince élastique
Une roue en aluminium présente un diamètre extérieur de 400 mm à 620 mm, alors que l'épaisseur de jante ne mesure souvent que 3.5 mm à 6.0 mm (selon la nuance A356-T6 moulée ou 6061-T6 forgée).
* Déformation au bridage : Si une roue de poids lourd est serrée sur sa bordure externe par des mors de mandrin rigides, l'effort centripète déforme la jante en ovale ou trilobe pendant le polissage. L'abrasif use les zones de contact fort et rate les creux. Au desserrage post-traitement, le métal reprend sa forme élastique. La roue ressort avec un faux-rond radial hors tolérances OEM (souvent > 0.35 mm), causant des vibrations d'équilibrage à grande vitesse. * Gradients de pression abrasive : Dans les cuves vibrantes profondes, la pression hydrostatique du lit de médias fluidisé croît avec la profondeur. Si l'orientation de la roue est statique, le rebord inférieur subit une coupe nettement plus agressive que la face supérieure, causant un enlèvement asymétrique. L'influence de la circulation des médias sur les grands volumes circulaires est détaillée dans nos guides sur les machines de tribofinition vibratoire et la sélection de machines d'ébavurage.
2. Mesure géométrique après traitement
Contrairement aux poignées de porte ou poêles dont la finition se valide au brillancemètre à 60°, les roues finies doivent réussir un contrôle géométrique et dimensionnel strict :
- Tolérance et faux-rond d'alésage central (CB) : Souvent fixé à +0.05 / -0.00 mm. Si la boue abrasive y pénètre, le centrage sur moyeu est ruiné.
- Géométrie de portée d'écrou : Les chanfreins coniques à 60° ou sièges sphériques doivent garder une angularité exacte pour assurer la précharge de serrage sans desserrage sous vibrations.
- Profil de siège de talon de pneu : Il doit conserver une circonférence radiale rigoureuse pour garantir l'étanchéité du montage sans chambre à air, sans fuite.
Pour comprendre comment la typologie des machines dicte les débits selon les broches et postes, voir types d'équipements de polissage de roues et intégration en ligne.
Bridage de précision & masquage de surfaces critiques
Le principal risque d'échec en polissage automatisé de roues alu réside dans un masquage de surface insuffisant. Si les médias abrasifs touchent la face d'appui arrière, les perçages ou l'alésage central, la roue est mise au rebut, quel que soit son brillant miroir.
``` Coupe transversale de montage de roue & architecture de masquage :
[Bord de jante avant / Face / Branches exposés à l'action des médias] ──────────────────────────────────────────────────────────────── │ ▲ ▲ │ │ [Trou d'écrou] [Trou d'écrou] │ ▼ │ │ ▼ [Bord de talon] ▼ ▼ [Bord de talon] Masqué en reprise ┌───────────────┐ ┌───────────────┐ │ Bouchon EPDM │ │ Bouchon EPDM │ └───────────────┘ └───────────────┘ ▲ │ ┌─────────────────────────────────┐ │ Mandrin expansible renforcé │ │ (Bloc d'étanchéité polyuréthane)│ │ Serrage ferme dans alésage CB │ └─────────────────────────────────┘ │ [Face d'appui arrière : étanchéité hermétique par joint torique] ```
Protection de l'alésage central et de la face d'appui
Pour isoler l'alésage central et la face d'appui arrière de l'usure abrasive : * Mandrins expansibles en polyuréthane : La roue est montée sur un mandrin expansible interne placé dans l'alésage central du moyeu. Le mandrin intègre un manchon expansible renforcé en polyuréthane Shore 90A ou en EPDM vulcanisé. Actionné pneumatiquement ou par un tirant central, le manchon s'expanse radialement contre l'intérieur brut de fonderie de la cavité du moyeu, formant une étanchéité hermétique au compound liquide et aux abrasifs microfins. * Joints toriques frontaux : La face d'appui arrière est bridée fermement contre un plateau plan en polyuréthane doté de deux joints toriques concentriques en nitrile. Cela évite les taches chimiques, les micropiqûres et l'érosion abrasive sur la face en appui affleurant contre le disque de frein du véhicule.
Masquage des cônes d'écrous de roue
Les trous d'écrous de roue (entraxe / PCD) ne doivent jamais être exposés aux médias de tribofinition : * Bouchons de masquage à verrouillage rapide : Des bouchons coniques sur mesure en silicone ou polyuréthane injecté, munis de vis traversantes internes, sont fixés dans chaque trou d'écrou. * Protection du cône : Les bouchons s'ajustent parfaitement dans le chanfrein conique à 60° ou la portée sphérique. Cela évite l'arrondissement abrasif des arêtes vives, garantissant la bonne tenue du couple de serrage de la roue lors du montage aux outils pneumatiques d'atelier.
Étanchéité du trou de valve
L'orifice de tige de valve standard mesure ⌀ 11.5 mm (ou ⌀ 8.3 mm sur jantes de compétition). Les médias abrasifs de ce diamètre risquent de s'y coincer fortement, endommageant la jante lors des tentatives d'extraction. Un bouchon expansible dédié à noyau en caoutchouc est verrouillé dans l'orifice avant d'introduire la roue dans la machine de tribofinition.
Progression des médias en trois étapes et défi du changement rapide
Obtenir un fini poli miroir brillant sur aluminium coulé A356 ou forgé 6061-T6 exige une séquence progressive de finition mécanique en trois étapes.
| Étape du procédé | Objectif opérationnel principal | Spécification des médias recommandée | Liquide de procédé / Chimie | Durée type de l'étape | Surface obtenue (Ra) |
|---|---|---|---|---|---|
| Étape 1 : Coupe primaire | Aplanir les traces d'outil CNC du tournage précédent, éliminer la peau de fonderie, rayonner les arêtes vives des branches | Cônes ou triangles à coupe biaise en plastique à liant polyester haute densité (grain 120# – 180#) | compound-LC10 (tensioactif/dégraissant neutre, concentration à 2%) | 90 à 150 minutes | un aspect mat régulier et homogène |
| Étape 2 : Lissage fin | Éliminer les micro-rayures d'usinage, préparer une peau métallurgique dense pour le brillantage miroir | Médias plastiques synthétiques fins (grain 320# – 600#) ou cylindres fins en porcelaine | compound-LC10 (rinçage continu à l'eau claire pour évacuer les boues) | 60 à 120 minutes | une surface lisse aux traces d'usinage refermées |
| Étape 3 : Brillantage miroir | Écrouir les micro-aspérités par micro-martelage compressif, obtenir une réflexion spéculaire | Billes de zircone haute densité (⌀ 3 – 4 mm) ou billes de porcelaine polie (⌀ 4 – 6 mm) | compound-JTJ50 / Composé de brillantage spécialisé avec inhibiteurs de corrosion | 30 à 45 minutes | réflexion spéculaire profonde, comparée à un échantillon étalon |
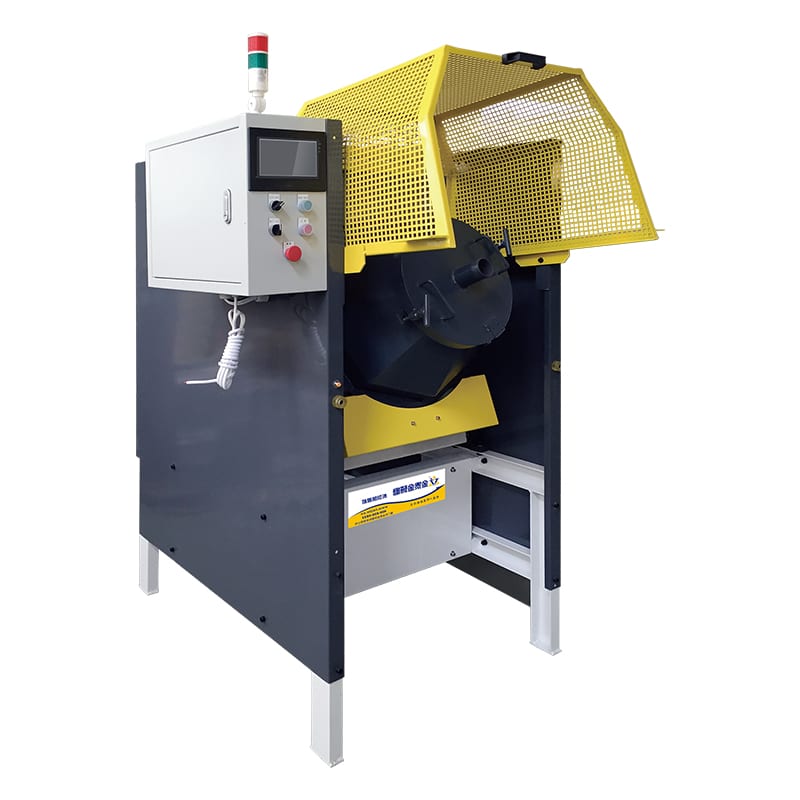
Machine de finition automatisée avec tambour fermé et pupitre tactile API programmable. Pour la finition dédiée des jantes et le tonnelage multiaxe, les ateliers utilisent des tonneaux rotatifs de tribofinition fermés dotés d'une rotation avant/arrière programmable, de variateurs de vitesse et de trappes de vidange rapide des médias.
Risque de contamination par grains parasites
Le défi principal du polissage de jantes à poste unique est la contamination croisée des médias : * Une cuve standard de polissage de jantes contient entre 300 kg et 600 kg de médias. * Si un atelier tente d'exécuter les trois étapes dans une seule cuve, chaque grain de média grossier de l'Étape 1 doit être évacué avant d'introduire les billes de zircone de l'Étape 3. * Le mode de défaillance catastrophique : Si ne serait-ce qu'un seul cône plastique 120# reste piégé derrière une chicane de vidange ou un ressort de cuve et pénètre dans le cycle de brillantage de l'Étape 3, il raclera la face en aluminium tendre de la jante sous la forte pression compressive de la charge de zircone, creusant de profondes rayures spiralées sur la surface miroir. Cela met au rebut une jante de $400 lors des 5 dernières minutes de traitement.
Solutions techniques pour l'évacuation des médias :
- Trappes de vidange pneumatiques à grand débit : Les machines de production utilisent des trappes pneumatiques tangentielles inférieures ou latérales avec des diamètres d'ouverture > 150 mm, évacuant 400 kg de médias dans des bacs récepteurs en 120 secondes.
- Rinçage intensif haute pression : Des rampes de pulvérisation internes automatisées projettent un grand volume d'eau (80 L/min) dans la cuve vide pour évacuer les résidus abrasifs par la vanne de vidange ouverte avant de charger le média suivant par palan.
- Cellules dédiées (standard OEM) : Les usines de grande série évitent tout changement de média en créant un îlot de trois machines (Cuve 1 : Dégrossissage ; Cuve 2 : Finition ; Cuve 3 : Brillantage). Un manipulateur aérien transfère la jante fixée d'une cuve à l'autre en moins de 30 secondes.
Pour des conseils sur la sélection des médias et les principes de charge volumétrique, consultez notre guide de sélection des médias pour vibrateur.
Optimisation du takt time et gestion des goulots d'étranglement
Un cycle vibratoire conventionnel en cuve unique, du brut de coulée/usinage au poli miroir, nécessite 4.5 à 6.0 heures par jante. En fonctionnement continu sur 24 heures, une seule machine ne produit que 4 jantes finies par jour — à peine de quoi équiper un véhicule de tourisme.
Pour équilibrer la finition des jantes avec l'usinage CNC amont et les plannings de livraison, les ingénieurs de fabrication appliquent deux techniques de réduction de cycle :
``` Architecture de réduction de cycle :
Séquence vibratoire standard (Total : 330 min) : [Étape 1 : Dégrossissage 150 min] ──► [Étape 2 : Finition 120 min] ──► [Étape 3 : Brillantage 45 min] ──► 6 heures / pièce
Cellule hybride optimisée (Total : 75 min) : [Tournage diamanté CNC amont : 8 min] └──► [Étape 1 Pré-sablage / Coupe fine directe : 35 min] └──► [Étape 3 Brillantage miroir haute énergie : 30 min] ──► 1.25 heures / pièce ```
1. Pré-usinage amont et préparation de surface
Laisser les médias vibratoires libres araser les fortes stries d'usinage CNC fait perdre des heures. * Dressage diamant fin : En optimisant la passe de finition au tour amont (plaquettes en diamant polycristallin / PCD à avances élevées pour obtenir une surface tournée plus fine qu'une ébauche), le temps de coupe plastique de l'étape 1 passe de 150 minutes à 30–45 minutes. * Pré-sablage à sec localisé : Pour les jantes forgées aux bavures de joint épaisses ou aux chocs de trottoir marqués, un pré-sablage localisé au média plastique fin ou granulat végétal élimine les croûtes d'oxydation en 2 minutes, évitant le dégrossissage vibratoire.
Intégration du rinçage et du séchage centrifuge en aval
Une fois le cycle de brillantage miroir terminé, les jantes en aluminium doivent être rapidement démasquées, rincées à l'eau déminéralisée et séchées immédiatement. La stagnation de gouttes d'eau résiduelles dans les creux de branches ou les logements de valves crée des dépôts calcaires permanents et des piqûres d'oxydation. Les îlots grande série intègrent des sécheurs centrifuges industriels chauffants ou des tunnels de soufflage d'air propre automatisés, exigence détaillée dans notre analyse expliquant pourquoi le séchage est une étape critique du procédé.
2. Rotation planétaire multibroche vs dérive vibratoire libre
Dans les cuves vibratoires standard, la jante fixée tourne lentement grâce à un moteur auxiliaire supérieur à 1 à 5 tr/min pendant que la cuve vibre en dessous. * En équipant la broche d'un servomoteur bidirectionnel alternant la rotation (sens horaire pendant 60 secondes, sens antihoraire pendant 60 secondes) à 12 à 25 tr/min, la vitesse de cisaillement relative entre les médias fluidisés et les branches augmente nettement. * Ce cisaillement dynamique réduit les cycles des étapes 1 et 2 de 40% à 55%, assurant un traitement uniforme des ajours sans effet d'ombre.
Pour des stratégies complètes d'intégration de ligne et d'équilibrage de flux, lisez la tribofinition des pièces en aluminium sans matage.
Environnement, santé, sécurité (EHS) et gestion des boues d'aluminium
La finition de jantes aluminium génère des milliers de grammes de particules submicroniques d'aluminium en suspension dans le composé chimique aqueux. Sans gestion appropriée, ces fines d'aluminium présentent de graves risques chimiques et d'explosion en atelier.
1. Risques liés au dégagement d'hydrogène gazeux
Lorsque de fines particules d'aluminium réagissent avec l'eau en milieu clos, une réaction exothermique dégage de l'hydrogène gazeux inflammable :
$2Al + 6H_2O longrightarrow 2Al(OH)_3 + 3H_2uparrow$
* Risque : Si des copeaux d'aluminium humides s'accumulent dans un bac de décantation non ventilé, un puisard fermé ou une tuyauterie, des poches d'hydrogène se forment rapidement. Une étincelle de meulage d'entretien ou une décharge électrique peut causer une déflagration explosive. * Mesures techniques : Tous les réservoirs de collecte d'eaux usées doivent être ouverts sur le dessus, ventilés en continu par air forcé et équipés d'une aspiration anti-étincelles conforme ATEX/NFPA.
2. Technologie de séparation des boues
Rejeter des eaux usées de tribofinition brutes aux égouts municipaux est illégal et colmate rapidement la tuyauterie industrielle par des gâteaux d'hydroxyde d'aluminium durcis. * Filtration automatique sur bande papier : L'effluent de la cuve de polissage de jantes s'écoule en continu à travers un filtre à bande papier indexé (particules jusqu'à 25 – 50\ μm). Le papier usé avance automatiquement, évacuant le gâteau d'aluminium humide dans des fûts scellés. * Décanteurs centrifuges à grande vitesse : Pour les grands ateliers comptant 4 machines de finition de jantes ou plus, un séparateur centrifuge diphasique extrait les particules d'aluminium jusqu'à 5\ μm, clarifiant l'eau et le compound pour un recyclage en circuit fermé.
3. Gestion du pH du compound chimique
L'aluminium est un métal amphotère sujet à une corrosion rapide en milieux acide et basique : * Le piège du noircissement caustique : Si la concentration du compound dérive vers l'alcalin (pH > 8.5), la surface développe un voile gris foncé ou noir (hydroxyde d'aluminium insoluble et précipités intermétalliques cuivre/silicium). Une fois apparu, ce noircissement caustique ne peut être éliminé au polissage ; la jante doit être décapée à l'acide ou réusinée. * Le piège de l'attaque acide : Si le pH descend sous 5.5, une attaque intergranulaire agressive ronge les congés des rayons, créant des microporosités qui ruinent le brillant miroir final. * Plage optimale : Des pompes doseuses automatiques doivent maintenir la concentration en compound à 1.5% – 2.5%, tamponnant la solution recirculée strictement entre pH 6.8 et 7.8 avec des formulations comme compound-LC10.
Pour les principes détaillés de dosage chimique selon les alliages, consultez compound pour métaux : aluminium contre acier.
Jantes de poids lourds (22.5" & 24.5") : normes de sécurité et de fatigue
La finition des jantes forgées de poids lourds (comme les roues standard 22.5 × 8.25 ou 24.5 × 8.25 pour véhicules lourds) comporte des contraintes mécaniques et réglementaires critiques, inexistantes sur les voitures de tourisme.
``` Zones critiques d'inspection des jantes de poids lourds :
[Rayon du siège de talon : L'amincissement de paroi NE DOIT PAS dépasser 0.15 mm] ┌─────────────────────────┐ │ │ │ └──────────┐ │ │ [Rebord de jante extérieur] │ [Gorge de jante] │ │ │ └────────────────────────────────────┘ │ [Congés des ouïes d'aération : Zone de concentration de contraintes — Microfissures à détecter avant polissage] ```
1. Fixation lourde à fort couple
Une jante forgée de poids lourd pèse 23 kg à 26 kg à nu. Soumise aux traînées centrifuge et hydrodynamique au sein d'un lit fluidisé de médias à grande vitesse, le moment de basculement exercé sur la broche dépasse 450 Ncdotm. * Les mandrins standard pour véhicules de tourisme subiraient une défaillance catastrophique sous cette charge. * Les machines de polissage de jantes pour poids lourds intègrent des broches renforcées en alliage trempé par induction (⌀ 80 mm min.), supportées par deux roulements à rouleaux coniques surdimensionnés et entraînées par des motoréducteurs à fort couple (puissance d'entraînement de 7.5 kW à 11.0 kW min.).
2. Limites d'amincissement du siège de talon
Les roues de flottes de poids lourds fonctionnent sous de fortes pressions (100 – 120 PSI / 6.9 – 8.3 bar) et supportent des charges par essieu atteignant 10,000 kg. * Après des années de service routier, le sel de déverglaçage, l'humidité et les frottements de montage provoquent une sévère corrosion par piqûres et l'oxydation du siège de talon, entraînant des fuites d'air chroniques sur pneus tubeless. * Contrainte réglementaire : Les normes pour poids lourds — dont le DOT (département des Transports américain), SAE J267 et ISO 7141 — imposent des épaisseurs minimales de section de jante. * Règle de procédé : Le polissage doit éliminer l'oxydation sans altérer le profil critique du siège de talon. L'enlèvement de matière radial total sur l'ensemble de la finition doit être limité à ≤ 0.15 mm. Si un opérateur meule agressivement le siège pour éliminer les piqûres profondes, la paroi s'amincit au-delà des limites de fatigue sécuritaires, créant un risque aigu d'éclatement et de rupture du rebord de jante sur autoroute.
3. Rayonnage des arêtes des ouïes d'aération (trous de préhension)
Les jantes de poids lourds comportent 8 ou 10 larges ouïes d'aération dans le disque. Ces ouvertures sont des zones majeures de concentration de contraintes d'où partent les fissures de fatigue par torsion cyclique. * Les médias abrasifs doivent produire un arrondi radial régulier et lisse (R0.5 – R1.0 mm) autour de chaque ouïe, supprimant les micro-entailles laissées par l'estampage ou la découpe laser. * Avant d'admettre une jante au polissage, un contrôle non destructif (ressuage fluorescent / PT ou courants de Foucault) doit certifier l'absence de microfissures de fatigue dans les congés des ouïes.
Matrice de dépannage d'atelier : diagnostic des défauts de polissage de jantes
| Défaut observé | Cause racine probable | Méthode de vérification | Action corrective technique |
|---|---|---|---|
| Alésage central ovalisé / élargi (Roue non conforme au calibre de centrage) | 1. Défaillance du joint de mandrin causant l'intrusion de barbotine abrasive.<br>2. Force d'expansion radiale du mandrin excessive, déformant plastiquement l'alésage. | Mesurer le diamètre de l'alésage sur 4 axes au micromètre intérieur 3 points (limite +0.05 mm). | Remplacer le manchon expansible en polyuréthane Shore 90A usé ; vérifier que la pression de serrage pneumatique du mandrin respecte l'étalonnage spécifié (4.0 – 5.5 bar). |
| Peau d'orange / micro-piqûres sur la face extérieure (Surface d'aspect ondulé et alvéolé au lieu d'une réflexion spéculaire) | 1. Amplitude vibratoire excessive ou médias en zircone surdimensionnés martelant le métal tendre.<br>2. Corrosion acide due à une solution de lavage stagnante. | Inspecter la topographie de surface sous loupe optique 40× ; vérifier le pH du bain. | Remplacer les gros médias par des billes de zircone de ⌀ 3 mm ; réduire l'angle d'excentrique du moteur ; vérifier le débit de compound et maintenir le pH du bain entre 6.8 et 7.8. |
| Ombrage prononcé des rayons (Face de la roue polie brillante, mais flancs verticaux des rayons restés bruts) | 1. Vitesse d'écoulement des médias insuffisante pour pénétrer l'entre-rayons étroit.<br>2. Rotation unidirectionnelle de la broche, privant de flux les faces aval des cavités. | Inspection visuelle sous lumière haute intensité ; mesurer le Ra sur le flanc intérieur des rayons. | Programmer une rotation bidirectionnelle de la broche (inversion toutes les 60 s) ; remplacer les médias sphériques par des triangles plastiques biseautés pénétrant les angles de dépouille étroits des rayons. |
| Décoloration gris foncé / voile noir (L'aluminium développe un film sombre indélébile après cycle) | 1. pH du compound chimique > 8.5 causant une dissolution caustique.<br>2. Fines d'aluminium colmatant les micropores des médias céramiques. | Mesurer le pH des eaux de rejet avec un pH-mètre numérique étalonné ; inspecter la texture de surface des médias. | Vidanger immédiatement le bain ; rincer à l'eau claire ; recharger en `compound-LC10` neutre ; lancer un cycle d'autonettoyage des médias de 20 min sans pièces. |
| Médias coincés dans le trou de valve ou cavités de jante (Abrasifs bloqués nécessitant un retrait manuel au burin) | 1. Diamètre des médias identique au trou de valve (⌀ 11.5 mm) ou aux fentes d'évacuation des rayons (± 10%).<br>2. Médias usés atteignant la taille critique de coincement. | Vérifier les cotes des abrasifs coincés selon le plan de pièce. | Monter des bouchons de masquage élastomères dédiés dans les trous de valve avant chargement ; tamiser régulièrement la charge pour éliminer les abrasifs fracturés ou usés. |
Pour le chargement volumétrique et l'hydrodynamique, voir taux de remplissage : la variable qui décide du rendement.
Limites d'application : quand la tribofinition ne convient pas aux jantes
Les cuves vibrantes et tonneaux de tribofinition sont très efficaces pour le traitement de surface, mais ne constituent pas des outils de réparation universels. Certains défauts structurels et métallurgiques des jantes ne peuvent être résolus en tribofinition :
- Frottements de trottoir sévères et entailles profondes (prof. > 1.5 mm) :
Le polissage vibratoire élimine les micro-bavures et nivelle les légères textures d'usinage (profondeur de 0.05 – 0.15 mm). Tenter d'éliminer des entailles profondes de trottoir par tribofinition érodera la géométrie des rayons avoisinants et détruira l'équilibrage structurel de la jante. Les entailles profondes exigent un rechargement par soudage TIG suivi d'un profilage de précision sur tour CNC avant polissage décoratif.
- Faux-rond radial structurel ou jantes voilées latéralement :
Une jante voilée ou déformée ne peut pas être rectifiée par polissage. Les jantes présentant une déformation structurelle > 0.5 mm doivent être redressées mécaniquement sur une machine hydraulique avec chauffe par induction localisée avant traitement de surface.
- Jantes de compétition ultralégères en magnésium forgé :
Les alliages de magnésium réagissent violemment aux solutions aqueuses. Traiter le magnésium dans un équipement vibratoire standard à base d'eau risque de provoquer une sévère oxydation galvanique, des piqûres et un dégagement dangereux d'hydrogène gazeux. Les jantes en magnésium exigent des milieux de polissage hydrocarbures non aqueux ou organiques secs spécialisés (tels que des granulats de coquille de noix traitée) sous atmosphère inerte étanche.
- Décapage du vernis sur jantes thermolaquées :
Les médias de tribofinition vibratoire ne peuvent décaper efficacement le vernis poudre OEM épais (80 – 150\ μm d'épaisseur). Le film tenace de polyuréthane ou de polyester amortit l'impact abrasif, entraînant des heures de temps de cycle perdues. Les jantes doivent être décapées chimiquement dans de l'alcool benzylique chauffé ou des bains de décapage par immersion avant d'entrer dans l'équipement de tribofinition.
Spécifications machines certifiées et capacités de fabrication sur mesure
Toutes les machines industrielles de tribofinition et stations de polissage automatisées fabriquées par notre usine de Xiamen, en Chine (fondée en 1992), sont produites selon des normes industrielles certifiées :
* Conformité européenne CE Directive Machines : Entièrement certifié selon la Directive Machines CE sur toutes les gammes d'équipements : * Certificat M.2023.206.C88120 (plateformes horizontales, vibratoires et à tonneaux ; valide jusqu'en 2028-07-24 ; rapports DTT230706S003 / S004) couvrant les modèles dont ZL150, ZL300, ZL450, HG70A, WFX50B, LLG40, LLQ120, YH-680D, ZL150, YG350, YG450, HBPG-01, HBPG-02 et GSLX-120. * Certificat M.2023.206.C88121 (plateformes verticales et rotatives ; valide jusqu'en 2028-07-24 ; rapports DTT230706S005 / S006) couvrant les modèles dont LX80B, CJS480A, CJS320, CJG480A, CJG320, BJ160B, BLG400 et BLG200 (21 modèles de machines vérifiés au total). * Certification de management de la qualité ISO 9001 : Certificat valide en vigueur 00726Q01571R001 délivré par Zhongjian Certification Co., Ltd. (valide jusqu'en 2029-06-02) couvrant la production et la vente de machines de traitement de surface et de polissage. * Propriété intellectuelle : Soutenu par 24 droits de propriété intellectuelle chinois délivrés, dont 1 brevet d'invention, 17 brevets de modèle d'utilité et 6 brevets de dessin et modèle. Pour les critères de validation des références d'usine, voir comment évaluer les fabricants de machines d'ébavurage et de finition.
Services OEM d'outillage sur mesure et intégration de ligne
Étant donné que les géométries de jantes, déports (ET), entraxes (PCD) et alésages centraux diffèrent selon les applications (véhicules de tourisme, sport automobile et poids lourds), nous concevons et fabriquons des montages sur mesure et des cellules de finition automatisées adaptés aux plans techniques du client.
Nous ne fournissons pas de machines à jantes standard sur catalogue avec des mandrins universels non vérifiés. Il s'agit de choisir pour la pièce plutôt que pour le catalogue ; la question du montage se tranche selon la pièce, les temps de cycle cibles et les spécifications de l'alliage afin de configurer des mandrins expansibles pneumatiques dédiés, des goulottes de vidange pour changement automatique de média et des systèmes de dosage chimique adaptés.
Pour soumettre vos plans de jantes pour des essais de validation ou discuter de l'ingénierie d'une cellule de finition sur mesure, contactez directement nos spécialistes d'application via notre portail de contact technique.
 +86-592-2381506


 Réseau IPv6 pris en charge
