


Machines de polissage de roues en aluminium et de roues poids lourd : ce que décide le montage
Dans cet article, « roue » désigne la roue automobile — la jante en aluminium forgé, la roue coulée de voiture particulière et le disque de poids lourd — et non la meule abrasive de polissage montée sur une broche d'établi, ni les meules céramiques de polissage employées comme consommables d'outillage à main. Ce sont deux achats totalement différents, et lorsque vous finissez des jantes automobiles ou de camions utilitaires, l'élément d'ingénierie qui décide réellement de votre résultat de surface est le montage, pas la machine de base.
Les acheteurs qui cherchent une machine de polissage de roues en aluminium ou une machine de polissage de roues de camion supposent souvent qu'ils cherchent une catégorie d'équipement dédiée et autonome. En atelier, la réalité est bien plus simple — et bien plus déterminante pour votre cahier des charges : un polisseur de roues de finition en masse est une machine de tribofinition vibratoire standard équipée d'un montage de bridage mécanique qui maintient la jante à l'arrêt ou l'indexe à l'intérieur du canal de traitement. Nous construisons la machine de tribofinition vibratoire — la cuve soudée renforcée, l'arbre d'entraînement excentrique et l'enceinte revêtue de polyuréthane. Le montage qui fixe votre diamètre de jante, votre entraxe de boulons et votre déport spécifiques est un ensemble d'outillage conçu sur mesure pour la pièce. Comprendre où s'arrête la machine standard et où commence le montage sur mesure est l'étape la plus importante pour spécifier un équipement qui fonctionne réellement dans votre atelier.
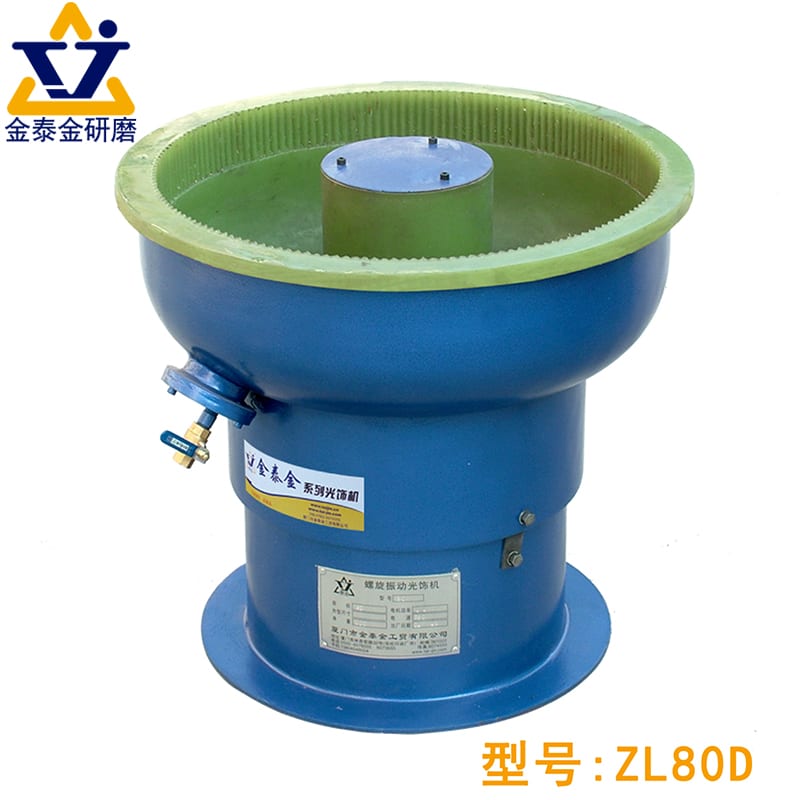
Une plateforme de tribofinition vibratoire standard constitue la base mécanique de la finition en masse des jantes ; le montage de bridage placé dans l'enceinte adapte la cuve à la géométrie particulière de la roue.
Pourquoi une roue ne peut pas être tonnelée en vrac
En tribofinition classique, des supports estampés, des engrenages forgés ou des corps de vannes coulés sont chargés dans un bol vibrant ou un tonneau rotatif de tribofinition où ils circulent librement dans une masse roulante de médias abrasifs. Tant que le ratio médias/pièces est suffisamment élevé, les médias forment un coussin protecteur entre les pièces. Cette physique du tonneau libre s'effondre totalement dès que vous introduisez une roue automobile ou de camion utilitaire dans la cuve.
Le problème pièce contre pièce (25-45 kg d'aluminium forgé contre lui-même)
Une roue de camion en aluminium forgé ou une grande jante de voiture particulière réunit un trio redoutable : masse élevée, sections structurelles minces au niveau des arêtes de rayons et faces esthétiques très visibles. Une roue de camion utilitaire poids lourd pèse typiquement entre 25 kg et 45 kg, et même une roue coulée de voiture particulière standard transporte une quantité de mouvement considérable lorsqu'elle est agitée par deux moteurs vibrants. Si deux jantes — ou même une seule jante libre rebondissant contre la paroi de la cuve — entrent en contact métal contre métal direct dans un lit de médias en vibration, l'énergie cinétique provoque immédiatement des rayures profondes, des lèvres de jante meurtries et des arêtes de rayons ébréchées.
Les alliages d'aluminium utilisés dans les roues sont relativement tendres et ductiles comparés aux pièces en acier trempé. Une fois qu'un choc pièce contre pièce a bossué un rebord de jante extérieur ou rayé la face d'appui usinée, aucun temps de cycle raisonnable avec des médias de polissage fins ne fondra ce défaut sans détruire la géométrie environnante. De plus, une roue libre s'oriente naturellement à plat ou se coince en diagonale dans le canal, bloquant la circulation des médias, privant les rayons inférieurs de flux abrasif et surchargeant le revêtement polyuréthane sur une seule zone concentrée.
Ce que fait réellement le montage (immobiliser, indexer, présenter la face)
Pour éliminer les chocs et maîtriser le flux de médias, la roue doit être retenue mécaniquement pendant tout le cycle. Dans un système vibratoire équipé d'un montage, la roue est bridée soit par son alésage central et son entraxe d'écrous sur une broche rigide, soit saisie autour de la portée de talon de pneu extérieure par une bague de retenue à trois ou quatre points.
Le montage remplit trois fonctions mécaniques distinctes à l'intérieur de l'enceinte vibratoire :
- Isolation spatiale : il verrouille la roue dans une position connue par rapport aux parois de la cuve et aux postes voisins, ce qui rend toute collision pièce contre pièce physiquement impossible.
- Présentation au flux : une roue immobile placée au hasard dans un flux de médias en mouvement s'usera de façon inégale — le côté amont des rayons subit une érosion sévère tandis que le côté aval reste dans une zone morte. Un montage bien conçu incline la roue selon un angle qui épouse la spirale toroïdale de la masse vibrante, ou fait tourner lentement la broche de roue pour que chaque fenêtre de rayon et chaque trou de ventilation traverse également la zone de haute pression.
- Protection des références : les surfaces fonctionnelles critiques — alésage de centrage sur moyeu, face d'appui arrière et cônes de siège d'écrou — peuvent être masquées ou protégées par les plaques de bridage elles-mêmes, de sorte que les médias de coupe agressifs n'agissent que sur la face esthétique visible et les fenêtres de rayons.
Pour une analyse technique plus approfondie de l'interaction entre la géométrie de bridage et la symétrie de révolution, lisez notre guide d'ingénierie dédié au polissage de roues, à la circularité et au bridage.
La machine sous le montage est une tribofinition vibratoire standard
Si l'on retire les noms marketing employés par les fournisseurs spécialisés en rénovation de roues, l'unité de base qui produit l'action de coupe est une machine de tribofinition vibratoire renforcée. Pour les usines qui évaluent l'ensemble de leur implantation d'atelier, notre panorama des formes d'équipements de polissage de roues et de leur intégration en ligne explique comment les systèmes vibratoires se comparent aux cellules robotisées de polissage à meule et aux tables rotatives. Dans la catégorie vibratoire elle-même, vous choisissez entre deux formats structurels : les bols circulaires et les auges rectangulaires.
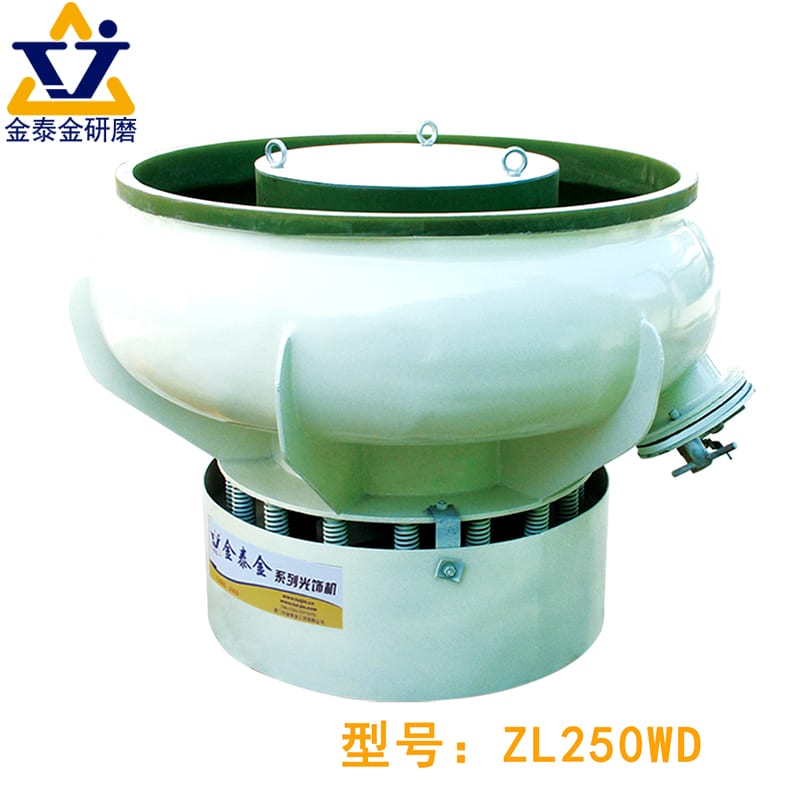
Les bols vibrants circulaires et les auges vibrantes rectangulaires produisent le flux toroïdal de médias ; le montage détermine la manière dont la roue immobilisée intercepte ce flux.
Bol, auge : ce que chacun peut porter
Un bol vibrant circulaire déplace les médias selon une trajectoire hélicoïdale continue autour d'un dôme central. Lorsqu'il est adapté aux roues, ce dôme central est généralement modifié ou réduit au minimum pour qu'une roue unique puisse être montée à l'horizontale ou légèrement inclinée au milieu du canal annulaire, ou bridée sur un pont supérieur qui descend la jante dans le flux.
Une auge vibrante rectangulaire (machine à auge), à l'inverse, utilise une section ouverte en U entraînée par deux arbres moteurs excentriques montés le long du fond ou des côtés de la cuve. Comme une auge rectangulaire ne comporte pas de dôme central qui interrompt sa largeur, elle offre une portée dégagée sur toute la longueur et toute la largeur de l'enceinte. Les auges longues peuvent être divisées par des cloisons amovibles en uréthane en plusieurs compartiments indépendants, ce qui permet à l'opérateur de monter deux ou trois roues côte à côte sur la longueur de la machine, ou de faire tourner un grade de médias de coupe grossière dans un compartiment et un média plastique de pré-polissage dans le suivant.
| Critère de comparaison | Bol vibrant circulaire (avec montage) | Auge vibrante rectangulaire (auge série L) |
|---|---|---|
| Géométrie de l'enceinte | Anneau circulaire autour d'un dôme central | Auge rectangulaire ouverte en forme de U |
| Implantation type de la roue | Une seule roue par bol (montage central ou sur pont) | Une grande roue de camion, ou une ligne compartimentée multi-postes |
| Schéma de flux des médias | Spirale hélicoïdale autour de l'anneau | Roulage continu sur la largeur de l'auge |
| Souplesse de changement de série | Largeur d'anneau fixe, ce qui limite le diamètre de jante maximal | Cloisons réglables qui s'adaptent aux différentes largeurs de roue |
| Application la mieux adaptée | Baies de rénovation dédiées, une roue à la fois, pour le marché de la rechange | Jantes larges de camions utilitaires, ateliers traitant plusieurs roues par lot, cellules OEM |
Pourquoi l'auge convient aux grandes roues et le bol au repolissage
Pour un centre de pneus ou un petit garage de rénovation qui traite une jante de voiture particulière à la fois, un bol circulaire modifié est compact et simple. En revanche, dès que vous passez aux roues de camions utilitaires lourds, aux jantes agricoles ou à la production industrielle de plusieurs roues, l'auge vibrante rectangulaire est structurellement bien plus adaptable. Une grande auge à deux moteurs offre le dégagement de section nécessaire pour que les médias roulent librement sur une jante de camion à assiette profonde sans se coincer entre le rebord de pneu et la paroi en polyuréthane.
Notre gamme standard d'auges renforcées illustre l'enveloppe physique et la puissance d'entraînement nécessaires pour agiter des charges denses de médias céramiques ou plastiques autour de grandes pièces coulées bridées :
| Modèle | Capacité nominale de l'auge (L) | Dimensions hors tout L×l×H (mm) | Puissance moteur (kW) |
|---|---|---|---|
| L1300 | 1200 | 2700 × 1300 × 1400 | 5.0 × 2 |
| L1500 | 1500 | 3340 × 1290 × 1440 | 5.5 × 2 |
| L1800 | 1800 | 2800 × 1700 × 2000 | 7.5 × 2 |
*Note d'ingénierie sur les valeurs nominales :* la capacité nominale de l'auge (par exemple 1200 L, 1500 L ou 1800 L) est la valeur catalogue de la cuve vide. La charge réelle de médias, le dégagement utilisable et le nombre de postes de roue dépendent de la taille de la roue, de l'enveloppe du montage et de la charge de médias ; ils doivent être confirmés par un essai sur échantillon. De même, le diamètre de roue maximal que le montage peut porter est un paramètre de conception du montage, et non une valeur machine fixe ; à confirmer sur le plan réel de la roue ou sur un échantillon avant tout devis.
Fondée à Xiamen en 1992, notre activité de fabrication construit ces plateformes vibratoires sous certification ISO 9001 (certificat 00726Q01571R001, valable de 2026-06-03 à 2029-06-02), avec une conformité CE couvrant 21 plateformes machines sur les lignes verticales (M.2023.206.C88121) et horizontales (M.2023.206.C88120), valable jusqu'à 2028-07-24. Forts de 24 droits de propriété intellectuelle chinoise accordés — dont 1 brevet d'invention et 17 modèles d'utilité qui soutiennent notre ingénierie des structures mécaniques et du bridage — nous avons validé des procédés de tribofinition vibratoire sur 48 catégories industrielles de pièces distinctes, allant des volants et engrenages coulés lourds aux pièces moulées sous pression et à la quincaillerie estampée. Si les machines de tribofinition à disque centrifuge haute vitesse et les polisseuses magnétiques (comme nos séries OBD-30, OBD-60 et OBD-100) excellent sur la petite quincaillerie de précision, seules les auges et les bols vibratoires renforcés à deux moteurs offrent le volume physique et l'énergie d'impact faible maîtrisée qu'exige le travail des roues bridées.
Quatre questions qui décident de la spécification
Quand vous demandez un devis pour un système de polissage de roues, poser la question « Combien coûte votre machine à roues ? » mène à l'approximation. Parce que le vibrateur de base et le montage sur mesure doivent fonctionner comme un seul système mécanique, quatre données d'ingénierie précises décident de la spécification.
Question 1 — Diamètre et masse de la roue (ce que le montage doit porter)
Vous devez définir à la fois le plus grand et le plus petit diamètre de jante, la largeur de jante maximale (d'un talon à l'autre) et le poids non monté de la roue la plus lourde de votre parc. Un montage immergé dans des médias céramiques en vibration subit en continu une traînée hydraulique et mécanique multidirectionnelle exercée par des milliers de pierres en mouvement. Si le mandrin de bridage est sous-dimensionné pour une roue de camion forgée lourde, la vibration de la cuve induit une flexion harmonique dans le bras du montage, ce qui provoque de l'usure par micro-frottement à l'alésage de fixation ou le desserrage des brides en cours de cycle. De plus, la largeur de cuve — par exemple la portée extérieure de 1700 mm de l'auge L1800 contre la portée de 1300 mm de l'auge L1300 — doit laisser un dégagement radial suffisant autour de la lèvre de jante extérieure, pour que les médias s'écoulent régulièrement sur le rebord au lieu de se tasser dans un interstice étroit.
Question 2 — Exigence de finition (quels médias et quel stade de compound)
Cherchez-vous à éliminer de fortes stries d'usinage CNC sur une pièce forgée brute pour la préparer au thermolaquage, ou à ramener une roue de camion de flotte oxydée à un aspect brillant et réfléchissant digne d'un showroom ? Une préparation avant peinture ou un ébavurage de pièce coulée demande généralement une coupe en une seule étape avec des médias céramiques. Un fini brillant à haut lustre sur aluminium nu exige une séquence multi-étapes : une coupe initiale pour aplanir les pics d'usinage, une étape de lissage avec des médias plastiques fins pour effacer les micro-rayures, et souvent une passe finale de brunissage à sec ou en humide. L'aspect cible exigé dicte si vous avez besoin d'une cuve unique capable de changer de médias ou d'une cellule multi-machines dédiée à des étapes séparées. L'aspect de surface cible est toujours défini par votre plan d'ingénierie ou votre échantillon de référence visuel, et vérifié par un traitement d'essai.
Question 3 — Débit (combien de roues par poste)
La tribofinition vibratoire des jantes en aluminium est un procédé par lots qui se mesure en dizaines de minutes ou en heures par roue, pas en secondes. Le temps de cycle n'est jamais un chiffre catalogue fixe ; il dépend entièrement de la rugosité de surface entrante, de la dureté de l'alliage et du fini cible déterminés lors des essais sur échantillon. Si votre atelier doit traiter deux jantes rénovées par jour, une unité monoposte où l'opérateur change les médias à la main entre l'étape d'ébauche et celle de polissage peut suffire. Si vous exploitez une ligne de reconditionnement de flotte industrielle ou une cellule de fabrication OEM visant des dizaines de roues par poste, remplacer des centaines de kilos de médias dans une seule cuve à chaque heure détruira votre efficacité de main-d'œuvre. Les lignes à haut débit exigent des machines dédiées à chaque étape de médias, ou de longues auges multi-compartiments comme les L1500 ou L1800, qui font tourner plusieurs montages simultanément.
Question 4 — État de la roue entrante (voilée ? corrodée ? peinte ?)
Une machine de tribofinition vibratoire est un outil d'uniformisation de la surface, pas un tour de correction géométrique. Avant de spécifier une machine, auditez ce qui arrive réellement sur votre quai de réception : * Pièces forgées ou coulées brutes d'usinage : candidates idéales. La géométrie est régulière, exempte de crasse routière et présente des traces d'outil prévisibles. * Roues de camion fortement piquées ou corrodées par le sel : les piqûres de corrosion profondes exigent un enlèvement de matière agressif. Si vous tentez d'éliminer une piqûre profonde uniquement dans une cuve vibrante, le temps de cycle devient démesurément long, et les médias arrondiront les arêtes vives des rayons avant que le fond de la piqûre ne disparaisse. Les jantes fortement piquées demandent en général un ponçage localisé ou un dressage au tour avant d'entrer dans la cuve vibrante. * Jantes grasses ou encroûtées de poussière de frein : les huiles et le goudron routier contaminent immédiatement les compounds liquides et les consommables, ce qui vitrifie les pores des médias céramiques et transforme la cuve en bain de boue grise. Les roues d'occasion entrantes doivent passer par un lavage dégraissant avant le montage.
Médias et compound pour l'aluminium — pourquoi le travail des roues diffère de l'acier
Polir une jante en aluminium est métallurgiquement très différent de l'ébavurage d'engrenages en acier trempé. L'aluminium est réactif, collant et facilement meurtri par les chocs vifs. Choisir les mauvais médias abrasifs ou la mauvaise formule chimique laissera la roue plus sombre et plus rugueuse qu'à son entrée dans la cuve.
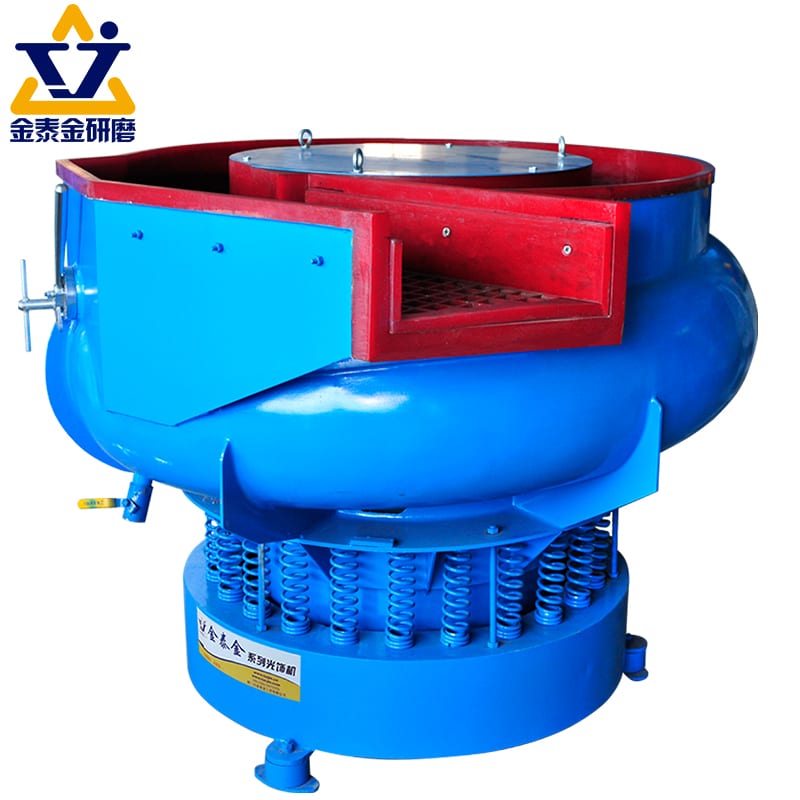
Accorder l'énergie d'entraînement de la machine vibrante à des formes de médias non coincantes et à des compounds chimiques compatibles avec l'aluminium évite le micropiqûrage et le noircissement de la surface.
Forme des médias, et pourquoi un média anguleux marque une jante tendre
Pour l'ébavurage d'emboutis en acier, les formes de médias anguleuses agressives sont appréciées parce que leurs pointes vives cisaillent rapidement les grosses bavures. Sur une jante en aluminium tendre, des triangles céramiques anguleux et vifs entraînés par une forte amplitude vibratoire agissent comme de petits marteaux et laissent des milliers de fossettes microscopiques (« peau d'orange » ou marques de martelage) sur toute la face plane de la roue. Une fois qu'une surface d'aluminium a été fortement martelée par des médias surdimensionnés ou trop vifs, les étapes de polissage suivantes ont du mal à refermer ces cratères.
Pour le travail des roues, la géométrie des médias doit équilibrer la portée et la surface de contact. Les cônes, cylindres arrondis, sphères et triangles à rayon adouci en céramique à haute teneur en alumine sont préférés pour la coupe initiale et l'élimination des stries d'usinage ; viennent ensuite des cônes ou pyramides plastiques préformés à liant résineux pour le lissage de surface. Comme les médias plastiques ont une masse volumique apparente plus faible et une matrice plus tendre que la céramique, ils amortissent l'impact contre la face en aluminium et affinent le réseau de rayures jusqu'à un fini mat doux, pré-brillant, sans marteler le métal. Pour une analyse complète de la manière dont la géométrie empêche le coincement dans les fentes étroites, consultez notre guide de sélection des médias de tonnelage. Pour les étapes finales de lustre à sec sur des jantes entièrement préparées, des médias organiques comme la coquille de noix concassée ou la rafle de maïs peuvent aussi être mis en œuvre dans des cuves sèches dédiées.
Les étapes de compound (couper puis colorer) et quand une seule suffit
Faire tourner des roues en aluminium à l'eau claire avec des médias abrasifs est la recette d'une surface terne, grise et oxydée. À mesure que l'aluminium frais est abrasé, des fines métalliques se mettent en suspension dans l'eau et se redéposent sur la jante tendre, tandis que le métal nu réagit avec le bain. Un dosage liquide correct évacue les copeaux abrasés, lubrifie la zone de contact des médias et avive chimiquement l'alliage.
Dans une séquence structurée de finition de roues utilisant nos compounds formulés : * Étape 1 (coupe et mise à niveau) : pendant l'étape céramique ou plastique à coupe rapide, un compound d'ébauche métal dédié tel que compound-JTJ25 (polissage d'ébauche métal) ou compound-LC10 (ébavurage) maintient une coupe propre des médias, met les fines d'aluminium en suspension pour qu'elles s'évacuent par les orifices d'eaux usées et empêche le colmatage métallique des pierres. * Étape 2 (lissage et avivage / couleur) : une fois le profil de surface nivelé, le procédé passe à une étape plastique fine ou à haute densité non abrasive, dosée avec compound-JTJ60 (polissage fin métal) ou compound-HM3 (polissage/avivage). Ces formulations forment un film lubrifiant glissant entre les médias et la face de la roue, ce qui limite la chaleur de frottement et produit une réflexion métallique propre et très lustrée.
Quand une seule étape suffit-elle ? Si votre objectif de production est simplement de casser les arêtes vives des fenêtres de ventilation coulées et de créer un profil d'accroche mat et uniforme avant un thermolaquage transparent ou une peinture, une seule étape de coupe avec compound-JTJ25 suffit. Si la roue est vendue comme jante en aluminium polie nue, la chimie en deux étapes — coupe puis couleur — est obligatoire. Les ratios de dosage et les débits exacts sont toujours établis selon la fiche technique et confirmés lors des essais sur échantillon.
Quand une machine de polissage de roues est un mauvais achat
Les brochures des concurrents affirment régulièrement que leurs machines à roues restaurent n'importe quelle jante en quelques minutes. En atelier, acheter un système vibratoire pour roues dans une application inadaptée gaspille du capital et de la surface au sol. Trois scénarios précis font d'une machine de polissage de roues vibratoire un mauvais achat.
Roues voilées ou déjà soudées
Une machine vibrante repose sur un transfert de charge dynamique depuis la cuve en vibration, à travers le montage rigide, jusqu'à la roue. Si une jante de rechange a subi un choc de trottoir, présente un rebord voilé ou porte des réparations de fissures structurelles au TIG, la brider dans une auge vibrante à haute énergie introduit deux dangers. D'abord, une jante non circulaire ne peut pas être bridée de façon concentrique sans imposer une contrainte mécanique inégale aux bras du montage. Ensuite, les zones réparées par soudure sur aluminium coulé ou forgé ont une structure de grain et une dureté différentes (la zone affectée thermiquement) de celles du métal de base. Les médias vibratoires éroderont la zone affectée thermiquement, plus tendre, à une vitesse différente du reste de la jante, laissant un halo ou un creux visible exactement là où la soudure a été fondue. Les roues voilées appartiennent à une presse de redressage hydraulique et à un tour CNC, pas à une cuve vibrante.
Faces peintes ou vernies (le polissage enlève le revêtement)
Beaucoup de roues automobiles modernes présentent une « face usinée » avec des logements peints, ou une couche transparente entièrement thermolaquée sur aluminium poli. La tribofinition vibratoire est un procédé par immersion — les médias abrasifs touchent toutes les surfaces exposées dans la cuve. Vous ne pouvez pas polir sélectivement une rayure vernie sans que les médias n'arrachent, ternissent et voilent le vernis environnant et les logements de rayons peints. À l'inverse, si vous placez une roue fortement thermolaquée dans une machine de tribofinition en espérant que les médias céramiques enlèveront l'ancienne peinture, le revêtement polyuréthane ou époxy collant s'étalera sur les pierres abrasives, vitrifiera le lit de médias et exigera des heures de temps de cycle. Les roues revêtues doivent être décapées chimiquement ou sablées dans un système de décapage dédié avant même d'approcher une machine de polissage vibratoire.
Très faible volume, où une rénovation sous-traitée coûte moins cher
Un système vibratoire équipé d'un montage exige de la surface au sol, une alimentation industrielle triphasée (de 10 kW à 15 kW selon nos plateformes L1300 à L1800), une alimentation en eau propre, un bassin de décantation des effluents pour les rejets d'eaux usées et un stock de plusieurs grades de médias. Si votre atelier ne rénove que deux ou trois roues spéciales par semaine, le temps de préparation nécessaire pour lever la roue, la boulonner dans le montage et gérer les changements de médias dépasse l'économie de main-d'œuvre. À très faible volume, le polissage manuel sur touret ou la sous-traitance à un reconstructeur de roues régional est bien plus économique.
Dépannage : quatre défauts imputés à la machine
Quand une roue finie sort de la cuve terne, endommagée ou tachée, les opérateurs accusent presque toujours la machine vibrante. En pratique, la machine se contente d'osciller à sa fréquence réglée ; presque tous les défauts de qualité remontent à la chimie du compound, au calibrage des médias, à la durée du cycle ou au séchage après traitement.
| Symptôme observé | Cause racine | Vérification en atelier | Correction à appliquer |
|---|---|---|---|
| Face grise ou laiteuse après le cycle | Vitrification des médias par contamination d'huile, dosage insuffisant de compound ou dégradation de l'abrasif laissant du grain incrusté. | Passez un chiffon blanc propre sur le lit de médias humide ; s'il se marque de noir ou de gris, les copeaux se redéposent sur la roue. | Rincez abondamment la cuve, lancez un cycle de nettoyage des médias et vérifiez le débit régulier de compound-JTJ60 ou de compound-HM3 avec un rinçage à l'eau propre. |
| Médias coincés dans les fenêtres de rayons | La taille nominale des médias est trop proche de la largeur de la fente de rayon la plus étroite, ou des pierres usées sont entrées dans la zone de coincement. | Mesurez la fente ou le logement d'écrou le plus étroit sur la roue et comparez-le à la distribution granulométrique au tamis du mélange de médias en service. | Éliminez immédiatement par criblage les pierres usées sous-dimensionnées ; passez à une taille de média nettement inférieure à 1/3 de la largeur de fente, ou supérieure à l'ouverture. |
| Bord de jante arrondi (surpolissage) | Durée de cycle excessive, amplitude vibratoire excessive, ou roue positionnée trop près de la paroi de cuve à haute pression. | Inspectez le rebord de talon extérieur et les angles de rayons ; comparez le rayon d'arête à celui d'une roue de référence non polie. | Raccourcissez le temps de cycle d'ébauche, réglez les masses excentriques des moteurs pour réduire l'amplitude, ou déplacez le montage vers le centre du canal. |
| Rouille flash ou taches d'eau blanches en quelques heures | Séchage lent par évaporation à l'air ambiant ; eau de rinçage piégée dans les trous d'écrous ou les faces d'appui qui réagit avec le métal. | Contrôlez les roues déchargées 2 heures après traitement, à la recherche de taches blanches d'hydroxyde d'aluminium ou d'anneaux de rouille sur les inserts de moyeu en acier. | Supprimez le séchage à l'air ambiant ; soufflez immédiatement les trous borgnes et transférez les pièces vers une essoreuse centrifuge chauffante ou un poste de séchage à air chaud. |
Face grise ou laiteuse après le cycle
L'aluminium s'oxyde rapidement et libère de fines particules sombres pendant la coupe. Dans les circuits d'eau en boucle fermée où l'eau sale est recirculée sans filtration ni floculation correctes, des fines métalliques microscopiques sont réincorporées par martelage dans la surface d'aluminium tendre par les médias. Veillez toujours à ce que les bouchons de vidange soient dégagés, à ce qu'une solution fraîche rince la zone de travail, et à ce que la transition entre l'ébauche (compound-JTJ25) et le brunissage (compound-JTJ60) comprenne un lavage complet de la roue et du montage, pour que le grain abrasif grossier ne passe pas dans l'étape de polissage.
Médias coincés dans les fenêtres de rayons
Peu de choses ralentissent un atelier de roues plus vite qu'un opérateur passant vingt minutes avec un marteau et un chasse-goupille à déloger des triangles céramiques coincés dans les découpes décoratives de rayons ou les trous de boulons. Le coincement survient quand les médias s'usent au fil des semaines jusqu'à ce que leur section corresponde à la dimension de la fente. Mettez en place un calendrier de criblage régulier pour éliminer les médias usés, et utilisez des bouchons factices ou des plaques de protection du montage sur les trous de boulons dès que le diamètre du trou tombe dans une plage de coincement à haut risque.
Bord de jante arrondi (surpolissage)
Dans une auge vibrante, la vitesse et la pression des médias sont maximales près des parois extérieures et du rayon de fond, et plus douces près du centre supérieur du roulage. Si un montage maintient une roue trop près de la paroi montante de la cuve, le rebord de jante extérieur absorbe une énergie de coupe disproportionnée tandis que le creux de moyeu central est à peine touché. Le temps que le moyeu central paraisse brillant, les angles d'usinage nets des rayons sont effacés et arrondis. Le réglage de la hauteur du montage et de l'angle de broche équilibre l'érosion sur toute la face.
Rouille flash quelques heures après le déchargement
Si l'aluminium ne rouille pas au sens du rouge comme les jantes de camion en acier, l'aluminium humide laissé sur une palette développe des taches d'eau blanches inesthétiques, des traînées d'oxydation sombres et de la corrosion galvanique autour des inserts de tige de valve ou des bagues de moyeu en acier. Les roues de camion en acier se couvrent de rouille flash en quelques minutes si elles restent humides après un lavage à compound acide ou neutre. L'élimination rapide de l'humidité est indispensable après le déchargement. Pour les composants de montage démontables, les caches centraux, la boulonnerie et les ensembles de roues plus petits qui tiennent dans une enveloppe de panier standard, nos essoreuses centrifuges chauffantes (modèle 35 de capacité 30 kg avec panier φ400×300 mm ; modèle 70 de capacité 50 kg avec panier φ500×400 mm ; modèle 70A de capacité 60 kg avec panier φ480×290 mm, chacun équipé d'un chauffage de 3 kW) éliminent l'eau de surface par force centrifuge et air chaud. Pour les jantes de camion grand format qui dépassent le diamètre du panier d'essoreuse, intégrez une hotte de soufflage à air chaud dédiée et un rinçage à l'eau déminéralisée tiède immédiatement à côté de la cuve vibrante.
FAQ
1. Une machine de polissage de roues et une machine de tribofinition vibratoire sont-elles deux types de machines différents ?
Non. Une machine de polissage de roues par finition en masse est une machine de tribofinition vibratoire standard (un bol circulaire ou une auge vibrante rectangulaire) équipée d'un montage de bridage mécanique. La machine vibrante produit le flux de médias, tandis que le montage conçu sur mesure maintient la roue immobile ou la fait tourner lentement dans le lit abrasif.
2. Puis-je placer une roue en aluminium ou une roue de camion directement dans une machine vibrante, sans montage ?
Non. Jeter une roue lourde en vrac dans une cuve vibrante provoque de graves chocs pièce contre pièce et des collisions avec les parois, qui creusent immédiatement la face en aluminium tendre, bossuent le rebord de jante et endommagent la face d'appui. Une roue libre perturbe aussi la circulation roulante du lit de médias. Chaque roue doit être bridée mécaniquement pendant le traitement.
3. Les roues en aluminium et les roues de camion en acier utilisent-elles les mêmes paramètres de polissage ?
Non. L'aluminium est bien plus tendre et ductile que l'acier ; il exige des formes de médias plus douces (cônes plastiques ou céramiques à rayon) et une amplitude vibratoire soigneusement maîtrisée pour éviter le martelage de surface ou l'arrondi des arêtes vives de rayons. Les roues de camion en acier exigent une force de coupe plus élevée, des médias céramiques plus agressifs, ainsi qu'une inhibition de rouille et un séchage à chaud stricts après traitement pour éviter une rouille flash immédiate.
4. Pourquoi les roues finies développent-elles des taches laiteuses, des taches blanches ou de la rouille peu après le déchargement ?
Les taches et l'oxydation après traitement apparaissent quand une eau de rinçage contaminée sèche lentement sur la surface métallique nue, ou quand du compound de coupe résiduel reste piégé dans les trous d'écrous et les creux de moyeu. Passer à un rinçage final propre, maintenir une chimie d'avivage correcte (compound-JTJ60 ou compound-HM3) et sécher immédiatement la roue à l'air chaud ou avec un équipement de séchage centrifuge élimine les taches d'eau et la corrosion flash.
5. Quelle taille de roue ou quel volume de production justifie l'investissement dans un système vibratoire équipé d'un montage ?
Il n'existe pas de diamètre de roue ni de nombre de pièces par jour unique qui vaille pour tous les ateliers. La décision dépend de votre coût de main-d'œuvre pour le polissage manuel sur touret, de la régularité exigée sur des géométries de rayons complexes, et de la capacité de votre implantation à accueillir des étapes d'ébauche et de polissage dédiées. L'enveloppe du montage et le dimensionnement de la cuve (par exemple le choix entre une auge L1300, L1500 ou L1800) sont toujours conçus autour des dimensions réelles de votre jante et vérifiés par des essais sur échantillon.
6. Dans quelles conditions ne dois-je PAS acheter une machine de polissage de roues vibratoire ?
N'achetez pas de système vibratoire si votre flux entrant principal est constitué de jantes voilées ou fortement réparées par soudure (qui exigent un redressage mécanique et de l'usinage), de roues dont la peinture ou le vernis intact doit être préservé (les médias vibratoires abrasent et voilent les revêtements sans distinction), ou de très faibles volumes hebdomadaires où le polissage manuel ou la rénovation sous-traitée coûte bien moins cher que l'exploitation d'une cellule industrielle de tribofinition triphasée.
Spécifiez votre machine vibrante et votre besoin de montage
Si vous évaluez la tribofinition pour des pièces coulées en aluminium, des jantes de camions utilitaires ou des composants industriels de roues, partez du plan de la pièce plutôt que d'un modèle catalogue générique. Parcourez notre gamme complète de machines de finition industrielles ou contactez notre équipe d'ingénierie avec les dimensions de votre roue, le type d'alliage, l'état de surface entrant et le débit quotidien visé, pour discuter du dimensionnement de la cuve et des options de montage sur mesure.
 +86-592-2381506


 Réseau IPv6 pris en charge
