


Meules de polissage céramique et polissage à la meule céramique : ce qu'est la meule et ce qu'elle fait
L'expression saisie dans le moteur de recherche recouvre deux réalités différentes, constamment confondues — il faut donc les distinguer avant tout le reste :
- Meules de polissage céramique — l'outil. Une meule abrasive à liant céramique : grain abrasif maintenu dans un liant vitrifié (céramique), montée sur une broche, dressée au fur et à mesure de son usure. C'est un consommable, spécifié par le grain, la dureté, la structure et le liant.
- Polissage à la meule céramique — l'opération. L'action d'amener une pièce à son état de finition sur une meule céramique : un procédé par contact, une pièce à la fois, avec une vitesse, une pression, un composé et un problème thermique qui lui sont propres.
Cette page traite de (1) la meule, parce que c'est ce que le terme de recherche désigne très majoritairement et ce que vendent les pages concurrentes. Mais la meule ne peut pas être spécifiée sans la seconde acception, car le grain, la dureté et le liant de la meule sont choisis en fonction de l'opération qu'elle doit réaliser ; l'opération apparaît donc tout au long du texte comme ce qui détermine chaque choix. Lorsque les deux acceptions conduiraient à des réponses différentes, la différence est précisée.
Une chose doit être dite d'emblée : nous ne publions pas de catalogue de meules de polissage céramique. Notre gamme est constituée de machines de finition et des médias et composés qui y sont mis en œuvre, et une meule agglomérée n'en fait pas partie. Ce que nous pouvons faire, c'est ce qui décide réellement une meule — partir de votre pièce, de sa matière, de l'enlèvement de matière et de l'état de surface visé. Le contenu utile ici est donc la logique de sélection, exposée pour que vous puissiez vérifier toute meule qu'on vous propose.
Ce qu'est réellement une meule à liant céramique
Une meule abrasive agglomérée, ce sont quatre décisions pressées dans un disque :
| Élément | Ce qu'il contrôle | Ce qu'il décide sur votre pièce |
|---|---|---|
| Grain abrasif (à base d'alumine dans un liant céramique) | La dureté des arêtes de coupe | Si la meule coupe un alliage dur ou patine dessus, et la quantité de chaleur qu'elle apporte |
| Liant (vitrifié, c'est-à-dire céramique) | La fermeté avec laquelle le grain est retenu, et la façon dont la meule libère le grain usé | Si la meule reste ouverte et bien coupante, ou si elle subit un glaçage et cesse de couper |
| Dureté (grade) | La force nécessaire pour libérer un grain usé | La première cause de l'arrêt de coupe — une meule trop dure pour la pièce s'encrasse au lieu de libérer ses grains usés |
| Structure / porosité | L'espace disponible pour les copeaux et le fluide de refroidissement | Si la coupe reste froide et propre, ou si la meule brunisse sur ses propres débris |
C'est là toute la spécification, et c'est pourquoi « meule de polissage céramique » ne suffit pas à passer commande. Deux meules de mêmes dimensions et de même liant céramique peuvent être l'une une meule d'ébauche bien coupante, l'autre une meule de brunissage sujette au glaçage, et la différence ne se voit pas sur le disque.
C'est sur la famille de grain que se concentre l'essentiel de la confusion, car le mot *céramique* désigne à la fois le liant et une classe de grain. Une meule décrite comme « céramique » peut signifier un liant céramique, un grain céramique (microcristallin), ou les deux. Demandez lequel, car la réponse change à la fois la coupe et le coût. Et notez la famille voisine : les corps abrasifs façonnés que nous fabriquons — les céramiques des médias céramiques et les corps des médias de broyage — sont des médias libres, une classe d'outil différente, décrite dans la section consacrée aux cas où une meule n'est pas la bonne réponse.
Les quatre paramètres qui fixent une meule, dans l'ordre
1. La matière, et son aptitude à l'écrouissage. Une meule adaptée à l'inox marquera l'aluminium avant de le polir. L'inox s'écrouit, la meule doit donc continuer à couper plutôt qu'à frotter ; un alliage tendre s'étale et encrasse la meule au lieu de former un copeau. Cette seule décision élimine la moitié de la gamme.
2. L'enlèvement de matière, en valeur absolue. Pas « polir », mais combien de centièmes de millimètre. L'enlèvement de matière détermine la taille de grain et la dureté : gros grain et structure ouverte pour l'ébauche, grain fin et meule dure pour une passe de finition. Une meule choisie pour la finition à laquelle on demande ensuite d'enlever de la matière va se glaçer et brûler la pièce, et celle-ci sera d'autant plus marquée que l'opérateur insiste.
3. Le contact, qui est une propriété de la géométrie de la pièce. Une face plane contacte selon une ligne ; un profil contacte en un point ; un rayon concave contacte sur l'arête de la meule. La surface de contact fixe ensuite la pression, et la pression fixe la chaleur. Sur une pièce profilée, la meule doit en outre être dressée au profil, et une meule qui ne tient pas sa forme ne peut pas tenir non plus la forme de la pièce.
4. La vitesse, qui est autant une propriété de la meule que de la machine. Chaque meule possède une plage de vitesse périphérique nominale. Au-dessus de sa plage, la meule brûle la pièce et le composé ; en dessous, une meule à liant céramique se glaçe et cesse de couper. La plage de vitesse de broche de la machine doit couvrir celle de la meule que vous comptez utiliser — pas seulement atteindre un chiffre élevé sur la plaque. Et comme cette plage est une vitesse *périphérique*, une meule plus grande l'atteint à un régime de broche plus bas : changer le diamètre de la meule change le procédé.
Quand le polissage à la meule céramique est l'opération adaptée
Le polissage à la meule céramique est une opération par contact : il agit sur la zone que la meule touche, et il s'évalue sur cette zone. Cela le rend adapté à un ensemble précis de travaux :
- Une face définie ou un profil simple devant être brillant, lorsque la finition se juge sur cette face et non sur la pièce entière.
- Une pièce grande, unique ou de valeur, pour laquelle un traitement en masse ne se justifie pas.
- La reprise d'un composant coûteux isolé, lorsqu'une voie par lot complet n'est pas envisageable.
- Une forme à conserver — un profil, un rayon, un raccord — lorsqu'une charge libre arrondirait ce qui doit rester vif.
Et la comparaison qui tranche, en temps : un cycle de tribofinition pour un ébavurage léger dure de 10 à 20 minutes pour un lot entier, et un cycle de brillantage dure de 2 à 8 heures. Une meule travaille un point de contact à la fois, son temps par pièce est donc déterminé par la surface à couvrir et la largeur de contact. C'est pourquoi une meule est compétitive sur une grande pièce et ne l'est pas sur cent petites, même si un chronométrage sur une seule pièce dit le contraire.
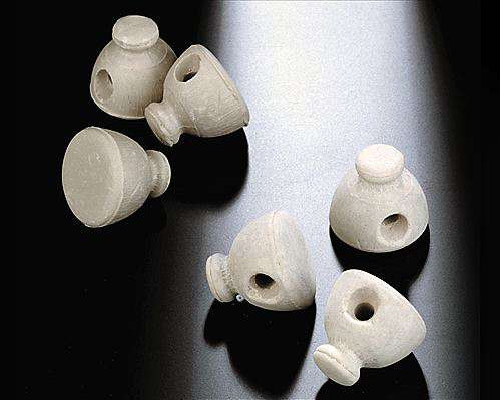
Petites pièces en forme de capuchon avec un alésage : la géométrie qui décide si une meule ou une charge est le bon outil.
Un revêtement de cuve au niveau de travail : là où un lot de petites pièces obtient sa finition uniforme, au lieu de la recevoir d'une meule.
Quand une meule de polissage céramique n'est pas la solution
C'est la partie que les catalogues de meules omettent, et c'est là que les projets dérapent :
- De gros volumes de petites pièces. Une meule traite une pièce à la fois contre un point de contact. Pour des centaines de petites pièces, un procédé de tribofinition atteint toutes les faces en même temps et coûte une fraction du prix par pièce. Une ligne de meulage achetée pour ce travail est sous-utilisée et trop chère à la pièce.
- Géométrie interne. Une meule ne peut pas entrer dans un alésage, un trou traversant ou un évidement profond. La règle qui régit les médias libres s'applique ici comme une limite plutôt que comme un paramètre : un média ne doit jamais dépasser environ un tiers de la plus petite caractéristique, et une meule est une pièce abrasive unique bien plus grande que cela — c'est précisément pourquoi elle ne peut pas atteindre la cavité. Si la caractéristique critique est interne, la réponse n'est pas une meule plus petite ; c'est la finition magnétique ou un procédé par flux.
- Une arête qui doit rester vive. Toute meule agglomérée arrondit l'arête qu'elle touche. Si le plan spécifie une arête vive, la meule n'est pas le bon outil — et aucun procédé à médias libres ne l'est davantage, car il apporte une autre classe de réponse, pas une meilleure.
- Une finition spécifiée uniquement en rugosité. Une meule produit une finition orientée, car le contact se déplace dans une seule direction. Si l'exigence est isotrope — sans direction de poli — une meule ne peut pas y répondre : c'est un autre procédé, pas une meule plus fine.
- Une surface dont la couleur de base doit être identique d'un lot à l'autre pour la galvanoplastie. Le contact de la meule varie avec le dressage, la pression et l'opérateur, la base qu'elle laisse varie donc davantage qu'avec un procédé en masse fixe. La régularité vient d'un procédé écrit, pas d'une meilleure meule.
- Les sections minces, où la chaleur est le risque. La déformation survient avant la finition ; en dessous d'une paroi d'environ 0.5 mm, c'est la chaleur au point de contact qui contraint, pas l'abrasif.
Si la pièce figure sur cette liste, acheter une meule plus fine ne la sauvera pas. La réponse est une autre famille de procédés.
Ce que doit indiquer un devis de meule
Comme une meule ne s'achète pas sur son seul nom, un devis solide énonce six points. C'est la même liste qu'il vaut la peine de demander à tout fournisseur de meules, que nous soyons ou non celui qui établit le devis :
- Le type et la taille de grain — et si « céramique » désigne le grain, le liant ou les deux.
- La dureté et la structure — la dureté de la meule et son ouverture, qui déterminent l'encrassement et le glaçage.
- Les dimensions et la plage de vitesse périphérique nominale — pas seulement le régime de broche auquel elle sera utilisée.
- La méthode et la fréquence de dressage — une meule à dresser toutes les quelques pièces ne représente pas la même proposition qu'une meule qui tient sa forme.
- Le composé ou le fluide de refroidissement prévu, et si le procédé est en voie humide ou à sec.
- Le critère d'acceptation — rugosité *et* aspect, avec la désignation des faces qui ne doivent pas changer.
Deux données de site relèvent de la consultation et non de l'installation, car toutes deux sont des décisions de construction : une machine à meule motorisée fonctionne en triphasé 380 V ou 415 V sous 50 Hz dans les configurations que nous construisons, et un procédé par contact se situe dans la même plage de 75 à 85 dB(A) à un mètre qu'une cuve vibrante. Un transformateur pour une machine en 415 V est un article à délai long, pas un accessoire.
Ce que nous dirons et ne dirons pas de notre propre offre
Nous fabriquons des machines de finition ainsi que les médias et composés qui y sont mis en œuvre. Une meule de polissage céramique n'est pas un article de catalogue chez nous — nous n'en publions pas, et il n'existe pas de fiche technique de meule à vous envoyer. Dire le contraire serait la phrase la plus facile à écrire de cette page et la première qu'un acheteur relèverait.
Ce que nous pouvons faire, c'est raisonner dans l'autre sens : à partir de votre pièce, de votre plan et de la finition visée, proposer un procédé et le tester. Pour une pièce qui justifie réellement un procédé par contact, cela signifie discuter d'une configuration construite autour de votre montage et de votre pièce, sur la même base OEM/ODM que le reste de notre gamme — les machines standard sont expédiées sous 25–35 jours à compter de l'acompte, les configurations sur mesure sous 45–60 jours, quantité minimale : une machine, acompte de 30% avec le solde contre les documents d'expédition. Lorsque la pièce ne justifie pas une meule — ce qui est le cas de la plupart des demandes que ce terme attire — la réponse honnête est un procédé en masse, et c'est par les gammes de tribofinition vibrante et de tonneaux que cette conversation commence.
Ce n'est pas un refus déguisé en modestie. C'est la même distinction que portent les deux acceptions de ce mot-clé : la meule est un outil, et l'opération est une décision. Nous sommes utiles sur la décision. Le volet outil est traité là où il doit l'être — la machine qui doit porter la meule et le montage, c'est la machine de polissage à la meule, et l'étape de brillantage de cette même séquence, c'est le polissage face au bufflage. Côté lots, le polissage céramique de précision avec machines à finir à disques couvre la voie où ce sont des médias céramiques libres, et non une meule agglomérée, qui font le travail.
FAQ
De quoi sont faites les meules de polissage céramique ? De grain abrasif maintenu dans un liant vitrifié — céramique — avec une porosité intégrée pour évacuer les copeaux et amener le fluide de refroidissement. Le grain est généralement à base d'alumine ; « céramique » dans le nom du produit peut désigner le liant, un grain céramique microcristallin, ou les deux, ce qui explique que l'expression seule ne spécifie pas une meule.
Quelle est la différence entre les meules de polissage céramique et le polissage à la meule céramique ? La première est l'outil, le second est l'opération réalisée avec lui. La confusion a des conséquences commerciales : un acheteur qui cherche l'outil peut en réalité avoir besoin d'un procédé en masse, et un acheteur qui cherche l'opération peut demander le prix d'une meule qu'il ne pourra pas utiliser. La meule est choisie par l'opération, jamais l'inverse.
Une meule céramique est-elle identique aux médias céramiques ? Non. Les médias céramiques sont des corps façonnés libres, culbutés avec les pièces dans une enceinte : l'abrasif atteint donc tout le lot et peut pénétrer des cavités jusqu'à environ un tiers de leur taille. Une meule céramique est un outil aggloméré unique qui n'atteint que la zone qu'il touche. Ce sont des classes d'abrasif différentes, pas deux tailles d'une même chose.
Le polissage à la meule céramique peut-il remplacer une étape de tribofinition ? Sur une face externe définie ou un profil simple, oui. Sur des cavités internes, aux intersections, sur un lot de centaines de petites pièces, ou lorsque chaque arête doit être traitée à l'identique, non — la meule n'atteint que ce qu'elle touche, et le coût par pièce d'un travail par contact augmente avec la surface.
Pourquoi ma meule cesse-t-elle de couper ? La cause habituelle est le glaçage : la meule est trop dure pour la matière, ou elle tourne en dessous de sa plage de vitesse périphérique nominale, si bien que le grain usé n'est pas libéré et que la meule polit sur ses propres débris. L'encrassement par les copeaux se présente de la même façon et se corrige dans le même sens — ouvrir la meule ou augmenter la vitesse — mais augmenter la pression n'ajoute que de la chaleur.
Pouvez-vous fournir des meules de polissage céramique ? Nous ne publions pas de gamme de meules de polissage céramique et nous ne chiffrons pas une spécification de meule que nous ne pouvons pas tester. Ce que nous chiffrons, c'est un procédé établi à partir de votre pièce et de votre plan, avec l'essai comme livrable.
Max Xu, Ventes — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
N° 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
Cet article décrit comment sont spécifiés une meule de polissage céramique et une opération de polissage à la meule céramique ; il ne constitue pas une affirmation sur le résultat atteignable par une pièce donnée, et aucun modèle de meule, aucune taille de grain ni aucune spécification de meule n'est proposé sur catalogue. Un procédé de finition est déterminé par la matière, l'enlèvement de matière et la finition exigée ; la configuration d'une pièce donnée est donc confirmée par un essai sur cette pièce. Nous fabriquons des machines de finition ainsi que les médias et composés qui y sont mis en œuvre ; nous ne proposons pas de prestation d'atelier de finition.
 +86-592-2381506


 Réseau IPv6 pris en charge
