


Polissage et lustrage ne sont pas synonymes : deux opérations, deux machines différentes
Dans le métier, « polissage » et « lustrage » s'emploient comme s'il s'agissait de deux mots pour une même chose, ou comme si le lustrage n'était que la seconde moitié, plus brillante, du polissage. Les deux interprétations entraînent des erreurs coûteuses, car les deux opérations diffèrent sur la seule propriété qui décide de tout en aval : si de la matière et de la géométrie sont retirées ou non.
- Le polissage enlève. Un abrasif — libre dans une charge, aggloméré dans une meule ou porté par une bande — coupe la surface, et couper signifie que le profil de la surface change : les rayures s'atténuent, les arêtes s'arrondissent, les dimensions évoluent de quantités mesurées en centièmes de millimètre.
- Le lustrage fait briller. Une meule souple chargée d'un composé fin travaille la surface telle qu'elle se présente. Il fait monter la brillance et la couleur, et il enlève si peu de matière qu'il ne peut ni corriger une forme ni effacer une rayure d'une étape précédente.
En une phrase, celle qu'il faut retenir : **le polissage change ce que la surface *est* ; le lustrage change ce à quoi la surface *ressemble*.** Une pièce peut être lustrée jusqu'au miroir par-dessus un réseau de rayures toujours présent, et c'est précisément cette pièce qui échoue sur l'établi du client une semaine plus tard.
La plupart des demandes qui arrivent sous l'intitulé « polissage lustrage » sont en réalité l'une de deux questions — *laquelle des deux opérations ma pièce doit-elle subir ensuite*, et *quelle machine réalise cette opération* — et les deux mots se confondent parce que le métier les emploie par paire. Les séparer répond aux deux, et c'est l'objet du reste de cette page.
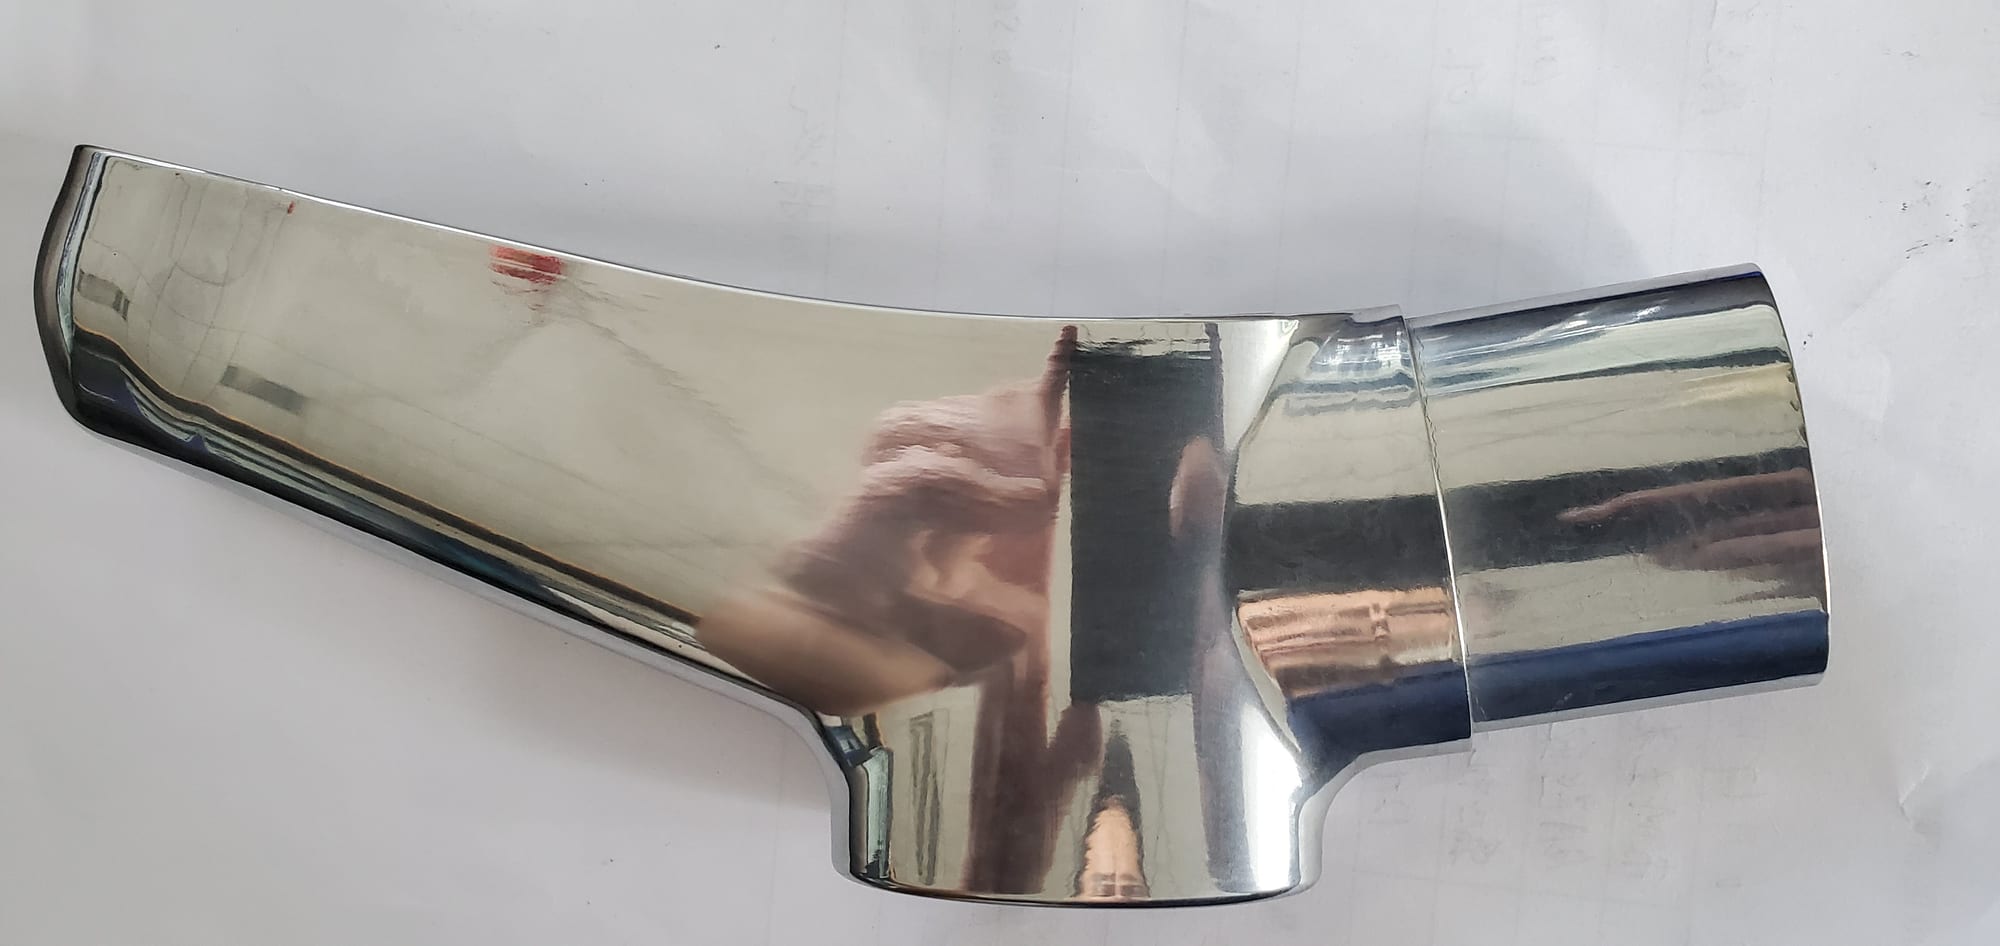
À quoi ressemble la fin de la séquence : un miroir qui reflète l'atelier. Lisez cette image comme un avertissement plutôt que comme une promesse — une surface aussi réfléchissante ne dit rien de ce qu'elle recouvre. Un réseau de rayures, une arête arrondie ou une cote qui a bougé sont invisibles dans un miroir, et c'est précisément pourquoi l'étape de lustrage ne doit pas être chargée de masquer les erreurs de l'étape de polissage.
Pourquoi les deux mots se confondent
Cinq raisons, et chacune se manifeste dans un type de demande différent :
1. Les mêmes machines figurent dans les deux catégories. Un tonneau rotatif ou une cuve vibrante peut exécuter une étape de coupe et une étape de brillantage ; un atelier qui possède une seule machine dit donc qu'elle « polit et lustre » — et c'est vrai, en séquence, avec des charges différentes. Une machine à meule de lustrage, elle, ne peut que lustrer. Ce recouvrement d'équipements masque la différence de procédés.
2. Les noms de produits emploient les deux mots sans rigueur. « Composé de lustrage », « composé de polissage », « fluide de polissage », « fluide de lustrage » sont des étiquettes marketing, pas des descriptions de procédé. La forme physique est l'indice fiable : un pain solide va avec une meule de lustrage, un liquide va dans une cuve. Cette distinction est exposée dans composé de lustrage pour l'acier inoxydable.
3. Le vocabulaire de la finition, dans le métier, est fondé sur la brillance. Les clients jugent les pièces à l'œil, et à l'œil une pièce lustrée et une pièce polie peuvent paraître identiques sous un bon éclairage. La différence apparaît plus tard : dans l'adhérence du revêtement, au contrôle dimensionnel, sur la pièce qui semble juste et mesure faux.
4. Les fournisseurs d'usinage emploient « polir » pour une passe de finition qui est en réalité une coupe légère. Un plan peut donc dire « polir à Ra » quand il veut dire « couper à Ra », et l'atelier qui y répond avec une meule de lustrage répond à une autre question.
5. Le vocabulaire des abrasifs agglomérés se superpose aux deux. Une « meule de polissage » peut être un outil de coupe et une « meule de lustrage » un outil de brillantage ; ce sont des consommables différents, avec des spécifications différentes — le versant coupe est décrit dans meules de polissage céramiques. Prendre un nom de produit pour un procédé, voilà d'où vient l'essentiel de la confusion.
Le test qui dit à quelle étape vous avez affaire
Trois questions, et elles tranchent presque tous les cas :
1. Le défaut a-t-il une profondeur ? Une rayure, une trace d'outil, une coloration de soudure, une bavure, une peau d'orange — chacune a une profondeur, et une profondeur doit être coupée. Le lustrage ne coupe pas. Si le défaut est là avant l'étape de lustrage, il y sera après.
2. Une cote ou une arête sera-t-elle contrôlée ensuite ? Si le plan impose un rayon d'arête, une planéité ou une épaisseur, c'est l'opération qui enlève de la matière qui est pilotée par cette tolérance. Le lustrage, qui n'enlève pratiquement rien, ne peut pas déplacer une cote — bonne nouvelle pour une surface finie, mauvaise nouvelle pour une pièce à corriger.
3. Quel est le critère d'acceptation, par écrit ? « Brillant » n'est pas mesurable ; « aucune rayure visible à 300 mm sous un éclairage défini » l'est. Une étape de lustrage est normalement acceptée visuellement, une étape de polissage normalement sur la rugosité et la géométrie. Si l'acceptation est seulement visuelle et que la pièce porte encore un réseau de rayures, le cahier des charges a accepté une pièce lustrée avec un défaut caché.
La règle générale qui en découle : on n'atteint pas une cote par le lustrage, et on n'atteint pas un miroir directionnel par le polissage. Chaque opération est le mauvais outil pour le travail de l'autre.
Ce que chaque opération implique pour l'équipement
C'est ici que le problème de vocabulaire devient un problème d'investissement.
| Polissage (coupe) | Lustrage (brillantage) | |
|---|---|---|
| Source d'énergie | Médias libres dans une charge en mouvement, meule agglomérée ou bande abrasive | Une meule souple appliquée sur la pièce, avec du composé |
| Présentation | La pièce est dans la cuve, ou maintenue contre l'outil | La pièce est tenue à la main ou dans un montage |
| Comportement en lot | Toute la charge d'un coup | Une pièce ou une face à la fois |
| Cycle type | 10 à 20 minutes pour un ébavurage léger ; 2 à 8 heures pour une étape de haute finition | De quelques secondes à quelques minutes par face, réglé par l'opérateur |
| Type de machine | Cuve vibrante, cuve, tonneau, centrifugeuse, machine à disque | Touret de lustrage, tête de lustrage, tonneau de lustrage |
| Main-d'œuvre | Régler la recette, charger, décharger | Très dépendant du savoir-faire : pression, vitesse, dosage du composé |
| Résultat | Isotrope, uniforme sur toute la charge | Directionnel, dépendant de l'opérateur |
| Régularité | Répétable quand le procédé est écrit | Variable selon la personne et selon le jour |
Deux conséquences en découlent, et ce sont celles dont l'acheteur a besoin :
Pour le travail de volume, l'étape de coupe doit être un procédé en lot. Une meule de lustrage travaille un point de contact à la fois ; des centaines de petites pièces ne peuvent pas être finies économiquement une par une. C'est pourquoi la séquence industrielle est : couper en machine, puis aviver — et pourquoi le brillantage se fait souvent lui aussi en machine, dans une charge séparée, plutôt que sur une meule.
Pour une pièce unique, grande ou coûteuse, c'est l'inverse. Un châssis mécano-soudé, un carter de fonderie, une pièce dont la finition se juge sur une face définie — le travail par contact y est compétitif, et un procédé en lot ne peut de toute façon pas produire une finition directionnelle.
Nous construisons le versant lot de cette séquence : la finition vibratoire et les tonneaux, ainsi que les médias et les liquides qui y circulent. Côté lustrage, le site présente des machines conçues pour le lustrage rotatif et pour le travail manuel de lustrage, listées sur la page machines et dans le catalogue. Ce qu'il est honnête de dire des deux, c'est que elles s'achètent pour des raisons différentes et se spécifient selon des critères différents, et qu'un devis unique proposant « polissage et lustrage » sans nommer l'étape achetée n'est pas une spécification.
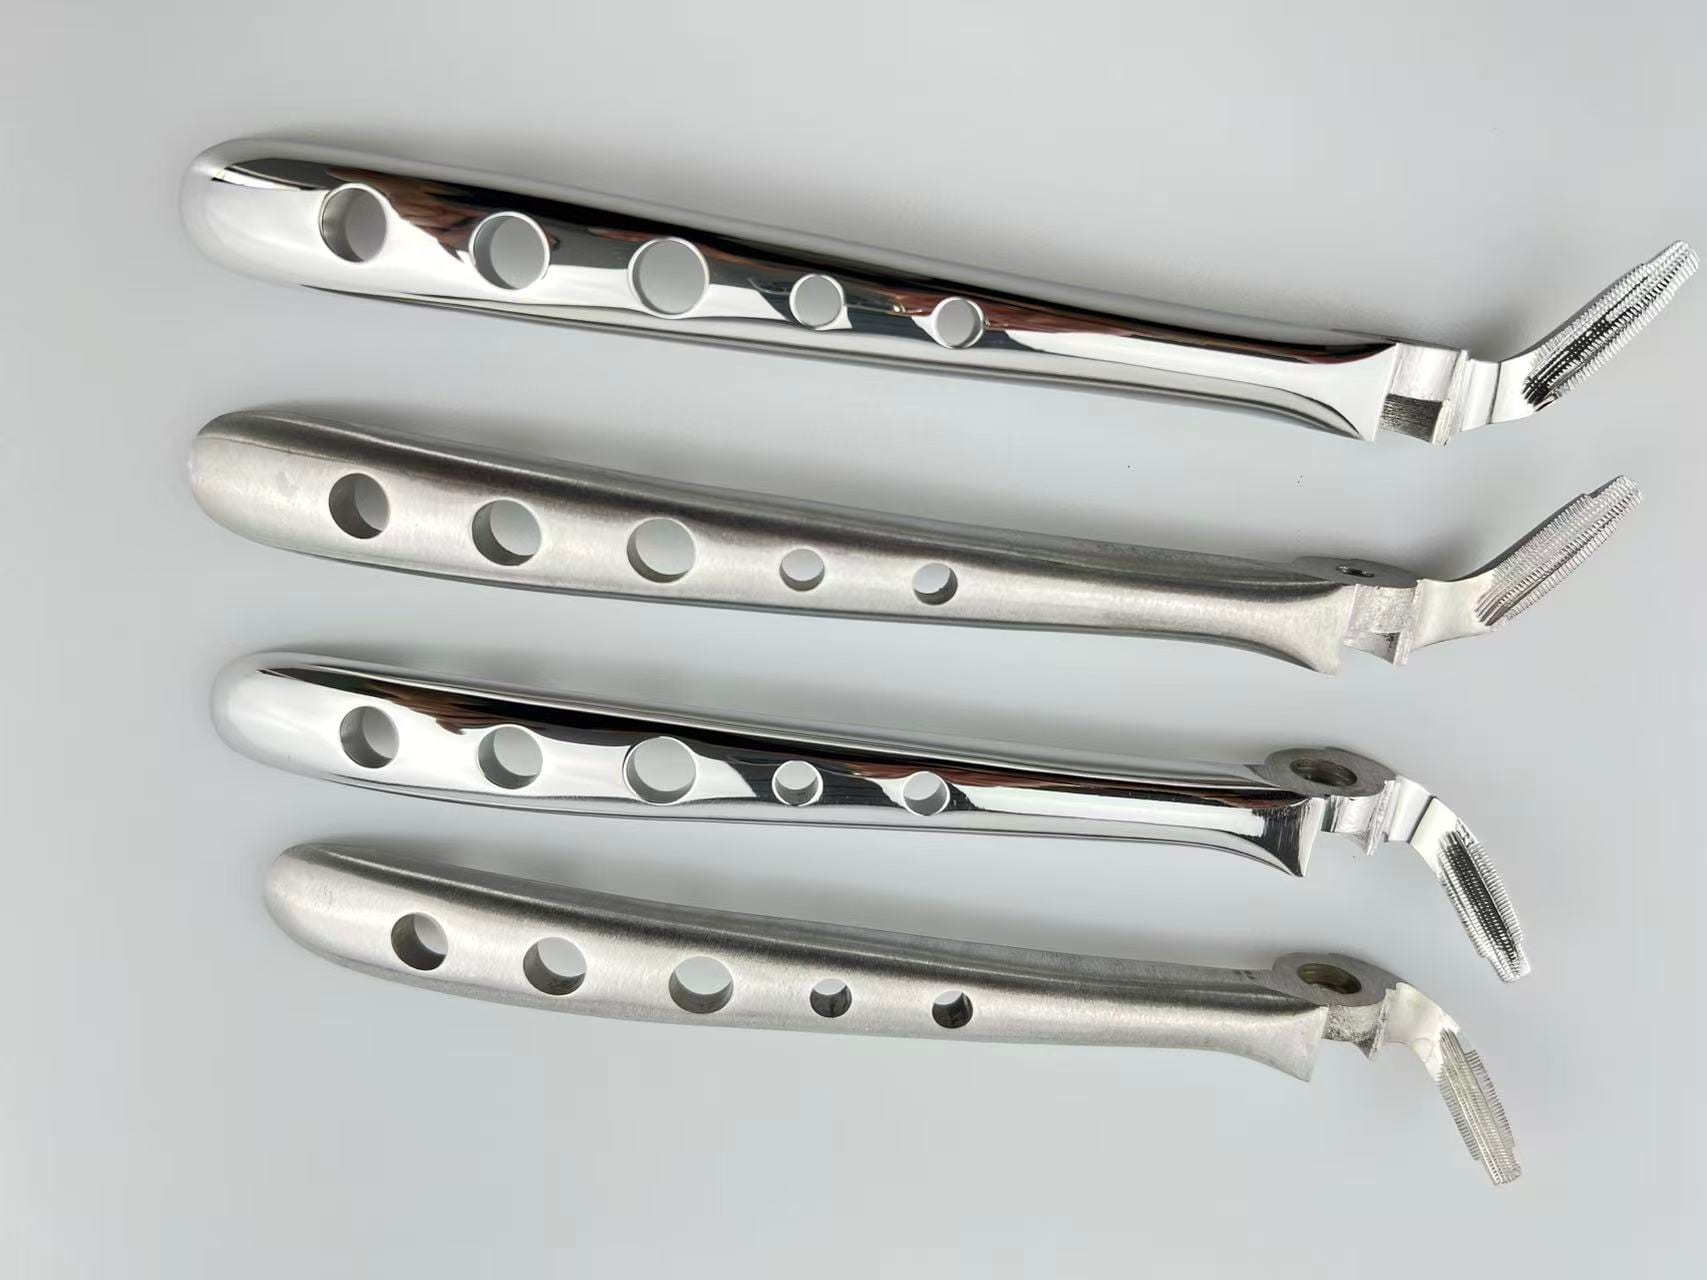
Ciseaux polis dont les tranchants restent vifs : la limite que le lustrage ne peut pas franchir.
La séquence, dans l'ordre où elle doit s'exécuter
Quatre étapes, et la règle qui les gouverne toutes est celle-ci : chaque étape doit effacer complètement les marques de l'étape précédente. C'est pourquoi l'ordre est fixe et pourquoi les durées sont ce qu'elles sont.
- Ébavurer ou égaliser. Retirer la bavure, la masselotte, le cordon de soudure, la trace d'outil grossière. C'est l'étape qui déplace les cotes, donc celle contre laquelle les tolérances sont écrites.
- Affiner. Abrasif progressivement plus fin jusqu'à ce que la profondeur de rayure restante soit inférieure à ce que l'étape suivante peut reprendre.
- Aviver. Faire monter la brillance. En machine, c'est une charge fine plus un fluide de brillantage ; sur une meule, c'est un pain de lustrage.
- Nettoyer et sécher. Un procédé humide sans cette étape laisse un film dans les cavités aveugles, qui se traduit par des taches des semaines plus tard — et cette défaillance est imputée au composé ou au lustrage.
Deux chiffres décident si la séquence est abordable : un ébavurage léger dure 10 à 20 minutes par lot, tandis qu'une étape de brillantage dure 2 à 8 heures. Ce rapport explique pourquoi l'étape de coupe est menée aussi efficacement que possible et pourquoi c'est sur le brillantage que le temps de cycle est budgété ou subi.
Et une réserve honnête qui vaut pour chaque paramètre : un cycle publié suppose une matière et un enlèvement qui ne sont peut-être pas les vôtres. La séquence des étapes est fiable ; les temps pour votre pièce sont un résultat d'essai.
Où chacune cesse de fonctionner
Où le lustrage s'arrête :
- Un réseau de rayures avec de la profondeur. Aucun composé ne l'enlève. La pièce doit revenir à l'étape précédente.
- La géométrie interne. Une meule n'atteint que ce qu'elle touche ; un alésage, un trou transversal ou un renfoncement profond restent hors de portée.
- Un lot de centaines de petites pièces. Le coût par pièce augmente avec la surface, et la part de main-d'œuvre devient le terme dominant.
- Une cote ou une tolérance d'arête. Le lustrage ne peut pas corriger la géométrie, par définition.
- Une pièce qui doit être identique le mois prochain. Le travail manuel varie avec l'opérateur ; la répétabilité exige un procédé écrit, ce que fournit une étape en machine.
Où le polissage s'arrête :
- Une exigence de miroir directionnel. Un procédé en lot attaque dans toutes les directions et produit une finition isotrope ; une orientation de rayures unique relève du travail par contact.
- La finition sélective. Une machine traite toutes les faces que les médias atteignent. Le masquage n'est pas un procédé.
- Un détail plus petit que les médias. Les médias ne doivent pas dépasser environ un tiers du plus petit détail ; en dessous, aucune charge ne l'atteint — la finition magnétique est la réponse pour un fond de filet ou un trou transversal.
- Une pièce unique, grande ou surdimensionnée, ou quelques pièces. Une cuve de traitement en lot, c'est la mauvaise économie et souvent la mauvaise taille.
- Une pièce sèche et sans taches en sortie de machine. Un procédé humide exige un rinçage et un sécheur ; sans eux, la surface garde un film qui se lit comme un polissage raté.
Ce qu'il faut demander avant de faire chiffrer l'une ou l'autre
- « Quelle étape ce devis couvre-t-il — la coupe ou le brillantage ? » Un fournisseur incapable de répondre chiffre un mot, pas un procédé.
- « Quel est le critère d'acceptation, et comment se mesure-t-il ? » Rugosité et géométrie pour une coupe, échantillon visuel sous éclairage défini pour un brillantage. Les deux, si les deux sont exigés.
- « Que laisse l'étape précédente ? » La surface entrante décide de ce que l'étape chiffrée doit enlever. Un cycle annoncé pour une pièce qui arrive dans un autre état est une supposition.
- « Comment la charge est-elle présentée ? » Libre dans une cuve, ou maintenue dans un montage. Cela décide de la famille de machine plus sûrement que la capacité.
- « Que se passe-t-il entre la finition et l'opération suivante ? » Revêtement, passivation, assemblage. Une fenêtre de corrosion est une décision de composé et de gamme, pas une décision de polissage.
- « Quelle est la consommation par lot ? » La durée de vie des médias va de 20 à 200 heures de fonctionnement ; elle se mesure donc au cas par cas. Demandez des kilogrammes pour 100 heures plutôt qu'un prix au fût.
Côté lot, le cadre commercial est simple : les machines standard sont expédiées en 25 à 35 jours après l'acompte, les configurations sur commande en 45 à 60 jours, les médias et le composé ajoutant environ une semaine. La quantité minimale de commande est d'une machine, les conditions sont de 30% d'acompte, le solde contre les documents d'expédition, et chaque machine fonctionne avec sa charge de médias avant expédition. Comptez 75 à 85 dB(A) à un mètre et une alimentation triphasée 380 V ou 415 V, 50 Hz — deux décisions de construction plutôt que des choix de machine.
FAQ
Le lustrage est-il la même chose que le polissage ? Non. Le polissage coupe de la matière et change donc la géométrie ; le lustrage avive la surface qu'on lui donne et n'enlève pratiquement rien. Les deux mots s'emploient indifféremment dans le métier, et c'est pourquoi tant de pièces arrivent justes à l'œil et fausses au mesurage.
Lequel vient en premier, le polissage ou le lustrage ? Le polissage, toujours. Le lustrage ne peut pas enlever une rayure laissée par une étape antérieure — il lustre par-dessus, et le défaut reste sous une surface brillante. Une étape de lustrage chargée de corriger un réseau de rayures est une étape qui échouera au contrôle plus tard.
Une seule machine peut-elle faire les deux ? Une machine à cuve peut exécuter les deux comme étapes séparées, avec un changement complet de charge et de composé entre elles. Une meule de lustrage ne coupe pas du tout, et une machine de coupe ne peut pas produire un miroir directionnel. Une seule machine ne peut donc faire les deux étapes que si elle est du type en lot, et seulement en séquence — pas dans une même charge.
Nous appelons notre procédé « polissage » mais nous utilisons une meule de lustrage. Est-ce que cela compte ? Cela compte commercialement. Si la pièce a besoin qu'on enlève de la matière, une meule de lustrage est le mauvais outil et aucun temps de travail n'y changera rien ; si la pièce a seulement besoin d'être avivée, la décrire comme du polissage attirera des devis pour du matériel de coupe dont vous n'avez pas besoin. C'est l'étape, pas le mot, qui décide de l'achat.
Quelle est la différence entre le lustrage et le brunissage ? Le brunissage augmente la brillance en travaillant la surface avec de l'acier ou un média dur, sans couper ; le lustrage fait le même travail avec une meule souple et du composé. Les deux sont des opérations de brillantage au sens retenu ici, et ni l'une ni l'autre ne peut enlever une rayure ni tenir une cote.
Pouvez-vous fournir les deux étapes ? Nous construisons le versant lot — machines vibrantes et à tonneau, avec les médias et les liquides qui y circulent — et le site liste aussi les machines de lustrage rotatif et de lustrage manuel. Ce que nous ne ferons pas, c'est chiffrer « polissage et lustrage » sur une seule ligne sans dire de quelle étape votre pièce a besoin : c'est précisément l'ambiguïté que cette page existe pour lever.
Max Xu, Commercial — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
N° 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
Cet article décrit la différence entre une étape de polissage et une étape de lustrage ; il ne constitue pas une affirmation sur le résultat atteignable par une pièce donnée. Un procédé de finition est déterminé par la matière, la surépaisseur à enlever et la finition exigée ; la séquence des étapes et les paramètres d'une pièce précise sont donc confirmés par un essai sur cette pièce. Nous fabriquons des équipements de finition ainsi que les médias et les composés qui y circulent ; nous ne proposons pas de prestation de finition à la pièce.
 +86-592-2381506


 Réseau IPv6 pris en charge
