


Finition du cuivre, laiton et bronze : le plus dur reste la couleur
L'inox et l'aluminium forment leur propre couche protectrice puis s'arrêtent là. Pas le cuivre. Il continue de réagir avec l'air après traitement et sa couleur change — pour les alliages cuivreux, le plus difficile n'est pas d'atteindre la finition, mais de la conserver.
Cela rend la phrase « mon cuivre a noirci » bien moins utile qu'il n'y paraît, car le cuivre s'assombrit de quatre manières différentes. Trois sont réparables. Une ne doit jamais être touchée.
Raccordement de ce guide à nos dossiers sur les alliages cuivreux : Cette page est le centre de diagnostic pour le cuivre, le laiton et le bronze. Pour une vue multi-métaux, consultez finitions métalliques. Pour les processus de pièces spécifiques, voir polissage de surface des produits en cuivre et polissage de robinetterie en alliage de cuivre. Pour les raccords fluidiques de précision, lisez comment finir les vannes et raccords en laiton sans endommager filetages et portées de joint.
Pourquoi le cuivre pose un problème différent de l'acier
Quand un atelier passe de la finition d'équerres en inox à celle de barres de cuivre, vannes en laiton ou quincaillerie en bronze, les opérateurs découvrent vite que l'abrasion n'est que la moitié du travail.
L'inox et l'aluminium cessent de réagir ; le cuivre continue
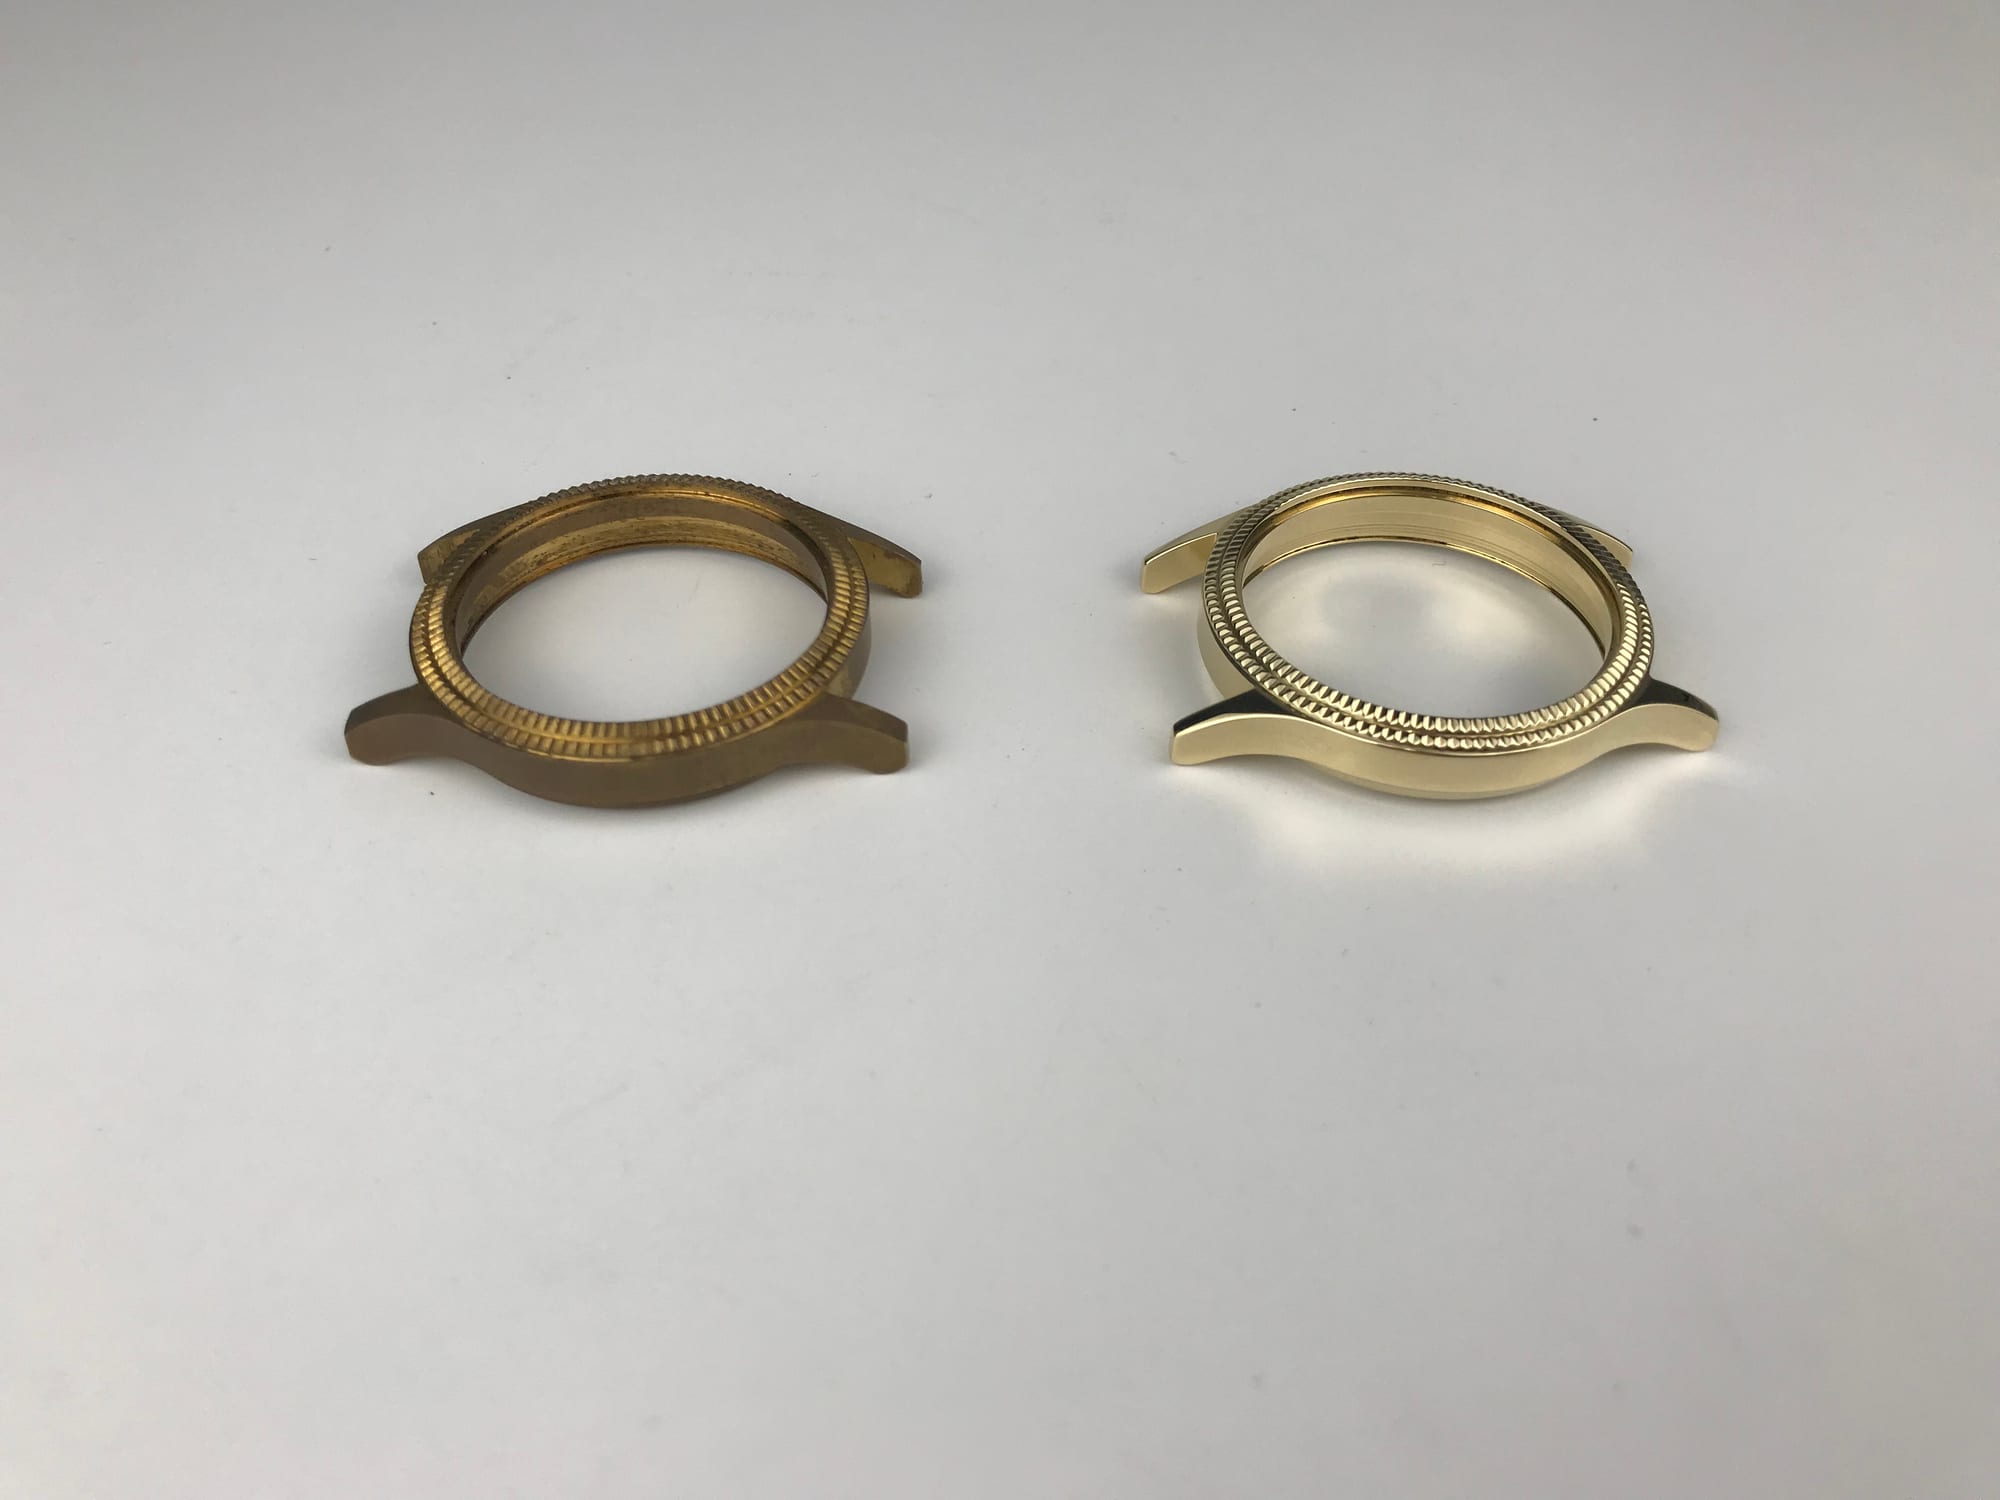
Lorsqu'on abrase l'inox ou l'aluminium à l'air propre, ces deux alliages forment une fine couche d'oxyde passive, transparente et auto-cicatrisante, puis cessent de réagir. L'inox s'appuie sur le chrome pour générer un film passif étanche en quelques millisecondes, tandis que l'aluminium produit une barrière d'alumine stable. Une fois l'abrasion mécanique terminée, leurs surfaces deviennent chimiquement inertes en conditions d'atelier. Les alliages cuivreux n'ont pas de barrière auto-cicatrisante ; le cuivre brut, le laiton et le bronze continuent de réagir avec l'oxygène, l'humidité et les traces de soufre de l'air ambiant.
Obtenir la brillance est simple ; conserver la couleur est difficile
Les alliages cuivreux étant relativement tendres, amener du laiton tribofini ou du cuivre poli à une finition satinée ou brillante en cuve vibrante est mécaniquement simple. Le vrai défi débute à l'ouverture de la trappe de déchargement. Comme les atomes de cuivre migrent facilement à travers des oxydes de surface peu denses, le traitement mécanique livre un métal nu et hyper-réactif qui réagit instantanément à l'humidité ambiante et aux sécrétions cutanées. Dans un atelier ou un entrepôt humide, un raccord en laiton ou une barre en cuivre fraîchement brillantés laissés sans protection virent en quelques heures à l'or terne puis au brun marbré. Pour les alliages cuivreux, le goulot d'étranglement n'est jamais d'obtenir l'éclat, mais de maintenir cette teinte exacte durant le stockage et l'assemblage.
Le changement de couleur du cuivre est chimique, pas une salissure
Beaucoup traitent le laiton ou le bronze noirci comme une salissure lavable au savon. En réalité, cette décoloration est une transformation chimique irréversible : les atomes de surface se changent en oxydes, sulfures ou carbonates de cuivre. Impossible de la laver ; seule l'abrasion peut l'éliminer.
Pourquoi la finition du cuivre exige toujours une étape de scellement
Comme le cuivre brut réagit sans cesse avec l'air, sa chaîne de traitement exige une étape superflue pour l'acier : une étape de scellement (inhibiteur passivant ou vernis transparent). Pour l'inox et l'aluminium, la question est d'obtenir la finition ; pour les alliages cuivreux, c'est de savoir combien de temps elle tiendra.
Quatre formes de « noirceur », une seule est un défaut
Lorsqu'un client se plaint d'une décoloration du laiton ou réclame un nettoyant pour bronze parce que ses pièces ont « noirci », il emploie un mot unique pour quatre états de surface distincts.
Les quatre états d'assombrissement : aspect et origine
Distinguez bien ces quatre états avant de toucher toute pièce noircie en cuivre, laiton ou bronze :
- Premièrement, ternissement (oxydation normale) : Film brun mat ou fumé uniforme sur toute la pièce dû à l'oxygène et au soufre de l'air. Vieillissement normal : un polissage doux restaure un métal propre et brillant.
- Deuxièmement, tache rouge (défaut de procédé) : Marbrures et traînées rouge violacé suivant les coulures d'eau. La tache rouge est un défaut de fabrication dû aux résidus de pâte de polissage ou aux ions cuivre/fer réagissant à l'humidité.
- Troisièmement, dézincification (dégradation du laiton) : Propre au laiton : les liquides corrosifs lixivient le zinc et laissent une éponge de cuivre poreuse et friable, d'aspect rose crayeux ou rouge mat, rugueuse au toucher : dommage structurel irréversible.
- Quatrièmement, patine intentionnelle (atout de conception) : Couche d'oxydation brune ou verte, profonde et stable, créée sur cuivre d'architecture, quincaillerie en bronze ou fontes d'art. La patine est voulue par le concepteur — ne la polissez jamais.
Distinguer ces quatre états en un coup d'œil
Croisez répartition et texture de surface à l'établi :
- Couverture uniforme sur toute la pièce + métal lisse et sain : Ternissement normal (récupérable).
- Marbrures localisées ou traînées de coulure + métal lisse : Tache rouge (défaut de procédé).
- Taches roses/rouges localisées + toucher spongieux, rugueux ou poudreux : Dézincification (dommage structurel irréversible).
- Couche sombre uniforme, profonde et stable sur bronze ou ouvrage architectural : Patine intentionnelle (ne pas toucher).
Le test d'essuyage au chiffon doux et à l'eau tiède
Frottez fermement une zone cachée avec un chiffon blanc doux imbibé d'eau tiède :
- S'estompe un peu sans disparaître totalement : Ternissement ordinaire.
- Ne s'efface pas du tout et rougit à l'humidité : Tache rouge ou dézincification.
- Dégage de la poussière et semble rugueux ou spongieux sous le chiffon : Dézincification.
- S'éclaircit à l'endroit frotté tandis que la couche sombre adjacente reste intacte : Patine intentionnelle — cessez aussitôt, vous la détériorez.
Diagnostiquez d'abord, sinon vous détruirez la pièce
Appliquez cette règle avant d'allumer toute machine : si un client demande « mes pièces en cuivre ou bronze ont noirci, faites-les briller », ne polissez jamais sans vérifier lequel de ces quatre états sombres est présent.
Si la noirceur est un simple ternissement, le polissage mécanique restaure proprement le métal. S'il s'agit d'une patine architecturale ou artistique intentionnelle, polir détruit une finition précieuse forgée par les décennies ou une chimie experte. Et s'il s'agit d'une dézincification, le polissage ne sauvera pas l'alliage et ne fera que déchirer l'éponge de cuivre fragile et poreuse. Évaluez toujours l'état de surface avant d'agir.
Trois alliages, trois comportements
Le cuivre pur, le laiton jaune et le bronze d'étain réagissent très différemment dans une cuve de traitement.
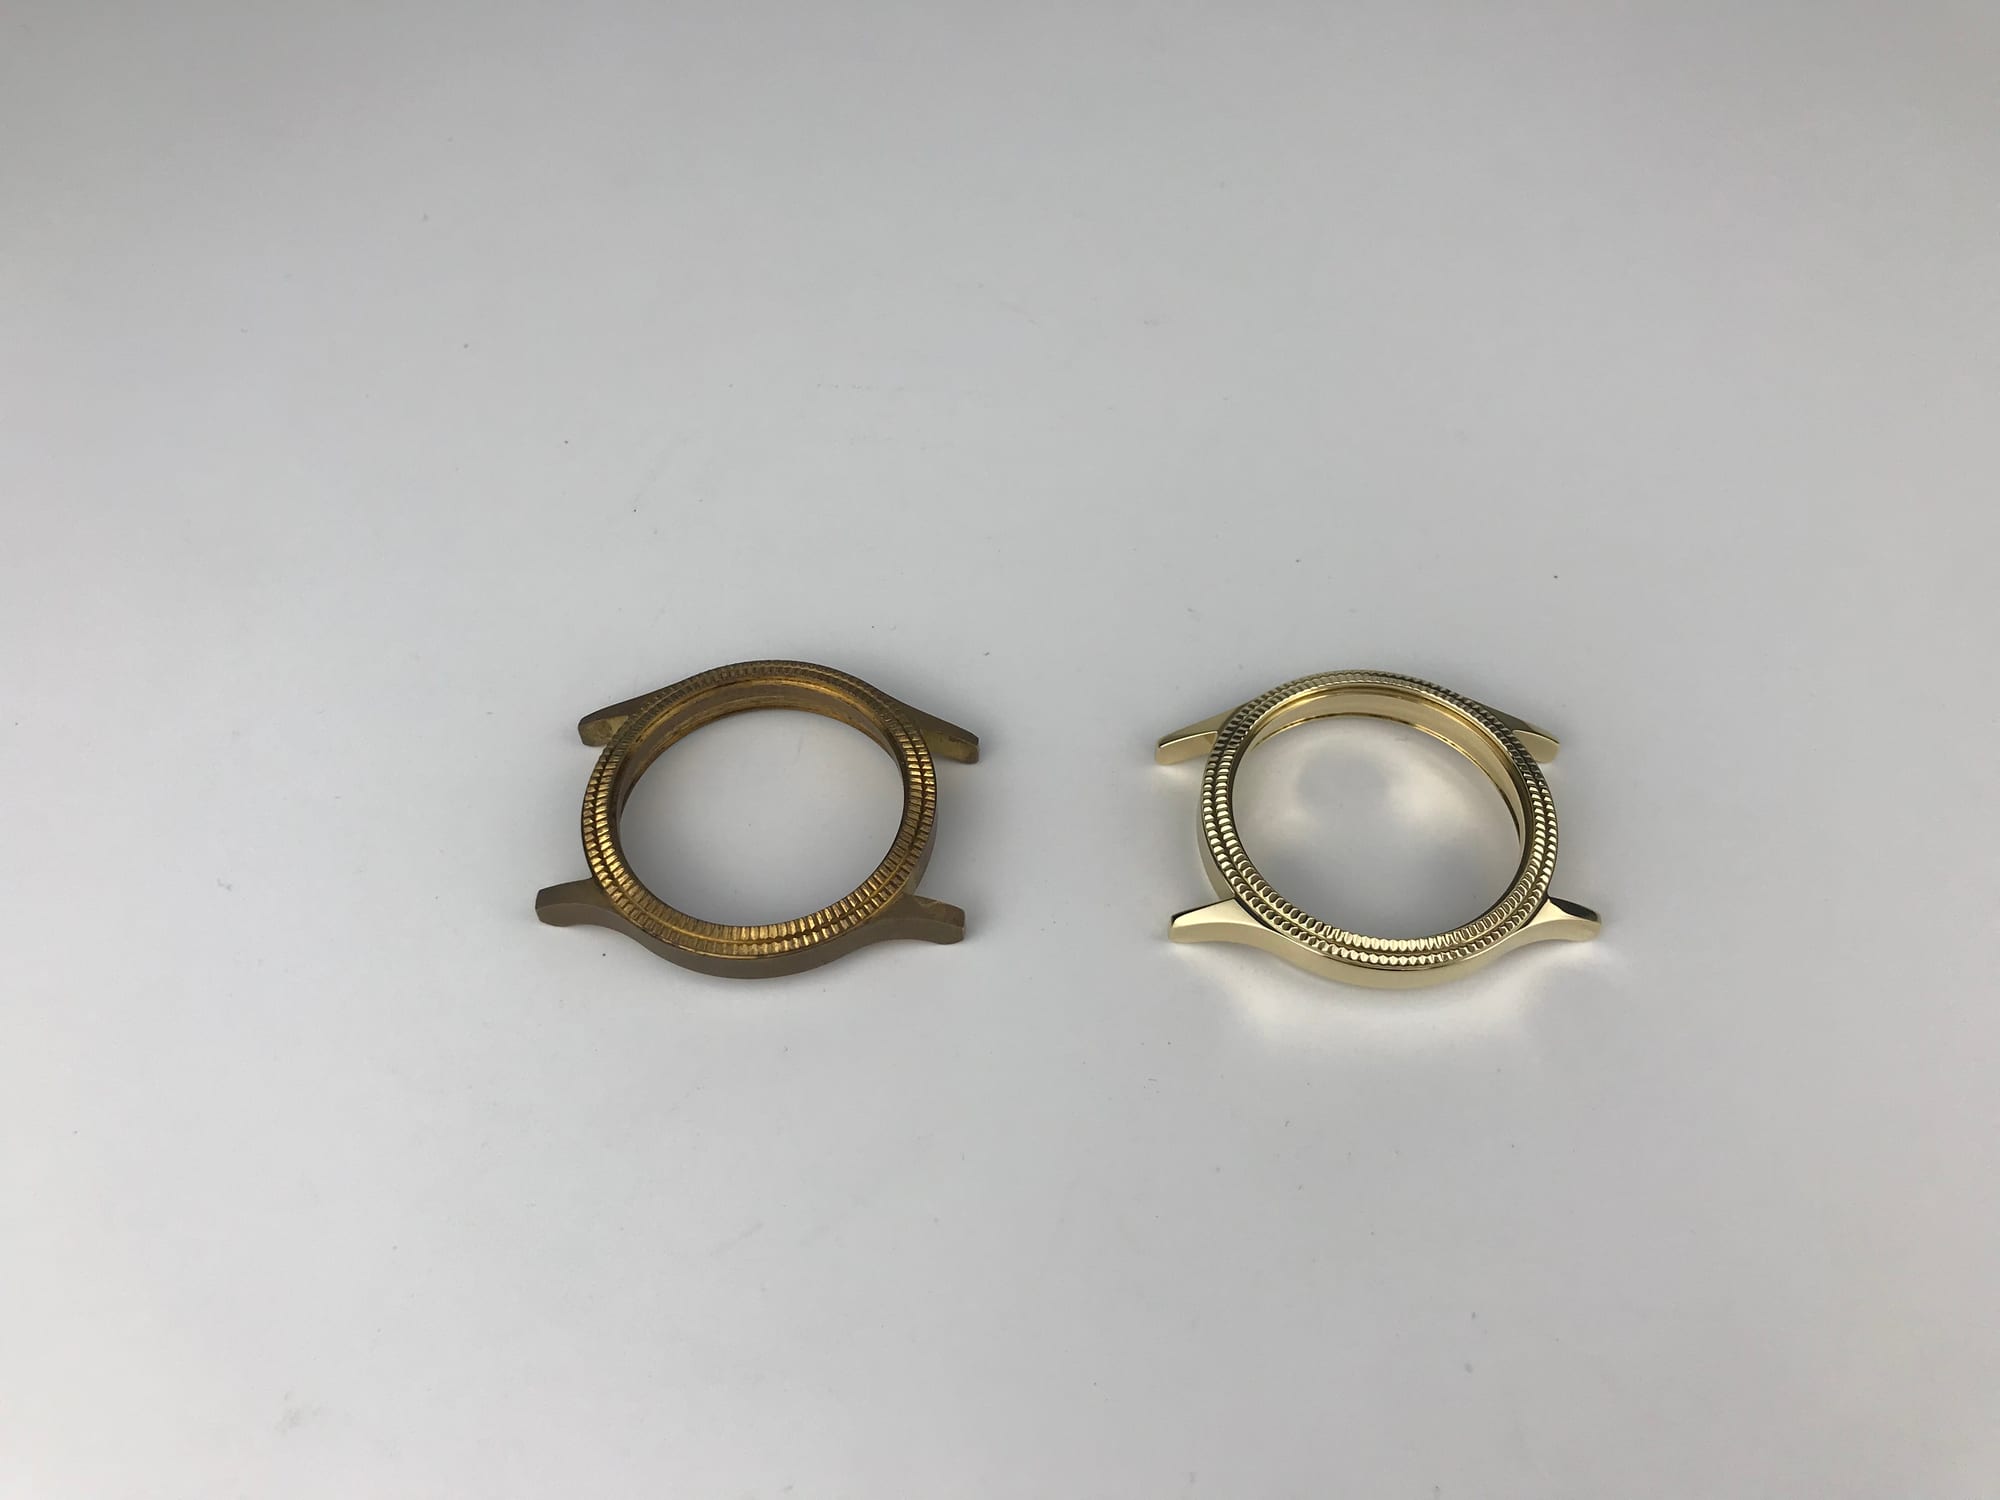
Cuivre pur — le plus tendre, le plus chaud et le plus prompt au maculage
Le cuivre pur est le plus tendre des trois, dissipe la chaleur le plus vite et s'oxyde rapidement à chaud. Le cuivre non allié étant très ductile et pâteux, les abrasifs et disques de polissage ont tendance à repousser et labourer le métal sur les plans cristallins adjacents plutôt qu'à former des copeaux nets. Lors de la production de cuivre poli, un tonnelage ou un polissage à sec agressif étale la couche superficielle tendre et incruste des grains abrasifs, tandis que l'échauffement accélère la décoloration. La tribofinition du cuivre pur requiert une faible amplitude, une lubrification abondante par tensioactifs liquides et une circulation continue de fluide pour évacuer la chaleur frictionnelle. L'opérateur ne doit jamais laisser les pièces immobiles sous les outils. Pour les pièces électriques ou thermiques ultra-lisses, les ateliers recourent à la superfinition isotrope du cuivre (ou superfinition du cuivre / superfinition cuivre), un procédé chimique doux et froid qui arase les aspérités sans maculage mécanique.
Laiton (cuivre + zinc) — vulnérable à la dézincification
Le laiton est plus dur et s'usine plus nettement que le cuivre pur, mais sa teneur en zinc engendre un risque unique : la dézincification. Le personnel d'atelier diagnostique souvent mal une dézincification précoce, la confondant avec un simple ternissement ou des taches rouges. En réalité, c'est une dégradation structurelle sévère : l'eau de rinçage acide ou les composés piégés dissolvent sélectivement le zinc, laissant une structure alvéolaire fragile d'éponge de cuivre. Un simple test à la rayure permet de le vérifier à l'établi : si le ternissement normal s'élimine pour révéler le laiton brillant, une zone dézincifiée s'effrite en poussière rouge sous l'ongle ou une pointe en bois. Les pièces en laiton ne doivent jamais séjourner dans des bacs de rinçage stagnants ou acides, et la tribofinition humide doit enchaîner immédiatement sur un rinçage minutieux et un séchage à l'air chaud.
Bronze (cuivre + étain) — le plus stable et le plus risqué à polir à l'aveugle
Alliage le plus dur et le plus stable, le bronze est privilégié pour les paliers, l'accastillage, les cloches, la fonderie architecturale et la sculpture. Développant naturellement au fil des décennies une patine protectrice stable — ou patiné chimiquement par des artisans d'art —, le bronze est l'alliage qu'il ne faut jamais polir à l'aveugle. Décaper la patine profonde d'une pièce architecturale ou marine dégrade une finition noble et vivante en une surface brute jaune-brun impossible à restituer aisément. Vérifiez toujours plans et ordres de fabrication : la spécification exige-t-elle un polissage du bronze fraîchement brillanté ou la préservation stricte d'une patine d'époque intacte ?
Comparaison des trois familles d'alliages cuivreux
| Alliage | Dureté | Tendance à l'oxydation | Mode de défaillance caractéristique | Peut-on polir à l'aveugle ? |
|---|---|---|---|---|
| Cuivre pur | Le plus tendre | La plus élevée | Maculage superficiel et coloration thermique rapide | Attention — nécessite des cycles doux, froids et lubrifiés |
| Laiton (cuivre + zinc) | Moyen | Moyen à élevé | Dézincification (éponge poreuse irréversible) | Vérifier d'abord — confirmer qu'il n'est pas dézincifié |
| Bronze (cuivre + étain) | Plus dur | Le plus faible | Retrait accidentel d'une patine précieuse | Non — vérifier d'abord que la patine n'est pas intentionnelle |
| Bronze architectural | Mi-dur | Contrôlé | Taches brutes marbrées dues à un sur-nettoyage | Non — finition vivante conçue pour vieillir naturellement |
Ce qui élimine réellement le ternissement — et ce qui ne l'élimine pas
Les acheteurs recherchent constamment un nettoyant pour bronze ou une solution de nettoyage pour laiton dans l'espoir d'éliminer le ternissement sans action mécanique.
Le polissage mécanique élimine la couche réactionnelle
Le ternissement étant une couche d'oxydes/sulfures chimiquement liée, restaurer un éclat brillant exige une abrasion mécanique douce — tonnelage humide avec des médias fins, tonnelage à sec avec des granulats organiques ou polissage au disque pour le polissage du bronze et du laiton. Le polissage élimine physiquement la fine croûte réactionnelle pour exposer le métal sain.
Pourquoi les seules solutions de « nettoyage » ne peuvent donner un fini poli
Les pâtes ménagères, le vinaigre, le sel, le citron ou une solution de nettoyage pour laiton acide ne dissolvent que les oxydes superficiels non adhérents, laissant une peau terne et microscopiquement décapée qui ternit plus vite ensuite. Le soufre atmosphérique et l'humidité ne s'arrêtent pas en surface ; ils pénètrent microscopiquement le long des joints de grains métalliques. Les lingettes nettoyantes acides et les bains chimiques ne dissolvent que la couche oxydée externe, laissant la corrosion sous-jacente intacte tout en décapant les joints de grains mis à nu. Ce décapage chimique éliminant le film passif naturel sans lisser mécaniquement la surface, le métal mordu se réoxyde à un rythme exponentiel dans l'air de l'atelier. Quelques jours après ce nettoyage chimique, la pièce ternit à nouveau, souvent plus sombre et marbrée qu'auparavant. Le nettoyage élimine les salissures ; le polissage enlève la matière altérée pour restaurer l'éclat. Même un nettoyant et lustrant pour bronze combiné dépend de fines particules abrasives pour égaliser la surface, fermer les micropores et aviver le métal.
Pourquoi le sur-nettoyage est pire que le ternissement seul
Vérité d'atelier contre-intuitive : le sur-nettoyage est pire que l'absence totale de nettoyage.
Lorsqu'une pièce en cuivre ou en laiton est frottée à répétition avec de la pâte à polir ou des nettoyants agressifs, sa surface s'use de façon mince et irrégulière. Les reliefs se dénudent à vif tandis que les creux retiennent les résidus et s'assombrissent vite, créant une surface marbrée et hétérogène appelée *sur-nettoyage*, bien pire qu'un ternissement naturel uniforme.
Pourquoi le polissage seul ne peut éliminer la tache rouge
La tache rouge est un contaminant chimique, non une simple oxydation à l'air. Comme elle provient de résidus de compound et d'ions métalliques réagissant à l'humidité, lustrer ou re-tonneler sans lavage préalable échoue : les taches rouges réapparaissent. Il faut décaper les résidus par un lavage propre avant tout repolissage.
La séquence efficace
La tribofinition par lots des alliages de cuivre exige six étapes strictes.
La séquence de production en six étapes
- Étape 1 (Diagnostic) : Distinguer ternissement, tache rouge, dézincification et patine.
- Étape 2 (Décapage résidus) : Dégraisser les huiles et éliminer vieille pâte ou poussière de cuivre.
- Étape 3 (Tribofinition) : Tonneler ou polir jusqu'au fini satiné ou brillant visé.
- Étape 4 (Rinçage soigné) : Évacuer tout résidu de compound et fines métalliques des perçages et recoins.
- Étape 5 (Séchage immédiat) : Centrifuger à l'air chaud ou tonneler sur rafle de maïs chauffée à cœur sec.
- Étape 6 (Le « verrouillage ») : Appliquer un vernis incolore, une laque ou un scellant protecteur.
Pourquoi ne jamais sauter le décapage des résidus ni le séchage immédiat
Omettre le décapage des résidus cause des taches rouges ; omettre le séchage immédiat laisse des taches d'eau et ternit le métal en une nuit. C'est pourquoi les pièces semblent brillantes au déchargement mais marbrées dès le lendemain matin.
Les deux transitions où les lots échouent le plus souvent
- Du polissage au séchage : Laisser stagner le laiton ou le cuivre humide dans un bac entre rinçage et sécheur amorce l'oxydation avant même l'évaporation de l'eau.
- Du séchage au scellage : Si des pièces nues de polissage du bronze attendent des jours en carton lors du transport vers un vernisseur externe, elles ternissent en transit et doivent être repolies.
Pourquoi la finition des alliages cuivreux coûte plus par pièce que l'acier
Les alliages de cuivre exigent deux étapes obligatoires de plus que l'acier (décapage des résidus et scellage immédiat). Le surcoût unitaire du cuivre et du laiton découle de ces étapes supplémentaires, non du prix machine.
| Étape | Fonction | Conséquence si omis | Fabriqué par nous ? |
|---|---|---|---|
| Un — Diagnostic | Distinguer les quatre états sombres | Détruire la patine ou tribofinir du laiton ruiné | Non (contrôle humain) |
| Deux — Décaper les résidus | Nettoyer vieux compound et poussière de cuivre | Cause des taches rouges striées | Partiel (poste de lavage) |
| Trois — Tribofinition | Polir au fini satiné ou brillant visé | Traces d'outils ou ternissure restent | Oui |
| Quatre — Rinçage minutieux | Éliminer tout savon et fines des trous | Traces d'eau et taches ultérieures | Oui (rampes de rinçage) |
| Cinq — Séchage immédiat | Ne laisser aucune goutte d'eau sur le métal | Traces d'eau et ternissement nocturne rapide | Oui (sécheurs centrifuges / à maïs) |
| Six — Protection / Revêtement | Vernis, laque ou scellement | Le cuivre poli noircit à nouveau à l'air | Non — nous ne fabriquons pas |
Médias et additifs pour alliages de cuivre
Les acheteurs cherchant des médias de tribofinition pour laiton, abrasifs de tribofinition pour laiton, médias de tonnelage pour laiton ou les meilleurs médias de tribofinition pour laiton exigent une installation douce et non contaminée.
[FIGURE : Cônes préformés en plastique basse densité, sphères en céramique fine polie et granules secs en coquille de noix traitée disposés pour la finition étagée du laiton et du cuivre]
Un métal tendre exige des médias doux — et aucun média acier
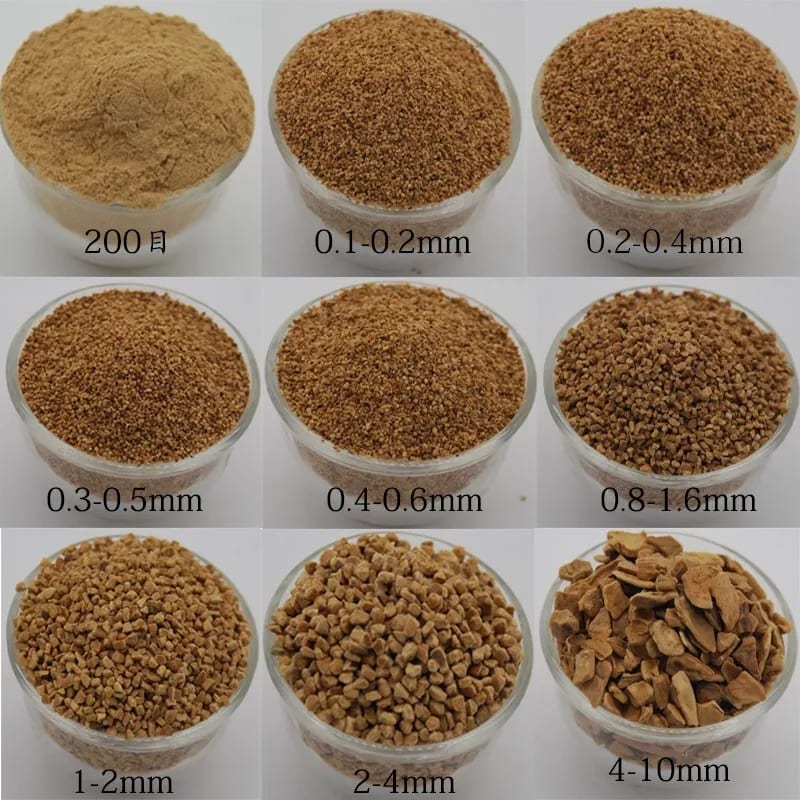
Les alliages de cuivre étant tendres, les pierres lourdes et grossières déforment et marquent le métal. Utilisez des médias plastique basse densité, de la céramique fine ou des granules organiques secs (voir comment choisir entre médias céramique et plastique pour pièces en aluminium, laiton et acier). La coquille de noix traitée et la rafle de maïs constituent des médias de nettoyage du laiton et des médias de polissage du laiton idéaux et sans eau. N'utilisez jamais de médias acier sur les alliages de cuivre — l'acier raye le cuivre tendre et provoque une contamination chimique/galvanique.
Règle de contamination croisée : les alliages de cuivre exigent un lot de médias dédié
Cuivre, laiton et bronze doivent être traités avec un lot de médias dédié — ne les mélangez jamais à des charges d'acier ou d'aluminium, et ne partagez aucun média. Poussières et ions cuivre s'infiltrent dans les pores des médias et tachent galvaniquement l'acier ou l'aluminium, tandis que les bavures d'acier s'incrustent dans le laiton tendre. Retrouvez toutes les règles dans notre guide sur les médias de tonnelage pour laiton et la primauté de la règle anti-contamination.
Pourquoi les composés pour alliages cuivreux doivent lubrifier et inhiber simultanément
Les savons spécifiques au cuivre de notre gamme de composés de finition offrent une haute lubrification évitant l'étalement, associée à des inhibiteurs actifs de ternissement. Utiliser un composé standard pour acier sur le laiton ou le cuivre attaque le métal et accélère le noircissement.
Tableau de sélection des médias pour alliages cuivreux
| Type de média | Idéal pour | Déconseillé pour | Règle clé |
|---|---|---|---|
| Médias plastiques | Ébavurage doux et lissage satiné | Traces de meulage profondes | Conserver un lot dédié au cuivre/laiton |
| Céramique fine | Brillantage humide et éclat uniforme | Parois fines et filigranes délicats | Opérer à faible énergie vibratoire |
| Organique sec (noix / maïs) | Avivage fin sur laiton tonnelé | Ébavurage | Idéal pour le cuivre car sans eau |
| Médias en acier | À proscrire sur alliages de cuivre | Raye et contamine le cuivre | Médias non métalliques uniquement |
Notre rôle et le sens de l'étape « scellement »
Chez Xiamen Jin Tai Jin Grinding Technology Co.,Ltd., certifiée ISO 00726Q01571R001 et CE, nous fabriquons des systèmes de tribofinition appuyés par 21 plateformes machines et 24 droits de PI sur six gammes. Voyez notre périmètre dans ce que nous fabriquons et ce que nous ne faisons pas.
Ce que couvre notre équipement
Dans notre catalogue de machines, nous fabriquons des machines de tribofinition vibratoire circulaires, vibrateurs à bac, tonneaux rotatifs, centrifugeuses, polisseuses magnétiques et sécheurs. Nous fournissons aussi des médias abrasifs dédiés, des médias de finition à sec organiques (dont des médias de tonnelage pour laiton) et additifs inhibiteurs.
[FIGURE : Comparaison avant-après de quincaillerie en laiton et cuivre moulés montrant l'oxydation terne brute remplacée par un éclat brillant et uniforme après tonnelage à sec]
Pourquoi nous ne fabriquons pas l'étape « scellement » (vernis/laque)
L'étape six — le scellement par vernis ou laque — préserve l'éclat du cuivre durablement, et nous ne fabriquons pas de lignes de revêtement. C'est la division normale du travail entre nos machines de tribofinition (qui livrent des pièces polies, rincées et parfaitement sèches) et votre sous-traitant en revêtement ou ligne de peinture. Nous n'offrons pas non plus de galvanoplastie, de patinage, d'outils manuels ou de remise à neuf en sous-traitance.
Pourquoi définir cette limite d'emblée protège votre projet
Sans préciser clairement cette limite, l'acheteur pourrait croire que l'achat d'un tonneau suffit à garder le cuivre nu brillant pour toujours. En réalité, un cuivre non scellé finira par foncer de nouveau à l'air libre.
Ce que nous garantissons — et ce qui dépend de l'étape suivante
Nous garantissons que vos pièces en cuivre, laiton et bronze quittent notre ligne de finition et de séchage brillantes et propres ; qu'elles le restent dépend de vos actions suivantes. Pour une première évaluation de vos pièces, envoyez une photo nette et vos spécifications via notre page de contact.
Foire aux questions
Quelle est la différence entre ternissement et patine sur le cuivre ?
Le ternissement est un assombrissement atmosphérique uniforme et incontrôlé, éliminable par polissage pour retrouver le métal brillant. La patine est une couche oxydée profonde, stable et intentionnelle sur bronze ou cuivre architectural, qui fait sa valeur esthétique et ne doit jamais être éliminée.
Un simple nettoyage élimine-t-il le ternissement ?
Non. Le nettoyage élimine les salissures de surface, tandis que le polissage retire la couche ternie pour restaurer la réflexion. Frotter de manière répétée avec des nettoyants chimiques agressifs ou des pâtes provoque un sur-nettoyage, laissant une surface mince et tachetée, pire qu'un ternissement uniforme.
Pourquoi mon laiton a-t-il des taches rouges après polissage ?
Les taches rouges localisées et orientées constituent la « tache rouge » — un défaut de procédé causé par des résidus de pâte de polissage ou des ions cuivre/fer dissous réagissant à l'humidité sans lavage soigné et séchage immédiat.
La dézincification est-elle réparable ?
Non. La dézincification extrait le zinc du laiton, laissant une éponge de cuivre fragile, poreuse et pulvérulente. C'est un dommage structurel irréversible ; le polissage ne peut restaurer l'alliage.
Quels médias utiliser pour les pièces en laiton et cuivre ?
Utilisez des médias doux — plastique basse densité, céramique fine à basse énergie, ou coquilles de noix et rafles de maïs à sec — dans un lot dédié au cuivre pour éviter toute contamination croisée. N'utilisez jamais de médias en acier sur les alliages de cuivre.
Le cuivre poli reste-t-il brillant sans revêtement ?
Non. Le cuivre réagissant à l'air sans film passif protecteur comme l'inox, le cuivre poli nu ternira avec le temps, sauf protection par un vernis transparent, une laque ou une enceinte protectrice.
 +86-592-2381506


 Réseau IPv6 pris en charge
