


Finition des métaux : les cinq procédés que nous fabriquons, et nos exclusions
La finition des métaux n'est pas un processus unique. C'est un ensemble de procédés qui enlèvent de la matière, en ajoutent ou transforment la surface, et la première démarche d'un acheteur est d'identifier de quel procédé la pièce a réellement besoin — car la majeure partie des coûts et des déceptions découle du choix de la mauvaise catégorie, non de la mauvaise marque.
Cette page fait ce qu'un aperçu classique omet : elle indique clairement pour quels procédés nous fabriquons des équipements, et pour lesquels non. Nous construisons des machines vibratoires, à disque, à tonneau, magnétiques et centrifuges, ainsi que leurs médias et additifs. Nous n'offrons aucun service de sous-traitance et ne fabriquons aucun équipement de sablage, revêtement ou galvanoplastie. Si votre pièce en relève, cette page vous le dit : arrêtez votre lecture et trouvez le bon fournisseur. S'il lui faut la tribofinition, la suite expose la logique de choix.
Lorsqu'un chiffre n'est qu'un point de départ plutôt qu'une promesse, c'est précisé : un cycle publié suppose un matériau et un enlèvement pouvant différer des vôtres.
Les procédés, classés selon leur action sur la surface
| Procédé | Action | Fabriquons-nous l'équipement ? |
|---|---|---|
| Tribofinition vibratoire (bol, auge) | le flux de médias ébavure, lisse, fait briller | Oui |
| Tribofinition centrifuge (disque, tonneau) | haute énergie pour cycles courts et tolérances | Oui |
| Tonneau / tambour rotatif | toute la charge tourne ; gros volumes sur formes simples | Oui |
| Tribofinition magnétique | les aiguilles atteignent rainures, trous sécants, fonds de filet | Oui |
| Finition par traînage | pièces bridées sur montage et entraînées dans un lit de médias | Sur mesure — hors catalogue, adapté à la pièce |
| Sablage (sable, billes de verre, coquille de noix, rafle de maïs à sec) | nettoyage par impact, aspect mat, préparation au revêtement | Non |
| Grenaillage de précontrainte | contraintes résiduelles compressives pour tenue en fatigue | Non |
| Anodisation / galvanoplastie / électropolissage | conversion ou dépôt électrochimique de surface | Non — nous fournissons la finition mécanique qui les précède |
| Thermolaquage / peinture / PVD | revêtement appliqué | Non |
| Passivation / conversion chimique | nettoyage chimique et contrôle des oxydes | Non |
Deux lignes « non » méritent chacune une phrase. Le sablage et la tribofinition sont confondus car tous deux utilisent des abrasifs libres, mais le sablage projette le média sur la surface pour la nettoyer tandis que la tribofinition le frotte contre la pièce pour l'abraser — un aspect mat sablé ne peut être obtenu dans un bol vibrant, et un rayon d'arête ne peut être produit par sablage. Anodisation, galvanoplastie et électropolissage interviennent en aval : la finition mécanique constitue la base sur laquelle repose le revêtement, les deux décisions vont donc de pair même auprès de fournisseurs différents.
La finition par traînage est la seule ligne de ce tableau qui n'est ni une référence catalogue ni un « non ». Nous ne publions aucun modèle de finition par traînage, car la machine est construite autour d'un montage et le montage autour de la pièce — le prix est donc établi sur plan et essai plutôt que sur fiche technique. En toute franchise, elle est disponible sur mesure pour les travaux qui le justifient, ce qui signifie en pratique de grandes pièces ou à forte valeur ajoutée aux formes définies, en petite à moyenne série. Ce n'est pas une offre standard et elle ne doit pas être présentée comme telle.
Choix du procédé : cinq questions, dans l'ordre
Traitez ces points avant de choisir une machine : chacun élimine des procédés au lieu d'en ajouter.
1. Enlever, ajouter ou transformer ? Éliminer bavure, plan de joint ou rugosité, c'est de la tribofinition ; ajouter revêtement ou couche de conversion, non ; modifier l'état de contrainte, c'est du grenaillage. La plupart des pièces exigent retrait puis ajout — deux fournisseurs, une interface, et c'est à l'interface que la finition échoue.
2. Où se trouve la forme et quelle est sa taille ? Une arête ouverte est accessible par tout procédé ; perçage sécant, rainure ou fond de filet, seulement si le média passe, ou par aiguilles magnétiques ; une forme borgne profonde leur est souvent inaccessible — affaire de conception, pas d'achat.
3. Combien de matière retirer, dans l'absolu ? Pas « ébavurer », mais combien de dixièmes de millimètre. Cela, plus la finition voulue, détermine le grade et le cycle — deux exigences distinctes et opposées.
4. Que vaut la pièce, et en quelle quantité ? Une pièce à forte valeur justifie un procédé unitaire maîtrisé ; une pièce simple à fort volume justifie un tonneau ou une grande cuve circulaire ; le panachage en petites séries pénalise tout procédé exigeant une charge dédiée.
5. Quelle est l'étape suivante ? Galvanoplastie, anodisation, revêtement, assemblage, test d'étanchéité, contrôle de filetage. La finition se juge à ce qu'accepte l'étape suivante, non au brillant de la pièce.

Groupe de carters moulés sous pression après finition : une usine, une filière, plusieurs géométries.
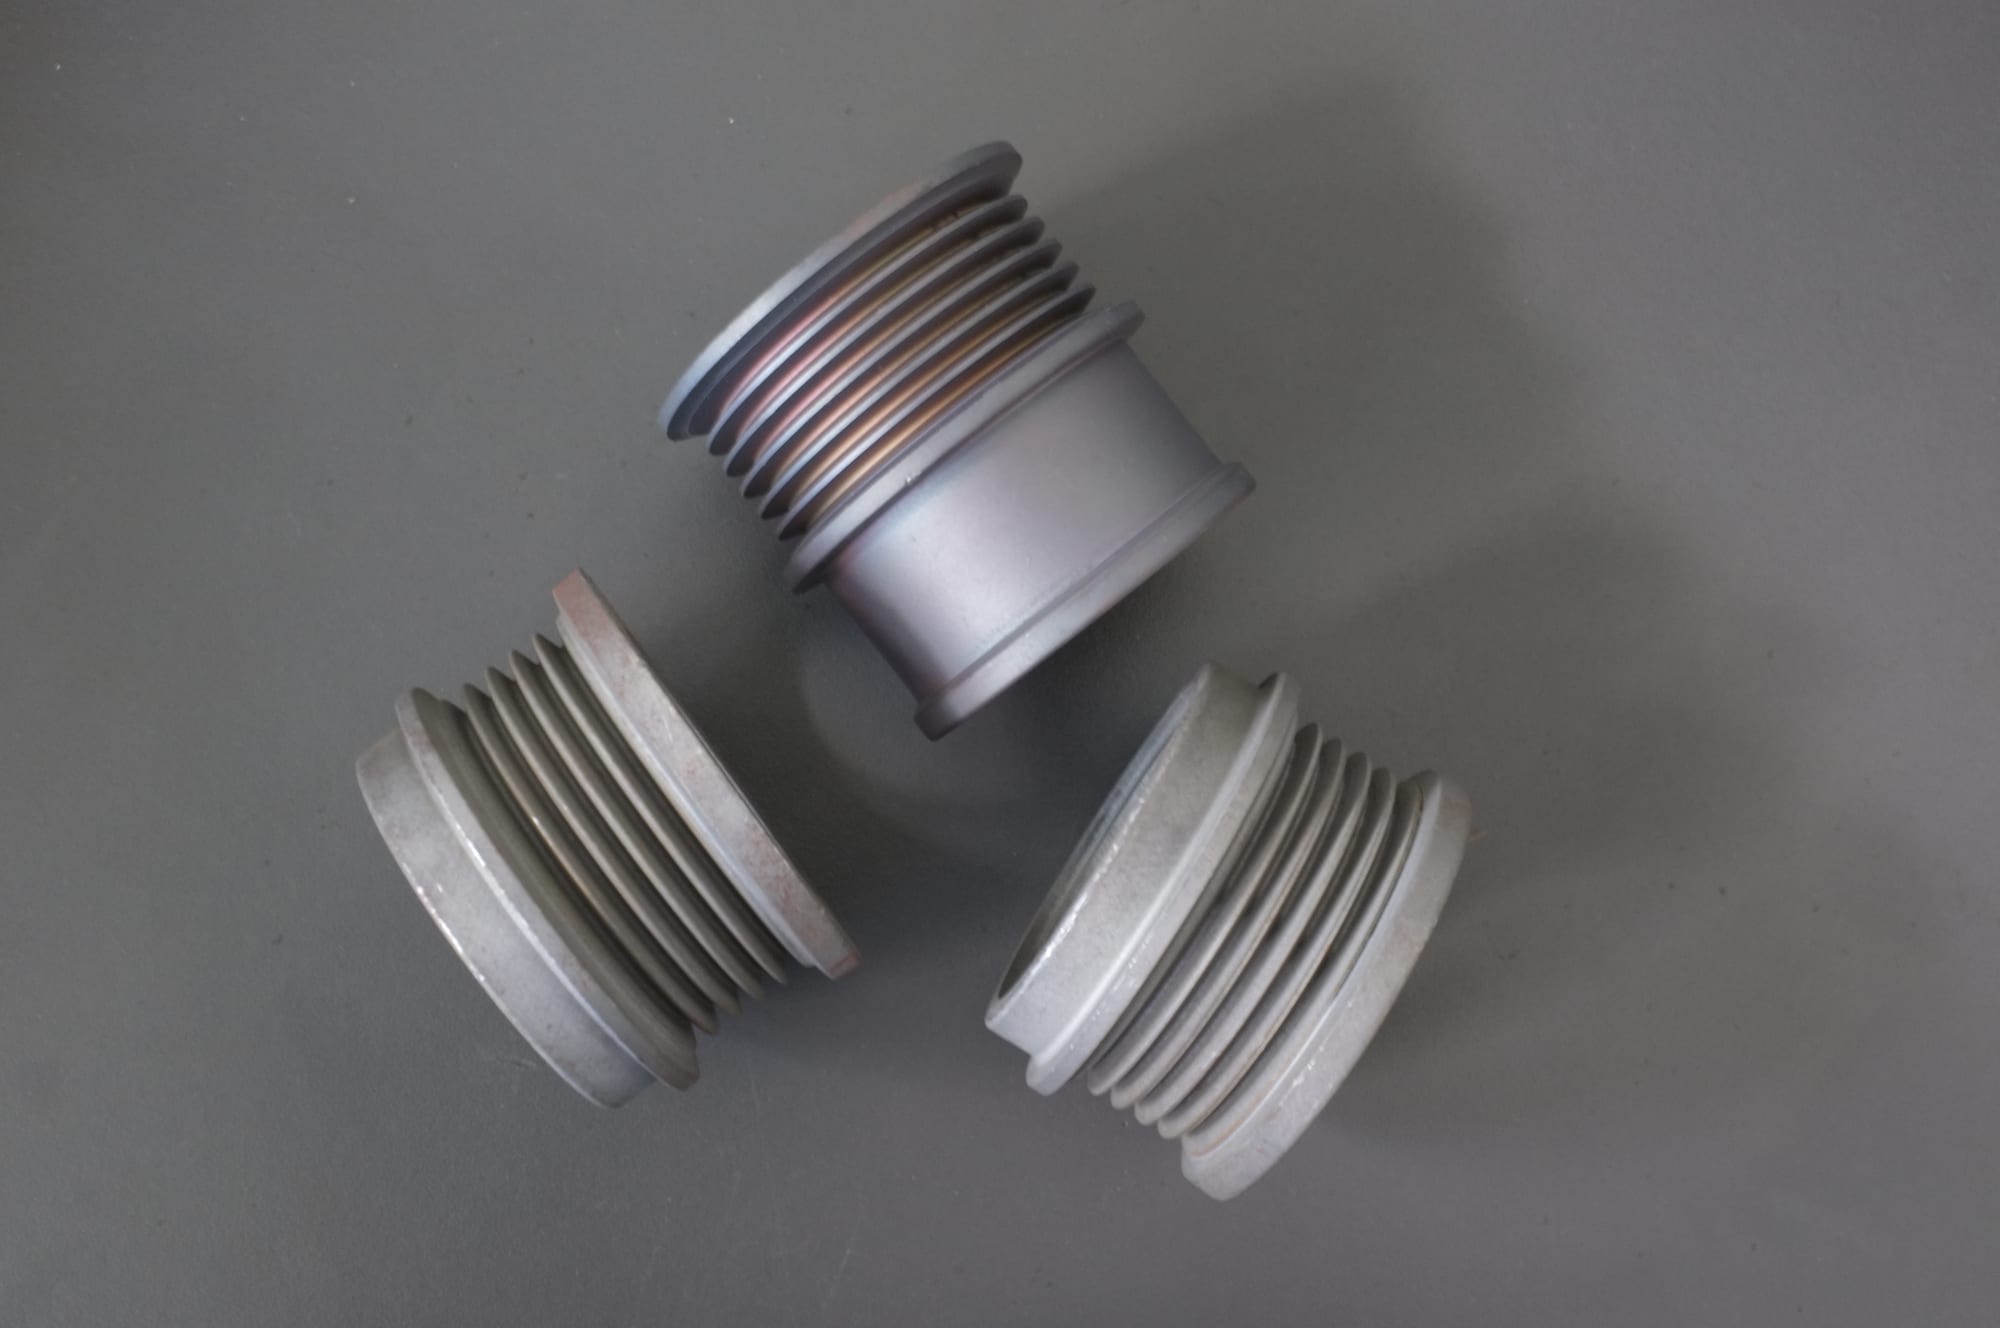
Raccords filetés aux filets propres et calibrés : le résultat arêtes-filets qu'un procédé doit préserver.
Carters de fonderie après finition. C'est le type de pièce où le choix du procédé dépend de la géométrie plutôt que des préférences : nervures brutes, faces usinées et alésages sur une même pièce empêchent une même famille de tout traiter uniformément, d'où les limites indiquées ci-dessous par procédé plutôt qu'en capacité globale.
Les cinq procédés que nous fabriquons, et leurs limites réelles
Tribofinition vibratoire — la réponse polyvalente
La vibration fait circuler le média autour de la pièce en un flux : elle pénètre les recoins pour un résultat uniforme. Une cuve circulaire est compacte et adaptée aux pièces variées petites à moyennes ; une cuve rectangulaire, longue et ouverte, accepte les pièces impossibles en cuve ronde. Comment choisir une machine de tribofinition pour pièces métalliques compare circulaire vs rectangulaire et capacité.
Données réelles de notre gamme rectangulaire : le L1300 offre 1,200 L (42.4 pi³) avec cuve de travail de 1,200 × 1,000 × 1,000 mm et moteurs 5.0 kW × 2 ; le L1500 offre 1,500 L avec 5.5 kW × 2 ; le L1800 offre 1,800 L avec 7.5 kW × 2. Tous trois intègrent un revêtement polyuréthane de 20–35 mm — surface d'usure entre pièce et paroi acier — et pèsent 2,200 / 2,600 / 3,000 kg net.
La limite : la charge a besoin de volume pour circuler ; un lot minime tourne mal, et les pièces qui s'arc-boutent ou s'enchevêtrent exigent une autre famille.
Tribofinition centrifuge — intensité, pas capacité
Un tonneau centrifuge fait tourner toute la charge en petits compartiments à haute énergie ; une centrifugeuse à disque maintient une pièce contre un outil rotatif. Toutes deux réduisent le cycle grâce à l'intensité.
Le LX60B, tonneau centrifuge, affiche 60 L avec 3.0 + 0.75 kW, 0–170 rpm et des cuves pour une charge de 15 × 4 kg. Sa limite fait aussi son atout : l'intensité arrondit les arêtes et déforme les parois minces ; maîtriser charge et cycle y importe plus que sur un vibrateur. Entre les deux familles haute énergie, centrifugeuse à disque vs tonneau centrifuge détermine la machine adaptée à chaque pièce.
Tonneau / ébavurage rotatif — grands volumes sur formes simples
Toute la charge tourne d'un bloc, le média n'agit donc que sur l'extérieur. C'est la méthode la plus économique pour finir nombre de pièces simples, et la pire pour une pièce complexe, car charge, médias et cycle sont spécifiques à chaque pièce et le changement de série est lent. Notre gamme de tonneaux rotatifs comprend des tonneaux octogonaux revêtus de polyuréthane et des polisseuses à sec à tambour en bois ; la fiche catalogue de l'OBD—BJ160B indique 160 L de capacité, 80 L de charge, 1.1 kW, 0–50 rpm et un tonneau octogonal basculant.
Finition magnétique — le spécialiste des petits détails
Un champ magnétique entraîne une masse de fines aiguilles autour de la pièce. Épousant les contours au lieu d'un contact ponctuel, elle atteint rainures, perçages sécants et fonds de filets sans arrondir les arêtes vives. Notre gamme de finition magnétique s'étend des petits appareils aux YH-680D (25 L, 2.2 kW, 0–1800 rpm) et PY-980D (60 L, 4 kW). C'est un procédé à faible enlèvement : ébavurage fin et amélioration de surface, sans travail lourd des arêtes.
Médias et additifs : la moitié du procédé
Sans la charge appropriée, une machine n'obtient aucune finition. Céramique et médias plastiques forment les deux familles d'abrasion par voie humide, étalonnées sur une échelle à six niveaux avec des lettres différentes — humide : VR / R / N / NF / F / FF, sec : VR / R / M / MF / F / FF. La céramique existe en bille, triangle biseauté, triangle et cylindre biseauté dès 2 mm selon la forme ; le plastique en cône dès 5×5 et 6×6 mm, et en plus grandes tailles jusqu'à 50×50 mm pour les grains les plus fins ; les médias secs comprennent la coquille de noix de 8# à 80#, le bois et le bambou sous diverses formes, et la poudre minérale. Les granulométries habituelles sont 3–10 mm en céramique contre 10–25 mm en plastique, et les médias ne doivent jamais dépasser environ un tiers du plus petit détail de la pièce.
Deux données sont essentielles : la durée de vie des médias atteint 20–200 heures de service selon matière et cycle ; un ébavurage léger prend 10–20 minutes, tandis qu'un polissage haute finition demande 2–8 heures.
Ce que nous ne faisons pas — et pourquoi le préciser compte
Nous ne proposons pas de sous-traitance en tribofinition. Nous fabriquons ces équipements ainsi que les médias et additifs associés ; nous ne traitons pas de pièces pour des tiers. Si vous cherchez un sous-traitant pour vos pièces, nous ne sommes pas le bon fournisseur — l'admettre d'emblée évite un essai voué à l'impasse.
Nous ne fabriquons pas d'équipements de sablage, revêtement, galvanoplastie, anodisation ou électropolissage. Un plan spécifiant un sablage, un thermolaquage, une anodisation dure ou un électropolissage relève d'une autre catégorie de fournisseurs.
Ce qui suit est utile plutôt que limitatif. Nous pouvons définir l'état de surface mécanique sur lequel repose l'étape suivante et préciser l'état initial requis. Nous pouvons nous engager sur une fenêtre de procédé — média, additif, cycle, résultat mesuré — ce qu'un sous-traitant devisant à la pièce peut rarement faire. Enfin, nous ne garantissons la capacité d'aucun tiers : un fournisseur proposant machines et travail à façon est incité à vous vendre la prestation, alors qu'un constructeur pur a tout intérêt à optimiser l'équipement.
Autre fait vérifiable : l'usine nous appartient en propre au lieu d'être louée ; montage, essais et expédition sont sous un même toit, et une machine passe directement du montage aux essais en charge.
Acheter un procédé de tribofinition : les bonnes questions
- Quel procédé, et pourquoi. Demandez au fournisseur d'indiquer la méthode et le critère qui l'impose, pas seulement la machine.
- Un essai sur la pièce la plus contraignante — forme la plus profonde, paroi la plus fine ou plus grosse bavure. Envoyez des pièces représentatives, la matière, l'état de surface visé et le minimum toléré ; nos essais mesurent temps de cycle et usure des médias. La fiche de contrôle d'échantillons sert de trame.
- Le standard d'acceptation par écrit avant l'essai : hauteur de bavure, état des arêtes, calibres ou tests de montage validés, faces à préserver.
- Consommation de médias et d'additifs par 100 heures. Avec une durée de vie des médias de 20–200 heures, un prix au kilo est inexploitable sans le taux de consommation.
- La ligne complète, pas seulement la machine. Séparateur, sécheur et lavage sont des postes chiffrés à part, et un traitement humide sans sécheuse centrifuge laisse dans les trous borgnes un film générant des taches des semaines plus tard.
- Bruit et alimentations. Comptez 75–85 dB(A) à un mètre pour un vibrateur, émis surtout par le moteur balourd ; des plots antivibratoires, une transmission souple et une cuve revêtue ou capotée réduisent ce niveau. Les machines fonctionnent en triphasé 380 V ou 415 V à 50 Hz, avec 220 V sur les petits modèles — un transformateur 415 V allonge les délais.
- Délai de livraison. Une machine standard est expédiée sous 25–35 jours après l'acompte, une configuration sur mesure prend 45–60 jours, et un séparateur ou sécheur l'allonge. Les médias expédiés avec la machine ajoutent environ une semaine, le fret maritime depuis Xiamen prend 30–40 jours, et la commande minimale est d'une machine, acompte de 30%, solde contre documents d'expédition. Les machines sont expédiées en caisse bois boulonnée sur palette avec kit de rechange, lot de démarrage de médias et composés, outillage et manuels, après essai en charge.
- Les certifications. Examen de type selon Machinery Directive 2006/42/EC d'après EN ISO 12100 et EN 60204-1 : vertical M.2023.206.C88121, horizontal M.2023.206.C88120, valides jusqu'au 2028-07-24. Système qualité selon ISO 9001:2015 sous 00726Q01571R001, valide du 2026-06-03 au 2029-06-02. Vingt-et-une plates-formes de machines sont couvertes par les deux certificats d'examen de type (8 verticales, 13 horizontales, sans chevauchement), et l'entreprise détient 24 droits de propriété intellectuelle chinois délivrés (1 brevet d'invention, 17 modèles d'utilité, 6 brevets de dessin ou modèle). Les deux sont sur la page certifications ; la liste des machines figure au catalogue.
Quand la finition des métaux n'est pas la solution — par forme de pièce
Chaque voie ci-dessous a des pièces incompatibles, et la réponse honnête consiste souvent à modifier la pièce ou changer de procédé plutôt qu'à forcer :
- Un plan spécifiant une texture de sablage, un revêtement, une anodisation dure ou un électropolissage. Cela relève d'autres fournisseurs, et aucun réglage de média n'obtiendra une finition hors de portée du procédé.
- Parois minces inférieures à environ 0.5 mm. Le risque est la déformation, pas la coupe. Un procédé à haute énergie plie la pièce avant de la polir ; réduisez l'énergie ou changez de famille, car écourter le cycle ne suffit pas.
- Filetages à pas fin et cavités étroites. Le média se coince dans le filetage fin et arrondit l'entrée de filet. Masquez, utilisez un petit média lisse ou filetez après la finition.
- Cavités borgnes profondes proches de la taille du média. Le média y entre sans ressortir et, sur métaux tendres, l'élément coincé ne peut être extrait sans marquer la pièce.
- Forte bavure de tronçonnage, d'emboutissage brut ou de fonderie. La tribofinition est un procédé de finition, pas de réparation : l'usure d'outil, la coupe et la matrice créent le défaut, et un repli métallique doit être corrigé en amont.
- Une pièce qui ne peut pas être mouillée. Les médias secs existent — coquille de noix de 8# à 80#, bois, bambou, poudre minérale —, mais le sec est plus lent, crée de la poussière et exige une aspiration.
- Métaux mixtes dans une même charge. Leurs vitesses d'abrasion et leurs teintes finales diffèrent, et les fines ferreuses contaminent l'inox. Une charge, une famille de matière, un standard.
- Une pièce dont l'aspect constitue la spécification. Si la pièce est ensuite plaquée, anodisée ou peinte, le subjectile obéit à une tolérance plutôt qu'au « meilleur possible », ce qui s'écrit comme un procédé, sans contrôle tardif.
FAQ
Traitez-vous des pièces pour les clients ? Non. Nous fabriquons les équipements, les médias et les composés associés ; nous n'offrons pas de sous-traitance à façon. Nous pouvons en revanche définir un procédé sur vos pièces, le prouver par un essai et fournir la solution.
Quel procédé de finition convient le mieux à ma pièce ? Celui dont l'action atteint la forme voulue. Arêtes dégagées au tonneau ou à la cuve vibrante ; fente, perçage sécant ou fond de filet au polissage magnétique ou petits médias en flux vibratoire ; finition sous tolérance sur pièce de précision au disque centrifuge. Une cavité borgne profonde peut n'en convenir à aucun — question de conception, non de machine.
Proposez-vous sablage, anodisation ou poudrage ? Non. Nous ne fabriquons pas d'équipements de sablage, revêtement, galvanoplastie, anodisation ou électropolissage. Notre finition mécanique sert de base à ces procédés ; les deux étapes se définissent ensemble, même si elles sont achetées ailleurs.
Combien de temps dure un cycle de finition ? Un ébavurage léger prend 10–20 minutes, un polissage soigné 2–8 heures, et un cycle vibratoire sur petites pièces dure de 15 minutes à quelques heures. Cela dépend de la matière à enlever et du fini requis — deux exigences distinctes —, validés par un essai plutôt que fixés sur catalogue.
Quelle est la durée de vie des médias et comment savoir s'ils sont usés ? Une charge dure 20–200 heures de service selon le matériau et le cycle. Les signes sont constants : la finition stagne, un voile gris mat apparaît et le cycle s'allonge d'environ 20% pour le même résultat.
Quelles sont les conditions commerciales ? Commande minimale d'une machine, acompte de 30% et solde contre documents d'expédition. Une machine standard est expédiée sous 25–35 jours après l'acompte (45–60 jours sur mesure). Chaque machine tourne en charge avec médias avant expédition.
 +86-592-2381506


 Réseau IPv6 pris en charge
