


Machine à ébavurer : comment choisir entre vibratoire, centrifuge, magnétique et tonneau
Une machine à ébavurer n'est pas un seul type d'équipement. Nous construisons quatre voies, et elles diffèrent par la manière dont l'abrasif est mis en contact avec la bavure : une charge en écoulement, la force centrifuge, un outil rotatif ou une masse d'aiguilles flexible. Cette différence décide de ce que le procédé peut atteindre : un trou transversal, le fond d'un filetage, une longue arête sur une pièce estampée ou toute la surface d'une pièce de fonderie sous pression.
Choisir par le nom de la machine vous donne un devis. Choisir par ce à quoi la bavure est attachée et où elle se trouve vous donne un procédé qui fonctionne. Cette page compare les quatre voies sur cette base, donne les chiffres que nous publions et précise quelles pièces devraient être ébavurées autrement.
Ce que l'on voit quand la voie est mauvaise
Chacune de ces observations est une réclamation réelle, et chacune pointe vers une voie différente plutôt que vers un réglage différent :
| Ce que l'on voit | Quelle voie manque probablement |
|---|---|
| Bavure enlevée des faces extérieures, intacte dans un trou transversal ou au fond d'un filetage | Il faut un contact flexible : finition magnétique, ou un média beaucoup plus fin dans une machine à flux |
| Arêtes arrondies au point que la pièce ne cote plus | La voie coupe partout, pas seulement sur la bavure : il fallait une coupe locale maîtrisée |
| Pièces emmêlées, emboîtées ou enfoncées les unes contre les autres | Voie de tonnelage libre utilisée là où les pièces auraient dû être maintenues ou séparées |
| Déformation de la pièce, ou une paroi mince bombée | Voie haute énergie là où l'épaisseur de paroi ne le supportait pas |
| Cycle long avec la bavure toujours présente | Charge trop fine pour la bavure, ou charge usée : un problème de granulométrie, pas de voie |
La première et la deuxième forment le couple qui décide la plupart des projets, et elles tirent en sens opposés. Si la bavure se trouve à un endroit que seule une masse tendre ou fine peut atteindre, le procédé est lent ; si le procédé est rapide, il arrondit les arêtes que vous devez peut-être conserver. Presque toute spécification d'ébavurage est un point sur cet arbitrage.
Machine de type tourelle avec la porte de procédé ouverte. Pour un acheteur qui compare des types de machines à ébavurer, la porte est le détail qui décide de la méthode de chargement : cette disposition charge par montage ou à la main dans une chambre exposée, ce qui est un modèle de main-d'œuvre différent d'une cuve chargée en y basculant un lot.
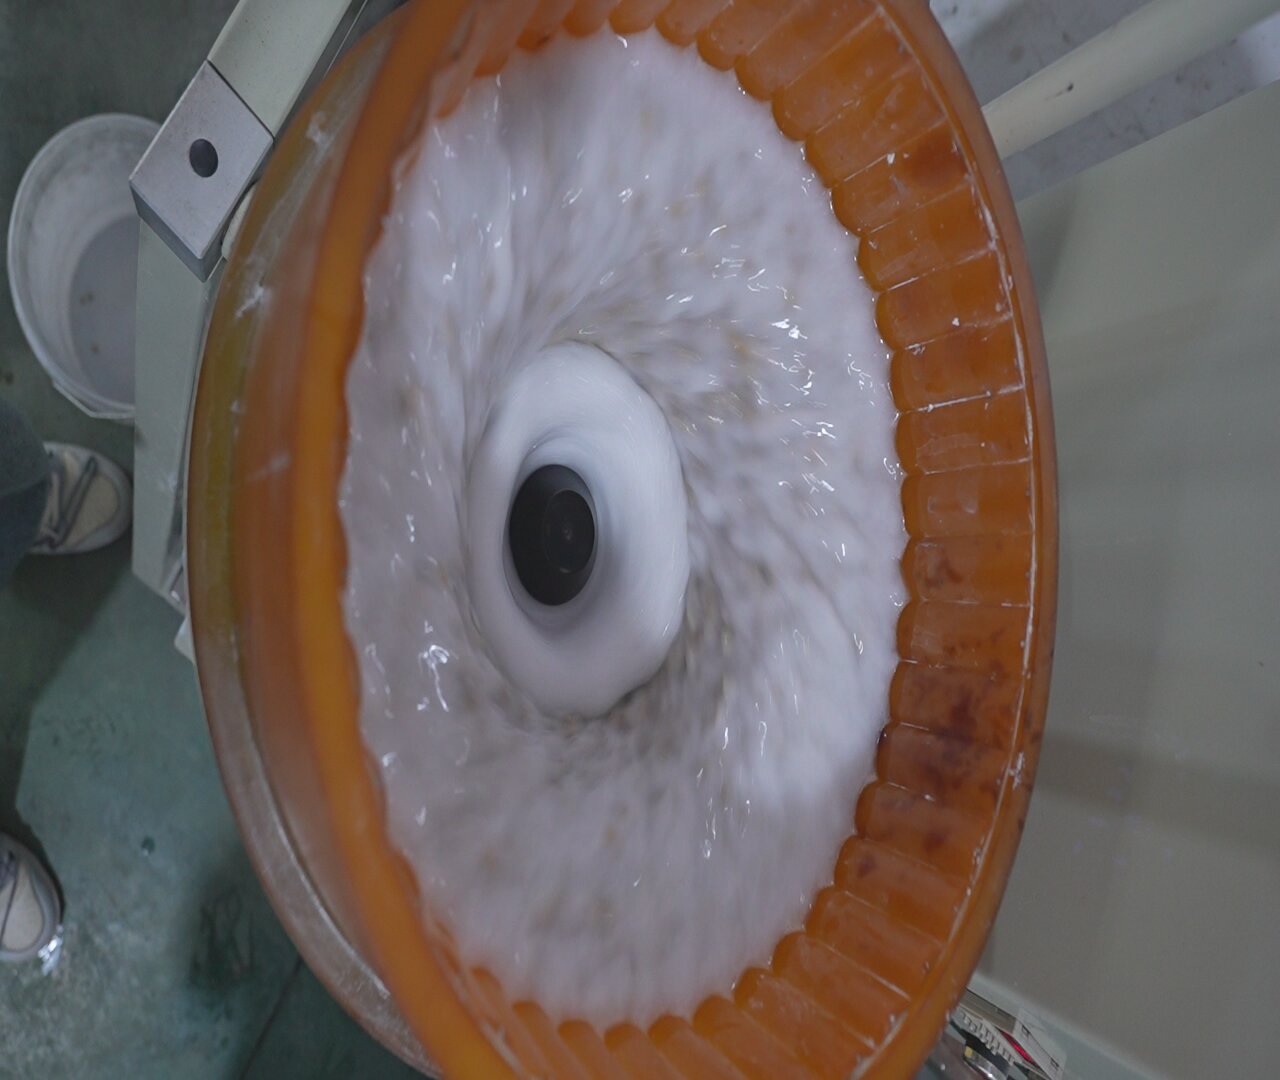
À l'intérieur d'une cuve pendant un cycle. Pourquoi cela compte au stade du devis : ce que la machine fait à la pièce est déterminé par la façon dont la charge passe devant elle, et ce mouvement n'est visible ni de l'extérieur ni sur une photo de catalogue : il n'est visible qu'avec la machine ouverte et en marche.
Les quatre voies, selon la manière dont l'abrasif atteint la bavure
- Vibratoire (cuve et auge). Une charge de média est entraînée en flux devant la pièce. La coupe est uniforme sur toute la surface et un lot passe d'un coup, ce qui en fait la réponse polyvalente. Sa limite est la profondeur d'un détail : le flux atteint ce devant quoi il peut s'écouler.
- Centrifuge (disque et tonneau). La force centrifuge presse la charge contre la pièce, ou maintient la pièce contre un outil rotatif. La coupe est bien plus rapide et bien plus énergique, donc la même matière part en une fraction du temps : c'est exactement ce qui la rend mauvaise pour les parois minces et bonne quand le temps de cycle est la contrainte.
- Magnétique. Une masse flexible d'aiguilles d'acier est attirée vers la pièce et suit son contour, donc le contact se répartit sur toute la surface sans outil fixe. C'est la voie pour les bavures dans les rainures, les trous transversaux et les fonds de filetage, et c'est pourquoi elle atteint des endroits qu'un outil ne peut pas atteindre et n'arrondit pas une arête vive comme le fait un outil.
- Tonneau (rotatif et octogonal). Toute la charge tourne ensemble. C'est la réponse de volume pour les formes simples où la pièce peut culbuter librement et où le média ne doit atteindre que l'extérieur, et la mauvaise réponse pour tout ce qui s'emmêlerait ou qui présente un détail exigeant un contact précis.
La conséquence pour un acheteur : la même pièce peut être un travail de deux minutes sur une voie et de deux heures sur une autre, et la voie rapide peut ne pas atteindre la bavure du tout. C'est pourquoi « quelle machine à ébavurer » ne peut pas se répondre sans le plan.
Ce qu'il faut fixer avant de comparer les voies
Six éléments sur le plan, dans cet ordre :
- Où se trouve la bavure. Sur une arête ouverte, dans un trou transversal, au fond d'un filetage, sur une face. Ce seul élément sélectionne généralement la voie.
- À quel point elle tient. Une bavure libre d'un trou transversal percé et une masselotte de fonderie épaisse sont deux travaux différents. Allonger un cycle doux pour déplacer une bavure épaisse arrondit toutes les bonnes arêtes avant que la bavure ne parte.
- Le plus petit détail. Le média ne doit pas dépasser environ un tiers du plus petit détail : la règle qui empêche la charge soit de se coincer, soit de ne pas atteindre.
- La paroi la plus mince. En dessous d'environ 0.5 mm, le risque est la déformation plutôt que la qualité de coupe.
- Ce qui ne doit pas changer. Tolérance de rayon d'arête, faces d'étanchéité, flancs de filetage, alésages de palier. « Ébavurer » et « garder l'arête vive » figurent souvent dans la même phrase sur le plan.
- Lot et variété de pièces. Une pièce en volume et quarante pièces en petit volume sont des décisions d'achat différentes, pas seulement des tailles de lot différentes.
Un contrôle terrain avant tout devis : mettez la pièce et un échantillon du média prévu dans un sac et secouez-le. Si le média n'entre pas dans le détail à la main, aucun réglage de machine ne l'y mettra.
Les machines, avec les chiffres que nous publions
Chaque voie a une famille derrière elle. Là où nous publions un tableau complet, il est ici ; là où la bonne réponse dépend de la pièce, cela est dit clairement au lieu d'être imprimé comme un badge.
Tonneau centrifuge — série LX
| Paramètre | LX60B |
|---|---|
| Capacité nominale | 60 L |
| Dimensions (L×l×H) | 1150 × 1200 × 1400 mm |
| Moteur | 3.0 + 0.75 kW |
| Plage de vitesse | 0–170 rpm |
| Capacité de charge | 15 × 4 kg |
Cette charge est publiée comme 15 × 4 kg plutôt qu'un seul poids, et c'est elle — pas le 60 L — qui décide du lot ; confirmez la répartition par rapport à votre lot. Voir la machine à tonneau centrifuge, et pour la question disque contre tonneau la note comparative.
Auge vibratoire — série L
| Paramètre | L1300 | L1500 | L1800 |
|---|---|---|---|
| Capacité de cuve | 1200 L / 42.4 pi³ | 1500 L / 53.0 pi³ | 1800 L / 63.6 pi³ |
| Chambre de travail | 1200×1000×1000 mm | 1500×1000×1000 mm | 1800×1400×1000 mm |
| Moteur (double) | 5.0 kW × 2 | 5.5 kW × 2 | 7.5 kW × 2 |
| Revêtement PU | 20–35 mm | 20–35 mm | 20–35 mm |
| Poids net | 2200 kg | 2600 kg | 3000 kg |
| Séparateur de chambre | En option | En option | En option |
Le revêtement polyuréthane 20–35 mm est la pièce d'usure pour laquelle l'auge est achetée sur une charge d'ébavurage lourde, et le séparateur de chambre en option est le moyen le moins cher de traiter deux types de pièces dans une machine sans les mélanger. Tableau complet : machine à auge série L.
Tonneau rotatif et octogonal
| Modèle | Capacité | Moteur | Vitesse | Poids net | Note |
|---|---|---|---|---|---|
| OBD—BJ160B | 160 L (charge 80 L) | 1.1 kW | 0–50 rpm | 450 kg | Octogonal, revêtement PU BASF, inclinable, automate |
| OBD—BJ400B | 400 L (charge 200 L) | 2.2 kW | 0–50 rpm | 800 kg | Idem, plus grand |
| OBD-BLG400 | 250 × 4 L | 1.1 kW | 0–60 rpm | 732 kg | Tonneau en bambou, à flux libre |
| OBD-BG01 | 40 × 4 kg | 3.7 kW | 0–100 rpm | 1600 kg | Panneau de bambou haute densité, 25 mm d'épaisseur, automate |
| OBD-CJG480C / CJS480 | 40 × 4 L (charge 80 L) | 3.7 kW | 0–100 rpm | 1600 kg | Double entraînement, sécurité CE testée |
Magnétique
| Modèle | Capacité | Moteur | Vitesse | Poids net |
|---|---|---|---|---|
| YH-680D | 25 L | 2.2 kW | 0–1800 rpm | 100 kg |
| PY-980D | 60 L | 4 kW | 0–1800 rpm | 250 kg |
La finition magnétique est la voie pour les bavures dans les rainures, les trous transversaux et les fonds de filetage, parce que la masse d'aiguilles suit la pièce au lieu de la toucher en un point → le guide de finition magnétique et la gamme de finition magnétique.
Disque
La voie disque maintient une pièce contre un outil rotatif pour une coupe locale maîtrisée : la réponse là où la finition se mesure plutôt qu'elle ne se juge à l'œil. La capacité est fixée par l'encombrement de la pièce et l'enlèvement requis plutôt que par le poids de la pièce, c'est pourquoi nous la chiffrons par pièce : voir la gamme de finition disque.
La liste complète des modèles, chaque ligne côte à côte avec sa vitesse et son poids, se trouve sur la page catalogue.
Ébavurage des métaux : acier, inox, aluminium et cuivre
Les quatre voies ci-dessus répondent à « comment l'abrasif atteint la bavure ». Il y a une seconde question qui décide de la même voie différemment : de quel métal il s'agit. Quatre métaux couvrent la plupart des demandes.
Acier (au carbone et allié)
Le métal le plus indulgent de cette liste, et celui où la voie est décidée par le volume plutôt que par le risque.
- Ce qui fonctionne : n'importe laquelle des quatre voies. L'acier accepte une coupe grossière sans se déformer, donc la contrainte est le débit et le coût par pièce plutôt que la capacité du procédé.
- Ce qui la décide : la taille du lot et la géométrie de la pièce. Petites pièces en volume → cuve ou centrifuge. Pièces longues ou lourdes → auge. Arêtes extérieures simples sur une pièce robuste → tonneau.
- Le piège : la bavure part facilement, donc la voie est choisie sur le prix — et ensuite la fenêtre de rouille entre la finition et l'opération suivante n'est pas planifiée. Un acier qui sort propre et rouille pendant la nuit a été mal routé, pas mal ébavuré.
Acier inoxydable
Plus dur, s'écrouissant, et le métal où une voie agressive montre son coût sur l'arête plutôt que sur la bavure.
- Ce qui fonctionne : le vibratoire et le centrifuge fonctionnent tous deux ; la différence est le contrôle. L'inox a besoin d'une coupe par étapes, parce qu'une seule passe agressive durcit la couche superficielle pendant qu'elle coupe, et la couche durcie est plus difficile à finir ensuite.
- Ce qui la décide : si le rayon d'arête est tenu serré. Un rayon serré exclut la voie la plus énergique, parce que la même énergie qui enlève la bavure arrondit l'arête au-delà du plan.
- Le piège : supposer que l'inox se comporte comme l'acier à un rythme plus lent. Ce n'est pas le cas : il s'écrouit, donc « le faire tourner plus longtemps » produit une surface plus dure plutôt que meilleure.
Aluminium
Mou, et le métal où la mauvaise voie produit une surface qu'il faut ensuite réparer en enlevant plus de matière que le procédé d'origine n'en aurait demandé.
- Ce qui fonctionne : une famille plus douce, ou un réglage moins énergique sur la même famille. Média plastique ou céramique fine, par étapes : une étape plus grossière pour enlever la matière, une étape plus fine avec un composé propre pour la brillance.
- Ce qui la décide : l'épaisseur de paroi et si la pièce smire. L'aluminium ne s'ébrèche pas, il smire, donc une voie qui génère de la chaleur produit un résultat pire plus elle tourne longtemps.
- Le piège : utiliser une voie et une charge réglées pour l'inox. Cette combinaison coupe trop profond, laisse une surface dure et rugueuse, et la récupération habituelle — enlever plus de matière — va dans la mauvaise direction.
Cuivre et laiton
Mous comme l'aluminium, mais le mode de défaillance est la contamination et la couleur plutôt que le smirage.
- Ce qui fonctionne : les mêmes familles, avec une charge dédiée. Le cuivre et le laiton captent le fer d'une charge qui a traité de l'acier, et le résultat est un point de rouille sur une pièce polie.
- Ce qui la décide : l'exigence de couleur, pas la bavure. Le laiton coupe vite, donc la bavure est rarement la contrainte : la contrainte est de ne pas décolorer la pièce et de ne pas incruster de matière étrangère.
- Le piège : une charge partagée. C'est la cause la plus fréquente d'un lot de laiton qui sort avec un voile terne, et elle n'est pas visible avant que les pièces ne soient polies.
La règle
La voie est choisie par la géométrie, puis corrigée par le métal. Deux pièces de même forme en acier et en aluminium peuvent prendre la même famille de machine à énergie et média différents — mais une pièce fragile dans un métal l'est dans tous, et une bavure à l'intérieur d'un trou transversal est inatteignable dans tous les métaux. Le métal change l'agressivité et les règles de contamination, pas la physique du contact.
Où chaque voie ne convient pas
C'est la partie qu'un fournisseur est le moins susceptible d'écrire, alors soyons précis :
- Le flux vibratoire est mauvais quand la bavure se trouve dans un détail où le flux ne peut pas entrer. Une rainure borgne profonde ou un fond de filetage auront toujours leur bavure après un cycle long, et le reste de la pièce sera surtravaillé dans la tentative.
- Le centrifuge est mauvais en dessous d'environ 0.5 mm de paroi, et mauvais pour toute pièce avec un détail qui ne doit pas être arrondi. Les procédés énergiques coupent partout, pas seulement où vous le vouliez.
- Le magnétique est mauvais pour les grandes pièces et les bavures épaisses. La masse d'aiguilles est un outil de finition et d'ébavurage léger, pas un outil d'enlèvement de matière.
- Le tonneau est mauvais pour les pièces qui s'emmêlent, s'emboîtent ou entrent en collision, et mauvais là où une face doit conserver une finition usinée. Le tonnelage libre ne respecte pas une note de plan.
- Toute voie est mauvaise pour les pièces où la bavure est un volet replié plutôt qu'une arête. Un pli est martelé plutôt qu'enlevé, et il réapparaît quand la pièce est galvanisée ou sollicitée.
- Toute voie est mauvaise pour les charges de matériaux mélangés. Une charge utilisée sur de l'acier puis sur de l'aluminium transporte une contamination qui apparaît sous forme de rayures → pièces estampées sans emmêlement ni dommage pièce contre pièce et petites fixations sans endommager les filetages.
Ce qu'il faut mettre dans la demande de devis
- La voie, et sa raison. Un devis qui ne nomme qu'une capacité n'a pas fait de sélection. La réponse devrait dire quel détail de la pièce a exclu les autres voies.
- Un essai sur votre pièce la plus défavorable. Envoyez des pièces représentatives, y compris celle qui vous préoccupe, la matière, et à la fois la finition dont vous avez besoin et celle que vous accepterez. Le résultat revient avec le temps de cycle et la consommation de média mesurés. Un lot qui semble bon sur une géométrie simple peut tomber à la moitié du compte dès qu'un détail piège le média.
- Un critère d'acceptation énoncé. Ce qui compte comme arête ébavurée, et comment ce sera mesuré : hauteur de bavure, rayon d'arête, un chiffre de rugosité, ou un échantillon visuel convenu par écrit. Sans cela, un essai ne vous dit que l'apparence des pièces.
- Consommation de média par lot. La durée de vie du média est de 20–200 heures de fonctionnement selon la matière et le cycle, donc la consommation doit être mesurée sur votre travail. Ce chiffre fixe le coût de consommable par pièce.
- Séparation et séchage, si la voie est humide. Le média qui entre dans un détail doit ressortir, et un procédé humide a besoin d'une étape de séchage, sinon le résidu apparaît en taches des semaines plus tard → séparer les petites pièces du média. Budgétez les deux avant l'arrivée de la charge.
- Les dates par écrit. Une machine standard est expédiée en 25–35 jours après l'acompte ; une configuration sur mesure prend 45–60 jours, et ajouter un séparateur ou un sécheur l'allonge. Le fret maritime de Xiamen à Rotterdam ou Los Angeles ajoute 30–40 jours. Les conditions sont 30% d'acompte, solde contre les documents d'expédition, la machine en caisse de bois boulonnée sur une palette, et chaque machine tourne avec une charge de média avant d'être expédiée.
Sur la qualité : la gamme est examinée de type contre Machinery Directive 2006/42/EC par UDEM International Certification Centre au regard de EN ISO 12100 et EN 60204-1, sous les certificats CE M.2023.206.C88121 (vertical — les machines vibratoires et à tonneau) et M.2023.206.C88120 (horizontal — les machines à disque et magnétiques), tous deux valables jusqu'au 2028-07-24 ; le système qualité est certifié selon ISO 9001:2015 sous le certificat 00726Q01571R001, valable du 2026-06-03 au 2029-06-02. L'entreprise détient 24 droits de propriété intellectuelle chinois accordés (1 brevet d'invention, 17 modèles d'utilité, 6 brevets de dessin), avec vingt et une plateformes de machines couvertes par les deux certificats d'examen de type (8 verticales, 13 horizontales, sans chevauchement). Des équipements sont construits à Xiamen depuis 1992.
Faits d'exploitation qui s'appliquent à toute voie humide : bruit 75–85 dB(A) à un mètre, et une alimentation triphasée 380 V ou 415 V / 50 Hz, avec 220 V disponible sur les unités plus petites. Réglez les deux avant la commande.
FAQ
Quelle est la différence entre une machine à ébavurer et une machine de finition ? En pratique le même équipement : le média, le composé et le temps décident si le cycle enlève une bavure, lisse une surface ou l'éclaircit. C'est pourquoi « machine à ébavurer » décrit un réglage de procédé sur une famille de machines plutôt qu'une classe d'équipement séparée.
Quelle voie est la meilleure pour les bavures à l'intérieur d'un trou transversal ? Généralement la finition magnétique, parce que la masse d'aiguilles suit le contour et atteint un détail où le flux ne peut pas entrer. Une machine à flux avec un média très fin peut atteindre un détail peu profond, mais un trou transversal profond est là où les voies se séparent.
Une machine peut-elle ébavurer et polir ? Elle peut faire les deux, mais pas en un seul cycle. Les deux veulent des granulométries de média et des durées de cycle différentes, donc une seule charge signifie que l'un des deux est mal fait. Un procédé en deux étapes avec un changement propre entre les deux est la réponse reproductible.
Combien de temps prend l'ébavurage ? Un ébavurage léger dure 10–20 minutes ; une bavure épaisse ou un contrôle serré du rayon d'arête prend plus longtemps, et un polissage haute finition ensuite dure 2–8 heures. Un cycle publié suppose une matière et un enlèvement qui ne sont peut-être pas les vôtres, c'est pourquoi l'essai existe.
Séparez-vous les pièces du média ? Cela doit être planifié, pas improvisé. Une grille ou une unité de séparation est simple pour une pièce bien plus grande que le média et devient un problème de conception quand les deux sont proches en taille : c'est le moment de le soulever, pas après l'arrivée de la charge.
 +86-592-2381506


 Réseau IPv6 pris en charge
