


Marques de meulage et de ponçage : pourquoi le polissage ne les élimine pas, il les remplace
Tout problème de finition commence en amont. Les marques présentes sur une pièce — lignes parallèles d'une meule, arcs d'une bande abrasive ou festons laissés par une fraise — déterminent ce que l'étape de finition doit accomplir. Aucune étape de finition ne peut aller au-delà de ce que ces marques initiales permettent.
La règle la plus utile en atelier est que le polissage ne supprime pas ces marques. Il les remplace par d'autres plus petites, moins profondes et plus uniformes. Une fois ce principe compris, la plupart des frustrations liées aux marques de meulage ou traces de meuleuse tenaces qui refusent de disparaître s'évanouissent.
Comment ce guide s'articule avec nos autres ressources : Le choix des outils en amont est traité dans formes d'équipements d'ébavurage et limites des outils. Une fois les marques initiales aplanies, vous pouvez définir le brillant final grâce à finition brossée vs satinée vs miroir. Pour le travail en poli miroir, consultez comment obtenir un fini miroir sur l'inox par polissage mécanique.
Distinguez d'abord trois problèmes : les marques dues à la cuve (dépannage de la tribofinition pour rayures, impacts et résultats irréguliers), les entailles de transport ou sur site (réparation de surface) et les traces d'outils uniformes en amont sur tout un lot (ce guide).
Trois marques, trois signatures
Les opérateurs assimilent souvent toute strie visible à la rugosité de surface usinée. En pratique, meules, bandes abrasives et outils de coupe laissent trois signatures géométriques distinctes.
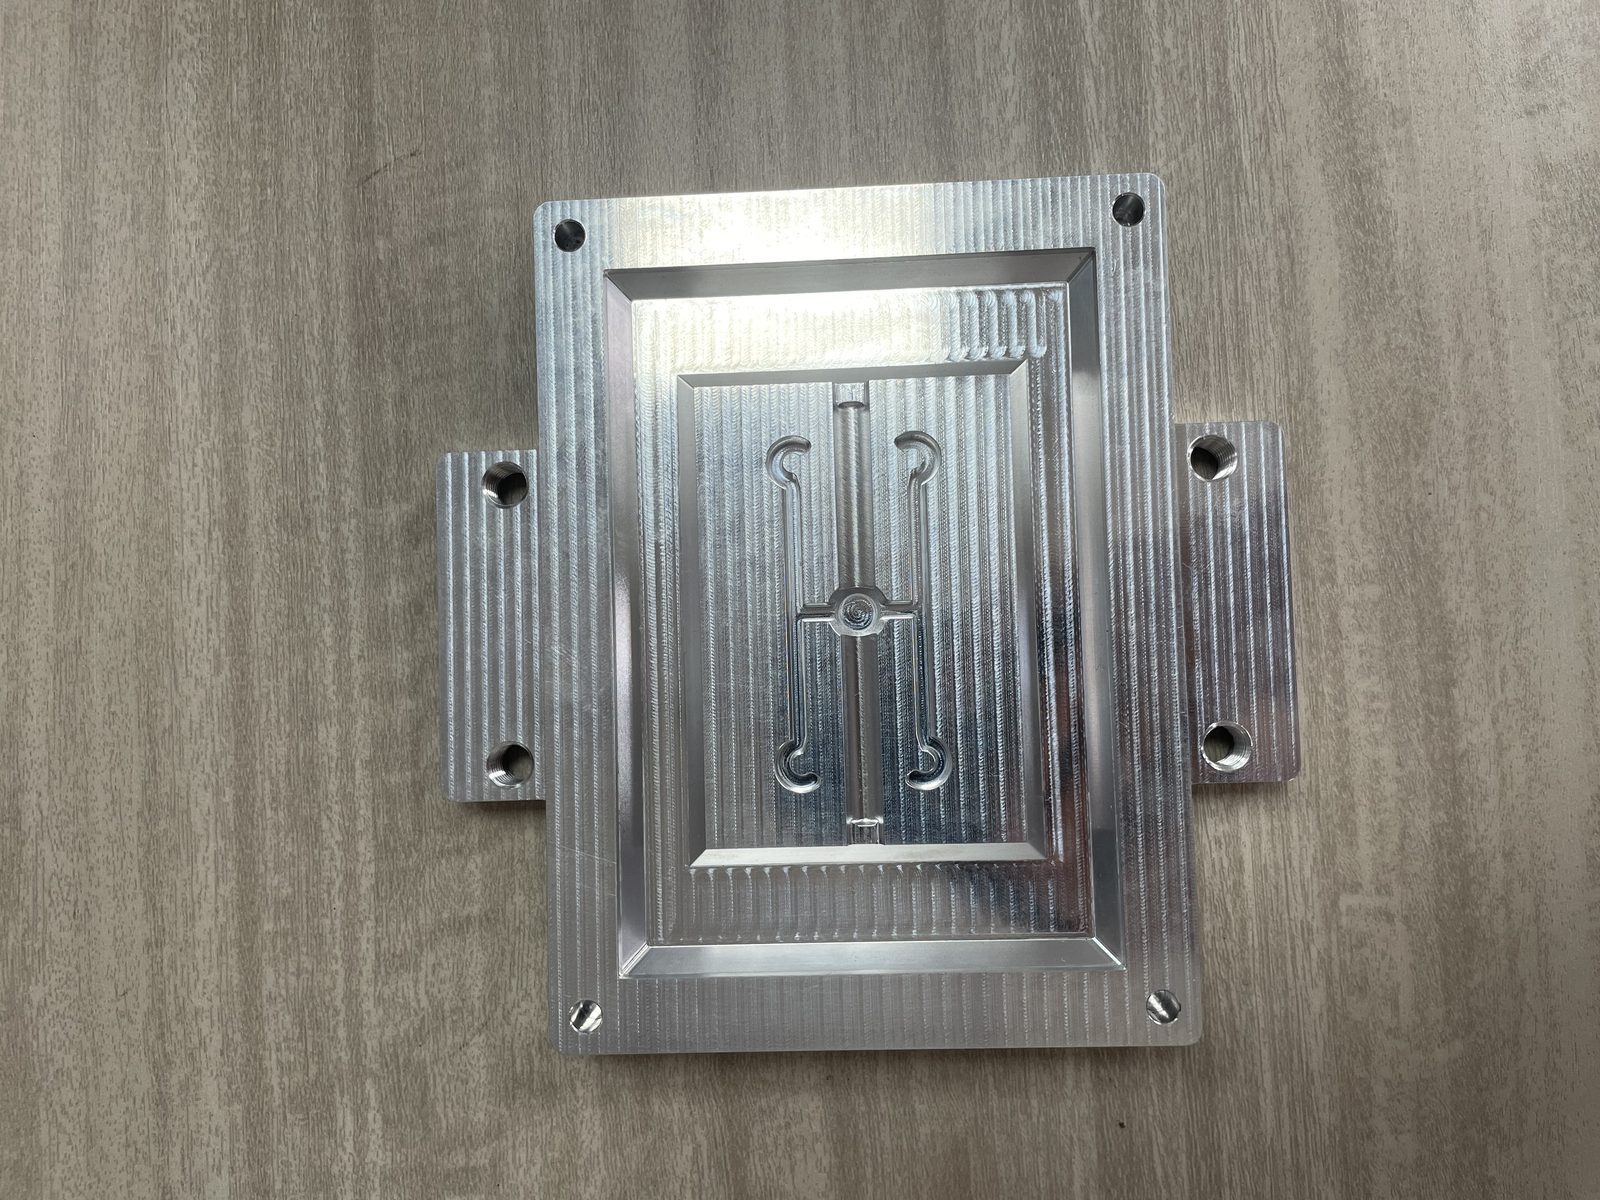
Marques de meulage — parallèles, régulières, directionnelles
Les vraies marques de meulage proviennent d'une meule agglomérée rigide passant linéairement sur une pièce, traçant des lignes parallèles et serrées dans un seul sens. Lors de la rectification plane du laiton, de l'acier au carbone ou de l'acier à outils, ces sillons sont étroits au sommet mais raides et profonds à la racine.
Marques de ponçage — arcs, sens aléatoire et causes
Bandes abrasives, disques à lamelles et patins orbitaux ont un support flexible. Même les lignes automatisées de ponçage de l'inox laissent de légères ondulations, tandis que le ponçage de l'acier inoxydable à la main crée de larges arcs, des tourbillons et des marques en hameçon où la pression de chant creuse plus qu'à plat.
Marques d'usinage — la crête qui suit la trajectoire d'outil
Les marques d'usinage sont des crêtes géométriques laissées par le bec d'outil avançant à pas fixe. Les arbres tournés portent une rainure hélicoïdale continue, tandis que les plaques fraisées montrent des passes parallèles bordées de crêtes et parfois de broutement d'angle.
Pourquoi la signature dicte la voie
La différence entre ces trois marques initiales ne tient pas qu'à leur rugosité au toucher. Leur géométrie en coupe dicte l'interaction du média de finition avec la surface.
| Type marque | Signature géométrique | Origine typique | Directionnalité | Remplaçable par la tribofinition ? |
|---|---|---|---|---|
| Traces de meulage (meule) | Sillons rectilignes parallèles en V abrupt | Rectifieuse plane ou meule dure | Extrêmement forte, linéaire | Forme oui, profondeur souvent non — sillons profonds : pré-ébauche bande requise |
| Traces de ponçage mécanique | Lignes parallèles de profondeur variable | Ponceuse à large bande ou backstand | Marqué le long de la bande | Oui, si superficiel — le grain fin s'estompe nettement |
| Traces de ponçage manuel | Arcs amples, volutes et crochets d'inversion | Bande portable, disque à lamelles, patin | Aléatoire, multidirectionnel | Oui, avec prudence — le tonnelage expose d'abord les crochets profonds |
| Traces de tournage (tour) | Rainure hélicoïdale continue à crête uniforme | Avance de la plaquette de tour | Hélicoïdal autour du diamètre | Oui — le média arase bien les crêtes hélicoïdales |
| Traces de fraisage (crêtes) | Crêtes parallèles périodiques et arêtes de pas | Fraise à surfacer, en bout ou hémisphérique | Forte sur le parcours d'outil | Oui — le média céramique ou plastique abat les crêtes |
| Brûlure / teinte de meulage | Teinte paille, brune ou bleue sans aucune rainure | Chaleur de friction excessive en meulage à sec | Aucun (zone thermique) | Non — la teinte thermique est un oxyde, pas une rainure |
Notez la dernière ligne : la brûlure de meulage paille ou bleue est un oxyde thermique, pas une rainure. Le média égalise les crêtes physiques, alors que la teinte thermique exige un décapage acide ou un meilleur arrosage en amont.
Le critère à ne pas rater : la profondeur
Lorsque les pièces arrivent à l'atelier de finition, la première question est la profondeur des marques sous la surface.
Les trois contrôles, dans l'ordre à suivre
Nul besoin d'instrument de laboratoire pour un contrôle de rugosité pratique à l'établi. Les techniciens expérimentés enchaînent trois contrôles sans mesure :
- Contrôle en lumière rasante : Passez une lampe presque parallèlement à la surface, puis éclairez à la verticale ; les marques visibles uniquement sous un angle faible sont peu profondes, alors que celles visibles d'en haut sont profondes.
- Contrôle à l'ongle en travers du grain : Grattez avec l'ongle en travers du grain ; s'il accroche, la rainure a une profondeur que le tonnelage ne peut araser économiquement, alors qu'une glisse fluide indique une texture superficielle.
- Contrôle au chiffon humide : Passez un chiffon mouillé sur la pièce et observez tant qu'elle est humide ; l'eau masquant le voile superficiel, toute ligne visible à travers l'eau est profonde.
Ce que chaque contrôle révèle et que les autres ignorent
Chaque contrôle couvre un angle mort des autres. La lumière rasante balaie vite mais exagère la micro-texture ; le test de l'ongle vérifie la pente des parois mais n'atteint pas les petits alésages ; le chiffon humide agit dans les creux mais change dès qu'il sèche.
Quand les contrôles divergent, et ce que cela signifie
Le meilleur diagnostic apparaît quand les trois contrôles divergent :
- Lumière rasante alarmante, l'ongle glisse bien et le chiffon humide la masque : Texture visuelle superficielle ; une tribofinition standard humide ou sèche la remplacera proprement.
- Lumière rasante modérée, l'ongle accroche et le chiffon humide la montre toujours : Sillon étroit et abrupt ; le tonnelage ne fera qu'arrondir les arêtes en laissant une ligne d'ombre.
- Lumière directe montrant une strie, ongle sans relief et mouiller ne change rien : Profondeur de rainure nulle ; c'est une brûlure de meulage, un pli de matière ou de la pâte étalée.
Ce que fait vraiment le polissage
Une fois la profondeur initiale évaluée, nous pouvons aborder la plus grande idée reçue de l'atelier.
Remplacement, non retrait
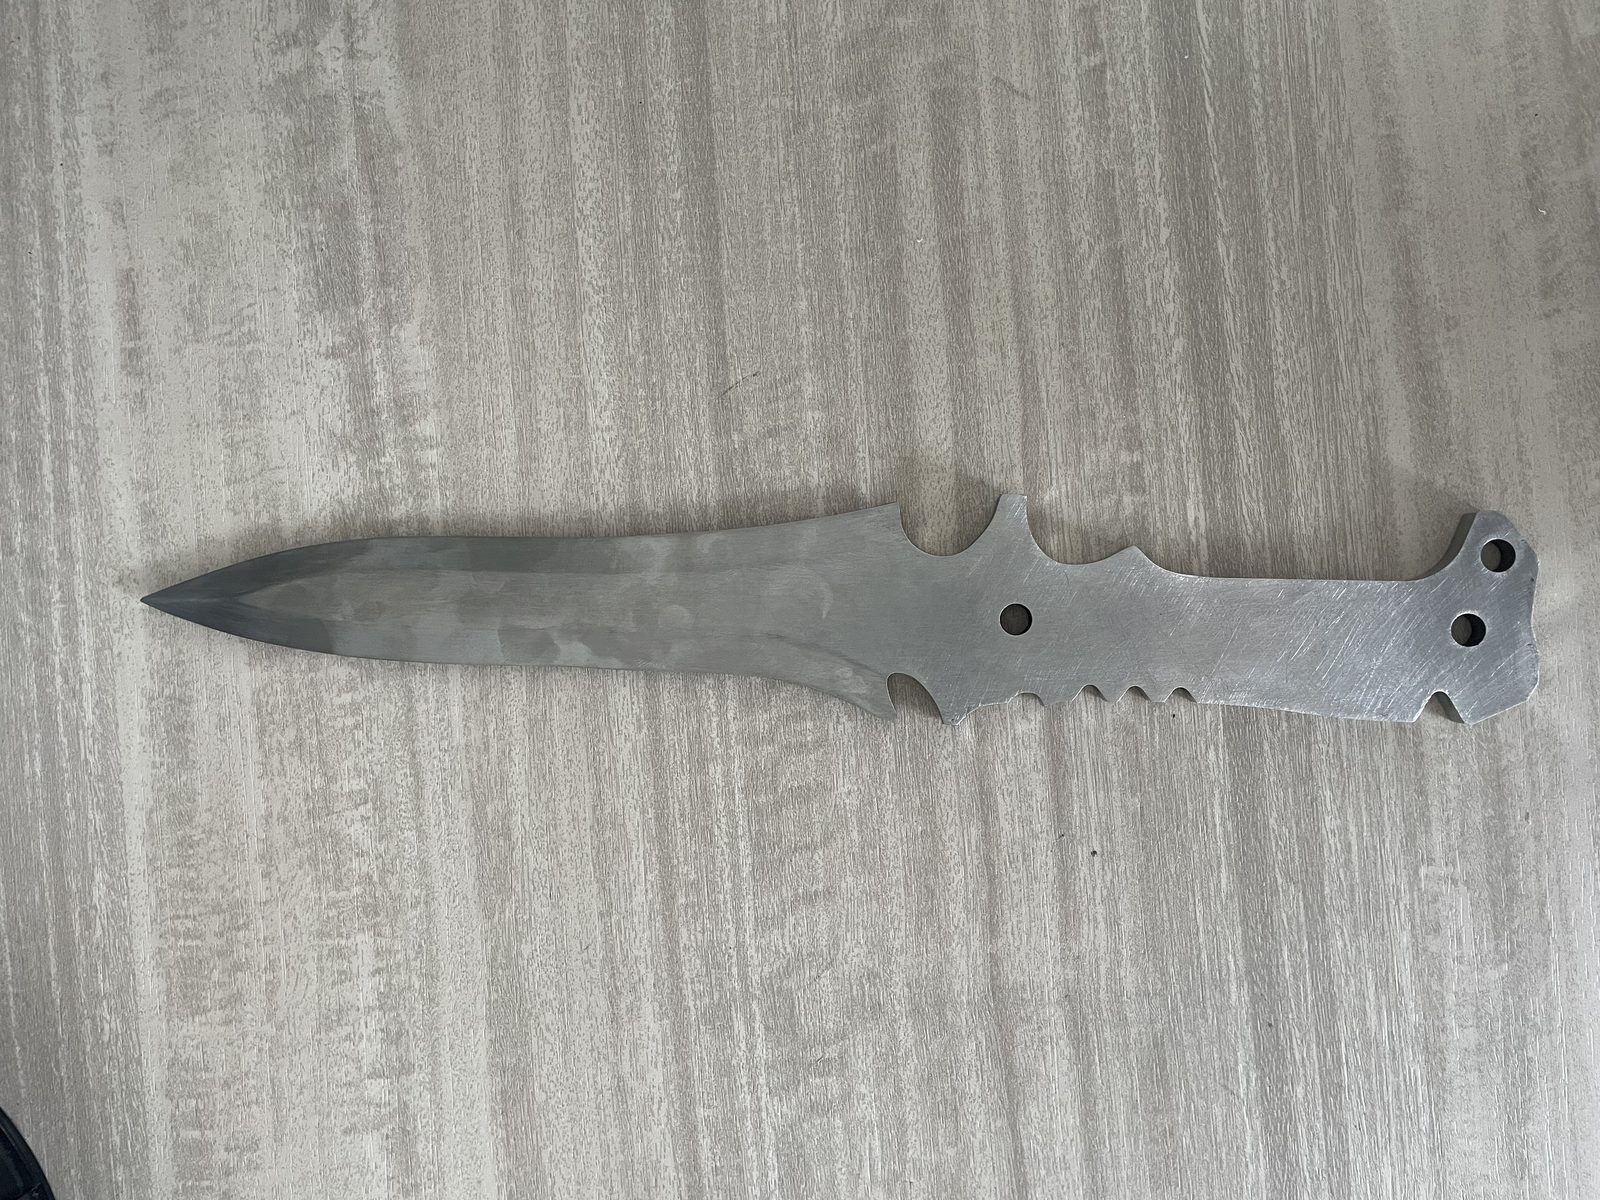
Le polissage n'élimine pas les marques ; il les remplace par des marques plus petites, moins profondes et plus uniformes. Chaque bande, pierre ou meule creuse des sillons microscopiques, remplaçant les anciens creux par un réseau de rayures plus serré. La première question n'est donc jamais quelle machine acheter, mais si le média choisi laisse une marque plus fine que celle d'origine.
Pourquoi une étape plus grossière aggrave l'aspect de la pièce
Si le média ou la bande choisie creuse un sillon plus profond que la rugosité de la surface usinée initiale, vous appliquez une texture plus grossière. Cela explique deux plaintes courantes en atelier :
- Pourquoi des heures de tonnelage ne changent rien : Un média ultra-fin ne polit que les crêtes au-dessus des profonds sillons de meulage, accentuant le contraste et rendant les lignes sombres encore plus visibles.
- Pourquoi les pièces ressortent tachées : Un média grossier creuse des entailles aléatoires plus profondes que la passe d'outil initiale, créant un aspect peau d'orange rugueux.
Pourquoi le surpolissage survient et ce qu'il coûte
Remplacer une marque profonde exige d'araser le métal environnant jusqu'au fond du sillon. Forcer un tonneau à effacer de profondes marques de meulage par de longs cycles arrondit les arêtes vives, bossages et filetages bien avant la disparition du sillon sur face plane.
Les trois voies, et celle que vous suivez
Toute méthode d'atelier pour traiter les marques d'outils amont relève de trois voies mécaniques (plus les traitements chimiques).
Enlèvement mécanique — la seule voie en profondeur
Les gouges de soudure profondes ou traces d'ébarbage exigent un meulage ou ponçage à bande pour araser vite les crêtes. Nous ne fabriquons pas de ponceuses ni meuleuses, mais la règle est absolue : si une entaille accroche l'ongle, réduisez-la à la bande avant tonnelage.
Tribofinition — remplacement sur tout un lot
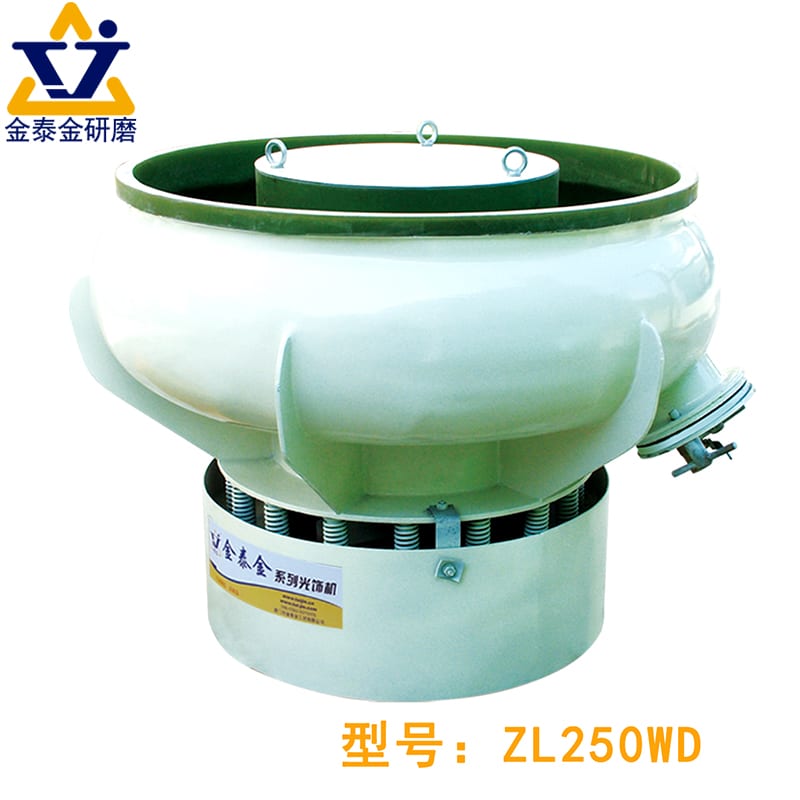
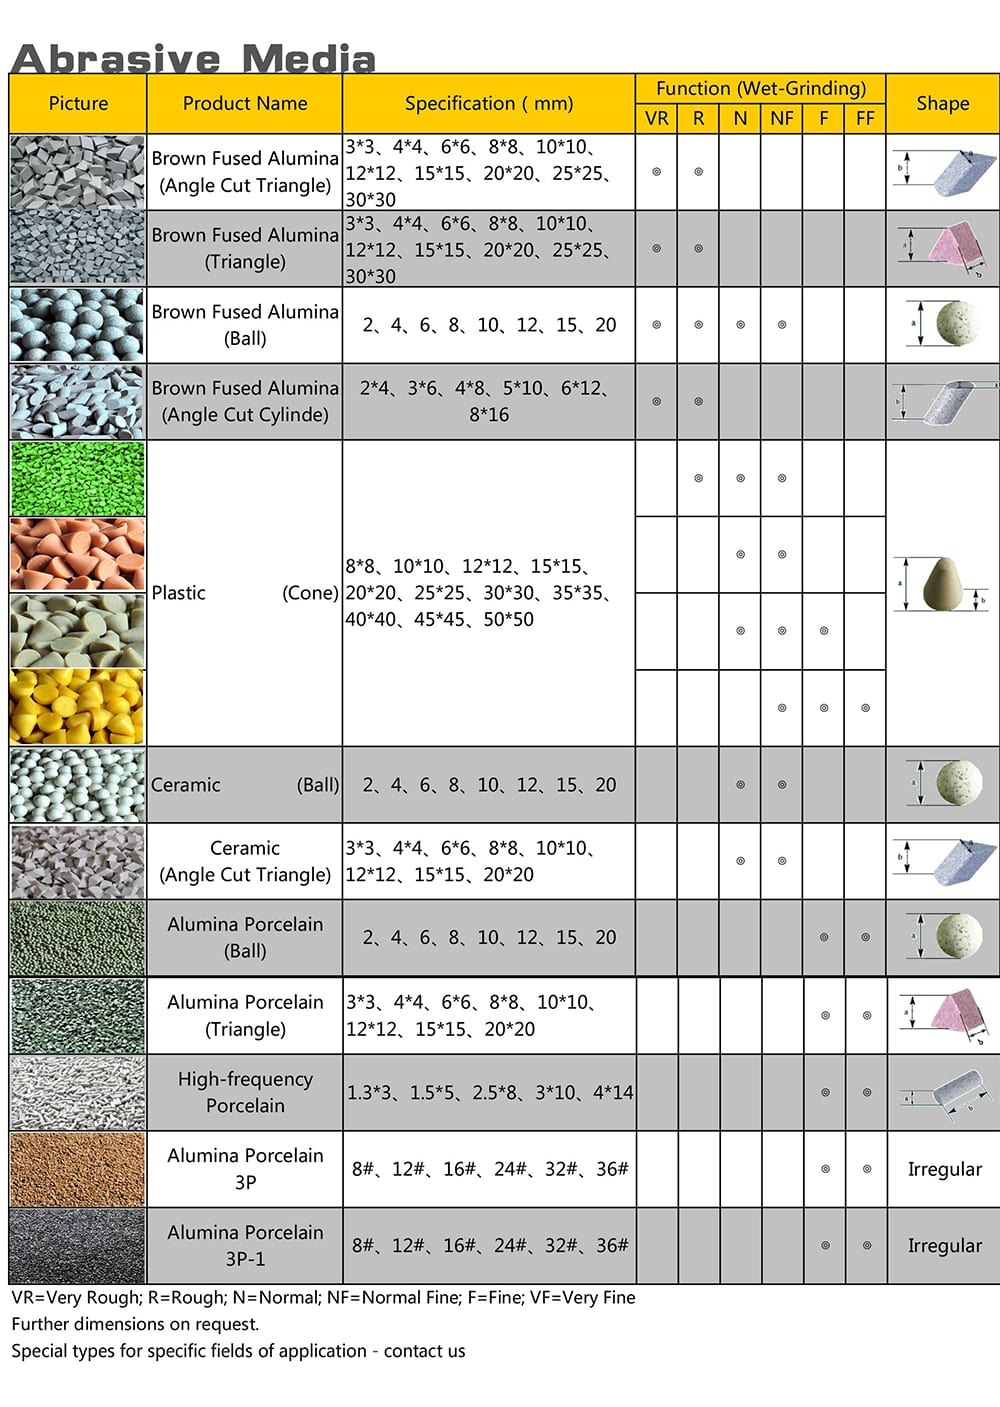
Une fois les gouges profondes pré-aplanies, la tribofinition en machine vibratoire de finition, vibrateurs à cuve ou tonneaux rotatifs prend le relais. Les acheteurs cherchant un tonneau de ponçage ou une ponceuse à tonneau utilisent ces lits de médias pour remplacer crêtes de fraisage, stries de tournage et traits de bande par un fini mat, satiné ou brillant uniforme sur des lots entiers.
Raccord manuel — refaire la texture localement
La troisième voie est le raccord manuel aux tampons non-tissés ou bandes de surfaçage. L'opérateur adoucit une petite zone et applique un grain assorti par passes. Cela convient aux grands bâtis soudés ou panneaux posés, mais reste trop lent pour les pièces de série.
Tableau des voies
| Type de procédé | Ce qu'il fait physiquement | Profondeur de marque gérée | Idéal pour | Couvert par nos équipements ? |
|---|---|---|---|---|
| Bande / meule mécanique | Cisaille les crêtes profondes sous forte pression locale | Entailles de meule, cordons de soudure | Tôles planes, mécano-soudures, arasage local | Non — nous ne fabriquons ni ponceuses à bande ni meuleuses |
| Tribofinition humide | Remplace les stries directionnelles par une texture uniforme | Crêtes faibles à moyennes, légères traces de bande | Supports usinés, vannes, engrenages, pièces embouties | Oui — bols vibrants, cuves, tonneaux, centrifugeuses |
| Tonneautage à sec | Élimine le micro-voile pour un satiné chaud ou un vif éclat | Satiné pré-nivelé ultra-superficiel seulement | Avivage final pour laiton, acier et quincaillerie | Oui — tonneaux à sec, bols et médias organiques |
| Raccordement manuel | Estompe les défauts locaux et recrée le grain linéaire | Rayures isolées ou raccords de soudure | Panneaux installés, grandes cuves, réparations sur site | Non — procédé à tampon manuel et outil portatif |
| Électropolissage | Dissout les crêtes microscopiques par électrochimie | Micro-rugosité et matité uniquement | Tubes médicaux, collecteurs internes, paniers | Non — bain chimique et ligne de redresseurs |
| Décapage & passivation | Élimine chimiquement la calamine et la coloration thermique | Profondeur de strie nulle (ôte la couleur) | Brûlures de meulage, calamine de soudure, passivation | Non — ligne d'immersion chimique acide |
Quand les marques ne s'effacent pas
Chaque atelier croise des plans où éliminer complètement les marques d'origine est physiquement impossible ou coûteux. Repérer ces quatre cas tôt évite le rebut de lots.
La profondeur hors d'atteinte
La tribofinition répartit une faible pression sur des milliers de pierres, préservant la géométrie de la pièce tout en limitant la profondeur de coupe. Quand de lourdes marques de meulage sont trop profondes, un tonnelage accru ne fait que polir les parois du sillon tout en usant la pièce.
L'arête impossible à conserver
Éliminer une marque profonde tout en préservant des arêtes vives ou des tolérances serrées est impossible. Araser le fond d'une rayure use les angles encore plus vite ; la vraie question est donc le rayon d'arête que votre pièce peut tolérer.

Quand le « suffisant » est la réponse de l'ingénierie
« Supprimer toute marque visible » n'est pas un objectif technique — atteindre la classe fonctionnelle du plan l'est. Confondre ces objectifs mène au surtraitement. Lorsqu'un plan spécifie une cible sur une échelle d'état de surface usiné, une ombre de fraisage légère et arrondie assurant l'étanchéité et le revêtement convient parfaitement ; la meuler davantage gaspille de l'argent et dégrade les tolérances.
Quand la vraie solution est un autre procédé
Dans trois cas, la tribofinition est simplement le mauvais procédé :
- Alésages profonds et poches borgnes : Les médias ne peuvent circuler avec force de coupe dans les trous étroits ; utilisez plutôt le rodage ou le polissage magnétique.
- Références de précision : Masquez les portées vives lors du tonnelage, ou traitez les bruts avant le fraisage CNC final des références.
- Teinte de brûlure de rectification : La coloration bleue ou paille est une couche d'oxyde ; décapez et ajustez la lubrification en amont plutôt que de sur-tonneler.
La séquence du procédé, et là où elle déraille
Passer proprement d'un usinage brut ou d'une rectification à une finition satinée ou brillante — surtout pour le ponçage et le polissage de l'acier inoxydable ou des pièces en laiton — exige une séquence dégressive continue.
À quoi ressemble une vraie séquence
Toute séquence industrielle rigoureuse suit cinq étapes où chaque passe laisse une empreinte plus fine et moins profonde que la précédente :
- Première étape (profilage amont) : L'usinage, la rectification ou le travail à bande grossière fixe la géométrie et laisse les marques directionnelles les plus profondes.
- Deuxième étape (réduction des aspérités) : Une passe à bande plus fine ou un cycle humide avec des médias de meulage céramiques moyens arase les crêtes vives en une texture mate moins profonde.
- Troisième étape (adoucissement satiné) : Des médias plastiques basse densité effacent les micro-cavités céramiques en un fini satiné lisse (voir comment choisir entre médias céramiques et plastiques pour les pièces en aluminium, laiton et acier).
- Quatrième étape (brillantage final) : Des médias de finition à sec en coquille de noix traitée ou en rafle de maïs avec de la pâte à polir pour métaux révèlent un éclat brillant.
- Cinquième étape (lavage & passivation) : Nettoyez et séchez les pièces ; passivez ensuite l'acier inoxydable, car l'abrasion élimine son film naturel anticorrosion.

Les deux transitions qui échouent le plus
Les échecs de finition ont surtout lieu à deux transitions :
- De la bande grossière directement aux médias plastiques doux : Lors du ponçage de l'inox à bande grossière, les cônes plastiques doux n'atteignent pas les sillons profonds, laissant des arêtes arrondies et des stries visibles. Ajoutez une passe à bande fine ou un dégrossissage céramique.
- Étape de coupe directe vers l'avivage final ("Brillant mais ondulé") : Passer d'une coupe grossière au polissage à sec augmente la brillance sans niveler les creux, laissant les pièces "brillantes mais ondulées" ou "brillantes avec marques fantômes" sous lumière rasante.
Pourquoi sauter une étape coûte plus cher que de la faire deux fois
Sauter une étape dans une séquence dégressive coûte presque toujours plus cher que d'exécuter l'étape supplémentaire. Les rayures grossières se masquent sous une surface mate et n'apparaissent qu'après l'avivage final, vous forçant à décaper et retraiter tout le lot.
| Étape de séquence | État de surface initial | Ce que cette étape accomplit | Conséquence de son omission |
|---|---|---|---|
| Pré-meulage / Nivellement à bande | Sillons de meule, cordons de soudure | Nivelle les creux profonds aux méplats | Le tonnelage arrondit les arêtes sans effacer les sillons |
| Tonnelage d'ébauche céramique | Crêtes de fraisage, filets de tournage | Cisaille les crêtes en alvéoles mates uniformes | Les parcours linéaires survivent au polissage final |
| Affinage satiné plastique | Alvéoles céramiques mates | Atténue les alvéoles en une peau satinée dense | L'avivage final a un aspect grenelé ou peau d'orange |
| Polissage à sec / Avivage à la pâte | Satiné lisse, ultra-superficiel | Accroît la réflectivité sans entamer la géométrie | Les pièces restent gris mat et sans éclat |
| Lavage, séchage & passivation | Métal brillant avec savon ou film actif | Élimine les résidus et restaure la résistance à la corrosion | La pâte ressue ; l'inox se tache de thé |
Ce que nous faisons et ne faisons pas
Chez Xiamen Jin Tai Jin Grinding Technology Co.,Ltd., certifiée ISO 00726Q01571R001 et CE, nous concevons des systèmes de tribofinition forts de 21 plateformes de machines et 24 brevets sur six gammes. L'atténuation des traces d'outils couvrant divers métiers, nous définissons clairement nos capacités : ce que nous fabriquons et ce que nous ne faisons pas.
Les procédés couverts par nos machines
Nous fabriquons les équipements de tribofinition en vrac et consommables qui éliminent les traces d'usinage et de ponçage amont :
- Équipements & consommables : Nous fabriquons vibrateurs circulaires et linéaires, tonneaux rotatifs, centrifugeuses à disque et satellite, polisseuses magnétiques, sécheurs, médias humides céramique/plastique, médias secs organiques et additifs.
- Notre réelle proposition de valeur : La tribofinition ne peut éliminer de profondes saignées de meule. Sa vraie valeur est de remplacer les stries d'usinage directionnelles ou rayures de ponçage par une finition mate, satinée ou brillante uniforme et multidirectionnelle sur chaque pièce du lot.
Ce que nous excluons — en clair
Pour faciliter votre planification, voici ce que nous ne fournissons pas :
- Pas de meuleuses d'ébauche ni ponceuses à bande : Nous ne fabriquons pas de rectifieuses planes, ponceuses à bande, meuleuses d'angle ou machines CNC.
- Pas de lignes chimiques, de placage ou de passivation : Nous ne fournissons pas de bains d'électropolissage, cuves de décapage ou passivation, lignes de galvanoplastie, systèmes d'anodisation ou cabines de poudrage.
- Pas d'outils manuels ni de sous-traitance à façon : Nous ne vendons pas de cales de ponçage manuelles et n'exploitons pas d'atelier de sous-traitance pour la reprise de pièces à l'unité.
Quand le problème relève du lot, pas de la retouche
Une rayure sur une pièce est une erreur de manipulation ; des marques identiques sur chaque pièce d'un panier signalent une étape omise dans votre gamme. Quand chaque support fraisé, raccord en laiton ou embouti arrive avec des festons ou traces de bande identiques, une étape vibratoire transforme la lente finition manuelle en un procédé par lot répétable.
Foire aux questions
Le tonnelage ôte-t-il les traces de meulage ?
Oui, jusqu'à une profondeur modérée — et à proprement parler, le tonnelage remplace les traces de meulage par une texture fine et uniforme plutôt que d'effacer le métal sans laisser de trace. Les légers traits de meule ou de bande s'estompent nettement dans des médias céramiques, tandis que les entailles profondes accrochant l'ongle exigent une bande plus fine avant tonnelage.
Le polissage élimine-t-il les traces de ponçage ?
Seulement si l'étape de polissage mord assez profondément pour atteindre le fond des sillons de ponçage, ou si vous passez d'abord par des médias intermédiaires plus fins. Passer directement d'un grossier ponçage de l'acier inoxydable à un disque de lustrage ou un tonneau à sec fait simplement briller les crêtes tout en laissant visibles les arcs de ponçage dessous.
Quelle profondeur de marque élimine la tribofinition ?
Effectuez les trois contrôles d'atelier sans instrument avant de charger la machine. Les marques visibles en lumière rasante qui glissent sous l'ongle et disparaissent à l'eau se situent dans la zone idéale de la tribofinition ; les sillons qui accrochent l'ongle et restent visibles sous l'eau sont trop profonds.
Pourquoi mes pièces sont brillantes mais restent marquées ?
L'avivage final a augmenté la réflectivité sans d'abord niveler le relief des sillons — un défaut dit « brillant mais ondulé » ou « brillant à traces fantômes ». Le tonnelage à sec ou le polissage ne fait que lustrer le relief existant ; un adoucissement intermédiaire céramique ou plastique est requis pour éliminer d'abord les rayures grossières.
Quelle est la différence entre traces de meulage et traces d'usinage ?
Les traces de meulage sont des sillons étroits et rectilignes à parois abruptes, creusés par les grains d'une meule rigide, tandis que les traces d'usinage sont des festons géométriques périodiques laissés par une plaquette ou une fraise. Les médias de tonnelage arasent ces crêtes bien plus vite qu'ils ne creusent de profondes saignées de meulage.
Faut-il poncer avant le tonnelage ?
Cela dépend de la profondeur initiale des traces. Les festons de fraisage CNC standard, stries de tournage ou marques légères de bande vont directement au vibro-tonneau, tandis que les gouges de soudure meulée, fortes traces de disque ou plans de joint grossiers exigent d'abord un ponçage à la bande.
 +86-592-2381506


 Réseau IPv6 pris en charge
